V. Abschnitt Die Thierstoffe und ihre technische Anwendung. Die Verarbeitung der Wolle. (continued 3)
Reading edition
Das gewöhnliche Verfahren der Phosphorfabrikation zerfällt in folgende vier Operationen:
1) in das Brennen der Knochen und Zerkleinern der Knochenerde,
2) in das Zersetzen der Knochenerde durch Schwefelsäure und Eindampfen des sauren phosphorsauren Kalkes mit Kohle,
3) in das Destilliren des Phosphors,
4) in die Raffination und Aufbewahrung des Phosphors.
Weissbrennen der Knochen.
1) Die auf Phosphor zu verarbeitenden Knochen werden zum grossen Theile von den in der Nähe der Fabrik liegenden Wasenmeistereien geliefert. Zuweilen verwendet man auch erschöpfte Knochenkohle der Zuckerraffinerien. Der Zweck des Brennens der Knochen ist, alle organischen Bestandtheile vollständig zu zerstören. Die hierzu angewendeten Oefen haben gewöhnlich die Beschaffenheit der Kalköfen und zwar der mit ununterbrochenem Gange. Auf die Sohle des Ofens kommt eine Lage Holz, darauf die Knochen, man entzündet das Holz und unterhält durch Aufschütten von frischen Kohlen das Feuer. Die weissgebrannten Knochen werden durch eine von der Ofensohle ausgehende Oeffnung gezogen, während mit dem Auffüllen frischer Knochen fortgefahren wird. Ueber der Gicht des Ofens ist ein kegelförmiger Aufsatz von starkem Eisenblech angebracht, welcher die während des Brennens sich entwickelnden, höchst übel riechenden Gase in einen gut ziehenden Schornstein leitet. Noch besser ist es, die Gase möglichst vollständig zu verbrennen, wodurch zugleich an Brennmaterial gespart wird.
100 Kilogr. frische Knochen liefern 50–55 Kilogr. weissgebrannte Knochen, die durch Walz- oder Pochwerke zertheilt und am vortheilhaftesten in ein grobes Pulver, dessen Korn Linsengrösse besitzt, verwandelt werden.
Zersetzen der Knochenerde durch Schwefelsäure.
2) Die zerkleinerten weissgebrannten Knochen werden durch Behandeln mit concentrirter Schwefelsäure zersetzt. 100 Kilogr. Knochenerde (mit ungefähr 80 Kilogr. Calciumtriphosphat) brauchen zu ihrer Zersetzung
106,73 Kilogr. Schwefelsäure von 1,52 spec. Gewichte,
85,68 „ „ „ 1,70 „ „
73,63 „ „ „ 1,80 „ „
Nach der Angabe von Payen nimmt man auf 100 Kilogr. Knochenerde 100 Th. Schwefelsäure von 50 Proc. oder 1,52 spec. Gewichte. Die Zersetzung des Knochenmehles durch Schwefelsäure geschieht in mit Blei ausgefütterten Bottichen oder in ausgepichten (oder mit Theerasphalt inwendig überzogenen) Ständern aus Tannenholz. Die von dem Niederschlage abgezogene Lauge hat ein spec. Gewicht von 1,05–1,07, entsprechend 8–10° B. Der Rückstand wird mit Wasser ausgelaugt und die hierbei erhaltene schwächere Lauge (= 5–6° B.) mit der ersten in die zum Abdampfen bestimmten Bleipfannen gebracht. Die durch nochmaliges Auswaschen des Rückstandes in den Bottichen erhaltene Flüssigkeit wird statt des Wassers mit Schwefelsäure gemischt und zum Aufschliessen von frischer Knochenerde verwendet. Das Abdampfen der sauren Flüssigkeit bis auf 45° B. = 1,45 spec. Gew. geschieht in kleinen Pfannen, deren Boden auf eisernen Platten ruht; sie werden von dem abziehenden Feuer der Destilliröfen oder auch von dem Knochenbrennofen geheizt. Die zur erforderlichen Consistenz gebrachte Lauge wird mit Holzkohlenpulver von Linsengrösse gemischt (auf 100 Th. Lauge 20–25 Th. Kohle) und in gusseisernen Kesseln über Feuer getrocknet.
Die zur Trockne gebrachte Masse besteht aus saurem Calciumphosphat, Kohle und Wasser (von letzterem 5–6 Proc.). Bei Beginn der Einführung der Phosphorfabrikation war man der Meinung, die Phosphorsäure befände sich darin in reinem Zustande und habe all' ihren Kalk an die Schwefelsäure abgegeben. Später fanden Fourcroy und Vauquelin, dass aus dem Calciumtriphosphat (Ca3(PO4)2), wie es in der Knochenasche sich findet, nur saures Calciumphosphat (CaH4(PO4)2) geworden sei; sie wurden deshalb zu dem Vorschlage veranlasst, eine grössere Menge Schwefelsäure anzuwenden, um, wie sie meinten, dem Calciumphosphat eine grössere Menge Calcium zu entziehen. Diese Ansicht wurde von Javal widerlegt, welcher nachwies, dass die reine Phosphorsäure mit Kohle gemengt wenig oder keinen Phosphor gebe, da sie sich schon bei einer Temperatur verflüchtigt, die niedriger ist als die zu ihrer Zersetzung erforderliche, und somit der reducirenden Einwirkung der Kohle sich entzieht. Die Gegenwart des Wassers in dem Gemenge ist die Ursache, dass während der Destillation ausser Kohlenoxyd auch Kohlenwasserstoffe und Phosphorwasserstoff auftreten.
Destillation des Phosphors.
3) Das Erhitzen des Gemenges des sauren Calciumphosphates mit Kohle behufs der Destillation des Phosphors geschieht in Retorten aus feuerfestem Thone, die grosse Aehnlichkeit mit den zum Brennen der Nordhäuser Schwefelsäure dienenden haben. Die zum Erhitzen dieser Retorten dienenden Oefen sind Galeerenöfen, ähnlich den in den Vitriolbrennereien und Salpeterfabriken. Ein solcher Ofen enthält 24 Retorten, nämlich 12 auf jeder Seite. Der untere hintere Theil der Retorten liegt auf der einen Seite des Feuerraumes auf; der vordere Theil oder ihr Hals geht an der entgegengesetzten Seite durch eine Oeffnung heraus, welche nur lose vermauert wird. Durch diese Oeffnung bringt man überhaupt die Retorte in gehöriger Lage in den Ofen und auch aus ihnen heraus. Zwischen je zwei Retorten bleibt ein freier Raum von 12–15 Centim., damit die Flamme zwischen denselben hindurch gehen kann. Wie oben bereits angeführt, ist das Ergebniss der Einwirkung der Wärme zunächst die Ueberführung des sauren Calciumphosphates (CaH4(PO4)2) in Calciummetaphosphat (Ca(PO3)2), welches dann bei gesteigerter Hitze ⅔ seines Phosphors abgiebt, während ⅓ als Calciumtriphosphat (Ca3(PO4)2) zurückbleibt.
Die Vorlagen, deren man sich in Deutschland bedient, bestehen aus zwei Theilen, sie sind von Töpferthon angefertigt und mit Bleiglasur versehen; der eine Theil derselben ist ein oben offenes cylindrisches Gefäss, der andere Theil ragt in den ersteren einige Zoll hinab und liegt durch einen deckelartigen Vorsprung auf ihm auf; oben endigt er sich in eine Oeffnung, welche einen kurzen Hals bildet. Zwischen diesem Halse und dem Rande, welcher in das untere Gefäss taucht, ist eine Röhre eingesetzt, die mit diesem Theil ein Stück ausmacht; sie hat am hervorragenden Ende einen so grossen Durchmesser, dass sie den Retortenhals bequem aufnehmen kann; innerhalb des Gefässes springt diese Röhre etwa 10 Centimeter vor, so dass sie durch Wasser gesperrt werden kann, und in demselben eintaucht, wenn der andere Theil der Vorlage damit gefüllt ist. Die Retorten werden mit 6 bis 9 Kilogr. der zu destillirenden Masse angefüllt, die Nischen werden mit Ziegeln zugesetzt, mit Lehm bestrichen und während der Ofen langsam durch ein schwaches Feuer angewärmt wird, legt man die Vorlagen mit Wasser angefüllt an. In jede Vorlage wird ein kleiner Blechlöffel eingesetzt, an einem Draht befestigt, welcher dem Löffel als Stiel dient. Nach 6–8 Stunden allmählich verstärkter Feuerung hat sich das in der Masse noch befindliche Wasser zum Theil verflüchtigt, zum Theil mit der Kohle zu Kohlenwasserstoffgas und Kohlenoxydgas umgesetzt, ausserdem entweicht schweflige Säure; nach dieser Zeit wechselt die Natur der Gase und es erscheinen brennbare Gase, die sich von selbst entzünden; diese Gase bestehen aus Kohlenoxyd und Phosphorwasserstoffgas, vielleicht auch zum Theil aus mit Phosphordampf gesättigtem Kohlenoxydgas. Anfänglich brennen sie mit hellleuchtender weisser Flamme, später mit bläulichgrünem Schein. In diesem Stadium verkittet man die Fugen zwischen Vorlagen und Retorten mit Lehm, so dass nur eine kleine Oeffnung bleibt, welche zum Entweichen von Gasen dient und die man mittels eines Drahtes offen zu erhalten sucht. Damit die sich entwickelnden Gase, welche die Gesundheit der Arbeiter beeinträchtigen, möglichst schnell entfernt werden, sind die Vorlagen der ganzen Ofenlänge nach mit nach oben aufzuschlagenden dachartigen Bretterverschlägen versehen, aus deren Mitte ein Rauchfang aus Holz die Gase durch das Dach nach aussen führt. Die Destillation des Phosphors beginnt, sobald an der offen gehaltenen Fuge am Retortenhalse etwas rothe Masse (amorpher Phosphor) sich ansetzt, wodurch die Fuge verengt oder verstopft wird, in deren Folge in der Vorlage Blasen wahrzunehmen sind, die sich von selbst entzünden. Sobald aus der Fuge die entzündlichen Gase austreten, setzt man in die Vorlage die oben erwähnten Blechlöffel so ein, dass der in der Röhre der Vorlage sich verdichtende Phosphor in die Löffel tropft. Den Gang der Destillation beurtheilt man am besten an der Quantität von Phosphor, die in einem gewissen Zeitraume in die Löffel tropft; man hebt letztere von Zeit zu Zeit so weit empor, dass man ihren Inhalt sieht und leert denselben unter dem Wasserspiegel aus, so dass man den noch ferner übergehenden Phosphor immer wieder besonders erhält und folglich im Stande ist, die übergegangene Menge zu beurtheilen. Die Entwickelung brennbarer Gase hört, nachdem sie einmal begonnen hat, während der Dauer der Operationen keinen Augenblick mehr auf; wenn man die besprochene Fuge offen erhält, oder wenn man anstatt der Vorlagen Töpfe anwendet, die mit einem durchbohrten Knopfe zum Ausströmenlassen der Gase versehen sind, so ist ununterbrochen ein blaues Flämmchen wahrzunehmen. Während der Dauer der Destillation erhält man das Wasser in den Vorlagen einigermaassen kalt. Nachdem etwa 46 Stunden fortgeheizt und endlich fast die Weissglühhitze erreicht worden ist, nimmt die Menge des übergehenden Phosphors so ab, dass das weitere Feuern sich nicht mehr lohnt. Die Vorlagen werden nun abgenommen und der darin befindliche Phosphor, welcher in Folge von Beimengung von Siliciumphosphor, Phosphorcarburet, amorphem Phosphor und andern allotropischen Modificationen braun, roth, schwarz und weiss ist, in einen Bottich unter Wasser ausgeleert. Der Ofen wird nach dem vollständigen Erkalten aufgebrochen, die Retorten werden ausgenommen und mit Hülfe eines eisernen Spatels gereinigt, worauf man dieselben und den Ofen von Neuem beschickt. 100 Kilogr. der in die Retorten gebrachten Mischung liefern etwa 14,5 Kilogr. feuchten, rohen Phosphor, welcher nach dem Umschmelzen und Abtrocknen ungefähr 12,6 Kilogr. wiegt. Die von Wöhler empfohlene Methode der Phosphordarstellung aus einem Gemenge von Knochenmehl, Kohle und Sand, kann, selbst genügend feuerfeste Retorten und eine vollständige Zersetzung des Calciumphosphates durch die Kieselerde angenommen, kaum zur vortheilhaften Phosphordarstellung im Grossen Anwendung finden, denn wie viel Phosphor wird man wol mit demselben Brennstoffquantum erhalten, wenn man in die Retorte eine Masse bringt, welche nur ein Dritttheil der Phosphorsäure enthält, die in der bisher angewendeten Masse enthalten ist, und ausserdem einen weiteren Zusatz, die Kieselerde, welche in der gewöhnlichen Mischung fehlt, während die neue Masse überdies zur Zersetzung eine weit höhere Temperatur, d. h. weit mehr Brennmaterial erfordert.
Fig. 257. Fig. 258.
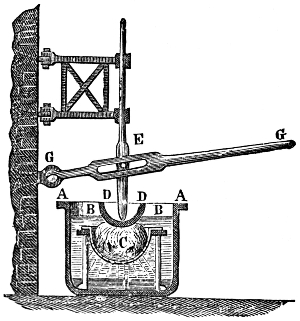
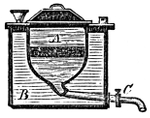
Fig. 259.
Raffination und Aufbewahrung.
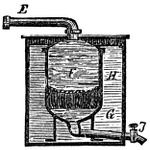
4) Der durch Destillation gewonnene rohe Phosphor ist ein Gemenge von reinem Phosphor mit Verbindungen desselben mit Kohle und Silicium, rothem und schwarzem Phosphor und verschiedenen anderen Unreinigkeiten. Um ihn zu reinigen, bediente man sich ehedem des Durchpressens des geschmolzenen Phosphors durch sämischgares Leder. Man verfuhr dabei auf folgende Weise: Man schlug den rohen Phosphor in ein Stück mit Wasser durchnetztes ölgares Leder ein, band dieses zu und legte den so erhaltenen Beutel C (Fig. 257) auf einen kupfernen Durchschlag, der in einem Gefäss sich befand, welches bis 50 bis 60° erwärmtes Wasser enthielt. Sobald aller Phosphor geschmolzen war, brachte man eine Holzplatte DD auf den Beutel und presste nun mittels der Pressstange E und des Hebels GG den Phosphor durch das Leder hindurch. In neuerer Zeit reinigt man in den französischen Fabriken auf andere Weise, nämlich a) durch Filtration über grob gepulverte Knochenkohle. Zu dem Ende breitet man die Kohle in dem Gefässe A auf dem durchlöcherten Boden 6–10 Centimeter hoch aus und füllt das Gefäss zu ⅔ mit Wasser, dessen Temperatur durch das Wasserbad B (Fig. 258 und 259) auf 60° erhalten wird. Der in das Gefäss A gebrachte rohe Phosphor schmilzt, filtrirt durch die Knochenkohle und fliesst durch den Hahn C und das Rohr E in das Gefäss F, welches mit Wasser gefüllt und durch das Wasserbad G erwärmt wird; bei H befindet sich ein mit sämischgarem Leder bedeckter durchlöcherter Boden, durch welchen der geschmolzene Phosphor mittels Wasserdruck gepresst wird. Der gereinigte Phosphor fliesst durch den Hahn J ab.
Nach einem zweiten Reinigungsverfahren b) bedient man sich poröser Platten aus Charmottemasse, welche in eiserne Cylinder gesenkt und mit einer Dampfmaschine in Verbindung gesetzt sind; in den Cylindern enthaltene gespannte Wasserdämpfe pressen den geschmolzenen Phosphor durch die porösen Platten. Um das Verstopfen der Poren der Platten zu verhüten, mengt man den rohen Phosphor vorher mit Kohlenpulver. Der (noch phosphorhaltige) Kohlenrückstand wird entweder in besonderen Retorten destillirt oder dem Retorteninhalte vor der Phosphorgewinnung beigemischt. Man soll nach dieser Methode von 100 Kilogr. Phosphor 96 Kilogr. gereinigten erhalten.
In Deutschland führt man allgemein das Reinigen des Phosphors durch Destillation desselben aus gusseisernen Retorten aus. Von diesen Retorten ist jede für sich in einem Ofen eingemauert und steht darin auf einem Dreifusse aus Schmiedeeisen. Am Halse der Retorte wird der Ofen mit losen Steinen vermauert. An derselben Stelle geschieht das Einsetzen der Retorte in den Ofen. Der Retortenhals taucht 15–20 Millimeter tief in das Wasser ein, welches in einem Kübel vorgestellt wird und überläuft, sobald eine Portion Phosphor den Inhalt der Schale vermehrt. Der zu destillirende rohe Phosphor wird in einem kupfernen Kessel unter Wasser geschmolzen und mit 12–15 Proc. seines Gewichtes angefeuchteten Sandes gemengt und dann in die Retorten gefüllt, in Quantitäten von 5 bis 6 Kilogramm oder so viel, dass, wenn er schmilzt, die Retorte nicht überläuft. Das Vermischen des Phosphors mit feuchtem Sande geschieht, damit er sich während des Einfüllens und Einsetzens der Retorten nicht entzündet. Wasserfreier roher Phosphor giebt bei der Destillation 90 Proc. rectificirten Phosphor im günstigsten Falle. In einer Phosphorfabrik zu Paris reinigt man den Phosphor ohne Destillation auf chemischem Wege, indem man in dem Kupferkessel, dessen man sich zum Schmelzen des rohen Phosphors bedient, auf 100 Kilogramm Rohphosphor eine Mischung von 3,5 Kilogramm englischer Schwefelsäure und 3,5 Kilogramm Kaliumbichromat setzt. Es findet ein schwaches Aufschäumen statt und der unter der grünen Flüssigkeit stehende Phosphor ist fast farblos und durchscheinend geworden, so dass er nach dem Auswaschen mit Wasser sofort in Stangenform gebracht werden kann. 100 Kilogramm Rohphosphor geben nach diesem Verfahren 96 Kilogramm gereinigten Phosphor.
Formen des Phosphors.
Es bleibt nun noch übrig, dem Phosphor eine bequeme Form zu geben, welche seit Alters her in langen, dünnen Stangen besteht. Man erreicht dies, indem man ihn in Glasröhren formt. Man taucht das eine Ende der Röhre in den unter Wasser geschmolzenen Phosphor und saugt mit dem Munde langsam am andern Ende, bis die Röhre fast ganz mit Phosphor angefüllt ist. Hierauf schliesst man die untere Oeffnung der Röhre mit dem Finger, nimmt sie heraus und taucht sie rasch in kaltes Wasser; der Phosphor erstarrt schnell und wird aus der Glasröhre mit Hülfe eines Holz- oder Glasstabes entfernt. Anstatt des Aufsaugens mit dem Munde lässt sich vortheilhaft eine Kautschukblase anwenden, wie dieselbe in der Titriranalyse zum Ansaugen der Pipetten häufige Anwendung findet. In den französischen Phosphorfabriken findet dieses Verfahren heutzutage noch allgemeine Anwendung mit der Modifikation, dass jede Glasröhre, von denen 1 oder 2 Dutzend zur Disposition des Formers stehen, oben mit einem eisernen Saugrohre versehen ist, in dessen Mitte ein Hahn sich befindet; der Arbeiter saugt durch das Saugrohr die Glasröhre voll, schliesst dann den Hahn und senkt das Rohr in kaltes Wasser; nachdem alle Röhren gefüllt sind, werden sie durch Oeffnen des Hahnes und Einführen eines Eisendrahtes geleert und hierauf von Neuem durch Ansaugen gefüllt. Ein tüchtiger Arbeiter kann täglich über 2 Centner Phosphor in Stangenform bringen.
Fig. 260.
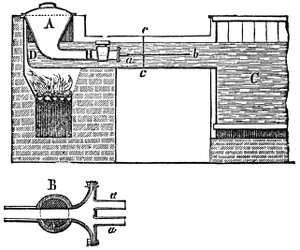
Ein anderes Verfahren, den Phosphor zu formen, ist von Seubert angegeben worden. Der von ihm angewendete Apparat (Fig. 260) besteht aus einem eingemauerten kupfernen Kessel, aus dessen flachem Boden ein oben offener Kanal von Kupfer gelöthet ist, der in den Wasserbehälter C mündet. In dem Kessel befindet sich ein kupferner Trichter A mit horizontaler Röhre B, welcher zur Aufnahme des Phosphors bestimmt ist und 8 bis 10 Kilogr. desselben fasst. Der horizontale Theil des Trichters endigt mit dem Hahn B und neben diesem mit einer Erweiterung, an welche eine kupferne Platte, in der zwei Glasröhren a a befestigt sind, angeschraubt wird. Der offene Kanal ist durch eine wasserdicht schliessende Scheidewand aus Holz c c abgetheilt, die die Communication des Wassers in beiden Theilen des Kanals hindert und zugleich den Röhren a b zur Stütze dient. Der Trichter A wird nun mit Phosphor gefüllt und dann der Kessel D D so weit erwärmt, dass der Phosphor schmilzt. Da sich bis zur Scheidewand c c erwärmtes Wasser befindet, so wird, wenn man den Hahn B öffnet und wieder schliesst, anfangs etwas Phosphor durch die Röhren a b ausfliessen, darin aber erstarren und somit die Röhre verschliessen. Oeffnet man nun den Hahn wieder, so kann man mit Hülfe des erstarrten Theils des Phosphors, welcher aus der Röhre hervorragt, die hinter demselben sich bildende Phosphorstange abwechselnd aus der einen und der anderen Röhre herausziehen, sie abschneiden und in C vor der Einwirkung des Lichtes geschützt, sammeln. Nach der Angabe von Seubert soll ein geübter Arbeiter in dem beschriebenen Apparate 30–40 Kilogr. Phosphor in einer Stunde in Stangenform bringen können, während Fleck gefunden hat, dass unter den vortheilhaftesten Bedingungen der Temperatur in sechs Stunden nicht mehr als 50 Kilogr. geformt werden konnten. Will man den Phosphor nicht in Form von Stangen, sondern in Körnerform bringen, so bringt man auf kaltes Wasser, das in einem Bottich sich befindet, eine 6–8 Centimeter hohe Schicht heisses Wasser, so dass beide Schichten sich nicht miteinander mengen und lässt mit zum Theil geöffnetem Hahn B des Seubert'schen Apparates geschmolzenen Phosphor tropfenweise ausfliessen. Jeder Tropfen erstarrt, sowie er in das kalte Wasser kommt, zu einer harten Masse. Die weit bequemere Körnerform des Phosphors sollte der Stangenform vorgezogen werden.
Die Aufbewahrung des geformten Phosphors geschieht in einer mit Eisenblech ausgeschlagenen Kiste, welche gegen 6 Centner Phosphor mit einer gegen 3 Centimeter hohen Schicht Wasser fasst. Das Verpacken geschieht, wenn es sich um grössere Quantitäten handelt, in kleinen Weinfässern, welche man mit Phosphor und dann vollends mit Wasser füllt, dem etwas Alkohol zugesetzt worden ist, um das Gefrieren beim Transport im Winter zu verhindern. Die Fässer werden aussen mit heissgemachtem schwarzen Pech überzogen und in Häcksel oder Heu gewälzt; zuletzt emballirt man in grauer Packleinwand. Auf solche Weise werden 1–5 Centner Phosphor in einem Fasse verpackt. Gewissenhafte Fabrikanten werden es jedoch unter allen Umständen vorziehen, das Einsetzen des Phosphors in Blechbüchsen anzuwenden. Der Phosphor wird in Büchsen von Weissblech gefüllt, mit Wasser übergossen und die Büchsen dann mit Sorgfalt verlöthet, so dass ein Ausrinnen von Wasser durchaus nicht stattfinden kann, es müssen deshalb die verlötheten Blechbüchsen einer wiederholten Prüfung auf ihre Dichtheit unterworfen werden, was am besten dadurch geschieht, dass man die verlötheten Büchsen nach sorgfältigem Abtrocknen mit der gelötheten Fläche nach unten auf weisses Fliesspapier setzt, und beobachtet, ob nach einiger Zeit auf dem Papier ein feuchter Fleck wahrzunehmen ist, gleichzeitig lassen sich dadurch die noch offenen Stellen leicht auffinden. Die Blechbüchsen werden sodann in feste mit Reifen beschlagene Kisten oder Fässer von Holz (Buchenholz) verpackt und so dem Transport übergeben.
Andere Methoden der Phosphorfabrikation.
Von den neueren Methoden der Phosphorfabrikation ist zunächst die von Donovan anzuführen, welcher den Phosphor aus phosphorsaurem Blei darstellen will. Er empfiehlt folgende Vorschriften. Auf 10 Kilogr. verkleinerte Knochen nimmt man eine Mischung von 6 Kilogr. Salpetersäure und 40 Liter Wasser, lässt einige Tage hindurch digeriren, fällt die von der Knochengallerte getrennte Flüssigkeit mit einer Lösung von 8 Kilogr. Bleizucker, wäscht und trocknet den Niederschlag, erhitzt ihn zum Rothglühen, mischt ihn dann in ⅙ seines Gewichtes an Kienruss oder Kohlenpulver und destillirt das Gemenge aus Thonretorten. Es ist nicht gesagt, ob Donovan seine Methode im Grossen versucht und ob sie ihm ein zufriedenstellendes Resultat gegeben hat. Ueber ein zweites, von Cari-Montrand herrührendes Verfahren der Phosphorfabrikation, hat sich die Praxis noch nicht ausgesprochen. Es besteht darin, dass man ein Gemenge von weissgebrannten Knochen mit Kohle in der Rothglühhitze der Einwirkung von salzsaurem Gase aussetzt:
Calciumtriphospat Ca3(PO4)2 geben Phosphor P2
Kohle 8C Chlorcalcium 3CaCl2
Salzsäure 6ClH Wasserstoffgas 3H2 Kohlenoxydgas 8CO
Fleck's Verfahren.
Weit wichtiger als die vorstehenden Methoden sind die Vorschläge Fleck's zu einer verbesserten Methode der Phosphorgewinnung unter gleichzeitiger Gewinnung von Knochenleim. Das neue Verfahren beruht auf der Löslichkeit des phosphorsauren Kalkes in Salzsäure und dessen Abscheidung als saurer phosphorsaurer Kalk durch Verdampfen der Lösung in geeigneten steinernen Gefässen. Der Theorie nach brauchen 156 Theile Calciumtriphosphat (Ca3(PO4)2) 73 Th. wasserfreie Salzsäure, woraus 111 Th. Chlorcalcium, 100 Th. saures Calciumphosphat und 18 Th. Wasser sich bilden. Ferner entsteht durch Glühen von 100 Th. saurem Calciumphosphat und 20 Th. Kohle 21,3 Th. Phosphor, 52 Th. Calciumtriphosphat und 46,7 Th. Kohlenoxydgas. Wird nun das zurückbleibende Gemisch von Calciumtriphosphat und Kohle eingeäschert und von Neuem mit Salzsäure behandelt, so scheidet sich nach dem Eindampfen dieser Lösung von Neuem saures Calciumphosphat ab und so fort, dass, wollte man diesen Process mit der nämlichen Substanz fortsetzen, eine unendlich kleine Menge Calciumtriphosphat zurückbleiben würde. Es geht aus den bis jetzt angestellten Versuchen hervor, dass es möglich sein wird, den Knochen allen Phosphor zu entziehen, sobald die Salzsäure möglichst frei ist von Schwefelsäure, die verdampfte Lösung möglichst concentrirt und die erhaltene aus saurem Calciumphosphat bestehende Krystallmasse möglichst rein ist. Es zerfällt die Gewinnung des Phosphors und des Leims in 1) die Reinigung, Zerkleinerung und Extraction der Knochen, 2) die Verdampfung und Krystallisation der Knochenlauge, das Auspressen des sauren Calciumphosphats und dessen Vermischen mit Kohle, 3) die Destillation und Reinigung des Phosphors und 4) die Leimerzeugung. Die gereinigten, zerkleinerten und vom Fett befreiten Knochen werden der Einwirkung einer mittelst Wasser auf 7° B. gebrachten Salzsäure ausgesetzt. Darauf macerirt man die Knochen in Salzsäure von 30° B., in welcher sie bis zur völligen Erweichung verweilen; diese zweite Flüssigkeit dient statt Wasser zum Vermischen der Salzsäure zur Extraction frischer Knochen. Die erste Flüssigkeit, eine Auflösung von saurem Calciumphosphat und Chlorcalcium, zeigt am Aräometer 16° B.; sie wird in die Abdampfgefässe gebracht. In der Wahl dieser Gefässe liegt eine Schwierigkeit des Fleck'schen Verfahrens, da die salzsauren Flüssigkeiten nicht in Bleigefässen abgedampft werden können und die Benutzung von schwer zu beschaffenden Thongefässen erheischen. Die Lauge ist krystallisationsfähig, sobald sie 30° B. zeigt. Der beim Erkalten und Stehenlassen sich ausscheidende Krystallbrei wird ausgepresst und sodann mit ¼ seines Gewichtes an Kohlenpulver unter Erwärmung bis auf 100° in einer Thonpfanne gemischt und durch ein Kupfersieb gerieben, bis sich die Masse zwischen den Fingern zerreiben lässt. Sie wird nun in eigenthümlich geformten Retorten erhitzt. Das in den Retorten zurückbleibende mit Kohle gemengte Calciumphosphat wird eingeäschert und der Einwirkung concentrirter Salzsäure ausgesetzt, wodurch man sogleich sehr concentrirte Laugen erhält, welche nur kurze Zeit auf den Pfannen zu stehen brauchen, um krystallisationsfähig zu sein. Der erhaltene rohe Phosphor wird wie gewöhnlich gereinigt und geformt. Die durch die Salzsäure von dem Calciumphosphat befreiten Knochen werden auf Leim verarbeitet.
Verfahren von Gentele, Gerland, Minary und Soudry.
Nach einer von Gentele im Jahre 1857 veröffentlichten Methode der Gewinnung von Phosphor unter gleichzeitiger Darstellung von Salmiak (und Knochenleim) sättigt man das in Salzsäure aufgelöste Calciumphosphat mit Ammoncarbonat, welches man als Nebenprodukt bei der Bereitung von Thierkohle erhalten hat, und verwendet es zur Phosphordarstellung. Die über dem Niederschlage stehende Salmiaklösung wird auf Salmiak verarbeitet. Gerland schlägt (1864) vor, die Phosphate aus den Knochen mit einer wässerigen Lösung von schwefliger Säure zu extrahiren und diese Lösung zu erwärmen, wobei die schweflige Säure entweicht, die in einem Koksthurme aufgefangen und immer wieder von neuem verwendet wird; die Phosphate werden dabei unlöslich niedergeschlagen. — Minary und Soudry (1865) endlich wollen den Phosphor aus einer Mischung von Ferriphosphat und ausgeglühtem Koks destilliren.
Eigenschaften des Phosphors.
Der gereinigte, unter Wasser aufbewahrte und vor der Einwirkung des Lichtes geschützte Phosphor ist zuweilen vollkommen farblos und durchsichtig, gewöhnlich aber etwas gelblich gefärbt und durchscheinend. Sein spec. Gew. = 1,83–1,84. Bei mittlerer Temperatur ist der Stangenphosphor weich wie Wachs. In der Kälte ist er spröde. Er lässt sich nicht zu Pulver zerreiben, wol aber kann man ihn fein zertheilt erhalten, wenn man ihn unter Wasser schmilzt und dies dann bis zum Erstarren des Phosphors schüttelt. Anstatt des Wassers wendet man zweckmässiger Alkohol oder Harn oder eine wässerige Lösung von Harnstoff an. Der Phosphor schmilzt bei 44–45° und bleibt zuweilen, nachdem er geschmolzen wurde, beim langsamen Erkalten, namentlich unter alkalischer Flüssigkeit, längere Zeit flüssig, erstarrt aber dann beim Berühren mit festen Körpern plötzlich. Der Phosphor siedet bei 290° und verdampft schon merklich bei gewöhnlicher Temperatur (das Rauchen des Phosphors an der Luft rührt nicht, wie man früher glaubte, allein von der Bildung phosphoriger Säure, sondern auch und zwar hauptsächlich von der Bildung von Antozonnebel und von salpetrigsaurem Ammoniak her). Der Phosphor löst sich in Form von Phosphordampf in sehr geringer Menge in Wasser, in Alkohol und Aether ist er sehr schwer löslich, leicht löslich in Schwefelkohlenstoff, Chlorschwefel und Phosphorchlorid; er löst sich auch, obwol in geringer Menge, in fetten und ätherischen Oelen. Bis auf 75° erhitzt, entzündet sich der Phosphor an der Luft, also auch bei der Reibung muss diese Temperatur erreicht werden, ehe eine Entzündung eintritt; der rothe oder amorphe Phosphor, der aus dem gewöhnlichen Phosphor durch längere Zeit fortgesetztes Erhitzen bis auf etwa 260° entsteht, entzündet sich durch Reibung nicht oder erst, nachdem er wieder in den gewöhnlichen Phosphor übergeführt worden ist, wozu eine Temperatur von ungefähr 300° gehört. Der Phosphor des Handels ist nie ganz rein, sondern enthält häufig kleine Mengen Schwefel, Arsen, von der zur Zersetzung der Knochenerde dienenden Schwefelsäure herrührend, und zuweilen auch etwas Calcium. Ausser zur Herstellung von Zündrequisiten findet der Phosphor in neuerer Zeit auch bei der Fabrikation von Brandgeschossen (Fenian Fire oder Liquid Fire, wobei er in Schwefelkohlenstoff gelöst zum Füllen der Bombe dient), so wie bei der Bereitung gewisser Theerfarben und endlich als Zusatz zu gewissen Kupferlegirungen (Kanonenmetall und Glockenmetall) Anwendung.
Der amorphe oder rothe Phosphor.
Im Jahre 1848 machte v. Schrötter in Wien die wichtige und interessante Entdeckung, dass die schon von E. Kopp 1844 wahrgenommene Eigenschaft des gewöhnlichen Phosphors, unter der Einwirkung des Lichtes und unter anderen Verhältnissen, eine rothe Farbe anzunehmen, auf der Umwandlung des Phosphors in eine allotropische Modifikation beruhe, welche mit dem Namen des amorphen oder rothen Phosphors bezeichnet wurde. Es hat sich gezeigt, dass diese Umwandlung am leichtesten vor sich geht, wenn man den gewöhnlichen Phosphor bei Abschluss von Luft und Wasser längere Zeit auf etwa 250° erhitzt. Im Grossen stellt man ihn in dem von A. Albright in Birmingham empfohlenen Apparate dar, welcher Fig. 261 im Durchschnitt abgebildet ist.
Fig. 261.
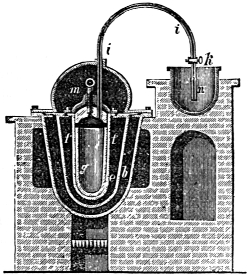
g ist ein Gefäss von Glas oder Porcellan, welches ungefähr bis auf ⅚ mit Phosphorstückchen angefüllt und bis auf 230–250° erhitzt wird. Das Gefäss f steht in einem Sandbad b, welches durch ein Sandbad b erwärmt wird. Das Gefäss g ist durch einen aufgeschraubten Deckel m verschlossen. Von dem Deckel führt ein mit einem Hahn k versehenes gebogenes Rohr i in ein Gefäss n, welches Wasser oder Quecksilber (mit einer Schicht Wasser bedeckt) enthält. Durch dieses Rohr entweicht im Anfang des Erhitzens die über dem Phosphor in g befindliche Luft. Sobald dies geschehen, wird der Hahn k geschlossen und das Erhitzen fortgesetzt, bis der Phosphor vollständig in die amorphe Modifikation übergegangen ist. Die Zeit, welche zu dieser Umwandlung erforderlich ist, ist von den Umständen abhängig und nur durch die Erfahrung festzustellen. Nach dem Erkalten des Apparats entfernt man den amorphen Phosphor aus dem Gefäss g, reibt ihn unter Wasser zu einem feinen Brei und entfernt nun den gewöhnlichen Phosphor, der stets in geringer Menge den amorphen verunreinigt, wie lange auch bei der Bereitung das Erhitzen fortgesetzt sein mochte. Man kann ihn zwar durch Behandeln mit Schwefelkohlenstoff davon befreien, allein dies Mittel ist wegen der Gefahr einer Entzündung nur schwierig anzuwenden. — Nicklès schlägt eine Trennungsmethode vor, die im Wesentlichen darin besteht, dass man das Gemenge von amorphem und gewöhnlichem Phosphor mit einer Flüssigkeit schüttelt, deren spec. Gewicht geringer ist als das des amorphen Phosphors (2,1) und grösser als das des gewöhnlichen Phosphors (1,84). Eine Chlorcalciumlösung von 38–40° B. kann hierzu benutzt werden. Der gewöhnliche Phosphor begiebt sich auf die Oberfläche und kann leicht durch etwas Schwefelkohlenstoff aufgenommen werden, so dass die Operation in einem verschlossenen Gefässe ausgeführt werden kann. Arbeitet man in grossem Maassstabe, so ist nach den von Coignet angestellten Versuchen folgendes Verfahren das sicherste, um amorphen Phosphor vom gewöhnlichen Phosphor zu befreien. Man kocht den pulverisirten amorphen Phosphor mit Aetznatronlauge, welche den gewöhnlichen Phosphor löst und ihn unter Entwickelung von Phosphorwasserstoffgas in lösliches unterphosphorigsaures Natron überführt. Das Sieden wird unter zeitweiliger Erneuerung der Natronlauge fortgesetzt, bis aller Geruch nach Phosphorwasserstoffgas aufgehört hat. Das zurückbleibende Pulver wird durch Waschen gereinigt und getrocknet. R. Böttger schlägt eine Lösung von Kupfervitriol vor, welche nur mit dem gewöhnlichen, nicht aber mit dem rothen Phosphor Phosphorkupfer bildet.
Eigenschaften.
Der rothe Phosphor bildet entweder ein glanzloses, scharlachrothes bis dunkelcarmoisinrothes Pulver, oder er bildet eine röthlichbraune cohärente Masse, welche spröde, oft metallisch glänzend ist, einen muschligen Bruch besitzt und auf der Oberfläche mitunter fast eisenschwarz ist. Sein spec. Gew. = 2,1. Er löst sich nicht in Schwefelkohlenstoff und andern Lösungsmitteln des gewöhnlichen Phosphors, bleibt an der Luft unverändert, und lässt sich bis zum Siedepunkte des gewöhnlichen Phosphors (290°) erhitzt, wieder in letzteren überführen. Mit trockenem Kaliumchromat zusammengerieben, entzündet sich der rothe Phosphor, ohne zu explodiren. Mit Salpeter verbrennt er nicht beim blossen Zusammenreiben, sondern erst beim Erwärmen ohne Geräusch. Mit Kaliumchlorat verpufft er leicht und heftig (vergl. Seite 168). Mit Bleisuperoxyd verpufft er beim Zusammenreiben schwach, beim Erwärmen unter heftiger Explosion.
Das Verhalten des rothen Phosphors gegen verschiedene Oxyde liess mit Recht erwarten, dass er mit Vortheil statt des gewöhnlichen Phosphors zur Zündmasse der Zündrequisiten werde angewendet werden können, wobei auch die Umstände, dass er nicht giftig ist, dass er bei gewöhnlicher Temperatur nicht verdampft und sich nicht oxydirt und dass er nicht so brennbar ist wie gewöhnlicher Phosphor, daher weniger gefährlich beim Transport ist, zu Gunsten des amorphen Phosphors sprachen. Die Praxis der Zündrequisitenfabrikation, obgleich sie sich lange gegen die Anwendung des amorphen Phosphors gesträubt, hat (siehe Zündrequisiten) seit einigen Jahren die rothe Modifikation in eigenthümlicher Form adoptirt, so dass, wenn nicht alle Anzeichen trügen, der amorphe Phosphor in dieser Beziehung noch eine bedeutsame Rolle spielen wird. Seit einem Jahrzehnd etwa findet der rothe Phosphor zur Erzeugung des Jodphosphors behufs der Darstellung von Jodamyl, Jodäthyl und Jodmethyl Anwendung, mittelst deren Cyanin, Aethylviolett und ähnliche Theerfarben dargestellt werden. Mit Kaliumchlorat gemischt bildet der amorphe Phosphor Armstrong's Mischung, die in England zum Füllen von Bombenraketen verwendet wird.
Die gegenwärtige Phosphorproduktion ist approximativ folgende:
England 1500 Centner
Frankreich und Italien 2000 „
Zollverein und Oesterreich 2000 „
Im Ganzen 5500 Centner
zu deren Fabrikation 66,000 Centner Knochen gehören.
Die Zündrequisiten.
Allgemeines und Geschichtliches.
Zur Geschichte der Feuerzeuge folgende Notizen. Wie die Schriftsteller der Alten erzählen, hat schon Prometheus Feuer aus harten Steinen zu gewinnen gewusst. Die Römer haben Epheu- und Lorbeerholz an einander gerieben und die glimmenden Holzspäne zum Anzünden dürren Laubes benutzt. Das schnelle Herumdrehen eines Holzstückes in einem zweiten durchlöcherten Holze, die Feuererzeugungsmethode der meisten nicht civilisirten Stämme, die unter anderen von Darwin und dem Prinzen von Neuwied[147] näher beschrieben worden ist, wird häufig gegenwärtig noch von den Drechslern in Anwendung gebracht, um Holz oberflächlich zu verkohlen und dadurch zu verzieren. Unter den Römern zu Titus Zeiten war es üblich, die Spitze eines Schwefelstängelchens in vermodertes Holz zu stecken und so durch Reibung an Steinplatten Feuer zu erzeugen. Das 14. Jahrhundert kannte bereits den Gebrauch des Stahles, Feuersteins und Zunders oder Schwammes. Bis zum Jahre 1820 kannte man wol kaum ein anderes Feuerzeug als das genannte Trio, welchem das Schwefelholz als unzertrennlicher Begleiter beigesellt war.
Im Jahre 1823 machte Döbereiner in Jena die Entdeckung, dass fein zertheiltes Platin (Platinschwamm) ein Gemisch von Wasserstoffgas und atmosphärischer Luft entzünde, und gründete auf diese Erfahrung das elegante Feuerzeug, welches unter dem Namen der Döbereiner'schen Zündmaschine oder Wasserstofflampe bald in beifällige Aufnahme kam und selbst heutzutage noch vielfach angewendet wird. Obschon ohne directen Einfluss auf die Entwickelung des Zündholzes selbst, lenkte Döbereiner's Entdeckung nichtsdestoweniger die Aufmerksamkeit auf die Vervollkommnung der Feuerzeuge im Allgemeinen und hat in dieser Hinsicht wenigstens mittelbar zur Verbesserung der Zündhölzer wesentlich beigetragen.
Ein Feuerzeug, welches ebenfalls in derselben Zeit auftauchte und in der Geschichte der Industrie eine hohe Stelle zu beanspruchen hat, insofern es das erste war, welches auf die Entzündlichkeit des Phosphors sich gründete, obgleich es niemals in allgemeine Anwendung gekommen, ist folgendes: Man schmolz gleiche Gewichtstheile Schwefel und Phosphor in einer Glasröhre langsam und vorsichtig zusammen. Die Röhre wurde alsdann mit einem Korke verschlossen und in diesem Zustande aufbewahrt. Wollte man Feuer haben, so wurde der Kork entfernt und ein dünner Span in den Schwefelphosphor eingetaucht. Die kleine Menge, welche beim Herausziehen daran haftete, entzündete sich an der Luft und theilte die Flamme dem Holze mit. Diese Vorrichtung, die meines Wissens in Deutschland zuerst in Erfurt auftrat, ist jedoch fast ganz in Vergessenheit gerathen.
Eine wichtige Epoche in der Geschichte der Zündrequisiten bildet das chemische Feuerzeug oder die Tauch- oder Tunkzündhölzchen, die bereits im Jahre 1812 in Wien fabricirt wurden (100 Stück Hölzchen kosteten damals 1 fl. W. W.); sie waren einfach Schwefelhölzchen, deren geschwefeltes Ende mit einer Mischung von Kaliumchlorat und Rohrzucker (und Zinnober als Farbe) überzogen war, die, beim Benetzen mit concentrirter Schwefelsäure verpuffend, die Entzündung der darunterliegenden Schwefelschicht und diese wieder dem Holze mittheilte. Man bediente sich kleiner Gläser, welche mit concentrirter Schwefelsäure getränkten Asbest enthielten. Der Erfinder dieser Feuerzeuge, welche bis zum Jahre 1844 in Europa die allein üblichen waren, ist der Franzose Chancel, Assistent bei Professor Thénard in Paris (1805). Auf dem nämlichen Principe beruhten die um das Jahr 1830 unter dem Namen „Prometheans“ in England verbreiteten Zündpräparate. Ein Gemisch von Kaliumchlorat und Zucker war in ein dünnes Röllchen von Papier (ähnlich einer Cigarette) gefüllt, welches ausserdem ein kleines auf beiden Seiten zugeschmolzenes Glasröhrchen mit Schwefelsäure enthielt. Indem man das Glasröhrchen zwischen zwei harten Körpern zerdrückte, kam die Schwefelsäure mit der Zündmasse in Berührung und bewirkte deren Entflammung. Das Zerdrücken geschah in der Regel in einer eigens zu diesem Zwecke mitverkauften Zange. Die Prometheans, welche wegen ihres hohen Preises niemals allgemeinen Eingang gefunden haben, bilden den Uebergang zu den Reibzündhölzchen, denn bei ihnen wird die Entzündung durch Friction wenigstens indirect vermittelt. Die ersten wirklichen Reibzündhölzchen kamen unter dem Namen Congreve'sche Streichhölzer um's Jahr 1832 auf. Sie enthielten über dem Schwefel einen Ueberzug von 1 Th. Kaliumchlorat und 2 Th. grauem Schwefelantimon mit einem geeigneten Bindemittel (Leim oder arabischem Gummi) aufgetragen. Sie entzündeten sich, indem man sie zwischen zwei Flächen von Sandpapier, welche mit den Fingern zusammengepresst wurden, hindurchzog. Die Entflammung erforderte einen ziemlich starken Druck und nicht selten rieb sich das Zündpräparat von dem Hölzchen ab und detonirte zwischen den rauhen Flächen, ohne das Holz zu entzünden. Es war also Raum genug für weitere Verbesserungen.
Es ist nicht mit Bestimmtheit zu ermitteln, wer zuerst die glückliche Idee hatte, für das Schwefelantimon den Phosphor zu substituiren. Aus den Forschungen von Nicklès folgt aber unzweifelhaft, dass in Paris schon 1805 der Phosphor zu Feuerzeugen Anwendung fand. 1809 suchte Derepas die grosse Entzündlichkeit des Phosphors durch Zertheilen desselben durch Magnesia zu verringern. Derosne dagegen soll (1816) der Erste gewesen sein, welcher Phosphorstreichhölzchen darstellte. Gegen das Jahr 1833 sind die Phosphorzündhölzchen in verschiedenen Ländern gleichzeitig aufgetaucht. Preshel in Wien fertigte im genannten Jahre Phosphorzündhölzer und andere mit derselben Zündmasse versehene Zündapparate, als Zündschwamm, Cigarrenzünder und dergl. Ziemlich um dieselbe Zeit wurden auch in Darmstadt von Fr. Moldenhauer Phosphorzündholzer fabricirt[148]. In Süddeutschland ist man geneigt, den Schwaben Kammerer (gestorben in Ludwigsburg 1857) für den Erfinder der phosphorhaltigen Zündrequisiten zu halten. In England schreibt man die Erfindung der „Lucifer matches“ dem Chemiker John Walker in Stockton zu, wenigstens ist Faraday dieser Ansicht. Besassen auch diese Zündmassen, die im Wesentlichen aus Kaliumchlorat und Phosphor bestanden, einen hohen Grad von Entzündlichkeit, so waren sie dagegen mit dem Uebelstand behaftet, bei der Entzündung häufig mit einer Art von Explosion zu verbrennen, wobei die brennende Masse herumgeschleudert wurde; auch war sowol ihre Darstellung, sowie ihr Transport keineswegs ohne Gefahr, weshalb in vielen deutschen Ländern ihre Fabrikation und ihr Gebrauch verboten wurde. Im Jahre 1835 wurde durch Trevany das Kaliumchlorat zum Theil durch eine Mischung von Mennige und Braunstein, im Jahre 1837 durch Preshel gänzlich durch das braune Bleisuperoxyd oder nach Böttger's Vorschrift durch ein Gemenge von Mennige und Salpeter (oder auch Bleisuperoxyd und Bleisalpeter) ersetzt. Von dieser Zeit an datirt der grosse Aufschwung der Zündwaarenindustrie, die besonders in Oesterreich und seit einigen Jahren auch in Schweden riesige Dimensionen angenommen hat[149].
Im Laufe der Zeit erfuhren die Zündhölzchen noch weitere Verbesserungen, so umging man den Schwefel, indem man die Enden der Hölzer mit Wachs, mit Stearinsäure oder Paraffin tränkte. Man überzog ferner die besseren (Salon-) Zündrequisiten mit einem Lack, um sie nicht nur vor Feuchtigkeit zu schützen, sondern ihnen auch ein weit schöneres Aussehen zu verleihen. So ist es denn dahin gekommen, dass die Zündholzfabrikation der Gegenwart ein Produkt liefert, das technisch das denkbar vollkommenste ist, das überhaupt erreicht werden kann.
Bei aller Vorzüglichkeit der Phosphorzündhölzer besitzen dieselben jedoch Uebelstände, die aber, als in der giftigen Natur des Phosphors liegend, rein sanitätspolizeilicher Art sind. Einmal wirkt der Phosphor giftig durch seine Flüchtigkeit und hat in der ersten Zeit seiner Einführung in die Zündholzindustrie sichtbare Verheerungen unter den Arbeitern angerichtet, die aber in neuerer Zeit in Folge geeigneter Ventilation der Arbeitsräume nicht mehr wahrzunehmen sind. Trotz der bekannten Untersuchungen von E. von Bibra und Geist und der Beobachtungen Sievekings gebricht es zur Zeit noch an genügenden Erklärungen, denn die Krankheiten der Kinnlade, wie sie in den Zündholzfabriken vorkamen, fehlen vollständig in den Fabriken, wo der Phosphor erzeugt wird und die Arbeiter zuweilen solche Massen von Phosphordampf einathmen, dass im Dunkeln ihr Athem leuchtend erscheint!
In der zweiten Richtung ist der Phosphor giftig, indem er, schon in sehr kleiner Menge in den Organismus gebracht, tödtlich wirkt. Und in der That hat das letzte Jahrzehnd eine auffallende Zunahme der Phosphorvergiftungen mit sich geführt. In dieser Eigenschaft des Phosphors culminiren alle Gründe, die gegen die Anwendung des Phosphors zur Zündholzfabrikation vorgebracht werden können.
Unter diesen Verhältnissen erschien die Entdeckung des rothen Phosphors als eine Form, in welcher mit Beibehaltung der Vorzüge des gewöhnlichen Phosphors etwa die Nachtheile, die mit seinem Gebrauche verbunden waren, ausgeschlossen sind, als eine Wohlthat für die Menschheit, welcher sich die Regierungen und Industriellen mit Enthusiasmus zuwandten. Von den vielen Hoffnungen, die man auf die Anwendung des rothen Phosphors in der Zündholzfabrikation gesetzt hatte, sind allerdings bis jetzt nur wenige realisirt worden. Dennoch hat es nach den Ergebnissen der Pariser Industrieausstellung des Jahres 1867 den Anschein, als wenn dem rothen Phosphor eine grosse Mission in der Entwickelungsgeschichte der Zündrequisitenindustrie beschieden sei.
Die Fabrikation der Reibzündhölzer.
Die Fabrikation der phosphorhaltigen Reibzündhölzchen zerfällt in
1) die Herstellung der Holzdrähte,
2) die Bereitung der Zündmasse,
3) das Betupfen, Trocknen und Verpacken derselben.
1) Die Herstellung der Holzdrähte. Als Holz dient Weisstannen-, Fichten-, Aspen-, seltener Föhrenholz, zuweilen auch Buchen-, Linden-, Birken-, Weiden-, Pappel- und Cedernholz. Die Zündhölzer sind entweder vierkantig (mit mehr oder minder ausgebildeten Seitenflächen) oder rund, im letzteren Falle sehr regelmässig und glatt. Die viereckigen stellt man am einfachsten, aber auch am wenigsten schön durch Zerspalten von würfelförmigen Holzklötzchen dar, welche die Länge eines einzelnen Hölzchens haben. Die Spaltmaschine wird entweder mittelst eines einzigen Schneidemessers, welches sich an einem Hebel befindet und mit diesem auf- und niederbewegt wird, wobei nach jedem Schnitte der Holzwürfel um die Dicke eines Hölzchens fortgerückt, nach Vollendung einer Reihe paralleler Spaltungen aber die ganze dadurch entstandene Masse von Blättern zusammengefasst und durch eine neue Reihe von Schnitten rechtwinklig gegen die ersten, in Stäbchen zertheilt wird. Oder man bringt mehrere Spaltmesser in fester Stellung an und bewegt das Holz gegen dieselben heran.
Das Spalten ist in Deutschland überall der von Stephan Romer in Wien gemachten Erfindung des Hobelns gewichen, wodurch mit Leichtigkeit zierlich geformte runde Stäbchen entstehen. Das Instrument ist eine Art Hobel, dessen Eisen von dem gewöhnlichen Hobel darin abweicht, dass es statt der Schärfe eine horizontale Umbiegung enthält, welche horizontal mit drei, vier oder fünf neben einander befindlichen Löchern durchbohrt ist und zwar so, dass die vorderen Ränder der Löcher zugeschärft sind. Es hat sich in der Praxis gezeigt, dass die Hobel mit nur drei Löchern die geeignetsten sind. Wird der Hobel mit einer gewissen Kraftanstrengung auf dem der Breite des Hobeleisens entsprechenden schmalen Rande eines etwa 1 Meter langen Brettes von geradfaserigem astfreiem Tannenholz fortgeschoben, so dringt der Hobel in das Holz ein und es bilden sich so viele Stäbchen, als der Hobel Löcher enthält. Ist auf diese Weise eine Schicht Stäbchen gewonnen, so wird die Oberfläche des Brettes mit einem gewöhnlichen Hobel glatt gehobelt, hierauf wendet man wieder den Zündholzhobel an u. s. f. Zum Zerschneiden der Hölzer nach der Länge dient eine Maschine, aus einem schmalen, etwa 6 Centim. breiten Troge bestehend, der zum Hindurchlassen des Messers der Quere nach durchschnitten ist. In diesem Durchschnitt bewegt sich das an einem Hebel sitzende scharfe Messer auf und ab und wirkt nicht sowol schneidend als drückend. Ein geübter Arbeiter liefert in einem Tage 400,000 bis 450,000 Hölzchen. Ein gleichzeitig mit Romer's Vorrichtung aufgetretener Hobel ist der von Anthon in Darmstadt, der in Südwestdeutschland mit grosser Schnelligkeit Eingang fand. Das Aushobeln der Hölzchen ist häufig wieder ein abgesonderter Industriezweig geworden. Man fertigt in den Waldgegenden (so z. B. im bayerischen und böhmer Walde, im Odenwalde, im Thüringer Walde, in Schweden und Norwegen) dieselben in grossen Quantitäten und liefert sie an die Zündholzfabriken, welche sich nur auf ihre Vollendung, Ausrüstung und Verpackung beschränken.
Anstatt mittelst Handarbeit hat man die Anfertigung runder Hölzer auch mittelst Maschinen ausgeführt. So construirte Pelletier in Paris schon um das Jahr 1820 eine Hobelmaschine von folgender Einrichtung: Auf einem Tische wird ein 36 Centim. langer, 9 Centim. breiter Hobel mittelst Krummzapfen und Lenkstange vor- und rückwärts geschoben, wobei er über das unter ihm befindliche, von selbst sich zur gehörigen Höhe hebende Holzstück hingeht. Der Hobel enthält ein vertikal stehendes, unten mit 24 spitzigen, wie kleine Messer gespalteten Zähnen versehenes Eisen; hinter diesem aber ein breites gewöhnliches Hobeleisen. Auf jeden Hobelstoss macht das erste Eisen 24 parallele Schnitte in die Holzfläche und das nachkommende zweite stösst ein Blättchen von bestimmter Dicke ab, welches vermöge jener Schnitte ohne Weiteres in schmale Streifen oder Blättchen zerfällt. Auf grössere quantitative Leistungen berechnet ist die Maschine von Cochot (1830). Hier werden auf der äusseren Peripherie eines eisernen Rades von 1 Meter Durchmesser dreissig Holzklötze von der Länge eines Zündhölzchens befestigt; bei der Umdrehung des Rades geht ein Klotz nach dem andern an einer mit Stahlklingen besetzten kleinen Walze vorüber, welche — wie bei der vorhergehenden Maschine das gezahnte Hobeleisen — die parallelen Schnitte macht; unmittelbar darauf schneidet eine unbewegliche gerade Messingklinge ein Blättchen von dem Holze ab, welches bereits in Stäbchen zertheilt erscheint. Einige Aehnlichkeit damit, was die Wirkungsweise anlangt, hat die Maschine von Jeunot, die im Jahre 1840 in Frankreich patentirt wurde. Nach dem Principe des Handhobels construirte Neukrantz in Berlin im Jahre 1845 eine Maschine, bei welcher 16 bis 20 Hölzchen zugleich entstehen, indem mittelst eines Schlittens das Holz unter den festliegenden Röhrcheneisen durchgezogen wird. Eine interessante Anwendung dieses Mittels hat aber Krutzsch zu Wünschendorf im Königreich Sachsen (1848) gemacht, indem er eine Stahlplatte benutzte, welche mit einer grossen Anzahl (gegen 400) möglichst dicht beisammenstehenden Löchern durchbohrt ist. Ein Holzstück wird durch eine starke Presse in der Richtung seiner Fasern gegen diese Platte gedrückt, deren Löcher an dieser Seite scharfrandig sind, dann schliesslich mittelst eines Zangenapparates hindurchgezogen und so in runde Stäbchen zertheilt. Ein Holzstab von 3 Centim. Breite und Dicke giebt 400 Stäbchen, welche aus 1 Meter Länge jeder 15 Zündhölzchen liefern. Die Erzeugung der 6000 Stück dauert etwa zwei Minuten. — Eine andere Maschine von Andree u. Co. in Magdeburg wirkt mehr hobelartig, in der Weise aber, dass drei hinter einander befestigte, also nach einander zur Wirkung kommende Eisen die runden Stäbchen hervorbringen, indem das vordere nur vorarbeitet, das zweite die eine Hälfte, das dritte die andere Hälfte des Cylinders erzeugt. Eine Maschine vom Mechanikus C. Leitherer in Bamberg (1851), welche nach Art der Handarbeit mit röhrenförmigem Hobeleisen wirkt und Fallhobelmaschine genannt worden ist, besteht aus einem horizontalen Kasten, in welchem die zugerichteten Blöcke des Rohholzes stehend, d. h. mit vertikaler Richtung der Fasern, eingesetzt werden und worin sie nach jedem Hobelstoss um die Dicke eines Zündhölzchens durch einen Mechanismus vorgeschoben werden; vor diesem Kasten befindet sich ein vertikales Gestell, in welchem der Fallhobel sich auf und ab bewegt. Ein Schwungrad, welches mittelst Riemen an den Wellbaum eines Mühlrades angehängt wird, bewerkstelligt die gleichförmige Wirkung der Maschine. Ein Fallhobel besteht aus vier Stosseisen, deren jedes 8 oder 10 Röhrchen enthält. Jede Minute erfolgen bei mässigem Gange 45 Fallstösse und dadurch 810–830 Hölzchen mit 45 Fehlspänen (Zündspänen).
Seit einigen Jahren macht die Hobelmaschine von Wrana viel von sich reden. Diese Maschine ahmt wie jene von Neukrantz das Hobeln mit der Hand nach, aber weit vollkommener, da der Hobel hier nicht fix, sondern durch die Hände des Arbeiters gehalten, somit federnd angebracht ist. Seine Stütze findet er jedoch an einer Leiste, welche quer über die Maschine läuft und je nach der Höhe des Holzstückes, das unter derselben durchgeht, bald gehoben, bald gesenkt werden kann. Der Kunstgriff, eine Leiste als Stützpunkt für den mit der Hand gehaltenen Hobel anzubringen, macht es möglich, verzogenes, ungleiches Holz ebenso rein als mit der Hand zu hobeln. Der Stoss, welchen der Hobler sonst ausüben muss, um Drähte von der Länge des Holzes zu erzeugen, wird von der Maschine erzielt und der Arbeiter hat eben nur den Hobel kräftig zu halten und ihm die gehörige Lage zu geben. Nach demselben Princip ist es auch möglich, Stäbchen von sehr verschiedenem Querschnitt zu hobeln, z. B. Rahmenstäbchen, Federhalter und dergl. Das Wesentliche der Erfindung Wrana's ist die Verwendung der Leiste als Stützpunkt für den Hobel, mag dieselbe wie immer geformt sein. Ohne dieses ist ein Hobeln des Holzes nach der Faser (ausser aus freier Hand) kaum möglich. Bei der in jüngster Zeit von Long construirten Holzdrahtschneidemaschine wird das Schneiden in der Art bewirkt, dass man Holzblöcke auf einen horizontal beweglichen Schlitten zwischen Walzenpaaren festhält (wobei die Faserrichtung des Holzes mit der Axe der Walzen parallel läuft) und den Schlitten zuerst an einer Anzahl kleiner Messer vorbeiführt, welche in Abständen gleich der Breite der zu erhaltenden Zündhölzchen angeordnet sind, also in den Block eine Anzahl entsprechender Schnitte vollführen, worauf ein vertikal bewegliches Messer einen Span von der Breite des Holzes abschneidet, aber in Folge des vorherigen Einschneidens der kleinen Messer in einzelne Stäbchen (Holzdrähte) zerfällt.
2) Die Bereitung der Zündmasse geschieht auf folgende Weise: Der Leim oder das Senegalgummi, überhaupt das Bindemittel, wird mit einer kleinen Menge Wasser bis zur Consistenz eines dünnen Syrups aufgelöst, bis auf 50° erwärmt und dann der Phosphor nach und nach eingerührt und mit dem Rühren fortgefahren, bis aller Phosphor zu einer weissen salbenähnlichen Emulsion vertheilt ist. Zu dieser Masse setzt man hierauf die übrigen, vorher fein zerriebenen Zusätze unter sorgfältigem Umrühren. Zur Erzeugung einer guten Zündmasse ist es unerlässlich, dass der Phosphor in der rechten Menge vorhanden sei. Zu viel Phosphor ist ebenso nachtheilig als eine zu geringe Quantität. Abgesehen von dem Umstande, dass ein zu grosser Phosphorgehalt die Zündmasse unnöthig vertheuert, macht er sie auch in einzelnen Fällen zum Entzünden des Schwefel- oder Stearinüberzuges und folglich auch des Hölzchens untauglich, da die durch die Verbrennung des Phosphors sich bildende Phosphorsäure sich an den zu entzündenden Theilchen absetzt und diese mit einem zarten glasartigen Ueberzug bedeckt, welcher genau so wie eine Wasserglasschicht das Ausbrechen der Flamme verhindert. Das beste Verhältniss scheint 1⁄10 bis 1⁄12 Phosphor zu sein, vorausgesetzt, dass man die Masse auf die gewöhnliche Art durch Schmelzen des Phosphors in Leimlösung u. dergl. darstellt.
Eine weit geringere Quantität Phosphor ist jedoch zur Erzielung einer zweckentsprechenden Zündmasse ausreichend, wenn man den Phosphor in Schwefelkohlenstoff gelöst der Mischung zusetzt, wobei der Schwefelkohlenstoff seiner grossen Flüchtigkeit wegen bald verdunstet und den Phosphor im höchst fein zertheilten Zustande zurücklässt. Bei der Leichtlöslichkeit des Phosphors in Schwefelkohlenstoff und dem billigen Preise des letzteren ist die von Wagner im Jahre 1855 eingeführte Anwendung des Schwefelkohlenstoffs selbst dann noch möglich, wenn man die Dämpfe des Schwefelkohlenstoffs verloren giebt. Mit der Benutzung der Lösung des Phosphors in Schwefelkohlenstoff ist ausserdem noch der Vortheil verbunden, dass man kalt arbeiten kann, indem man die Lösung einfach in die Mischung der übrigen Materialien einzurühren braucht. Dass die Anwendung der Schwefelkohlenstofflösung wegen ihrer Feuergefährlichkeit und des vielleicht nachtheiligen Einflusses der Schwefelkohlenstoffdämpfe auf die Gesundheit der Arbeiter die grösste Vorsicht erheischt, ist selbstverständlich. C. Puscher hat (1860) auf die vortheilhafte Verwendbarkeit des Schwefelphosphors und zwar des Phosphorsulfuretes P2S statt des reinen Phosphors bei den Zündmassen aufmerksam gemacht. Er hat Zündmassen mit 3,5 Proc. Phosphorsulfuret bereitet und damit tadellose Zündhölzer erhalten.
Von den Metalloxyden, welche man der Zündmasse zusetzt, giebt man gegenwärtig einem Gemenge von braunem Bleisuperoxyd mit Salpeter, oder einem Gemenge von ersterem mit salpetersaurem Bleioxyd, durch Verreiben der Mennige mit Salpetersäure in der Wärme und Liegenlassen der Masse durch mehrere Wochen erhalten, den Vorzug. Als Bindemittel wendet man, wie bereits oben gesagt, Leim, Gummi oder auch Dextrin an; ersterer sollte beseitigt werden, weil er meist nur verkohlt und die vollständige Verbrennung der Masse verhindert. Vielleicht liesse sich eine geeignete verdünnte Collodiumlösung, vielleicht auch ein Gemenge von Sandarakpulver und einem ähnlichen Harze mit Benzol als Bindemittel verwenden.
Als Beispiele der Zusammensetzung der Zündmassen mögen folgende Vorschriften angeführt werden (wobei nicht zu vergessen ist, dass die bewährten Recepte zur Bereitung einer entsprechenden Zündmasse von der Fabrik geheim gehalten werden):
I.
Phosphor 1,5 Th.
Senegalgummi 3,0 „
Kienruss 0,3 „
Mennige 5,0 „ Das Gemisch beider eingetrocknet — nun faktisch ein Gemenge von Bleinitrat mit Bleisuperoxyd, unter dem Namen oxydirte Mennige.
Salpetersäure von 40° B. 2,0 „
II.
Phosphor 8,0 Th. in der nöthigen Menge Schwefelkohlenstoff gelöst.
Leim 21,0 „
Bleisuperoxyd 24,0 „
Kalisalpeter 24,0 „
III.
Phosphor 3,0 Th.
Senegalgummi 3,0 „
Bleisuperoxyd 2,0 „
feiner Sand und Smalte 2,0 „
Es ist keinem Zweifel unterworfen, dass die Zündmasse noch vielfacher Verbesserungen fähig ist.
Fig. 262.
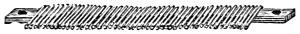
Fig. 263. Fig. 264.
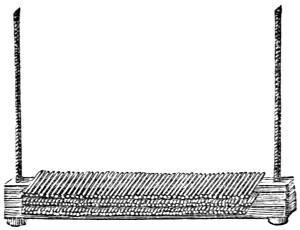
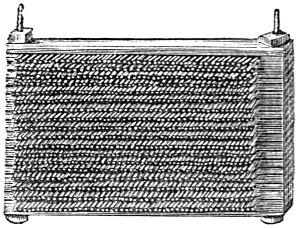
3) Das Betupfen und Trocknen der Hölzchen. Um die Hölzchen an dem einen Ende mit Schwefel und mit der Zündmasse überziehen zu können, müssen sie in hinreichender Entfernung von einander befestigt sein. Hierzu dienen kleine Brettchen von etwa 0,3 Meter Länge und 10 Centimeter Breite, deren obere Seite der Quere nach mit 50 rinnenförmigen Vertiefungen versehen ist, von solcher Breite und Tiefe, dass gerade ein Hölzchen hineingeht (Fig. 262). Eine Arbeiterin legt in jede Furche des Brettes ein Hölzchen, legt dann ein zweites Brettchen darauf, dessen untere Seite zum Festhalten der Hölzchen zwei aufgeleimte Flanellstreifen enthält, dessen obere Seite aber wieder zur Aufnahme einer neuen Reihe Hölzchen gefurcht ist. Um den so entstehenden Stapel zusammenzuhalten, haben die Brettchen nahe an jedem Ende ein rundes Loch; durch die Löcher schiebt man Stangen, die an dem obern Ende Schraubengewinde erhalten. Man schraubt die Brettchen fest, sobald 20–25 derselben über einander gelagert sind, nachdem die vorderen Enden der Hölzchen durch Aufstossen auf eine gerade Fläche in eine Ebene gebracht sind (vergl. Fig. 263 und 264). Eine Arbeiterin steckt, je nachdem sie mehr oder minder geübt ist, täglich in 10 Arbeitsstunden 15–25 Rahmen oder Pressen, wovon jeder Rahmen 2500 Hölzchen enthält. Neuerdings hat man sich bemüht, die Arbeit des Hölzchensteckens mittelst Maschinen verrichten zu lassen. Mit der von O. Walch in Paris (1861) construirten Maschine steckt ein Knabe in einer Tagesarbeit von 10 Stunden 500,000 bis 600,000 Zündhölzchen.
Der zum Schwefeln der Hölzer bestimmte Schwefel wird in einem flachen vierseitigen Kasten, in dessen Mitte, möglichst horizontal, ein völlig ebener Stein liegt, durch ein gelindes Feuer flüssig erhalten. Man bringt so viel Schwefel in den Kasten, dass der flüssige Schwefel fortwährend etwa 1 Centim. hoch die Platte bedeckt, in welchen man die Enden sämmtlicher in einen Rahmen eingespannter Hölzchen eintaucht, so dass sie auf den Stein aufstossen, und schleudert, nach dem Herausnehmen, den Ueberschuss des anhängenden Schwefels in den Kasten zurück.
Bei feineren Hölzchen ersetzt man den Schwefel durch Stearinsäure oder Paraffin, welche jedoch nicht, wie der Schwefel, die Oberfläche bedecken, sondern das Holz ganz durchtränken sollen. Zu dem Ende taucht man die scharf getrockneten Hölzchen in die geschmolzene und stark erhitzte Fettmasse und lässt ihnen dabei die nöthige Zeit, sich zu erwärmen und das Fett durch Capillarität aufzufangen.
Das Auftragen der Zündmasse (Betupfen) geschieht auf dieselbe Weise wie die des Schwefels, nur befindet sich die Phosphormischung in dünner Schicht gleichmässig ausgebreitet auf einer völlig horizontal liegenden Steinplatte (gewöhnlich Solenhofer Kalkstein, zuweilen wendet man auch mattgeschliffene Spiegelglastafeln hierzu an).
Die zum Trocknen der Hölzer dienenden Trockenräume enthalten die zum Aufhängen der Rahmen nöthigen Gerüste und werden am besten durch ein System von Dampfröhren geheizt. Die Zündhölzer sollen sich dabei in solcher vertikaler Lage befinden, dass die in Gestalt eines Tröpfchens am Ende befindliche Masse herabhängt. — Die geruchlosen Zündhölzchen (Salon- oder Irishölzchen) werden nach dem Trocknen der Zündmasse mit gefärbten Harzlösungen überstrichen und nicht selten zuletzt mit Collodiumlösung überzogen.
Antiphosphorfeuerzeuge.
Die sogenannten Antiphosphorfeuerzeuge sind im Jahre 1848 von Böttger in Frankfurt a. M. erfunden und dann von Fürth in Schüttenhofen, Lundström in Jönköping (Schweden), Coignet in Paris (unter dem Namen Allumettes hygiéniques et de sureté au phosphore amorphe), von de Villiers und Dalemagne in Paris (unter der Benennung Allumettes androgynes oder Zwitterzündhölzchen), von Forster und Wara etc. industriell ausgebeutet worden. Man kann sie eintheilen α) in solche, die sich des amorphen Phosphors (der Streichfläche einverleibt) bedienen, und β) in solche, bei denen in der That Zündmasse wie Streichfläche phosphorfrei sind.
Die Zündrequisiten der ersteren Kategorie bestehen 1) aus Zündhölzchen, deren Zündmasse keinen Phosphor enthält, sondern nur in einer mit einem Bindemittel angemachten Mischung von Schwefelantimon und Kaliumchlorat besteht, und 2) aus amorphem Phosphor, welcher unter Zusatz eines rauhen, die Reibung vergrössernden Körpers mit Leim gemengt auf Pappe oder Holz oder, wie bei den Pariser Zwitterzündhölzchen, an das entgegengesetzte Ende des Zündhölzchens befestigt ist. Die Reibfläche besteht aus einer Mischung von 9 Th. amorphem Phosphor, 7 Th. Schwefelkies, 3 Th. Glas und 1 Th. Leim. Die Zündhölzchen entzünden sich durch Reibung an jener Reibfläche sehr leicht, aber nicht an andern rauhen Flächen, weshalb sie der Gefahr zufälliger Entzündung nicht unterliegen. So sinnreich nun die Antiphosphorfeuerzeuge auch sind, so hat es denselben doch ungeachtet ihres billigen Preises nicht gelingen wollen, die gewöhnlichen Streichhölzer gänzlich zu verdrängen. Der Grund davon liegt ziemlich nahe. Einmal ist das Hölzchen für sich nicht im Stande, Feuer zu erzeugen, es gehört dazu die präparirte Streichfläche, die, wie sich gezeigt hat, nach kurzem Gebrauche durch die Phosphorsäure, welche sich während des Reibens bildet, feucht und dadurch gänzlich unbrauchbar wird. Bei der Benutzung von 100 Hölzchen wird man im günstigsten Falle zwei, meistens aber mehr als zwei Reibflächen verwenden müssen, abgesehen von dem Umstande, dass eine nicht geringe Anzahl von Hölzchen sich nicht entzündet. Die wirklich vortrefflichen Säkerhets-Tändstickor der schwedischen Fabrik Jönköping, deren Fabrikate in Deutschland die österreichischen Zündrequisiten bereits vollständig verdrängt haben, dokumentiren jedoch enorme Fortschritte in der Fabrikation der Zündrequisiten mit amorphem Phosphor. Jettel (1870) verwendet zur Reibfläche an den Schachteln der schwedischen Hölzer ein Gemenge aus gleichen Theilen amorphem Phosphor, Schwefelkies und Schwefelantimon. Zum Bestreichen von 1000 Schiebeschachteln (à 50 Hölzchen Inhalt) auf beiden Seiten reichen circa 80 Grm. des trocknen Gemenges. Auch England producirt gegenwärtig grosse Mengen der „Safety Matches“.
Eine grosse Wichtigkeit scheinen die „giftfreien Zündhölzchen“ von B. Forster und F. Wara in Wien erlangen zu sollen. Bei ihnen ist der amorphe Phosphor unmittelbar mit der Zündmasse in dem Zündholzköpfchen vereinigt, so dass diese Hölzchen sich gleich den gewöhnlichen Phosphorhölzern an jeder beliebigen Reibfläche — wiewol, da sie Kaliumchlorat enthalten, nicht ganz geräuschlos — entzünden.
Von den Reibzündhölzchen der zweiten Kategorie, die keinen Phosphor enthalten und auch keiner phosphorhaltigen Zündfläche bedürfen, sind zu erwähnen die aus der Fabrik von Kummer und Günther in Königswalde bei Annaberg in Sachsen, deren Masse nach einer Analyse von Wiederhold aus
Kaliumchlorat 8 Th.
grauem Schwefelantimon 8 „
oxydirter Mennige 8 „
Senegalgummi 1 „
besteht. Oxydirte Mennige ist ein variables Gemisch von Bleisuperoxyd, Bleinitrat und unzersetzter Mennige. Die von Wiederhold in Cassel im Jahre 1861 vorgeschlagene sehr beachtenswerthe und vielfach nachgeahmte Zündmasse ist zusammengesetzt aus
Kaliumchlorat 7,8 Th.
Bleihyposulfit 2,6 „
arabischem Gummi 1,0 „
Unter allen bis jetzt bekannten phosphorfreien Zündmassen ist die Wiederhold'sche Masse die vorzüglichste. Jettel (in Gleiwitz) giebt folgende Mischungen zu phosphorfreien Massen an:
a. b. c. d.
Kaliumchlorat 4 7 3 8
Schwefel 1 1 — —
Kaliumbichromat 0,4 2 — 0,5
Schwefelantimon — — — 8
Goldschwefel — — 0,25 —
Bleinitrat — 2 — 3
Neuerdings hat R. Peltzer auf die Anwendbarkeit des Kupfer-Natrium-Hyposulfits zur Herstellung einer phosphorfreien Zündmasse aufmerksam gemacht. Endlich sind die Versuche H. Fleck's nicht unerwähnt zu lassen, das Natrium zur Herstellung von Zündrequisiten zu verwenden[150].
Reibzündkerzchen.
Die Reibzündkerzchen (allumettes bougies) haben statt des Holzdrahtes einen dünnen Wachsstock, welcher in der Weise angefertigt wird, dass man mehrere, etwa vier Baumwollfäden neben einander liegend durch eine geschmolzene Mischung von 2 Th. Stearinsäure und 1 Th. Wachs oder Paraffin zieht und hierauf, sobald die Masse erstarrt, jedoch noch warm ist, durch ein Zieheisen führt, das die überschüssige Masse abstreift. Mittelst einer Schneidemaschine werden alle Kerzchen in bestimmte Längen geschnitten, mit der entzündlichen Masse versehen und in Schächtelchen gebracht.
Die von Zulzer construirte Maschine zum Abschneiden der Kerzen und zugleich zum Einspannen hat folgende Einrichtung. Die Dochte werden auf eine Trommel aufgewickelt, von hier durch zwei gefurchte Speisewalzen fortgezogen und durch entsprechende Furchen in einem Brette fortgeführt. Diese Walzen und Leitfurchen haben die Bestimmung, die Enden der Dochte in entsprechende Löcher einer beweglichen, vertikal aufgestellten Platte einzuführen, die mit einem Messerapparate in Verbindung steht, um die Kerzen, sobald sie bis zur gehörigen Länge durch die Löcher gegangen sind, abzuschneiden. Da sich das Messer an der Seite des Eintrittes befindet, so bleiben nach erfolgtem Schnitt die Kerzen mit einem kleinen Theile ihrer Länge in den Löchern sitzen. Eine mechanische Vorrichtung hebt nun die Platte so weit, dass eine zweite Löcherreihe vor die Leitfurchen kommt und sich mit Kerzen füllt. Ist auf diese Weise die ganze Platte gefüllt, so ersetzt man sie durch eine andere, während die gefüllten Platten sofort in die Zündmasse getaucht und in den Trockenraum gebracht werden. Die Reibzündkerzchenindustrie hat sich in Oesterreich und in Marseille concentrirt. Letztere Stadt hat gegenwärtig so zu sagen das Monopol dieses Industriezweiges für einen grossen Theil von Centraleuropa.
Die Knochenkohle.
Knochenkohle.
Die Knochenkohle (Spodium, Beinschwarz) erhält man durch Verkohlen von Knochen. Die von Derosne (1812) empfohlene und von Dumont (1828) bewerkstelligte Anwendung dieser Substanz in der Zuckerfabrikation macht sie zu einem der allerwichtigsten Körper der chemischen Technologie. Wenn man Knochen vor dem Zutritt der Luft geschützt, glüht, so zersetzt sich die organische Substanz und geht zum Theil über als Knochenöl, zum Theil auch als kohlensaures Ammoniak. Als Rückstand bleibt eine schwarze Masse, die noch vollkommen die Knochenstructur beibehalten hat.
Darstellung der Knochenkohle.
Ehe man die Knochen verkohlt, müssen dieselben zur Entfernung des Fettes mit Wasser ausgekocht und getrocknet oder mit Schwefelkohlenstoff extrahirt werden. Das so erhaltene Fett (5–6 Proc. vom Gewichte der Knochen) giebt ein werthvolles Nebenprodukt der Knochenkohlefabrikation ab. Man verkohlt die Knochen entweder auf die Weise, dass man die flüchtigen Produkte dabei auffängt, oder dass man dieselben verbrennen lässt. Im ersteren Falle bringt man die Knochen in eiserne Retorten oder Cylinder, ähnlich denen, in welchen die Steinkohlen behufs der Leuchtgasfabrikation verkohlt werden, und fängt die bei der Verkohlung entweichenden Produkte in Vorlagen und Kühlapparaten auf. Die in Deutschland angeblich gemachte Erfahrung hat aber gelehrt, dass man auf diese Weise eine minder entfärbende Kohle erhält, als wenn man die Knochen in eisernen Töpfen verkohlt und die flüchtigen Produkte verbrennen lässt. Man benutzt daher jetzt allgemein in Deutschland die ältere Methode (in England und Schottland wendet man dagegen nach Lunge allgemein Retorten an), die so ausgeführt wird, dass man eiserne Töpfe mit zerschlagenen Knochen füllt, die Töpfe über einander stürzt, die Fugen zwischen den Mündungen mit Lehm verstreicht und die Töpfe in den Brennraum eines Ofens bringt, in welchem sie durch die Flammen eines daneben liegenden Feuerraums erhitzt werden. Nach einiger Zeit entzünden sich die aus den Fugen der Töpfe austretenden Dämpfe von selbst und bewirken das fernere Verkohlen der Knochen, dessen Beendigung man an dem Aufhören der Dämpfeentwickelung erkennt. Auf diese Weise erhält man 55 bis 60 Proc. Knochenkohle, in der die eigentliche Kohle mit fast der zehnfachen Menge ihres Gewichtes an mineralischen Bestandtheilen gemengt ist. Eine Analyse getrockneter Knochenkohle giebt in 100 Theilen: 10 Th. Kohle, 84 Th. Calciumphosphat und 6 Th. Calciumcarbonat. Beim Liegen an der Luft zieht die Knochenkohle 7–10 Proc. Feuchtigkeit an. Die verkohlten Knochen werden durch besondere Maschinen gekörnt, wobei die Erzeugung von feinem Pulver möglichst vermieden werden muss, da die feine Knochenkohle weit weniger Werth hat, als die gekörnte.
Eigenschaften der Knochenkohle.
Die Knochenkohle hat in hohem Grade die bereits im Jahre 1811 von Figuier erkannte Eigenschaft, organische und unorganische Stoffe, namentlich Kalk und Kali aus Lösungen aufzunehmen. Diese merkwürdige Wirkung scheint von einer Flächenanziehung herzurühren, obgleich aber auch die Kohle chemische Verbindungen zu trennen vermag. Von der Eigenschaft, unorganische Stoffe in ihren Poren aufzunehmen, macht man die ausgedehnteste Anwendung zum Entkalken und Entsalzen des Zuckersaftes in den Zuckerfabriken. Die entkalkende Eigenschaft der Knochenkohle soll (nach Anthon) zum Theil eine Folge sein von der in den Poren desselben verdichteten Kohlensäure. Man vermindert die entkalkende Kraft der Kohle, wenn man derselben die unorganischen Bestandtheile durch Salzsäure entzieht, und doch ist diese Behandlung erforderlich, wenn man die Kohle zum Entfärben saurer Flüssigkeiten anwenden will. Enorme Quantitäten von Knochenkohle consumiren die Stiefelwichsfabrikanten.
Probe der Knochenkohle.
Je grösser das Entfärbungsvermögen der Knochenkohle ist, desto höher ist der Werth derselben, obgleich das Entfärbungsvermögen nicht proportional dem Entkalkungs- und Entsalzungsvermögen zu sein scheint. Es liegt deshalb in dem Interesse eines Fabrikanten, so wie in dem eines Producenten, die entfärbende Kraft einer Kohle kennen zu lernen. Dies geschieht, indem man die Kohle mit einer anderen von bekannter Qualität vergleicht. Payen schlägt dazu vor, gleiche Volumen mit gebranntem Zucker gefärbten Wassers mit gleichen Gewichtsmengen Kohle zu behandeln und die Flüssigkeit abzufiltriren. Diejenige Kohle, welche die hellste Flüssigkeit giebt, ist demnach auch die beste Sorte. Bei der Bestimmung der relativen entfärbenden Wirkung mehrerer Kohlensorten erhielt Bussy bei gleichen Gewichtsmengen folgende Resultate:
Gewöhnliche Knochenkohle 1
Knochenkohle mit Salzsäure behandelt 1,6
Ausgezogene Knochenkohle mit Kaliumcarbonat geglüht 20
Blut mit Kaliumcarbonat geglüht 20
Blut mit Calciumcarbonat geglüht 20
Leim mit Kaliumcarbonat geglüht 15,5
Nach den Versuchen von Brimmeyr über das Entfärbungsvermögen der Knochenkohlen ergaben sich folgende Resultate: 1) Die Absorptionsfähigkeit hängt nicht ab von der Structur der Knochenkohle, dem mechanischen Zusammenhang der Knochentheile, sondern von der Menge der darin enthaltenen reinen Kohle; 2) die Mengen der von Knochenkohle verschiedener Zusammensetzung absorbirten Substanzen sind auf reine Kohle bezogen wirklich gleich und wahrscheinlich unabhängig von der verschiedenen chemischen Natur des löslichen absorbirten Körpers; 3) die mit einer Substanz gesättigte Knochenkohle behält ihre Absorption für andere Substanzen verschiedener chemischer Natur bei; 4) die Knochenkohle wirkt um so rascher, je weniger ihre capillare Structur, sei es durch mechanische Zerkleinerung, sei es durch Auflösen der Kalksalze in Säuren, verändert wird. Aehnliche Resultate erhielt kürzlich H. Schulz (in Magdeburg). Die stärkste entfärbende Wirkung zeigt Kohle mit dem höchsten Kohlenstoffgehalt und einem niedrigen Volumengewicht.
Für die Zuckerfabrikation kommt neben dem Entfärbungsvermögen besonders das Entkalkungsvermögen in Betracht, welches man direkt ermittelt, indem man die Quantität Kalk bestimmt, welche ein gewisses Quantum Kohle aufzunehmen vermag.
Wiederbelebung der Knochenkohle.
Bekanntlich wird die Knochenkohle hauptsächlich zur Entsalzung und Entkalkung des Zuckersaftes angewendet. Wenn eine gewisse Menge dieses Saftes durch die Kohle filtrirt worden ist, so hat dieselbe ihre entsalzende Kraft verloren. Zum Theil kann das Entsalzungsvermögen durch verschiedene Mittel der Kohle wieder ertheilt werden. Diese Mittel, durch die man die Wiederbelebung der Kohle bezweckt, sind Glühen, Auswaschen, Gährenlassen oder die Anwendung des Wasserdampfes. Fast allgemein führt man jetzt die Wiederbelebung der Kohle so aus, dass man dieselbe erst durch Wasser von allen löslichen Theilen befreit und darauf durch Glühen die organischen Substanzen zerstört. Die gebrauchte Thierkohle lässt sich auf diese Weise 20–25 Mal wieder beleben. Diese Methode hat den Nachtheil, dass während des Glühens die organischen Substanzen nicht vollständig zerstört werden und als Kohle in den Poren der Thierkohle zurückbleiben, wodurch die entfärbende Kraft der Kohle verringert wird. Vortheilhafter ist es, die Kohle erst gähren zu lassen, dann vermittelst verdünnter Salzsäure zu extrahiren, auszuwaschen und zuletzt zu glühen. Der Salzsäureverbrauch zum Wiederbeleben (Entkalken, Entsalzen) der erschöpften Knochenkohle ist in den Zuckerfabriken (vergl. Seite 235) ein sehr beträchtlicher.
Surrogate der Knochenkohle.
Als Ersatzmittel für die Knochenkohle hat man geglühten bituminösen Schiefer vorgeschlagen. Diese thonhaltige Kohle entzieht dem Zuckersafte allerdings die färbenden Substanzen, nicht aber die Kalkbestandtheile. Ein nicht unbedeutender Gehalt an Einfach-Schwefeleisen verhindert ausserdem die Anwendung in der Zuckerfabrikation. Beachtenswerther ist vielleicht die neuerdings vorgeschlagene Seetang- oder Seealgenkohle.
Die Milch.
Milch.
Milch ist die bekannte in den Brustdrüsen der weiblichen Säugethiere abgesonderte Flüssigkeit, welche alle dem Thierkörper nothwendigen organischen und unorganischen Substanzen in hinreichender Menge enthält, um an und für sich bei längerem Genuss nahrungsfähig zu sein, und alle den Jungen erforderlichen Stoffe in einer zum Wachsthum genügenden Menge zu liefern. Die Hauptbestandtheile der Milch sind Milchzucker, Caseïn (Käsestoff), Butter, unorganische Salze wie Chlorkalium, Chlornatrium, Calciumphosphat u. s. w. und Wasser. Die mittlere procentische Zusammensetzung der Kuhmilch ist folgende:
Butter 3,288 12,524 Proc.
Milchzucker und lösliche Salze 5,129
Caseïn und unlösliche Salze 4,107
Wasser 87,476
100,000
Die Milch ist ein Gemenge ausserordentlich fein zertheilter, in Wasser unlöslicher Substanzen mit einer wässerigen Flüssigkeit; das spec. Gewicht der Milch schwankt zwischen 1,030 und 1,045. Unter dem Mikroskope nimmt man wahr, dass die weisse Farbe von kleinen Kügelchen — den Milchkügelchen — herrührt. Diese Kügelchen sind meist kugelrund, gelblich mit dunklem Rande bei durchfallendem und perlenartig glänzend bei auffallendem Lichte. Früher nahm man an, dass diese Kügelchen aus einer Hülle bestehen, in welcher sich Butter befindet, gegenwärtig weiss man aber durch die Arbeiten von v. Baumhauer und Fr. Knapp, dass diese Hülle nicht existirt. In der Ruhe sammeln sich diese Kügelchen auf der Oberfläche und bilden den Rahm (Sahne, Kern), unter welchem sich eine bläuliche durchscheinende Flüssigkeit befindet, welche den Milchzucker, die Salze und das Caseïn als Caseïn-Natron gelöst enthält. Lässt man die Milch längere Zeit stehen, so wird ein Theil des Milchzuckers unter Mitwirkung des Caseïns als Ferment in Milchsäure[151] umgewandelt, welche letztere das Caseïn-Natron zersetzt und das Caseïn frei macht, das sich als eine im Wasser unlösliche Substanz ausscheidet. Man sagt dann, die Milch gerinnt. Durch längeres Stehenlassen wird aller Milchzucker in Milchsäure umgewandelt. Eine ähnliche Coagulation der Milch wird bewirkt, wenn man frische Milch mit Laab zusammenbringt. Zur Darstellung des Laabs wird der frische Kälbermagen ausgewaschen, in einem Rahmen ausgespannt an der Luft oder am Feuer getrocknet. Früher weichte man ihn mit Essig ein, die Erfahrung lehrte aber, dass dies unnütz sei. Beim Gebrauche wird ein Streifen abgeschnitten, in einer kleinen Quantität warmen Wassers eingeweicht und der Milch bei 30–35° zugemischt. Nach zwei Stunden ist diese geronnen. 1 Th. Laab ist hinreichend, um 1800 Th. Milch zum Coaguliren zu bringen. Die Wirkung des Laabs ist nicht bekannt, sie besteht nicht, wie man früher annahm, darin, dass ein Theil Milchzucker sogleich in Milchsäure verwandelt wird, da, wie die Erfahrung gelehrt hat, auch alkalisch reagirende Milch durch Laab zum Gerinnen gebracht werden kann. Die von Molken.dem ausgeschiedenen Caseïn abfiltrirte Flüssigkeit führt den Namen Molken. Bei sauer gewordener Milch enthalten die Molken wenig Milchzucker, aber viel Milchsäure (saure Molken); bei durch Laab coagulirter Milch ist hingegen aller Milchzucker und keine Milchsäure in den Molken enthalten (süsse Molken). Die letztere Flüssigkeit, welche noch 3–4 pro Mille einer eigenthümlichen Proteïnsubstanz (von Millon und Commaille mit dem Namen Lactoproteïn belegt) enthält, wird in der Schweiz bis zu einem gewissen Milchzucker.Grade abgedampft, um daraus den Milchzucker krystallisirt zu erhalten. Die in harten, halbdurchsichtigen Krystallkrusten anschiessende Substanz wird durch Umkrystallisiren gereinigt. Der Milchzucker C12H22O11 + H2O schmeckt nur wenig süss, knirscht zwischen den Zähnen, löst sich in 6 Th. kaltem und 2 Th. siedendem Wasser und kann nicht in die geistige, wohl aber in die Milchsäuregährung übergehen. Durch die Einwirkung verdünnter Säuren geht aber der Milchzucker in Lactose (Galaktose), eine dem Traubenzucker ähnliche Zuckerart über und ist deshalb indirect gährungsfähig. Man verwendet ihn zuweilen als Reductionsmittel bei der Herstellung von Silberspiegeln.
100 Th. käuflichen Milchzuckers aus der Schweiz (a) und aus Giesmannsdorf in Schlesien (b) enthielten (1868):
(a) (b)
Salze 0,03 0,16
Unlösliche Stoffe 0,03 0,05
Fremde organische Körper 1,14 1,29
Milchzucker 98,80 98,50
100,00 100,00
Sauerwerden der Milch zu verhüten.
Das Sauerwerden der Milch kann man dadurch längere Zeit verhüten, dass man dieselbe wiederholt abkocht, wodurch die aufgenommene Luft ausgetrieben wird, die ausserdem einen Theil des Caseïns in Milchsäureferment umgewandelt haben würde. In gewissem Sinne wirkt auch die während des Kochens auf der Milch sich bildende Haut conservirend, indem sie den Zutritt der Luft beschränkt. Ausserdem lässt sich das Sauerwerden der Milch verhindern oder aufhalten durch Zusatz kleiner Mengen kohlensaurer Alkalien oder Borax. Das Coaguliren der Milch, nicht aber das Sauerwerden, kann durch Zusatz von Salpeter, Kochsalz und überhaupt durch Salze mit alkalischer Base aufgehalten werden.
Prüfung der Milch.
In Gegenden, in denen Milch in verhältnissmässig grosser Quantität consumirt wird, wie in grossen Städten, wird die Milch mit Reis-, Kleien- und Gummiwasser oder einem Gemenge von Wasser mit Hammelgehirn verfälscht. Eine sehr häufig vorkommende Verfälschung besteht darin, dass man die Milch mit Wasser verdünnt. Es sind verschiedene Methoden und Instrumente in Anwendung gebracht worden, um die Milch auf ihren Gehalt an Butter und Caseïn zu prüfen, wobei man jedoch den Umstand nicht ausser Acht lassen darf, dass (wie Fr. Goppelröder's vortreffliche Untersuchung — 1866 — nachgewiesen hat) die relativen Verhältnisse der Milchbestandtheile von einem Tage zum andern, ja an demselben Tage in der Morgen- und Abendmilch wechseln. Nach Jones bringt man die Milch in eine verticale, graduirte Glasröhre und vergleicht die Höhe des nach einiger Zeit sich abscheidenden Rahmes. Je mehr Raumtheile derselbe einnimmt, desto besser ist die Milch. Natürlicherweise erfährt man nach dieser Methode nur den Rahmgehalt der Milch, und zwar sehr annähernd, da z. B. Verdünnung der Milch auf die Schnelligkeit der Abscheidung von Einfluss ist. Chevallier und Henry wenden zur Bestimmung der Güte der Milch ein Aräometer an, an dessen Graduirung die Striche, bis zu welchen dasselbe in reine Milch einsinkt, durch rothe Grade angegeben sind. Andere Methoden gründen sich darauf, das Caseïn und die Butter durch Galläpfeltinktur oder durch Zinkvitriollösung niederzuschlagen, dann zu bestimmen, wie viel dem Volumen nach von einer Lösung von bekannter Stärke zur Fällung einer normalen Milch nöthig war und darauf mit andern Milchsorten zu vergleichen. Für den polizeilichen Gebrauch ist das Galaktoskop von Donné anzuempfehlen, das auf der Annahme beruht, dass allein die Milchkügelchen den wahren Werth der Milch repräsentiren, und die Milch undurchsichtig machen. Es ist ein Instrument, welches gestattet, durch eine Milchschicht hindurchzusehen, deren Länge mittelst einer Mikrometerschraube vergrössert, verringert und gemessen werden kann. Durch die Milchschicht beobachtet man ein Kerzenlicht, bis dessen Spitze unsichtbar zu werden beginnt. Je durchsichtiger eine Milch ist, desto weniger Milchkügelchen und desto mehr Wasser enthält sie. Brunner bestimmt den Buttergehalt, um den Werth der Milch zu ermitteln. Er mischt 20 Grm. der zu prüfenden Milch mit 10 Grm. Holzkohlenpulver, trocknet das Gewicht bei 70–80° vollständig ein, zieht die Butter daraus mit Aether aus und verdampft die ätherische Lösung. Die zurückbleibende Butter wird gewogen. Unvermischte Milch giebt 3,1–3,56 Proc. Butter, Rahm giebt 10,6–11,02 Proc. Neuerdings hat C. Reichelt mit Erfolg versucht, die hallymetrische Probe (vergl. Seite 509) zur Ermittelung des Wassergehaltes der Milch anzuwenden.
Anwendung der Milch.
Die Milch dient theils für sich als Nahrungsmittel, theils zur Fabrikation von Butter und Käse. Man benutzt sie ferner zum Anstreichen der Wände und zum Entfärben und Klären einiger Flüssigkeiten. Eine in Frankreich häufig vorkommende Steuerdefraudation besteht darin, dass man unter dem Namen Portwein Xeres declarirt, der mit Alkannawurzel gefärbt ist, und der später durch Milch wieder entfärbt wird. Das in neuerer Zeit (von einer amerikanischen Gesellschaft in Cham bei Zug in der Schweiz, ferner in Kempten im Allgäu und zu Hildburghausen) durch Eindampfen der Milch im Vacuumapparat und Rohrzuckerzusatz erhaltene Milchextract scheint die beste Form zu sein (nach den Empfehlungen von v. Liebig und Trommer), unter welcher Milch aufbewahrt werden kann. Diese condensirte Milch besteht (im Mittel) aus:
Wasser 22,44
Fester Substanz 77,56
100,00
Die Hälfte der festen Substanz macht der zugesetzte Zucker aus; die andere besteht aus Butter (9–12 Proc.), Caseïn und Lactoproteïn (12–13 Proc.), Milchzucker (10–17 Proc.) und Mineralsalzen (2,2 Proc.). Die concentrirte Milch vertheilt sich in 4,5–5 Th. Wasser zu einer Flüssigkeit, welche alle Eigenschaften einer vollkommen reinen Milch hat, die mit etwas Zucker versüsst ist.
Butter.
Die Butter wird aus der Milch auf folgende Weise dargestellt: Man lässt an kühlen Orten den Rahm aus der Milch sich ausscheiden, schöpft denselben mittelst eines Löffels ab und bringt ihn in die Rahmtöpfe, in welchen er so lange stehen bleibt, bis er unter wiederholtem Umrühren dick und säuerlich geworden ist. Darauf bringt man den Rahm in die Butterfässer, in welchen durch anhaltendes Schlagen, durch das Buttern, die Fettkügelchen, die in dem Rahm nicht mehr im flüssigen, sondern im festen Zustande enthalten sind, zu Klumpen sich vereinigen, während das Caseïn mit einer kleinen Menge Butter gebunden in der Flüssigkeit suspendirt bleibt. Die Butter hat die für die Verarbeitung der Milch wichtige Eigenschaft, dass sie leichter ist als Wasser; sie müsste sich demnach aus einer Auflösung von verschiedenen Stoffen, welche das Wasser schwerer machen (Milchzucker, Caseïn, Salze), um so schneller an der Oberfläche ausscheiden, wenn die Flüssigkeit nicht durch den Caseïngehalt eine grosse Klebrigkeit besässe, wodurch das Aufsteigen der Buttertröpfchen verlangsamt wird. In dem Maasse nun, als durch fortschreitende Säuerung der Milch durch Caseïnabscheidung auch deren Consistenz sich vermehrt, wird auch die Abscheidung der Butter erschwert. Ist die Abscheidung des Butterfettes (des Rahms) noch nicht vollendet, wenn die Milch zum Gerinnen gekommen ist, so ist das in der sauren Milch noch befindliche Fett für die Butterbereitung verloren. Darauf gründen sich nun zwei verschiedene Methoden, wodurch die vollständigste Gewinnung der Butter ermöglicht werden soll.
Nach der einen Methode, von dem Schweden Gussander vorgeschlagen, soll das Aufsteigen der Butterkügelchen beschleunigt werden, so dass die Ausscheidung des Rahmes in kürzester Zeit und jedenfalls vor beginnender Säuerung der Milch beendigt ist. Nach der anderen Methode wird durch Zusatz von etwas Soda die entstehende Milchsäure sofort neutralisirt, so dass der Ausscheidung von Caseïn vorgebeugt wird und die Buttertropfen ungehindert emporsteigen können. Dies ist das Verfahren von Trommer.
Die Butterfässer sind von verschiedener Construction. Das gewöhnlichste Butterfass ist ein aufrecht stehendes Fass mit einer durchlöcherten und an einem Stiele befestigten Scheibe; ausserdem hat man liegende Fässer, in denen sich an einer Welle befestigte Flügel hin und her bewegen, Kästen auf Walzen nach Art der Kinderwiegen u. s. w., in denen das Buttern in längerer oder kürzerer Zeit vor sich geht. Wenn sich alle Butterklumpen zu einer Menge vereinigt haben, so ist die Operation des Buttern beendigt. Die Butter wird mit frischem, erneuertem Wasser geknetet, bis dieses hell abläuft. Die von der Butter abgeschiedene Flüssigkeit ist die Buttermilch, die aus 0,24 Proc. Butter, 3,82 Proc. Caseïn, 90,80 Th. Wasser und 5,14 Th. Milchzucker und Salzen besteht; ein grosser Theil des Milchzuckers darin ist schon in Milchsäure übergegangen. 18 Gewichtstheile Milch geben durchschnittlich 1 Gewichtstheil Butter. Die Butter selbst besteht in frischem Zustande aus
I. II. III. IV.
Butterfett 94,4 93,0 87,5 78,5
Caseïn, Milchzucker Extractbestandtheile 0,3 0,3 1,0 0,3
Wasser 5,3 6,7 11,5 21,2
Der Gehalt an Caseïn und Wasser bewirkt, dass die Butter leicht verdirbt und ranzig wird. Um diesem Uebelstande zu begegnen, pflegt man in den meisten Ländern die Butter zu salzen (in Süd- und Westdeutschland wird die Butter ungesalzen consumirt), indem man dieselbe im völlig ausgewaschenen Zustande mit Salz zusammenknetet. Man rechnet auf 1 Kilogr. Butter 30–40 Grm. Kochsalz. In England benutzt man anstatt des Kochsalzes ein Gemenge von 4 Th. Kochsalz, 1 Th. Salpeter und 1 Th. Zucker. Ein anderes Mittel, dem Verderben der Butter vorzubeugen, ist das Auslassen derselben, d. i. ein Schmelzen, bis die anfänglich trübe Flüssigkeit vollkommen klar geworden ist, wodurch Wasser und Caseïn, also die Bedingungen zur Verderbniss entfernt werden. Das Färben der Butter anbelangend, das gewöhnlich im Winter geschieht, zu welcher Zeit die Butter eine weisse Farbe hat, so geschieht dies durch Orlean, durch Curcuma, oder durch den Saft der Möhren oder Ringelblume oder endlich durch gewisse gelbe Theerfarbstoffe.
Chemische Natur der Butter.
Die Butter besteht aus einem Gemenge verschiedener Glyceride, das bei der Verseifung in Glycerin und eine Anzahl von Säuren aus der Reihe der Fettsäuren zerfällt. Die nicht flüchtigen Säuren sind: die Palmitinsäure C16H32O2 und die Butterölsäure (C17H30O2), die flüchtigen die Buttersäure[152] (C4H8O2), die Capronsäure (C6H12O2), die Caprylsäure (C8H16O2) und die Caprinsäure (C10H20O2). Letztere vier Säuren bilden in Form von Glyceriden das Butterfett oder Butyrin und sind die Ursache des eigenthümlichen Geruches der Butter.
Käse.
Der Käse wird aus dem Caseïn dargestellt. Entweder benutzt man abgerahmte Milch oder man wendet die Milch mit dem Rahm an. Im ersteren Falle erhält man mageren Käse, der nur aus Caseïn mit sehr wenig Butter besteht, im zweiten Falle fetten Käse (Schweizer, holländischen, englischen Käse). Wenn bei der Darstellung der fetten Käse noch Rahm hinzugesetzt wird, so erhält man Rahmkäse. Den mageren Käse stellt man in Deutschland dar, indem man die saure Milch, von welcher der Rahm behufs der Butterfabrikation abgeschieden worden ist, auf ein Tuch bringt und abpresst. Die Molken laufen ab, während die Käsematte (Quark, Schmierkäse, weisser Käse) als Brei zurückbleibt, der, mit der Hand in die gebräuchlichen runden Formen (Handkäse) gebracht wird, welche darauf der Luft ausgesetzt werden. Zur Bereitung des fetten Käses wendet man gewöhnlich süsse Milch an, die durch Laab bei einer Temperatur von 30–40° zum Gerinnen gebracht wird. Nachdem die Milch durch die Abscheidung des Caseïns in eine gallertartige Masse verwandelt ist, zerschneidet man die Masse mit einem hölzernen Messer und presst den Käse. Durch dieses Verfahren, das mehrmals wiederholt wird, werden die Molken ziemlich vollständig entfernt. Sobald der Käse anfängt fest zu werden, wird er mit Kochsalz zusammengeknetet und dann in die bestimmte Form gepresst. Der geformte Käse wird einige Zeit lang in erwärmte Molken getaucht, bis er eine Rinde erhält, und nach dem Abtrocknen von Neuem gepresst. Sodann wird der Käse mit Kochsalz eingerieben, zum Trocknen auf ein Brettergestell gelegt und unter sorgfältiger Behandlung, die je nach der Art der Käse eine verschiedene ist, seiner Reife zugeführt. Die blasige Beschaffenheit einer Käsesorte (wie des Schweizerkäses) rührt davon her, dass bei seiner Darstellung die Molken nicht vollständig getrennt werden, der in denselben enthaltene Milchzucker in Krümelzucker, und letzterer während des Reifens des Käses in Weingeist und Kohlensäure verwandelt wird; die Kohlensäure bewirkt bei ihrem Entweichen die Auflockerung der Käsemasse. Bei dem holländischen Käse, der blasenfrei ist, verhindert der grössere Kochsalzzusatz die Umwandelung des Milchzuckers. Die Qualität der Käse ist ferner von der Temperatur und Beschaffenheit der Räume, in denen die Käse während des Reifens lagern, abhängig. (Im Allgäu rechnet man auf 1 Ctr. Schweizerkäse I. Qualität 600 Liter Milch, II. Qualität 720–750 Liter.) Die Theorie des Käsebildungsprocesses ist noch keineswegs genügend erklärt. Auf alle Fälle spielt die Hefe eine grosse Rolle bei der Käsebildung. Wie Hallier gezeigt, ist der frische Käse ganz dicht mit Kernhefe erfüllt. Ohne dieselbe kann kein Käse entstehen und durch Zusatz geeigneter Hefe hat man sogar die Dauer der Käsebereitung und seine Qualität bis zu einem gewissen Grade in der Gewalt. Die chemisch-physikalische Veränderung, welche der Käse an der Luft erleidet, lässt sich namentlich an den mageren Käsesorten beobachten. Im frischen Zustande ist der Käse weiss wie Kreide, beim Liegen im feuchten Zustande wird er gelb und durchscheinend (er wird zeitig oder speckig) und nimmt den eigenthümlichen Käsegeruch an. Mit dem Alter verliert der Käse allen Zusammenhang und zerfliesst zu einer schmierigen Masse. Diese Veränderungen beginnen auf der Oberfläche und pflanzen sich vollkommen gleichförmig ins Innere fort. Wenn man einen mageren Käse zerschneidet, so bemerkt man einen gelben speckigen Ring, welcher einen scharf begrenzten weissen Kern umgiebt. Der Ring wird von Tag zu Tag breiter, bis zuletzt die ganze Masse gleichförmig ist und der Kern verschwindet. Das Speckigwerden des Käses rührt her von einer Ammoniak- oder von einer Säureentwickelung, beide machen den weissen Käse durchscheinend. Die kräftig riechenden Käsesorten sind ammoniakalisch, die geruchlosen reagiren meist sauer. Chemisch gesprochen ist speckig magerer Käse eine Verbindung von Caseïn mit Ammoniak oder Ammoniakbasen (z. B. Amylamin); gewisse trockene Käsesorten (wie der sogenannte Kräuterkäse) sind Gemenge von trocknem Caseïn mit gewürzhaften Kräutern (Meliloten u. s. w.), flüchtigen Fettsäuren (Valeriansäure, Caprinsäure, Capronsäure u. s. w.) und einigen indifferenten Stoffen (Leucin etc.).
Folgende Zahlen geben die Zusammensetzung eines fetten Süssmilchkäses (a) und eines mageren Sauermilchkäses (b):
(a) (b)
Wasser 36 44
Caseïn 29 45
Fett 30,5 6
Asche 4,5 5
100,0 100,0
Neuere Untersuchungen Payen's über in Paris beliebte Käsesorten ergaben folgende Resultate: 1) Käse von Brie; 2) Camembert; 3) Roquefort; 4) doppelter Rahmkäse; 5) alter Käse von Neufchatel; 6) frischer Käse von Neufchatel; 7) Chester; 8) Gruyère; 9) gewöhnlicher holländischer; 10) Parmesankäse enthalten in 100 Theilen:
I. II.
1 2 3 4 5 6 7 8 9 10
Wasser 45,2 51,9 34,5 9,5 34,5 36,6 35,9 40,0 36,1 27,6
Stickstoffhaltige Substanzen 18,5 18,9 26,5 18,4 13,0 8,0 26,0 31,5 29,4 44,1
(Stickstoff 2,93 3,00 4,21 2,92 3,31 1,27 4,13 5,00 4,80 7,0)
Fette 25,7 21,0 30,1 59,9 41,9 40,7 26,3 24,0 27,5 16,0
Salze 5,6 4,7 5,0 6,5 3,6 0,5 4,2 3,0 0,9 5,7
Organische stickstofffreie Substanzen und Verlust 5,0 4,5 3,9 5,7 7,0 14,2 7,6 1,5 6,1 6,6
Die unter I. aufgeführten, in der Kälte und unter Bildung von Kryptogamenvegetationen erzeugten Käse reagiren insgesammt in Folge von Ammoniakgehalt alkalisch; die unter II. begriffenen sogenannten gekochten, bei welchen die Erzeugung von Kryptogamen verhindert wird, haben dagegen ebenso wie frischer Käse eine saure Reaction. Ein Theil des Fettgehaltes unterliegt schon beim Beginn der Käsebildung der Spaltung in Glycerin und fette Säuren.
In Deutschland massenhaft consumirte Käsesorten sind Emmenthaler (a) und Backsteinkäse (b). Nach Analysen von O. Lindt (1868) haben diese Käse folgende Zusammensetzung:
(a) (b)
Wasser 37,4 36,7 45,2 35,8
Fett 30,6 30,5 28,2 37,4
Caseïn 28,5 29,0 23,2 24,4
Salze 3,5 3,8 3,4 2,4
100,0 100,0 100,0 100,0
Endlich seien einige neuerdings von E. Hornig (1869) ausgeführte Käse-Analysen angeführt:
1. 2. 3. 4. 5. 6. 7. 8.
Wasser 38,66 56,60 51,21 57,64 36,72 34,08 59,28 49,34
Fett 20,14 17,05 9,16 20,31 33,69 28,04 10,44 20,63
Caseïn 34,90 18,76 33,60 18,51 25,67 32,28 24,09 24,26
Salze 6,17 6,78 6,01 3,51 3,71 5,58 6,17 5,45
Verlust 0,13 0,81 0,02 0,04 0,21 0,02 0,02 0,32
100,00 100,00 100,00 100,00 100,00 100,00 100,00 100,00
1. Holländer-Käse. 2. und 3. Ramadoux-Käse, angeblich aus Bayern. 4. Neufchatel-Käse. 5. Gorgonzola-Käse. 6. Bringen-Käse oder Liptauer-Käse aus dem Zypser Comitat. 7. Schwarzenberger-Käse. 8. Limburger Käse.
Frisch geronnener Käsestoff (Quark) wird, mit Kalk gemengt, zu Kitt und als Beiz- und Verdickungsmittel in der Kattundruckerei angewendet[153]. Eine Lösung von Caseïn in Boraxlösung findet anstatt Tischlerleim und Mundleim Anwendung.
Das Fleisch.
Allgemeines.
Das, was man im gewöhnlichen Leben mit dem Namen Fleisch bezeichnet, ist die Muskelsubstanz der Schlachtthiere, umgeben mit mehr oder weniger Fett, und enthaltend Knochen, so dass das käufliche Fleisch in 100 Th. im Mittel zusammengesetzt ist, aus
Muskelsubstanz 16
Fett und Zellgeweben 3
Knochen 10
Fleischflüssigkeit 71
100
Die Muskelsubstanz selbst ist ein Complex von verschiedenartigen Geweben und Flüssigkeiten, deren Basis die thierische Faser oder das Fibrin — eine organisirte Proteïnsubstanz ist. Die einzelnen Muskelfasern, indem sie bündelweise durch Bindegewebe verbunden sind, bilden die Muskeln. Zwischen den Muskelscheiden und Bindegeweben lagert sich das Fett in besonderen Fettzellen ab. Das Ganze ist von einer Unzahl feiner Blut- und Lymphgefässen durchwebt, welche die Ernährung, und von Nerven, welche die Lebensfunctionen der Muskeln vermitteln. Die Muskelsubstanz ist mit einer proteïnreichen Flüssigkeit, der Fleischflüssigkeit, getränkt, welche eine Anzahl von Substanzen, theils direct vom Blute ausgeschwitzt, theils im Stoffwechsel der Muskeln entstanden, enthalten; diese Körper sind die Basen Kreatinin und Hypoxanthin, das Kreatin, der Inosit oder Muskelzucker, Milchsäure, Inosinsäure, extractive Körper und unorganische Substanzen, unter denen Chlorkalium und Magnesiumphosphat vorherrschen.
Bestandtheile des Fleisches.
Ueber die einzelnen Bestandtheile des Körpers der Schlachtthiere geben in neuerer Zeit im grösseren Maassstabe angestellte Versuche, die für die Beurtheilung des Nahrungswerthes des Fleisches der Thiere im gemästeten oder ungemästeten Zustande von grosser Wichtigkeit sind, Aufschluss. Aus diesen Versuchen folgt, dass der Wassergehalt
beim Lamme Schafe Ochsen Schweine
in ungemästetem Fleische 62 58 — 56
„ halb gemästetem Fleische — 50 54 —
„ ganz „ „ 49 40 46 39
„ fettem Fleische — 33 — —
beträgt. Mit fortschreitender Mästung nimmt daher der Wassergehalt des Fleisches ab und die Trockensubstanz zu, indem ein Theil des Wassers durch Fett ersetzt wird. Im Fleische von gutem Mastvieh erhält der Consument vom Fleischer bei gleichem Gewichte im Mittel etwa 40 Proc. mehr trockne thierische Masse als in dem von ungemästetem Vieh, bei sehr fetten Thieren sogar bis zu 60 Proc. mehr.
Welcher Unterschied in dem Nahrungswerthe des Fleisches von fetten Ochsen im Vergleiche zu dem von mageren Ochsen besteht, das zeigen Breunlin's Versuche, nach welchen 100 Th. Fleisch enthielten:
vom fetten vom magern Ochsen
Wasser 38,97 59,68
Asche 1,51 1,44
Fett 23,87 8,07
Muskelfleisch 36,65 30,81
100,00 100,00
oder 1000 Grm. (= 2 Zollpfund) enthielten:
Muskelfleisch Fett Asche Wasser
Fleisch vom fetten Ochsen 356 239 15 390
Fleisch vom magern Ochsen 308 81 14 597
Unterschied +48 +158 +1 -207
Das Fleisch des fetten Ochsen enthält auf 1000 Th. mithin 207 Th. mehr feste Nahrungsstoffe als das Fleisch des ungemästeten Thieres.
Zubereitung des Fleisches.
Das Fleisch wird theils gekocht, theils gebraten. Durch das Kochen erleidet es eine wesentliche Veränderung in seiner Zusammensetzung; je nach der Dauer des Kochens und der Wassermenge tritt eine mehr oder weniger vollständige Scheidung der löslichen Bestandtheile von den unlöslichen Bestandtheilen des Fleisches ein. Die Fleischbrühe enthält lösliche Phosphate mit alkalischen Basen, milch- und inosinsaure Salze, phosphorsaure Magnesia und nur Spuren von phosphorsaurem Kalk; das gekochte Fleisch enthält vorzugsweise phosphorsauren Kalk und phosphorsaure Magnesia. Wenn das als Nahrungsmittel genossene Fleisch in dem Organismus wieder als Fleisch übergehen, wenn ihm die Fähigkeit erhalten werden soll, sich in dem ursprünglichen Zustande wieder zu erzeugen, so dürfen dem frischen Fleische bei seiner Zubereitung keine seiner Bestandtheile entzogen werden. Wenn in irgend einer Weise seine Zusammensetzung geändert, einer seiner Bestandtheile, der zu seiner Constitution gehört, entzogen wird, so ändert sich in gleichem Verhältnisse die Fähigkeit des Fleischstückes, die ursprüngliche Form und Beschaffenheit, von der seine Eigenschaften im lebendigen Körper abhängen, in dem lebenden Körper wieder anzunehmen. Daraus geht hervor, dass das gekochte Fleisch, wenn es ohne die Fleischbrühe genossen wird, zur Ernährung um so weniger sich eignet, je grösser die Wassermenge war, in welcher es gekocht wurde und je länger das Kochen dauerte.
Da das Albumin des Fleisches in seinen Lösungen bereits vor der Siedetemperatur des Wassers gerinnt, so geht beim Auskochen des Fleisches oder bei der gewöhnlichen Methode der Gewinnung der Fleischbrühe das Albumin für die Fleischbrühe zum grössten Theile verloren, da der Schaum, der sich beim Kochen des Fleisches auf der Oberfläche als weisses Coagulum abscheidet und abgeschöpft wird, Fleischalbumin ist. Dieser Verlust an nährender Substanz lässt sich vermeiden, wenn man nach v. Liebig's Vorschrift bei der Bereitung von Fleischbrühe für Kranke, das fein zerhackte Fleisch mit destillirtem Wasser, dem einige Tropfen Salzsäure und etwas Kochsalz zugesetzt wurde, mischt und digerirt und nach einstündiger Digestion die Flüssigkeit von dem Rückstande mittelst eines Haarsiebes trennt und den Rückstand durch allmäliges Aufgiessen von destillirtem Wasser noch vollständiger auszieht. Man erhält so ein kaltes Fleischextract von rother Farbe und angenehmem Fleischbrühgeschmacke, welches kalt genossen wird (beim Erhitzen trübt sich die Flüssigkeit und setzt ein dickes Coagulum von Albumin und Blutroth ab). 100 Th. Ochsenfleisch geben ein Extract, welches 2,95 Th. Albumin und 3,05 Th. sonstige, nicht gerinnende Fleischbestandtheile enthält. Chevreul erhielt von 500 Grm. Rindfleisch, welche 77 Proc. Wasser enthielten, 27,25 Grm. Extract; nach Abzug von 3,25 Grm. Fett, die darin sich fanden, macht dies 4,8 Proc. aus. Die Menge der aus obigen 500 Grm. Fleisch gewonnenen Fleischbrühe betrug ungefähr 1,25 Liter. Das Liter wog 1013 Grm. und bestand aus
Wasser 991,30
organ. Substanz in Alkohol löslich 9,44
in Alkohol unlöslich 3,12
Alkalisalzen 8,67
phosphorsauren Erden 0,46
1013,09
Durchschnittlich enthält die Fleischbrühe aus Ochsenfleisch, inclusive Leim und Fett, nur 3 Th. feste Fleischbestandtheile. Unter den günstigsten Verhältnissen enthält man aus 1000 Grm. Ochsenfleisch:
in kaltem Wasser löslich 60 geronnenes Albumin 29,5
in der Lösung 30,5
„ „ „ unlöslich 170 Leimsubstanz 6,9
Faser 164,0
Fett 20
Wasser 750
Kochen des Fleisches.
Die beste Art und Weise, Fleisch zu kochen und Fleischbrühe zu bereiten, ist folgende: Man bringt das zum Kochen bestimmte Fleisch erst dann in den Topf, wenn das darin befindliche Wasser in vollständigem Sieden begriffen ist, unterhält das Sieden einige Minuten lang und erniedrigt dann die Temperatur durch Zusatz von kaltem Wasser auf 70–74°. Wird das Wasser einige Stunden bei dieser Temperatur erhalten, so hat man alle Bedingungen vereinigt, um dem Fleische die zum Genusse geeignete Beschaffenheit zu geben. Indem nämlich nach diesem Verfahren das Eiweiss coagulirt wird, bildet sich auf der Oberfläche des Fleisches eine Hülle, welche das Eindringen des Wassers ins Innere verhindert und die löslichen Theile einschliesst. Die von diesem Fleische abgegossene Brühe wird demnach weniger der löslichen Bestandtheile enthalten. Um aber eine kräftige Fleischbrühe darzustellen, mischt man feingehacktes mageres Fleisch mit kaltem Wasser, erhitzt es langsam bis zum Sieden und presst es nach minutenlangem Aufwallen aus. Nach dem Durchseihen braucht sie nur gewürzt und mit gebranntem Zucker oder Caramel etwas gefärbt zu werden. Das Färben ist eine kaum erlässliche Concession, die man dem gewohnten Vorurtheile machen muss. Die zurückbleibenden Fleischstücke sind gänzlich geschmacklos und zur Ernährung untauglich. Die Fleischbrühe enthält alle löslichen Stoffe der Fleischsubstanz: Kreatin, Kreatinin, Inosit, extractive Substanzen, inosin- und milchsaure Salze, Chlorkalium und phosphorsaure Erden. Wegen der freien Milch- und Inosinsäure reagirt sie stets sauer. Dass die Haupteigenschaft der Fleischbrühe von der darin aufgelösten Leimsubstanz abhängig sei, wie man lange angenommen hat, ist durchaus ungegründet, da der durch Knochen gebildete Leim nur einen sehr untergeordneten Bestandtheil darstellt. Die Untauglichkeit der Knochenbouillontafeln als Nahrungsmittel ist gegenwärtig allgemein anerkannt.[154] Bei längerem Kochen und siedendem Abdampfen nimmt die Fleischbrühe eine dunklere Farbe und einen feinen Bratengeschmack an. Dampft man sie im Wasserbade ab, so erhält man eine dunkelbraune weiche Masse, von welcher 1 Loth hinreicht, um 1 Pfund Wasser, dem man etwas Kochsalz zusetzt, in eine wohlschmeckende und starke Fleischbrühe zu verwandeln. Aus 32 Pfund knochen- und fettfreiem Ochsenfleische erhält man 1 Pfund dieses Extractes. Auf Veranlassung v. Liebig's wird gegenwärtig dieses Fleischextract (Extractum carnis) von der Liebig's Extract of meat Company in Fray-Bentos und von Buschenthal u. Comp. in Montevideo (in Uruguay) dargestellt.[155] Dieses Extract enthält in 1 Kilogr. alle in heissem Wasser löslichen Bestandtheile von 34 Kilogr. reinem Muskelfleisch oder von 45 Kilogr. Fleisch von der Fleischbank. Auch australisches Fleischextract von Robert Tooth in Sidney (aus reinem Rindfleisch und nicht aus Rind- und Schaffleisch gemengt, wie das südamerikanische Extract) kommt in grosser Menge nach Europa[156]. Die Hauptmerkmale der Reinheit des Fleischextractes liegen in der Löslichkeit in 80procentigem Alkohol, dem Wassergehalt und der Abwesenheit von Eiweiss und Fett. Mindestens 60 Proc. des Extractes müssen sich in Alkohol lösen, der Wassergehalt beträgt gegen 16 Proc., der Stickstoffgehalt gegen 10 Proc., der Aschengehalt 18–22 Proc. (die Asche besteht wesentlich aus Calcium- und Magnesiumphosphat und Chloralkalimetallen; unter den letzteren muss das Chlorkalium vorherrschen).
Beim Braten des Fleisches wendet man kein Wasser, sondern Fett an, mit welchem man das Fleisch in einer Pfanne erwärmt, oder man setzt dasselbe direct, wie es in England geschieht, auf einen Spiess gesteckt, dem Feuer aus. Es bildet sich rasch eine Kruste, welche das Herausfliessen der Fleischflüssigkeit verhindert. Nachdem diese Kruste sich gebildet hat, kann man die Hitze mässigen, weil die Fleischfasern schon bei 100° gar werden. Beim Braten sollen aus den Fleischbestandtheilen mehrere Produkte der trocknen Destillation entstehen, worunter die Essigsäure in sofern am wichtigsten ist, als durch sie die Fleischfaser löslicher wird. Fehlerhaft ist es, dem zu bratenden Fleischstücke etwas Wasser zuzusetzen, namentlich beim Beginne des Bratens. Durch Wasserzusatz ist zwar eine grössere Menge von Sauce zu erzielen, aber immer nur auf Kosten der Güte des Bratens.
Aufbewahrung des Fleisches.
Unter den vielen Mitteln, die man in Vorschlag gebracht und angewendet hat, um Fleisch und Fleischspeisen unverändert aufzubewahren, stehen ohne Widerrede diejenigen oben an, welche auf dem Principe des vollkommenen Luftabschlusses beruhen. Es hat sich deshalb das Einschliessen von Fleisch in luftdicht verschlossenen Blechbüchsen nach der Methode von Appert durch vielfache Erfahrungen als dem Zwecke vollkommen entsprechend erwiesen, so dass dieses Verfahren und seine Nachbildungen in neuester Zeit, wo als Folge des erleichterten See- und Landverkehrs, der zunehmenden Auswanderung, so wie überhaupt der Seereisen und Expeditionen zu wissenschaftlichen Zwecken, der Kriege der Gegenwart und der damit verknüpften Nothwendigkeit der Verproviantirung von Armeen und Festungen, das Bedürfniss weit mächtiger als früher hervortrat, die Nahrungsmittel nicht nur von einer Jahreszeit zur andern, sondern für eine Reihe von Jahren vorrathsweise aufzuspeichern und sie dabei in einen Zustand zu versetzen, in welchem sie dem Verderben nicht mehr unterliegen, eine ungeahnte Wichtigkeit erlangt hat.
Die Methode Appert's besteht in Folgendem: Zubereitete Fleischspeisen (Geflügel, Ragouts etc.), die zu dem Ende möglichst stark eingekocht werden müssen, bringt man in cylindrische Blechbüchsen von angemessener Grösse, welche damit fast ganz angefüllt werden, löthet nun einen mit einer kleinen Oeffnung versehenen Deckel auf, füllt durch diese Oeffnung den noch leeren Raum völlig mit Brühe und umlöthet endlich auch diese Oeffnung. Hierauf werden die Büchsen in einem Bade mit Salzwasser bis über den Siedepunkt des Wassers je nach ihrer Grösse ½–4 Stunden lang erhitzt. Wenn eine oder die andere Büchse nicht vollkommen schliesst, so sieht man Bläschen aus der schadhaften Stelle perlen, welche man dann mit dem Löthkolben ausbessert. Durch das Kochen werden die Eiweisssubstanzen coagulirt und dadurch in eine weniger der Fäulniss fähige Modifikation übergeführt, ferner wird der Sauerstoff der eingeschlossenen Luft zum grossen Theile entfernt, der zurückgebliebene Rest theils in Kohlensäure verwandelt, theils desozonisirt und dadurch unschädlich gemacht. Die solchergestalt der Einwirkung der Luft entzogenen Substanzen unterliegen, wenn die Operation mit Sorgfalt ausgeführt wurde, dem Verderben nicht; doch unterwirft man die fertigen Büchsen einer Prüfung, indem man sie einige Zeit lang an einem bis auf etwa 30° erwärmten Orte aufbewahrt. Ist bei dieser Probe Fäulniss eingetreten, so giebt sie sich bald durch eine Gasentwickelung zu erkennen, in deren Folge die flachen Böden sich etwas nach aussen krümmen, während sie ausserdem durch den Luftdruck eine Krümmung nach innen annehmen. Bleibt dieses Kennzeichen von Verderbniss aus, so ist die erste gefährliche Periode überstanden und in späterer Zeit ein Selbstentmischungsprocess nicht so leicht zu befürchten. Die Vorschläge von Redwood, Fleisch durch Ueberziehen mit einer Paraffinschicht zu conserviren, kommen auf das nämliche Princip wie Appert's Verfahren hinaus. Dasselbe gilt von Shaler's Verfahren, nach welchem Fleisch in trockenem Kohlensäuregas bei 0° conservirt werden soll.
Conserviren durch Wasserentziehung.
Wie durch Abhaltung der Luft lässt sich auch das Fleisch durch Wasserentziehung, entweder durch Trocknen, oder durch Einsalzen conserviren.
Das Aufbewahren des Fleisches durch Austrocknen, das Sicherste, es vor dem Verderben zu schützen, hat seine grossen Schwierigkeiten. Die Eingebornen Nord- und Südamerikas pflegen die Fleischvorräthe, welche sie auf ihren Zügen mit sich nehmen, sorgfältig vom Fett zu befreien, die reinen Fleischtheile in dünne Streifen zu zertheilen, die mit Maismehl bestreut werden, um die Säfte aus dem Fleische aufsaugen zu lassen und die so bestreuten Streifen auf horizontal liegenden Stäben an der Sonne zu trocknen. Es bleibt eine biegsame, nicht mehr fäulnissfähige Masse zurück, in Nordamerika Pemmikan, im Süden Tassajo, in Südafrika Biltongue genannt, welche zusammengerollt und festgestampft wird und in diesem Zustande leicht zu transportiren ist. 100 Th. Ochsenfleisch liefern beinahe 26 Th. Tassajo. In Europa hat sich die Entwässerung des Fleisches durch Trocknen niemals Bahn brechen wollen, da, in den meisten Ländern wenigstens, im Sommer die Luftwärme nicht gross genug ist, um mit Hülfe derselben das Fleisch so rasch zu trocknen, dass nicht ein Verderben des Fleisches zu befürchten wäre; da das Fleisch ferner vor dem Trocknen in kleine Stücke oder dünne Streifen zerschnitten werden muss, so eignet es sich für manche Küchenzwecke nicht mehr.
Grösserer Beachtung erscheint dagegen der Fleischzwieback (meat-biscuit) werth, eine Erfindung von Gail Bordon, der 1850 eine Fabrik zu Galveston in Texas anlegte, woselbst die ausgedehnten Prairien durch das in unzähliger Menge in ihnen hausende Hornvieh den nöthigen Vorrath an Fleisch für geringe Kosten liefern. Der Erfinder behauptet, dass 1 Kilogr. solcher Zwiebäcke eine gleiche Menge nährender Substanzen enthalte wie 5 Kilogr. frisches Fleisch. Diese Zwiebäcke eignen sich vorzüglich für Feldzüge in wüsten unwirthbaren Gegenden, sowie auf langen Seereisen, weil sie eine grosse Menge Nahrungsstoff in einem sehr kleinen Raume und auf ein kleines Gewicht reducirt, dabei in leicht verdaulichem Zustande enthalten. In Amerika werden sie bei den Streifzügen gegen die Indianer häufig angewendet. Vortrefflich ist der Vorschlag (1867) von C. Thiel (in Darmstadt), den Fleischzwieback durch Auslaugen von frischem, fettfreiem und fein gehacktem Fleisch mit kaltem Wasser und Benutzen dieser Fleischflüssigkeit anstatt Wasser zum Anmachen eines Teiges aus Weizen- oder Roggenmehl darzustellen, welcher zu runden Kuchen geformt und bei niederer Temperatur des Backofens gebacken wird.
Unter dem Namen Fleischextract-Brot oder deutscher Fleischzwieback bereitet E. Jacobsen in Berlin neuerdings ein haltbares Weizengebäck mit Liebig'schem Fleischextract zur schnellen Herstellung einer kräftigen, nahrhaften Fleisch-Brotsuppe. 1 Pfd. dieses Fleischextract-Brotes entspricht 4 Pfd. Rindfleisch. Es wird in zehntheiligen Tafeln zu ¼ Pfd. geliefert, deren jede also 1 Pfd. Fleisch entspricht und 5 grosse Teller, resp. 10 mittelgrosse Tassen Suppe giebt. Bei der Verwendung zerstösst oder zerklopft man die nöthige Menge Fleischextract-Brot, übergiesst sie mit kochendem Wasser und giebt etwas Salz dazu. Brüht man Suppenkräuter (Petersilie, Sellerie etc.) mit dem kochenden Wasser, welches man zur Bereitung der Suppe aus Fleischextract-Brot verwendet, so erhält letztere Geschmack und Aroma frischer Fleischbrühe. Der Fleischzwieback lässt sich auch roh, sowie in Wein eingebrockt geniessen und wird die leicht zu beherbergende Tafel dem Soldaten als eiserner Bestand sehr willkommen sein. Besonders dürfte auch die Nachsendung dieses Fleischzwiebackes an die Feldlazarethe, sowie die Mitgabe desselben an die Nothhelfer auf dem Schlachtfelde zu empfehlen sein, da derselbe im kleinsten Raum den grössten Nährwerth repräsentirt und die Bereitung einer Suppe aus Fleischextract allein immer noch andere Zuthaten verlangt, die im Augenblicke vielleicht schwierig herbeizuschaffen sind. Der Fleischzwieback hält sich sehr gut, schimmelt nicht und wird trotz des Fettgehaltes nicht ranzig; er ist mit Gelatine überzogen, welche die Poren des porösen, leicht Sauerstoff aufsaugenden Gebäcks verschliesst. In England und ebenso in Russland ist Fleischextract-Bisquit bei den Armeen eingeführt, in Deutschland ist dies bis jetzt leider nicht der Fall[157].