IV. Abschnitt Die Pflanzenstoffe und ihre technische Anwendung. Die Technologie der Pflanzenfaser. (continued 6)
Reading edition
100 Th. Stärkemehl 56,78 Th. Alkohol geben.
100 „ Rohrzucker 53,80 „ „
100 „ Dextrose 51,1 „ „
Die Erfahrung zeigt jedoch, dass die Alkoholausbeute geringer ist, als sie nach der Voraussetzung, dass je 1 Mol. Stärkemehl oder Zucker 2 Mol. Alkohol liefere, sein sollte, so liefern 100 Th. Rohrzucker nicht, wie oben angegeben, 53,8 Th. Alkohol, sondern nur 51,1 Th.
100 Kilogr. Gerste geben 44,64 Liter Branntwein von 50° Tr.
100 „ Gerstenmalz „ 54,96 „ „ „ „ „
100 „ Weizenz „ 49,22 „ „ „ „ „
100 „ Roggen „ 45,80 „ „ „ „ „
100 „ Kartoffeln „ 18,32 „ „ „ „ „
6 Liter (Quart oder Maass) Branntwein vom metrischen Centner (Hektoliter, Scheffel u. s. w.) rechnet man 6 × 30 = 300 Proc. Alkohol, 7 Liter folglich 350, 8 Liter 400. 8 Liter à 48 Proc. Tr. = 384 Proc. Alkohol. Die Literzahl des Branntweins oder Spiritus ist mit dem Alkoholgehalte in Procenten nach Tralles zu multipliciren, demnach geben:
1 metrischer Centner Gerste 44,64 × 50 = 2232 Proc. Alkohol.
1 „ „ Gerstenmalz 54,96 × 50 = 2748 „ „
1 „ „ Weizen 49,22 × 50 = 2461 „ „
1 „ „ Roggen 45,80 × 60 = 2290 „ „
1 „ „ Kartoffeln 18,32 × 50 = 916 „ „
(Behufs der Umrechnung auf die in Preussen üblichen Quartprocente sei bemerkt, dass ein bayer. Maass = 1,069 Liter, 1 preuss. Quart = 1,145 Liter.)
Nach solchen Quartprocenten rechnet man im Spiritushandel, so zwar, dass man
in Breslau 4,800 ( 60 Quart à 80°)
„ Berlin 10,800 (200 „ à 54°)
„ Magdeburg 14,400 (180 „ à 80°)
Quartprocente als Einheit annahm und auf sie die Preisnotirung bezog. Neuerlich hat man sich geeinigt, diese auf 8000 (100 Quart à 80°) zu setzen.
Alkoholometrie.
Alkoholometrie. Um den Alkoholgehalt des Branntweins oder irgend einer destillirten alkoholhaltigen Flüssigkeit zu ermitteln, die jedoch keine anderen Bestandtheile, als Alkohol und Wasser enthalten, bedient man sich der Aräometer, Aräometer.Alkoholometer, Spiritus-, Branntwein- oder Senkwagen. Das Vaporimeter und das Ebullioskop (vergl. Seite 478) finden in der Alkoholometrie seltener Anwendung. Die Anwendung der Aräometer beruht auf dem Principe, dass ein in eine Flüssigkeit getauchter Körper ein dem seinigen gleiches Volumen Wasser verdrängt und von seinem Gewichte eben so viel verliert, als die verdrängte Wassermenge wiegt. Je nachdem nun die das Aräometer bildende Spindel mehr oder weniger in die Flüssigkeit einsinkt, erfährt man das spec. Gewicht derselben, aus welchem man dann den Gehalt zu absolutem Alkohol findet. — Die Aräometer von Tralles und Richter sind die gebräuchlichsten. Mit Letzterem stimmt das von Stoppani überein. Beide sind Procentaräometer, d. h. sie geben durch die Zahl, bis zu welcher sie einsinken, an, wie viel der untersuchte Alkohol in 100 Th. reinen Alkohol enthält. Die Differenz beider rührt aber davon her, das das Aräometer von Tralles Volumenprocente, das von Richter Gewichtsprocente angiebt. Da die Eintheilung des Richter'schen Aräometers auf nicht ganz richtigen Voraussetzungen beruht, so ist das von Tralles vorzuziehen. Das Alkoholometer von Tralles ist im Zollverein das gesetzliche Mittel zur Bestimmung des Alkoholgehaltes (bei 14,44° R.); in Oesterreich ist das Instrument ebenfalls eingeführt, nur mit dem Unterschiede, dass die Angaben auf die Temperatur von 12° R. (= 15° C.) sich beziehen.
Folgende Tabelle giebt eine Vergleichung der beiden Scalen unter einander und mit den wahren Gewichtsprocenten, mit dem entsprechenden spec. Gewichte, bei einer Temperatur von 15°.
Spec. Gewicht. Wahre Gewichtsprocente. Angebliche Gewichtsprocente nach Richter. Volumenprocente nach Tralles.
0,990 4,99 5 6,23
0,981 11,11 10 13,73
0,972 18,12 15 22,20
0,964 24,83 20 30,16
0,956 29,82 25 36,50
0,947 35,29 30 42,12
0,937 40,66 35 48,00
0,926 46,00 40 53,66
0,915 51,02 45 58,82
0,906 54,85 50 62,65
0,899 60,34 55 67,96
0,883 64,79 60 72,12
0,872 69,79 65 76,66
0,862 74,66 70 80,36
0,850 78,81 75 84,43
0,838 83,72 80 88,34
0,827 88,36 85 91,85
0,815 92,54 90 95,05
0,805 96,77 95 97,55
0,795 99,60 100 99,75
Die bei uns allgemein gebräuchlichen Alkoholometer sind genaue Volumenprocentalkoholometer und geben an, wie viel Volumen (Maasse) Alkohol in 100 Volumen der alkoholischen Flüssigkeit enthalten sind. Branntwein von 50° Tralles ist also Branntwein, welcher in 100 Liter 50 Liter Alkohol enthält oder aus welchem von 100 Liter 50 Liter Alkohol erhalten werden können. Zieht man in Betracht, dass beim Mischen von Alkohol und Wasser beträchtliche Verdichtung und Volumenverminderung stattfindet, dass 50 Liter Alkohol und 50 Liter Wasser nur 96,377 Liter Mischung geben, so ergiebt sich, dass 100 Liter einer solchen Mischung nicht 50, sondern 51,88 Liter Alkohol enthalten.
Die Beziehungen der Brennerei zur Landwirthschaft.
Die Brennereirückstände. Die Beziehung, in welcher die Branntweinbrennerei zur Landwirthschaft und speciell zur Viehzucht steht, ist eine intensive und äusserst wichtige. Die Branntweinbrennerei hinterlässt Rückstände, welche sich noch als Viehfutter eignen; sie extrahirt aus den stärkemehlhaltigen Substanzen, welche sie verarbeitet, in der That nur den Alkohol, der durch die Gährung in der Maische sich gebildet hat und lässt alle durch die Gährung nicht veränderten ursprünglichen Nährstoffe der Kartoffeln und des Getreides in concentrirter Form zurück. Es liegt nun auf der Hand, dass wenn in dem gewonnenen Produkt (Spiritus oder Branntwein), die zu dessen Produktion aufgelaufenen Kosten zurückerstattet werden, die Brennereirückstände kostenfrei erhaltene Futterstoffe sind, deren Produktion in den Vordergrund tritt, während der Branntwein die Stelle einer Nebenproduktion einnimmt.
Die Branntweinbrennerei aus Kartoffeln beruht, als landwirthschaftliches Gewerbe betrachtet, wesentlich auf einer chemischen Zerlegung der Kartoffelsubstanz in Futtermaterial und in ein Produkt von verhältnissmässig sehr concentrirtem Werth und grosser Haltbarkeit und Transportfähigkeit — in Schlempe und Spiritus. Eine richtige Beurtheilung, ob in einem gegebenen Falle die Brennerei in Verbindung mit der Landwirthschaft noch mit Vortheil betrieben werden kann oder nicht, ist nur möglich, wenn man die Grösse der Beziehung der Brennerei zur Viehwirthschaft und ebensowol in Folge der vergrösserten Düngerproduktion als auch der Möglichkeit von Urbarmachung sandigen Bodens zum Kartoffelbau u. s. w. ins Auge fasst, und eine genaue und umfassende Berechnung des Aufwandes und des Ertrages anstellt und die Bilanz zwischen Ausgabe und Einnahme zieht. Den Aufwand bilden die Kosten für das Rohmaterial, die Arbeitslöhne, die Beaufsichtigung, das Brennmaterial, die Abnutzung der Geräthschaften, die Zinsen für das Anlage- und Betriebscapital und die Branntwein- (Malz-) und übrigen Steuern. Der Ertrag ist aus dem Spiritus (oder Branntwein) und der Schlempe zusammengesetzt. Es bedarf kaum der Erwähnung, dass der Preis der Rohmaterialien zu den Hauptfactoren gehört, welche den Ertrag der Brennerei bestimmen. Eine Vergleichung dieser Preise mit den Werthen des erzeugten Produktes — mit Hinweglassung der Produktionssteuer, die nur als Durchgangsposten zu betrachten ist — lehrt daher gleich von vornherein erkennen, ob in dem gegebenen Falle von einem Ertrage noch die Rede sein kann. Der zweite Theil des Ertrages besteht aus den Brennereirückständen, aus der Schlempe, welche ebenfalls zu Geld angeschlagen werden muss, eine Sache, die mit Schwierigkeiten verknüpft ist, weil die Ansichten der Landwirthe, sowie der Agriculturchemiker hinsichtlich des Futterwerthes dieser Rückstände noch ziemlich weit auseinander gehen und auseinander gehen müssen, wenn man berücksichtigt, dass die Schlempe nie eine constante Zusammensetzung haben kann, dass ihre Beschaffenheit sich nach den Rohmaterialien richtet, aus denen sie gewonnen wurde, ferner von dem verschiedenen Brennverfahren, der ungleichen Vollkommenheit des Maisch- und Gährverfahrens u. s. w. abhängt.
Schlempe.
Die Schlempe ist eine Flüssigkeit, in welcher sich unzersetztes Stärkemehl, Dextrin, Pektinkörper, Proteïnsubstanzen, Fett, kleine Mengen von Zucker, Hülsen, Bernsteinsäure, Glycerin, Salze und Hefebestandtheile theils gelöst, theils suspendirt befinden. Ihr Gehalt an Trockensubstanz beträgt nur 4–10 Proc. Diese Verschiedenheit ist eine Folge der verschiedenen Zusammensetzung des Rohmaterials, der verschiedenen Wassermenge, die man beim Maischen zusetzt und der ungleichen Wasseraufnahme der gegohrnen Maische während der Destillation. Ritthausen analysirte Schlempesorten mit folgenden Resultaten und das Verhältniss der Trockensubstanz zum Maischwasser war bei (I) 1 : 7,3, bei (II) 1 : 6, bei (III) 1 : 4,08, bei (IV) 1 : 4, bei (V) 1 : 3:
I. II. III. IV. V.
Stickstofffreie Substanzen 2,78 3,23 3,08 4,14 5,31
Proteïnsubstanzen 0,82 1,04 1,26 1,39 1,78
Cellulose 0,46 0,43 0,94 0,78 1,00
Asche 0,52 0,59 0,72 0,79 1,01
Wasser 95,40 94,71 94,00 92,9 90,9
Wenn in einer Brennerei Kartoffeln und Malz stets in gleicher Menge und von gleicher Beschaffenheit angewendet werden, die Maische gleiche Concentration besitzt und übrigens das Verfahren stets dasselbe ist, muss die Schlempe immer ziemlich genau dieselbe Zusammensetzung haben. Es lässt sich annehmen, dass durchschnittlich ¾ der festen Bestandtheile der Schlempe Nährstoffe sind, dass das Verhältniss der stickstoffhaltigen Substanzen zu den stickstofffreien im Mittel = 1 : 3 ist, während es in den Kartoffeln wie 1 : 8 ist. Indem dieselben in Schlempe verwandelt werden, verlieren sie den grössten Theil ihres stickstofflosen Bestandes und werden dadurch zu einem proteïnreichen Futtermittel. In der Praxis schätzt man 150–250 Kilogr. Kartoffelschlempe = 50 Kilogr. Heu.
Presshefe.
Die Press- oder Pfundhefe. Obgleich bei der Gährung der gehopften Bierwürze Hefe (Unter- und Oberhefe) in beträchtlicher Menge sich erzeugt und in den meisten Fällen angewendet werden kann, wo es sich um geistige Gährung handelt, so ist sie doch zu gewissen Zwecken, z. B. zu der Bäckerei, ihres unangenehmen bitteren Hopfengeschmackes wegen im ungereinigten Zustande nicht anzuwenden. Sucht man die Entfernung der bittern Bestandtheile durch Auswaschen oder wie Trommer neuerdings empfohlen hat, durch Auflösen der Hefe in Alkalilauge und Fällen aus dieser Lösung durch verdünnte Schwefelsäure, so geschieht dies immer auf Kosten ihrer Wirksamkeit. Ausserdem ist die Hefenproduktion bei der Bierbrauerei durchaus Nebensache und alle Rücksichten auf Quantität und Güte der Hefe müssen gegen die nämlichen Rücksichten gegen das Bier in den Hintergrund treten. Es war daher in der Natur der Sache begründet, dass man die Hefenfabrikation als besondern und eigenthümlichen Gewerbszweig entstehen liess und damit zugleich für das so wichtige Produkt eine Quelle schuf, welche es reichlicher und besser, und namentlich auch ökonomisch vortheilhafter producirte. Obgleich auch die Hefenfabrikation ihr Produkt nicht anders als durch den Process der geistigen Gährung erzeugen kann, so sucht man doch die Hefe zum Hauptprodukt zu machen und die Gährung in dieser Richtung einzuleiten und auszuführen. Am passendsten ist die Fabrikation der Presshefe stets mit der Fabrikation von Branntwein verbunden.
Eine Zurückführung der Darstellung der Presshefe auf ihre naturgesetzliche Grundlage ist neuerdings durch genauere Erforschung der Natur der Hefe und ihrer Fortpflanzungsverhältnisse (vergl. Seite 470) ermöglicht worden. Wie aus dem früher Gesagten hervorgeht, ist die Hefenerzeugung der Cultur von Pflanzen an die Seite zu stellen, man pflanzt kräftige Hefenzellen in einen Boden, der die Bedingungen der Hefenpflanzenentwicklung darbietet und die nöthigen Nährstoffe in genügender Menge enthält. Nach einer durch die Praxis bestätigten Ansicht bieten Lösungen von Proteïnsubstanzen namentlich von Kleber und ähnlichen Eiweisssubstanzen der Cerealien ein höchst geeignetes Nahrungsmittel der Hefenzellen dar. Man maischt Gerstenmalzschrot (1 Theil) mit Roggenschrot (3 Theile) auf die gewöhnliche Weise ein und kühlt die Maische mit dünner Schlempe. Auf 100 Kilogramm Schrot setzt man 0,5 Kilogramm Natriumcarbonat hinzu und hierauf 0,35 Kilogramm Schwefelsäure mit Wasser verdünnt und setzt die Maische mit Hefe in Gährung. Aus der stark gährenden Flüssigkeit nimmt man mit Hülfe eines Schaumlöffels die Hefe ab, schlägt sie durch ein leinenes Tuch oder durch ein Sieb und lässt das Durchgegangene im kalten Wasser absitzen. Der Absatz wird gepresst, bis er einen steifen knetbaren Teig bildet, den man zur besseren Entwässerung gewöhnlich mit 4–10 (zuweilen sogar bis zu 24) Proc. Kartoffelstärkemehl versetzt. Zuweilen entfernt man das Wasser aus der Presshefe dadurch, dass man dieselbe auf eine absorbirende Unterlage — poröse Ziegelsteine oder Gypsplatten — bringt oder besser noch dadurch, dass man sie centrifugirt. Die Rolle des Natriumcarbonats scheint zu sein, die Kleberbestandtheile aus den Cerealien zu extrahiren und sie in auflösliche Form zu versetzen, die der Schwefelsäure, ebenfalls die Löslichkeit des Klebers zu befördern, die Milchsäurebildung zu verhüten, die nur auf Kosten des Stärkemehls vor sich gehen könnte und einen Ausfall an Spiritus zur Folge haben würde, und endlich zur Beschleunigung der Abscheidung der Hefekügelchen beizutragen. Für die Praxis der Hefenfabrikation sind, ihre Richtigkeit vorausgesetzt, die Beobachtungen von Pasteur u. A. von grosser Wichtigkeit, dass Hefensporen in einer proteïnfreien Flüssigkeit, nämlich in einer mit Ammontartrat, Kaliumphosphat, Gyps und Magnesiumphosphat versetzten Zuckerlösung sich zu Hefenzellen entwickeln. Die Lebensthätigkeit der Hefe nimmt demnach, wie es scheint, das Material zum Aufbau neuer Zellen, wie höher organisirte Pflanzen aus der unorganischen Natur, den nöthigen Stickstoff aus dem Ammoniak, den Kohlenstoff aus der bei der Zersetzung des Zuckers sich bildenden Kohlensäure.
Was die Ausbeute an Presshefe betrifft, so kann man auf 100 Kilogr. Roggen, einschliesslich des erforderlichen Malzschrotes etwa 15–16 Kilogr. fertige Hefe rechnen. Da das wirkliche Quantum der eigentlichen Hefe oder der stickstoffhaltigen Substanz in der Presshefe höchstens 20 Proc. beträgt, so wird bei der Hefefabrikation der Nahrungswerth der Schlempe, was deren stickstoffhaltige Substanz betrifft, nur wenig geschmälert.
Kunsthefe.
Es sei hier noch die Kunsthefe erwähnt, welche wesentlich nur den Gährungsprocess der gährenden Maische oder Würze von heute auf die zu stellende Maische oder Würze vom folgenden Tage übertragen soll und für die Spiritusfabrikation dasselbe ist, was der Sauerteig für die Brodbäckerei. Es giebt unzählige Vorschriften zur Bereitung von Kunsthefe und künstlichen Gährungserregern überhaupt; so weit man dieselben kennt, lassen sie sich auf folgende Kategorien zurückführen: 1) es wird einfach die Maische mit einem kleinen Theile in voller Gährung begriffener Maische des andern Tages gestellt (ähnlich der Bereitung von gekräustem Bier S. 505); 2) es wird von der in voller Gährung befindlichen Maische ein kleiner Theil des flüssigen Theiles mit Hülfe eines Hebers gezogen, diese Portion in Gährung versetzt und damit die Maische des nächsten Tages gestellt; 3) sobald in der zuletzt gestellten Maische die Hefenbildung am kräftigsten ist, mischt man einen Theil der an der Oberfläche abgeschiedenen Hefe mit der zu stellenden Maische, deren Temperatur man bis zu der zur Gährung erforderlichen erhöht. Nach Verlauf weniger Stunden kann diese Maische zum Stellen verwendet werden. Handelt es sich um Bereitung von eigentlicher Kunsthefe, so macht man wie bei der Fabrikation von Presshefe einen Ansatz von Malz- und Fruchtschrot mit Wasser, Schlempe oder frischer Kartoffelmaische, die man entweder mit Bierhefe oder mit Mutterhefe, d. h. einem zurückbehaltenen Reste derselben Kunsthefe anstellt.
Besteuerung des Branntweins.
Spiritussteuer. Nach den gegenwärtig herrschenden Principien in der Besteuerungspolitik erscheint der Branntwein als ein besonders zur indirecten Besteuerung geeignetes Object[127], weil mit seinem Genusse, wenn er ins Uebermaass geht, so verderbliche Folgen verknüpft sind, dass der Wunsch gerechtfertigt erscheint, es möge der Consumtion durch Preiserhöhung in Folge hoher Besteuerung eine Schranke gesetzt werden. Die Besteuerung des Branntweins (oder des Spiritus) erstreckt sich entweder auf die Fabrikation oder auf den Verbrauch. Die Verbrauchssteuer ist kaum ausführbar und ebenso unbequem für den Consumenten wie kostspielig für den Staat. Die Controle ist eine weit leichtere und die Belästigung trifft eine geringere Anzahl von Personen, wenn nicht der Verbrauch, sondern die Fabrikation besteuert wird. Man kann bei dieser Besteuerungsweise ausgehen:
1) vom Rohstoffe (mehlhaltige Rohstoffe wie Cerealien und Kartoffeln, ferner Zuckerrüben, Treber, Kern- und Steinobst, Weinhefen), wobei dessen mittlerer Gehalt an Trockensubstanz oder alkoholbildendem Körper (Stärkemehl oder Zucker oder Alkohol) zu berücksichtigen ist[128];
2) von der Maische, wobei man entweder nur ihre Menge, oder auch zugleich ihre Qualität und Consistenz in Betracht zieht;
3) von dem erzeugten Produkte selbst, indem man seine Grädigkeit, d. h. die Menge des darin enthaltenen absoluten Alkohols ermittelt;
4) von der Zeit, welche zur Gährung eines bestimmten Quantums Maische und zur Destillation eines bestimmten Volumens gegohrener Masse erforderlich ist.
Produktensteuer.
Die Besteuerung des Produktes ist ohne Widerrede nicht nur die gerechteste und rationellste Besteuerungsmethode, sondern auch die in der Zukunft einzig und allein mögliche, falls dem Spiritus aus der Brennerei in dem auf synthetischem Wege dargestellten Spiritus (aus Leuchtgas) oder auch nur in dem aus Cellulose erhaltenen Alkohol (wie er gegenwärtig als Nebenprodukt der Holzpapierfabrikation auftritt) in der That ein Concurrent erwachsen sollte. Sie legt dem Brennereibetriebe keine Schwierigkeiten in den Weg, sie beschränkt ihn nicht in der Wahl seiner Rohstoffe, sie trifft ferner alle Producenten nach Maassgabe ihrer Leistung. Sie hat aber auch ihre Schattenseiten, einmal treibt sie nicht, wie andere Besteuerungsarten, den Brenner, an Verbesserungen des Betriebes zu denken; während dem Brenner, dessen Rohstoff, dessen Maische und dessen Zeit besteuert wird, daran liegen muss, in der kürzesten Zeit die grösste Menge Alkohol zu erzeugen und das Verfahren zu verbessern, da jede grössere Ausbeute an Alkohol die Steuer verringert, ist es für den Producenten, dessen Produkt versteuert wird, in Bezug auf die Steuerquote gleichgültig, ob er auch rationell oder nachlässig arbeitet; die Alkoholmenge, die eben durch seine Brennmethode erhalten wird, wird versteuert, ist sie gering, so zahlt er weniger und umgekehrt. Eine andere Schattenseite der Besteuerung des Produktes ist die Leichtigkeit, mit welcher Defraudationen begangen werden können; die Steuerbeamten sind dadurch veranlasst, auch von der Fabrikation in allen ihren Phasen Notiz zu nehmen, um die Ueberzeugung zu gewinnen, dass nur das versteuerte Quantum Branntwein und nicht mehr producirt worden ist. Dadurch wird diese theoretisch vollkommenste Besteuerungsweise zu einer quälenden und betriebsstörenden für den Brenner; sie ist in England die gesetzliche. Im norddeutschen Bunde erhebt man (nach dem Gesetze vom 8. Juli 1868) von jedem Quart Branntwein von 50 Proc. Tr., falls der Branntwein aus Kartoffeln und Cerealien hergestellt worden war, 19⁄16 Silbergroschen Steuer. Die Besteuerung des Rohstoffes Besteuerung des Rohstoffes.ist, wenn sie eine gerechte sein soll, mit grossen Schwierigkeiten verknüpft, da man nicht nur auf die Gewichtsmenge, sondern auch auf den alkoholbildenden Bestandtheil darin Rücksicht zu nehmen hat. Es muss zuvor genau festgestellt sein, welche Alkoholausbeute eine bestimmte Menge des zu verarbeitenden Rohmaterials liefert. Da nun aus der Probe eines kleinen, beliebig genommenen Theils der Rohstoffmenge ein richtiger Schluss auf die Beschaffenheit des Ganzen nicht möglich ist, so folgt hieraus die Nothwendigkeit der Controle des Maischraumes. Auf der anderen Seite erfordert diese Besteuerungsweise Steuerbeamte, die nöthigenfalls im Stande wären, Proben des Rohstoffes (chemische Probe durch Waage oder Titrirung, Bestimmung des spec. Gewichtes u. s. w.) selbst mit der erforderlichen Genauigkeit vorzunehmen. Weil das Rohmaterial (Kartoffeln und Cerealien, weniger leicht Rüben) ziemlich leicht der Steuerbewachung entzogen werden kann, so sind auch hier Defraudationen unausbleiblich und die Behörde ist gezwungen, auch die Fabrikation mit zu überwachen. Obgleich noch nirgends in Anwendung, hat sie doch eine Zukunft, indem sie mit der Forderung der Wissenschaft, aus einem bestimmten Quantum Rohstoff die grösste Alkoholausbeute zu erzielen, im Einklange steht und dadurch zu einem mächtigen Sporn zur Vervollkommnung des Brennereibetriebes wird. Im norddeutschen Bunde (Gesetz vom 8. Juli 1868) erhebt man bei allen nicht mehlhaltigen Rohstoffen Branntweinmaterialsteuer und zwar vom Eimer (= 60 Quart)
α) eingestampfter Weintrebern und Kernobst 4 Silbergroschen;
β) Trauben- und Obstwein, Hefen und Steinobst 8 Silbergroschen.
Blasenzins.
Auf die Besteuerung der Zeit ist der Blasenzins basirt. Kennt man alle zur Destillation erforderlichen Geräthschaften einer Brennerei, so lässt sich mit Leichtigkeit und ziemlich sicher ein Schluss auf die producirte Alkoholmenge und auf die zur Destillation nothwendig gewesene Zeit ziehen; eben so leicht und genau lässt sich auch diese Zeit controliren. Indem man eine als Einheit angenommene Spanne Zeit, die zur Destillation gerade genügt, mit einem bestimmten Steuersatze belegt, stellt man dem Brenner die Aufgabe, in der kürzesten Zeit das grösste Alkoholquantum aus dem verarbeiteten Rohstoffe abzuscheiden; je höher der Steuersatz ist, desto wichtiger erscheint für den Brenner die Aufgabe, deren Lösung eine von der Behörde gesetzte Prämie auf beste Benutzung der kostbaren Zeit ist. In wenigen Fällen ist wol in der Industrie das britische time is money so handgreiflich dargestellt, als in dem vorliegenden Falle. Die Spiritusfabrikanten haben ihr Möglichstes gethan, die Prämie zu verdienen und die Branntweinbrennereien als Kleingewerbe hätten längst eingehen müssen, wenn die Behörden streng auf Durchführung der Besteuerung Maischraumsteuer.der Zeit gesehen hätten. Um die Branntweinbrennereien als landwirthschaftliches Gewerbe neben den Spiritusfabriken der Neuzeit fortbestehen lassen zu können, ergab sich die Nothwendigkeit eines anderen Mittels zur Feststellung der producirten Alkoholmenge. Dieses Mittel fand sich in der Ausmessung des Raumes, den die Maische während der Gährung einnimmt. Diese Art der Besteuerung führt den Namen Maischraumsteuer oder kurzweg Maischsteuer. Sie ist in einigen Ländern des Zollvereins die gesetzlich eingeführte und in der That giebt es wichtige Gründe, aus welchen sie andern Besteuerungsarten vorzuziehen ist. Ein Hauptgrund liegt in der Schwierigkeit, mit der gährenden Maische eine Defraudation vorzunehmen. Leider tritt vor dieser fiskalischen Rücksicht die wissenschaftliche dergestalt in den Hintergrund, dass in allen Ländern, in denen die Steuer vom Maischraum erhoben wird, der Brenner nicht mehr die Aufgabe hat, aus einer gegebenen Menge Rohmaterial die grösste Alkoholmenge zu erzeugen, sondern aus dem kleinsten Volumen Maische die höchste Alkoholausbeute zu erzielen. Der normale Verlauf des Zuckerbildungs- oder Maischprocesses, sowie der Gährung der verzuckerten Maische ist aber von einem gewissen Verdünnungsgrade abhängig, der nicht überschritten werden darf, ohne an Alkohol einzubüssen. Während die rationelle Technik eine gewisse Verdünnung der Maische verlangt, drängt die Besteuerung auf eine möglichste Benutzung des besteuerten Raumes, d. h. auf eine möglichst concentrirte Maische. In der Praxis ist daraus die Methode des Dickmaischens mit allen ihren Consequenzen hervorgegangen: „die Destillirapparate erhielten vielfache Verbesserungen und zweckmässigere Einrichtung, die Fortschritte des Brennereigewerbes im Ganzen betrachtet, würden indessen wahrscheinlich grösser sein, wenn die Eingriffe der Steuerbehörde in den Betrieb, in die Zeiteintheilung, Gährdauer, Brenndauer, Dimension der Geräthschaften u. s. w. nicht wesentliche Hindernisse wären“. Die Maischraumsteuer gewährt dem fabrikmässigen Brennbetriebe grosse Vortheile vor den landwirthschaftlichen Kleinbrennereien. Nicht allein ist die Einführung von Dampfapparaten zur Erwärmung und Destillation, welche die Verarbeitung sehr dicker Maischen ermöglichen, an eine gewisse Grösse des Betriebes gebunden, sondern die Aufstellung dieser Apparate wird auch in demselben Maasse billiger, als sich die Erhaltungs- und Amortisationskosten auf eine grössere Alkoholmenge vertheilen. Brennereien mit ununterbrochenem Betriebe sind also schon deshalb in Vortheil vor jenen, die nur während des Winters brennen, wie die kleinen landwirthschaftlichen Brennereien, die nur wesentlich die bessere Verwerthung der selbst erbauten Kartoffeln zum Zwecke haben. In der Landwirthschaft sind ja die Rückstände der Brennereien, die Schlempe, als Mastfutter für Schweine und Rinder von so hoher Wichtigkeit, dass die Erzeugung dieser Rückstände öfter als Hauptprodukt in den Vordergrund, der Branntwein als Nebenprodukt in den Hintergrund tritt.
Die Brotbäckerei.
Brotbereitung.
Der Zweck der Brotbereitung ist, das Mehl der Körner der Cerealien durch Abänderung seiner chemischen und physikalischen Beschaffenheit in den Zustand zu versetzen, in welchem es am leichtesten zwischen den Zähnen zerkleinert, mit Speichel getränkt und dadurch am besten verdaut wird. Rührt man Mehl mit Wasser zu einem Teig an, so erhält man nach dem Trocknen bei gewöhnlicher Temperatur eine Art Kuchen, der die Stärkemehlkörner unverändert und unlöslich enthält und nur schwer verdaut wird, abgesehen davon, dass er durch seinen faden Geschmack den Appetit nicht reizt. Wird zum Trocknen die Temperatur des Siedepunktes des Wassers benutzt, so gleicht der Kuchen getrocknetem Kleister, welcher der Verdauung grosse Hindernisse entgegensetzt. Wirkt diese Temperatur nur auf die Oberfläche, aber nicht in das Innere des Teiges, so wird letzterer eine Beschaffenheit haben, welche in der Mitte steht zwischen mehliger und glasiger; von dieser Art ist der Schiffszwieback, der immer als ein stark ausgetrockneter Teig betrachtet werden kann und vor dem gebackenen Brote den Vorzug grosser Haltbarkeit, den Nachtheil dagegen eines faden Geschmackes und der Schwerverdaulichkeit hat. Durch das Backen will man nun zweierlei erreichen, einmal soll die eigentliche Brotmasse soweit erhitzt werden, dass das Stärkemehl in den aufgeschlossenen Zustand, in Kleister übergehe, der Teig sich aber nicht in eine feste spröde oder wässerige Masse verwandele, sondern sich aufblähe und nach dem beendigten Backprocesse von der bekannten lockeren und schwammigen Beschaffenheit erscheine; das andere Mal will man durch das Backen die Oberfläche des Brotes rösten und dieselbe dadurch in die Rinde oder Kruste überführen, wodurch nicht nur dem Brot der charakteristische Wohlgeschmack, sondern auch die Eigenschaft ertheilt wird, sich längere Zeit so ziemlich unverändert aufbewahren zu lassen. Das Mittel zur Auflockerung des Teiges ist meist die geistige Gährung, die man durch Zusatz von Gährungsmitteln (Fermenten), entweder Sauerteig oder Hefe, einleitet; ein kleiner Theil der Stärke des Mehles geht in Krümelzucker über, der in Alkohol und Kohlensäuregas zerfällt, letzteres sucht zu entweichen, wird aber daran durch die Zähigkeit des Mehlteiges verhindert. Der nebenbei erzeugte Alkohol kommt nicht in Betracht. Aus Weizenmehl und Hefe erhält man das Weissbrot, aus Roggenmehl oder einem Gemisch davon mit Weizenmehl und Sauerteig das Schwarzbrot. Heeren fand in dem Mehle, wie es gewöhnlich zum Backen benutzt wird, durchschnittlich gegen 13 Proc. Feuchtigkeit.
Die Details der Brotbäckerei.
Die Rohmaterialien der Brotbäckerei sind Mehl, Wasser und Gährungsmittel, ausserdem Salz, Gewürze u. dergl. Die Zusammensetzung der wichtigeren Mehlsorten ist folgende:
a. b. c.
Wasser 15,54 14,60 14,00 11,70
Albumin 1,34 1,56 1,20 1,24
Pflanzenleim 1,76 2,92 3,60 3,25
Caseïn 0,37 0,90 1,34 0,15
Fibrin 5,19 7,36 8,24 14,84
Kleber 3,50 — — —
Zucker 2,33 3,46 3,04 2,19
Gummi 6,25 4,10 6,33 2,81
Fett 1,07 1,80 2,23 5,67
Stärke 63,64 64,28 53,15 58,13
Fett — — 6,85 —
a. Weizenmehl, b. Roggenmehl, c. Gerstenmehl, d. Hafermehl. Ausser diesen Mehlsorten finden Mais-, Bohnen-, Erbsenmehl etc. zur Brotbereitung örtliche Anwendung.
Die Hauptphasen der Bäckerei sind:
Das Anmachen des Teiges und das Kneten.
1) Das Anmachen des Mehles mit Wasser zu einem Teige ist die erste Manipulation beim Backen. Es hat zum Zweck, das Dextrin, den Krümelzucker (deren Menge während des Anmachens durch die Einwirkung des Klebers auf das Stärkemehl vermehrt wird), einige eiweissartige Körper aufzulösen und im aufgelösten Zustande die unlöslichen Bestandtheile des Mehles, namentlich den Kleber, aber auch das Stärkemehl zu durchdringen, aufzuweichen und aufzulockern. Mit dem Wasser setzt man zugleich das Gährungsmittel, den Sauerteig oder die Hefe (Presshefe) zu, je nachdem Schwarzbrot oder Weissbrot dargestellt werden soll.
Unter dem Sauerteig (in Süddeutschland Frischel) versteht man diejenige Menge des in Gährung begriffenen Teiges, der bis zum nächsten Backen aufgehoben wird; er besteht aus einem Gemenge von Mehl und Wasser, in welchem ein Theil des Stärkemehles unter dem Einflusse der in Fermente (Hefe und Milchsäureferment) umgewandelten Proteïnkörper des Mehles zum Theil in Krümelzucker und als solcher in die geistige Gährung und Essiggährung, zum grössten Theile aber in die Milchsäuregährung übergegangen ist. Der Sauerteig wirkt in dem Teige gährungsfortpflanzend und auf dieselbe Weise, wie gährende Würze unter süsser Würze, d. h. wie Hefe. Der vom vorigen Backen zurückgehaltene Teig heisst Grundsauerteig (oder auch blos Grundsauer). Nach längerem Liegen ist der Sauerteig nicht mehr geeignet, gährungserregend zu wirken und geht nach und nach in Fäulniss über. Ueber das Verhältniss, in welchem man den Sauerteig zum Mehlteige setzt, lässt sich nichts Bestimmtes angeben, da dasselbe von der Art des herzustellenden Brotes, dem Säuregrad und der Beschaffenheit des Sauerteiges u. s. w. abhängig ist. Man rechnet gewöhnlich auf 100 Th. Mehl 4 Th. Sauerteig, oder auch auf 80 Th. Brot 3 Th. Sauerteig. Handelt es sich um Weissbrot, so rechnet man auf 100 Th. Mehl 2 Th. Presshefe. Das Anmachen des Mehles geschieht mit lauwarmem Wasser von 21–37°.
Kneten.
Der so erhaltene dünne Teig, aus Mehl, Wasser und Ferment bestehend, bleibt, mit Mehl bestreut, an einem mässig warmen Orte einige Zeit, meist über Nacht, stehen. Hierbei tritt die Brotgährung ein, indem das Ferment auf die Dextrose des Teiges einwirkt; in Folge der Kohlensäureentwickelung hebt sich der Teig (er geht auf). Dem aufgegangenen Teige verleibt man durch Kneten Mehl ein, weil er für sich zu wenig Consistenz hat, um verbacken werden zu können. Verfährt man nach der gewöhnlichen Art, nach welcher man zuerst nur ein Drittheil des Mehles mit dem Wasser anmacht, so knetet man dann die übrigen zwei Drittheile und das zur Bildung eines normalen Teiges erforderliche Wasser ein. Nach dem Kneten bestreut man den Teig mit Mehl und lässt ihn an einem warmen Orte nochmals aufgehen (zukommen), wozu kaum halb so viel Zeit, als zu dem ersten Gähren nöthig ist. In den meisten Bäckereien lässt man gegenwärtig das zweite Gähren weg und schreitet sofort nach dem Kneten zum Auswirken, d. h. man bringt den Teig in die gebräuchliche Form von Brot.
Durch das Auswirken wird der Teig zusammengedrückt und muss daher von Neuem an einem warmen Orte kurze Zeit der Gährung überlassen werden, um sich wieder zu heben (das Zurichten). In der Regel geschieht dies auf Körben (Backschüsseln) oder auf Leinwand (Brottüchern), die man mit Kleie bestreut, um das Anhaften zu verhüten. Das Volumen des Teiges nimmt bis auf das Doppelte zu. Während des Gährens bestreicht man beim Roggenbrote die Laibe öfters mit lauem Wasser, damit die Oberfläche keine Risse erhält. Dieses Bestreichen wird auch unmittelbar vor dem Einschieben in den Ofen wiederholt. Das Wasser erweicht die Rinde und löst etwas Dextrin aus dem Teige auf, welches nach dem Verdunsten des Wassers auf der Oberfläche (Kruste) zurückbleibt und dem Brote Glanz giebt. Haben sich die Brote genügend gehoben und hauchen sie einen eigenthümlich geistigen Geruch aus, so ist es Zeit, die Gährung durch das Backen zu unterbrechen. Da während des Backens die Brote durch Verdampfung des Wassers beträchtlich an Gewicht verlieren, das Gewicht des Brotes durch die Behörde aber vorgeschrieben ist, so muss man so viel Teig mehr nehmen. Das Gewicht des Teiges, welches zu einem Brote von bestimmtem Gewichte genommen werden muss, ist nach der Grösse des Brotes verschieden, und zwar im Verhältniss um so grösser, je kleiner das Brot ist. Je nach der Grösse des Brotes verliert der Teig beim Backen bis zu 25 Proc. an Gewicht. Der Grund davon liegt darin, dass, je kleiner das Brot ist, es desto mehr Kruste hat im Verhältniss zur Krume, dass ferner die Kruste weniger Feuchtigkeit enthält als die Krume.
Fig. 243.
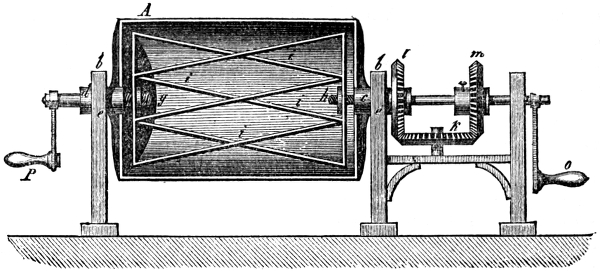
Knetmaschinen.
Das Kneten des Brotteiges mit den Händen und Armen ist eine überaus anstrengende Arbeit, der man häufig den Vorwurf gemacht hat, dass sie unreinlich und ungesund sei. Ohne uns in Erörterungen einzulassen, in wie weit diese Vorwürfe gerechtfertigt sind, ist doch anerkannt, dass die mit der üblichen Knetmethode verbundene körperliche Anstrengung eine ausserordentliche ist; es wurde deshalb längst der Gedanke erweckt, die Arbeit des Knetens durch Maschinen verrichten zu lassen. Obgleich es unmöglich ist, die Handarbeit durch Maschinen dort verrichten zu lassen, wo der Tastsinn in Betracht kommt und die Knetmaschinen eine allgemeine Anwendung nicht finden konnten, so haben sie sich doch in allen Brotfabriken bewährt, wo es sich um die Herstellung von nur einer Brotsorte handelte. Von den vielen im Laufe der Zeit aufgetauchten Knetmaschinen sei nur die folgende von Clayton (Fig. 243) angeführt. Die Teigbestandtheile werden in den cylindrischen Backtrog A gebracht; er ruht auf dem Gestelle b b mittelst der hohlen Zapfen c und d, welche sich in den Lagern e drehen. Im Innern des Cylinders ist ein Rahmen f angebracht, der um die Zapfen g und h gedreht werden kann. Die beiden Hälften dieser Rahmen sind durch schräge Messer i i mit einander verbunden, welche beim Umdrehen des Troges den Teig bearbeiten. Die Bewegung des Troges und des Rahmens erfolgt in entgegengesetzter Richtung. Die Kurbel o ist mit der Axe des äusseren Troges, die Kurbel p mit dem inneren Rahmen verbunden. Indem beide Kurbeln in entgegengesetzter Richtung gedreht werden, bewegen sich Trog und Rahmen gegen einander. Das Drehen kann auch durch einen einzigen Menschen mittelst einer Kurbel verrichtet werden, indem die Welle h der Kurbel o, welche mit dem inneren Rahmen durch die hohle Axe verbunden ist und denselben bei der Umdrehung mitnimmt, ein konisches Rad m enthält, das in das Rad k eingreift, welches wieder ein mit dem hohlen Zapfen des Troges verbundenes Rad l umtreibt; es muss daher, wenn das Rad m nach rechts sich dreht, das Rad t links umlaufen.
Backofen.
Die Umwandlung des gegangenen und ausgewirkten Brotteiges in Brot geschieht durch das Backen in dem Backofen, dessen gewöhnlichste Art aus einem runden oder ovalen, mit Gewölbe überspannten Herde besteht, an dessen vorderer Seite das Mundloch, eine Oeffnung zum Einschieben der Brote und zugleich auch zum Einführen des Brennmaterials, sich befindet. Der Ofen ist aus Backsteinen und Lehm aufgemauert, die Sohle des Herdes mit Ziegelsteinen belegt oder aus Lehm geschlagen. Das Ofengewölbe von elliptischer Gestalt muss möglichst niedrig sein, um die Wärme gut reflectiren zu können. Das Mundloch lässt sich mit einer Thür aus Blech oder Gusseisen verschliessen; da dasselbe zugleich als Rauchöffnung dient, so ist über dem Mundloch ein Rauchkanal angebracht, der den Rauch in den Schornstein führt. Neben dem Mundloche sind gewöhnlich noch zwei kleine Oeffnungen vorhanden, mittelst deren und durch angezündete Holzspäne man den Ofen während des Einschiebens der Brote beleuchtet. Die zum Verbrennen des Brennmaterials erforderliche Luft strömt durch den unteren Theil des Mundloches ein, während durch den oberen die Verbrennungsgase und der Rauch austreten, die für das Heizen sehr unangenehm sind. Zweckmässiger ist daher eine Einrichtung der Backöfen, bei welchen das Mundloch nur zum Heizen dient, der Rauch dagegen durch Oeffnungen entweicht, die in dem hinteren Theile des Gewölbes sich befinden und durch Schieber verschlossen werden können.
Fig. 244. Fig. 245.
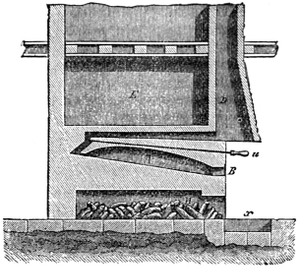
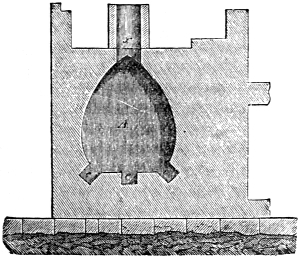
Fig. 244 zeigt den Verticaldurchschnitt, Fig. 245 die Sohle eines solchen Backofens. Die nach hinten aufsteigende Backsohle A hat eine Breite von 3,1 Meter und eine Tiefe von 4 Meter und ist mit einem Gewölbe in einem Abstande von 0,5 Meter überspannt. Das Mundloch hat eine Breite von 0,8 Meter. e e e sind die Züge, durch welche die Verbrennungsgase in den Schornstein D abgeleitet und durch einen Schieber u verschlossen werden können. Diese Vertiefung x giebt dem Bäcker einen bequemen Stand. Unter dem Backofen ist der Raum für die Kohlen aus dem Ofen (Bäckerkohlen). E ist die Backstube, welche durch den darunter liegenden Backofen die zum Gehen des Teiges erforderliche Temperatur erhält. Als Brennmaterial wendet man trockenes, fein gespaltenes, weiches Holz an, welches man auf dem Herde kreuzweise schichtet. Die zum Backen erforderliche Temperatur hat der Backofen dann erreicht, wenn beim Reiben des Herdes oder des Gewölbes mit einem Holzstabe Funken sich zeigen. Die glühenden Kohlen werden durch das Mundloch aus dem Ofen gezogen und zum Verlöschen in den unterhalb des Ofens befindlichen Raum gebracht. Ehe das zu backende Brot eingeschossen wird, reinigt man den Ofen von Asche und mit Hülfe eines nassen Wischers und bringt darauf die Brote mittelst der sogenannten Ofenschüssel, eines langen, mit Stiel versehenen Brettes, in den Ofen. Die zum Backen geeignete Temperatur des Ofens beträgt 200–225° C. Vor dem Einschieben bestreicht man die Oberfläche mit Wasser, in welches man etwas Mehl eingerührt hat, um das Aufspringen der Brotkruste in Folge zu schneller Einwirkung zu hoher Temperatur zu verhindern; die Hitze wirkt nun zuerst auf die Feuchtigkeit, sodass die Oberfläche vor zu hoher Temperatur geschützt ist. Die Wasserdämpfe, womit der Backofen sich nach und nach anfüllt, sind, um eine chemische Veränderung der Oberfläche des Brotes hervorzurufen und dadurch eine glatte Kruste zu erzeugen, ganz unerlässlich. Die zum Ausbacken erforderliche Zeit richtet sich nach der Grösse, der Form und der Art des Brotes. Je mehr das Brot sich der Kugelform nähert, je kleiner mithin die Oberfläche im Vergleich zum Inhalt ist, eine desto längere Backzeit ist nöthig. Schwarzbrot erfordert längere Zeit als weisses. Diese Backöfen haben in die Augen springende Nachtheile, sie können nie gleichmässig erwärmt werden und kühlen auch ungleichmässig ab, und zwar durch die einströmende Luft am schnellsten im vorderen Theile. Gewöhnlich wird nach jedem Gebäck nachgeheizt, ehe wieder eingeschossen wird, wozu weniger Brennstoff gehört als zum Anheizen. Bei dem fabrikmässigen Betriebe der Bäckerei wendet man continuirlich betriebene Oefen, bei welchen Backraum und Feuerraum getrennt sind, an.
Surrogate des Fermentes.
Surrogate des Fermentes für die Brotgährung. Wie aus dem Vorstehenden folgt, beruht das Wesentliche der Brotbereitung darauf, dass das mit Wasser zu einem Teige verbundene Mehl durch den Umstand, dass in dem gegohrenen Brote der Kleber gleichsam ein Skelett oder ein zellenförmiges Gewebe bildet, durch welches das Entweichen der Kohlensäure verhindert wird, die bekannte poröse und schwammige Beschaffenheit erhält, die zur Verdaulichkeit des Brotes erforderlich ist. Diese Beschaffenheit wird nun dem Brote zum Theil auf Kosten eines Theiles der Stärke des Mehles ertheilt, die sich erst in Stärkezucker und dann durch Gährung in Alkohol und Kohlensäuregas umwandelt; letzteres sucht zu entweichen und bewirkt zunächst das Aufgehen des Teiges. Damit diese Gährung vor sich gehe, ist der Zusatz von Fermenten nothwendig, die dem Brote fremd sind und zuweilen demselben die Verdauung beeinträchtigende Eigenschaften ertheilen. Es war daher schon längst das Streben der Techniker, die Brotgährung und somit auch den Zusatz von Hefe und Sauerteig zu umgehen und dem Teige die erforderliche lockere Beschaffenheit durch eine in dem Teige selbst vor sich gehende Gas- oder Dampfbildung zu geben; denn es ist einleuchtend, dass jeder luft- oder dampfförmige Körper auf passende Weise in dem Teige vertheilt, sich ebenso wie die während des Aufgehens sich entwickelte Kohlensäure verhalten wird. Obgleich das Problem, Brot von normaler Beschaffenheit ohne Gährung zu bereiten, noch keineswegs gelöst ist, so fehlt es doch nicht an darauf bezüglichen Vorschlägen, die zum Theil alle Beachtung verdienen. Es seien im Folgenden einige der wichtigsten derselben angeführt. Das Ammonsesquicarbonat (Hirschhornsalz der Pharmaceuten), dem Teige in kleiner Menge einverleibt, kann zum Aufgehen desselben beitragen, einmal, indem die Säure, die in keinem Teige fehlt, mit dem Ammoniak zusammentritt und Kohlensäure frei macht, das andere Mal, indem das kohlensaure Ammoniak in der Hitze des Backofens Dampfgestalt annimmt und somit das Auflockern des Teiges bewirkt. Natriumbicarbonat und Salzsäure sind wiederholt vorgeschlagen und von J. v. Liebig warm empfohlen worden, um in dem Teige selbst die zum Aufgehen desselben nöthige Kohlensäure zu entwickeln (NaHCO3 + ClH = NaCl + H2O + CO2), wobei das zugleich entstandene Kochsalz in dem Teige bleibt. Auf 100 Kilogr. Schwarzmehl nimmt man 1 Kilogr. Natriumbicarbonat, 4,25 Kilogr. Salzsäure von 1,063 spec. Gew. (= 9,5° B. = 13 Proc. ClH), 1,75–2,0 Kilogr. Kochsalz und 79–80 Liter Wasser; man erhält 150 Kilogr. Brot[129]. Vortheilhafter und rationeller scheint das gleichfalls von v. Liebig empfohlene Horsford'sche Backpulver (yeast-powder) zu sein. Dieses Pulver besteht aus zwei Präparaten, einem Säurepulver (saurem Calciumphosphat gemengt mit saurem Magnesiumphosphat) und einem Alkalipulver (einem Gemisch von 500 Grm. Natriumbicarbonat und 443 Grm. Chlorkalium). Auf 100 Kilogr. Mehl kommen 2,6 Kilogr. Säurepulver und 1,6 Kilogr. Alkalipulver zur Anwendung. (Während des Knetens setzen sich Natriumbicarbonat und Chlorkalium zunächst in Chlornatrium und Kaliumbicarbonat um, welches letztere hierauf durch das saure Phosphat unter Freiwerden von Kohlensäure zersetzt wird.) Durch Anwendung des Backpulvers ist man in den Stand gesetzt innerhalb zweier Stunden aus Mehl fertiges Brot zu bereiten, und erhält dabei aus 100 Pfd. Mehl 10–12 Proc. Brot mehr als im günstigsten Falle nach dem gewöhnlichen Backverfahren. Von besonderem Werthe ist die Methode in allen den Fällen, wo nicht stets frischer Sauerteig zu haben ist, wie z. B. auf Schiffen oder in Dörfern, in denen nicht regelmässig gebacken wird. Die Anwendung des Backpulvers empfiehlt sich schliesslich noch für den Küchengebrauch, indem hierdurch alle die Mühe und Zeit erspart wird, welche die Beschaffung sowie die Anwendung der Kunsthefe mit sich führt — ein Vortheil, der vielen Hausfrauen von Werth sein wird und in Nord-Amerika dieses Backverfahren bereits zur allgemeinen Verbreitung gebracht hat. Reines Kohlensäuregas dem Teige zu incorporiren, um demselben die Beschaffenheit eines durch Gährung gehobenen Teiges zu ertheilen, ist eine ziemlich nahe liegende Idee, die zu verschiedenen Zeiten gefasst, vergessen und immer wieder von Neuem aufgenommen wurde, zahlreiche Vertreter und ebenso viele Gegner fand, ohne dass bis jetzt ein genügendes Resultat erzielt worden wäre. Neuerdings haben Dauglish und Bousfield sich mit der Brotbereitung mit Hülfe von Kohlensäure (Luftbrot, aërated-bread) beschäftigt. Das Kneten des Teiges geschieht in einem verschlossenen Cylinder, aus welchem die Luft ausgepumpt wird und in welchen man sodann unter starkem Druck Kohlensäuregas eintreibt, welches während des Knetens von dem dem Mehle zugesetzten Wasser absorbirt wird. Hat das Kneten genügend stattgefunden, so öffnet man eine unter dem Knetcylinder befindliche Röhre, durch welche der Teig sodann durch den Gasdruck ausgetrieben wird. Man schneidet ihn beim Austritt aus der Röhre stückweise ab und bringt die so gebildeten Laibe sofort in den Backofen. Indem die von dem Wasser des Teiges absorbirte Kohlensäure nun wieder entweicht, bläht sie den Teig auf. — Die Behauptung, dass das mit reiner Kohlensäure dargestellte Brot einen andern und zwar faden Geschmack besitze, als das auf gewöhnliche Weise mit Gährung erhaltene, scheint nicht ungerechtfertigt zu sein, da in letzterem geringe Mengen der geistigen Produkte der Gährung zurückbleiben, die namentlich bei frischem Brote durch Geschmack und Geruch wahrzunehmen sind. Es ist auch nicht zu vergessen, dass der bei der Brotgährung sich bildende Alkohol, indem er durch die Hitze des Backofens in Dampf verwandelt wird, neben der Kohlensäure zur Auflockerung des Brotes beiträgt. Pflegt man ja in der Feinbäckerei bei Backwerken aus Mehl, Fett und Eiweiss zum Auflockern des Teiges eine alkoholische Flüssigkeit allein (Weingeist oder Rum) anzuwenden.
Brotausbeute.
Was die Ausbeute an Brot aus einem bestimmten Quantum Mehl anbelangt, so geben 100 Kilogr. Mehl, je nach der Beschaffenheit desselben, 125–135 Kilogr. Brot.
Zusammensetzung des Brotes.
Das Mehl der Getreidearten enthält im lufttrocknen Zustande 12–16 Proc. Wasser, während seiner Umwandlung zu Brot nimmt es aber noch grosse Mengen von Wasser auf. 100 Pfd. feinen Weizenmehls verbinden sich mit 50 Pfd. Wasser und geben 150 Pfd. Brot. Die Zusammensetzung des Mehles und Brotes ist daher folgende:
Weizenmehl. Weizenbrot.
Trockenes Mehl 84 84
Ursprüngliches Wasser 16 16
Hinzugesetztes Wasser — 50
100 150
Nach Heeren geben 100 Pfd. Weizenmehl wenigstens 125–126 Pfd. Brot, 100 Pfd. Roggenmehl 131 Pfd. Brot. Der Gehalt des frischen Weizenbrotes an Dextrin und löslicher Stärke beträgt 9 Proc., an Stärke 40 Proc., an Proteïnkörpern 6,5 Proc., an Wasser 40–45 Proc. Neugebackenes Brot besitzt, wie allbekannt, eine eigenthümliche Weichheit und Zähigkeit; nach einigen Tagen verliert es diese Weichheit und wird krümelnd und anscheinend trocken und heisst in diesem Zustande altbacken. Meist ist man der Ansicht, dass diese Veränderung in der Abnahme des Wassergehaltes ihren Grund habe. Dies ist aber unrichtig, da nach Versuchen von Boussingault altbackenes Brot ebenso viel Wasser als frisches enthält. Die Veränderung besteht allein in einem besondern Molecularzustande des Brotes, welcher bei dem Altbackenwerden eintritt.
Verunreinigung des Brotes.
Wenn das zur Brotfabrikation angewendete Mehl verdorben ist, so ist der Kleber verändert und erweicht; die bei dem Gähren des Teiges sich entwickelnde Kohlensäure lockert daher den Teig nicht auf, sondern entweicht. Das daraus entstehende Brot ist mithin derb und weniger weiss. Um diesem Uebelstande zu begegnen und schlechtes Mehl zur Erzeugung eines anscheinend guten Brotes anzuwenden, pflegen die Bäcker Belgiens und des nördlichen Frankreichs dem Teig eine kleine Menge Kupfersulfat (1⁄15000–1⁄30000) zuzusetzen, dessen Base sich mit dem Kleber zu einer unlöslichen Verbindung verbindet, wodurch der Teig zähe und weiss wird und die Eigenschaft erhält, eine grössere Menge Wasser aufzunehmen. Um diese schädliche Beimengung nachzuweisen, wird eine Portion des verdächtigen Brotes getrocknet und durch Verbrennen eingeäschert, in der zurückbleibenden Asche lässt sich durch Abschlämmen das Kupfer leicht nachweisen. In England setzt man allgemein dem Mehl beim Brotbacken etwas Alaun zu. In Deutschland, wo der Zusatz von Kupfersulfat und Alaun (0,1 Proc.) von der Behörde untersagt ist, bewahrt man in einigen Gegenden den Sauerteig in kupfernen Trögen auf, wodurch sich Grünspan erzeugt, dessen Bildung von den Bäckern nicht ungern gesehen wird.
Die Essigfabrikation.
Der Essig und seine Entstehungsweise.
Das, was man im gewöhnlichen Leben Essig nennt, ist wesentlich ein Gemisch von Essigsäure mit Wasser. Die Essigsäure C2H4O2 oder C2H3O H }O besteht im höchst concentrirten Zustande in 100 Theilen aus
Kohlenstoff 24 40,0
Wasserstoff 4 6,7
Sauerstoff 32 53,3
60 100,0
und bildet sich durch Oxydation des Alkohols, sowie durch trockne Destillation der Cellulose.
Was die erstere Bildungsweise betrifft, so lässt sich der Vorgang der Umwandelung des Alkohols in Essigsäure durch folgendes Schema ausdrücken:
1 Mol. Alkohol C2H6O = 46 geben 1 Mol. Essigsäure C2H4O2 = 60
2 „ Sauerstoff 2O = 32 1 „ Wasser H2O = 18
78 78
Nach diesem Schema geben 100 Th. Alkohol 129,5 Th. höchst concentrirte Essigsäure. Der Vorgang ist aber in der That nicht so, dass sich aus dem Alkohol sofort Essigsäure bildet. Ehe diese Säure entsteht, geht der Alkohol erst in einen Körper über, welcher minder sauerstoffreich ist als die Essigsäure, nämlich den Aldehyd C2H4O. Die Umwandelung des Alkohols lässt sich auf folgende Weise übersichtlich darlegen:
Alkohol C2H6O = 46
Davon ab H2 = 2 (H2 werden durch O aus der Luft zu H2O oxydirt)
Bleibt Aldehyd C2H4O = 44
Dazu 0 = 16 (aus der Luft)
Resultirte Essigsäure C2H4O2 = 60
100 Kilogr. Alkohol brauchen zu ihrer Ueberführung in Essigsäure 300 Kilogr. (= 2322 Hektoliter) Luft, da diese genau die 69 Kilogr. Sauerstoff enthalten, die zur Oxydation des Alkohols zu Essigsäure erforderlich sind. Es ist jedoch einleuchtend, dass in der Praxis dieses Luftquantum bei weitem unzureichend ist, da von dem dem Alkohol zugeführten atmosphärischen Sauerstoff wahrscheinlich nur derjenige Theil, der in Gestalt von Ozon vorhanden ist, zur Essigbildung verwendet wird. Soll in alkoholhaltigen Flüssigkeiten die Umwandelung des Alkohols in Essigsäure erfolgen, so muss ein Gährungspilz, die Mycoderma aceti, vorhanden sein, welcher, wie es scheint, die Function hat, den Sauerstoff der Luft thätig zu machen und auf den Alkohol zu übertragen.
Die Entstehung des Essigs als Produkt der trockenen Destillation der Cellulose (Holz, Torf) lässt sich nicht durch einfache Gleichung ausdrücken, da neben Essigsäure zahlreiche Verbindungen wie gasförmige und flüssige Kohlenwasserstoffe, Holzgeist, Aceton, Kreosot und Oxyphensäure, Theer etc. entstehen, deren relative Menge abhängig ist von der Temperatur, bei welcher destillirt wird, von der Form des Destillirgefässes, von dem Feuchtigkeitsgrade, der Art der cellulosehaltigen Substanz u. s. w.
α) Darstellung des Essigs aus alkoholhaltigen Flüssigkeiten.
Essig aus Alkohol.
Alkohol, für sich der Luft oder reinem Sauerstoffgase ausgesetzt, geht nicht in Essigsäure über. Da der Essig aber gleichwol aus dem Alkohol nur durch Aufnahme von Sauerstoff (allerdings von thätigem) sich bildet, so ist es einleuchtend, dass die alkoholhaltige Flüssigkeit, welche in Essig umgewandelt werden soll, in die für die Essigbildung günstigsten Bedingungen versetzt werden muss. Hier, wie so häufig bei chemisch-technischen Processen ist die Erfahrung die beste Rathgeberin. Eine zweckmässige und auf naturgesetzliche Principien gestützte Anwendung dieser Erfahrungen macht das Wesen der Essigfabrikation, d.i. die Darstellung von Essig in der kürzesten Zeit und auf die billigste Weise, namentlich mit dem geringsten Verluste von Alkohol, aus.
Die Bedingungen, unter welchen eine vortheilhafte Erzeugung des Essigs im Grossen stattfinden kann, sind folgende:
1) die alkoholhaltige Flüssigkeit — das Essiggut — sei dieselbe Traubenwein oder Obstwein, gegohrener Malzauszug, Bier und Branntwein, soll hinreichend verdünnt sein; sie darf nicht wol über 10 Proc. Alkohol enthalten. Die Erfahrung hat gezeigt, dass unmittelbar durch Gährung dargestellte alkoholische Flüssigkeiten leichter in Essig übergeführt werden können, als Mischungen von Branntwein oder Alkohol mit Wasser. Eine zu grosse Verdünnung, die weiter geht als bis zu 3 Proc. Alkohol, hindert zwar nicht die Essigbildung, wol aber wird sie dadurch verlangsamt;
2) eine geeignete Temperatur, die nicht über 36° C. steigen und nicht unter 10–12° C. sinken soll. Bei einer Temperatur von 7° C. und darunter findet keine Essigbildung mehr statt, eine Tatsache, die bei der Anführung der Vortheile von Felsen- und Eiskellern zur Aufbewahrung von Lagerbier und überhaupt gegohrenen Flüssigkeiten gewöhnlich übersehen wird. Bei einer Temperatur von 40–60° ist die Verwandtschaft des Alkohols zum Sauerstoff gesteigert und die Essigbildung geht schneller und kräftiger vor sich, doch ist bei dieser Temperatur ein namhafter Verlust an Alkohol und Essig durch Verdampfen unvermeidlich;
3) gehöriger Luft- oder Sauerstoffzutritt zu der alkoholischen Flüssigkeit und innige Berührung zwischen beiden. Kleinere Massen der geistigen Flüssigkeiten sind zur Essigbildung geeigneter als grössere auf einmal, weil erstere der Luft mehr Berührungspunkte darbieten;
4) das Vorhandensein von Substanzen, welche den Essigbildungsprocess einzuleiten und fortzuführen vermögen; sie sind in ihrer Wirkung den Gährungserregern oder Fermenten an die Seite zu stellen und werden deshalb Essigsäurefermente, saure Fermente genannt, obgleich die Essigbildung aus Alkohol keineswegs ein physiologischer Process ist. Das beste Ferment ist der Essig, mithin auch alle Körper, welche mit Essig imprägnirt sind, wie der sogenannte Essigschimmel oder Essigpilz (Mycoderma aceti); früher glaubte man, dass die Essigmycodermen zu dem Alkohol und dem Essig in derselben Beziehung stehen, wie die Hefe zum Zucker und Alkohol — daher auch der Name Essiggährung, um den Process der Umwandlung der alkoholischen Flüssigkeit in Essig zu bezeichnen — gegenwärtig weiss man aber, dass dies nur insoweit richtig ist, als Essigkahm auf eine alkoholhaltige Flüssigkeit gebracht, wie die Versuche von Pasteur (1862) gezeigt haben, ebenso gut wie eine kleine Quantität Essig und die Essigsäurefermente überhaupt bei Luftzutritt die Essigbildung einzuleiten und fortzuführen fähig ist, wie mit Essig getränkte Holzgefässe und Späne; in vielen dieser Körper sind in Oxydation begriffene Substanzen, welche mit alkoholhaltigen Flüssigkeiten zusammengebracht, den Alkohol mit in den Kreis der Oxydation hineinziehen und seine Umwandlung in Essig einleiten. Reine Essigsäure ist daher nicht im Stande, den Essigbildungsprocess hervorzurufen, wol aber der Essig, der neben der Essigsäure stets kleine Mengen der erwähnten Proteïnsubstanzen enthält. Dass es diese letzteren nicht an und für sich sind, sondern nur ein eigenthümlicher und activer Zustand derselben, zeigt das Verhalten des Platinmohrs und des Platinschwammes, welche sofort Alkohol in Essigsäure überführen. Nach Allem zu schliessen, wird man wol annehmen dürfen, dass durch die Gegenwart der Mycoderma aceti, wie durch fein zertheiltes Platin, der Sauerstoff der Luft activ, d. h. in Ozon übergeführt werde und dass nur ozonisirter Sauerstoff fähig sei, aus Alkohol Essig zu bilden. Die Essigsäure ist mithin kein Produkt der Mycoderma, sondern das Produkt eines Oxydationsprocesses. Eine genauere Untersuchung des Verhaltens des Wasserstoffsuperoxydes und anderer ähnlicher ozonhaltiger oder ozonbildender Körper zu Gemischen von Alkohol und Wasser würde ohne Zweifel wesentlich zur Kenntniss der Theorie des Essigbildungsprocesses beitragen und vielleicht einen neuen Weg zur rationellen Darstellung des Essigs eröffnen.
Erscheinungen während der Essigbildung.
Bei der Essigbildung sind Erscheinungen wahrzunehmen, deren Beobachtung für die Beurtheilung des Fortschreitens der Umwandelung des Alkohols in Essigsäure von Belang ist, diese Erscheinungen sind theils chemischer, theils physikalischer Natur, theils sind sie auch nur äussere, durch die Veränderung der chemischen Natur der Flüssigkeit bedingte, zu den chemischen sind zu rechnen die Absorption des atmosphärischen Sauerstoffes, ohne dass dabei ein Gas ausgeschieden wird. In dem Grade als die Essigbildung fortschreitet, verliert sich der alkoholische Geruch und Geschmack der Flüssigkeit und macht der bekannten erfrischend-sauren des Essigs Platz. Zu den physikalischen Erscheinungen, die während des Verlaufes der Essigbildung auftreten, gehören 1) Zunahme des specifischen Gewichtes der Flüssigkeit und 2) Erhöhung der Temperatur derselben. Die Erhöhung der Temperatur der Flüssigkeit während der Essigbildung ist eine Folge des Ueberganges des Sauerstoffes aus dem gasförmigen in den tropfbar flüssigen Zustand. Die Temperatur steigt um so höher, je schneller die Aufnahme des Sauerstoffes geschieht.
Die ältere Methode der Essigbildung.
Nach dem verschiedenen Ursprunge unterscheidet man gegenwärtig folgende Essigarten: 1) den Weinessig, welcher aus Wein bereitet wird und ausser der Essigsäure fast alle übrigen Bestandtheile des Weines, namentlich Weinsäure, Bernsteinsäure und gewisse Aetherarten enthält, welche dem Weinessig den charakteristisch angenehmen Geruch ertheilen; 2) den Branntweinessig (Spiritusessig oder künstlichen Weinessig), welcher in der Regel nur aus einem Gemisch von Essigsäure und Wasser und geringen Mengen von Essigäther besteht; 3) den Obstessig, aus dem Aepfel- und Birnenwein dargestellt, enthält neben der Essigsäure noch Aepfelsäure; 4) den Bier-, Malz- oder Getreideessig, welcher aus ungehopfter Bierwürze dargestellt wird und neben der Essigsäure Extractbestandtheile wie Dextrin, stickstoffhaltige Bestandtheile und Phosphate enthält; 5) den Essig aus Zuckerrüben. Die Rüben werden zu einem feinen Brei gerieben und dann gepresst. Den Rübensaft verdünnt man mit Wasser und kocht ihn auf. Nach dem Abkühlen versetzt man ihn mit Hefe und übergiebt ihn zuerst einer alkoholischen, dann einer sauren Gährung. Das zur sauren Gährung dienende Gefäss steht mit einem Ventilator in Verbindung. Durch die Zufuhr eines reichlichen Luftquantums und durch Erhaltung einer gleichmässigen Temperatur ist in wenigen Tagen der durch Gährung des Saftes entstandene Alkohol mit Hülfe von Essigzusatz zu Essigsäure oxydirt; endlich 6) den aus Holzessig dargestellten Tafelessig.
Was die ältere Methode der Essigbildung betrifft, so ist sie ohne Zweifel eine Nachahmung des von selbst Sauerwerdens von Bier, Wein und überhaupt gegohrenen Flüssigkeiten mit einigen, die Essigbildung fördernden und das Produkt veredelnden Modificationen, nämlich Anwendung geeigneter Temperatur, innige Berührung der säuernden Flüssigkeit mit der Luft und eines sogenannten Essigsäurefermentes. Man befolgt diese Methode bei der Bereitung des Weinessigs, kann sie aber selbstverständlich auch bei anderen Essigsorten wie Obst- und Malzessig anwenden. In der Regel benutzt man Säurefässer (Mutterfässer) aus Eichenholz, welche durch Ausdämpfen extrahirt und dann mit siedendem Essig eingesäuert werden. Zu dem Ende giesst man in jedes Fass 1 Hektoliter Wein. Nach 8 Tagen wieder 10 Liter und so fährt man jede Woche mit dem Weinzusatze fort, bis das Säurefass bis zu zwei Drittheilen angefüllt ist. Nach ungefähr 14 Tagen nach dem letzten Weinzusatz ist aller Wein in Essig übergegangen. Man zieht die Hälfte aus dem Mutterfasse ab und bringt ihn auf das Lager; mit dem Weinzusatze und dem Ablassen des fertigen Essigs aber führt man ununterbrochen fort. Ein Mutterfass kann oft 6 Jahre und länger noch zur continuirlichen Essigfabrikation dienen, bis sich endlich eine solche Menge von Hefenabsatz, Weinstein, Essiggeläger u. dergl. gebildet hat, dass zur Reinigung des Fasses geschritten werden muss, worauf es von Neuem zur Essigbildung verwendet wird.
Wenngleich bei dem vorstehend beschriebenen Verfahren der Essigbildung die Berührungspunkte zwischen der scheinbar ruhigen, säuernden Flüssigkeit und der atmosphärischen Luft nicht gross sind, so werden sie doch ununterbrochen erneuert, einmal dadurch, dass die Flüssigkeitsoberfläche in jedem Momente eine andere wird, da jedes Atom des entstandenen Essigs in Folge seines höhern specifischen Gewichts sich senkt und der leichteren alkoholischen Flüssigkeit Platz macht, ferner, dass auch die Luftschicht über dem Essiggute in fortwährender Bewegung sich befindet, da die entsauerstoffte und dadurch leichter gewordene Luft (von 0,9 spec. Gewichte) nach oben strebt und durch neue, specifisch schwerere Luft (von 1,0 spec. Gewicht) ersetzt wird.
Schnellessigfabrikation.
Die sogenannte Schnellessigfabrikation, aus einem älteren Essigbildungsverfahren von Boerhaave (gegen 1720) hervorgegangen, wurde im Jahre 1823 von Schützenbach zu Endingen im Breisgau als ein Fabrikgeheimniss für 1500 Thlr. verkauft unter der Bedingung, dasselbe „keinem andern für oder ohne Geldleistung bekannt zu machen“. Das Hauptprincip, worauf die Schnellessigfabrikation beruht, ist das in Essig überzuführende Essiggut, gewöhnlich Branntwein, mit der atmosphärischen Luft bei der erforderlichen Temperatur in die innigste Berührung zu bringen, oder mit andern Worten, die Oxydation des Alkohols zu Essigsäure in der kürzesten Zeit und mit dem geringsten Verlust zu bewerkstelligen. Die innige Berührung des Essiggutes mit der Luft wird erreicht 1) durch Vermehrung des Luftzutrittes durch einen continuirlichen Luftstrom, welcher der Richtung des in Tropfen herabrinnenden Essiggutes entgegengesetzt ist; 2) durch Zertheilung der säuernden Flüssigkeit in Tröpfchen.
Fig. 246.
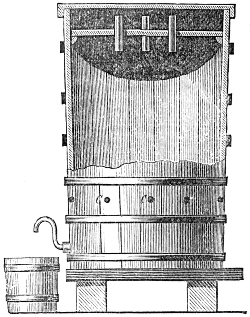
Zur Ausführung der Schnellessigfabrikation sind besonders construirte und vorgerichtete Gefässe (Gradirfässer, Essigständer) erforderlich, von welchen man je nach der Stärke des darzustellenden Essigs 2–4 braucht, die zusammen wieder eine Gruppe ausmachen. Ein derartiges Gefäss ist Fig. 246 im Durchschnitt dargestellt; es ist aus starkem eichenen Daubenholze angefertigt, oben offen, 2–4 Meter hoch und 1–1,3 Meter weit. 20–30 Centimeter hoch über dem untern Boden bohrt man in gleichen Entfernungen von einander, im Umkreise des Fasses 6 Löcher — Luftzuglöcher — von etwa 3 Centimeter Durchmesser, so dass die innere Mündung des Bohrloches ein wenig tiefer liegt als die äussere. Etwa ⅓ Meter über dem Boden befindet sich ein falscher Boden, der siebähnlich durchlöchert ist, oder es wird einige Centimeter über den Luftzuglöchern ein Lattenrost eingelegt, auf welchen vorbereitete Buchenholzspäne kommen und den Ständer anfüllen bis etwa 15–20 Centimeter unter dem obern Rand. Vor ihrer Anwendung werden die Späne ausgelaugt; die ausgelaugten Späne werden dann getrocknet. Nachdem die Essigständer mit den trocknen Spänen beschickt worden sind, schreitet man zum Ansäuern derselben. Zu diesem Zwecke giesst man erwärmten Essigsprit über die im Ständer befindlichen Späne. Die angesäuerten Fässer bleiben 24 Stunden bedeckt stehen, damit der Essigdunst das Holz möglichst durchdringe. 18–24 Centimeter unter dem obern Rand befindet sich ein hölzerner Siebboden. Die Löcher dieses Siebbodens sind von der Weite eines Gänsekieles und stehen 3 bis 5 Centimeter von einander ab. Damit das Essiggut durch diese Löcher in dünnen Strahlen über die Späne sich ergiesse, bringt man in die Löcher Bindfäden, die etwa 3 Centim. unten hervorragen und mit einem Knoten versehen sind, mittelst dessen sie in den Bohrlöchern oben aufliegen; diese Fäden schwellen an, verringern dadurch die Oeffnungen etwas, saugen durch Capillarität das Essiggut auf und lassen es vom untern Ende auf die Hobelspäne abtropfen. In dem Siebboden befinden sich ferner 5–8 grössere Bohrlöcher von 3–6 Centim. Weite, welche der durch die Zuglöcher von unten eindringenden im Ständer ihres Sauerstoffs beraubten Luft den Austritt nach oben gestatten; in diese Löcher sind Glasröhren von 10–15 Centimeter Länge (wie es Fig. 246 zeigt) befestigt, die etwa 8 Centimeter über dem Siebboden hervorragen und das Abfliessen des Essiggutes verhindern. Der Essigständer wird endlich mit einem gut schliessenden Deckel bedeckt, in dessen Mitte ein rundes Loch ausgeschnitten ist; durch diese Oeffnung wird das Essiggut aufgegossen, tritt ferner die atmosphärische Luft aus. In Folge der Sauerstoffabsorption entwickelt sich im Innern des Essigständers so viel Wärme, dass die Luft darin in fortwährender Strömung von unten nach oben erhalten wird; in dem Grade, als die entsauerstoffte Luft oben austritt, strömt frische Luft durch die Luftzuglöcher nach.
Fig. 247.
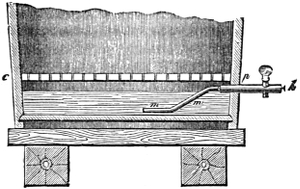
Nachdem die Essigständer beschickt und eingesäuert sind, giebt man das vorbereitete Essiggut — am häufigsten Branntwein, seltener Malzauszug, Bier oder Wein — auf. Das aus dem ersten Gradirfasse abfliessende Essiggut kommt in das zweite und fliesst von da, wenn der Alkoholgehalt der säuernden Flüssigkeit 3–4 Proc. nicht überstieg, als fertiger Essig ab. Die in einen Ständer nach unten gelangende Flüssigkeit sammelt sich in dem Raume zwischen dem Boden und dem Lattenroste oder dem falschen Boden an. Wie aus Fig. 246 zu ersehen ist, kann sie von da nicht abfliessen, bis das Niveau der Flüssigkeit inwendig gleich ist dem Niveau der Mündung des Glashebers auswendig. In Folge dieser Einrichtung bleibt, sobald aus einem Ständer nichts mehr abfliesst, eine etwa 16–20 Centimeter hohe, warme Essigschicht zurück, die neuem Essiggute als Säuerungserreger dient. Das Rohr muss inwendig dicht über dem ächten Boden ausmünden, damit die untere, am meisten Essigsäure enthaltende und daher specifisch schwerere Schicht zuerst ausfliesse. Dem Uebelstande der Zerbrechlichkeit des Glashebers lässt sich am besten durch die Fig. 247 abgebildete Anwendung begegnen; c c ist der Lattenrost unter den Luftzuglöchern, unter welchem sich der hölzerne Hahn h befindet, zu welchem das gebogene Glasrohr m m so befestigt ist, dass die freie Mündung desselben über dem ächten Boden des Essigständers zu liegen kommt.
Der in jüngster Zeit (1868) aufgekommene Singer'sche Essiggenerator[130] besteht im wesentlichen aus einer Anzahl übereinander stehender flacher Holzgefässe, welche durch eine Anzahl hölzerner Röhren so verbunden sind, dass die Essigmischung tropfenweise aus einem Gefäss in das andere rinnt und dabei die Röhren passirt. Jede der Röhren trägt in der Mitte zwei der Länge nach verlaufende Spalten, durch welche die Luft freien Zutritt hat. Der ganze Apparat steht in einem eigens construirten Gehäuse, welches ihn vor Abkühlung so wie vor zu raschem Luftzutritt schützt. Durch den Singer'schen Apparat soll dem Alkoholverlust der gewöhnlichen Essigständer vorgebeugt sein.
Die Zusammensetzung des Essiggutes ist eine sehr verschiedene, eine häufig angewendete Mischung besteht aus 20 Litern Branntwein von 50 Proc. Tr., 40 Litern Essig und 120 Litern Wasser, welcher man zum Zweck der Nahrung für den Essigpilz einen Auszug von Roggenmehl und Kleie zusetzt. Die Essigstube soll bis auf 20–24° C. erwärmt sein, in den Essigständern steigt sie aber bis auf 36° und darüber, wodurch in Folge von Verdunstung von Alkohol, Aldehyd und Essigsäure ein Verlust stattfindet, welcher etwa 1⁄10 beträgt. Mit Rücksicht auf diesen Verlust kann man annehmen, dass 1 Hektoliter Branntwein von 50 Proc. Tr. (= 42 Proc. dem Gewichte nach) dem Gewichte nach liefert:
13 Hektoliter Essig von 3 Proc. Essigsäuregehalt
9,9 „ „ „ 4 „ „
7,9 „ „ „ 5 „ „
6,6 „ „ „ 6 „ „
5,6 „ „ „ 7 „ „
4,9 „ „ „ 8 „ „
4,4 „ „ „ 9 „ „
3,9 „ „ „ 10 „ „
Für den Transport ist es selbstverständlich am vortheilhaftesten, nur den stärksten Essig — Essigsprit — darzustellen und demselben am Orte der Consumtion mit Wasser zu verdünnen.
Essig aus Zuckerrüben.
Der Essig aus Zuckerrüben wird in England und Frankreich dargestellt, indem man durch Auspressen erhaltenen Rübensaft von 1,035–1,045 spec. Gewicht mit Wasser verdünnt bis zu 1,025 spec. Gewicht, dann mit Hefe stellt und gähren lässt, die gegohrene Flüssigkeit mit einem gleichen Volumen fertigen Essigs versetzt und durch die Mischung mit Hülfe eines Ventilators einen Luftstrom treibt, wodurch die Essigbildung in kurzer Zeit vor sich geht.
Essig mit Hülfe von Mycoderma aceti.
Pasteur, welcher der (irrigen) Ansicht sich hinneigt, dass die Essigbildung aus Alkohol wesentlich durch einen physiologischen Process bedingt sei, hat 1862 eine neue Methode der Essigbereitung[131] mit Hülfe von Mycoderma aceti beschrieben. Auf eine Flüssigkeit, bestehend aus Wasser, welchem 2 Proc. Alkohol und 1 Proc. Essig zugesetzt ist und welche ausserdem eine kleine Menge Phosphate des Kaliums, Calciums und Magnesiums enthält, wird der Essigpilz ausgesäet. Die kleine Pflanze entwickelt sich und bedeckt bald die Oberfläche der Flüssigkeit, ohne dass der geringste Platz leer bleibt. Gleichzeitig säuert sich der Alkohol. Sobald die Operation gehörig im Zuge, nämlich etwa die Hälfte des vorhandenen Alkohols in Essig verwandelt ist, setzt man jeden Tag Alkohol in kleinen Portionen oder Wein oder mit Alkohol vermischtes Bier zu. Sobald die Wirkung schwächer zu werden beginnt, wartet man die vollständige Säuerung des in der Flüssigkeit noch enthaltenen Alkohols ab. Man zieht dann den Essig ab und sammelt die Pflanze, um sie zu waschen und neuerdings zu benutzen.
Derselbe Apparat, Fass, Bottich wird mit frischer Flüssigkeit beschickt und die bei der früheren Operation gewonnene Pflanze darauf gebracht. Man darf dabei es aber nie der Pflanze an Alkohol fehlen lassen, weil sie sonst den Sauerstoff an die Essigsäure abgeben und diese in Kohlensäure und Wasser verwandeln würde und weil damit auch zugleich eine Zerstörung des eigenthümlichen Aroma's, welches den Weinessig charakterisirt, verbunden sein würde. Ausserdem muss die Pflanze möglichst bald, nachdem sie aus der Flüssigkeit genommen ist, wieder verwendet werden, weil sie längere Zeit ausser Berührung mit Alkohol ihre Thätigkeit zum grössten Theil einbüsst. Eine andere nicht minder nothwendige Vorsichtsmaassregel besteht darin, nicht eine allzu starke Entwickelung der Pflanze zu veranlassen, weil sich sonst ihre Thätigkeit zu sehr steigern könnte, die dann ebenfalls die Zerstörung der Essigsäure im Gefolge haben könnte, selbst wenn noch Alkohol zugegen wäre. Ein Bottich von 1 Quadratmeter Oberfläche, welcher 50–100 Liter Flüssigkeit enthält, liefert täglich 5–6 Liter Essig. Den Gang der Operation verfolgt man dabei mittelst eines in Zehntelgrade eingetheilten Thermometers, dessen Kugel in die Flüssigkeit taucht und dessen Scala ausserhalb des Fasses ist. Die zweckmässigsten Gefässe sind runde oder viereckige hölzerne Ständer von geringer Tiefe, die mit Deckeln versehen sind. An den Enden befinden sich zwei kleine Oeffnungen für den Zutritt der Luft. Zwei Röhren von Guttapercha, welche auf dem Boden des Ständers befestigt und seitwärts mit kleinen Löchern versehen sind, gestatten die alkoholischen Flüssigkeiten zuzusetzen, ohne dass man den Deckel aufzuheben oder die auf der Oberfläche befindliche Pflanzenschicht zu stören braucht. Die Ständer, welche Pasteur anwandte, hatten einen Quadratmeter Oberfläche und 20 Centimeter Tiefe. Die Vortheile des Verfahrens waren nach ihm um so auffallender, je grössere Gefässe er anwandte und je niedriger die Temperatur war. Zur Ausbildung der Pilzpflanze ist die Anwesenheit von phosphorsauren Salzen und Ammoniak erforderlich. Arbeitet man mit Wein, Malzaufguss u. dergl. m., so sind sie in genügender Menge darin enthalten. Bei der Verwendung von Alkohol muss man sie aber direct zusetzen, indem man so viel Ammonsulfat, Kalium- und Magnesiumphosphat als erforderlich ist, dass die Flüssigkeit 1⁄10000 Procent dieses Salzgemisches enthält, in etwas Essig löst und dieses hinzufügt. Es ist seit langer Zeit bekannt, dass ein Zusatz von Brot, Mehl, Malz, Rosinen die Essigbildung bei der Verarbeitung von reinen alkoholischen Flüssigkeiten wesentlich befördert. Der Grund davon ist darin zu suchen, dass diese Zusätze die Flüssigkeiten mit den erforderlichen anorganischen und stickstoffhaltigen Nahrungsstoffen des Essigpilzes versehen.
Essig mit Hülfe von Platinmohr.
Fig. 248.
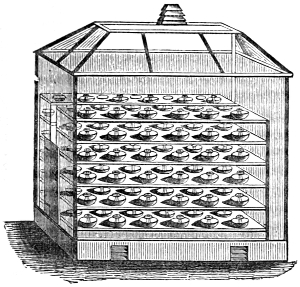
Die von Döbereiner entdeckte Eigenschaft des Platinschwammes und in noch höherm Grade des Platinmohrs, Alkoholdämpfe in kürzester Zeit und vollständig in Essigsäure überzuführen, ist wiederholt im Grossen zur Erzeugung von Essigsäure angewendet worden. Es sei ein hierzu verwendbarer Apparat beschrieben, welcher Fig. 248 abgebildet ist. Es ist ein kleines Glashaus, im Innern mit Abtheilungen versehen, auf welchen flache Porcellanschalen stehen. Der in Essigsäure überzuführende Alkohol wird in diese Schalen gegossen, in welchen ein Dreifuss aus Porcellan steht, der ein Uhrglas mit Platinschwamm trägt. Oben am Dache und unten sind Oeffnungen, die man behufs der Ventilation öffnen und schliessen kann. Mit Hülfe einer kleinen Dampfheizung bringt man die Temperatur im Innern des Apparates bis auf 33°. Es findet dadurch eine langsame Verdunstung des Alkohols statt, der, so wie er mit dem Platin in Berührung kommt, in Essigsäure übergeht, deren Dämpfe sich zum grossen Theile an den Wänden des Apparates niederschlagen und in ein Reservoir am Boden des Glaskastens gelangen. So lange für genügende Ventilation gesorgt ist, behält des Platin die Fähigkeit bei, Alkohol zu Essigsäure zu oxydiren. Mit einem Apparat von etwa 40 Kubikmeter Capacität und einem Vorrath von 17 Kilogr. Platinmohr kann man täglich gegen 150 Liter Alkohol in die reinste Essigsäure überführen. Wenn man mit dem Apparate ohne Verlust arbeiten will, muss die Einrichtung getroffen sein, dass der entsauerstofften Luft, ehe sie ins Freie gelangt, die mit fortgerissenen Dämpfe der Essigsäure und des Alkohols entzogen werden.
Eigenschaften und Prüfung des Essigs.
Der Werth eines Essigs ist, soweit derselbe als Tafelessig Anwendung findet, abhängig von seinem Geschmack und seinem Essigsäuregehalte — seiner Stärke. — Nach seinem Gehalte an Essigsäure schmeckt der Essig mehr oder weniger sauer, zeigt aber nach seiner Abstammung einen bezeichnenden Nebengeschmack. Was die Farbe betrifft, so nimmt er im Allgemeinen die Farbe der Flüssigkeit an, aus welcher er entstanden ist; bei Weinessig ist die Farbe gelb oder röthlich, bei Obstessig blassgelb, Branntweinessig ist farblos. In der Regel wird jedoch letzterer mit Caramel (Zuckercouleur) gefärbt, um ihn dem Weinessig ähnlicher zu machen. Frischer Essig enthält neben kleinen Mengen unveränderten Alkohols häufig auch etwas Aldehyd, eine Substanz, die sich in nicht fertigen Essigen unvollkommener Apparate stets in grösserer Menge findet. Zuweilen giebt man dem fertigen Essig in neuerer Zeit einen geringen Glycerinzusatz.
Der Gehalt des Essigs an Essigsäure hängt ab von dem Alkoholgehalte des Essiggutes, dann auch von der mehr oder weniger vollständigen Umwandlung des Alkohols. Malzessig enthält 2 bis 5 Proc., Branntweinessig 3–6 Proc., Weinessig 6–8 Proc. Essigsäure. Selbstverständlich ist ein gewisser Essigsäuregehalt nicht wie z. B. der Alkoholgehalt des Weines etwas von der Natur des Essigs Unzertrennliches, weil es ganz vom Belieben des Fabrikanten abhängt, denselben zu erhöhen oder zu erniedrigen. Das specifische Gewicht der Essigsorten variirt von 1,010–1,030; bei gleichem Essigsäuregehalte sind reine Branntweinessige stets specifisch leichter als Essigsorten aus gegohrenen, nicht destillirten Flüssigkeiten erzeugt; ein grösserer Alkoholgehalt macht den Essig leichter, fixe Bestandtheile — gewisse Bestandtheile des Weines, des Malzextractes — machen ihn schwerer. Die Dichten eines Gemisches von Essigsäure (C2H4O2) und Wasser sind nach Oudemans bei 15° C. folgende:
Proc. Dens. Diff. Proc. Dens. Diff. Proc. Dens. Diff. Proc. Dens. Diff.
0 0,9992 26 1,0363 52 1,0631 78 1,0748
1 1,0007 +15 27 1,0375 12 53 1,0638 7 79 1,0748 0
2 1,0022 15 28 1,0388 13 54 1,0646 8 80 1,0748 0
3 1,0037 15 29 1,0400 12 55 1,0653 7 81 1,0747 1
4 1,0052 15 30 1,0412 12 56 1,0660 7 82 1,0746 1
5 1,0067 15 31 1,0424 12 57 1,0666 6 83 1,0744 2
6 1,0083 16 32 1,0436 12 58 1,0673 7 84 1,0742 2
7 1,0098 15 33 1,0447 11 59 1,0679 6 85 1,0739 3
8 1,0113 15 34 1,0459 12 60 1,0685 6 86 1,0736 3
9 1,0127 14 35 1,0470 11 61 1,0691 6 87 1,0731 5
10 1,0142 15 36 1,0481 11 62 1,0697 6 88 1,0726 5
11 1,0157 15 37 1,0492 11 63 1,0702 5 89 1,0720 6
12 1,0171 14 38 1,0502 10 64 1,0707 5 90 1,0713 7
13 1,0185 14 39 1,0513 11 65 1,0712 5 91 1,0705 8
14 1,0200 15 40 1,0523 10 66 1,0717 5 92 1,0696 9
15 1,0214 14 41 1,0533 10 67 1,0721 4 93 1,0686 10
16 1,0228 14 42 1,0543 10 68 1,0725 4 94 1,0674 12
17 1,0242 14 43 1,0552 9 69 1,0729 4 95 1,0660 14
18 1,0256 14 44 1,0562 10 70 1,0733 4 96 1,0644 16
19 1,0270 14 45 1,0571 9 71 1,0737 4 97 1,0625 19
20 1,0284 14 46 1,0580 9 72 1,0740 3 98 1,0604 21
21 1,0298 14 47 1,0589 9 73 1,0742 2 99 1,0580 24
22 1,0311 13 48 1,0598 9 74 1,0744 2 100 1,0553 27
23 1,0324 13 49 1,0607 9 75 1,0746 2
24 1,0337 13 50 1,0615 8 76 1,0747 1
25 1,0350 13 51 1,0623 8 77 1,0748 1
13 8 0
Acetometrie.
Der im Handel vorkommende Essig ist immer von sehr ungleichem Essigsäuregehalt. Aus seinem specifischen Gewichte lässt sich in dieser Hinsicht nicht schliessen, weil die anderen Bestandtheile der Flüssigkeit zur Vermehrung des specifischen Gewichtes beitragen und die Essigsäure wenig schwerer als Wasser ist. Zur Prüfung der Stärke des Essigs bleibt daher kein anderer Ausweg, als denselben mit Alkali zu sättigen.
Nach der gewöhnlichen, von Otto eingeführten Methode, wird der zu prüfende Essig mit Ammoniak neutralisirt, so lange bis die anfangs zugesetzte Lakmustinktur wieder blau wird. Obgleich diese Methode nicht absolut genau ist, weil es eine Eigenschaft der neutralen essigsauren Alkalien ist, alkalisch zu reagiren, so beeinträchtigt doch diese alkalische Reaction die Genauigkeit nicht in beachtenswerthem Grade. Das von Otto construirte Acetometer ist eine 36 Centimeter lange und 1,5 Centimeter weite, unten zugeschmolzene Glasröhre mit doppelter Theilung, einer untern einfachen, für den mit Lakmus gefärbten Essig und einer obern für die Probeflüssigkeit. Beim Gebrauche füllt man den Raum der Proberöhre bis zu einem gewissen Punkte mit Lakmustinktur, dann bis zu einem zweiten Theilstriche mit dem zu untersuchenden Essig und setzt nun nach und nach von der Probeflüssigkeit hinzu, bis die rothe Farbe der Flüssigkeit oben wieder blau geworden ist. Die Zahl, die den Stand der Flüssigkeit in der Proberöhre bezeichnet, giebt sofort den Gehalt des Essigs an Essigsäure in Procenten an. Die Genauigkeit des Resultates ist abhängig von der Sorgfalt, mit welcher man bei Bereitung der Aetzammoniakflüssigkeit zu Werke gegangen ist; diese Flüssigkeit muss genau 1,369 Proc. Ammoniak enthalten. Nach dem von Mohr angegebenen Verfahren nimmt man von dem zu prüfenden Essig, welchen man auf seinen Gehalt an Essigsäure (2C2H4O2 - H2O = 102 2 = 51) prüfen will und der gewöhnlich ein spec. Gewicht von 1,010–1,011 hat, 5,04 Kubikcent. (denn 5,1 1,011 = 5,04) oder einfacher 5 K.-C., versetzt sie mit Lakmustinctur und titrirt mit Normalkali blau. Am besten nimmt man 10 K.-C. des Essigs und halbirt die verbrauchten K.-C. des Kalis.
Beispiele. 1) 10 K.-C. eines Würzburger Tafelessigs brauchten 11,8 K.-C. Kali; er enthielt demnach 5,9 Proc. sogenannter wasserfreier Säure oder 6,7 Proc. Essigsäure C2H4O2;
2) 10 K.-C. eines theilweise aus Holzessig bereiteten Essigs erforderten 12,5 K.-C. Kali, welche entsprechen 6,25 Proc. wasserfreier Säure oder 7,3 Proc. Essigsäure C2H4O2.
β) Darstellung des Essigs aus Holzessig.
Holzessig.
Bei der trocknen Destillation des Holzes bleibt ein Theil des Kohlenstoffes als Kohle zurück und der Rest der Holzbestandtheile tritt theils in Gestalt von Gasen und Dämpfen — Kohlenoxyd, Kohlensäure, Wasserstoff, leichten und schweren Kohlenwasserstoffen —, theils in Form condensirbarer Körper auf, welche letztere nach ihrer Verdichtung eine braungefärbte dicke ölige Flüssigkeit und eine wässrige Schicht unter derselben bilden. Die letztere (der Holzessig) besteht wesentlich aus wässeriger unreiner Essigsäure, etwas Propionsäure und Buttersäure, kleinen Mengen von Oxyphensäure (Brenzcatechin) und ausserdem Kreosot und dem alkoholähnlichen Holzgeiste (einem Gemenge von Methylalkohol, Aceton und essigsaurem Methyl), die braune, dickflüssige Substanz, der Holztheer, besteht aus einer Anzahl flüssiger und fester Körper, unter denen neben noch nicht näher untersuchten Brandharzen auch Paraffin, Naphtalin, Kreosot und mehrere flüssige Kohlenwasserstoffe wie Benzol, Toluol, Xylol u. s. w. auftreten. Die bei gut geleiteter Verkohlung gewinnbare Essigsäure beträgt höchstens 7–8 Proc. vom Gewichte des Holzes. Nach den Untersuchungen von H. Vohl kann auch der Torf unter Umständen zur Fabrikation von Essigsäure (und von Holzgeist) Anwendung finden. 10 Ctr. Torf lieferten 3 Kilogr. Essigsäure und 1,45 Kilogr. Holzgeist. Folgendes Schema zeigt die hauptsächlichsten Produkte, die bei der trocknen Destillation des Holzes sich bilden:
Holz a) Holzmasse b) Hygroskop. Wasser α) Leuchtgas Acetylen C2H2 Xylol C8H10
Elayl C2H4 Naphtalin C10H8
Trityl C3H6 Kohlenoxyd CO
Ditetryl C4H8 Kohlensäure CO2
Benzol C6H6 Methylwasserstoff CH4
Toluol C7H8 Wasserstoffgas H2
β) Theer Benzol C6H6
Toluol C7H8
Styrolen C8H8
Naphtalin C10H8
Reten C18H18
Paraffin C20H42 bis C22H46
Phenole Carbolsäure C6H6O
Cresylsäure C7H8O
Phlorylsäure C8H10O
Guajacole Brandharze Oxyphensäure C6H6O2
Kreosote C7H8O2 Verbindungen der Oxyphensäure und damit homologer Säuren mit Methyl[132].
C8H10O2
C9H12O2
γ) Holzessig Essigsäure C2H4O2
Propionsäure C3H6O2
Buttersäure C4H8O2
Valeriansäure C9H10O2
Capronsäure C10H12O2
Aceton C3H6O
Essigsaures Methyl C3H6O2
Holzgeist CH4O
Phenole, Guajacole und Brandharze
δ) Holzkohle Kohlenstoff 85 Proc.
Hygroskop. Wasser 12 „
Asche 3 „
Fig. 249.
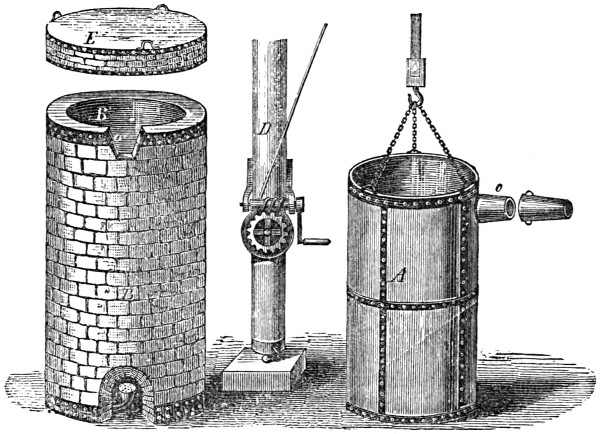
Fig. 250.
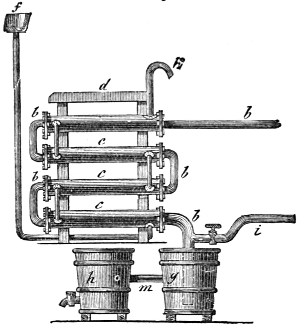
Der rohe Holzessig enthält nicht unbedeutende Mengen von Brandharz aufgelöst, ausserdem noch wie bereits erwähnt geringe Mengen von Phenolen und Guajacolen; alle diese Körper ertheilen dem Holzessig eine braune Farbe und den bekannten empyreumatischen Geruch und Geschmack, ihnen verdankt aber auch der rohe Holzessig seine ausgezeichnet antiseptische Eigenschaft. Dort, wo die Gewinnung von Holzessig Hauptsache ist, wendet man zur Destillation des Holzes eiserne Retorten an, denen ähnlich, die man bei der Leuchtgasfabrikation anwendet, in Frankreich zuweilen auch stehende Cylinder aus Schwarzblech (siehe Fig. 249). Ein solcher Cylinder A hat in der oberen Hälfte eine Oeffnung o, an welcher der Vorstoss B angeschraubt wird. Auf den Cylinder kommt der Cylinderdeckel, welchen man, sobald der Cylinder mit Holz angefüllt ist, festschraubt; der Cylinder selbst wird mit Hülfe des Kranichs D in einen cylinderförmigen Ofen B gebracht, welchen man mit dem steinernen Deckel E verschliesst. Die durch Erhitzen des mit Holz gefüllten Cylinders sich entwickelnden Produkte gehen durch das Rohr b (Fig. 250), welches mit dem Cylinder verbunden und zickzackförmig gebogen ist, durch den in dem Gestelle d befindlichen Kühlapparat c, welchem durch f kaltes Wasser zugeführt wird, während das Erwärmte bei k abfliesst. Essig, Theer und Holzgeist condensiren sich und fliessen in den Bottich g, in welchem sich vorzugsweise der Theer absetzt; die leichteren Flüssigkeiten laufen durch m nach dem Bottich h ab. Die nicht condensirten brennbaren Gase werden durch das Rohr i in die Feuerung geleitet, wo sie zu geruchlosen Produkten verbrennen und durch die dabei erzeugte Hitze erheblich zur Heizung des Cylinders beitragen, sodass in den späteren Stadien der Destillation kein Brennmaterial mehr nachgelegt zu werden braucht. — In grösseren Fabriken benutzt man anstatt der hölzernen Bottiche in die Erde eingelassene gemauerte oder aus Cäment construirte Cisternen, von denen eine jede durch ein am obern Ende befindliches Rohr mit der nächstfolgenden communicirt. Hierbei sammelt sich die grösste Menge des Theers in der ersten Cisterne, während der Holzessig, von mechanisch darin schwimmendem Theer befreit, in die letzte Cisterne übergeht, von wo aus er der weitern Verwendung übergeben wird. Die Holzgasfabriken (nach v. Pettenkofer's Patent) erzeugen gegenwärtig nicht unerhebliche Mengen von Holzessig.
Reinigen des Holzessigs.
Der rohe Holzessig ist eine dunkelbraune klare Flüssigkeit von säuerlich theer- und rauchartigem Geruch und Geschmack. Man verwendet einen kleinen Theil des rohen Holzessigs zum Conserviren des Fleisches, von Holzwerk, Tauen etc.; der grösste Theil dient, theils um verschiedene essigsaure Salze darzustellen, welche in der Färberei und im Zeugdruck in grosser Menge verbraucht werden und dazu schon im unreinen Zustande verwendbar sind wie das holzessigsaure Eisen und die holzessigsaure Thonerde (Eisen- und Alaunbeize), theils zur Darstellung einer concentrirten Essigsäure (für industrielle Zwecke, z. B. für die Darstellung des Anilins aus Nitrobenzol) und essigsaurer Salze (namentlich Bleizucker), endlich und hauptsächlich zur Fabrikation von Tafelessig, welche indessen mit ökonomischem Vortheil nur in solchen Ländern ausgeführt werden kann, wo, wie in England, die Essigerzeugung aus alkoholischen Flüssigkeiten wegen der hohen Steuer äusserst kostspielig ist.
Unter den Mitteln, den Holzessig zu reinigen, ist, wenn man von der von E. Assmuss empfohlenen Filtration durch gröblich gestossene Holzkohle absieht, das einfachste die Destillation, die man gewöhnlich aus einer kupfernen Blase mit kupfernem Kühlapparate vornimmt. Zuerst geht eine gelblich gefärbte Flüssigkeit — roher Holzspiritus — über, die auf Holzgeist verarbeitet wird. Später wird das Destillat reicher an Essigsäure.
Die heutzutage angewendeten Methoden, dem Holzessig die letzten Antheile der brenzlichen Stoffe zu entziehen, zerfallen in zwei Abtheilungen, nach
α) der ersten geschieht die Reinigung des Holzessigs ohne Sättigung mit einer Base, nach
β) der zweiten dadurch, dass man ihn in essigsaures Salz verwandelt und daraus durch Destillation mit einer stärkeren Säure die Essigsäure wieder abscheidet.
Zu der ersteren Art der Reinigung des Holzessigs gehören die von Stoltze herrührenden Vorschläge, von dem Holzessig, nachdem 10 Proc. abdestillirt und für sich als roher Holzspiritus aufgefangen worden sind, 80 Proc. durch Destillation zu gewinnen, und darin die brenzlichen Stoffe durch Oxydation (durch Ozon oder Chlor) zu zerstören. Die Reinigung des Holzessigs nach der zweiten Art ist das gewöhnliche, in den Fabriken angewendete Verfahren; im Wesentlichen wurde es von Mollerat zuerst angegeben. Zunächst wird aus dem Holzessig durch Sättigen mit Kalk und Fällen der Lösung mit Glaubersalz Natriumacetat dargestellt, dieses Salz wird durch Krystallisation gereinigt und dann im trockenen Zustande so weit erhitzt, dass es selbst nicht zersetzt wird, die beigemengten Brenzstoffe aber verkohlt und unlöslich werden, worauf man das reine Salz durch Auslaugen von den Kohlentheilen trennt und daraus die Essigsäure durch Destillation mit Schwefelsäure wieder abscheidet. Anstatt des Natriumacetates wendet man häufig auch das Kalksalz zur Darstellung der Essigsäure aus dem Holzessig an, welches man durch Sättigen des Holzessigs mit Kalk und Abdampfen zur Trockne darstellt. Das trockne Salz wird geröstet, um in gleicher Weise wie bei dem Natriumsalze, die brenzlichen Stoffe zu zerstören. Zur Gewinnung der Essigsäure destillirt man (nach der vortrefflichen Methode von C. Völckel in Solothurn) mit Salzsäure. Die Destillation kann in einer Blase mit Helm aus Kupfer und einer Kühlröhre aus Blei, Zinn oder Silber vorgenommen werden. Auf 100 Th. Calciumacetates braucht man 90–95 Th. Salzsäure von 20° B. (= 1,16 spec. Gewicht). Der Gebrauch der Salzsäure statt der Schwefelsäure hat den Vortheil, dass eine Verunreinigung des Calciumacetates mit Harzen etc. nichts schadet, wenn nur das Calciumacetat bis zur Entfernung aller flüchtigen Substanzen ausgetrocknet worden war. Bei Anwendung von Schwefelsäure erhält man dagegen eine übelriechende Essigsäure, die viel schweflige Säure und ausserdem Zersetzungsprodukte der beigemengten Brandharze enthält.
Der Holzgeist.
Wenn die bei der trocknen Destillation des Holzes erhaltene saure Flüssigkeit im Grossen abdestillirt wird, so geht zu Anfang eine gelbe Flüssigkeit über, welche leichter ist als Wasser und einen ätherartigen, zugleich brenzlichen Geruch hat. Diese Flüssigkeit (Holzspiritus) besteht hauptsächlich aus Holzgeist (Methylalkohol CH4O oder CH3 H }O, Aceton und essigsaurem Methyl, ausserdem auch noch aus einer Reihe von Körpern, welche für den vorliegenden Zweck nicht weiter in Betracht kommen. Der Holzgeist wurde 1812 von Taylor entdeckt und lange Zeit als Brennmaterial für Spirituslampen verkauft; erst im Jahre 1822 wurde er von ihm als ein neuer Körper beschrieben. Der Holzgeist im reinen Zustande ist eine farblose Flüssigkeit von 0,814 spec. Gewicht, die bei 66° C. siedet. Er hat grosse Aehnlichkeit mit dem Alkohol, sowol in Bezug auf seine Eigenschaften als seine Zersetzungsprodukte und chemische Constitution, und kann als Brennmaterial für Lampen gebraucht werden, er verdunstet aber rascher und giebt weit weniger Wärme[133]. Man verwendet ihn ferner zur Schreinerpolitur und zu Harzfirnissen, wozu er jedoch schon ziemlich rein sein muss und wobei eine raschere Verdunstung ein Uebelstand ist. In England soll man ihn auch als berauschendes Mittel versucht haben, ohne dass er Unbequemlichkeiten gemacht habe. Die Anwendung des Holzgeistes hat bis jetzt in Deutschland, trotz vielfältiger Versuche, keine grosse Wichtigkeit erlangen können, theils weil er nur in kleinen Quantitäten producirt wird, theils auch, weil er, wenn er nicht gereinigt ist, den Alkohol nur unvollkommen ersetzt, daher billiger sein muss als dieser, was bei den umständlichen Reinigungsmethoden des Holzgeistes nicht wol möglich ist. Neuerdings verwendet man den Holzgeist in grosser Menge zur Herstellung von Methyljodür und -bromür, die in der Fabrikation von violetten und blauen Theerfarben Verwendung finden.
Die Conservirung des Holzes.
Allgemeines über Dauer des Holzes.
Die Dauer des Holzes gegen die auf seine Zerstörung einwirkenden Einflüsse ist eine höchst verschiedene und weicht selbst bei einer und derselben Holzart, je nach Ursprung, Alter, Jahresringbreite, Splint und Kern sehr ab. Ferner verhalten sich die einzelnen Hölzer unter verschiedenen Umständen, im Freien, unter Dach oder im Wasser verbaut, keineswegs gleich. Buchenholz kann, wenn es fortwährend unter Wasser steht, Jahrhunderte lang dauern, eben so Eichenholz. Erlenholz dauert im Trocknen nur kurze Zeit, unter Wasser hat es dagegen grosse Beständigkeit. Das Holz der Edelkastanie besitzt, im Trocknen verbaut, die Dauer des Eichenholzes. Bei der grossen Verschiedenheit des Verhaltens der Holzarten und bei der Manichfaltigkeit ihrer Anwendung muss man die Dauer des Holzes betrachten:
1) je nachdem es in freier Luft, in feuchter oder nasser Lage der Fäulniss oder Zerstörung mehr oder weniger unterworfen ist;
2) oder durch verschiedene Insekten, welche zum grossen Theile im Larvenzustande in dem Holze leben, im trocknen Zustande mehr oder minder angegriffen wird.
Reine Holzfaser ist an sich nur wenig der Zerstörung durch die Zeit unterworfen. Wenn man aber dessenungeachtet wahrnimmt, dass das Holz mit der Zeit nachtheilige Veränderungen erleidet, so ist der Grund dieser Erscheinung in Substanzen zu suchen, welche der reinen Holzfaser fremd sind, aber dieselbe stets begleiten, nämlich in den Saftbestandtheilen, unter denen stets auch eiweissähnliche Körper sich finden. Diese Veränderungen treten bei den verschiedenen Hölzern nach kürzerer oder längerer Zeit ein. Am längsten widersteht sehr harzreiches Holz, da der Harzgehalt das Eindringen der Feuchtigkeit verhindert. Darauf folgen die Hölzer, welche sehr dichte Holzlagen haben und die eine die Fäulnis aufhaltende Substanz — Gerbsäure oder Tannin — enthalten wie die Eiche. Das Verhalten des mit Wasser völlig bedeckten Holzes ist ein sehr verschiedenes. Mehrere Holzgattungen wie Birke, Aspe, Linde und Weide werden im Wasser nach und nach dergestalt verändert, dass aller Zusammenhang aufhört und das Holz breiähnlich wird. In den Torfmooren trifft man nicht selten Stämme der genannten Holzarten, welche mit dem Spaten eben so leicht durchstochen werden können als die Torfmasse. Andere Hölzer erleiden im Wasser keine Veränderung und nehmen eine grosse Härte an, so die Eiche, Erle und Föhre.
Die Insekten greifen vorzüglich nur das trockne Holz an; einige leben jedoch auch im grünen Holze der Eiche. Der Splint wird im Allgemeinen leichter angegriffen als der Kern. Der Splint der Eiche ist dem Wurmfrasse am meisten ausgesetzt, wogegen der gesunde Kern des Eichenholzes wenig darunter leidet. Ulmen- und Aspenholz, eben so harzreiche Hölzer werden von den Insekten wenig angegriffen. Junge, an Saftbestandtheilen reiche Hölzer, zumal Stangen in der Rinde werden in der Luft bald vom Wurmfrass der Nagekäfer und Kammnagekäfer heimgesucht; am meisten suchen die Insekten Erlen, Weiden, Birken, Roth- und Hainbuchen heim.
Auf die grössere oder geringere Dauer haben gewisse Verhältnisse Einfluss, von denen wir im Folgenden einige der wichtigeren anführen wollen: a) die Umstände, unter denen das Holz gewachsen ist. In kälterem Klima erzeugtes Holz ist dauerhafter als das aus wärmeren Gegenden genommene. Armer Boden erzeugt dauerhafteres Holz als feuchter und an Pflanzennährstoffen reicher. Fichtenholz auf einem reichen Mergelboden gewachsen ist ausserordentlich verschieden von demjenigen, welches auf Felsen langsam erwuchs; b) die Verhältnisse, unter denen das Holz verbraucht wird, sind ferner von grossem Einflusse auf die Dauer des Holzes. Je wärmer und feuchter das Klima und die Temperatur des Ortes, wo das Holz sich findet, desto schneller tritt die Fäulniss ein; umgekehrt conservirt ein trocknes kaltes Klima das Holz ausserordentlich; c) die Zeit des Fällens. Winterholz gilt als dauerhafter als im Sommer gefälltes. Es ist deshalb auch in vielen Forstordnungen gesetzlich verboten, das Holz ausser der „Wadelzeit“, welche gewöhnlich vom 15. November bis zum 15. Februar geht, zu fällen.
Bei Anwendung des Holzes zu Landbauten, wo es geschützt gegen Hitze und Feuchtigkeit liegt, hat es fast nur einen Feind, den Holzwurm; wo es hingegen feucht liegt, wo kein Luftzug die Anhäufung der Zersetzungsprodukte hindert, gehen die eiweissähnlichen Substanzen der Saftbestandtheile in Fäulniss über und verändern hierbei die Faser, welche ihren Zusammenhang verliert und zuletzt eine zerreibliche Masse wird. Man nennt diese Zersetzung die Fäulniss, das Vermodern, oder Verstocken des Holzes. Bei Vorhandensein von genügender Feuchtigkeit erzeugt sich auf der Oberfläche der sogenannte Schwamm (Hausschwamm, Holzschwamm). Diese wuchernden Schwämme und Pilze, von denen besonders der Hauspilz (Thelephora domestica), der Hausreisch (Boletus destructor) und der Faltenreisch (Merulius vastator) auftreten, kündigen sich in ihrem Entstehen durch weisse, immer mehr und mehr sich vergrössernde, in ein graues Faserngeflecht übergehende Flecken an, die später in für die einzelnen Species charakteristische Massen übergehen, so bildet der Hauspilz ästige, häutige Lagen, deren untere Seite aus einem violetten, filzigen Gewebe besteht, während der Rand ein fleckiges Ansehen hat. Der Hausreisch unterscheidet sich durch einen ungleichen, runzligen und weissen Hut; er erscheint, oft weit verbreitet, das ganze Jahr hindurch an feuchten, schadhaften Stellen und zwischen Balken; jung ist er weich und schimmelartig, und schwitzt einen stark, aber nicht unangenehm riechenden Saft aus. Der Faltenreisch zeigt sich an abgestorbenen Baumstämmen, faulenden Balken und Brettern. Flach ausgebreitet, wird er mehrere Fuss lang, schwammigfleischig, rostbraun, auf der untern Seite faserig und sammetähnlich; er kriecht auf dem Holze fort und zerstört es nach und nach ganz. Meist wirkt er versteckt, erscheint plötzlich, unter den Dielen hervorbrechend, zerfrisst und durchbricht sie. Aus den Dielen und Ständern geht er in die Wände und greift das Mauerwerk dergestalt an, dass er Steine hebt und zermalmt. In dieser Weise wird er zum Mauerschwamm und entwickelt hier seinen gefährlichsten Charakter. Die Lebenselemente des Schwammes sind Feuchtigkeit, Mangel an Luft und Licht. Hieraus folgt unmittelbar die Heilmethode, welche, gestützt auf vielfache Erfahrungen, darin besteht, die Feuchtigkeit zu entfernen und eine ununterbrochene Luftcirculation herbeizuführen. Aus diesem Grunde erscheint die durch Fegebeutel für schwammhaltige und feuchtliegende Gebäude in Anwendung gebrachte Luftdrainirung unter den vielen empfohlenen Gegenmitteln als eines der vortheilhaftesten. Unter den chemisch wirkenden Mitteln, die man zur Vertilgung und Verhütung des Hausschwammes anzuwenden vorgeschlagen hat, hat sich das holzessigsaure Eisenoxyd als zweckmässig herausgestellt.
Mehr als auf dem Lande leidet das Holz, das unmittelbar dem Einflusse des Seewassers ausgesetzt ist; hier aber ist der Bohrwurm der gefährlichste Feind. Dieses Thier, aus der Gattung der zweischaaligen Weichthiere, bohrt sich in der Jugend mit dem vorn hornartigen Rüssel in das im Seewasser befindliche Holz (der Pfähle und Schiffe), wächst im Holze, wird bis 36 Centimeter lang, vergrössert die gebohrte Röhre und füttert sie mit Kalk aus. Die Bohrwürmer stammen aus den Meeren heisser Länder; die bekannteste Art, Teredo navalis, greift die unbeschlagenen Schiffe, Holzdämme u. dergl. an, vermag sie ganz zu durchbohren und Schaden anzurichten. Gegenwärtig sind diese Thiere seltener geworden und finden sich nur noch vereinzelt in Venedig und an den holländischen und englischen Küsten.
Specielles über Holzconservation.
Die Mittel, welche angewendet worden sind, um die Zerstörung des Holzes durch Fäulniss zu verhüten, beruhen:
1) auf der möglichsten Entfernung des Wassers aus dem Holze vor seiner Verwendung;
2) auf der Entfernung der Saftbestandtheile;
3) auf der Erhaltung einer Luftcirculation um das Holz;
4) auf der chemischen Veränderung der Saftbestandtheile;
5) auf der Vererzung des Holzes und der allmäligen Entfernung des Organischen.
Austrocknen des Holzes.
1. Ausgetrocknetes Holz erhält sich an einem trocknen Orte lange Zeit unverändert, zumal, wenn es bei starker Wärme bis zum Braunwerden getrocknet worden ist. Wenn das Holz aber einem feuchten Raume übergeben werden soll, muss es vor seiner Verwendung möglichst lufttrocken und sodann mit einer Substanz überzogen worden sein, welche das Eindringen der Feuchtigkeit in das Holz verhindert. In diesem Sinne wirkt das Bestreichen und Tränken des Holzes mit Leinöl, Holz- und Steinkohlentheer, Torf- und Braunkohlenkreosot und Hydrocarbüren (Mineralöl). Hutin und Boutigny, von der Ansicht ausgehend, dass die Absorption von Feuchtigkeit und zerstörenden Agentien bei dem Holze stets von dem Hirne ausgehe, schlagen folgende Methode vor, um die an der Hirnseite des Holzes mündenden Gefässe dauernd zu verstopfen. Man taucht das entsprechende Ende des Holzstückes (der Eisenbahnschwelle) in einen flüssigen Kohlenwasserstoff — Benzin, Petroleum, Photogen, Schieferöl — und zündet diesen an. Nach dem Verlöschen taucht man das Ende 3–6 Centimeter tief in eine Mischung von Pech, Theer und Gummilack (besser wol Asphalt) und theert dann das Ganze wie gewöhnlich.
Entfernung der Saftbestandtheile.
2. Die Saftbestandtheile bedingen hauptsächlich die Fäulniss des Holzes und müssen vor der Verarbeitung aus dem Holze entfernt werden. In dieser Hinsicht kann man schon beim Fällen des Holzes viel wirken. Damit das Holz die geringste Menge Saft enthalte, muss es in den Wintermonaten, spätestens im März gefällt werden. Bleiben die gefällten Bäume unentzweigt auf dem Platze liegen, so schlagen sie im Frühjahre aus und der grösste Theil der Saftbestandtheile dient zur Vegetation der Blätter. Es ist demnach zweckmässig, die Stämme erst nach dem Abwelken des Gipfels wegzufahren und dann wie gewöhnlich zu trocknen. Am vollständigsten entfernt man die Saftbestandtheile aus dem Holze durch Auslaugen (Auslohen), welches auf dreierlei Weise geschehen kann, nämlich a) mit kaltem Wasser, b) mit siedendem Wasser, c) mit Dampf.
a) Mit kaltem Wasser laugt man das Holz aus, indem man dasselbe längere Zeit in fliessendes Wasser legt; bei Stämmen soll man das Wurzelende dem Strome entgegenkehren. Das Wasser durchdringt nach und nach das Holz und verdrängt den Saft. Aus dem nämlichen Grunde legt der Schreiner seine grünen Bretter auf das Dach, um sie dem Regen auszusetzen oder er stellt sie wiederholt in den Regen. Es ist klar, dass dieses Verfahren, wenn es von Erfolg begleitet sein soll, viel Zeit erfordert, da das kalte Wasser stärkere Holzstücke nur sehr langsam durchdringt; das Holz muss daher in einer durch seine Bestimmung vorgeschriebenen Weise zertheilt werden.
b) Mit siedendem Wasser (durch Auskochen) erreicht man die Entfernung der Saftbestandtheile schneller und vollständiger. Die Holzstücke, welche hierbei nur von kleinern Dimensionen sein können, werden in einem eisernen Kessel ausgekocht, in welchem man sie durch irgend ein einfaches Mittel untergetaucht erhält. Bei grösseren Holzstücken wendet man mit Wasser angefüllte, grosse, aus Bohlen zusammengefügte Kästen an, in welchen die Erhitzung der Flüssigkeit durch Wasserdampf geschieht. Je nach der Dicke der Hölzer ist das Auskochen nach 6–12 Stunden beendigt.
c) Das Auslaugen mit Dampf (das Dämpfen des Holzes) ist das vorzüglichste Verfahren des Auslaugens, das nicht nur, was die Entfernung der Saftbestandtheile betrifft, den vollkommensten Erfolg giebt, sondern sich auch hinsichtlich der Beschaffenheit des gedämpften Holzes, sowol was seine Widerstandsfähigkeit gegen Fäulniss, als seine sonstigen Eigenschaften wie Festigkeit, Verminderung der hygroskopischen Eigenschaft anlangt, als sehr brauchbar bewährt hat. Der zum Dämpfen angewendete Apparat besteht aus dem Dampfkessel zur Dampferzeugung und einem zum Einlegen des Holzes bestimmten Kasten, der entweder gemauert und mit Cäment überkleidet oder aus Bohlen zusammengefügt ist, oder er besteht in einer grossen eisernen Röhre. In den möglichst dicht zu verschliessenden Kasten leitet man anhaltend einen Strom Wasserdampf, um durch Verdichtung desselben zu Wasser die Saftbestandtheile aufzulösen, welche Auflösung (Brühe) durch einen an dem Kasten angebrachten Hahn abgelassen wird. Die Farbe der ablaufenden Brühe ist stets dunkel, bei Eichenholz ist sie schwarzbraun, bei Mahagoni braunroth, bei Lindenholz röthlichgelb, bei Kirschbaum röthlich etc. Die Operation wird als beendigt angesehen, sobald die Brühe hell abfliesst. Die Zuführung des Dampfes lässt sich mittelst eines Hahns in dem Dampfzuleitungsrohr leicht reguliren. Die gedämpften Hölzer werden an der Luft oder in einer Trockenkammer ausgetrocknet; sie sind fester und härter, leichter (das Holz verliert durch das Dämpfen 5–10 Proc. am Gewicht) und zäher als die nicht ausgelaugten Hölzer, ferner auch von weit dunklerer Farbe. Was die zum Dämpfen geeignetste Temperatur des Dampfes betrifft, so sind die Ansichten hierüber getheilt; im Allgemeinen glaubt man, dass eine Temperatur von 100° oder etwas darüber, bereits schädlich auf die Holzfaser einwirke, und dass Dampf von etwa 60–70° der passendste sei. Mit dem Dämpfen wird zweckmässig das Theeren des Holzes verbunden, indem man gegen das Ende der Operation zu dem Wasser im Dampfkessel Steinkohlentheeröl fügt, dessen Dämpfe zugleich mit denen des Wassers in das Holz gelangen.
Ausser durch Auslaugen hat man die Saftbestandtheile, wenigstens zum Theil, auch durch mechanischen Druck zu entfernen und dadurch das Holz zugleich zu pressen gesucht. Zu diesem Behufe zieht man die Bretter zwischen Walzenpaaren hindurch, welche mehr und mehr eng gestellt werden. Auch durch Luftdruck hat man den Saft aus den Stämmen entfernt, indem man nach Barlow an dem einen Ende des Stammes ein metallenes Gehäuse luftdicht befestigt und in dasselbe mittelst einer Druckpumpe Luft eintreibt, welche das Holz durchdringt und den Saft am andern Ende abzufliessen nöthigt. Die beiden letzteren Methoden sind jedoch umständlich, kostspielig und nicht sicher, und deshalb keiner allgemeineren Anwendung fähig.
Luftdrains.
3. Die Unterhaltung einer Luftcirculation um das Holz durch Anbringung von Luftdrains ist dort, wo die Möglichkeit des Anbringens gegeben ist, ein vorzügliches Mittel, Holz zu conserviren. Besonders bei Fussböden ist die Anwendung von Luftdrainirung sehr zu empfehlen, die Luftzugkanäle stehen auf der einen Seite durch Ventile mit der äussern Luft, auf der andern Seite mit den Schornsteinen in Verbindung.
Chemische Veränderung der Saftbestandtheile.
4. Ein vorzügliches Mittel, um die Zerstörung des Holzes durch Fäulniss zu verhüten, ist die chemische Veränderung der Saftbestandtheile, um sie dadurch in einen Zustand überzuführen, in welchem sie nicht mehr als Fermente wirken können. Hierher gehört in gewisser Hinsicht das bekannte Mittel, Holzwerk, welches der Feuchtigkeit ausgesetzt werden soll, z. B. in die Erde zu rammende Pfähle, durch Erhitzen oder durch Behandeln mit concentrirter Schwefelsäure oberflächlich zu verkohlen, wodurch die Holzbestandtheile bis zu einer gewissen Tiefe zersetzt und ausserdem das Holz mit einer Schicht von Kohle bedeckt wird, welche schon an und für sich antiseptisch wirkt. Die Verkohlung oder Carbonisation des Holzes geschieht entweder mit Hülfe einer Gasflamme oder einer direct aus Steinkohle erhaltenen Flamme. Der hierzu dienende Apparat von de Lapparent[134] wird seit 1866 auf den Werften der Marine zu Cherbourg, neuerdings auch in Pola und Danzig angewendet. Bei einer andern Klasse von Mitteln wird das Holz in seiner ganzen Masse mit gewissen Stoffen imprägnirt, die sich entweder mit den Saftbestandtheilen verbinden, oder dieselben in einer solchen Weise verändern, dass sie nicht mehr der Fäulniss fähig sind. Von den zahllosen Imprägnationsmethoden, die für Holz, namentlich für Eisenbahnschwellen, seit etwa zwanzig Jahren in Vorschlag gebracht worden sind, seien nur folgende vier angeführt, die eine grössere Verbreitung gefunden haben:
1) M'Kyan's conservirende Flüssigkeit ist Quecksilberchloridlösung in sehr verschiedener Concentration. Für die Eisenbahnschwellen der englischen Bahnen besteht die Lösung aus 1 Kilogr. Sublimat und 46 Liter Wasser, auf anderen Bahnen aus 1 Kilogr. Sublimat und 80–180 Liter Wasser. Man legt die Schwellen einfach in lange wasserdichte, hölzerne Tröge, welche die Lösung enthalten und lässt sie im Verhältniss zu ihrer Dicke längere oder kürzere Zeit darin. Nach Erfahrungen bei dem Kyanisiren von Eisenbahnschwellen auf der badischen Bahn soll man
Hölzer von 82 Millimeter Stärke 4 Tage
„ „ 85–150 „ „ 7 „
„ „ 150–180 „ „ 10 „
„ „ 180–240 „ „ 14 „
„ „ 240–300 „ „ 18 „
in die Lösung einlegen, welche 1 Kilogr. Sublimat auf 200 Liter Wasser enthält[135]. Die herausgenommenen Hölzer werden mit Wasser abgewaschen, mit Reisbesen abgerieben und dann vor Regen und Sonne geschützt zum Trocknen aufgebaut. Die Wirksamkeit des Quecksilberchlorides beruht hauptsächlich darauf, dass es mit den Eiweisssubstanzen des Saftes unlösliche Verbindungen bildet, welche der Fäulniss widerstehen; es wird nach und nach dabei zu Quecksilberchlorür (Calomel) reducirt, welches allmälig zum Theil als weisse Auswitterung an der Oberfläche des Holzes erscheint. Ungeachtet der grössten Vorsicht, welche man den Arbeitern anempfiehlt, wie sorgfältiges Waschen der Hände und des Gesichtes gleich nach der Arbeit, Verbinden von Mund und Nase während derselben, ist es doch kaum möglich, einzelnen Vergiftungsfällen vorzubeugen, die man indessen durch sofortigen Genuss von viel Milch am besten von in Wasser eingerührtem Eiweiss unschädlich macht. Nach englischen Angaben soll man Holzwerk, das für den Bau von Treibhäusern oder Wohnungen verwendet werden soll, nicht kyanisiren dürfen, selbst wenn es nachher mit Firniss überstrichen wird. Zuerst kränkelten und starben zum Theil alle mit dem kyanisirten Holze in Berührung gekommenen Pflanzen, später zeigte sich an allen Pflanzen im ganzen Treibhause jahrelang der nachtheilige Einfluss.
Erdmann hat das Unzureichende des Kyanisirens nachgewiesen und gezeigt, dass die Sublimatlösung nicht sehr tief eindringt und daher das Holz zwar vor dem Anfaulen von aussen, aber nicht vor der im Innern vor sich gehenden Verstockung schützt. Man hat deshalb in England versucht, das Kyanisiren dadurch intensiver zu machen, dass man das Holz in luft- und wasserdichte Tröge einschloss und die Sublimatlösung nach dem Auspumpen der Luft durch Druck einpresste. Das Kyanisiren ist auf jeden Fall die kostspieligste Imprägnationsmethode. Neuerdings hat man anstatt des reinen Quecksilberchlorids ein Doppelsalz von der Formel HgCl2 + KCl zum Kyanisiren vorgeschlagen. Man erhält dasselbe durch Zersetzen einer Lösung von Carnallit mit Quecksilberoxyd.
2) Burnett's Patent (1840) schreibt 1 Kilogr. Chlorzink auf 90 Liter Wasser vor. Burnettirte Stämme, fünf Jahre in sumpfiges Erdreich eingegraben gewesen, zeigten nicht die geringste Veränderung, während andere, unpräparirte, völlig zerstört waren. Das Chlorzink ist als Imprägnationsmittel der Bahnschwellen auf vielen deutschen Eisenbahnen in Anwendung. Neben dem Chlorzink wird vielfach der Kupfervitriol und das holzessigsaure Zinkoxyd (nach Scheden's Vorschlag) zur Conservirung des Holzes angewendet. Die Wirksamkeit der Kupfer- und Zinksalze ist dadurch zu erklären, dass sich im Innern des Holzes durch Ausscheidung von basischem Salz und durch Verbindung des Metalloxydes mit Farbstoffen, Gerbsäure, Harz u. s. w. unlösliche, die Holzfaser einhüllende Verbindungen bilden.
3) Bethell's (1838) patentirtes Verfahren besteht im Einfiltriren einer unter dem Namen Gallotin in den Handel gebrachten Mischung von Theer, Theeröl und Carbolsäure, unter Anwendung starken Druckes. Auf der Londoner Weltausstellung des Jahres 1851 waren Eisenbahnschwellen ausgestellt, die 11 Jahre in der Erde verweilt hatten, ohne sich zu verändern; andere Stücke waren vier Jahre in der See und hatten sich gut gehalten, während die nicht zubereiteten Hölzer von den Bohrmuscheln sehr übel zugerichtet worden waren. Vohl verwendet zum Tränken des Holzes Torf- und Braunkohlenkreosot, Leuchs Paraffin. Das Kreosotiren von Grubenhölzern ist seiner Feuergefährlichkeit wegen vielfach von den Behörden untersagt. Für die Eisenbahnschwellen hat sich das Kreosotiren auf vielen Bahnen als die vortrefflichste Conservationsmethode bewährt!