III. Abschnitt Technik des Glases, der Thonwaaren, des Gypses, Kalkes und Mörtels. Die Glasfabrikation. (continued 3)
Reading edition
1) als porcellanartig glasirtes,
2) als weisses oder gefärbtes unglasirtes,
3) als gemeines Steinzeug, mit Kochsalz glasirt.
Das feine weisse Steinzeug besteht in der Masse aus plastischem, sich weiss brennendem, weniger feuerbeständigem Thon mit Zusatz von Kaolin und Feuerstein und einem feldspathartigen Mineral (in der Regel Cornish stone) als Flussmittel. Die Glasur enthält Bleioxyd und Borax und ist durchsichtig. Das Flussmittel ist in dem Steinzeug stets in grösserer Menge vorhanden als in dem Porcellan und macht gewöhnlich mehr als die Hälfte des Gewichtes der Masse aus. Daraus folgt, dass das Steinzeug im Porcellanofenfeuer zusammenschmilzt und nur bei weit niedrigerer Temperatur gebrannt werden kann. Da die Masse zum Theil aus plastischem Thone besteht, so ist sie weit bildsamer als die Porcellanmasse. Demnach ist das Steinzeug als ein Ersatzmittel für das Porcellan zu betrachten, dessen grössere Wohlfeilheit in der Leichtigkeit beruht, mit welcher es geformt und gebrannt werden kann, während es mit dem Porcellan die Eigenschaft der Undurchdringlichkeit für Flüssigkeiten theilt.
Das weisse oder gefärbte unglasirte Steinzeug oder Wedgwood besteht in der Masse aus plastischem, weniger feuerbeständigem Thone, Kaolin, Feuerstein und Cornish stone, letzterer bis zur Hälfte des Ganzen, ist weit leichtflüssiger als Porcellan und erfordert daher einen geringeren Hitzegrad zum Brennen. Das farbige Steinzeug ist grösstentheils von derselben Grundmasse als das weisse feine Steinzeug, wird aber entweder in der ganzen Masse, oder nur oberflächlich durch eine Belegung mit einer Schicht von sogenannten Angussfarben gefärbt. Man wendet das Angiessen besonders bei den blauen und grünen Massen an, deren Preise bedeutend gesteigert werden würden, wenn man die ganze Masse färben wollte. Sehr häufig bringt man Verzierungen durch aufgelegte Reliefs von anders gefärbter Thonmasse an. Die gefärbten Wedgwoodwaaren sind unter dem Namen Aegyptian, Bamboo, Basaltgut, Biscuitgut, Jaspisgut u. s. w. bekannt.
Gemeines Steinzeug.
Das gemeine Steinzeug gehört ebenfalls noch zu den Thongeschirren mit verglaster Masse, deren halbgeflossener Zustand jedoch nicht durch einen Flusszusatz hervorgebracht, sondern nur durch eine stärkere Einwirkung des Feuers auf die nicht vollständig feuerbeständige Thonmasse bewirkt wird. Die Zusammensetzung der Masse ist weit einfacher als bei dem feinen Steinzeug und Porcellan und besteht hauptsächlich aus plastischem Thone, zum Theil mit einem Gemengtheile, der sich im Feuer wenig oder nicht zusammenzieht und die Schwindung des Thones vermindert, z. B. feinem Sand oder gemahlenen Scherben von gebranntem Steinzeug. Geschirre aus Steinzeug vertragen plötzlichen Temperaturwechsel sehr schlecht und eignen sich deshalb nicht als Kochgeschirre, dagegen sind sie vortrefflich, wenn es sich um besondere Reinhaltung und eine gewisse chemische Beständigkeit der Masse oder um eine beträchtliche Stärke handelt. Daher ihre Anwendung zu Mineralwasserkrügen, Säureflaschen, Gefässen zu chemischem und pharmaceutischem Gebrauche, Milchnäpfen, Wassereimern, Gefässen zum Einmachen der Früchte in Essig und Salz, zum Aufbewahren von Schmalz u. s. w. Die Farbe des gemeinen Steinzeuges ist meistens grau.
Fig. 151.
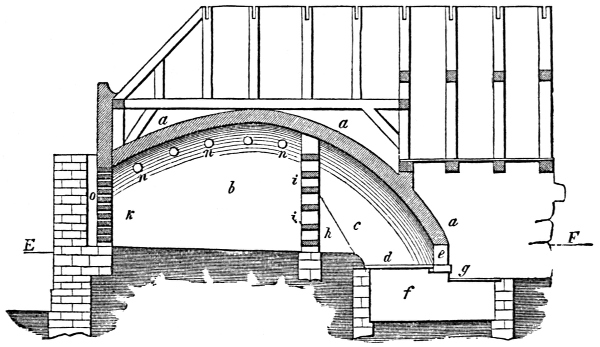
Fig. 152.
Steinzeugöfen.
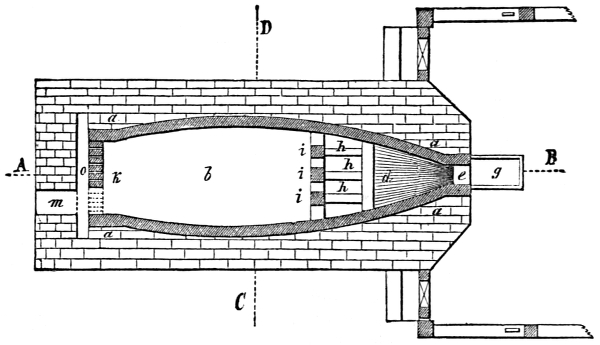
Brennöfen. Bekanntlich werden die Oefen, deren man sich zum Brennen der Thonwaaren bedient, eingetheilt in stehende und liegende. Erstere benutzt man zum Brennen des Porcellans (vergl. Seite 350), des feinen Steinzeuges und der Fayence; damit in ihnen das Brennmaterial so viel als möglich zur Realisation gelange, müssen sie eine gewisse Höhe haben, in dessen Folge die Geschirre beim Einsetzen hohe Säulen bilden, zu deren Aufbau Kapseln oder Casetten unerlässlich sind. Für gemeines Steinzeug und für gewöhnliche Töpferwaare wären derartige Hülfsmittel zu kostspielig, weshalb man auch zum Brennen solcher Geschirre nicht stehende, sondern liegende Brennöfen anwendet, in welchen die Richtung des Zuges nicht vertical, sondern mehr oder weniger horizontal ist. Das gemeine Steinzeug wird unmittelbar der Einwirkung des Feuers ausgesetzt. Die Oefen sind in der Regel roh ausgeführt. Fig. 151 zeigt den verticalen Durchschnitt eines solchen Ofens nach der Linie A B in Fig. 152. Fig. 153 ist ein Durchschnitt nach der Linie C D und zwar von der Seite B gesehen, so dass man im Hintergrunde des Gewölbes die gitterförmige Hinterwand erblickt. Fig. 154 ist ein Durchschnitt ebenfalls nach der Linie C D, dagegen von der Seite A betrachtet. Fig. 152 ist ein Grundriss nach der Linie E F in Fig. 151. a a ist das aus Thon gearbeitete Ofengewölbe, b die Geschirrkammer, c die Feuerkammer, d der Rost, e das Heizloch, f der Aschenfall, g eine Oeffnung, welche zum Eintreten der Luft dient, i i eine durch den Ofen gehende gitterförmige Mauer (der Ständer), welche die Flamme gleichmässig vertheilen soll, ehe sie aus der Feuerkammer in die Geschirrkammer tritt; k ist die durchbrochene Rückwand des Ofens, durch welche die Flamme in den Schornstein o zieht. Es wird mit Steinkohlen gefeuert.
Fig. 153. Fig. 154.
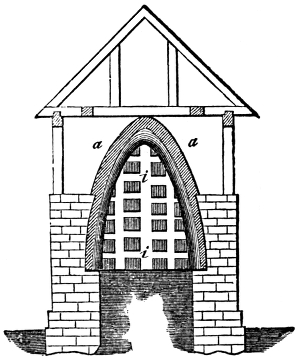
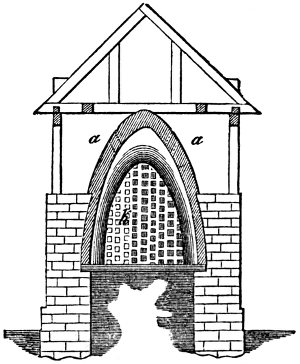
Fig. 155.
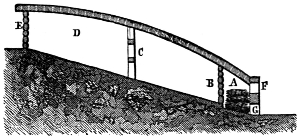
Eine andere Form des Ofens, wie sie zum Brennen der Mineralwasserkrüge üblich ist, zeigt der verticale Durchschnitt (Fig. 155). Der Ofen wird an einen sanft aufsteigenden Hügel gebaut. Am tiefsten Punkte befinden sich drei aus Backsteinen aufgeführte und überwölbte Feuerungen A, hinter welchen das zu brennende Geschirr übereinander aufgesetzt wird. In der Mitte des Brennraumes befindet sich eine gemauerte und durchbrochene Scheidewand C (das Fenster), welche die Feuergase gleichmässig in die zweite Abtheilung des Brennraumes vertheilen, aber auch den allzu grossen Druck der in der obern Hälfte stehenden Geschirre aufhalten soll. Das Gewölbe, sowie die beiden Wände B und E sind aus zerbrochenem Steinzeuggeschirr, das durch Mörtel verbunden ist, aufgeführt. Ein Schornstein ist nicht vorhanden; die Verbrennungsgase gehen direct durch die durchbrochene Mauer E in die Atmosphäre. Der Brand dauert in der Regel 8 Tage.
Die hohe Temperatur, bei welcher das gemeine Steinzeug gebrannt wird, und die Art der Zusammensetzung der Masse bewirkt schon an und für sich eine Verglasung, weshalb eine Glasur gerade nicht nothwendig ist. Dort, wo sie angebracht wird, dient sie mehr zur Hebung des Ansehens als der Brauchbarkeit. Am häufigsten ist die Glasur ein blosser Anflug oder Lüster mit Hülfe von Kochsalz erzeugt. Man führt des Glasiren dadurch aus, dass man während des Brennens Kochsalz in den Brennofen wirft. Das Glasiren wird erst gegen das Ende des Brandes vorgenommen, nachdem die Temperatur im Ofen ihr Maximum erreicht hat, das zur Verflüchtigung des Kochsalzes nothwendig ist. In dem liegenden Ofen sind eine Anzahl von Oeffnungen in dem Gewölbe angebracht, durch welche die Arbeiter das Kochsalz einwerfen. Nach dem Einbringen des Kochsalzes verschliesst man die Oeffnungen einige Zeit lang, worauf die zweite Hälfte Kochsalz eingebracht wird. Die Kieselerde zersetzt das Kochsalz bei Gegenwart von Wasserdämpfen in Salzsäure und Natron, mit welchem sie sich verbindet. Die auf der Oberfläche der Steinzeuggeschirre entstehende Glasur besteht demnach aus Natrium-Aluminium-Silicat. Nach Leykauf's Beobachtungen zersetzten Thone von mehr als 50 Proc. Kieselerde das Kochsalz um so besser, je mehr Kieselerde sie enthalten.
Ein Ofen von mittlerer Grösse verlangt etwa 80 bis 100 Pfd. Kochsalz; die Töpfer ziehen die unreinen Sorten desselben dem reinen Salze vor. Die so erhaltene Glasur ist fast farblos und die Geschirre zeigen dann die Farbe ihrer Masse. Die auf gewissen Steinzeugsorten wahrnehmbare ungleiche Farbe, die auf der einen Seite dunkel und fast kastanienbraun ist, während sie auf der entgegengesetzten in ein blasses Graubraun übergeht, wird dadurch hervorgebracht, dass man sofort nach dem Eintragen des Kochsalzes Birkenrinde in das Feuer wirft, welche russige Verbrennungsgase entwickelt.
Lackirte Thonwaaren.
Unter dem gleichbedeutenden Namen Terralith und Siderolith werden im nördlichen Böhmen und von der berühmten Firma Villeroy und Boch (vier Fabriken in Dresden, Wallerfangen, Septfontaines und Metlach umfassend) Thonwaaren verfertigt, welche zwischen Steinzeug, Steingut und gewöhnlicher Töpferwaare in der Mitte stehen, aber mit keiner Glasur, sondern mit einem starken, einfach gefärbten oder bronzirten Firnissüberzug versehen sind. Solche Geschirre können, da die Farbe der Masse durch die Lackirung versteckt wird, aus gefärbten Thonen hergestellt werden, welche man genau so wie die Masse in den Steingutfabriken behandelt. Vorzugsweise werden Leuchter, Becher, Krüge, Blumenvasen, Blumenampeln, Körbe, Schreibzeuge, Butterdosen, Fruchtkörbe, Basreliefbilder und verschiedene Nippsachen aus dieser Thonmasse geformt, getrocknet und in Kapseln in gewöhnlichen Brennöfen scharf gebrannt. Von der Vorfertigung der Masse an bis zum Trocknen des Geschirres wendet man grosse Sorgfalt an, um an der Waare, auf welche viel Arbeit und Kunst verwendet wurde, möglichst wenig zu verlieren. Farben und Bronze werden mit Bernsteinfirniss angerührt und mit Terpentin- oder Leinöl verdünnt mit Pinseln auf die Waare aufgetragen und letztere nun in Muffeln einem schwachen Feuer ausgesetzt, welches eben nur die Verdunstung der den Farben und dem Lack zugesetzten ätherischen Oele bezweckt, daher die Terralithwaaren mit getrocknetem Firnissüberzuge aus dem Ofen kommen.
IV. Die Fayence.
Fayence.
Die Fayence (englisches Steingut) hat ihren Namen von der Stadt Faënza im Kirchenstaate, wo derartige Gefässe vorzugsweise gefertigt wurden. Im 9. Jahrhundert verfertigten die Araber in Spanien schon Fayence (in den Sammlungen unter dem Namen der hispano-maurischen Poterien bekannt), von dort kam sie nach der Insel Majorka, woher auch der Name Majolika für Fayence stammt[96] und im 13. Jahrhundert nach Italien, wo die Majolikaindustrie vom 15. Jahrhundert ab zu hoher Blüthe sich entwickelte, mit dem 17. Jahrhundert aber abzunehmen begann. Die hauptsächlichsten Erzeugnisse dieser Zeit sind die Sculpturen des Luca della Robbia (gestorben 1481 zu Florenz). In Frankreich lässt sich die Fabrikation emaillirter Fayencen vorzugsweise auf die Erzeugnisse zurückführen, welche unter dem Namen der Palissy-Fayencen (nach Bernhard Palissy) auf uns gekommen und deren erstes Entstehen in die Mitte des 16. Jahrhunderts fällt. Das Eigenthümliche der Palissy-Fayencen, was dieselben zu den gesuchtesten Artikeln der keramischen Kunst macht, besteht darin, dass die Figuren und Ornamente stets en relief ausgeführt sind und colorirt erscheinen. Den grössten Anspruch auf Originalität haben Palissy's sogenannte Pièces rustiques, grosse Flachgefässe, auf welchen nach der Natur modellirte und in ihren natürlichen Farben staffirte Fische, Schlangen, Frösche, Krebse, Eidechsen, Muscheln und Vegetabilien mit künstlerischem Effect gruppirt sind.
Die Masse der zu der Fayence zu rechnenden porösen Thonwaaren ist erdig, an der Zunge hängend, undurchsichtig, von mehr oder weniger lockerem Gefüge und wenig oder nicht klingend. Sie besteht wesentlich aus plastischem Thone oder einem Gemenge von diesem mit gemeinem Töpferthone. Sie unterscheidet sich von dem gewöhnlichen Töpfergeschirr ausser durch die Anwendung feinerer Materialien auch durch weit sorgfältigere mechanische Bearbeitung. Man unterscheidet feine weisse und gemeine emaillirte Fayence. Die feine Fayence (Halbporcellan) besteht in der Masse wesentlich aus plastischem Thone, versetzt mit gemahlenem Quarz oder Feuerstein, mit Kaolin oder Pegmatit, also feldspathigen Gemengtheilen. Die Gemengtheile der feinen Fayence sind so beschaffen, dass sich die Masse vollkommen oder fast weiss brennt; sie erhalten stets eine durchsichtige, farblose Glasur, so dass die Farbe der Geschirre die durch die Glasur hindurchgehende Farbe der Masse ist. Die Massen der in den verschiedenen Ländern mit dem Namen Fayence bezeichneten Geschirre verhalten sich im Feuer sehr verschieden; einige sind strengflüssig und gar nicht schmelzbar und vertragen einen hohen Hitzegrad beim Brennen, andere sind dagegen schmelzbar und können nur bei verhältnissmässig niederer Temperatur gebrannt werden. Die Zusammensetzung der Glasur ist daher je nach der Natur der Masse und der Bestimmung des Geschirres eine sehr verschiedene.
Die gemeine emaillirte Fayence besteht der Masse nach aus einem Gemenge von Töpferthon oder plastischem Thon, Mergel (Thon mit Calciumcarbonat) oder Quarz und Quarzsand. Charakteristisch für ihre Masse ist ein Gehalt von 15–25 Proc. Kalk, der bei der niederen Temperatur, bei welcher die gemeine Fayence gebrannt wird, seine Kohlensäure nur zum Theil verliert. Die gemeine Fayence lässt sich daher leicht von anderen Thonarten dadurch unterscheiden, dass sie im gargebrannten Zustande, mit Säuren übergossen, aufbraust. Ihr Gefüge ist locker und erdig, ihre Farbe in Folge eines Eisenoxydgehaltes von 2–4 Proc. stark gelb, so dass die gemeine Fayence mit einer undurchsichtigen Glasur (einem Email), aus Zinnoxyd, Bleioxyd, Alkalien und Quarz bestehend, überzogen werden muss. In dem hohen Eisenoxyd- und Kalkgehalt der Masse liegt der Grund, warum dieselbe bei einer verhältnissmässig niedrigen Temperatur gebrannt werden muss, da sie bei hohen Hitzegraden zu einer Schlacke zusammenschmelzen würde.
Die Fayence wird ebenso wie das Porcellan zweimal gebrannt und zwar das erste Mal ohne, das zweite Mal mit Glasur. Bei der Fayence ist aber der erste Brand der stärkste, beim Porcellan dagegen der zweite. Das Brennen der Fayence erfolgt in Kapseln oder Casetten, welche man mit lufttrockner Waare füllt und dann säulenförmig übereinander stellt, so dass der Boden der nächstfolgenden Kapsel der vorhergehenden als Deckel dient. Die Verbindungsstelle von je zwei Kapseln wird mit fettem Thon verstrichen. Beim Hartbrennen kann man, weil die Fayence beim Brennen nicht erweicht und verschmelzen kann, mehrere Stücke unmittelbar aufeinander in eine einzige Kapsel stellen. Die einzelnen Stücke bedürfen nur einer Unterstützung an wenigen Punkten, wozu die sogenannten Pinnen (kleine dreiseitige Prismen aus unglasirtem Thone) benutzt werden, auf denen die in die Kapseln eingesetzten Stücke mit der Unterseite ruhen. Da die Pinnen die Glasur nur an wenigen Punkten berühren, so machen diese an derselben eine kaum bemerkbare trockne Stelle. Anstatt der Kapseln wendet man auch häufig oben und unten offene Cylinder (Koken) an, in welchen man die zu brennenden Geschirre mit Hülfe von Pinnen befestigt.
Das hartgebrannte Fayencegeschirre wird sofort glasirt. Die mit Wasser zu einer dünnen Schlempe angerührte Glasur befindet sich in einem Kasten, in welchen die mit Glasur zu überziehenden Gegenstände einige Augenblicke getaucht werden. Die Materialien zur Glasur werden vorher zu einem Glase geschmolzen und dieses dann zu einem zarten Pulver gemahlen, wie erwähnt, in Gestalt von Schlempe aufgetragen. Das Material für die Fayenceglasur ist Feldspath und in England Cornish stone, ferner Feuerstein, Schwerspath, Sand, Borax und Borsäure, Krystallglas, Soda und Natriumsalpeter, Bleiglätte, Bleiweiss, Mennige und Smalte. Die Zusammensetzung dieser Glasuren ist daher gewöhnlich eine sehr complicirte, aber als wesentlichen Bestandtheilen stets aus Kieselsäure, Borsäure, Thonerde, Bleioxyd und Alkali zusammengesetzt.
In neuerer Zeit wendet man in England mit vielem Vortheil bei der Bereitung der Glasur die aus Peru eingeführte Tiza (Natrium-Calcium-Borat) an. Im Allgemeinen dient der Bleizusatz, die erforderliche Leichtflüssigkeit der Glasur hervorzubringen, während man zugleich durch den Feldspath (theils durch dessen Kieselerde, indem sich kieselsaurer Kalk bildet, theils durch dessen Thonerde) der Weichheit und Leichtritzbarkeit abzuhelfen sucht, welche sonst die Blei-Alkaligläser charakterisirt.
Verzieren der Fayence.
Zur Verzierung der Fayence wendet man an 1) das Bemalen, 2) das Angiessen, 3) das Bedrucken, 4) das Lüstriren. Das Bemalen geschieht gewöhnlich mit dem Pinsel und zwar theils unter, theils auf der Glasur; da bei dem Aufbrennen der Glasur die Temperatur bei weitem nicht die des Porcellanbrennofens erreicht, so können die meisten Fayencefarben unter der Glasur aufgetragen werden. Kunstgerechte Malerei mit dem Pinsel ist jedoch bei der Fayence nicht am Platze. Ebenso wie beim Glase bilden Chromoxyd, Kobaltoxyd, Eisenoxyd, Antimonoxyd u. s. w. die Farbstoffe. Die rosen- und purpurrothen Färbungen, die man bei dem Porcellan mit Goldpräparaten erzielt, waren lange Zeit von der Fayencemalerei ausgeschlossen, bis man in England die Pink-colour (Nelkenfarbe) entdeckte, in welcher das Färbende Chromoxydul, dem auch die Pyropen ihre Färbung verdanken, zu sein scheint. Man bereitet diese Farbe, indem man
Zinnsäure 100
Kreide 34
Kaliumchromat 3–4
Kieselerde 5
Thonerde 1
mit einander mischt und das Gemenge mehrere Stunden heftig glüht; die Masse erscheint schmutzig rosenroth; sie nimmt eine angenehmere Färbung an, wenn man sie nach dem Schlämmen mit Wasser wäscht, das mit etwas Salzsäure angesäuert worden ist. Das Angiessen besteht darin, den Fayencegefässen innerlich oder äusserlich einen Ueberzug von verschieden gefärbter Masse zu geben, daher denn das Stück inwendig weiss, auswendig blau, roth und grün sein kann, während die Masse des Gefässes selbst keine von diesen Farben zu haben braucht. Die Massen, womit man angiesst, bestehen gewöhnlich aus fettem, mit Wasser zu einer Schlempe angerührtem Thon und färbenden Metalloxyden. Das Bedrucken der Fayence geschieht vor dem Auftragen der Glasur und zwar meist in Schwarz, Blau oder Pink-colour. Für Schwarz wendet man ein Gemenge von Hammerschlag, Braunstein und Kobaltoxyd oder Chromschwarz an, für Blau Kobaltoxyd, welches man, je nach der helleren oder dunkleren Farbe, die man erzielen will, mit Feuerstein und Schwerspathpulver versetzt; das Gemenge wird gefrittet, die Fritte dann gemahlen und mit einem Fluss, aus gleichen Theilen Flintglas und Feuerstein bestehend, versetzt. Die auf eine Kupfer- oder Stahlplatte geätzte oder gravirte Zeichnung wird mit der mit abgekochtem Leinöl abgeriebenen Farbe auf feines und weiches Papier abgedruckt, welches, um das Eindringen des Leinöles zu verhüten, vorher mit Leinsamenschleim getränkt wird. Die abgedruckte Zeichnung wird auf die verglühte Waare gebracht und vorsichtig mit einem Stück Filz oder Schwamm angedrückt. Die Geschirre werden einige Zeit lang in Wasser gestellt und dann das erweichte Papier abgezogen, wobei die farbige Zeichnung auf dem Thone sitzen bleibt. Da bei dem darauf folgenden Glasiren diejenigen Stellen, wo die ölige Zeichnung sich befindet, keine Glasur annehmen würden, so glüht man die mit Zeichnungen versehenen Geschirre; dadurch wird einerseits das Oel der Druckfarbe zerstört, andererseits die Farbe durch Fritten so weit befestigt, dass sie während des Glasirens auf nassem Wege nicht mehr beschädigt werden kann. Da die zum Druck benutzten Kupfer- oder Stahlplatten sich durch die scharfen Theilchen der Glasflüsse äusserst schnell abnutzen, so ist man auf eine andere Methode des Abdruckens geführt worden, bei welcher dieser Uebelstand beseitigt ist. Man reibt nämlich die erwärmte Platte, deren Zeichnung abgedruckt werden soll, mit dick eingekochtem Leinöl und wenig Terpentinöl ohne Farbe ein und druckt dann auf ein feuchtes Blatt von Gelatine ab. Ist dies geschehen, so legt der Arbeiter die Gelatinetafel auf eine Tischplatte und rollt z. B. eine Tasse, auf welche die Zeichnung abgedruckt werden soll, langsam darüber, worauf der Firniss auf das Geschirr übergedruckt wird. Man bestäubt den Abdruck mit der fein gepulverten Farbe, lässt ihn trocknen und nimmt mit Baumwolle oder einem weichen Pinsel die lose Farbe auf, die nun da haftet, wo der Firniss aufgetragen worden ist; hierauf wird die Farbe unter der Muffel eingebrannt.
Flowing colours.
Eine sehr häufig auf Fayence angewendete Verzierung sind die Flowing colours. Das damit versehene Geschirr zeigt sehr kräftige und satt dunkelblaue Zeichnungen, welche ausgeflossen sind und sich so in den weissen Grund verlaufen, dass auch dieser einen bläulichen Schein bekommt. Die völlig undurchsichtige Waare erhält dadurch den Anschein, als ob sie durchscheinend sei und dadurch ein porcellanähnliches Aussehen. Man druckt die Kobaltoxydzeichnung auf das Geschirr wie gewöhnlich auf und glasirt dann. Das Glattbrennen geschieht in Kapseln, deren innere Seite mit einem Gemenge von Chlorcalcium, Chlorblei und Thon bestrichen ist, oder man stellt das Gemenge neben das Geschirr in den Kapseln in kleinen Tiegeln. Das Kobaltoxydul wird durch die sich verflüchtigenden Chloride (Chlorcalcium, Chlorblei) in Chlormetall verwandelt und zum Theil verflüchtigt und setzt sich gleich einem Nebel auf dem Geschirre ab.
Lüster.
Eine sehr beliebte Verzierung der Fayence wird dadurch hervorgebracht, dass man derselben einen höchst zarten metallischen Anflug, Lüster, giebt, welcher seinen Glanz allein durch das Brennen erhält, während dickere Metallschichten den Glanz erst nach dem Brennen durch das Poliren erhalten. Man unterscheidet folgende Arten von Lüster: Goldlüster. Je nach dem Glanze und der Dicke der Vergoldung unterscheidet man 1) Glanzvergoldung, 2) Goldlüster und 3) Burgoslüster. Der Goldlüster wird häufig zum Verzieren von Fayence, hauptsächlich zum Ueberziehen ganzer Flächen gebraucht; er hat ein minder glänzendes Aussehen als die Glanzvergoldung, ein besseres und glänzenderes jedoch als der Burgoslüster. Alle Vorschriften zur Darstellung dieses Lüsters kommen auf die Anwendung von Schwefelgold oder Knallgold und Schwefelbalsam hinaus. Der Burgoslüster ist nichts Anderes als Goldlüster, aber in sehr zarter Lage aufgetragen. Man benutzt ihn hauptsächlich zum Fondiren von Flächen, indem man zuerst Druck oder Malerei auf denselben anbringt, welche durch den Lüster ersichtlich bleiben. Dieser Lüster bedingt zugleich eine rosenrothe Färbung der Glasur und gewährt demnach den doppelten Effect von Farbe und Goldglanz. Der Platinlüster wird durch Mischen von wasserfreiem Platinchlorid mit Lavendelöl oder einem andern ätherischen Oele, oder mit Schwefelbalsam erhalten. Man wird auch dazu den Platinsalmiak und die sogenannten Platinbasen anwenden können. Der Silberlüster ist entweder gelber Lüster oder Cantharidenlüster, letzterer vom Ansehen der Flügeldecken der spanischen Fliegen oder Canthariden. Salvétat glaubt, dass Chlorsilber, ähnlich wie das Goldpräparat obigen Flüssigkeiten einverleibt, angewendet werden könne, um einen metallisch glänzenden gelben Lüster zu erzeugen. Es ist unerlässlich, den Gegenstand nach dem Auftragen des Lüsters in einer reducirenden Atmosphäre zu brennen. Der Cantharidenlüster ist dem gelben Lüster gleich zusammengesetzt, der einzige Unterschied besteht darin, dass letzterer auf weisses, ersterer auf blaugefärbtes Geschirr aufgetragen wird. Die Ueberlagerung des blauen Grundes mit dem gelben Lüster giebt eine beliebte grünliche Färbung. Applicirt man den gelben Lüster auf verschieden gefärbten Grund, so lassen sich mannigfache und reiche farbige Lüster herstellen. Der Kupferlüster zeigt dasselbe Ansehen und das nämliche röthliche und gelbliche Farbenspiel wie der Burgoslüster. Man findet ihn häufig auf gewöhnlicher spanischer Fayence und auf gewisser Majolika aus dem Zeitalter des Georgio. Die äusserst dünne färbende Schicht ist vielleicht durch Cuprosilicat gebildet. Mit dem Namen Bleioxyd- oder Bleilüster bezeichnet man jene in Regenbogenfarben spielende, glänzende Färbung, welche gewisse mit Bleiglasur überzogene Thongeschirre zeigen. Diese Geschirre wurden während des Brennens der Einwirkung von reducirenden Dämpfen ausgesetzt, welche wahrscheinlich zu gleicher Zeit auch auf das in der Masse enthaltene Eisenoxyd wirken. Setzt man zu der Bleiglasur Chlorsilber, so wird auch dieses reducirt und es entstehen prächtige Lüster von Goldgelb bis Silberweiss je nach der Menge des Silbers.
Etruskische Vasen.
Die etruskischen Vasen der alten Römer schliessen sich der Fayence an, sie sind aus eisenhaltigem, mit Quarz versetztem Thon geformt, nur leicht gebrannt, bald unglasirt, bald mit einer leichtflüssigen Glasur bedeckt. Sie zeichnen sich durch die Schönheit ihrer Formen aus und scheinen mehr zur Zierde und zur Aufbewahrung trockener Gegenstände (Graburnen, Thränenkrüge, Opferschalen, Lampen, Götterbilder) als von Flüssigkeiten gedient zu haben. Hierher gehört auch die Delftwaare, welche im 17. Jahrhundert von den Holländern geliefert wurde. Sie besteht wesentlich aus Tafelservice, deren Hauptstücke Thiere und Pflanzen darstellen, wie sie als Gericht auf die Tafel kommen.
Thönerne Pfeifen.
An die Fayencefabrikate schliessen sich die thönernen Pfeifen an, deren Fabrikation manches Eigenthümliche darbietet. Man verwendet zu ihrer Fabrikation Pfeifenthon, der eine schöne weisse Farbe haben, keine Eisentheile, keinen Sand und kein Calciumcarbonat enthalten und sich weiss brennen soll. Ist man genöthigt, einen sich etwas gelblich brennenden Thon zu verwenden, so erzeugt man im Ofen zu einem gewissen Zeitpunkt einen dicken Rauch, dessen Kohlenstoff das Eisenoxyd des Thones, von welchem die gelbe Farbe herrührt, zum Theil reducirt, wodurch die gelbliche Farbe zerstört wird. Um die Pfeifen zu formen, wird ein Stück Thon mit einem Brett (dem Roller) auf einem glatten Brette gerollt und dadurch in dünne Walzen (Weller oder Welger), verwandelt, welche an dem einen Ende weit dicker als an dem andern sind oder einen Klumpen haben, aus welchem der Kopf der Pfeife gebildet werden soll. Die Walzen werden hierauf getrocknet, bis sie hinlänglich geschmeidig sind, und sodann mit einem starken Draht aus Messing (Weiserdraht) bis an den Kopf durchbohrt. Nachdem dies geschehen, legt ein Arbeiter (der Former oder Kastner) die Walze in eine mit Leinöl bestrichene messingene Form, welche einem Pfeifenfutterale gleicht und aus zwei Hälften besteht. Der dicke Theil der Walze kommt in den ausgehöhlten Kopf. Die beiden Hälften der Form werden fest zusammengeschraubt, wodurch der überflüssige Thon aus der Form herausgepresst und der Stiel der Pfeife rund und gleichförmig wird; darauf zieht man den Weiserdraht etwas zurück und bohrt mit Hülfe eines mit Leinöl bestrichenen Kegels, welcher genau die Grösse der Aushöhlung hat, den Kopf aus, hebt die Pfeife mittelst des Weiserdrahtes aus der Form, befreit sie mit Messern oder Haken von allen Anhängseln und beschneidet sie an der Mündung des Rohres. Alsdann glättet ein neuer Arbeiter mittelst einer Glasröhre oder eines Stückes Achat oder Feuerstein. So weit fertig gebildet, werden die Pfeifen zuerst auf Trockenbrettern getrocknet und dann gebrannt. Die Kapseln, in denen die Pfeifen gebrannt werden, haben gewöhnlich die Gestalt hohler Walzen und sind in der Mitte mit einer Lehre versehen, an welcher die Pfeifen (gewöhnlich 12 Dutzend) mit ihren aufgerichteten Stielen pyramidenförmig zusammenstossen, und werden oben mit einem Ring geschlossen. Häufig sind auch die Kapseln längliche Thonkästen, in welche die zu brennenden Pfeifen abwechselnd mit Lagen von Pfeifenscherben gelegt werden, damit sie sich nicht werfen. Zuweilen brennt man die Pfeifen auch ohne Kapseln. Um den Pfeifen an der Spitze die Porosität zu benehmen, in deren Folge sie an den feuchten Lippen haften, reibt man sie an der Spitze mit einer Mischung von Seife, Wachs und Leimwasser ein.
Kühlkrüge.
Kühlkrüge. Zu den nicht glasirten thönernen Gefässen gehören die Kühlkrüge oder Alcarrazas; sie haben eine vasenähnliche Gestalt, sind 25–50 Centimeter hoch und haben die Bestimmung, Flüssigkeiten, besonders Wasser, abzukühlen. Füllt man ein solches Gefäss mit Wasser, so sickert ein Theil der Flüssigkeit durch die Poren der Wände und verdunstet an der äusseren Fläche. Die zur Verdunstung nöthige Wärme wird theilweise dem Wasser in dem Gefässe entzogen, wodurch die Temperatur desselben um mehrere Grade sinkt. Nach Sallior sollen sie eine Abkühlung von 15° bewirken, in Sèvres angestellte Versuche ergaben nur eine Abkühlung von 3–5°. Die Porosität dieser Gefässe wird theils durch schwaches Brennen, theils durch Beimengung von Substanzen, die beim Brennen zerstört werden, theils auch durch Zusatz von Kochsalz, das nach dem Brennen ausgelaugt wird, hervorgebracht. In Frankreich stellt man diese Kühlkrüge unter dem Namen Hydrocérames dar. Im englischen Handel kommen Wein- und Butterkühler (aegyptian wine and butter cooler) vor, deren Masse aus blos verglühtem Thone, der sich sehr porös brennt, besteht. Die Gefässe werden vor dem Gebrauche ½ Stunde lang unter Wasser gestellt, um sie völlig damit ansaugen zu lassen. Die Kühlkrüge sind in den warmen Ländern seit langer Zeit bekannt und sehr wahrscheinlich in Ostindien viel länger als in Aegypten, Spanien und der Türkei. Bei den Seefahrern führen sie die Namen Gargouletten (leichte Flaschen), bei den Aegyptern Kolles oder Gullies, bei den Spaniern Alcarrazas; in allen Theilen der Levante werden dieselben Baldaques und auf den französischen Colonien Canaris genannt. Die Kühler sind in China, Persien, Syrien, Kleinasien und Aegypten ebenso allgemein als bei den orientalischen Seefahrern in Gebrauch, und wahrscheinlich wurden sie durch die Araber nach Spanien verpflanzt. Die grosse Thonwaarenfabrik zu Kenneh in Oberägypten liefert Kühler für das ganze Land. Eines der Mitglieder der gelehrten Commission, welche die Expedition unter Bonaparte nach Aegypten begleitete, hat den zu Kühlern verwendeten mergelartigen Thon nach Frankreich gebracht, worauf Fourmy ähnliche Gefässe herstellte. In Bengalen bereitet man Kühlgefässe aus dem Schlamme des Ganges.
V. Das gemeine Töpfergeschirr.
Gemeines Töpfergeschirr.
Das gemeine Töpfergeschirr hat die Bestimmung, zu Zwecken der Kochkunst und der Haushaltung, namentlich den minder wohlhabenden Klassen zu dienen; es ist daher Wohlfeilheit die hauptsächlichste Rücksicht, die bei der Herstellung dieser Art Thonwaare zu nehmen ist. Aus diesem Umstande ergiebt sich, dass je nach den localen Verhältnissen ganz verschiedene Thonarten und zwar besonders diejenigen angewendet werden, die leicht und in der Nähe zu haben sind, daher die vorherrschende Benutzung von Töpferthon und Thonmergel, wo man nicht über bessere Thonsorten verfügen kann. Für die sogenannte Weisstöpferei, welche die Herstellung von gewöhnlichem Küchengeschirr zur Aufgabe hat, wendet man gewöhnlich den gemeinen Töpferthon an, für die Brauntöpferei, zu welcher das Bunzlauer und Waldenburger Geschirr gehört, benutzt man dagegen einen ziemlich feuerbeständigen Thon. Die in der Natur vorkommenden Thonarten sind in der Regel zu fett, als dass sie allein und ohne Zusatz einer anderen Substanz zur Herstellung der Töpferwaare benutzt werden könnten. Man findet zwar zuweilen deren, die sich nach dem Durchtreten und Durcharbeiten im natürlichen Zustande verarbeiten lassen; diese Thone, die im Allgemeinen selten vorkommen, enthalten schon an und für sich Sand oder eine andere magere Substanz. Wo derartige Thone nicht vorkommen, ist man genöthigt, zu dem Thon Sand zu setzen, welcher den Zusammenhang der Thontheilchen unter einander verhindert. Ausser dem Sand wendet man hierzu an Feuerstein, Kreide, Charmotte und Steinkohlenasche. Das Töpfergeschirr wird auf der Drehscheibe geformt, der gedrehte Gegenstand wird von der Scheibe entfernt, lufttrocken gemacht und dann glasirt. Die gegenwärtig übliche Bleiglasur war den Alten unbekannt. Die Masse des gewöhnlichen Töpfergeschirres ist fast nie weiss oder gelblich, sondern meist braunroth, die Glasur nie wie Email, sondern stets durchsichtig und zwar theils zufällig, theils absichtlich gefärbt. Da die in Frage stehenden Thonwaaren theils in Folge der Leichtschmelzbarkeit ihrer Masse, theils auch zur Verminderung der Produktionskosten bei schwachem Feuer gebrannt werden, so muss die Glasur entsprechend leichtflüssig sein. Eine solche Substanz ist nun die Bleiglasur, ein Aluminium-Bleiglas, welches in den meisten Gegenden Deutschlands aus Bleiglanz (Glasurerz, alquifoux) und Lehm (Thon und Sand) zusammengesetzt ist. Die Materialien werden auf einer Handmühle mit Steinen (Glasurmühle), von ähnlicher Construction wie die Getreidemühle, fein gemahlen und gemengt. Während des Brennens wird der Bleiglanz geröstet, der Schwefel entweicht als schweflige Säure, und das durch Rösten entstandene Bleioxyd tritt mit der Kieselerde und der Thonerde des Lehmes (oder eines Gemenges von Sand und Thon) zu Aluminium-Blei-Silicat zusammen. Wegen des grossen Eisenoxydgehaltes des Lehmes oder Sandes ist diese Glasur stets gefärbt.
Das Glasiren der lufttrockenen Waare geschieht auf dreifache Weise, entweder durch Eintauchen oder durch Begiessen oder durch Bestauben. Durch Eintauchen lassen sich ohne Gefahr für das Geschirr nur verglühte Gegenstände glasiren; stände auch diesem Verfahren die Nothwendigkeit des vorläufigen Verglühens im Wege, so ist es doch aus Rücksichten für die Arbeiter nicht zu empfehlen, weil die Hände mit der bleihaltigen Glasur in Berührung kommen. Darum wendet man häufig die Methode des Begiessens zum Glasiren der Thongeschirre an. Soll ein Geschirr durch Bestauben glasirt werden, so taucht man es zuerst in eine Schlempe aus fettem Thon und übersiebt es dann mit dem feingemahlenen Glasursatze; dieses Verfahren ist für den Glasurarbeiter von grösstem Nachtheil, weil dabei das Einathmen von Bleitheilchen nicht umgangen werden kann. Damit das Geschirr nicht an die Unterlage anschmelze, muss die Glasur am äusseren Boden der Geschirre sorgfältig entfernt werden.
Wenn das Bleioxyd im richtigen Verhältniss zur Kieselerde des Thons oder Lehms angewendet wurde, so ist das entstehende Bleiglas in den gewöhnlichen, in der Haushaltung vorkommenden organischen Säuren nicht löslich und die Bleiglasur durchaus zu empfehlen. Ist hingegen ein Theil des Bleioxydes mit der Kieselerde nicht gehörig verbunden, so kann der Fall eintreten, dass ein Theil des Bleies sich schon im heissen Essig löst. So haben Buchner, A. Vogel, Erlenmeyer u. A. bei der Untersuchung von Glasur verschiedener Arten von Thongeschirr gefunden, dass die Mengen auflöslichen Bleioxydes in der Glasur des Töpfergeschirres nicht immer so unerheblich sind, als man bisher geglaubt hat, und dass schon sehr verdünnter Essig dessen Lösung bewirkt. Die Benutzung von mit solcher Glasur versehenem Geschirr ist offenbar nicht unbedenklich. Obwohl es wünschenswerth wäre, eine wohlfeile bleifreie Bleiglasur herzustellen, welche die Vorzüge der Bleiglasur hätte, so ist doch nicht zu verkennen, dass die Nachtheile der Bleiglasur häufig zu grell geschildert worden sind. Alle Nachtheile würden vollkommen verschwinden, wenn der Töpfer seine Waare, die er unvollkommen gebrannt aus dem Ofen zieht, nicht in den Handel brächte, sondern erst nochmals brennte, oder durch zweckmässigere Construction der Brennöfen in den Stand gesetzt wäre, den ganzen Einsatz oder doch den grössten Theil desselben vollkommen zu brennen, dann endlich, wenn der Töpfer bei der Zusammensetzung der Bleiglasur rationell verführe. Zweckentsprechender noch würde es sein, wenn dem Töpfer ein fabrikmässig durch Schmelzen erhaltenes Bleisilicat geliefert würde. Neuerdings hat man nicht ohne Erfolg vielfach bleifreie Glasuren herzustellen versucht, so z. B. durch geeignete Anwendung von Wasserglas oder einem Gemisch davon mit Calciumborat.
Brennen der Töpferwaaren.
Die mit Glasur versehenen Geschirre werden nun in den Brennofen eingesetzt und gebrannt. Der Ofen ist in den meisten Gegenden ein liegender, etwa 2¼–2¾ Meter hoher, 7–10 Meter langer Flammenofen mit einem Tonnengewölbe. An dem einen Ende befindet sich der Feuerkasten, an dem andern der Schornstein. Die Feuerkammer ist von dem eigentlichen Ofen durch eine vielfach durchbrochene Mauer aus Ziegelsteinen getrennt. Die zu brennenden Geschirre werden ohne Kapseln der Einwirkung des Feuers ausgesetzt. Nach der Feuerung hin kommen die Geschirre auf fusshohe Unterlagen (Brennscherben), weiter nach einwärts stellt man sie auf die mit Sand bestreute Ofensohle. Zuerst macht man schwaches Feuer und verstärkt es nur allmälig. Das Vorfeuer währt 11–12 Stunden, das Scharffeuer 4–5 Stunden. Etwa 18–24 Stunden nach beendigtem Brennen können die gebrannten Geschirre aus dem Ofen entfernt werden.
VI. Backstein-, Ziegel- und Röhrenfabrikation.
Steine aus Thon.
Die Fabrikation der gebrannten Steine aus Thon, die in neuester Zeit erst, namentlich aber durch den unermüdlichen Türrschmidt eine rationelle Grundlage erhalten, beschäftigt sich mit der Herstellung von Backsteinen (Mauerziegel oder Barnsteine), Dachsteinen, Pflasterziegeln (Fliessen) und Terracotten. Nicht zu verwechseln mit den Backsteinen sind die in mehreren Gegenden gebräuchlichen, nicht gebrannten, sondern nur an der Luft getrockneten Ziegel, welche zu Mauerwerk verwendet und Lehmpatzen (Luftsteine, ägyptische Ziegel) genannt werden.
Zur besseren Uebersicht theilen wir das Kapitel, das von der Fabrikation der Backsteine handelt, in drei Abschnitte, deren erster das zur Herstellung der Steine geeignete Material betrachtet, die übrigen Abschnitte handeln:
2) von der Bearbeitung des Thones,
3) von dem Streichen der Ziegel,
α) mit der Hand,
β) mit Hülfe von Maschinen,
4) von dem Brennen der getrockneten Steine.
Terracotta.
Unter Terracottwaaren versteht man in der weitern Bedeutung des Wortes gebrannte, unglasirte Gegenstände von gelb- oder rothgebranntem Thone, demnach auch die Ziegel- oder Backsteine; im engern Sinne braucht man dagegen nur den Namen Terra cotta, um zu Bildwerken und Bauornamenten (Thurmspitzen, Spitzbogenfenster, Portalverzierungen, Kreuzblumen, Rosetten etc.) bestimmte gebrannte Thongegenstände zu bezeichnen. Vor dem gehauenen Stein haben sie den Vorzug der mechanischen Vervielfältigung des künstlerischen Entwurfes durch blosse Handarbeit, und da sie hohl gefertigt werden, weit grössere Leichtigkeit voraus.
Das Ziegelmaterial.
Nicht jeder Thon eignet sich zur Herstellung von Ziegeln, doch können gewisse Sorten, die an sich nicht dazu taugen, durch zweckmässige Zubereitung brauchbar gemacht werden. Obgleich man schon in den meisten Fällen aus der äusseren Beschaffenheit einer Thonart auf deren grössere oder geringere Anwendbarkeit zur Herstellung von Backsteinen einen Schluss ziehen kann, so ist es doch nothwendig, dass man Ziegel daraus formt und dieselben dann in einem bewährten Ziegelbrennofen brennt. Hierbei ist nicht zu übersehen, dass die Probeziegel an verschiedene Stellen des Ofens gebracht werden müssen, um das Verhalten derselben bei den verschiedenen Temperaturen des Ofens genau kennen zu lernen, da die Temperatur, bei welcher die Backsteine gebrannt werden müssen, von der Zusammensetzung des Lehms abhängig ist. Wo man die Wahl zwischen mehreren Thonarten hat, wird man natürlich stets jene wählen, welche dem Feuer am besten widersteht, die als nothwendig erscheinende Wohlfeilheit des Materials zwingt indessen die Fabrikanten von Backsteinen, häufig dasjenige Material zu wählen, das am leichtesten und billigsten zu beschaffen ist. Es lassen sich aus sehr verschieden zusammengesetzten Thonen, namentlich was ihren Gehalt an kohlensaurem Kalk betrifft, Backsteine von der erforderlichen Beschaffenheit herstellen, vorausgesetzt, dass man beim Brennen die zweckmässigste Temperatur anwendete. Ein Ziegelthon, welcher viel kohlensauren Kalk enthält, lässt sich zwar bei einer weit niedrigern Temperatur, demnach mit geringerem Brennstoffaufwand brennen; den so erhaltenen Steinen geht indessen die erforderliche Festigkeit und Dauerhaftigkeit ab. Nicht selten kommen ferner im Thon vor: Glimmer, Feldspath, Eisenoxydhydrat, Ferriphosphat, nebst vegetabilischen Ueberresten. Wenn diese Stoffe nicht in zu grosser Menge und gleichmässig vertheilt in dem Thon vorkommen, so sind sie nicht nachtheilig. Glimmer und Feldspath, sowie Eisenoxyd wirken als Flussmittel und sind daher bis zu einem gewissen Grade eher nützlich als schädlich, weil sie das Zusammensintern der Masse beim Brennen befördern. Kieselgerölle, gröbere Stücken von kohlensaurem Kalk und Gypskrystalle sind der Anwendbarkeit eines Ziegelthones sehr hinderlich; die Gerölle zersprengen den durch das Brennen hart gewordenen Backstein, da sie ihr Volumen vergrössern, während der Thon sich zusammenzieht. Kalknieren und Gypskrystalle wirken noch nachtheiliger, da diese beim Brennen ihr Volumen verkleinern, daher später durch Anziehung von Kohlensäure und Wasser an Volumen beträchtlich zunehmen und dadurch den Mauerstein sprengen. Schwefelkies macht den Thon zur Fabrikation von Backsteinen ungeeignet, da das Eisensulfuret, welches nach dem Brennen in den Steinen enthalten ist, an der Luft in Eisenvitriol übergeht, der in kurzer Zeit auswittert und dadurch den Stein mürbe macht.
In den Niederlanden, in der Themse oberhalb London, an den Mündungen des Ganges und des Nils, verwendet man den Flussschlamm, der sich in der Nähe der Mündungen in den Flüssen und namentlich an den Stellen, wo Ebbe und Flut aufhören wirksam zu sein, absetzt und dort zur Bildung der Delta Veranlassung giebt, als Material für die Fabrikation von Backsteinen. Seit 1852 stellt man (auf Anregung von Bernhardi in Eilenburg) aus Kalksandmasse — einem Gemenge von gebranntem Kalk, Sand und Wasser — die sogenannten Kalkziegelsteine dar, die als Baumaterial vielfache Anwendung finden.
Vorbereitung des Thones.
Das Ausgraben des Thones aus den Thongruben erfolgt im Sommer oder Herbste, weil zu dieser Zeit der Thon meist weniger feucht und schwer und deshalb mit geringeren Kosten zu fördern ist. Der ausgegrabene Thon wird in einer nicht zu hohen Schicht ausgebreitet, und wenn es die Umstände erlauben, längere Zeit hindurch im Freien liegen gelassen, damit Feuchtigkeit und Wärme, namentlich auch Frost auf ihn einwirken. Sehr vortheilhaft ist es, wenn er gehörig durchfriert und dann wieder aufthaut, da dadurch der Thon sehr aufgelockert wird. Der den atmosphärischen Einflüssen ausgesetzt gewesene und wiederholt durchgearbeitete Thon wird nun eingesumpft. Zu diesem Zwecke bringt man denselben in Gruben von etwa 4 Meter Länge, 2 Meter Breite und 1,3 Meter Tiefe und übergiesst ihn mit so viel Wasser, dass dasselbe etwa 6 Centimeter darüber steht. Hier lässt man ihn mit Wasser sättigen und rührt ihn wiederholt um, wobei man von Zeit zu Zeit Wasser hinzugiesst. Sobald der Thon gehörig weich geworden ist, beginnt man mit dem Durchtreten auf dem neben dem Sumpfe (fosse) befindlichen, gedielten und mit Rändern eingefassten Tretplatz. Es wird zuerst eine 9–12 Centimeter hohe Schicht Thon auf den Tretplatz gebracht und diese von den Arbeitern mit den Füssen durchtreten, wobei harte Körper, wie Kieselgerölle und Kalknieren, aus dem Thon entfernt werden; von Zeit zu Zeit wird die Masse umgeschaufelt und mit Wasser begossen. Auf die erste Schicht kommt eine zweite, auf letztere eine dritte u. s. f., bis endlich die Dicke der Schicht das Durchtreten unmöglich macht. Hier geschieht auch bei zu fettem Thon das Vermengen mit Sand, eine Arbeit, die, wenn es irgend möglich ist, umgangen werden muss, da sie das Fabrikat vertheuert. Am vortheilhaftesten ist es, wenn man neben zu fettem Thone einen mageren hat und diese beiden durch Durchtreten mit einander vermengt. Einen zu mageren Thon kann man, wenn man keinen fetten Thon zur Verfügung hat, durch Schlämmen von einem Theile seines Sandes befreien und ihn dadurch geeignet zur Backsteinfabrikation machen. Dieses Schlämmen geschieht auf zweierlei Weise. Nach der einen Art rührt man den Thon in der Sumpfgrube mit Wasser zu einer Art Schlempe an und lässt diese eine kurze Zeit in der Grube ruhig stehen, damit ein Theil des Sandes sich absetze, darauf bringt man den oberen thonigen Theil in eine andere Sumpfgrube und entfernt den sandigen Bodensatz aus der ersten Grube. Nach einem andern Verfahren bringt man den mageren Thon nach und nach in einen hölzernen Kasten, welcher an der Vorderseite mit Zapfenlöchen in verschiedener Höhe versehen ist, rührt den Thon durch Umrühren mit Wasser zu einem recht dünnen Brei an und lässt ihn sodann, jenachdem der dem Lehm beigemengte Sand gröber oder feiner ist, 2–5 Minuten ruhig stehen. Nach Verlauf dieser Zeit öffnet man nach und nach die Zapfen und lässt das Thonwasser langsam in die Grube laufen, in welcher nach der Verdunstung des Wassers ein von Sand gereinigter, brauchbarer Thon zurückbleibt. In London und überhaupt in England, wo die Backsteine fast das ausschliessliche Baumaterial sind und die Häuser von aussen sehr selten einen Abputz bekommen, reinigt man den Thon auf das sorgfältigste. Die den Alluvialablagerungen entnommenen Massen, welche in dem Becken von London über dem sogenannten London-clay liegen, werden durch einfache Schlämmvorrichtungen von beigemengten Feuer- und Kieselsteinen, Kalknieren u. s. w. befreit und nach Umständen mit Steinkohlencindern (ein Gemenge von kleinen Koksstückchen und Asche) oder mit Sand vermischt, angewendet.
Das Treten des Thones wird gegenwärtig häufig durch Knetmaschinen und Schlämmvorrichtungen ersetzt. Eine der einfachsten und bewährtesten Schlämmmaschinen ist die von Henschel in Cassel, bei welcher der Thon in einen hölzernen bedeckten Trog, in dessen Axe sich eine mit Rührarmen versehene Welle befindet, mit Wasser gegeben wird; durch die Bewegung der Welle zerdrücken die Arme den Thon und zertheilen ihn in dem Wasser zu einer Schlempe, welche man nun durch ein Sieb laufen lässt. Zuweilen bedient man sich zum Vorbereiten des Thones auch eines mit Steinen belasteten Karrens, dessen breite Räder von ungleichem Durchmesser sind und welcher auf der Trettenne von zwei ausserhalb derselben an einen Schwenkbaum gespannten Pferden herumgezogen wird. Indem die Räder des Karrens den Thon durchschneiden, wird derselbe gehörig durchknetet. Ein ganz verschiedenes Princip liegt der Thonpresse zu Grunde, welche einen festgebauten Kasten mit durchlöcherter oder gitterartiger Wand enthält; man füllt diesen mit nassem Thon und treibt dann mit Hülfe eines hineingepressten Stempels den Thon durch die engen, aber zahlreichen Wandöffnungen heraus, wobei alle gröberen Unreinigkeiten im Innern zurückgehalten werden. Diese Operation erfordert sehr grosse Kraft, zeigt sich aber höchst wirksam und hat deshalb zur Construction mehrerer etwas verschiedener Maschinen Veranlassung gegeben.
Das Streichen der Ziegel.
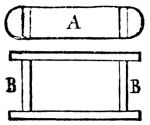
Das Streichen (oder Formen) der Ziegel (Backsteine) mit der Hand ist eine sehr einfache Arbeit. Man wendet hierzu Formen von Holz oder von Gusseisen an, welche aber wegen des Schwindens der Backsteine beim Trocknen und Brennen grösser sein müssen als die herzustellenden Steine. Fig. 156 zeigt die obere Ansicht (B) und den Durchschnitt (A) einer gewöhnlichen Form.
Fig. 156. Fig. 157. Fig. 158.
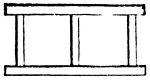
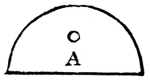
Bisweilen giebt man den Formen eine solche Breite (Fig. 157), dass man darin zwei Steine auf einmal formen kann, obgleich diese Art Formen weniger bei Mauersteinen als bei Fliessen Anwendung findet. Der Arbeiter wirft einen Ballen Thon in die mit Sand bestreute Form, drückt denselben in die Form recht dicht ein, damit die Ecken gehörig ausgefüllt werden und streicht dann das, was über die Form hervorragt, mit dem Streichholze (Fig. 158) weg. Die Form wird auf einem Brette entleert und der geformte Stein auf dieses zum Trocknen hingelegt. Nachdem er hier so weit ausgetrocknet ist, dass er ohne Beeinträchtigung seiner Gestalt aufgehoben werden kann, wird er zum völligen Austrocknen, auf der hohen Kante stehend, in Trockenscheuern so lange einem nicht zu raschen Luftwechsel ausgesetzt, bis er völlig lufttrocken erscheint. In Flandern, Brabant und Holland trocknet man im Freien, indem man die Steine in Gestalt von durchbrochenen Mauern aufstellt und dieselben mit Strohmatten bedeckt. Zweckmässig regulirtes Trocknen der Backsteine ist für ihre Qualität von Wichtigkeit. Geht nämlich das Trocknen zu schnell vor sich, so ist ein unregelmässiges Schwinden und ein Verziehen oder Reissen unvermeidlich. Die Steine müssen ferner während des Trocknens möglichst lose auf ihrer Unterlage aufliegen, weil sonst diese Enden beim Zusammenziehen nicht nachfolgen könnten und der Ziegel in der Mitte voneinanderreissen müsste. Von Zeit zu Zeit vorgenommenes Verschieben der Steine oder untergestreuter Sand verhindert das Anhaften derselben am besten. Die Leistung der Arbeiter in einer bestimmten Zeit ist von ihrer Gewandtheit und ihrer Körperkraft abhängig; als tägliches Leistungsquantum pro Kopf eines Arbeiters eines sogenannten Tisches (aus 5–10 Personen bestehend) können 1000 Stück Bauziegel als Maximum gerechnet werden.
Ziegelstreichmaschinen
Das Formen der Ziegel mit Hülfe von Maschinen[97] hat, wenn es von Vortheil sein soll, mehr und billigere Arbeit zu leisten, als durch Handarbeit geleistet werden kann. Nehmen wir an, dass ein Streicher, unterstützt durch zwei Handlanger und ein Kind, im Durchschnitt täglich 5–6000 Backsteine zu liefern im Stande ist. Es wird sich nun schwerlich eine Streichmaschine construiren lassen, lieferte sie auch in der nämlichen Zeit fünfmal mehr Ziegel, welche nicht wenigstens ebenso viel kostete, als zwanzig Arbeiter, die zur Fabrikation von 30,000 Ziegeln erforderlich gewesen wären. Eine Maschinenziegelei erfordert ein grosses Anlagekapital, die Deckung der Zinsen, die Unterhaltung der Maschine, die Nothwendigkeit, dieselbe ununterbrochen zu beschäftigen, die zu ihrer Leitung und Beaufsichtigung erforderlichen Leute, endlich die Beschaffung der bewegenden Kraft setzt einen enormen und unaufhörlichen Absatz voraus. Ein derartiger Absatz ist aber nur in einem Seehafen oder in nächster Nähe eines schiffbaren Flusses oder in nächster Nähe grosser oder in raschem Aufschwunge begriffener Städte ausführbar, weil die Ziegel durch weiten Landtransport zu kostspielig werden. Es bedarf daher, Alles in Allem betrachtet, eines seltenen Zusammentreffens von Umständen, um eine Maschinenziegelei rentabel zu machen und sie in den Stand zu setzen, mit der Handarbeit concurriren zu können. Man begegnet daher Maschinenziegeleien nur in solchen Ländern, wo der Tagelohn am theuersten ist und die Nähe grosser Städte und eines Seehafens auf einen grossen und fortwährenden Absatz zu rechnen gestattet.
Alle in den letzten Jahrzehnden construirten Streichmaschinen lassen sich auf folgende vier Arten von Maschinen zurückführen:
1) auf Maschinen, welche das Streichen der Ziegel mit der Hand nachahmen;
2) auf Maschinen, die das Formen durch eine ununterbrochene Kreisbewegung ausführen;
3) auf Maschinen, welche mit einer Form zum Ausstechen der Backsteine aus einem Thonkuchen versehen sind;
4) auf Maschinen, welche ein fortlaufendes Band aus Thon von einer Breite, die der Länge der Ziegelsteine entspricht, bilden und dieses Band mit Hülfe eines Messers oder eines Fadens in einzelne Steine zerschneiden.
Fig. 159.
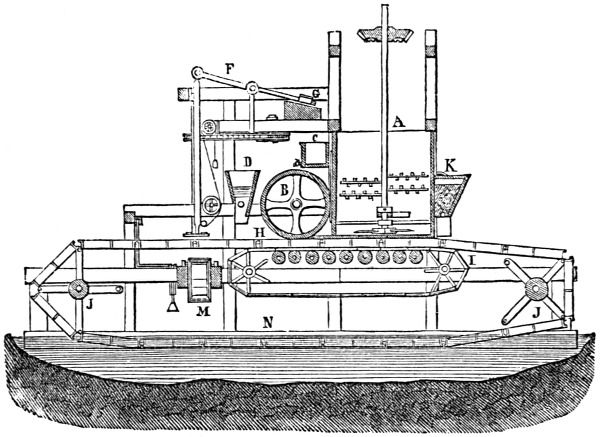
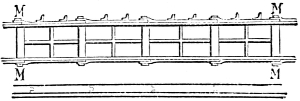
I. Die Maschinen der ersten Art, welche das Streichen mit der Hand nachahmen, bestehen aus einem gusseisernen Formrahmen, der durch eine Combination verschiedener Maschinentheile in eine hin- und hergehende Bewegung versetzt wird. In dem ersten Theile der Bewegung gelangt die Form unter den mit Thon gefüllten Trichter und wird daselbst gefüllt; die Form geht dann in eine zweite Stellung, wo durch einen Hebel der Inhalt zusammengepresst wird; in der dritten Stellung gleitet sie über den Boden, welcher beim Pressen zum Widerstand diente und tritt unter einen Pressstempel, welcher den fertig geformten Backstein aus der Form treibt. Hierauf beginnt das Spiel von Neuem. Als Beispiel einer derartigen Maschine beschreiben wir die von Carville (von Issy bei Paris). Das Ziegelmaterial gelangt aus der Knettonne A (Fig. 159) unter die Presswalze B, welche fortwährend durch einen aus dem Reservoir C kommenden Wasserstrahl feucht erhalten wird, damit der Thon nicht an der Walze adhärire; ein Trichter mit Sand D bestreut die Backsteine mit Sand, ehe sie unter den Pressapparat kommen, welcher durch den Hebel F und das Gegengewicht G wirkt. Die Formen gehen dann auf einer endlosen Kette I weiter; diese aus Blechstreifen bestehende Kette bildet den Boden der durch die Wellen J J constant bis zu dem Pressstempel bewegten Formen, wo die Ziegel aus den Formen auf Bretter gelangen, auf welchen sie in den Trockenraum weiter geführt werden. Durch das in N befindliche Wasser werden die Formen gewaschen und mit Hülfe des Trichters K mit Sand bestreut, ehe sie unter der Presswalze mit Thon gefüllt werden. Fig. 160 giebt die Details der Kette, welche die Formen bildet, und der Vorrichtungen, welche den Pressstempel in Bewegung setzen, sobald es Zeit ist, die Backsteine aus der Form zu entfernen.
Fig. 160.
II. Die Maschinen der zweiten Art, bei welchen das Formen der Backsteine durch eine ununterbrochene Kreisbewegung geschieht, sind den vorstehenden ähnlich; es findet jedoch bei ihnen der Unterschied statt, dass statt einer Form mehrere vorhanden sind, die sich entweder auf einer horizontalen, um eine verticale Axe sich drehenden Scheibe oder auf der Peripherie eines Cylinders befinden, welcher sich um eine horizontal liegende Axe dreht. Bei einigen Maschinen der Art beginnt eine schwere gusseiserne Walze das Pressen, welches durch das Gleiten der Formen zwischen zwei nicht ganz parallelen Blechwalzen fortgesetzt wird. Bei den Scheibemaschinen wird das Auspressen der geformten Steine aus der Form entweder durch Hebel oder durch eine schiefe Ebene bewirkt; bei den Cylindermaschinen ist in den Formen ein beweglicher Boden, welcher mehr und mehr durch die Form hindurch bewegt wird, wenn dieselbe dem tiefsten Stande sich nähert.
III. Die Maschinen der dritten Art unterscheiden sich von den vorhergehenden dadurch, dass das Ziegelmaterial zuerst in einen platten Thonkuchen von der Dicke der herzustellenden Ziegelsteine verwandelt wird, auf welchen die Form wie eine gewöhnliche Ausstechmaschine niederfällt, um den Backstein auszuschneiden. Dieses System findet besonders Anwendung, wenn es sich darum handelt, Verzierungen an den Ziegelsteinen anzubringen.
IV. Die Maschinen der vierten Art endlich, bei welchen ein langes Band aus Thon, so dick und breit als der Länge der Ziegel entspricht, erzeugt wird, welches durch Querschnitte in einzelne Theile zertheilt wird, zerfallen in zwei Unterarten, je nachdem das Thonband entweder mittelst Herauspressen des Thones durch eine länglich viereckige Oeffnung, oder mittelst Walzen, das Abschneiden aber entweder sofort, wenn ein Stück von der einfachen Ziegellänge oder Ziegelbreite herausgetreten ist, oder erst nachher durch viele auf einmal vollzogene Schnitte stattfindet. Das Zerschneiden geschieht entweder mit einem Messer oder mit einem Messingdraht. Auf das nämliche Princip gründen sich die Thonröhrenpressmaschinen, die gegenwärtig zur Fabrikation der Drainröhren dienen.
Fig. 161.
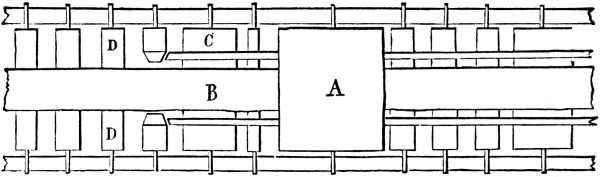
Fig. 162.
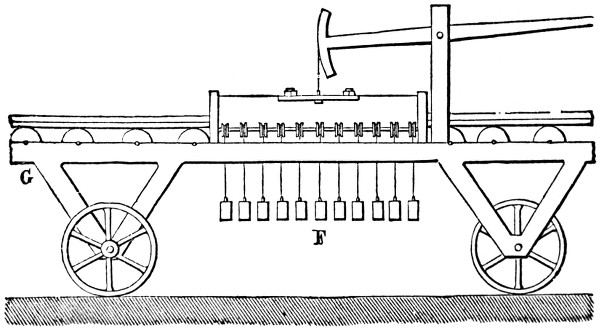
Die Maschine von Terrasson-Fougères lässt sich zum Theil auf das vierte System zurückführen, obgleich das Streichen erfolgt, ohne dass ein Maschinentheil vorhanden wäre, welcher mit dem Namen Form belegt werden könnte. Auf einer endlosen Kette wird mit Hülfe einer Presswalze A (Fig. 161) ein Thonband gebildet, welches beim Hervortreten unter dem Presscylinder durch gespannte verticale Drähte die nöthige Breite erhält und sodann auf den Rollen D weiter geführt wird und zwar bis zu einer Vorrichtung (Fig. 162), welche vom Erfinder das Fallwerk genannt wird. Das Fallwerk selbst ist eine Art Holzrahmen und mit eilf durch Gewichte F in Spannung erhaltenen Eisen- oder Kupferdrähten versehen, welche beim Niedergang des Fallwerkes als Messer wirken. Jeder dieser Drähte muss mit Genauigkeit justiert werden, alle müssen in einer Ebene und vollkommen gleich weit von einander liegen und zwar so weit, als es die Breite der Ziegel verlangt. Sind die Ziegel auf die ganze Höhe der Masse durchschnitten, so wird das Fallwerk wieder gehoben: auf diese Art gehen die beiden Operationen des Formens und Schneidens ununterbrochen vor sich. Die Bretter, auf denen die geformten Steine liegen, laufen auf der Leitung weiter fort bis an den Ort, wo die Ziegel getrocknet werden sollen. Der Apparat G ruht auf sechs Rädern, wodurch der leichte Transport der Maschine nach allen Theilen der Ziegelei ermöglicht ist.
Backsteine aus trocknem Thon.
Pressziegel sind durch Pressen mittelst eines fast trockenen Thones hergestellt, dessen natürliche Feuchtigkeit mehr als hinreichend ist, um durch den starken Druck, welchem der Thon unterworfen wird, den erforderlichen Zusammenhang zu erzielen. Es werden dadurch weit dichtere Steine erzeugt, die man, weil sie mehr Festigkeit besitzen, weit dünner streichen kann als die gewöhnlichen Ziegelsteine. Eine der vollkommensten Maschinen zur Fabrikation von Pressziegeln ist die von Nasmyth und Minton, bei welcher das Wesentliche in einer besonderen Construction des Excentricums besteht, welches die comprimirenden Formen in Thätigkeit setzt. Bei jeder Rotation desselben soll der gepulverte Thon comprimirt werden, dann soll die Compression nachlassen, damit die zwischen den Thontheilchen eingeschlossene Luft entweichen kann, worauf die letzte Verdichtung erfolgt. Bei der Fabrikation von Pressziegeln aus gepulvertem Thon zeigt es sich nämlich, dass, wenn der erforderliche Grad der Verdichtung mit einem Druck erreicht werden soll, ein Theil der zwischen den Thontheilchen eingeschlossenen Luft beim Nachlassen der comprimirenden Kraft sich wieder auszudehnen strebt und daher den Ziegel lamellenartig spaltet. Mit Hülfe einer neuerdings von Julienne construirten Maschine zum Herstellen von Ziegeln aus trockenem Thon sollen ein Mann und ein Kind täglich im Stande sein, in einer zehnstündigen Schicht 4000 Stück Ziegel zu streichen.
Das Brennen der Ziegel.
Das Brennen der an der Luft vollständig getrockneten Backsteine oder Ziegel geht entweder in besonders dazu construirten Oefen (Brennöfen) oder in Feldöfen oder Meilern (Feldbrennerei) vor sich. Die Brennöfen sind entweder a) offene Oefen (Schachtöfen) oder b) gewölbte oder geschlossene Oefen oder endlich c) Oefen mit ununterbrochenem Brande (continuirliche Oefen). Sie sind theils auf Holz-, theils auf Torf-, Braunkohlen- und Steinkohlenheizung eingerichtet.
Fig. 163. Fig. 164.
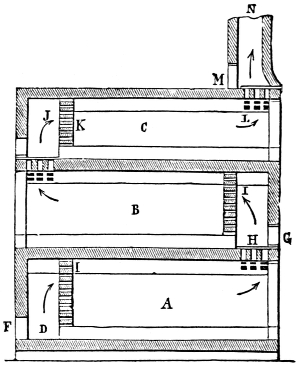
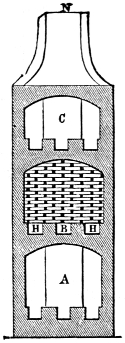
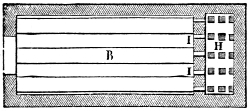
Von den vielfachen Constructionen von Ziegelbrennöfen seien einige der besseren als Beispiele angeführt. Fig. 163 stellt einen Etagenofen vor, welcher auf Holzfeuerung eingerichtet ist; die drei über einander liegenden Räume A, B und C werden nach einander geheizt, die Feuerung D (mit der Heizthüre F) giebt eine lange Flamme, welche durch eine durchbrochene Mauer vertheilt wird und dann in den Brennraum A und von da durch Oeffnungen in die Feuerung H tritt, welche durch die Heizthüre G unterhalten wird; die Verbrennungsprodukte werden wieder durch die durchbrochene Mauer J zertheilt und gelangen in die oberste Etage C. Das Brennen selbst wird durch die Höhe des Schornsteins N regulirt, welcher sich mit der Höhe der in Brand gesetzten Etage vermindert. Fig. 164 zeigt einen Längendurchschnitt des Ofens nach der schmalen Seite und von der Feuerung H aus gesehen. Fig. 165 einen Horizontaldurchschnitt in der Höhe der Sohle der mittleren Etage. Diese Ofenconstruction gewährt eine beträchtliche Brennmaterialersparniss, da man das zum Brennen der in den Abtheilungen B und C befindlichen Backsteine erforderliche Vorfeuer vermeiden kann.
Fig. 165. Fig. 166.
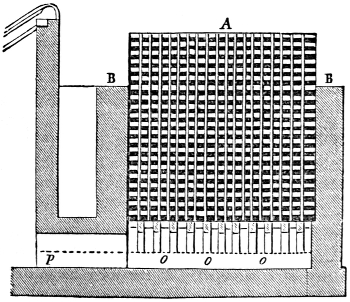
Ein zweckmässig eingerichteter, offener, mit Holz betriebener Ziegelofen ist Fig. 166 im Durchschnitt durch die schmale Seite nach der Richtung der Feuerungen dargestellt, eine Zeichnung, welche durch den Horizontaldurchschnitt Fig. 167 vervollständigt wird. Es sind drei Feuerungen vorhanden, von welchen P die mittlere ist. Die Feuerung hat keinen Rost und ist mit einer Reihe von Gurtbögen o o o überwölbt, die eine durchbrochene Decke bilden, die Flamme zertheilen und dieselbe in den Brennraum B B führen, welcher oben offen ist. Die zu brennenden Steine werden auf die Bögen o o o auf die hohe Kante gestellt und zwar der Art, dass die Steine der verschiedenen Schichten einander kreuzen und hinlänglich von einander entfernt sind, um die Flamme ungehindert durchgehen zu lassen. Um nicht zu viel Wärme zu verlieren, schichtet man die Steine weit über den Ofen hinaus. Obgleich ein nicht unbedeutender Wärmeverlust mit der Anwendung dieses Ofens verknüpft ist, so wendet man ihn doch wegen des bequemen Einsetzens und Ausziehens häufig an.
Fig. 167.
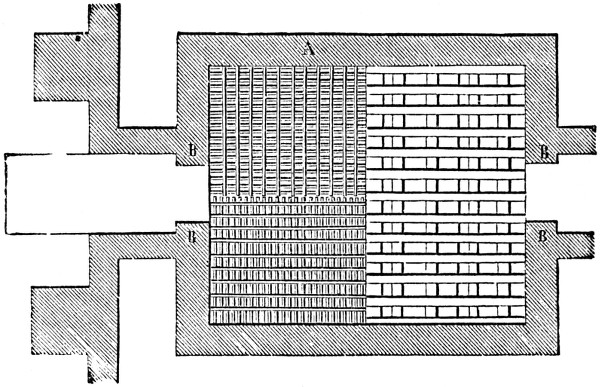
Fig. 168. Fig. 169.
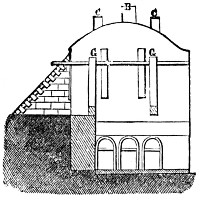
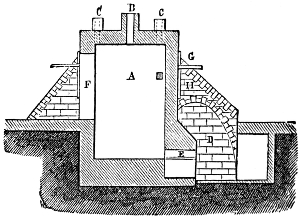
Das Brennen der Backsteine mit Holz ist natürlich viel theurer als mit Steinkohle. So bäckt man nach den Angaben von Carville in dem Fig. 168 und 169 dargestellten Ofen 80,000 Ziegel mit 160 Hektoliter Steinkohle. Da 1 Hektoliter Steinkohle 80 Kilogr. wiegt und 100 Kilogr. 3 Frcs. 12 Cents. kosten, so kommt das Brennen von 80,000 Ziegeln noch nicht ganz auf 400 Frcs. zu stehen.
Fig. 170. Fig. 171. Fig. 172.
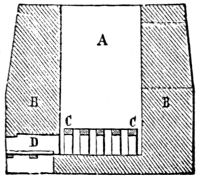
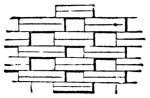
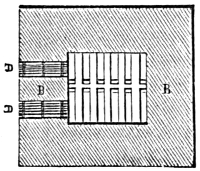
Wendet man zum Brennen der Steinkohlen geschlossene und mit Rost versehene Oefen an, so giebt man dem Ofen die in Zeichnung Fig. 170 dargestellte Form. Die Capacität des Ofens A wird durch dicke Mauern B bestimmt, die zu brennenden Steine werden auf der Sohle C des Ofens in Gewölben aufgeschichtet, unter welchen die Verbrennungsprodukte frei circuliren können. D D (Fig. 172) sind zwei Röste. Fig. 171 zeigt die Anordnung der Steine in dem Ofen.
Fig. 173. Fig. 174.
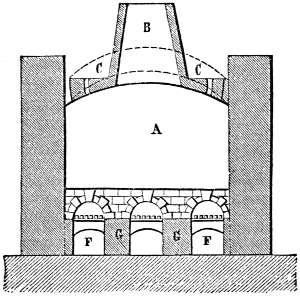
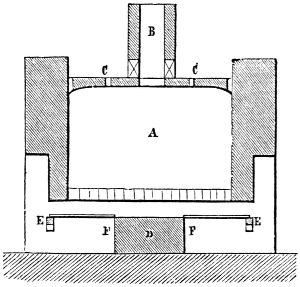
Man hat den Versuch gemacht, mit dem Backen der Ziegelsteine das Kalkbrennen zu verbinden. Fig. 173 und 174 stellen derartige Ziegel-Kalköfen dar. Die Sohle des Brennraumes A besteht aus bogenförmigen Gewölben aus Kalkstein, den man zugleich mit den Backsteinen brennt. Der Zug wird durch den Schornstein B vermittelt und durch die Zuglöcher regulirt. Die sechs Feuerungen sind durch eine starke Mauer D von einander getrennt. Das Brennmaterial kommt auf den Rost E, unter dem sich der Aschenfall F findet. Die auf einer Ofenseite befindlichen Feuerungen sind durch die Mauern G von einander getrennt.
Continuirliche Brennöfen.
Von den in Vorschlag gebrachten continuirlichen Brennöfen hat sich der ringförmige Ziegelofen von Hoffmann und Licht in jeder Hinsicht bewährt. Diese Oefen bestehen aus einem im Grundriss ringförmigen, im Querschnitt beliebig geformten Ofenkanal, der zwar an verschiedenen Punkten von aussen zugänglich und beschickbar und an eben so vielen Punkten gegen einen im Centrum stehenden Schornstein verschliessbar, im Uebrigen aber frei ist.
Denkt man sich den Querschnitt des Ofenkanals mittelst eines Schiebers, der durch Falze eingesetzt wird, an irgend einer Stelle geschlossen, die zunächst davor gelegene Eingangsthür und den zunächst dahinter liegenden Rauchkanal geöffnet, alle übrigen Eingänge und Rauchkanäle aber geschlossen, und im Schornstein eine aufsteigende Luftsäule, so wird ein Luftzug entstehen, der aus der Atmosphäre durch die geöffnete Thür in den Ofen tritt und diesen seiner ganzen Länge nach bis auf die andere Seite des Schiebers durchstreicht, um durch den dort geöffneten Rauchkanal (und den Rauchsammelkanal) in den Schornstein zu treten. Denkt man sich ferner den Ofenkanal mit den zu brennenden Kalksteinen gefüllt, und zwar der Art, dass der Luftzug in der ersten Hälfte des Kanals bereits fertig gebrannte, in der Abkühlung begriffene Steine durchstreicht, demnächst des Feuer speist (welches durch Einstreuen des Brennmaterials in die glühenden Steinmassen von oben unterhalten wird) und auf der letzten Hälfte des Ofenkanals durch noch nicht gebrannte Steine zieht, um dann durch den offenen Rauchkanal in den Schornstein zu entweichen, so ist es klar:
a) Dass die in die offene Thür eindringende Luft auf dem ersten Theil ihres Laufes im Ofen, indem sie die fertig gebrannten Steine abkühlt, sich in hohem Grade erhitzt, folglich
b) im Stande ist, den Effect des Feuers in eben dem und (wegen der dann erfolgenden vollständigeren Verbrennung der Gase) in noch höherem Grade zu vermehren, während
c) die durch das Feuer unverbrannt streichende Luft, sowie die gasförmigen Verbrennungsprodukte, auf ihrem übrigen Wege durch den Ofen bis zum Schornstein (resp. Rauchsammelkanal) eine Menge Wärme an die noch ungebrannten Steine absetzen und dieselben bis zu einer solchen Temperatur vorwärmen und erhitzen, dass nur eine kurze Brennzeit und eine verhältnissmässig geringe Menge Brennmaterial erforderlich ist, um sie vollständig gar zu brennen.
Da nun die der offenen Thür zunächst stehenden Steine am meisten abgekühlt, also zum Herausziehen tauglich sein werden, so kann man sie durch frische ungebrannte ersetzen; der Abschluss des Ofens mittelst das Schiebers kann vor der nächsten Thür hinter den frisch eingesetzten Steinen erfolgen, diese Thür kann geöffnet, die vorhergehende geschlossen werden, und ebenso der nächste Rauchkanal geöffnet, der geöffnet gewesene geschlossen und das Feuer vorwärts geschoben werden. Durch stetige Wiederholung dieses Vorgangs macht das Feuer wiederkehrend die Runde im Ofen, wie auch gleichzeitig das Ausziehen und Einsetzen der Steine ringsum ohne Unterbrechung stattfindet; um diese letzten beiden Manipulationen gleichzeitig vornehmen zu können, stehen die zwei ersten Thüren, die eine für das Ausziehen, die andere für des Einsetzen, zu gleicher Zeit offen.
Feldziegeleien.
Im Gegensatze zu den ständigen Ziegelhütten unterscheidet man die Feldziegeleien, die besonders in Gegenden am Platze sind, wo in Folge der Entfernung von Ziegeleien die Herbeischaffung von Ziegeln grossen Kostenaufwand verursachen würde, vorausgesetzt, dass in geringer Entfernung von dem Ort, wo die Bauten ausgeführt werden sollen, sich ein passender Ziegelthon findet. Die durch den Feldbrand hergestellten Ziegel heissen Feldziegel oder Feldsteine. Das Verfahren beim Feldbrennen ist verschieden, je nachdem man mit Torf, Holz oder Steinkohle feuert. Benutzt man Torf oder Holz als Brennmaterial, so formt man aus den zu backenden Steinen in derselben Weise, wie sie in einen Ofen eingesetzt werden würden, einen Haufen oder Meiler, bringt auch mehrere Feuerkanäle darin an und bekleidet den bis zu 50,000 Steine fassenden Meiler mit einer dünnen Lage Lehm und noch von der Windseite mit beweglichen Strohhorden. Das Einschüren geschieht hier in den Heizkanälen, die Feuergase gehen durch die Ziegelmasse hindurch und finden endlich in der Decke ihren Ausweg. Es ist bei diesem Verfahren unvermeidlich, dass die Temperatur in den inneren Theilen des Meilers weit höher steigt, als in den der Lehmschicht zunächst liegenden Theilen. Soll dagegen Steinkohle als Brennmaterial dienen, so legt man die Heizkanäle enger als bei Torffeuerung an, da sie nur zur Entzündung der Steinkohlen dienen sollen, und füllt sie mit Steinkohle. Auf jede Schicht der eingesetzten Backsteine kommt eine Lage zerkleinerte Steinkohle, darauf die nächste Steinschicht, dann wieder Steinkohlen u. s. f.; der Meiler wird auch hier mit einer Schicht Lehm bedeckt, in welcher man einige Luftlöcher anbringt, um das Brennen reguliren zu können. Die in den Feuerkanälen befindlichen Steinkohlen werden angezündet, von wo aus das Feuer sich nach und nach über den ganzen Meiler erstreckt. Die sich entwickelnde Hitze ist hinreichend, um die Backsteine in allen Theilen des Ofens gar zu brennen. Während des Verbrennens der Steinkohlenlagen sinkt der Meiler zusammen, was jedoch bei der geringen Dicke dieser Lagen von keinem Nachtheil ist.
Die holländischen Klinker.
Die holländischen Klinker oder Klinkerte sind sehr scharf, bis zur halben Verglasung gebrannte Backsteine, die sich von den gewöhnlichen durch glasigen Bruch, grünliche oder dunkelbraune Farbe und die Eigenschaft, kein Wasser zu absorbiren, unterscheiden.
Dachziegel und Fliessen.
Zur Fabrikation der Dachziegel bedarf man eines besseren und sorgfältiger zubereiteten Thones als zur Herstellung der Mauerziegel. Während man bei den letzteren das Material durch blosses Treten vorbereitet, wendet man bei den Dachziegeln gewöhnlich die Thonmühle an. In Bezug auf das Streichen der Masse ist kaum etwas zu erwähnen. In der Regel brennt man sie gleichzeitig mit den Mauersteinen, wobei erstere den obern Theil des Ofens einnehmen müssen, da sie ihrer geringeren Dicke wegen zum Backen keiner so hohen Temperatur bedürfen als die Backsteine. Will man den Ziegeln eine ins Graue gehende Farbe ertheilen, so feuert man, wenn der Brennofen in der grössten Glut steht und man glaubt, dass er in einigen Stunden ausgenommen werden muss, Erlenzweige mit ihrem Laub, so grün und feucht, wie sie vom Baume kommen, ein, und hört mit dem Torffeuer auf; zugleich werden die Schürlöcher geschlossen. Der entstehende Rauch bildet in der porösen Ziegelmasse einen Absatz von Kohle, was die Ursache der Graufärbung ist; vielleicht wird auch das in der Masse enthaltene Eisenoxyd zu schwarzem Oxyd-Oxydul reducirt. Die Fabrikation der Fliessen (Pflasterziegel oder Plattziegel) stimmt im Wesentlichen mit der der Dachziegel überein; man giebt ihnen durch Dämpfen mit grünem Erlenholz häufig einen angenehmen grauen Thon; die Fliessen sind von viereckiger oder sechseckiger Gestalt und zum Auspflastern der Fussböden in Küchen, Vorplätzen, Kellern u. s. w. bestimmt. Von den Dachziegeln sind folgende Sorten gebräuchlich: a) die Biberschwänze, platte, auf der einen schmalen platten Seite mit einer Nase versehene Dachziegel, die mit Hülfe der Nasen nebeneinander auf die Latten aufgehängt werden und auf diese Weise die platte Fläche des Daches bilden. Man theilt sie in ganze oder halbe, je nachdem sie volle gewöhnliche Breite oder die Hälfte derselben haben; b) die Blendsteine unterscheiden sich von den Biberschwänzen dadurch, dass sie keine Nase haben, mittelst welcher sie aufgetragen werden können, sondern mit Löchern zum Aufnageln versehen sind; c) die Kaff- oder Kappziegel, welche die Stelle der sogenannten Kappfenster vertreten und Licht und Luft auf den Boden des Hauses leiten sollen, sind von den Biberschwänzen dadurch unterschieden, dass sie bei gleicher Länge dreimal so breit sind und in der Mitte eine Ausbauchung mit einer Oeffnung besitzen; d) die gegenwärtig nicht mehr gangbaren Passziegel (Pfannenziegel oder Schlussziegel) besitzen die Gestalt eines liegenden ∾; der abwärts gehende Theil eines solchen Ziegels greift immer in den aufwärts gehenden des folgenden. Ein mit solchen Ziegeln bedecktes Dach schliesst zwar vollständig, beschwert aber auch das Gebäude zu sehr; e) die Hohlziegel, von der Gestalt eines halben hohlen abgekürzten Kegels oder eines halben hohlen Cylinders, werden in Forstziegel und in Kehlziegel unterschieden. Sonst wurden erstere zur Bedeckung ganzer Dächer gebraucht, gegenwärtig benutzt man sie nur noch zum Eindecken der Forsten oder Firste.
Hohlziegel.
Die Anwendung von hohlen Backsteinen (Hohlziegeln) stammt aus den ältesten Zeiten. Die sogenannten Topfgewölbe sind in der That weiter nichts als Mauerwerk aus hohlen Steinen, um das Gewicht des auszuführenden Mauerkörpers geringer zu machen und dadurch den Druck auf die Theile des Bauwerkes, welche ihn zu tragen haben, zu vermindern. Die Töpfe sind 21–24 Centimeter hoch, 9–12 Centimeter im Durchmesser, in der Mitte hohl und hartgebrannt. Durch die Einführung der Drainpressen hat man nun Gelegenheit, die Topfform zu verlassen und Ziegelsteine zu fabriciren, welche mit den Vortheilen des gewöhnlichen Formates die Vorzüge der Töpfe vereinigen. Es werden auf Drainpressen durch geeignete Formen Steine hergestellt, welche die viereckige Gestalt und Grösse unserer gewöhnlichen Mauersteine haben und ihrer Länge nach von Oeffnungen durchlaufen werden. Für einzelne Anwendungen fabricirt man Steine, bei denen die Oeffnungen die Steine nicht nach der Länge, sondern nach der Quere durchlaufen.
Derartige Hohlziegel zeigen, mit gewöhnlichen Backsteinen verglichen, manche Vortheile, deren hauptsächlichste folgende sind: 1) man braucht zu ihrer Fabrikation nur etwa 60–70 Proc. des Materials; 2) sie lassen sich viel rascher fabriciren, da sie mit Hülfe der Presse dargestellt werden; 3) sie trocknen schneller und gleichförmiger, weil das Austrocknen auch von innen geschieht; 4) sie erfordern zum Backen eine weit niedrigere Temperatur, sodass man 20–30 Proc. Brennmaterial erspart; 5) der Transport der Steine wird natürlich ein billigerer; die Mauern trocknen leichter und schneller aus. Fig. 175 zeigt eine sehr gebräuchliche Art von Hohlziegeln, Fig. 176 eine andere Modification derselben.
Fig. 175. Fig. 176.
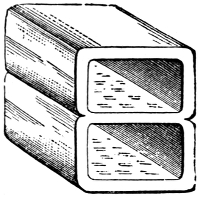
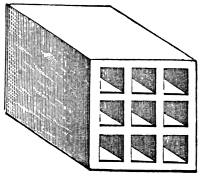
Leichte oder schwimmende Ziegelsteine.
Die sogenannten leichten Ziegelsteine (poröse Backsteine, Schwammsteine), welche auf dem Wasser schwimmen, waren schon den Alten bekannt. Posidonius und nach ihm Strabo sprechen von einer in Spanien vorkommenden thonartigen Erde, die man als Polirmittel des Silbers brauche und aus welcher man dort Bausteine forme, die auf dem Wasser schwimmen. Aehnliches geschehe auf einer Insel des Tyrrhenischen Meeres und auf mehreren Punkten in Asien. Vitruvius Pollio hat sich über diese Steine als ein wegen seiner Leichtigkeit zum Bauen ganz besonders sich eignendes Material geäussert und auch Plinius hat Steine aus dieser bimssteinähnlichen, aber plastischen Masse als einen Gegenstand von grosser Wichtigkeit erwähnt. Diese Thatsachen blieben Jahrtausende lang fast ganz unbeachtet, weil das Material sich nur spärlich und vereinzelt fand, bis im Jahre 1791 der Italiener Giovane Fabroni aus einer als Bergmehl bezeichneten Kieselerde, die sich bei Santafiora in Toscana findet, schwimmende Ziegelsteine herzustellen lehrte, welche sich gut mit Mörtel verbanden und der Erweichung durch Wasser vollständig widerstanden; diese Steine leiteten die Wärme so gering, dass man ein Ende derselben in der Hand halten konnte, während das andere rothglühend war. Fabroni machte auf einem alten Fahrzeuge das Experiment, eine viereckige Kammer aus solchen Steinen zu wölben und mit Schiesspulver auszufüllen. Das mit Holz bedeckte Schiff brannte vollständig ab, und als der Boden der Pulverkammer weggebrannt war, versank es ohne Entzündung des Pulvers. Zu derselben Zeit entdeckte auch Faujes bei Coiron in Frankreich eine Art Bergmehl, die in ihren Eigenschaften mit dem aus Toscana völlig übereinstimmte, aber erst im Jahre 1832 durch die Bemühungen des Grafen de Nantes und des Bergwerkdirectors Fournet in Lyon Anwendung fand. Letzterer hob die Wichtigkeit dieser Steine für die Marine hervor. Die Pulverkammer, die Küche, die Herde der Dampfmaschinen, die Orte, wo Spirituosen aufbewahrt werden, lassen sich dadurch sicher machen. Ebenso wichtig sind diese Steine für die Gewölbe der Schmelzöfen und überhaupt für alle Oefen, in welchen bedeutende Hitze erzeugt wird, da diese Steine nicht schmelzen und sich nur wenig zusammenziehen. Früher hielt man das zur Fabrikation der schwimmenden Ziegelsteine geeignete Bergmehl allgemein für eine unorganische Substanz und sein Auffinden für einen zufälligen Umstand, weshalb denn seine technische Benutzung sich wenig verbreiten konnte. Kützing hat jedoch nachgewiesen, dass diese Erdarten ihre Eigenthümlichkeiten dem Umstande verdanken, dass sie Zusammenhäufungen von Kieselpanzern von Infusorien sind und sich auch in Deutschland ziemlich häufig finden. Während ein gewöhnlicher Ziegelstein 2,70 Kilogr. wiegt, ist des Gewicht eines aus Berliner Infusorienthon dargestellten gleichgrossen Steines nur 0,45 Kilogr. Mit Wachs überzogene Stücke schwimmen wie Kork auf dem Wasser. Das stärkste Porcellanofenfeuer schmelzt sie nicht und verkürzt sie wenig. Durch Zusatz von etwas Thon oder Lehm wird die Festigkeit den gewöhnlichen Mauersteinen gleich. — Man macht die porösen Backsteine gegenwärtig auch häufig aus gewöhnlichem Ziegelthon unter Zusatz von Kohlenpulver, Sägespänen, Lohe, Torf, Moorerde u. s. w. Derartige Steine, Lohsteine oder Schwammsteine, wurden übrigens schon im 14. oder 15. Jahrhundert dargestellt, so trifft man z. B. in Nürnberg in alten Gebäuden die Schornsteine mit solchen leichten Ziegelsteinen aufgeführt, bei denen der Thon mit Lohe oder Spreu versetzt war. Seit einigen Jahren stellt man zu Kolbermoor (in Südbayern) unter dem Namen Tuffziegel leichte Backsteine aus einem Gemenge von Torf und sandhaltigem Lehm dar.
Feuerfeste Steine.
Die feuerfesten Steine oder Charmottesteine werden anstatt der gewöhnlichen Backsteine zur Construction aller solchen Feueranlagen angewendet, wo diese schmelzen würden. Man stellt dieselben aus einem feuerbeständigen, an Kiesel- und Thonerde reichen, aber an Kalk, Eisenoxydul und Alkalien armen Thonerde her. Um dessen Strengflüssigkeit zu steigern und das Schwinden und Rissigwerden beim Brennen zu verhindern, mischt man den Thon mit schon gebranntem Thon (Charmotte), Sand, Kohle, Koks u. s. w. Bei der Fabrikation feuerfester Steine ist zu berücksichtigen, dass es hauptsächlich zweierlei Dinge sind, welche auf Erweichung und Schmelzung eines dem Feuer ausgesetzten feuerfesten Steines hinwirken: ein hoher Hitzgrad an sich, dann ein gleichzeitiger Angriff von Agentien, die wie Flugasche, alkalische Dämpfe, schmelzende Alkalien und Metalloxyde (besonders Eisenoxydul) als Flussmittel wirken. Daraus folgen für die Darstellung zweierlei Gesichtspunkte, im letztern Falle dürfen nur feuerfeste Thone Bestandtheile sein, im ersten Falle sind kieselige Zusätze zulässig. Ausserdem müssen die feuerfesten Steine starken Abwechselungen der Temperatur widerstehen und hinreichend fest sein, um einen starken Druck auszuhalten.
Man fertigt aus der Masse für feuerfeste Steine nicht nur Steine, sondern auch Futter für Oefen in Kreissegmenten, Platten, Kapseln für Porcellan und Steingut, Muffeln für das Einbrennen von Porcellanfarben, Beschläge in Fabriköfen, Röhren zum Ausfüttern von Schornsteinen (als Schutz gegen Feuersgefahr), Gasretorten, Kaminsimse, Badewannen, Blumengefässe, Abtrittsröhren, Waterclosets, Viehtröge, hohle Platten zur Herstellung von Isolirschichten gegen aufsteigende Feuchtigkeit bei Bauten u. s. w. Einige Analysen von feuerfesten Steinen ergaben:
1. 2. 3. 4. 5.
Kieselerde 63,09 88,1 88,43 69,3 77,6
Thonerde 29,09 4,5 6,90 29,5 19,0
Kalk 0,42 1,2 3,40 — —
Magnesia 0,66 — — — 2,8
Eisenoxyd 2,88 16,1 31,50 2,0 0,3
Kali 1,92 — — — —
Natron 0,31 — — — —
Titansäure 2,21 — — — —
100,00 100,0 100,00 100,0 100,0
1. Thon von Dowlais, 2. Steine aus den Kupferschmelzöfen in Wales, 3. in Pembroke, 4. zu Hochöfen, 5. zu Flammenöfen. Die Dinasteine (Dina-Bricks), die man aus England (das Material ist von dem Dinafelsen im Vale of Neath in Glamorganshire) bezieht, aber auch in Deutschland von vortrefflicher Qualität herstellt, bestehen aus fast reinem Quarzsand und 1 Proc. Kalk, gehören mithin nicht in die Kategorie der feuerfesten Thonwaaren.
Thonröhren.
Die Thonröhren dienen theils als Wasserleitungsröhren, theils zur Anlage unterirdischer Wasserabzüge auf nassen Grundstücken (die sogenannten Drains, drains, underdrains). Die in letzter Hinsicht angewendeten Röhren heissen Drainröhren (tuyaux de drainage, drains-tiles). Gewöhnlicher Ziegelthon lässt sich zur Fabrikation der Drainröhren verwenden, doch muss er besonders sorgfältig zubereitet werden. Man muss den Thon schon vor Winter auswerfen, gut durcharbeiten und von allen Klumpen, Steinen und anderen fremden Stoffen befreien. Bei gutem Thon genügt ein mit Schlämmen verbundenes tüchtiges Durchkneten mit Händen und Füssen; in neuerer Zeit und namentlich beim grossen Betriebe wendet man hierzu jedoch häufiger die Thonschneidemaschine an. Einfacher und wohlfeiler als die Maschine ist das Clayton'sche Sieb, eine mit runden Löchern versehene eiserne Platte, die in jeder Drainröhrenmaschine angebracht werden kann. Ehe man zur Fabrikation der Röhren selbst schreitet, lässt man den Thon mit Hülfe der Maschine durch das Clayton'sche Sieb gehen. Die Herstellung der Röhren geschieht auf den Drainröhrenpressen, deren Construction leicht zu verstehen ist. Wird Thonbrei aus einem damit gefüllten Behälter, mittelst eines Stempels, durch eine kreisrunde Oeffnung herausgepresst, in deren Mittelpunkt concentrisch ein etwas kleinerer Pfropf feststehend angebracht ist, so erhält, dem ringförmigen Durchgangsraume entsprechend, der hervortretende Thonkörper die Gestalt einer Röhre. Die Bewegung des Stempels wird durch eine Schraube, durch Räderwerk und Zahnstange, durch eine hydraulische Presse oder durch Dampfdruck zuwegegebracht. Das Austreten der Thonröhren findet entweder in horizontaler oder in verticaler Richtung (von oben nach unten) statt. Letztere erfordert natürlich eine durch ihre Höhe unbequeme Bauart der Maschine, eignet sich aber für Thonröhren von grösserer Dimension, weil das weiche Rohr in horizontaler Lage durch sein eigenes Gewicht sich plattdrückt. Unter den vielen Constructionen von Drainröhrenpressen sind die von Clayton, Williams, Whitehead und Ainslie die verbreitetsten.
Schmelztiegel.
Von den Schmelztiegeln verlangt man, dass sie einer hohen Temperatur ohne Schmelzung oder Sinterung widerstehen; schroffe Temperaturwechsel aushalten, ohne zu reissen; und der Einwirkung der Asche und in gewissen Fällen auch Substanzen widerstehen, welche als Flussmittel wirken z. B. Bleiglätte u. dergl. Sie sind, wenn man von den Tiegeln aus Eisen und Platin absieht, meist aus Thon und Graphit, zuweilen aus Kohle, Speckstein, Thonerde u. s. w. Unter ihnen sind die bekanntesten die hessischen, die Charmottetiegel, die Graphittiegel und die englischen. Die hessischen oder Almeroder Tiegel werden aus 1 Th. Thon (von 71 Th. Kieselerde, 25 Th. Thonerde und 4 Th. Eisenoxyd) und ⅓–½ des Gewichtes Quarzsand angefertigt. Sie sind feuerfest, vertragen ohne zu bersten schnellen Temperaturwechsel und sind zuweilen bei chemischen Operationen anwendbar; zu manchen aber sind sie zu porös und ihr Korn zu grob. Wegen ihres grossen Kieselgehaltes werden dieselben auch von Alkalien, Bleioxyd und dergl. durchlöchert. Auch eignen sie sich wegen ihres groben Kornes nicht zu Operationen, wo wie z. B. bei dem Schmelzen edler Metalle die Produkte sorgfältig gesammelt werden müssen. Die Charmottetiegel bestehen aus Thon, der mit Quarzsand, Charmotte und ähnlichen Körpern versetzt ist. Die Graphittiegel, Ipser oder Passauer Tiegel werden in Nürnberg (bei Caspar Gruber), ferner in Hafnerzell bei Passau und auch zu Achenrain in Tyrol aus 1 Th. feuerbeständigem Thone von Schildorf bei Passau und 3-4 Th. natürlichem Graphit angefertigt. In der englischen Patent Plumbago Crucible–Company zu Battersea bei London, so wie in den Nürnberger Fabriken wendet man Ceylongraphit und feuerfesten Thon an. Die Graphittiegel vertragen den grössten Temperaturwechsel und schwinden höchst selten. Die englischen Tiegel werden in Stourbridge aus 2 Th. Thon und 1 Th. Koks angefertigt. Tiegel, welche in ihrer Masse Kohle enthalten, wirken reducirend auf die darin zu behandelnden Oxyde, sie werden daher vorzugsweise zu Metallschmelzungen angewendet. In neuerer Zeit wendet man zum Schmelzen der Metalle auch nicht selten (wie beim Schmelzen und Feinen des Platins nach Deville's Methode) Kalk- und Kreidetiegel, oder auch (beim Schmelzen von Eisen und Stahl) nach Caron Magnesiatiegel an. Letztere aus Magnesia durch Drücken in eine Form dargestellt, sind sehr dauerhaft und unschmelzbar. Gaudin empfiehlt zu gleichem Zwecke Tiegel aus einem Gemenge von Thonerde (aus Bauxit oder Kryolith) und Magnesia, die man mit dem Namen Spinelltiegel bezeichnen könnte. Sehr beachtenswerth erscheinen auch die von Andouin aus Bauxit (vergl. Seite 291) dargestellten Bauxittiegel.
Der Kalk und das Kalkbrennen.
Vom Kalk.
Der Kalk (Calciumoxyd, CaO = 56) gehört in seiner Verbindung mit Kohlensäure als Calciumcarbonat (kohlensaurer Kalk, CaCO3) zu den in der Natur am häufigsten vorkommenden Körpern. Diese Substanz findet sich in allen drei Naturreichen, sie macht einen Bestandtheil der Knochen der Wirbelthiere aus, sie bildet ferner die Hauptmasse der Schalen der Mollusken (Austern, Muscheln), Strahlthiere und den kalkigen Ueberzug vieler Wassergewächse, z. B. der aus der Gattung Chara. In der grössten Menge kommt sie jedoch im Mineralreiche als körniger Kalk (Urkalk), Marmor, Kalkspath, Arragonit, Kreide und Kalkstein vor. Technische Anwendung finden im unveränderten Zustande von diesen Mineralien der Marmor zu Bildhauerarbeiten und in den Fabriken künstlicher Mineralwässer zum Entwickeln von Kohlensäure, der Kalkspath zum Ausbringen der Metalle aus ihren Erzen auf Schmelzhütten, der Doppelspath, eine Varietät des Kalkspathes, bei gewissen optischen Instrumenten, die Kreide als Farbe- und Schreibmaterial, in der Sodafabrikation, zur Darstellung von hydraulischem Mörtel und als Bau- und Pflastermaterial. Der dichte Kalkstein, welcher nach seinem geologischen Vorkommen als Uebergangskalk, Alpenkalk, Zechstein, Liaskalk, Jurakalk, Muschelkalk, etc. unterschieden wird, ist häufig mit Thon, Eisen- und anderen Metalloxyden gemischt und deshalb sehr verschieden gefärbt. Der lithographische Stein ist ein gelblichweisser, schiefriger Kalkstein, der zu Solenhofen und Pappenheim in Bayern vorkommt, und wie es schon sein Name andeutet, zur Lithographie angewendet wird. Ein mit organischen Substanzen — wahrscheinlich Rückständen zerstörter thierischer Organe — gemengter Kalk ist der Stinkstein, der beim Reiben oder Schlagen einen bituminösen Geruch entwickelt. Er ist gewöhnlich von rauchgrauer Farbe. Die Kreide oder erdiges Calciumcarbonat bildet ausgedehnte, mächtige Lager im nördlichen Deutschland, in England, Dänemark und Frankreich. Ehrenberg hat nachgewiesen, dass die Kreide aus kalkigen Infusorienpanzern besteht. Hierher gehört ferner der Mergelkalkstein, welcher sich durch seinen Gehalt an Thon auszeichnet. Mit Natriumcarbonat bildet das Calciumcarbonat den Gay-Lussac (CaCO3 + Na2CO3), mit Bariumcarbonat den Baryto-Calcit (CaCO3 + BaCO3) und mit Magnesiumcarbonat den Bitterspath oder Dolomit (CaCO3 + MgCO3); im letzteren Mineral, dem Dolomit, kann der Magnesiagehalt so steigen, dass 3 Moleküle desselben auf 1 Molekül Calciumcarbonat vorhanden sind.
Eigenschaften.
Das Calciumcarbonat, gleichviel in welcher Form, ist im reinen Wasser nicht, wol aber im kohlensäurehaltigen löslich, indem sich Calciumbicarbonat bildet. Wenn diese Lösung durch Verdunsten die Hälfte ihrer Kohlensäure verliert, so setzt sich das nun unlöslich gewordene Calciumcarbonat wieder ab und erhält, je nach der dabei annehmenden Form, verschiedene Namen. Das sich absetzende Carbonat erscheint häufig in den sogenannten Tropfsteinhöhlen in krystallinischen Zapfen (Stalactiten und Stalagmiten). Kalksinter wird der krystallinisch blättrige Ueberzug genannt, der als kalkige Incrustation vorkommende Kalktuff. Wird Calciumcarbonat in einer verschlossenen Porcellanröhre heftig und anhaltend erhitzt, so schmilzt dasselbe und erstarrt nach dem Erkalten zu einer krystallinischen Masse von unverändertem Carbonat. Erhitzt man aber Calciumcarbonat bei nicht abgeschlossener Luft, so wird die Kohlensäure ausgetrieben und es bleibt Aetzkalk (CaO) oder gebrannter Kalk zurück. 100 Th. Calciumcarbonat geben 56 Th. gebrannten Kalk. Das Volumen des Kalkes erleidet beim Brennen keine Verminderung. Der gebrannte Kalk ist diejenige Form, unter der der Kalk zu den meisten gewerblichen Zwecken geschickt ist.
Brennen des Kalkes.
Das Brennen des Kalkes geschieht
a) in Meilern,
b) in Feldöfen,
c) in Kalköfen.
Das Kalkbrennen in Meilern geschieht auf die Weise, dass man die Kalksteine, ohne sie vorher in kleinere Stücke zu zerschlagen, in Haufen schichtet und dieselben ähnlich wie bei der Meilerverkohlung des Holzes behandelt. Der Meiler wird mit Erde oder Rasen bedeckt und das Feuer so geleitet, dass die grossen Kalkstücke auch im Innern gehörig gebrannt sind. Behufs der Regulirung des Luftzuges, des Anzündens, des Bewerfens, des Schürens, des Zubrennens und Abkühlens verfährt man genau auf dieselbe Weise wie bei der Meilerverkohlung. Nach P. Löss ist ein derartiger Meiler 4,5 Meter hoch, fasst 52,5 Kubikmeter Steine und liefert 35,5 Kubikmeter Kalk, so wie 2,6 Kubikmeter Kalkstaub.
In den Feldöfen, den Meilern ähnlich, stellt man die grössern Stücke des zu brennenden Kalkes so zusammen, dass sie eine Zündgasse bilden und schüttet die kleinen Stücke auf die grössern. Es ist leicht einzusehen, dass das Brennen des Kalkes in Meilern und in Feldöfen nur in den wenigsten Fällen Anwendung finden kann. Man bedient sich daher zum Brennen des Kalkes fast überall besonders zu diesem Zwecke construirter Oefen, Kalköfen. Die Gestalt der Oefen ist eine sehr verschiedene. Meist sind sie cylindrisch oder eiförmig.
Man theilt die Kalköfen ein:
a) in solche mit unterbrochenem Brande (periodische, discontinuirliche Oefen),
b) in Oefen mit ununterbrochenem Brande (continuirliche Oefen).
Die Oefen mit unterbrochenem Brande lässt man nach beendigtem Brennen erkalten, um den Kalk auszuziehen, in den continuirlichen Oefen geht das Brennen ununterbrochen fort, da die Construction des Ofens ein Ausziehen des gebrannten oder garen Kalkes und ein fortwährendes Nachfüllen von frischem Kalke gestattet. Die continuirlichen Oefen zerfallen wieder in solche, in welchen Brennmaterial und Kalkstein gemischt, und in solche, in welchen diese Materialien geschieden sind. Haben auch die continuirlichen Oefen ihre grossen Vorzüge besonders hinsichtlich der Ersparung an Brennmaterial, so sind sie doch nur an solchen Orten zu empfehlen, wo der fortdauernde Absatz des gebrannten Kalkes ein gesicherter ist. An kleinen Orten, wo nicht regelmässig immerfort gebrannt werden kann, neigt sich der Vorzug auf die Seite der kleinen compendiösen periodischen Oefen.
Fig. 177. Fig. 178.
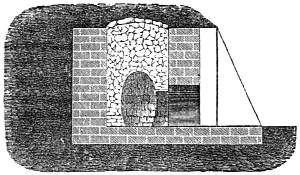
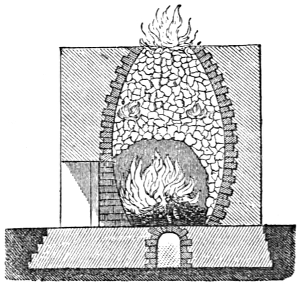
Periodische Kalköfen.
Die periodischen Oefen (mit unterbrochenem Brande) haben entweder einen Rost, meist sind sie aber nicht mit einem solchen versehen. Fig. 177 und 178 zeigen zwei periodische Kalköfen ohne Rost von der gewöhnlichsten Construction. Man baut sie entweder in einen Hügelabhang oder am zweckmässigsten in den Abhang des Kalksteinbruches selbst hinein. In der Regel baut man mehrere Oefen neben einander, so dass eine Mauer zweien Oefen gemeinschaftlich ist. Soll in dem Ofen Kalk gebrannt werden, so baut man aus den grössten Kalksteinen, die zu diesem Zwecke ausgesucht werden, ein spitzbogenartiges Gewölbe von 1,3–1,6 Meter Höhe, wozu man sich einer Brettlehne zur vorläufigen Unterstützung bedienen kann; dieses Gewölbe dient als Feuerraum, auf welchen man durch die Gicht die übrigen Kalksteine schüttet und dadurch den Schacht anfüllt. Durch die Heizöffnung wird nun mit einem leicht entzündlichen Brennmaterial (Reisigholz, Haidekraut, Späne) der Ofen allmälig angewärmt und ein dumpfes Rauchfeuer unterhalten. Durch diese „Räucherung“ bezweckt man die allmälige Erwärmung der Steine, wodurch dem Zerbersten der grossen, das Gewölbe bildenden Steine und dem Herabsinken der ganzen, den Schacht erfüllenden Steinmasse vorgebeugt wird. Allmälig wird das Feuer verstärkt, die berussten Steine nehmen nach und nach eine hellere Farbe an und die aus der Gicht herausbrennenden Flammen werden russfrei und hell. Sobald der Kalkstein unter der Decke als eine weissglühende, lockere Masse erscheint und der Inhalt des Ofens etwa um ⅙ zusammengesunken ist, sieht man das Brennen als beendigt an, worauf der Kalk aus dem Ofen entfernt und ein neuer Brand begonnen wird. Ein Brand dauert in der Regel 36–48 Stunden.
Fig. 179.
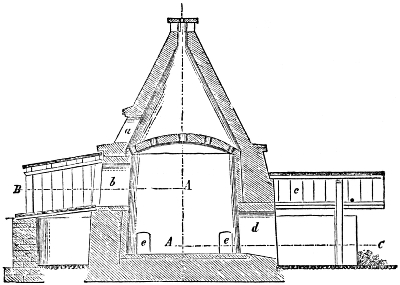
Fig. 180.
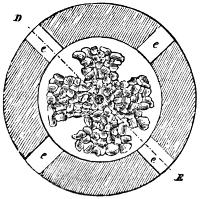
Fig. 181.
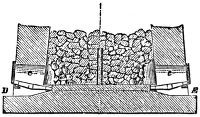
Dass periodische Kalköfen mit Rost, wegen der rascher und vollständiger erfolgenden Verbrennung des Brennmaterials den Vorzug vor solchen ohne Rost verdienen, bedarf keines Beweises. Alle Kalköfen mit unterbrochenem Gange leiden aber an dem grossen Uebelstande der Ungleichheit des Garbrennens und der grossen Verschwendung von Brennmaterial.
Einer der zweckmässigsten Oefen der Art ist ein periodischer Kalkofen, wie er in Hannover gebräuchlich ist. Fig. 179 zeigt den verticalen Durchschnitt, Fig. 180 den Grundriss, Fig. 181 den unteren Raum des Ofens im verticalen Durchschnitte. Zum Brennen des Kalkes dient der untere, oben überwölbte Raum von unten 4 Meter, oben 3,12 Meter Durchmesser und 11 Fuss Höhe. Er enthält unten 4 Schürlöcher e, e, e, e mit Rosten für das Brennmaterial (Steinkohle zu Velpe, Braunkohle zu Fürstenwalde), wie solche die Fig. 181 veranschaulicht. B der Zugang zum Einbringen des rohen Kalksteins; derselbe wird während des Brennens zugemauert; d die Thür zum Ausfahren des gebrannten Kalkes; auch sie bleibt während des Brandes vermauert; o ist eine Bedachung über dem Eingang zu dem bedachten kreisförmigen Raum um den Ofen, also zu den Schürlöchern und der Thür d. a ein Zugang zu dem obern Mantel über dem Ofen, und zu den Abzüchten in dem Gewölbe des Ofens. Dieser Zugang ist nöthig, um das Austreten der Flamme aus den einzelnen Gewölböffnungen beobachten, und je nach Erforderniss einzelne derselben durch aufgelegte Steine verschliessen und dadurch die Gluth mehr nach anderen Punkten des Ofens hinleiten zu können. Aus Fig. 181 erkennt man ohne weitere Beschreibung die Art, wie der Kalkstein eingesetzt wird, so dass bei jeder der Feuerungen ein zur besseren Vertheilung der Flamme dienendes Gewölbe entsteht. In der Mitte wird ein Stück Holz eingesetzt, durch dessen Verbrennung nachher eine ebenfalls zur besseren Vertheilung der Flamme dienende cylindrische Höhlung entsteht. Während der ersten 6 Stunden feuert man schwach, dann aber schreitet man zu scharfem Feuer, bis die gelbe Kalkflamme aus den Gewölböffnungen herausschlägt und eine klare Gluth im Ofen sichtbar ist.
Continuirliche Kalköfen.
Fig. 182.
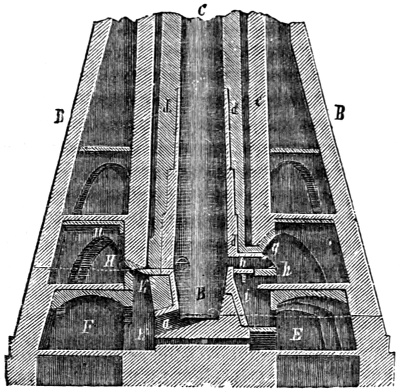
Die Formen und die Construction der Kalköfen mit ununterbrochenem Brande sind ausserordentlich verschieden. Man unterscheidet besonders zwei Arten. Bei der einen Art giebt man den Kalkstein schichtenweise mit dem Brennmaterial (Torf, Braunkohle, Steinkohle) durch die Gicht auf und entfernt den gebrannten Kalk von Zeit zu Zeit unten; bei einer andern Art ist die Feuerung in einer gewissen Höhe über und zwar ausserhalb der Sohle eines Schachtes, so dass der Kalkstein in dem Ofen mit dem Brennmaterial nicht in Berührung tritt, sondern nur durch dessen Flamme erhitzt wird. Sobald durch die an der Ofensohle befindliche Abzugsöffnung der Kalk herausgezogen wird, so sinkt der oberhalb der Feuerungen vorhandene Kalk nach, und es wird durch die Gicht wieder frischer Kalkstein eingetragen.
Einen Ofen mit ununterbrochenem Brande wendet man in Rüdersdorf bei Berlin an (Fig. 182), wo Muschelkalkstein zum Brennen verwendet wird. Der Schacht des Kalkofens besteht aus der aus feuerfesten Steinen aufgeführten Futtermauer d und der Rauhmauer e, welche durch die Füllung eines mit Asche, Bauschutt u. s. w. angefüllten Raumes getrennt sind. Diese Füllung soll auf der einen Seite die Wärme besser zusammenhalten, auf der andern Seite die Ausdehnung des Futters durch die Wärme compensiren. Die äussere Mauer BB ist kein wesentlicher Theil des Ofens; sie bildet nur die zum Holztrocknen, zum Aufbewahren des Kalkes, zum Aufenthalt der Arbeiter u. s. w. dienenden Gallerien HF u. s. w. Während des Ganges des Kalkofens ist der untere Raum B des Schachtes mit gargebranntem Kalke angefüllt, welcher durch die vier Zugöffnungen a a an der Schachtsohle von Zeit zu Zeit gezogen wird. Um dies zu erleichtern, wird die Schachtsohle durch eine gebogene Fläche gebildet, deren abhängige Seiten die Kalkstücke nach den Zugöffnungen hinleiten. Der Schacht hat ungefähr eine Höhe von 14,123 Meter. Etwa in einer Höhe von 4 Meter über der Schachtsohle befinden sich die Feuerungen h für Torf oder Holz, welche zu drei oder fünf um den Ofen herum angebracht sind und mit Aschenfall i und Rost versehen sind. E ist ein grösserer Aschenbehälter, in welchen die Asche aus i von Zeit zu Zeit geschafft wird. Die Flamme gelangt durch den Fuchs b in den Schacht. Der von den Ziehöffnungen vertical in die Höhe gehende Kanal k führt in das Gewölbe H; er hat die Bestimmung, den Arbeiter vor der Hitze zu schützen, indem die erhitzte Luft sofort nach H geleitet wird. Die Kalköfen erhalten ihren Namen nach der Anzahl der Feuerungen, als drei-, vier- und fünfschürige Oefen.
Soll der Ofen in Gang gebracht werden, so nimmt man vor der Hand auf die seitlichen Feuerungen keine Rücksicht, sondern bringt Holz in den Schacht und füllt ihn dann mit Kalkstein bis zum Fuchse b. Nachdem das Holz verbrannt ist, hat der Ofen die zur Herstellung eines guten Zuges erforderliche Erwärmung angenommen, man füllt ihn nun mit Kalkstein und bringt auf die Roste der Feuerungen Torf. Durch die Flamme der Feuerungen, welche durch die Füchse b in den Ofen zieht, findet das Brennen des Kalksteines in dem Schachte statt, welcher bis oben hinauf damit gefüllt ist, sodass sogar auf die Gicht noch ein etwa 1,3 Meter hoher Kegel von Kalksteinen aufgesetzt ist. Ist der obere Kalk gargebrannt, so wird der unter den Feuerungen befindliche gezogen, der obere sinkt nach, es wird ein neuer Kegel von Kalksteinen auf die Gicht gebracht und das Brennen des Kalksteins wird so lange fortgesetzt, als der Ofen aushält.
Oefen zu doppelter Benutzung.
Wenn es die Localität gestattet, richtet man zuweilen Oefen mit doppelter Benutzung ein, so giebt es Kalköfen, in welchen zu gleicher Zeit Backsteine mit gebrannt werden können; ferner benutzt man die aus der Gicht des Hochofens entweichenden Gase, endlich auch die Wärme aus den Koksöfen zum Kalkbrennen. Seit einigen Jahren findet der Ringofen von Hoffmann und Licht (siehe Keramik) zum Brennen von Kalk (Cäment und Backsteinen) immer mehr Anwendung, doch zeigt der Ringofen den Nachtheil, dass leicht ungebrannte Steine zurückbleiben.
Eigenschaften des gebrannten Kalkes.
Die Nebenbestandtheile des rohen Kalksteins sind auf die Eigenschaften des gebrannten Kalksteins von grossem Einflusse. War der angewendete Kalkstein ziemlich reines Calciumcarbonat, so erhitzt er sich beim Uebergiessen mit Wasser bedeutend und bildet damit einen fetten Brei. Solchen Kalkstein nennt man fetten Kalk. In dem Grade aber, als sich der Kalkstein in seiner Zusammensetzung dem Dolomit (CaCO3 + MgCO3) nähert und magnesiahaltig wird, wird der nach dem Uebergiessen mit Wasser entstehende Brei kürzer; einen solchen magnesiahaltigen Kalk nennt man magern Kalk. Bei einem Magnesiagehalt von 10 Proc. ist das Magerwerden schon deutlich zu bemerken, bei 25–30 Proc. ist der Kalk bereits unbrauchbar. Der Kalk ist, so wie er aus dem Kalkofen kommt, nicht gleichmässig gar gebrannt, einzelne Stücke wurden zu wenig erhitzt und halten in der Mitte noch einen Kern von rohem Kalkstein (sie sind nur ausgebrannt), andere Stücke haben dagegen eine zu starke Erhitzung erlitten und heissen dann todtgebrannt. Das Todtbrennen des Kalks liegt entweder daran, dass durch zu kurze und plötzliche Hitze halbkohlensaures Calcium (CaCO3 + CaH2O2) oder halbgebrannter Kalk gebildet worden ist, welcher nach der Meinung der Kalkbrenner nicht mehr gar gebrannt werden kann (die künstlich dargestellte Verbindung verliert beim stärkeren Glühen alle Kohlensäure), oder dass durch zu hohe Temperatur die nie in den Kalksteinen fehlende Kieselerde und Thonerde mit dem Kalk auf der Oberfläche zusammengesintert sind. Die Asche des Brennmaterials ist auch zuweilen die Ursache des Todtbrennens des Kalksteins. Durch das angehende Zusammensintern wird verhindert, dass der gebrannte Kalk mit Wasser einen Brei bildet.
Löschen des Kalkes.
Wird gebrannter Kalk mit Wasser übergossen, so nehmen 100 Gewichtstheile Kalk ungefähr 32 Gewichtstheile Wasser auf: (CaO = 56) nehmen auf (H2O = 16), oder dem Vol. von 3 Vol. Kalk und 1 Vol. Wasser, der Kalk erhitzt sich dabei bis auf 150° und zerfällt endlich zu einem vollkommen weissen Pulver (Mehlkalk, Kalkpulver), welches ein dreimal grösseres Volumen einnimmt als der Kalkstein vorher. Für technische Zwecke wendet man aber weit mehr Wasser an, als zur Bildung des Mehlkalkes erforderlich wäre. Die Ueberführung des gebrannten Kalkes durch Wasser in eine breiartige Masse heisst das Löschen des Kalkes. Der gelöschte Kalk ist Calciumhydroxyd (CaH2O2). Bei dem Löschen des Kalkes ist es wesentlich, die möglichst grosse Vertheilung und Volumenvergrösserung zu erzielen. Wird der gebrannte Kalk nur mit so viel Wasser befeuchtet, als er bedarf, um in Hydrat überzugehen, so zerfällt er unter Freiwerden von Wärme zu einem feinen Pulver, welches sich scharf anfühlt. Nimmt man noch weniger Wasser, so erhält man ein sandiges Pulver, welches mit Wasser einen schlechten Kalkbrei giebt. Es ist deshalb nicht vortheilhaft, den gebrannten Kalk in einem Korbe auf kurze Zeit in Wasser unterzutauchen, so dass er sich zu Pulver löscht, und dann mit Wasser zu einem Brei anzurühren; er vergrössert dabei sein Volumen nicht bedeutend, er wächst oder gedeiht schlecht. Nachdem der Kalk mit der dreifachen Gewichtsmenge Wasser gelöscht worden ist, verdünnt man ihn mit einer gleichen Menge Wasser, sumpft ihn ein, d. h. man lässt ihn in die Kalkgrube ablaufen, deren Wände genügend porös sein müssen, um ein schnelles Durchsickern des überschüssig zugesetzten Wassers zu gestatten. Das Einsumpfen bietet mehrere Vortheile, einmal wird der Kalkbrei mit der Zeit noch fetter und speckiger, indem die in dem frischgelöschten Kalke immer noch sich findenden unaufgeschlossenen Theile durch die Einwirkung des Wassers mit der Zeit sich zertheilen, das andere Mal kann man den Kalkbrei längere Zeit in diesen Gruben aufbewahren, ohne dass Bildung von Calciumcarbonat eintritt; gewöhnlich wird die Oberfläche des Kalksumpfes mit Brettern überlegt und auf diese einige Zoll hoch frischer Sand geschüttet. Das Einsumpfen hat aber noch einen weiteren Nutzen: indem nämlich durch das in den Boden abziehende Wasser ein Auslaugen des Kalkes stattfindet, werden die Salze der Alkalien, die immer in kleiner Menge in den Kalksteinen vorkommen, entfernt und dadurch ein Auswittern derselben aus den später damit aufgeführten Mauern verhütet. Eine eigenthümliche Art der Löschung des Kalkes ist das Trockenlöschen, wobei man den gebrannten Kalk mit Sand bedeckt und letzteren benetzt und darauf achtet, dass an keiner Stelle der Kalk ohne Sand mit der Luft in Berührung komme.
Der gelöschte Kalk hält das Wasser mit solcher Hartnäckigkeit zurück, dass bei 250–300° noch kein Gewichtsverlust stattfindet. In Wasser fein zertheiltes Calciumhydroxyd bildet den Kalkbrei, welcher mit Wasser verdünnt die Kalkmilch liefert. Letztere giebt durch Filtriren das Kalkwasser, eine gesättigte Lösung von Kalk in Wasser, welche auf 778 Th. Wasser 1 Th. Kalkhydrat enthält. An der Luft absorbirt der gebrannte Kalk Wasser und Kohlensäure, zerfällt dabei zu einem feinen weissen Pulver, giebt jedoch das anfangs aufgenommene Wasser unter Austausch gegen Kohlensäure wieder ab und hinterlässt endlich neutrales Calciumcarbonat. Deshalb pflegt man gelöschten Kalk, wenn derselbe in grösseren Quantitäten vorräthig gehalten werden muss, vor der Luft geschützt in Gruben aufzubewahren. Das Kalkwasser reagirt alkalisch; diese Reaction rührt theils von dem Kalke, theils davon her, dass die meisten Kalksteine Kochsalz und kieselsaures Alkali enthalten, welches durch die Einwirkung des Aetzkalkes in ätzendes Alkali übergeht.
Anwendung des Kalkes.
Die Anwendung des gebrannten Kalkes ist eine überaus mannigfache und gründet sich in allen Fällen darauf, dass der Kalk eine starke Base ist, welche überall und wohlfeil erhalten werden kann und durch einfaches Begiessen mit Wasser in denjenigen Zustand der Zertheilung übergeht, in welchem meist der Kalk in der Technik Anwendung findet. Seiner grossen Verwandtschaft zur Kohlensäure wegen wird er zur Darstellung des Aetzkalis und Aetznatrons aus den kohlensauren Alkalien verwendet. Der gelöschte Kalk dient ferner zur Darstellung des Ammoniaks aus dem Salmiak, des Calciumhypochlorites (Chlorkalk), zum Ausfällen der Magnesia aus der Mutterlauge der Salinen, zum Reinigen des Leuchtgases von Kohlensäure und theilweise auch von Schwefelwasserstoffgas, zum Einkalken des Getreides vor dem Säen, zur Raffination des Zuckers und zur Gewinnung des Zuckers aus dem Rübensafte, in der Sodafabrikation zum Zersetzen des Glaubersalzes (unter Mitwirkung von Kohle), in der Gerberei zum Enthaaren und Vorbereiten der Häute, in der Bleicherei zum Bäuchen der Baumwollgewebe, in der Färberei zur Bereitung der Indigküpen, als Zusatz zum Glase, in der Fabrikation der Stearin- und Palmitinkerzen, zur Fabrikation von Alaun und Aluminiumsulfat aus Kryolith, bei der Bereitung von Stärkezucker (zur Neutralisation der Schwefelsäure), zur Herstellung von Kitt mit Caseïn, als Polirmittel und bei der Ausbringung der Metalle als schlackebildender Zusatz. Die Eigenschaft des Kalkes, vor dem Knallgasgebläse (einem mit einem Gemenge von 2 Vol. Wasserstoff und 1 Vol. Sauerstoff gespeisten Gebläse) ausserordentlich lebhaft zu leuchten, benutzt man als Signallicht auf Leuchtthürmen, bei geodätischen Operationen, zum Beleuchten der Objecte unter dem Mikroskop u. s. w. Die wichtigste Anwendung des Kalkes ist aber die zur Bereitung von Mörtel.
Der Mörtel.
Mörtel.
Unter Mörtel oder Speise versteht man mit Sand oder mit einem sandartigen Zusatze gemengten Kalkbrei, welcher theils zur Vereinigung von Bausteinen, theils als Abputz dient. Der gewöhnliche Mörtel heisst Luftmörtel, der unter Wasser erhärtende und daher zu Wasserbauten sich eignende Mörtel wird hydraulischer Mörtel oder Wassermörtel genannt.
a) Der Luftmörtel.
Luftmörtel.
Wenn gelöschter Kalk an der Luft sich selbst überlassen bleibt, so trocknet er nach und nach unter Kohlensäureabsorption aus, wobei er stark schwindet und viele Risse bekommt. Wird hierbei die Luft abgehalten und zugleich ein angemessener Druck angebracht, so erlangt das Calciumhydroxyd (Kalkhydrat) nach dem Trocknen Marmorhärte. Das Kalkhydrat wäre demnach schon für sich geeignet, die Bausteine zu verbinden, wenn sie ebene Flächen hätten. Da die Bausteine aber auf ihrer Oberfläche sehr grosse Unebenheiten haben, welche zum Verschwinden gebracht werden müssen, so wären dicke Lagen von Kalkbrei anzubringen, die beim Austrocknen schwinden und Klüfte bekommen würden. Um Letzterem vorzubeugen, um ferner den Verbrauch an Kalk zu verringern, versetzt man den Kalkbrei mit Sand und ähnlichen Körpern, die mit ihm ein festes Conglomerat, zum Theil unter Umständen auch eine chemische Verbindung bilden, die mit den Bausteinen ein Ganzes bildet.
Man bereitet den Luftmörtel gewöhnlich mit dem bereits eingesumpften gelöschten Kalke, der, wenn es erforderlich erscheint, unter Zusatz von Wasser mit dem Sande innig vermengt wird, so dass in dem entstehenden Mörtel keine Kalkklümpchen mehr wahrgenommen werden können. Als Zuschlag braucht man zum Mörtel nur Sand. Man zieht den eckigen und kantigen Sand dem runden vor, wol aber ohne Grund; dass der Kalkbrei an Sandkörnern mit rauhen Flächen besser adhärire, als an solchen mit glatten, ist einleuchtend, dass aber die Ecken und Kanten die Adhäsion nicht zu vermehren im Stande sind, ist wahrscheinlich. Die Natur bietet uns in den Breccien eine Verkittung von runden und stumpf- oder scharfeckigen Stücken, die durch gleiche Kraft zusammengehalten werden, es ist daher nicht einzusehen, warum der Luftmörtel, der doch in der That eine Nachahmung jener Breccien bezweckt, sich anders verhalten soll. Das Verhältniss des Sandes zum Kalke ist für die Qualität und den Grad des Erhärtens des herzustellenden Mörtels von der grössten Wichtigkeit. In der Praxis rechnet man auf 1 Kubikmeter steifen Kalkbrei (aus fettem Kalke) 3–4 Kubikmeter Sand, bei magerem, magnesiahaltigem Kalke nimmt man auf eine gleiche Quantität 1–2½ Kubikmeter Sand, weil die fremden Gemengtheile darin sich schon selbst wie Sand verhalten. Soll der so bereitete Mörtel zur Verbindung der Mauersteine oder Backsteine angewendet werden, so befeuchtet man die Oberfläche der porösen Steine, um der Absorption der Feuchtigkeit des Mörtels vorzubeugen und wirft den Mörtel mit einer Kelle darauf. Der Mörtel wird im Ueberschusse angewendet, um alle Zwischenräume auszufüllen, dann drückt man die neuen Steine auf die bereits festliegenden und nöthigt so den überschüssigen Mörtel, herauszudringen.
Erhärten des Mörtels.
Die Erhärtung des Mörtels, obgleich schon nach einigen Tagen genügend, um einer Mauer eine gewisse Festigkeit zu ertheilen, geschieht so allmälig, dass sie nach vielen Jahrhunderten noch nicht ihr Maximum erreicht hat. Was die Theorie der Erhärtung des Mörtels an der Luft betrifft, so haben sich darüber mehrere Ansichten geltend zu machen gesucht. Dass das Austrocknen allein nicht der Grund des Erhärtens sein kann, davon kann man sich leicht überzeugen, wenn man den Luftmörtel im Wasserbade oder über der Lampe austrocknet; das Resultat des Trocknens ist keineswegs eine steinartige, sondern eine bröcklige, leicht zerreibliche Masse. Der Mörtel kann aber nur binden, wenn er eine steinartige Masse bildet. v. Fuchs nahm als Ursache der Mörtelerhärtung die Bildung von sogenanntem halbkohlensauren Kalk (CaCO3 + CaH2O2), einer Verbindung an, welche nicht in das gewöhnliche Calciumcarbonat (CaCO3) übergeführt werden könne. Neuere Untersuchungen haben das Irrige dieser Ansicht bewiesen und gezeigt, dass die Annahme der Existenz von halbkohlensaurem Kalk nicht nothwendig sei, da die Menge der im Luftmörtel gefundenen Kohlensäure (nach den Analysen von A. Vogel, von Alex. Bauer u. A.) derjenigen häufig entspricht, welche neutrales Calciumcarbonat verlangt, während in anderen Fällen (so in den Analysen von Anton v. Schrötter) die Kohlensäure um 20 Proc., ja selbst um 70 Proc. gegen die Berechnung zurückbleibt. Die Untersuchungen von Alex. Petzholdt, A. v. Schrötter u. A. haben endlich gezeigt, dass mit der Erhärtung des Mörtels häufig eine Zunahme an löslicher Kieselerde zu bemerken sei. Diese Umwandelung des Quarzsandes in lösliche Kieselerde durch fortgesetzte Einwirkung von Calciumhydroxyd ist jedoch für die Erhärtung nur von untergeordnetem Werthe, da Kalksand und geschlämmte Kreide anstatt des Kieselsandes als Zuschlag zum Mörtel angewendet, eine ebenso steinharte Masse bildet. Auch ist nicht zu vergessen, dass der Uebergang von festem Mörtel nur nach und nach und stets in zwei Stadien erfolgt. In dem ersten Stadium findet der Uebergang von dem breiigen in den festen Zustand statt (das Anziehen oder Binden), in dem zweiten Stadium geht das steinige Erhärten der weichen mit dem Nagel noch ritzbaren Masse vor sich.