IV. Abschnitt Die Pflanzenstoffe und ihre technische Anwendung. Die Technologie der Pflanzenfaser.
Reading edition
Pflanzenfaser.
Die Pflanzenfaser oder die Cellulose C6H10O5 ist derjenige Stoff, der das Gewebe der Vegetabilien bildet und in den verschiedensten Formen in den Pflanzen vorkommt. In grösster Menge findet er sich mit incrustirender Substanz durchdrungen im Holze und bildet die Holzfaser, in langen Faden oder Büscheln bildet er den Flachs (Lein), den Hanf, die Brennnesselfäden und die Baumwolle, welche Substanzen die technisch so überaus wichtige Gruppe der Gespinnstfasern bilden und zur Fabrikation der Gespinnste und Gewebe, des Papiers und der Schiessbaumwolle dienen. Mit Schwefelsäure behandelt, geht er in Dextrose (Glycose) über, worauf die Verwendung der Cellulose zur Spiritusdarstellung beruht. Dass der reine Pflanzenzellenstoff von gleicher Zusammensetzung in dem Holze, der Baumwolle, dem Flachse und dem Papier vorkommt, geht aus folgenden Analysen dieser verschiedenen Substanzen hervor:
Zellenstoff aus: Holz. Baumwolle. Flachs. Papier.
Kohlenstoff 43,87 43,30 43,63 43,87
Wasserstoff 6,23 6,40 6,21 6,12
Sauerstoff 49,90 50,30 50,16 50,01
100,00 100,00 100,00 100,00
Diejenigen Pflanzentheile, welche als Gespinnstfaser verarbeitet werden, stellen Faserbündel dar, die fest, geschmeidig, spaltbar und wo möglich bleichbar sein müssen. Diesen vier Eigenschaften entsprechen in hervorragendem Grade zunächst der Flachs, der Hanf und die Baumwolle, dann, wiewohl in schwächerem Maasse, einige der unten zu erwähnenden Flachs- und Hanfsurrogate, die erst durch die internationalen Industrieausstellungen der beiden letzten Decennien in weiteren Kreisen bekannt geworden sind.
α) Der Flachs.
Flachs.
Der Flachs ist die zum Spinnen vorgerichtete Faser der Leinpflanze (Linum usitatissimum), einer Pflanze aus der Familie der Caryophylleen. Die Ernte des Leins geschieht, indem die Pflanzen aus dem Boden gerauft, in Bündel gebunden, und zum Trocknen auf das Feld gestellt werden. Nach dem Trocknen werden die Pflanzen auf der Flachsraufe, einem Kamme mit eisernen Hakenzähnen (dem Riffelkamm oder Reffkamm), geriffelt, d. h. die Samenkapseln abgerissen, dann aber der Flachs in handdicke Bündel gebunden und der Rotte übergeben. Die in dem Lein enthaltenen Fasern, welche den Flachs bilden, liegen unter der Rinde der Pflanze und zwar durch eine gummiartige Substanz (die nach J. Kolb Pektose ist) zusammengeleimt, welche daraus entfernt werden muss, so dass durch die nachfolgende mechanische Behandlung die spinnbaren Fasern isolirt werden können, ohne übermässig beschädigt zu werden. Dies geschieht durch das Rösten desselben.Rösten oder Rotten, deren Zweck nach J. Kolb das Hervorrufen der Pektingährung ist, wodurch das Pektin in Pektinsäure übergeht. Behufs des Röstens bringt man die Flachsstengel in Bäche oder in stehendes Wasser, und hält sie durch aufgelegte schwere Körper unter der Oberfläche des Wassers, bis eine Art von Fäulniss eingetreten ist, welche diejenigen Stoffe, von welchen die Faser zusammengehalten wird, nicht aber die Faser selbst zerstört. Man nennt diese Art der Röste die Wasserröste. Nach einer andern Methode setzt man die geriffelten Stengel, in dünnen Lagen auf Feldern ausgebreitet, den Einflüssen der Atmosphäre aus und ersetzt den fehlenden Regen durch fleissiges Begiessen mit Wasser (Thauröste, Landrotte, Luftrotte). Beide Methoden sind langwierig und ungesund, weil durch die bei der Fäulniss sich entwickelnden Gasarten die Umgegend vergiftet, durch die Wasserröste ausserdem das Wasser verdorben und zur Erhaltung des Lebens von Fischen untauglich wird.
Warmwasserröste.
Fig. 187.
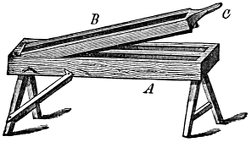
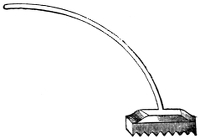
Fig. 188.
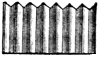
Nach vielen Versuchen, die schon seit langer Zeit mit verschiedenen chemischen Substanzen (Kalilauge, verdünnter Schwefelsäure) angestellt worden sind, war endlich vor wenigen Jahren das seither unter dem Namen Warmwasserröste bekannt gewordene Verfahren zuerst von Schenck in Irland eingeführt worden. Gegenwärtig hat sich dieses Verfahren auf dem Continente eingebürgert. Das Rösten geht nach dieser Methode in grossen Bottichen vor sich, in welchen das Wasser mittelst Dampf auf 25–30° erhitzt wird, nach 60–90 Stunden ist das Rösten beendigt. Die Vortheile, welche die Warmwasserröste darbietet, sind: 1) dass die Arbeit des Röstens dem Leinbauer gänzlich abgenommen wird und in eigene Anstalten übergeht, wodurch ein besseres und gleichmässigeres Produkt erzielt wird; 2) dass in Folge eines um etwa 10 Proc. geringeren Gewichtsverlustes nach der Röste, verglichen mit dem Wasserröstverfahren, der Ertrag ein weit grösserer ist; 3) dass bei dem fbrikmässigen Betriebe dieser Röstart die Unkosten verhältnissmässig gering sind. In neuerer Zeit hat man auch angefangen, heisse Wasserdämpfe zum Rösten Dampfröste.des Flachses anzuwenden. Diese Dampfröste, von Watt und Buchanan eingeführt, soll vor der Warmwasserröste grosse Vorzüge besitzen.
Brechen des Flachses.
Im gerotteten Zustande besteht der Flachs aus Cellulose und Pektinsäure. Nach beendigtem Rösten und Dörren sucht man die Fasern von der Hülse und dem durch das Rösten mürbe gewordenen Kern zu trennen, was durch das Brechen, Schwingen und Hecheln geschieht. Durch das Brechen werden die holzigen Theile zerklopft (gebrochen), das Bast widersteht durch seine grössere Zähigkeit und bleibt fast unversehrt. Das Werkzeug, dessen man sich zum Brechen bedient, besteht (Fig. 187) aus zwei ineinandergreifenden Theilen; der obere B (der Deckel oder Schlegel) wird aus zwei Holzschienen gebildet, die an dem einen Ende so mit einem Untergestell verbunden sind, dass sie sich wie in einem Charniere bewegen lassen. Diese beiden Holzschienen laufen nach unten messerschneidenartig zu und vereinigen sich in dem Handgriffe C. Das Untergestell A ist der ganzen Länge nach in zwei durchgehende Rinnen ausgeschnitten, die so beschaffen sind, dass die Latten des Deckels bei der niedergehenden Bewegung sich genau in die Rinnen des unteren Theiles (der Lade) hineinlegen. Indem der Arbeiter abwechselnd den Deckel aufhebt und schnell wieder niederstösst, bringt er zu gleicher Zeit ein Büschel Flachs quer über die Lade, welches zwischen den Latten des Deckels und den Rinnen der Lade zerknickt und zerquetscht wird, da es allmälig der Länge nach fortgezogen wird. Die holzigen Theile, die Schebe oder Ahne fallen theils von selbst, theils werden sie nach beendigtem Brechen zum grossen Theil durch Ausschütteln entfernt.
Bei dem Handbrechen ist ein ziemlicher Verlust an Flachs schwer zu vermeiden, weshalb gut construirte Flachsbrechmaschinen den Vorzug verdienen.
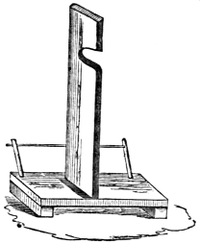
Fig. 189. Fig. 190. Fig. 191. Fig. 192.
Botten oder Blaueln.
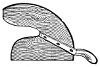
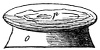
Anstatt des Brechens bedient man sich in Belgien des Botthammers, womit der Flachs gleichsam gedroschen wird. Der Botthammer (Fig. 188) ist ein flacher viereckiger Holzblock, auf der unteren Seite (Fig. 189) mit querlaufenden, parallelen Einkerbungen versehen, und an einem langen, gekrümmten Stiele befestigt. Der Arbeiter tritt mit der Fussspitze auf das eine Ende des Flachses, hält ihn so fest, und schlägt mit dem Botthammer kräftig auf die freie Stelle, wendet von Zeit zu Zeit um und durchschüttelt ihn, bis der Flachs gleichmässig gebrochen ist. Der gebrochene oder gebottelte Flachs enthält immer noch fest anhängende, beim Schütteln sich nicht absondernde Schebetheile, welche durch das Schwingen Schwingen des Flachses.entfernt werden. Der hierbei benutzte Apparat besteht aus dem Schwingstock und aus dem Schwingmesser. Ersterer (Fig. 190) ist ein auf einem Fussgestell aufrecht befestigtes Brett mit einem Einschnitte an der Seite, in welchen man ein Büschel Flachs so legt, dass es an der vordern Seite des Brettes herabhängt, während es hinter demselben festgehalten wird. Das Schwingmesser (Fig. 191) ist aus hartem, dünnem Holze, an den Kanten zugeschärft und mit einem Handgriffe versehen. Der Arbeiter schlägt damit den längs des Brettes herabhängenden Flachs, dann dreht er denselben herum und fährt fort zu schlagen, bis der Flachs völlig von der Schebe befreit ist. Anstatt des Schwingens oder auch nach demselben wendet man Ribben.in einigen Flachsgegenden das Ribben an, das in einem kräftigen Ausstreichen mit dem Ribbenmesser (Fig. 192), einer dünnen Klinge o aus Eisenblech, welche in einem hölzernen Griff p gefasst ist, besteht. Der sitzende Arbeiter fasst ein Bündel Flachs (eine Riste) mit der linken Hand, breitet dasselbe auf einem über die Knie gebreiteten Schurzfell aus und führt mit der Rechten das Messer. Trotz dem sorgfältigsten Schwingen oder Ribben wird der Flachs nicht in Hecheln des Flachses.den zum Spinnen erforderlichen Zustand übergeführt. Abgesehen von noch vorhandenen Schebeüberresten, ist der Bast noch nicht vollständig in seine Fasern zertheilt, sind auch noch kurze Fasern mit langen gemengt, liegen endlich auch zahlreiche Fasern verwirrt und gekrümmt. Die letzte Arbeit der Flachszurichtung, das Hecheln, soll demnach: 1) die Schebeüberreste vollständig entfernen; 2) den Bast in die einzelnen, zum grössten Theil noch bänderartig zusammenhängenden Flachsfasern spalten; 3) die zu kurzen Fasern absondern; 4) die langen Fasern glatt und parallel legen. Die Hechel, das Werkzeug, dessen man sich zum Hecheln bedient, besteht aus feinen, spitzen Stahlzinken, welche auf einem festen Holzboden befestigt sind. Man bedarf mehrerer Sorten Hecheln, bei welchen die Zinken dichter oder entfernter, feiner oder gröber sind. Der Arbeiter schlägt den Flachs handvollweise durch die Hecheln und zwar zuerst durch die gröberen, zuletzt durch die feinsten.
Gewirre oder Hede.
Die von den Zähnen der Hechel zurückgehaltenen kürzeren Fasern nennt man das Gewirre (daraus verdorben die Worte Werrig oder Werg) oder die Hede, die zur Seilerarbeit oder zu geringerem Gespinnst verwendet werden kann. Gewöhnlich ist die Zurichtung der Flachsfaser mit der Arbeit des Hechelns beendigt, in speciellen Fällen, wo besondere Reinheit und Feinheit der Fasern erforderlich ist, vervollständigt man die Wirkung der Hechel durch Klopfen und Bürsten und durch Kochen mit Seifenlösung.
Ausbeute an Flachs.
Der durchschnittliche Ertrag an geschwungenem Flachs und Leinsamen beträgt pro Hektare 492 Kilogr. Flachs und 440 Kilogr. Leinsamen
100 Kilogr. gerösteter und gedörrter Flachs
wiegen nach dem Brechen 45–48 Kilogr.
„ „ „ Schwingen oder Ribben 15–25 „
„ „ „ Hecheln 10 „
Dabei erhält man 5–10 Kilogr. Schwingwerg und 5–15 Kilogr. Hechelwerg.
Spinnen des Flachses.
Das Spinnen des gehechelten Flachses bezweckt dessen Umwandlung in Garn. Das Spinnen kann geschehen auf dem Spinnrade (Handspinnerei), oder auf Maschinen (Maschinenspinnerei). Die Aufgabe der Spinnerei ist, die Fasern des gehechelten Flachses so auszuziehen und anzuordnen, dass sie einen Faden von möglichst gleicher Dicke bilden, und dann diesem Faden die Drehung zu geben. Das Spinnen auf dem Spinnrade ist allgemein bekannt. Die Verarbeitung in den mechanischen Spinnereien zerfällt in folgende Abtheilungen: 1) der gehechelte Flachs wird in ein Band von ziemlich gerade und parallel liegenden Fasern, die Grundlage des künftigen Garnfadens verwandelt; 2) dieses Band wird gestreckt; dadurch wird dasselbe verfeinert und die parallele Lage der Fasern vollkommen bewirkt; 3) das gestreckte Band wird durch weiteres Strecken und geringes Drehen in den Vorgespinnstfaden verwandelt; 4) der Vorgespinnstfaden geht durch fortgesetztes Strecken und verstärktes Drehen in das Feingespinnst, in das Garn über. Das Werg wird ebenfalls auf Maschinen zu Gespinnst verarbeitet; indem dasselbe zuerst ähnlich der Baumwolle gekratzt, auf der Kratzmaschine in Bänder verwandelt und übrigens wie der Flachs behandelt wird. Das Leingarn wird gehaspelt, dann entweder roh, oder gebleicht zu Geweben verarbeitet. Die durch Drehen (Zwirnen) vereinigten Fäden irgend eines Gespinnstes bilden den Zwirn.
Weben des Leingarnes.
Beim Weben des Garnes werden Fäden parallel neben einander aufgespannt (die Kette) und durch dieselben Fäden so rechtwinklig geführt (der Einschuss, Schuss, Einschlag), dass dichte Gewebe entstehen, die man mit dem Namen leinene Leinene Zeuge.Zeuge zusammenfasst. Durch die Umkehr des Einschusses an den beiden Rändern des Gewebes, wobei derselbe die äussersten Kettenfäden umschlingt, entsteht die Kante oder Sahlleiste.
Arten der Leingewebe.
Die wichtigsten Leinwandsorten sind ohne Zweifel die glatten weissen, welche die Namen Leinwand, Leinen oder Linnen führen. Doch werden auch geköperte und gemusterte sehr häufig angewendet. Zur Verfertigung farbigen Zeuges muss das dazu bestimmte gefärbte Garn schon beim Aufbäumen geordnet werden, und beim Weben selbst, welches allerdings mühsamer als das der gewöhnlichen glatten weissen Zeuge ist, muss der Arbeiter ebenso viele Schützen haben, als beim Einschlage Fäden von verschiedener Farbe vorhanden sein sollen. Der zu Tafelzeugen bestimmte leinene Damast, welcher grosse Muster wie Blumen, Landschaften, Porträts u. s. w. enthält, wird ebenso wie der Drell oder Zwillich, auf dem Jacquard-Stuhl gewebt. Der Zwillich ist auf beiden Seiten rechts, während der leinene Damast dies bloss auf einer Seite ist. Beim Zwillich bildet der Einschlag die Figuren, während dies beim Damast durch die Kette geschieht. Der Batist ist eine aus dem feinsten Gespinnst nicht sehr dicht gewebte Leinwand. Der Flachs dazu wird mit besonderer Sorgfalt gebaut, damit er eine bestimmte Länge erreiche, und das Weben des Zeuges verrichtete man früher in sehr hellen und feuchten Kellern, um das Zerreissen der zarten Fäden möglichst zu verhüten; jetzt ist dies nicht mehr der Fall, sondern man wendet zum Beleuchten eine Lösung von Chlorcalcium oder eine glycerinhaltige Mischung an. Das Kammertuch, welches man oft mit Batist verwechselt, ist ebenso fein wie der Batist, aber weniger dicht. Aus der Picardie erhalten wir Kammertuch von so grosser Feinheit, dass ein Stück von 7 Meter kaum 180–240 Grm. wiegt. Schleier, Klar oder Schier unterscheidet sich von dem Batist nur durch grössere Lockerheit des Gewebes. Fast ebenso locker ist Linon, welches das Mittel zwischen Batist und Schleier hält. Die leinene Gaze, ein dünnes, florartig gewebtes Zeug, ist dem Linon ähnlich. Creas, eine ursprünglich spanische feine Leinwand, aus vorher schon gebleichtem Garn gewebt, nimmt nach dem Mangen und Glätten ein sehr angenehmes, seidenartiges Ansehen an. Der Tüll (den man auch aus Baumwollengarn macht) ist ein aus gebleichtem Leingarn durchbrochen gewebtes Zeug, welches stark gesteift und unter Anderem zum Durchnähen der Zierrathen benutzt wird. Die gröbste, meistens hänfene Leinwand ist des Segeltuch, das Matrosenlinnen und die Pack- und Sackleinwand. Das sogenannte Bleichtuch ist eine Art grober Leinwand, welche in den Wachsbleichen zu der Unterlage des zu bleichenden Wachses gebraucht wird.
Appretur.
Die fertigen Zeuge werden gebleicht und dann, um ihnen ein gefälliges Ansehen zu geben, appretirt. Die Appretur zerfällt in das Stärken, Glätten und Pressen. Durch das Stärken wird die Leinwand steif und zur Annahme des Glanzes geeignet. Das Glätten und Pressen geschieht entweder auf Mangen oder Rollen, oder vermittelst eines aus 3–5 Walzen bestehenden Kalanders. — Von dem Bleichen der leinenen Zeuge wird weiter unten die Rede sein.
β) Der Hanf und andere weniger wichtige Gespinnstpflanzen.
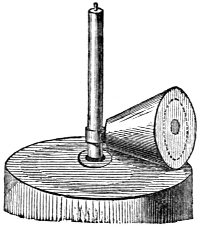
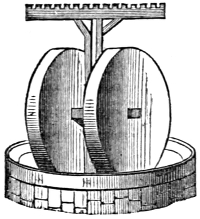
Der Hanf (Cannabis sativa) wird hauptsächlich wegen des Bastes seiner Stengel angebaut. Der daraus gewonnene Faden ist zwar etwas grob, hat aber dafür ganz besondere Festigkeit und lässt sich daher kaum durch ein anderes Material zu Tauwerk und Segeltuch ersetzen. Nicht minder wird aber auch das Hanfgespinnst zu häuslichem Gebrauch vielfach verwendet. Die Verarbeitung der Hanfstengel stimmt im Wesentlichen mit jener des Flachses überein. Der Hanf wird nämlich im Wasser geröstet, getrocknet, gebrochen und auf der Hanfreibe zerquetscht. Die ältere Art derselben (Fig. 193) besteht aus einem grossen Steinkegel, der mit Hülfe einer Achse an einer verticalen Welle angebracht ist und sich mit dieser in einer Kreisbahn bewegt. Vortheilhaft sind die neuen Hanfreiber (Fig. 194), deren Construktion aus beistehender Zeichnung erhellt. Der geriebene Hanf heisst Reinhanf, der seiner Länge wegen beim Spinnen Schwierigkeiten darbietet und deshalb in 2 bis 3 Theile zerrissen wird, was man Stossen nennt. Hierauf folgt das Schwingen und Hecheln.
Fig. 193. Fig. 194.
Andere Gespinnstpflanzen.
In neuerer Zeit sind verschiedene, meist ausländische Faserstoffe als Stellvertreter des Flachses und Hanfes in die europäische Industrie eingeführt worden. Die hauptsächlichsten derselben sind folgende:
α) Stengelfasern:
1) Chinesisches Gras (Chinagras, Tschuma), die Faser von Urtica s. Boehmeria nivea und heterophylla, welche in China und Ostindien, in Mexico und dem Mississippithale, auf Cuba, in der Wolgaebene Russlands, im südlichen Frankreich und in Algier angebaut werden. Die in China gebräuchliche Herstellung der Fäden ist insofern bemerkenswerth, als die Fäden nicht gesponnen, sondern durch Aneinanderstückeln einzelner, Ende bei Ende gelegter und durch Rollen unter der Hand vereinigter Fasern gebildet werden; sie erscheinen daher glatt und nicht gedreht und bieten deshalb einen eigenthümlichen Glanz dar. Es dient zur Herstellung des schönen Gewebes, das unter dem Namen Grasleinen oder China grass-cloth bekannt ist. Das Rohmaterial, von Hause aus grünlich oder braun, lässt sich bleichen und nimmt dann alle Farben an.
2) Die grosse Nessel, Urtica dioïca, liefert einen feinen Bast, aus welchem das Nesseltuch hergestellt wird.
3) Rameehanf oder Ramié von Urtica s. Boehmeria utilis, eine Nesselart, die auf Borneo, Java, Sumatra und anderen Inseln des indischen Archipels, in neuerer Zeit auch in der Union und versuchsweise in Deutschland angebaut wird. Er ist 1–2 Meter lang, gelblichweiss, von der Feinheit reingeschwungenen groben Flachses, aber fast glanzlos und steif.
4) Rheahanf (Kankhura- oder Kalluihanf), Urtica s. Rhea tenacissima, aus Ostindien. Hat nicht viel Werth als Gespinnstfaser.
5) Jutehanf (paut-hemp), von der in Ostindien und China einheimischen Gemüselinde, Corchorus capsularis, C. textilis, C. olitorius, C. siliquosus. Das Gespinnstmaterial ist ein brauner, grober und langer Faserstoff, der in England zu dickem Garne versponnen wird, woraus man Sack- und Packtuch (Gunny) webt. Zu Tauwerk kann die Jute den Hanf nicht ersetzen, da sie zu wenig Festigkeit besitzt und im Wasser leicht fault.
6) Hibiscushanf (Bombayhanf oder Umbaree), von Hibiscus cannabinus, deren Bastfasern man von dem Holze durch Rösten und Pochen absondert; man verfertigt daraus in England Tauwerk.
7) Sunnhanf (Janapam oder ostindischer Hanf), von Crotalaria juncea, ist dem gewöhnlichen Hanfe sehr ähnlich, steht ihm aber an Festigkeit und Länge der Fasern nach.
β) Blattfasern:
8) Neuseeländischer Flachs, Phormium tenax, eine in Neuseeland einheimische Gespinnstpflanze (Koradi oder Korere), deren Blätter zahlreiche gerade Längenfasern von ziemlicher Feinheit, weisser Farbe und Seidenglanze enthalten. Das zubereitete Material ist dem gewöhnlichen Hanfe ähnlich, jedoch härter, steifer und rauher.
9) Aloëhanf (Pitta oder Pite) kommt aus Peru, Westindien, Mexico und Ostindien und besteht aus den gereinigten Fasern der Blätter mehrerer Agavearten, wie A. americana, A. vivipara, A. foetida etc. Er ist gelblichweiss und wird hauptsächlich zu Seilerwaaren verarbeitet.
10) Manilahanf (Pinasfaser oder Avaka) kommt von Musa textilis, M. troglodytarum und M. paradisiaca, die in Ostindien und mehreren Inseln des indischen Archipels wachsen. Er kommt im Handel vor in gelblichweissen oder bräunlichgelben Fasern von 1,3–2,2 Meter Länge, die zum Theil in bastähnliche Streifen vereinigt sind, durch Hecheln aber fein zertheilt dargestellt werden können. Die weisse Sorte zeigt nach dem Hecheln einen Seidenglanz und wird zu Glockenzügen, Taschen u. dergl. verarbeitet, auch zuweilen als Einschuss in Möbeldamaste verwendet. Die geringeren oder gefärbten Sorten Manilahanf dienen zu Seilerarbeiten.
11) Ananashanf (oder Pinna) kommt aus Westindien, Central- und Südamerika und besteht aus den Bastfasern der gewöhnlichen Ananas (Ananassa sativa s. Bromelia ananas) und anderen Ananasarten. Er eignet sich ziemlich gut zu feinen Geweben.
12) Pikabahanf (oder Piassava), aus den Blättern der Attalea funifera, einer in Brasilien wachsenden Palme, wird zu Seilerwaaren verwendet.
γ) Fasern aus Fruchthüllen:
13) Kokosnussfaser (Coir oder Kair) ist der rothbraune Faserstoff, mit welchem die Schale der Kokosnüsse (von Cocos nucifera) äusserlich umhüllt ist. Sie besitzt grosse Elasticität und Stärke und wird zu Seilen, Teppichen, Matten, Flechtwerken u. s. w. verarbeitet.
γ) Die Baumwolle.
Baumwolle.
Die Baumwolle oder Cotton ist die Samenwolle der Früchte mehrerer Staudengewächse aus der Gattung Gossypium, welche in allen Ländern des Gürtels zwischen der tropischen Zone und gemässigten, besonders in den Südstaaten der nordamerikanischen Union (Alabama, Mississippi, Georgia, Süd-Carolina, Tennessee, Louisiana, Arkansas, Florida, Texas), Mexico, Brasilien, Westindien, Ostindien, Algerien, Aegypten, Australien (Queensland), der Türkei (Macedonien, Thessalien, Candia), Neapel (z. B. in der Ebene von Salerno), Sicilien, Malta, Spanien (in Andalusien), in der Krim, in Griechenland etc. angebaut werden. Die Frucht besteht aus einer drei- bis fünffächerigen Kapsel von der Grösse einer welschen Nuss, in der sich die erbsengrossen schwarzen Samen von weissem Wollflaum umgeben befinden. In einer Art von Baumwollenstaude (Gossypium religiosum) ist die Baumwolle gelb gefärbt; sie wird von den Chinesen zur Fabrikation des Nanking angewendet. Wenn die Kapseln reif sind, so platzen sie auf und die Wolle tritt heraus; in jeder Zelle liegt ein Büschel Baumwolle, deren Fasern an den Samen festsitzen. So wie die Baumwolle nach Europa kommt, hat sie schon an ihren Erzeugungsorten eine vorläufige Reinigung erlitten, indem sie egrenirt, d. h. von den Samenkörnern sorgfältig befreit worden ist. Wollte man die Baumwolle mit den Samen verpacken, so würde dieselbe schmutzig und ölig, und zum Verspinnen untauglich werden. In den Vereinigten Staaten wendet man zum Egreniren die Entkörnungsmaschine von Whitney an, deren wirkende Haupttheile Kreissägeblätter sind. Es befinden sich an einer horizontalen Achse 18–20 solcher Sägeblätter, die sich wenigstens 100mal in einer Minute umdrehen. Diese Sägen greifen mit einem Theile ihrer Peripherie zwischen den Stäben eines engen Gitters durch, fassen mit ihren spitzen Zähnen die dort hingelegte Baumwolle und ziehen sie herum, ohne die Samenkörner mitzunehmen, da für diese die Oeffnungen des Gitters zu eng sind. Bei zwanzig Sägeblättern reinigt eine solche Maschine gegen 400 Pfund, bei 80 Sägeblättern bei einer Consumtion von 2 Pferdekräften gegen 500 Pfund rohe Baumwolle. In neuerer Zeit ersetzt man den Sägecylinder zuweilen durch einen Krempelcylinder. Man benutzt die Baumwollsamen zum Verfüttern, zum Düngen, und zur Oelbereitung (in Amerika erhält man aus 30 Pfund Baumwolle Körner zu einem Pfund Oel).
Arten der Baumwolle.
Man unterscheidet die Baumwolle nach den Ländern und nach den Stapelplätzen als nordamerikanische (Sea Island oder lange Georgia, Orleans, Upland, Louisiana, Alabama, Tennessee, Georgia, Virginia), südamerikanische (Fernambuk, Siara, Bahia u. s. w.), columbische, peruanische, westindische (Domingo, Bahama, Barthelemy), ostindische (Dhollerah, Surate, Manilla, Madras, Bengal), levantische (macedonische, smyrnaer), ägyptische (Mako oder Jümel), australische (Queensland) und europäische (spanische: Motril, sicilianische: Castellamare und Bianca, griechische und maltesische) Sorten.
Spinnen derselben.
Baumwollspinnerei. Die Reihe der Arbeiten, welchen die Baumwolle bis zur vollendeten Darstellung des Baumwollgarnes unterworfen wird, ist in den Spinnereien folgende:
1) Die Auflockerung und Reinigung der rohen Baumwolle, wodurch die durch das Pressen vor der Verschiffung zu festen Knollen und Klumpen verdichtete Wollmasse wieder zertheilt wird, die Fasern nach und nach auf das vollständigste von einander gelöst und zugleich die, oft noch in grosser Menge vorhandenen Reste der Samenkörner, sowie Sand, Staub und andere Unreinigkeiten entfernt werden. Die Bearbeitung geschieht zunächst entweder α) durch Klopfen und Schlagen mit der Hand, oder β) mit dem Wolf, welcher die Auflockerung durch einen mit spitzigen eisernen Zähnen besetzten Cylinder bewirkt, und γ) dem Willow (Zauseler), eine dem Wolf verwandte Maschine, aber mit stumpfen Stiften oder Pflöcken versehen. Die Fortsetzung der Auflockerung und Reinigung geschieht mittelst der Schlagmaschinen (Flackmaschinen), wesentlich aus einem Flügelrad und einem Ventilator bestehend; die Schläge der Flügel trennen die Wollfasern von den Unreinigkeiten, welche letztere durch den Luftstrom fortgeweht werden oder durch den Rost fallen. Um eine vollkommene Bearbeitung zu erlangen, gebraucht man zwei solcher Maschinen nach einander. Die beiden Schlagmaschinen heissen α) die Putzmaschine (batteur éplucheur), sie enthält zwei Flügelräder (Schläger) hintereinander und bewirkt also eine zweimalige Bearbeitung der Baumwolle, welche zuletzt als eine lockere, aber noch nicht völlig gereinigte Masse hervorgeht; β) die Watten- oder Wickelmaschine (batteur étaleur), welche nur einen, viel schneller umlaufenden Schläger hat und zugleich eine Vorrichtung enthält, wodurch die nun schon ziemlich gereinigte Baumwolle in Form einer lose zusammenliegenden Fläche (Watte, Pelz) auf eine Walze (Wickel) aufgerollt wird, welche man sodann der Kratzmaschine vorlegt. Unter dem Namen Epurateurs construirt man in neuerer Zeit Maschinen, welche zwischen den Schlagmaschinen und Krempeln inne stehend, die Wirkungsweise beider mit einander vereinigen und die Anwendung derselben ganz oder theilweise ersetzen. Der Epurateur eignet sich vorzüglich zur Wattenfabrikation.
2) Das Krempeln oder Kratzen. Die natürliche oder verwirrte Lage der Baumwollfaser wird durch die Behandlung mittelst der Auflockerungsmaschinen keineswegs gehoben, eher fast noch vermehrt. An ein Verspinnen der aufgelockerten Baumwolle ist daher erst dann zu denken, wenn sie vorläufig vollkommen gerade gestreckt und in parallele Lage zu einander gebracht sind. Dieser Forderung zu genügen, sind zunächst die Krempel- oder Kratzmaschinen bestimmt, deren Hauptbestandtheile mehrere auf ihrer Oberfläche dicht mit Drahthäkchen besetzte Walzen und flache Hölzer sind, zwischen welchen die Baumwolle dünn ausgebreitet durchgeführt und gleichsam gekämmt wird, wobei zugleich die noch vorhandenen kleinen Unreinigkeiten abfallen. Ein Kamm mit feinen Stahlzähnen löst von der letzten Walze die Baumwolle in Gestalt einer zarten, aus ziemlich parallel liegenden Fasern bestehenden Fläche (Vliess) ab. Das Krempeln wird in der Regel zwei Mal und zwar mit folgenden Maschinen vorgenommen: α) die Reisskrempel oder Vorkratze, welche das Vliess selbst auf eine hölzerne Trommel wickelt; β) die Feinkrempel oder Feinkratze, welche das von der Reisskrempel gelieferte Vliess verarbeitet und daraus ein neues Vliess bildet, welches, nachdem es mittelst des Kammes abgelöst ist, sogleich durch einen Trichter geht, und darin seiner Breite nach dergestalt zusammengedrängt wird, dass es die Gestalt eines schmalen und lockeren Bandes annimmt. Häufig lässt man auch schon durch die Vorkratze Bänder bilden, von denen man eine Anzahl mit Hülfe einer besonderen Maschine, dem Doubleur oder der Lappingmaschine zu einem breiten Vliesse vereinigt, welches man der Feinkratze vorlegt; letzteres Verfahren, obgleich weitläufiger, hat den Zweck, eine gleichmässigere Vertheilung der Baumwolle in dem auf der Feinkratze entstehenden Bande hervorzubringen. In neuerer Zeit wendet man häufig statt des Krempelns, das Kämmen der Baumwolle an. Man beabsichtigt dadurch theils eine Trennung der langen Fasern von den kurzen, um erstere allein zur Erzeugung der höheren Garnnummern benutzen zu können, theils auch bei der langen Georgia (Sea-Island), um die ausgekämmten langen Fasern mit Seide (Florettseide) vereinigt zu verspinnen.
3) Das Strecken oder Laminiren der gekrempelten Baumwolle. Die Operation des Streckens und die des damit in Verbindung stehenden Doublirens hat den Zweck, die Fasern der von der Krempel kommenden Bänder mehr parallel zu legen und ihre ungleiche Dicke zu beseitigen. Die hierzu in Anwendung kommende Maschine, die Strecke, besteht aus 2 bis 6, gewöhnlich aber aus drei Paaren kleiner Walzen, durch welche die von der Krempel kommenden Bänder wiederholt gehen müssen. Die Bänder werden hier ausserordentlich stark in die Länge gezogen, aber trotzdem wenig oder gar nicht verdünnt, weil man so ziemlich in demselben Verhältnisse doublirt, d. h. eine gewisse Anzahl von Bändern neben einander legt und daraus ein einziges Band macht.
4) Das Vorspinnen. Die Umwandlung des gestreckten Bandes in einen Garnfaden ist, was man eigentlich Spinnen nennt; denn die bisher angeführten Operationen sind nur Vorbereitungen dazu, durch welche man beabsichtigt, der Faser eine zum Ausziehen des Fadens geeignete Gestalt und Beschaffenheit zu geben. Da nun aber das von der Strecke gelieferte Band oft weit über 100 Mal gröber ist als der daraus zu spinnende Garnfaden, so lässt sich die nothwendige Ausdehnung und Verfeinerung nicht auf einmal vornehmen, sondern sie muss stufenweise geschehen, indem man sie mittelst 3 oder 4 successiv angewendeten Maschinen verrichtet. Diese fortschreitende Dehnung unter gleichzeitiger Anwendung der Drehung bildet das Vorspinnen, durch welches grober, lockerer Faden, das Vorgespinnst entsteht. Bei der Erzeugung aller mittelfeinen und feinen Garne wird das Vorspinnen zweimal vorgenommen, wobei des erste Mal grobes Vorgespinnst (Lunte), das zweite Mal dünnes Vorgespinnst oder Vorgarn erhalten wird. Aus letzterem wird sodann auf der Spinnmaschine, durch das Feinspinnen das Garn hervorgebracht.
Die gestreckten Bänder können nicht ohne Weiteres bedeutend in die Länge gezogen werden, ohne abzureissen. Lässt man aber auf das Ausziehen sogleich eine Drehung folgen, durch welche die Fasern um einander herum gewunden und in Folge des daraus hervorgehenden Druckes einander genähert werden, so ist das Ausziehen der Bänder zu einem selbständigen Faden möglich. Es giebt zweierlei Wege, dieses Ziel zu erreichen, entweder man ertheilt dem Vorgespinnst eine bleibende Drehung, oder man dreht es nur vorübergehend, d. h. die gegebene Drehung wird von der Maschine selbst sofort wieder aufgehoben, so dass nur die davon bewirkte Zusammendrängung der Fasern als sichtbarer Erfolg übrig bleibt. Hiernach zerfallen die Vorspinnmaschinen in α) Vorspinnmaschinen mit bleibender Drehung (oder bleibendem Drahte), von denen die wichtigeren sind: die Kannenmaschine oder Laternenbank, die Banc-Abegg, die Spulenmaschine, die Spindelbank, die gebräuchlichste der Vorspinnmaschinen, in Sachsen und Norddeutschland überhaupt kurz der Flyer, in Süddeutschland und der Schweiz die Banc à broches genannt; β) Vorspinnmaschinen mit vorübergehender Drehung (oder falschem Draht), von denen die hauptsächlicheren sind: die Röhrenmaschine, die Eklipsemaschine, die Würgelmaschine oder der Rota-frotteur.
Feinspinnen.
5) Das Feinspinnen. Das Ausziehen des Vorgespinnstes zu Feingespinnst (Garn, Twist), geschieht entweder durch zeitweises Festhalten des Fadens vermittelst einer Klemme (auf der Jenny, die jetzt nicht mehr angewendet wird), oder durch ununterbrochenes Ausziehen zwischen Walzenpaaren, von denen die nächstfolgenden schneller sich umdrehen, als die vorhergehenden (auf der Drosselmaschine und der Mulemaschine, welche, wenn Handarbeit zur Bewegung des zum Spinnen und Aufwinden der Fäden erforderlichen Wagens dient, Handmule, bei Anwendung von Dampf- oder Wasserkraft Selfactor genannt wird). Das fertige Gespinnst wird auf der Weife oder dem Haspel in Gebinde und Strähne aufgewunden und dann nach den Feinheitsnummern sortirt.
Garn.
Das von den Spinnmaschinen gelieferte Garn unterscheidet man als Muletwist und Watertwist; ersterer zeichnet sich durch seine lockere, wenig gedrehte Beschaffenheit aus. Letzteres ist stärker gedreht und wird beinahe ausschliesslich als Kettgarn benutzt.
Baumwollgewebe.
Die Baumwollgewebe sind: 1) glatte (leinwandartige), 2) geköperte, 3) gemusterte und 4) sammtartige.
a) Zu den glatten (leinwandartigen) Baumwollgeweben a) mit parallelen Kettfäden gehören: 1) Kattun (als Druckkattun oder als Baumwoll-Leinwand); 2) Nanking; 3) Shirting (Hemdenkattun, Futterkattun); 4) Kambrik (Kammertuch); 5) Baumwollbatist (schott. Batist); 6) Jaconet; 7) Perkal (zum Druck bestimmter Perkal heisst Kaliko); 8) die aus ganz oder theilweise gefärbtem Garn gewebten Zeuge Gingham, Baumwoll-Barège, Haincord; 9) die locker gewebten Zeuge Musselin (Vapeur, Zephyr), Organdin (Mull, Linon); Baumwoll-Stramin; b) mit gekreuzten Kettfäden; 10) Tüll und Gaze.
b) Zu den geköperten Baumwollstoffen gehören: 1) Köper oder Croisé; 2) Baumwollmerino; 3) Drill oder Drell; 4) Bast; 5) Satin (engl. Leder); 6) Barchent (fustian).
c) Der gefärbte rauhe und gleich dem Wolltuch geschorene Barchent heisst Beaverteen, der feinere Moleskin.
d) Zu den gemusterten Baumwollstoffen gehören 1) Dimity (Wallis); 2) gemusterte Drelle und Barchente; 3) Baumwolldamast; 4) Piqué.
e) Zu den sammtartigen Baumwollstoffen gehören: 1) Manchester; 2) Baumwollsammt (velvet).
Stellvertreter der Baumwolle.
Es sind verschiedene Ersatzmittel für die Baumwolle vorgeschlagen worden. Man hat bis jetzt aber noch kein Material gefunden, das vollkommen die Baumwolle zu ersetzen im Stande wäre. Einige dieser sogenannten Ersatzmittel sind die schwarze Pappel (Populus nigra) und die Espe (P. tremula), deren Wolle nur die Elasticität fehlt, um als Stellvertreter der Baumwolle dienen zu können, die Binse (Juncus effusus), die deutsche Tamariske, Disteln und Grauwolle (Agrostis), die Salix pentandra, die Zostera marina und die Cottonisiren des Flachses.Flachsbaumwolle. Vor etwa zwanzig Jahren hat die Bereitung der Flachsbaumwolle durch Claussen, oder durch das Verfahren, kurzfaserigen Flachs darzustellen, welcher gefilzt, gekratzt und auf der Baumwollspinnmaschine entweder für sich oder mit Baumwolle versponnen werden kann, überhaupt in den Haupteigenschaften mit der Baumwolle übereinstimmen soll, viel von sich reden gemacht, indem man schon die Hoffnung hegte, dass dadurch der Baumwollindustrie ein inländisches Rohmaterial gegeben worden sei. Was den Flachs in dieser Beziehung von der Baumwolle unterscheidet, ist die Zusammengesetztheit und die Länge seiner Faser. Letztere soll auf einer Schneidemaschine auf die Länge der Baumwollfaser reducirt, das Auflösen der zusammengesetzten Fasern in Primitivfasern auf chemischem Wege bewirkt werden. Claussen bringt zu diesem Zweck den Flachs in eine concentrirte Lösung von Natriumbicarbonat, und sodann in ein saures Bad (1 Th. Schwefelsäure und 200 Th. Wasser). Der Flachs verwandelt sich dadurch in eine flaumige Masse, die im gebleichten Zustande der Baumwolle ähnlich ist. Das Claussen'sche Verfahren ist aber keine Verbesserung, sondern eine Verschlechterung des Flachses, da derselbe seine Haupteigenschaften, Länge und Stärke, durch das Cottonisiren verliert, ausserdem auch die Festigkeit der Faser dabei leidet.
Unterscheidung der Baumwollfaser von der Leinfaser.
Durch das jetzt sehr übliche Verspinnen und Verweben von mit Baumwolle gemischten Leinen ist ein sicheres Mittel Bedürfniss geworden, Baumwolle von Leinen zu unterscheiden. Die Prüfungsmethoden zur Unterscheidung beider gründen sich entweder auf geringe chemische Unterschiede, oder auf unter dem Mikroskop (am besten mit dem Polarisationsapparate combinirt) wahrnehmbare Verschiedenheiten in der Gestalt. Die chemischen Verschiedenheiten der Leinfaser und der Baumwolle sind zu geringe, als dass die Prüfungsmethoden, die sich darauf gründen, hinlängliche Sicherheit für die Unterscheidung in schwierigen Fällen gewähren könnten. Thierfasern (wie Seide und Schafwolle) und Pflanzenfasern zu Geweben verarbeitet, unterscheiden sich chemisch dergestalt von einander, dass schon ihr Verhalten zu chemischen Agentien zur Unterscheidung vollkommen hinreicht. Die physikalische Beschaffenheit der Fasern, z. B. die Art und Weise, wie die Fasern Farbstofflösungen aufnehmen, wie sie durch Oel mehr oder weniger durchscheinend werden, liefert uns Prüfungsmethoden, die für einzelne Fälle, wie wenn es sich um den Nachweis von Baumwolle in Leinwand handelt, sehr wohl anzuwenden, aber keineswegs unfehlbar sind. Einige der älteren Methoden sind auch in der Zukunft nicht zu entbehren. Eine genügende Sicherheit in schwierigen Fällen gewährt aber nur das Mikroskop.
Von den wichtigeren Prüfungsmethoden zur Erkennung der Baumwolle in leinenen Geweben seien folgende angeführt: Die Schwefelsäureprobe, von Kindt und Lehnert empfohlen. Die mit Seifenwasser etc. vollkommen von der Appretur befreite trockne Probe taucht man zur Hälfte in Schwefelsäure von 1,83 spec. Gewicht, und zwar 1–1½ Minute lang ein; alsdann wirft man sie in Wasser, woselbst sie einige Augenblicke ruhig bleibt, um dann ausgewaschen und getrocknet zu werden. Die Schwefelsäure zerfrisst die Baumwolle um so viel rascher als das Leinen; es werden daher gemischte Fäden verdünnt, rein baumwollene Fäden ganz entfernt. Da reines Leinen indessen ebenfalls verdünnt wird, so ist die Probe im ersten Falle etwas misslich, aber im andern Falle sicher. Gefärbte Muster werden am besten zuerst entfärbt oder gebleicht. Die Farbeprobe, von Elsner, ist in sehr vielen Fällen brauchbar, aber nicht immer ausreichend, namentlich bedarf sie eines sehr geübten Auges, um die feinen Farbenunterschiede zu erkennen. Als Farbetinctur wählt man den weingeistigen Auszug der Färberröthe (Rubia tinctorum). Ein halb Loth der zerschnittenen Wurzel wird in einem Glaskolben mit 6 Loth Alkohol von 94 Proc. übergossen und 24 Stunden lang bei gewöhnlicher Temperatur unter öfterem Umschütteln damit in Berührung gelassen. Die dadurch entstandene klare braungelbe Tinktur wird durch weisses Löschpapier filtrirt und zum Gebrauche aufbewahrt. Reine Leinengewebe färben sich beim Eintauchen in diese Tinktur nach ⅓–¼ Stunde gleichförmig unrein orangenroth, reine Baumwollgewebe dagegen gleichförmig gelb; ist das Gewebe gemischt, so erscheinen die Leinenfäden gelbroth, die Baumwollfäden gelb, das Ganze erscheint daher nicht gleichförmig gefärbt, sondern gestreift. Werden die Gewebestreifen vor dem Eintauchen an den Kanten 2 Linien breit ausgezupft, was übrigens von wesentlichem Einfluss auf die Erkennung der einzelnen Fäden ist, so tritt die Erscheinung so deutlich hervor, dass die einzelnen verschieden gefärbten Fäden von Leinen und Baumwolle an den ausgezupften Kanten mit Leichtigkeit gezählt werden können. Besser ist die Fuchsinprobe. Man taucht einen Streifen des Gewebes in eine weingeistige Lösung von Fuchsin (Anilinroth), begiesst ihn hierauf mit Wasser, bis dieses ungefärbt abläuft und legt ihn endlich noch 1–3 Minuten in schwachen Salmiakgeist. Hier verschwindet die Farbe der Baumwollfäden, während die Leinenfäden rosenroth gefärbt bleiben. Die von Elsner vorgeschlagene Entfärbungsprobe gründet sich darauf, dass der mit Cochenille gefärbte Leinfaden sich durch eine schwache Chlorkalklösung später entfärbt, als der ebenso gefärbte Baumwollfaden. Die zu prüfende Leinwand muss vor der Färbung durch Cochenille von aller Appretur befreit werden. Die gefärbte und getrocknete Probe wird auf die Oberfläche einer schwachen und filtrirten Chlorkalklösung gelegt. Die Entfärbung der Baumwolle erfolgt schon nach einigen Secunden. Die Oelprobe, von Frankenstein angegeben, ist für ungefärbte Gewebe vortrefflich und wegen ihrer Einfachheit besonders zu empfehlen. Man taucht ein Stückchen der zu prüfenden Leinwand in Baumöl oder Rüböl. Das Oel wird vom Gewebe sehr schnell aufgesogen; durch gelindes Pressen zwischen Löschpapier entfernt man das überschüssige Oel. War das Gewebe gemischt, so erscheint dasselbe gestreift, der Leinfaden wird durchsichtig, der Baumwollfaden bleibt undurchsichtig. Legt man die mit Oel getränkte Leinwand auf eine dunkle Fläche, so erscheinen die jetzt durchscheinenden Leinenfäden dunkler, als die neben ihnen liegenden Baumwollfäden. Noch besser bewährt sich die Probe unter der Lupe. Auch hier ist es anzurathen, aus der Leinwand, ehe man sie mit dem Oele tränkt, mehrere Faden am Rande des zu prüfenden Gewebes zu zupfen. Die Kaliprobe von Böttger angegeben. Aus Leinfasern bestehende Gewebe sollen in concentrirter Kalilösung innerhalb 2 Minuten tiefgelb gefärbt erscheinen, während aus Baumwolle bestehende Gewebe eine nur schwachgelbe Färbung annehmen; gemischte Gewebe sollen nach dieser Methode gestreift erscheinen. Die Kaliprobe gewährt nur geringe Sicherheit. Die Verbrennungsprobe nach Stöckhardt. Ein Leinenfaden in senkrechter Stellung angebrannt, erscheint nach dem Erlöschen der Flamme am gebrannten Ende in glatter zusammenhängender Form verkohlt, während ein Baumwollfaden, eben so behandelt, sich pinselförmig ausspreizt. Dieser Versuch gelingt auch mit gefärbter Waare, die mit Chromgelb (chromsaurem Bleioxyd) gefärbten Gewebe ausgenommen. Nach der Röstprobe wird das zu prüfende Gewebe, nach sorgfältigem Auswaschen der Appretur, in einem Glasrohr über der Spirituslampe so lange erhitzt, bis es strohgelb erscheint. Bei der Betrachtung unter dem Mikroskop lassen sich dann die gekräuselten Baumwollfasern von den gestreckten glänzenden Flachsfasern unterscheiden. Hanf und Flachs lassen sich, ausser durch das Mikroskop, nur schwierig von einander unterscheiden. Salpetersäure kann jedoch hierbei angewendet werden, da sich die Leinen- (Flachs-) faser in gewöhnliche Salpetersäure getaucht, nicht färbt, während die Faser des Hanfes nach einigen Secunden blassgelb erscheint, die Faser des neuseeländischen Flachses (Phormium tenax) dagegen blutroth gefärbt wird. Nach O. Zimmermann soll die Beimischung von Baumwolle in Leinwand entdeckt werden können, wenn man das zu prüfende Gewebe 8–10 Minuten in ein Gemisch von 2 Theilen Salpeter und 3 Theilen englischer Schwefelsäure eintaucht, auswäscht, trocknet und mit alkoholhaltigem Aether behandelt. Die beigemischte Baumwolle löse sich alsdann als Collodium auf, die Leinenfaser nicht.
Zur Unterscheidung thierischer und vegetabilischer Fasern wendet man das Anzünden an. Nähert man einen Seidenfaden der Lichtflamme, so entzündet er sich und verbreitet einen Geruch nach verbrennendem Horn oder Federn, brennt aber nur so lange fort, als man ihn in dem Grade, als er verzehrt wird, weiter in die Flamme schiebt. Entfernt man ihn aus der Flamme, so erlischt er, und an dem angebrannten Ende des Fadens bleibt eine schwarze, kohlige Masse, welche dicker ist als der Faden. Bei einem Schafwollfaden beobachtet man die nämlichen Erscheinungen, nur ist der dabei auftretende Geruch noch widriger. Leinfaden und Baumwollfaden brennen auch nach dem Entfernen aus der Flamme fort, und es entwickelt sich dabei kein unangenehmer Geruch. Man benutzt ferner zur Unterscheidung der Thier- und Pflanzenfasern das Kochen mit Kalilauge; Wolle und Seide lösen sich darin auf; Leinen und Baumwolle nicht. Nach Pohl taucht man auch das zu prüfende Gewebe in eine etwas verdünnte Lösung von Pikrinsäure einige Minuten lang, und wäscht es dann sorgfältig aus. Wolle und Seide nehmen dabei eine ächte gelbe Farbe an, während Baumwolle und Leinen weiss bleiben. Diese Methode soll nicht nur bei gemischtem Gewebe, sondern auch bei gemischten Fäden praktisch anwendbar sein.
Fig. 195. Fig. 196. Fig. 197.
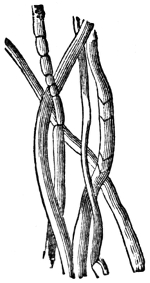
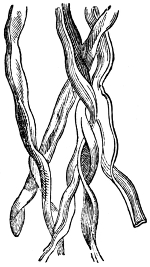
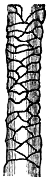
Fig. 198. Fig. 199. Fig. 200.
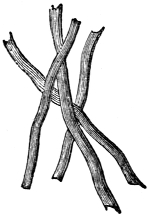
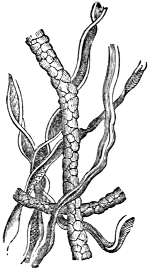
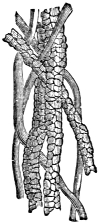
Als die sicherste Prüfungsmethode ist die mikroskopische Untersuchung der Gewebe zu bezeichnen. Die Leinfaser erscheint unter dem Mikroskop als walzenförmige, niemals platte, unter Wasser gesehen, niemals stark um sich selbst gedrehte Gestalt; sie ist ferner durch ihre schmale, oft nur als Längslinie erscheinende Innenhöhle charakterisirt. Ausserdem ist die Leinenfaser mehr steif und gerade, als die biegsamere Baumwollfaser (Fig. 195). Die Hanffaser ist der Leinenfaser sehr ähnlich, unterscheidet sich von derselben durch ihre häufig verzweigten Enden und ihre starrere Beschaffenheit; ihre Innenhöhle ist gewöhnlich auch weit breiter. Die Baumwollfaser bildet lange, schwach verdickte und deshalb bandartig zusammengefallene, platte Zellen, die unter Wasser gesehen, pfropfenzieherartig um sich selbst gewunden erscheinen (Fig. 196). Die Schafwollfaser ist die dickste aller Fasern; sie erscheint unter dem Mikroskop vollkommen stielrund und mit dachziegelförmig angeordneten Oberhautschuppen versehen (Fig. 197). Der Seidenfaden (Fig. 198) ist die dünnste aller Fasern; sie erscheint vollkommen rund, glatt, ohne Innenhöhle. Will man einen verwebten Seidenfaden auf seine Aechtheit prüfen, so wird derselbe unter Wasser auf der Glastafel zerfasert, mit einem Deckelglase bedeckt unter dem Mikroskop betrachtet. Die schmale, runde und glänzende Seide unterscheidet sich sogleich von der mit Schuppen versehenen Wolle (Fig. 200). Wolle und Baumwolle (Fig. 199) sind ebenfalls leicht von einander zu unterscheiden.
Die Papierfabrikation.
Begriff und Geschichte des Papieres.
Das Papier ist im Wesentlichen ein dünner Filz aus Fasern pflanzlichen Ursprungs, der dadurch entsteht, dass man den auf mechanische und chemische Weise gereinigten und in feine und zarte Fäserchen zertheilten Faserstoff in Wasser suspendirt, auf diese Art in dünne Schichten gleichmässig ausbreitet, darauf aber das Wasser durch Ablaufenlassen, Auspressen und Trocknen in der Art entfernt, dass eine gleichmässig dünne Lage der filzartig angeordneten und dicht zusammenschliessenden Fäserchen zurückbleibt.
Zur Geschichte des Papieres folgende Notizen. In der ältesten Zeit gebrauchte der Mensch Stein, Erz (Kupferlegirungen), Blei, Elfenbein, Wachs u. dgl., um darauf durch Zeichen seine Gedanken mitzutheilen und Zeitereignisse der Nachwelt zu überliefern. Später nahm er dünne Körper, z. B. Thierhäute und Baumblätter, vorzüglich die grossen und breiten Blätter der Palmen, in welche man die Schriftzüge einritzte und dann durch Tränken mit Oel sichtbar machte. Auch auf Baumrinde, besonders auf Baumbast, schrieben mehrere Völker des Alterthums; die alten Deutschen schrieben zuerst auf Birkenbast, darum heisst auch eines der ältesten deutschen Heldengedichte der Birkengesang, andere Völker schrieben mit Pinsel und Farbe auf Kattun und Taffet. Indessen war schon mindestens 600 Jahre vor Christi Geburt Papier aus der Papyrusstaude (Cyperus Papyrus oder Papyrus antiquorum), einem 2–3 Meter hohen Cypergras, das seit den ältesten Zeiten in Aegypten heimisch gewesen zu sein scheint, sich jedoch in neuerer Zeit nur selten dort noch findet, bereitet worden. Zur Zeit der römischen Kaiserherrschaft war der Gebrauch des aus der Papyrusstaude gewonnenen Papieres ganz allgemein verbreitet. Durch starken Gebrauch wurde es indessen seit dem 5. Jahrhundert immer theurer und seltener, bis endlich im 11. und 12. Jahrhundert die Fabrikation desselben aufhörte und durch die des Baumwollpapiers verdrängt wurde. Dieses Papier war unter dem Namen Pergament aus Tuch bekannt und unterschied sich von dem Linnenpapier nur durch geringere Festigkeit und grössere Brüchigkeit. Nach dem Ansehen mehrerer spanischen Papierreste aus dem 12. Jahrhundert zu urtheilen, hat man schon damals versucht, die Baumwolle mit leinenen Lumpen zu mischen, was wol später zur Erfindung des Linnenpapiers führte, das in Deutschland schwerlich vor 1318 vorkommt. In der Mitte des 14. Jahrhunderts wird das Linnenpapier bereits häufig in Deutschland gebraucht. Die ersten zuverlässigen Nachrichten von der Fabrikation desselben sind jedoch weit jünger. Wie v. Murr berichtet, ist bereits 1390 zu Nürnberg eine grosse Papiermühle von einem Rathsmitgliede, Ulmann Stromer, angelegt worden.
Materialien der Papierfabrikation.
Das hauptsächlichste Material der Papierfabrikation sind die unter dem Namen Lumpen, Hadern, Stratzen bekannten Abfälle von gewebten Stoffen. Die gesuchtesten Lumpen sind die leinenen, weil sie das festeste und dauerhafteste Papier liefern und daher weit häufiger verarbeitet werden als Woll- und Baumwolllumpen. Erstere, die nur rauhes und weniger zusammenhängendes Papier geben, gelangen gegenwärtig überdies weit seltener in die Papierfabriken, seitdem sie zur Fabrikation der Kunst- oder Lumpenwolle und in Folge ihres grossen Stickstoffgehaltes zur Bereitung des Blutlaugensalzes eine zweckmässigere Verwendung gefunden haben. Baumwolllumpen geben ein rauheres, schwammiges und lockeres Papier, weshalb dieselben nicht allein, sondern mit Linnenlumpen gemengt verarbeitet werden. Die in der Baumwollspinnerei (in den Putz- und Wattenmaschinen, sowie beim Krempeln) sich ergebenden Abfälle werden ebenfalls in der Papierfabrikation benutzt. Seidene Lumpen liefern nur schlechtes Papier und finden zur Herstellung von gekrempelter Seide behufs des Verspinnens eine bessere Verwendung.
Die Lumpen oder Hadern gelangen in die Papierfabrik entweder noch unvollständig unsortirt als Landhadern oder bereits in drei Sorten geschieden, als weisse, graue und bunte, oder von den Händlern selbst noch weiter sortirt als weisse, halbweisse, Concepthadern, blaue Sackstücke.
Lumpensurrogate.
Der Papierverbrauch ist in Europa seit 50 Jahren auf mehr als das Doppelte gestiegen. Da die Papierfabrikation aber nur gewisse Abfälle von Flachs, Baumwolle und Hanf, die meist von abgetragenen Kleidern und Wäsche herrühren, verarbeitet, so musste ein Mangel an Rohmaterial eintreten, da die Produktion an Lumpen nicht in dem nämlichen Verhältniss zunehmen kann, als der gesteigerte Papierverbrauch, ferner die Kunstwollfabriken und andere Industriezweige der Papierfabrikation einen nicht unbedeutenden Bruchtheil des Rohmaterials entziehen. Man hat daher an Ersatzmittel für die Lumpen in der Papierfabrikation denken müssen. Unter den unzähligen vorgeschlagenen vegetabilischen Stoffen sind nur zwei wohlfeil genug und in hinreichender Quantität zu beschaffen, um mit Vortheil zur Herstellung geringerer Papiersorten Anwendung finden zu können, nämlich das Stroh und das Holz gewisser Nadel- und Laubhölzer. Unter den Strohgattungen scheint besonders das Maisstroh Beachtung zu verdienen. v. Auer (in Wien) hat gezeigt, dass aus der Maisstrohfaser ein Papier herzustellen sei, welches hinsichtlich der Weisse und Reinheit nichts zu wünschen übrig lasse. Auch die Bagasse von Andropogon glycichylum oder Sorghum saccharatum hat in Nordamerika Anwendung zur Papierfabrikation gefunden. Das Holz ist seit etwa zehn Jahren, namentlich durch die Bemühungen der Papierfabrik von H. Völter in Heidenheim, G. Rostovsky in Niederschlema und Cl. Winkler in Niederpfannenstiel (Sachsen) ein überaus wichtiges Lumpensurrogat geworden, das aber so wenig wie das Stroh als absolutes Ersatzmittel der Lumpen, sondern in der Regel nur als ein Zusatz auftritt, indem das aus reinem Holze gefertigte Papier viel zu wenig Festigkeit besitzt. Gewöhnlich setzt man 30–70 Proc. Holzzeug (Holzstoff) zu gewöhnlichen Lumpen, um eine Papiermasse zu erhalten, die sich besonders zur Herstellung von ordinären Druck- und Conceptpapieren eignet. Alle weichen Laub- und Nadelhölzer eignen sich zur Holzpapierfabrikation, besonders Zitterpappel, Linde, Aspe, Fichte und Tanne (die Föhre ist in Folge ihres grösseren Harzgehaltes weniger geeignet). Die durch Absägen und Spalten auf passende Grösse und Stärke gebrachten und von der Rinde, sowie von den grössten Aesten möglichst befreiten Holzstücke werden auf einem Steincylinder, der auf einer rotirenden horizontalen Axe befestigt ist, und dem sie — die Länge des Holzes parallel mit der Axe gedacht — durch einen besondern Mechanismus stets gleichmässig zugeführt werden, unter stetem Zufluss von Wasser ausgefasert (abgeschliffen). Die losgerissenen Fasern werden auf Siebwerke geführt, wo sie nach ihrer Feinheit gesondert werden. Die nasse Masse wird mittelst hydraulischer oder Schraubenpressen oder auch mittelst Pappmaschinen ausgepresst, dergestalt, dass das Gewicht des lufttrocknen Stoffes, der indessen immer noch circa ⅔ Wasser enthält, 32–40, in der Regel 35–36 Proc. vom Gewicht des nassen Stoffes beträgt. In neuerer Zeit sucht man nach dem Verfahren von Bachet und Machard (1867) mit der Herstellung von Holzpapierstoff die Fabrikation von Spiritus zu verbinden, indem man die incrustirende Substanz des Holzes durch Behandeln mit Salzsäure in Dextrose (Krümelzucker) überführt, die durch geistige Gährung in Alkohol umgewandelt wird, während die zurückgebliebene feste Cellulose für die Zwecke der Papierfabrikation Anwendung findet. Man unterscheidet je nach der Feinheit der Fabrikate vier Qualitäten Holzzeug: No. 1 zu Schreib- und Druckpapier, No. 2 zu Tapetenpapier, Packpapier besserer Art, auch zu Druckpapier, No. 3 und 4 werden zu Pappen verwendet. In neuerer Zeit stellt man das Holzzeug auch auf chemischem Wege dar (so z. B. in der grossen Holzstofffabrik zu Manayunk bei Philadelphia), indem man das gröblich in Späne verwandelte oder geraspelte Holz bei hoher Temperatur und starkem Druck, mit starken Alkalilaugen behandelt, wodurch die Fasern so aufgelockert und weich werden, dass sie sich ähnlich der Flachs- und Baumwollfaser, im Holländer leicht kurz mahlen und bleichen lassen.
Mineralische Lumpensurrogate.
Im Gegensatz zu den vegetabilischen Lumpensurrogaten sind noch die mineralischen Lumpensurrogate anzuführen, die gegenwärtig in der Papierfabrikation eine ausgedehnte Anwendung finden. Ein mässiger Zusatz eines geeigneten Mineralkörpers zur Papiermasse ist keineswegs nachtheilig, sondern nutzt in mehrerlei Hinsicht, ordinäre und mittelfeine Papiere gewinnen dadurch an Weisse, der bei sehr dünnem Papier eintretende Uebelstand des Durchscheinens wird in einem gewissen Grade dadurch aufgehoben, die Festigkeit des Papiers leidet nicht und endlich wird das Papier durch einen Zusatz von anorganischer Masse wohlfeiler. Ein Zusatz von 5–10 Proc. vom Papiergewicht ist nur vortheilhaft, eine Steigerung des Zusatzes bis auf 20–25 Proc. macht dagegen das Papier rauh und brüchig und stumpft beim Schreiben die Federn ab. Die Haupteigenschaften, die ein erdiges Lumpensurrogat haben muss, sind niedriger Preis, weisse Farbe, Unlöslichkeit in Wasser und äusserst feine Zertheilung. Das erste mineralische Ersatzmittel, das in Anwendung kam und heutzutage noch am häufigsten angewendet wird, ist sandfreier Thon, geschlämmter Porcellanthon oder Porcellanerde, die unter dem Namen China clay, Lenzin oder Kaolin, Bleicherde in den Papierfabriken Eingang findet. Ein anderes Lumpenersatzmittel ist feingemahlener ungebrannter Gyps — häufig gefälltes Calciumsulfat —, welches dem Fabrikanten unter dem Namen Annaline, pearl-hardening oder Milchweiss zugeht. Es übertrifft an Weisse den Porcellanthon, dessen Farbe stets etwas ins Gelblichgraue spielt, ist auch nicht theurer als das Lenzin, lässt sich über nicht so fein zertheilen und giebt keinen so fetten Brei wie der Thon. In letzterer Hinsicht verdient den Vorzug das durch Fällung dargestellte Bariumsulfat, das seit 1850 in den Papierfabriken Anwendung gefunden hat und im Handel die Namen Blanc fixe, Barytweiss, Permanentweiss, Patentweiss führt. Auf 100 Kilogr. Ganzstoff verwendet man 15 Kilogr. teigförmiges Barytweiss.
Die Fabrikation des Hand- oder Büttenpapieres.
Die Verfertigung des weissen Papieres geschieht auf zweierlei Weise, nämlich:
A. Nach der älteren Methode, bei welcher die Handarbeit, namentlich bei der Bildung der Bogen aus dem breiartigen Papierzeuge vorherrschend ist, weshalb das nach diesem Verfahren dargestellte Papier Hand- oder Büttenpapier genannt wird; die hergestellten Bogen sind von beschränkter Länge und Breite.
B. Nach der neueren Methode, welche, mit Hülfe von Maschinen ausgeführt, ein Blatt von sehr ansehnlicher Breite und jeder beliebigen Länge darstellt; das so erhaltene Papier heisst Maschinenpapier oder Papier ohne Ende.
Das Zerschneiden und Reinigen der sortirten Lumpen.
Die Zerkleinerung und Zertheilung der sortirten Lumpen zu Fäserchen, aus welchen der Papierstoff besteht, geschieht keineswegs in einer Operation, sondern stufenweise, und findet durch Anwendung verschiedener mechanischer Mittel statt — Lumpenschneider, Halbholländer, Ganzholländer — zu denen früher häufiger als gegenwärtig ein chemischer Process sich gesellte, der die Auflösung des Gewebes zu Fasern begünstigte, nämlich eine Behandlung der Lumpen mit alkalischer Lauge oder eine Art Fäulnissprocess — das Faulen der Lumpen.
Eine vorbereitende Arbeit für die Operationen des Zertheilens der Lumpen ist das Zerschneiden derselben in Stücke oder Streifen von 3–6 Centimeter Breite. In sehr vielen Fabriken geschieht das Zerschneiden aus freier Hand an feststehenden Messern, weil damit eine Sortirung verbunden wird, welche die Besichtigung jedes einzelnen Stückes und eine Absonderung verschiedenartiger Theile erfordert. Zweckmässiger und fördernder sind die Lumpenschneidemaschinen, deren älteste als Lumpen- oder Hadernschneider, der in Bau und Wirkungsweise grosse Aehnlichkeit mit einer Häcksel- oder Tabaklade hat, bereits im ersten Viertel des 18. Jahrhunderts auftritt. Dieser Lumpenschneider leidet aber an vielen Mängeln: Bei dem Auseinanderliegen seiner Theile erfordert er viel Raum und häufige Reparaturen, durch die Fortleitung der Kraft von der Wolle aus, durch die Zugstange zum Messer, sowie durch die Umkehrung der Bewegung jener geht viel Kraft verloren und endlich ist auch die Leistungsfähigkeit gering, indem das bewegliche Messer nur so oft an dem befestigten vorüberstreift, als die Welle Umdrehungen macht, im höchsten Falle 150 mal in der Minute. Diese Uebelstände haben ohne Zweifel die Veranlassung zur Construction auf andere Principien gestützter Lumpenschneidemaschinen gegeben, die mit wenigen Ausnahmen auf den Grundgedanken zurückzuführen sind, Messer durch drehende Bewegung wirken zu lassen. Alle diese Schneidemaschinen lassen sich auf folgende vier Arten von Maschinen zurückführen: 1) auf Maschinen mit mehreren auf der Peripherie eines Cylinders befestigten Klingen, welche bei dessen Umdrehung an einem unbeweglichen horizontalen Messer vorüberstreifen (z. B. die Lumpenschneidemaschine des Engländers Davey); 2) auf Maschinen mit einem Messer, auch zwei oder mehreren Messern, auf der Fläche eines Rades ungefähr in radialer Stellung angebracht, bei Umdrehung des Rades an einem festliegenden Messer vorübergehend wie die Maschine von Bennet; 3) auf Maschinen mit einer Anzahl kreisförmiger, am Rande ringsum scharfschneidiger Stahlblechscheiben an einer Welle, wie der bekannte Lumpenschneider von Uffenheimer in Wien; 4) auf Maschinen mit paarweise scheerenartigen zusammenwirkenden Schneidscheiben auf zwei Wellen, einem Eisenschneidewerk nicht unähnlich. Hierher gehört die Schneidemaschine von Breton und die von Cox. Nachdem die Lumpen zerschnitten worden sind, werden sie gereinigt, d. h. vom Staube und anderen anhängenden Unreinigkeiten befreit. In den englischen Papierfabriken beginnt man die Operation des Reinigens durch Auflockern der Lumpen in einem Willow oder Zauseler, wobei sie einen grossen Theil des Sandes abgeben, der durch ein unter dem Willow angebrachtes Gitter fällt. Hierauf wird der Staub durch Sieben möglichst entfernt und der Rest der Unreinigkeiten durch Kochen und Waschen beseitigt. Die einfachste Art der Siebmaschinen besteht aus einem sechs- bis achteckigen Gestelle in Form einer Trommel, die mit Drahtgewebe überkleidet ist; die Lumpen werden durch eine seitwärts angebrachte Thür eingefüllt und durch Umdrehung der Trommel darin herumgeworfen, wobei der Staub und ähnliche Unreinigkeiten abgesondert werden. Die nasse Reinigung, die auf die trockne folgt, geschieht entweder mittelst Wasser oder mittelst Lauge, oder durch Lauge und Wasserdämpfe. Alkalische Laugen verdienen den Vorzug vor dem reinen Wasser, weil sie nicht nur in Folge schnelleren und besseren Reinigens die nachherige Arbeit des Bleichens bedeutend erleichtern, sondern auch die Fasern dergestalt erweichen, dass sie dann auf dem Holländer leichter und feiner in Halb- und Ganzstoff übergeführt werden können. Vor der Behandlung der Lumpen mit Lauge werden dieselben mit reinem Wasser gewaschen, ebenso nach der Anwendung der Lauge.
In früherer Zeit wendete man zum Kochen der Lumpen einen eisernen, direct geheizten Kessel an, der gegen 500 Kilogr. Lumpen fassen konnte. Die gesteigerten Ansprüche aber, welche an die Papierfabrikation gestellt wurden, haben zur Erzielung grösserer Reinheit und Weisse bei möglichster Schonung der Faser ein anderes Verfahren nothwendig gemacht, da in den feststehenden Kesseln die Lumpen gewöhnlich nicht gleichmässig durchkocht erscheinen und namentlich der bei der Bereitung der Lauge in Anwendung kommende Kalk höchst mangelhaft vertheilt war. Diese Uebelstände sind durch die Anwendung des rotirenden Kessels beseitigt, der von England aus in die Papierfabrikation eingeführt wurde. Ein rotirender Kessel, auf welchem im Jahre 1859 H. Völter ein Patent nahm, besteht aus einem horizontal gestellten Dampfcylinder, in welchem ein drehbarer durchlöcherter Cylinder angebracht ist. Letzterer enthält die Lumpen und wird, nachdem die nöthige Lauge dazu gelassen, mittelst angemessener Röhrenleitungen und Hähne aus einem Dampfkessel mit Dampf versehen. Der innere Cylinder wird in Drehung versetzt, dadurch sind die Lumpen in beständiger Bewegung (die durch im Innern des Cylinders angebrachte Stangen noch begünstigt wird) und daher der Einwirkung des Dampfes gleichmässig ausgesetzt. Nach vollendeter Operation wird die Flüssigkeit abgelassen, das eine Ende des Kessels entfernt und der durchlöcherte Cylinder herausgezogen; die ausgelaugten Lumpen werden in darunter gestellte Kannen geschüttet und der Waschmaschine übergeben. Um Sand und Schmutztheile abzuspülen, was vor dem Eintragen der Lumpen in die Halbstoffholländer geschehen muss, ist, namentlich bei gröberen Lumpensorten das Kochen mit Lauge nicht immer genügend, da ein grosser Theil der Schmutztheile in einem leicht ablösbaren Zustande zwischen den einzelnen Läppchen gelagert bleibt, während die Sandkörner durch das dichte Uebereinanderliegen der Hadern zu Boden zu sinken verhindert sind. Man bearbeitet deshalb die gekochten Lumpen 10–12 Minuten in einem von Silbermann construirten Waschholländer, ähnlich dem, der zum Auswaschen des Halbstoffes nach der Bleiche Anwendung findet. Die in solcher Weise behandelten Hadern bedürfen einer weit kürzeren Zeit in dem Halbstoff-Holländer und nutzen die Messer der Walze nicht so bald ab.
Die weitere Zertheilung der gereinigten Lumpen zu Halbstoff und dann zu Ganzstoff.
Die Maschinerie, deren man sich zur Zertheilung der zerschnittenen und gereinigten Lumpen in feine Fäserchen bedient, heisst im Allgemeinen das Geschirr oder die Papiermühle, und bearbeitet (zermalmt oder zerstampft) das Material in Vermengung mit Wasser, so dass sie es unmittelbar in Form eines Breies (Stoff, Zeug) liefert, welcher nur noch einer Verdünnung mit mehr Wasser bedarf, um auf Papier verarbeitet zu werden. Die Zerfaserung zerfällt in zwei Stadien, indem man nämlich zuerst Halbstoff und aus diesem dann Ganzstoff herstellt.
Die Maschinen, die man zur Zerkleinerung der Lumpen anwendet, sind:
1) das deutsche oder Stampfgeschirr (Hammerstock, Hammergeschirr);
2) die holländische Stoffmühle (holländer Walzenmühle), von welcher man
α) den Halbstoff-Holländer und
β) den Ganzstoff-Holländer unterscheidet.
Ehedem pflegte man die Lumpen durch das sogenannte Faulen, Rotten oder Maceriren zu erweichen und dadurch zu dem nachfolgenden Zermalmen vorzubereiten. Die zur Maceration bestimmten Lumpen werden mit Wasser in steinernen Trögen eingestampft und zugedeckt sich selbst überlassen. Nach 2–3 Tagen beginnt die Masse sich zu erhitzen und es entwickelt sich ein übler, ammoniakalischer Geruch. Die Erwärmung nimmt dergestalt zu, dass man die Hand nicht in der Masse verweilen lassen kann, auch wird der Geruch stärker. Nach Verlauf von noch 2 bis 3 Tagen, nachdem sich auf der Oberfläche ein schleimiger Körper abgeschieden hat, der stellenweise bereits in Schimmel überzugehen beginnt, sind die Lumpen hinlänglich macerirt und können nun mit Leichtigkeit zerkleinert und in Papierstoff verwandelt werden. Ueberschreitet man diesen Zeitpunkt, so gehen die Lumpen zum Theil in eine braune humusartige Masse über und der unzersetzte Rest ist nur noch zu ordinärem Papier brauchbar. In Folge des grossen Materialverlustes hat man das Faulen (der Wasserröste der Flachsbereitung zu vergleichen) längst schon durch das Kochen der Lumpen mit Lauge ersetzt, da noch dazu das Papier aus ungefaulten Lumpen den Vorzug grösserer Festigkeit besitzt.
Stampfgeschirr.
Das deutsche oder Stampfgeschirr, das gegenwärtig nur noch selten und in kleinen Fabriken Anwendung findet, besteht im Wesentlichen aus den Stampfen oder Hämmern, und dem Grubenstock oder Löcherbaum. Letzterer ist ein starker eichener Balken, in welchem gewöhnlich 6–8 Stampflöcher ausgemeisselt sind, die von oben nach unten sich verjüngen und deren Boden aus einer gusseisernen Platte besteht. Seitlich am Boden befindet sich eine Oeffnung mit einem feinen Haarsiebe (Kas genannt) bedeckt, durch welche das Wasser, das jedem Loche durch eine Rinne zugeführt wird, wieder abfliesst. Die Hämmer sind 1⅓ Meter hohe eichene Balkenstücke, und mit ihren Stielen in den Hinterständern befestigt. Sie werden an ihrem Kopfe mittelst einer Daumenwelle in einer Minute 72–80mal 15–18 Centimeter hoch gehoben. Zwei Latten, die Vorderständer, machen, dass die Hämmer stets senkrecht sich heben und fallen, sie dienen ferner dazu, die Hämmer hoch aufgehoben zu halten, wenn das Stampfloch ausgeleert werden soll. In jedem Loche arbeiten drei bis fünf (meist vier) Hämmer. Die Lumpen werden in dem Stampfgeschirr mit so viel Wasser gemengt bearbeitet, dass das Ganze einen dicken Brei bildet. Die continuirliche langsame Kreisbewegung der Masse in den Löchern bewirkt, dass alle Theile derselben nach und nach die Wirkung der Stampfen erfahren. Nach der Beschaffenheit der Lumpen bleiben sie 12, 20 und mehr Stunden im Geschirr.
Fig. 201.
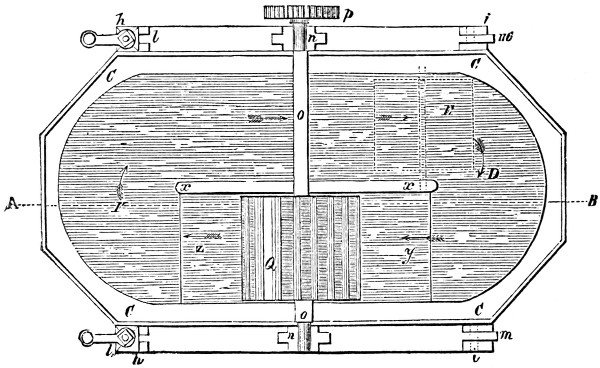
Fig. 202.
Holländer.
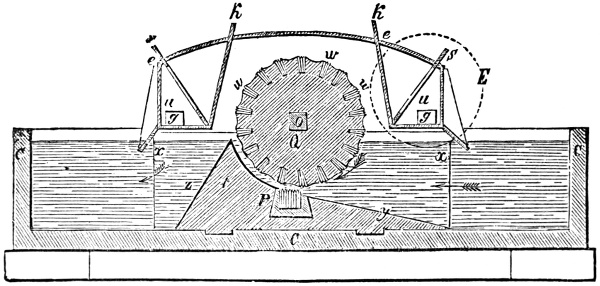
Die holländische Stoffmühle oder der Holländer, der gegenwärtig fast durchgängig an die Stelle des Stampfgeschirres getreten ist — welches zwar einen festeren Stoff liefert, aber in Schnelligkeit der Arbeit nicht concurriren kann, ist beistehend abgebildet. Fig. 201 zeigt einen Halbstoffholländer im Grundrisse, Fig. 202 im verticalen Durchschnitt nach der Linie A B. Die Hauptbestandtheile eines Holländers überhaupt sind 1) eine mit Messern besetzte, schnell um ihre Axe laufende Walze, 2) das unter dieser angebrachte, aus ähnlichen Schienen oder Messern gebildete Grundwerk, 3) der Kasten (Trog), in welchem das Grundwerk sich befindet und die Walze sich dreht, 4) die Haube oder der Verschlag, welcher über den Trog geht und ein Herausschleudern der Masse verhindern soll. Der Kasten C C ist ein länglich viereckiger Trog aus Holz, Stein oder Gusseisen, der durch vier eingesetzte ausgeschweifte Eckstücke im Innern oval gestaltet ist. Der hohle ovale Raum des Holländerkastens wird durch eine Wand x x, die gleiche Höhe mit den äusseren Wänden hat, jedoch nur den mittleren Theil der Länge einnimmt, in zwei Abtheilungen, die Arbeitsseite (wo das Zermalmen der Lumpen vor sich geht) und die Laufseite geschieden, die aber an den schmalen Seiten des Kastens mit einander in Verbindung stehen. Die Arbeitsseite, in der die Walze und das Grundwerk sich befinden, ist etwas breiter als die andere Abtheilung, daher steht die Papiermasse an der leeren Seite stets höher als an der Walzenseite und daher dieser auch mit einer gewissen, durch die Unterschiede im Niveau bedingten Geschwindigkeit zuströmt. Unter der Walze ist auf dem Boden des Holländerkastens ein massiver eichener Holzblock t, der Kropf, der mit seinem oberen concaven Theile fast den vierten Theil des Umkreises der Walze concentrisch umfasst und zu beiden Seiten in einer geneigten Fläche abfällt, die in der Figur mit y bezeichnete ist sanft abgedacht, z dagegen ist sehr steil. Ausserhalb zwischen den Ständern h i, h i befinden sich zwei starke Bohlen l m, l m, in welchen die Metallager n n für die eiserne Welle o o angebracht sind. Auf der eisernen Welle befindet sich die Walze Q, die massiv aus Eichenholz gefertigt ist. Auf dem Umkreise der Walze ist eine Anzahl Schienen (Messer) eingelassen, die mit der Walzenaxe parallel stehen und deren Kanten 3–5 Centimeter über die cylindrische Oberfläche des Holzkörpers vorstehen. Die Schienen sind entweder aus weicherem Stahl (Bessemerstahl) oder aus verstähltem Eisen, selten und nur bei Ganzstoffholländern sind die Schienen aus Bronze. Senkrecht unter der Walze ist in einer Vertiefung des Kropfes das Grundwerk eingelassen. Das Grundwerk besteht aus einer Vereinigung einer Anzahl auf der Kante stehender, zugeschärfter Schienen von demselben Materiale wie die Schienen der Walze.
Damit bei der Bewegung der Walze kein Papierstoff durch Centrifugalkraft herausgeschleudert werde, ist ein Theil des Kastens mit einem Dache, der Haube bedeckt. An jedem der beiden Enden der Haube ist durch einen Boden ein dreiseitiger Raum u abgeschlossen, welcher an der gegen die Walze hin gekehrten Seite anstatt der Wand einen mit Messingdraht bespannten Rahmen (Waschscheibe), hat. Gegen diesen Rahmen wird, so lange bei der Arbeit im Holländer das Auswaschen des Papierstoffes nöthig ist, von der schnell umlaufenden Walze Stoff geschleudert; das unreine Wasser dringt dabei durch die Siebe in die Räume u u und fliesst durch die Oeffnungen g g ab. Zum Ersatze leitet man reines Wasser in den Holländerkasten. Ist das Auswaschen beendigt, so schliesst man das Wasserzuleitungsrohr und schiebt (verschlägt) vor jede Waschscheibe ein Brett k (die blinde Scheibe), damit dem Stoff fernerhin kein Wasser mehr entzogen werde. Die Arbeit in der Stoffmühle geschieht auf folgende Weise: Nachdem der Kasten mit der erforderlichen Wassermenge angefüllt worden ist, werden die zerschnittenen Hadern hineingeschüttet. Hierauf wird die Walze in Bewegung gesetzt, mit einer Geschwindigkeit von 100 bis 150 Umläufen in der Minute. Die Messer derselben schlagen mithin äusserst schnell in die Flüssigkeit und ziehen die Lumpen mit Gewalt in den Raum hinein, der zwischen dem Walzenumkreise und dem Grundwerke sich befindet, zerreissen sie, indem die Messer der Walze und die des Grundwerkes wie Scheerenschneiden gegen einander wirken, und werfen endlich die Lumpen über die höchste Kante des Kropfes wieder aus. Von hier fliesst die Masse über die steile Abdachung des Kropfes z herunter, stösst dabei auf den Theil, der in dem zunächst liegenden Theile des Kastens sich befindet, und bewirkt so eine langsame Strömung, welche die Papiermasse stets wieder von der Seite y der Walze zuführt. Auf diese Weise wird der doppelte Erfolg erzielt, dass in der ununterbrochen bewegten Masse die Lumpen sich nicht absetzen können, dass ferner alle Theile derselben wiederholt unter die Walze gelangen. Bei Beginn der Arbeit wird die Walze so gestellt, dass zwischen ihr und dem Grundwerke ein gehöriger Zwischenraum bleibt. In dieser Phase werden die Lumpen wenig zerkleinert, dagegen gewaschen, wo die Waschscheiben auf die im vorigen Abschnitte erklärte Weise wirken. Später lässt man die Walze mehr herab, um mit dem Waschen schon eine Zerkleinerung zu bewirken; zuletzt wird endlich die Walze dem Grundwerk möglichst genähert, die Blindscheibe eingeschoben und der Wasserzufluss eingestellt, und das Zermalmen fortgesetzt, bis die Lumpen den gehörigen Feinheitsgrad erlangt haben.
Die Arbeit im Halbstoff-Holländer währt ungefähr zwei Stunden, kürzere Zeit für weiche und reine Lumpen, längere Zeit für gröbere und schmutzige. Der Halbstoff wird entweder sofort in den Ganzstoff-Holländer abgelassen und weiter verarbeitet, oder er ist zum Bleichen bestimmt und wird nach einer unten zu beschreibenden Methode behandelt.
Bleichen des Halbstoffes.
Fig. 203.
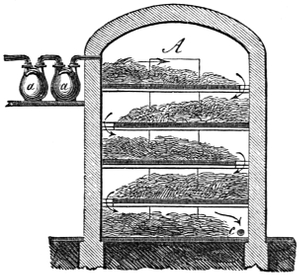
Wenn nicht schon die Lumpen gebleicht wurden, so ist es zur Herstellung eines schönen weissen Papieres unumgänglich nothwendig, den Halbstoff zu bleichen. Das Bleichen geschieht entweder mit Chlorgas, oder mit Chlorwasser, oder mit Chlorkalk und anderen Bleichsalzen, mit letzteren entweder im Halbstoffholländer oder ausserhalb desselben. Hiernach giebt es verschiedene Bleichmethoden. Für die Haltbarkeit und Festigkeit des herzustellenden Papiers ist die Chlorbleiche nur dann von Nachtheil, wenn das Chlor zu lange einwirkte, in welchem Falle die Faser mürbe wird, oder wenn man übersehen hat, das überschüssige Chlor und die daraus entstandene Salzsäure durch Auswaschen und durch Anwendung von sogenanntem Antichlor zu entfernen.
Um mit Hülfe von gasförmigem Chlor zu bleichen, leitet man das auf bekannte Weise dargestellte Chlorgas zuerst zur Reinigung in die Waschflaschen a a (Fig. 203) und dann in eine hölzerne Kammer A, in welcher der feuchte Halbstoff auf fünf bis sechs übereinander befindlichen Etagen ausgebreitet liegt. Diese Etagen sind mit Oeffnungen versehen, damit das Chlorgas herabsteigen kann, wie es in der Zeichnung durch Pfeile angegeben worden ist. Das überschüssige Chlorgas entweicht durch die Oeffnung c in einen Behälter, in welchem sich ebenfalls Halbstoff befindet, um denselben zum Bleichen vorzubereiten. Die mit Chlor behandelte Masse wird durch eine Seitenöffnung aus der Kammer entfernt, mit Wasser ausgewaschen, mit Soda, Potasche oder gefaultem Harn neutralisirt und nach Umständen mit Antichlor behandelt. Auf 100 Kilogr. Halbstoff rechnet man 2,5 bis 5 Kilogr. Kochsalz behufs der Chlorgasentwickelung. Wenn die Bleiche mit Chlorkalk geschehen soll, von welchem man auf 100 Kilogr. Halbstoff 1–2 Kilogr. anwendet, extrahirt man den Chlorkalk mit Wasser und digerirt mit der wässerigen Lösung den Halbstoff. Der Chlorkalk wirkt energischer, wenn zugleich kleine Mengen von Schwefelsäure oder Salzsäure zugesetzt werden. Da die Anwendung einer zu grossen Menge Schwefelsäure jedoch sehr leicht eine Schwächung der Faser herbeiführen könnte, so ist neuerdings die Kohlensäure zur Zersetzung des Chlorkalkes vorgeschlagen worden. Orioli empfiehlt das Aluminiumhypochlorit (deren Lösung unter dem Namen Wilson's Bleichflüssigkeit schon längst bekannt ist) zum Bleichen des Papierstoffes; es soll lediglich durch Abgabe von ozonisirtem Sauerstoff bleichend wirken, indem andererseits Chloraluminium entsteht (Al2Cl6O3 = 3O + Al2Cl6). Beachtenswerther sind die Vorschläge von Varrentrapp, das Zinkhypochlorit (unter dem Namen Varrentrapp's Bleichsalz bekannt) als energisches Bleichmittel in der Papierfabrikation u. dergl. anzuwenden. Man versetzt Chlorkalk mit Zinkvitriol oder besser mit Chlorzink; im ersten Falle fallen Gyps und Zinkoxyd nieder und unterchlorige Säure bleibt in Lösung, im zweiten Falle mit Chlorcalcium gemengt. Beim Bleichen von Papierstoff ist Chlorzink stets den Mineralsäuren zum Zersetzen des Chlorkalkes vorzuziehen, weil man nicht Gefahr läuft, die Pflanzenfaser zu zerstören. Falls man Zinkvitriol anwendet, kann man (bei Ganzstoff) den Niederschlag von Gyps und Zinkoxyd der Faser beigemengt lassen.
Antichlor.
Um das von der Bleiche im Papierstoffe zurückgebliebene Chlor und die durch die Einwirkung des Chlores entstandene Salzsäure zu neutralisiren, setzt man beim darauf folgenden Waschen etwas Soda oder Potasche, oder besser Antichlor zu, da namentlich der letzte Rest von Chlor der organischen Substanz hartnäckig anhängt und durch blosses Waschen kaum beseitigt werden kann. Als Antichlor hat man bisher hauptsächlich Natriumsulfit, Zinnchlorür, Natriumhyposulfit und Leuchtgas vorgeschlagen. Ein Molekül Natriumsulfit (Na2SO3 + 7H2O) entfernt 1 Molekül Chlor (Cl2), indem Salzsäure und Natriumsulfat sich bilden; man wendet das Sulfit gemengt mit Natriumcarbonat an, damit auch die entstandene Salzsäure neutralisirt werde. Durch Auswaschen (mit der Waschtrommel) entfernt man darauf das Natriumsulfat und das Chlornatrium. Das weit billigere Calciumsulfit lässt sich eben so gut als Antichlor anwenden als das entsprechende Natriumsalz. Ein Molekül Zinnsalz (SnCl2 + 2H2O) nimmt ebenfalls ein Molekül Chlor (Cl2) auf, wodurch Zinnchlorid (SnCl4) entsteht. Man wendet das Zinnsalz in salzsaurer Lösung an. Nach vollendeter Einwirkung setzt man so viel Natriumcarbonat zu, als erforderlich ist, um die Salzsäure zu sättigen. Ein Molekül Natriumhyposulfit (Na2S2O3 + 5H2O) absorbirt 4 Moleküle Chlor, indem Natriumsulfat, Salzsäure und Schwefelsäure entstehen. Auch das Kalksalz wird als Antichlor Anwendung finden können. Das Natriumhyposulfit bildet, seitdem es als Nebenprodukt der Sodafabrikation massenhaft und billig auftritt, ein unersetzliches Mittel, um dem Papierstoff den letzten Rest des Chlores zu entziehen. Neuerdings (1868) hat J. Kolb mit Erfolg das unterschwefligsaure Natron durch Ammoniak ersetzt. Was endlich die Anwendung des Leuchtgases zur Beseitigung des Chlors in der Papiermasse betrifft, so datirt dieselbe aus dem Jahre 1818, in welchem Jahre Uffenheimer in seiner Fabrik in Guntramsdorf in Oesterreich seinen Halbstoff durch Gas entchlorte. Es wäre wol von Interesse, das Leuchtgas von Neuem als Antichlor zu verwenden. Vielleicht wären auch Benzol, Photogen, Petroleumäther und ähnliche Kohlenwasserstoffe zur Entchlorung der Papiermasse geeignet.
Bereitung des Ganzstoffes.
Nachdem durch Waschen und Anwendung von Antichlor alle durch die Bleiche dem Halbstoffe mitgetheilten, dem Papier nachtheiligen Substanzen entfernt worden sind, kommt der Stoff in den Ganzstoffholländer, um in Ganzstoff verwandelt zu werden. Der Ganzstoffholländer unterscheidet sich von dem Halbstoffholländer dadurch, dass seine Walze, wie sein Grundwerk eine grössere Anzahl Schienen enthält, die Walze dem Grundwerke mehr genähert ist, und die Walze weit schneller umläuft. In gut bereitetem Ganzstoffe müssen alle Fasern gehörig und gleichmässig zerkleinert sein, was man daran erkennt, dass die breiartige Masse beim Ausgiessen aus einem Gefässe kleine Klümpchen wahrnehmen lässt und mit Wasser verdünnt als eine milchähnliche Flüssigkeit erscheint.
Blauen.
Ungeachtet der sorgfältigsten chemischen Bleiche ist der Ganzstoff nie vollkommen weiss, sondern besitzt stets noch einen schwachen gelblichen Schein, welchen man durch das sogenannte Blauen möglichst zu entfernen strebt. Zu diesem Behufe setzt man dem Ganzstoffe in dem Holländer, kurz bevor er völlig fein gemahlen ist, eine kleine Menge blauer Farbe: Ultramarin, Pariserblau, Indig, Anilinblau (früher Smalte oder andere blaue Kobaltfarben) zu, zuweilen in einem solchen Verhältniss, dass eine schwach bläuliche Nüance der Papiermasse bemerklich wird. Vom Ultramarin setzt man auf 100 Kilogr. trockene Papiermasse, je nach der Stärke der Bläuung, 0,5–1,5 Kilogr. zu.
Das Leimen des Ganzstoffes.
In vielen Fällen, insbesondere bei der Bereitung des Maschinenpapieres, wird der bereits gebläute Ganzstoff im Holländer noch geleimt. Dieses Verfahren wird das Leimen in der Bütte oder die Masseleimung genannt. Die Leimung des Papierstoffes anstatt des Papierblattes gewährt mancherlei Nutzen, denn man umgeht nicht allein das Leimen als besondere Arbeit, die mit Aufwand an Zeit und Arbeitslohn verknüpft ist, sondern man erreicht auch eine weit gleichförmigere, durch die ganze Masse des Papierbogens hindurch gehende Leimung, während das in Bogen geleimte Papier aus drei Schichten besteht, zwei äusseren, aus geleimtem Papier bestehend, und einer inneren aus angeleimtem Papier; in dieser physischen Beschaffenheit liegt auch der Grund, dass derartiges Papier an radirten Stellen, wo man also die Schicht des geleimten Papiers entfernt hat, löscht. Gewöhnlicher Leim ist bei der Masseleimung nicht wol anzuwenden, da derselbe in der Zeit, die bis zur Herstellung des vollendeten Papierbogens verstreicht, leicht fault. Dagegen hat sich die vegetabilische Leimung vollkommen bewährt, die immer auf die Erzeugung von harzsaurem Aluminium (Aluminiumpinat) hinaus kommt. Alle Vorschriften stimmen darin überein, dass sie zunächst die Darstellung einer Harzseife verlangen, welche dann im Holländer durch Alaun oder Aluminiumsulfat zersetzt wird. Das Stärkemehl, das man gewöhnlich zusetzt, hat bei der Bereitung des vegetabilischen Leimes nur eine untergeordnete Bedeutung und lässt sich auch ohne Nachtheil weglassen; im Allgemeinen aber giebt es der Flüssigkeit eine dicklichere Consistenz, in deren Folge der durch die Alaunlösung entstandene Niederschlag von Aluminiumresinat sich langsamer senkt und deshalb gleichmässiger mit der Faser verbindet, weshalb auch bei Anwendung von Stärkemehl ein geringeres Quantum Leim genügt, als im gegentheiligen Falle.
Geringere Grade von Festigkeit erreicht man durch Anwendung gewöhnlicher weisser Seife (am besten Oelseife, von welcher man auf 100 Kilogr. trocknen Ganzstoff 3 Kilogr. nimmt, die durch ein gleiches Quantum Alaun zersetzt werden), in diesem Falle ist es Aluminiumpalmitat und -oleat, welches die Papierfaser umgiebt, die Poren des Papieres ausfüllt und das Eindringen von Flüssigkeit verhindert. Mittlere Grade von Festigkeit und Steifheit erhält man durch combinirte Anwendung von Harz- und Oelseife. Wachsseife (durch Kochen von weissem Wachs mit Aetznatronlauge erhalten) wird ihrer reinen weissen Farbe wegen gegenwärtig nur noch hier und da bei der Anfertigung reiner Schreibpapiere angewendet. Statt des harzsauren Aluminium lassen sich auch andere unlösliche harzsaure Verbindungen als vegetabilischer Leim verwenden, so namentlich das harzsaure Zink, welches man erhält, wenn man die dem Holländer zugegebene gewöhnliche Harzseife statt mit Alaun mit Zinkvitriol oder mit Chlorzink zersetzt.
α) Handpapier.
Die Verfertigung der Papierbögen durch Schöpfen.
Die Ueberführung des mit Wasser zu einem dünnen Brei verdünnten Ganzstoffes in Papierbögen geht vor sich 1) durch Ausbreitung des Stoffes zu einer dünnen gleichförmigen Schicht, 2) durch Entwässerung dieser Schicht, verbunden mit Verdichtung der zurückgebliebenen festen Masse. Die Entfernung des Wassers geschieht auf dreierlei Weise, nämlich durch Filtration, hierauf durch Druck und zuletzt durch Verdunstung.
Diese Verschiedenheit und Aufeinanderfolge dieser drei Entwässerungsarten liegt in der Natur der Sache. Der flüssige Ganzstoff giebt gern einen Theil seines Wassergehaltes ab, wenn man letzterem Gelegenheit zum Ablaufen verschafft, so z. B. auf einem Siebe oder einer siebähnlichen Vorrichtung, auf welcher die Fasern zurückgehalten werden. Es ist einleuchtend, dass hierdurch nur ein Theil des Wassers entfernt werden kann, da die Fasern durch ihre verfilzte Beschaffenheit eine nicht unbeträchtliche Menge Wasser in Folge von Capillarität festhalten. Wollte man den auf den Sieben zurückgebliebenen weichen Brei sofort dem Austrocknen durch Verdunsten überlassen, so würde dies nicht nur sehr langsam gehen, sondern das ausgetrocknete Papier würde locker, porös, von geringer Festigkeit und mit rauher, runzliger Fläche zurückbleiben. Diese Uebelstände sind zu beseitigen, wenn man den weichen Brei, der auf den Sieben kein Wasser mehr abgiebt, einem allmälig verstärkten Drucke unterwirft, dadurch zugleich auch die Fasern einander nähert und dabei die Oberfläche ebnet. Das letzte Wasser, welches durch Pressen nicht beseitigt werden kann, wird durch Verdunstung (Trocknen) entfernt.
Die erste der Operationen, durch welche aus dem Ganzstoff das Papier dargestellt wird, ist das Schöpfen, wodurch der flüssige Stoff auf einer siebartigen Fläche, der Form, zu einer dünnen Schicht, ausgebreitet wird, wobei zugleich eine Abscheidung eines grossen Theiles des Wassers durch Filtration stattfindet. Der Ganzstoff, so wie er den Holländer verlässt, fliesst entweder sofort in die Schöpfbütte, aus welcher die Papierbögen geschöpft werden, oder er wird in einen besonderen Kasten, den Stoff- oder Zeugkasten gebracht, in welchem er bis zur weiteren Verarbeitung aufbewahrt wird. Die Schöpfbütte ist ein rundes oder länglich vierereckiges Gefäss aus Holz, welches mit Bleiplatten ausgefüttert und auf Unterlagen gestellt ist. An der einen Seite der Bütte steht der mit dem Schöpfen beschäftigte Arbeiter, der Schöpfer. Quer über der Bütte liegt ein breites Brett, die Brücke oder der Steg, und dicht neben demselben der gegen jenen etwas geneigte kleine Steg, welcher dazu dient, die Papierform schnell nach dem grossen Stege hinzuschieben. Der grosse Steg ist mit einer senkrechten Stütze, dem Esel, zum Anlehnen der Formen versehen. Der Bütteninhalt wird während des Schöpfens erwärmt.
Eine wesentliche Verbesserung der Schöpfbütte ist die Combination derselben mit dem Knotenfänger, der die Bestimmung hat, einerseits alle Knötchen und Klümpchen aus dem breiartigen Ganzstoffe zu entfernen, andererseits die Nachfüllung von frischen Ganzstoff in die Schöpfbütte regelmässig zu verrichten. Der Knotenfänger, wie er für die Fabrikation des Handpapieres Anwendung findet, besteht im Wesentlichen aus einem in der Schöpfbütte aufrecht stehenden Siebcylinder, in welchem eine Flügelwelle sich dreht. Der Ganzstoff wird in dem Maasse, als er von dem Schöpfer consumirt wird, durch eine Pumpe in den Siebcylinder gebracht und durch die Flügelwelle durch das Sieb in die Schöpfbütte getrieben, wobei die Knoten im Innern des Cylinders zurückbleiben.
Die zum Schöpfen des Ganzstoffes angewendeten Papierformen sind ein Gewebe oder Geflecht aus Messingdraht, das so beschaffen sein muss, dass es das Wasser möglichst schnell abfliessen lässt, ohne Papierstoff hindurchzulassen. Man hat zwei Arten von Formen, nämlich
1) die gerippten Formen, deren Gitter aus parallel neben einander liegenden Drähten besteht, welche in gewissen, durch Querleisten bestimmten Entfernungen mit einander durch quer durchflochtene Bindedrähte verbunden sind, welche letztere, indem sie höher als die Bodendrähte liegen, im Papier dünne Stellen bilden, die beim Durchsehen als helle Linien sich zu erkennen geben. Auf solchen Formen dargestelltes Papier heisst geripptes Papier, welches stets zu den mittleren oder geringen Papiersorten zu rechnen ist, bei dessen Fabrikation weniger Glätte der Oberfläche, als Verminderung der Arbeitszeit verlangt wird;
2) die Velinformen bestehen, nicht wie die gerippten Formen aus einem Geflechte, sondern aus einem auf dem Webstuhle gefertigten feinen Messingdrahtgewebe. Das mit diesen Formen geschöpfte Papier, das Velinpapier erhält eine zartgekörnte, ebene Oberfläche, der durch Pressen und Satiniren grosse Glätte und selbst ein gewisser Grad von Glanz ertheilt werden kann. Beim Durchsehen erscheint es gleichförmig und zeigt keine helleren und dunkleren Linien wie die gerippten Papiere.
Auf den gerippten wie auf den Velinformen pflegt man das Fabrikzeichen, eine Firma, ein Wappen u. dergl. von Draht gebildet, anzubringen, wodurch diese Zeichen im Papier als stärker durchscheinend sich darstellen (Wasserzeichen). Der Deckel der Papierform bildet den Rand derselben und bestimmt durch seine Grösse und Gestalt jene des auf der Form geschöpften Papierbogens, und durch seine Höhe das Quantum von Ganzstoff, das auf der Form Platz finden kann. Was in der Papierfabrikation Filz genannt wird, ist nicht, wie etwa der Hutfilz, wirklicher Filz, sondern ein grobes, lockeres, geköpertes Gewebe aus Wolle, das nur schwach gewalkt und weder gerauhet noch geschoren ist.
Die Arbeit an der Schöpfbütte geschieht von zwei Arbeitern, nämlich dem Schöpfer, welcher mit den Formen das Papier aus der Bütte nimmt, und dem Kautscher, welcher die so entstandenen Papierbogen ab und zwischen die Filze einlegt, eine Arbeit, welche das Kautschen genannt wird. Nachdem die Bütte mit Ganzstoff angefüllt worden ist, rührt man den Bütteninhalt mit der Schöpfkrücke von Zeit zu Zeit durch. Der Schöpfer fasst eine mit dem Deckel versehene Form an der Mitte der schmalen Seite mit beiden Händen, taucht sie schräg in den breiartigen Bütteninhalt, stellt sie darin horizontal, nimmt sie wieder heraus, schüttelt sie einige Mal hin und her, um das Ablaufen des Wassers zu befördern und den überflüssigen Ganzstoff abzuwerfen, und schiebt sie endlich auf den kleinen Steg. Hierauf nimmt der Schöpfer eine zweite Papierform, die auf dem grossen Stege bereit liegt, und schöpft einen zweiten Bogen. Mittlerweile legt der Kautscher den Bogen von der ersten, ihm zugeschobenen Form auf die Filze. Zu dem Ende lehnt er einige Sekunden lang die Form schräg an den Esel, damit das Wasser möglichst ablaufe, legt sie hierauf umgekehrt auf den Filz, drückt ein wenig darauf und hebt sie wieder auf, wobei der Papierbogen auf dem Filze liegen bleibt. Die leere Form wird dem Schöpfer zurückgegeben. Der Kautscher bedeckt den ersten Papierbogen mit einem Filze, auf welchen er den zweiten Bogen bringt u. s. f. Der Schöpfer kann in einem Tage gegen 5000 Bogen fertigen.
Das Pressen der Papierbögen.
Sobald durch die Arbeit des Schöpfens und Kautschens ein Stoss von einer gewissen Höhe, ein Pauscht, entstanden ist, so wird über den obersten Papierbogen noch ein Filz, darüber ein Brett gelegt und der ganze Stoss unter die Presse gebracht. Die Anzahl Bogen in einem Pauscht beträgt meist 181 (man nimmt an, dass drei Pauscht 181 × 3 = 543 Bogen 20 Buch = 480 Bogen geleimten und 500 Bogen nicht geleimten Papieres liefern). Das Pressen trägt wesentlich mit dazu bei, die Festigkeit und Glätte des Papieres zu erhöhen. Wollte man den Papierbogen nach dem Schöpfen nur trocknen, so würde das Papier eine lockere und schwammige Beschaffenheit erhalten und im hohen Grade wassereinsaugend sein. Man sucht daher mit der Entfernung des Wassers eine Verdichtung der Papiermasse durch Pressen zu bewirken.
Das Trocknen des Papiers.
Durch das Auspressen kann das Papier selbstverständlich nicht von allem Wasser befreit werden; man muss es daher nach dem Auspressen trocknen, welches in der Weise geschieht, dass man die Papierbögen in gehörig gelüfteten Räumen (entweder Trockenböden oder besonderen Trockenhäusern) auf Schnüren aufhängt. Um an Raum zu sparen, hängt man meist zwei bis fünf Bogen übereinander.
Eine geübte Arbeiterin kann in einer Stunde 800–900 Lagen von je 2–5 Bogen, demnach 1600–4500 Bogen aufhängen und nach dem Trocknen dieselbe Anzahl Bogen von den Schnüren abnehmen.
Das Leimen der Papierbögen.
Die getrockneten Papierbögen sind, sofern sie nicht bereits in der Bütte geleimt wurden, wassereinsaugend, weich und von geringer Haltbarkeit. In diesem Zustande heisst das Papier ungeleimtes Papier und eignet sich nur zur Anwendung als Lösch- oder Fliesspapier, Filtrirpapier, Pack- oder Druckpapier. Behufs seiner Benutzung als Schreib- und Zeichenpapier ist es dagegen nothwendig, dass das Papier geleimt werde. Durch das Leimen sollen die Poren des Papieres mit einer Substanz ausgefüllt werden, welche der Feuchtigkeit widersteht und die Capillarität des Papieres aufhebt, will man also die Fasern, aus denen das Papier besteht, zusammenkleben, sie in eine festere Verbindung mit einander bringen und dem Papierbogen dadurch grössere Steifheit, Festigkeit und Härte geben. Der gewöhnliche Leim kann diese Bedingungen nicht erfüllen, weil er im getrockneten Zustande beim Zusammenbringen mit Wasser wieder erweicht. Dieser Uebelstand wird aber beseitigt, wenn man dem Leim ein lösliches Aluminiumsalz, wie Alaun, Aluminiumsulfat, Chloraluminium zusetzt. Dadurch wird der Leim vor dem schnellen Verderben bewahrt und in einer Weise verändert (ungefähr so wie die Thierhaut durch Thonerdesalz in der Alaun- und Weissgerberei), dass er einmal im Papiere eingetrocknet, vom Wasser nicht wieder aufgeweicht und klebrig gemacht wird. Der Papierfabrikant bereitet sich seinen Leim selbst aus Hammelfüssen und den Abfällen der Gerbereien, indem er diese Materialien mit Wasser sieden lässt, bis alles Lösliche ausgezogen ist, das so erhaltene Leimwasser filtrirt und dann mit Alaun versetzt. Die Leimung erfolgt, indem der Leimer 80 bis 100 Bogen in die Hände nimmt und in der Leimbütte so bewegt, dass jeder Bogen in zweiter Wendung mit Leimlösung getränkt ist. Ein guter Arbeiter leimt in 12 Stunden 40–50,000 Bogen. Die Trocknung des Papieres nach der Leimung darf weder zu schnell noch zu langsam und muss in luftigen Räumen stattfinden.
Das Ausrüsten (Appretur) des Papiers.
Nachdem das geleimte Papier gepresst und getrocknet worden ist, bedarf es noch einer Ausrüstung, um als fertige Waare zu gelten. Es ist nämlich noch nicht eben und glatt genug und enthält verschiedenartige anhängende und theilweise selbst festsitzende Unreinigkeiten. Auch ist es nöthig, dass es abgezählt und zusammengelegt werde. Die erste der Ausrüstungsarbeiten besteht in dem Auslesen oder Putzen, welches die Entfernung aller fremdartigen Körper zum Zwecke hat. Mit dieser Arbeit ist zugleich ein Auslesen der beschädigten Bogen verknüpft. In Folge der Einführung der Knotenfänger in die Papierfabrikation ist das Auslesen gegenwärtig sehr erleichtert, ja in einzelnen Fällen selbst überflüssig geworden. Das ausgelesene Papier wird gezählt und zusammengelegt und geschieht bei gehöriger Uebung so schnell, dass ein Arbeiter stündlich 8–15,000 Bogen zu zählen im Stande ist. Man legt das Papier in ganzen oder halben Buchen zusammen, 24 Bogen geleimtes und 25 Bogen nichtgeleimtes Papier machen ein Buch, 20 Buch ein Ries, 10 Ries einen Ballen. Das oberste und das unterste Buch eines jeden Ries besteht in der Regel aus Ausschussbogen. Eine möglichst ebene und glatte Oberfläche des Papieres wird durch mehrmaliges und anhaltendes Pressen (das sogenannte Trockenpressen) erzielt, wobei jedesmal die Bogen in anderer Richtung aufeinandergelegt werden. Dieses Umlegen der Bogen heisst das Auswechseln oder Austauschen. Die meisten Papiersorten erlangen durch das Pressen ihre Vollendung, nur die feinsten Papiere (z. B. Briefpapier) werden noch durch das Satiniren geglättet. Man satinirt entweder in der Presse oder mittelst eines Walzwerkes (Satinirmaschinen).
Die hauptsächlichsten Papiersorten.
Die Papiersorten des Handels zerfallen in drei Hauptgattungen, nämlich:
A. Schreib- und Zeichenpapiere, von denen die Schreibpapiere wieder zerfallen in die geringste Sorte, das Conceptpapier, das mittelfeine Kanzleipapier und die feinsten Sorten, als Post- oder Briefpapier, und das Velinschreib- oder Briefpapier.
B. Druckpapier, von welchen man wieder unterscheidet eigentliches Druckpapier für Buchdrucker in seinen verschiedenen Arten, als Conceptdruck, Kanzleidruck, Postdruck und Velindruck, Notendruckpapier und Kupferdruckpapier und Seidenpapier, welches letztere zum Einwickeln von Gold- und Silberwaaren, zum Einlegen zwischen Kupferstiche etc. dient.
C. Lösch- und Packpapier. Das Lösch- oder Fliesspapier ist stets ungeleimt und erscheint in seiner feinsten Sorte als Filtrirpapier; das Packpapier ist gewöhnlich halb geleimt und erscheint bald als gelbes Strohpapier, blaues Zucker- und Nadelpapier u. s. w.
β) Maschinenpapier.
B. Die Fabrikation des Maschinenpapiers.
Die Herstellung des Papiers durch Schöpfen des mit Wasser gemischten Ganzstoffes mit Hülfe von Formen scheint eine so einfache Arbeit zu sein und nimmt zugleich so viel Zeit in Anspruch, dass der Gedanke ein sehr naheliegender ist, die Arbeit anstatt durch Menschenhände auf mechanischem Wege ausführen zu lassen. Bei den Bestrebungen, die auf eine Einführung der Maschine zur Verfertigung der Papierbogen gerichtet waren, hat man zweierlei Wege eingeschlagen, auf dem einen suchte man Bogen von der gewöhnlichen Grösse nach einem Verfahren herzustellen, dem immer noch die alte Fabrikationsmethode zu Grunde lag, auf dem anderen Wege und nur dieser letztere hat zum Ziele geführt, bildete man sehr lange Papierblätter (endloses Papier) von einer in gewissen Grenzen veränderlichen Breite, welche erst später als fertiges Papier in einzelne Bogen zerschnitten wurden. Unter den vorgeschlagenen Maschinen haben sich die Formen mit gerader Form oder die sogenannten Schüttelmaschinen am meisten bewährt, namentlich sind sie zur Fabrikation feiner Papiere die allein tauglichen.
Um ein fortlaufendes Papierband von unbestimmter Länge und einer bestimmten Breite zu erzeugen, hat die Maschine den von der Stoffmühle kommenden Ganzstoff nach einander
1) auf die passende Consistenz durch Verdünnen mit Wasser zu bringen;
2) den Ganzstoff durch die Knotenmaschine von Knoten zu befreien;
3) mit dem von Knoten befreiten, breiartigen Ganzstoff mittelst des Regulators den Stoff- oder Zeugbehälter regelmässig so zu speisen, wie es zur geordneten Ablieferung des Stoffes auf die Form und zur Erzeugung eines möglichst gleichdicken Papierblattes erforderlich ist; der Ganzstoff wird in einen gleichmässigen Strahl von der Breite des herzustellenden Papieres ausgebreitet;
4) der so zuströmende Ganzstoff wird in ein scharfgerandetes Blatt geformt;
5) das so entstandene Papierblatt von dem grössten Theile des Wassers zu befreien und zwar durch Abtropfenlassen, durch luftverdünnten Raum und durch Pressen;
6) den zurückgebliebenen Rest des Wassers durch Wärme zu entfernen, indem man das Papier um grosse mit Dampf geheizte Cylinder führt;
7) das fertige Papier mittelst einer Papierschneidemaschine in Bogen von den üblichen Formatgrössen zu zerschneiden.
Nachdem der Ganzstoff auf den erforderlichen Grad der Feinheit gebracht worden ist, wird er durch Rührvorrichtungen mit Wasser verdünnt bis zur gehörigen Consistenz. So fliesst der Stoff zunächst dem Knotenfänger zu. Dieser Apparat bestand ursprünglich aus einem unten geschlossenen Cylinder von Messingblech, dessen Umfang mit sehr feinen Löchern durchbohrt war und in welchem eine Rührvorrichtung mit grosser Schnelligkeit sich drehte. Im Laufe der Zeit ist er wesentlich verändert worden. Eine der besten Knotenfangmaschinen ist die von Mannhardt und Steiner in München, durch welche das Zurückhalten der Knoten und des Sandes weit vollständiger als durch viele andere Vorrichtungen erreicht wird. Nachdem der Ganzstoff durch die Knotenmaschine von allen Unreinigkeiten befreit worden ist, kommt er auf die Papiermaschine. Damit das Ganzstoffreservoir fortwährend mit frischen Portionen von Stoff so regelmässig gespeist wird, wie es zur geordneten Ablieferung des Stoffes auf die Papierform und zur Erzeugung eines möglichst gleichdicken Papierblattes erforderlich ist, benutzt man den Regulator, welcher eine sehr wesentliche Vorrichtung an den Papiermaschinen aller Art ist.
Die Papiermaschine ist in den beiden Zeichnungen Fig. 204 und 205 im senkrechten Durchschnitt dargestellt. Die Zeichnung ist ihrer Länge wegen in zwei Theile getrennt worden. Fig. 205 ist demnach als die Fortsetzung von Fig. 204 zu betrachten. Der Bewegungsmechanismus ist weggelassen.
Fig. 204.
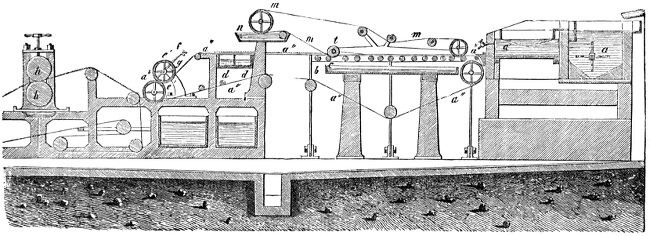
Nachdem der Ganzstoff durch die Knotenmaschine a gegangen ist, fliesst er in den schmalen Trog a′ und wird mittelst des Regulators der Form der Papiermaschine übergeben. Die Form a″ a″ ist ein endloses Metalldrahtsieb von der Art wie die gewöhnlicher Velinformen, dessen oberer Theil in seiner ganzen Breitenausdehnung von einer Anzahl hohler Kupferwalzen unterstützt und dadurch vollkommen horizontal erhalten wird. Die gerade Fläche des Siebes hat eine Länge von 3–4 Meter und eine Breite von 1–1,6 Meter. Der untere Theil der Form a″ ist durch einige Walzen in einem stumpfwinkeligen Zickzack ausgespannt. Die zunächst dem Regulator a′ liegenden Walzen liegen sehr nahe nebeneinander, weiterhin sind sie entfernter. Die Form hat eine doppelte Bewegung, nämlich einmal die fortschreitende in der Längenrichtung, wodurch das entstandene Papierblatt weiter geführt wird und ununterbrochen neue leere Theile des Metalldrahttuches dem darauffliessenden Ganzstoff dargeboten werden, weil die Form fortwährend circulirt; das andere Mal erhält die Papierform eine schüttelnde Bewegung in der Richtung nach ihrer Breite, um das Abfliessen des Wassers aus dem auf der Form ausgebreiteten Stoff und auch die gleichförmige Vertheilung der Masse selbst zu befördern (daher ja auch die Bezeichnung Schüttelmaschine). Um nach Belieben minder breites Papier herstellen zu können, als der Breite der Papierform entspricht, befinden sich oben auf der Form zwei parallele Leisten, mit deren Hülfe ein Raum gebildet werden kann, der die Breite des zu fabricirenden Papieres hat. Zur Regulirung der Dicke der Papierschicht liegen an der Stelle oder nahe derselben, wo der Ganzstoff auf die Papierform tritt, quer über dieselbe zwei Messinglineale, deren untere Kanten in einem geringen Abstande von der Fläche der Form sich befinden. An beiden Seiten der Form befinden sich Lederriemen m m, damit die Ränder des Papierblattes glatt und gerade ausfallen. Diese Riemen nehmen alle Unregelmässigkeiten des Randes mit fort. In dem Gefässe n werden sie mit Wasser gewaschen und dadurch von aller anhängenden Papiermasse befreit.
Fig. 205.
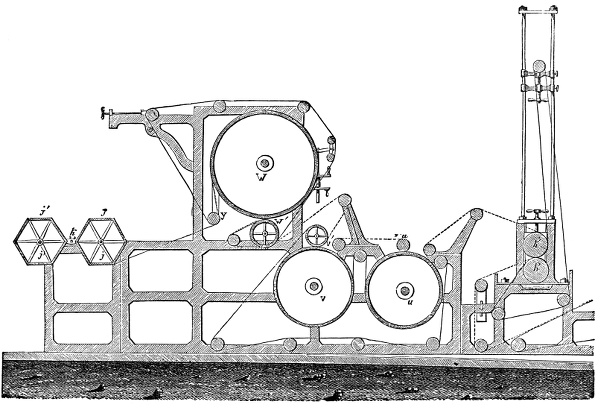
Der aus dem Reservoir c auf die Papierform fliessende Brei bildet sofort eine lockere Schicht, indem die Fasern auf dem Drahtgewebe sich absetzen, und das überschüssige Wasser durch das Gewebe in den darunter befindlichen Kasten c abgeben. Bei t, wo der Riemen zum Zwecke der Rückwärtsbewegung aufsteigt, lüftet oder löst er zugleich ein wenig das Papierblatt von der Form. Obgleich das sich fortbewegende Papierblatt einen grossen Theil seines Wassers abgegeben hat, ist es doch bei weitem noch nicht fest genug, um sich von der Form frei nach der Presswalze bewegen zu können. Man kommt daher der Entwässerung durch Anwendung des Luftdruckes zu Hülfe, indem man unter der Papierform, kurz bevor das Papierblatt dieselbe verlässt, einen luftverdünnten Raum erzeugt. Anfänglich suchte man sich denselben durch Ventilatoren zu verschaffen, später erreichte man den Zweck vollständiger durch eine Luftpumpe oder einen Saugapparat (Glockenapparat), der vor der gewöhnlichen Luftpumpe den Vorzug verdient. Der Saugapparat besteht aus drei glockenförmigen Gefässen, die mit ihrem unteren offenen Ende in einen Wasserbehälter tauchen, und bei ihrer, der Reihe nach abwechselnd erfolgenden Hebung Luft saugen, die dann beim Niedergange durch ein sich öffnendes Ventil in die Atmosphäre tritt. Der Apparat hat demnach Aehnlichkeit mit einem Baader'schen Kasten- oder Glockengebläse, mit dem Unterschiede jedoch, dass er umgekehrt wirkt. Der Kasten d d, über welchen das noch schwammige Papierblatt mit seiner ganzen Breite passirt und dessen Inneres mit dem Saugapparate in Verbindung steht, ist oben offen, sonst luftdicht gearbeitet, 50–60 Centim. breit und von einer Länge gleich der Breite der Papierform; seine oberen Kanten sind mit Leder belegt, damit das Drahtgewebe sich luftdicht auflegen kann. Nachdem das Papierblatt den Kasten passirt ist, wird es noch an der Stelle, wo das Blatt die Form verlässt, um unter die Presswalzen einzutreten, durch einen Cylinder aus Drahtgewebe e′ weiter verdichtet und ausgepresst, welchem ein darunterliegender Cylinder entspricht. Diese Siebwalzen, Egoutteurs oder Dandyrollers genannt, haben jedoch gegenwärtig weniger den Zweck, das Papier zu entwässern, als vielmehr ihm das Ansehen des geschöpften und gerippten Papieres zu geben und Wasserzeichen darin anzubringen. Eine an dem Egoutteur befestigte Schabeklinge dient zu seiner Reinhaltung. Das Papierblatt ist nun so weit entwässert und verdichtet, dass es ohne Form, die nun leer zurückgeht, seinen Weg verfolgen kann. Es geht zunächst frei von der Form über ein endloses Filztuch nach der Nasspresse h h aus zwei eisernen Walzen bestehend, welche durch eine Pressschraube oder angehängte Gewichte auf einander gepresst werden. Die eine der eisernen Walzen wirkt unmittelbar auf das Papier und giebt der ihr zugekehrten Seite bereits eine gewisse Glätte. Damit auch die dem endlosen Filztuche zugekehrte Seite die gleiche Wirkung erfährt, passirt das Papierblatt auf einem Filz noch ein zweites Walzenpaar h′ h′. Beide Walzenpaare sind mit Schabeklingen und Trögen des ausgepressten Wassers versehen. Die Entwässerung durch Auspressen hat hiermit ihr Ende erreicht. Es folgt zum Schlusse die Entfernung des letzten Restes Wasser durch Trocknen in der Trockenpresse. Diese besteht aus grossen gusseisernen Cylindern u, v, w, in deren Höhlung Wasserdampf von ungefähr 130° C. eingeführt wird, um sie bis zur Siedetemperatur des Wassers zu erhitzen. Diese Cylinder sind mit den entsprechenden Druckwalzen u′ v′ w′, auch jedes Walzenpaar mit einem Filztuche versehen, welches letztere die innigste Berührung des Papieres mit dem Trockencylinder bewirkt. Das Papier wird in der Trockenpresse durch die Dampfwärme getrocknet und auch, und zwar zuerst auf der einen Seite, dann auf der anderen, geglättet. Während des Ueberganges von der zweiten Trockenpresse zur dritten wird das Papier sehr schwach wieder befeuchtet, durch den beim Trocknen von den unteren Cylindern aufsteigenden Wasserdampf, wodurch es denjenigen Grad von Weichheit erhält, welcher das gehörige Glattpressen sichert. Die Wirkung der Presse w w′ ist gleichwol nicht so ausgezeichnet als jene von v v′, die das Papierblatt in einem feuchteren, daher geschmeidigeren Zustande erhält. Darin ist auch der Grund zu suchen, warum meist die eine zuerst geglättete Seite des Papieres merklich glätter ist als die andere. Das fertige Papier verlässt unter der Walze y den Filz und geht auf den sechsstäbigen Haspel j, durch dessen Umdrehung es aufgewickelt wird. Ist derselbe angefüllt, wozu gegen 60 Drehungen gehören, so schneidet man des Papierblatt durch und lässt durch einen Stoss den Hebel k eine halbe Kreisbewegung um seinen Drehungspunkt machen, bringt dadurch den zweiten Haspel j′ an die Stelle des ersten und lässt das Papier auf ihn laufen. Beim Uebergange von der Trockenpresse auf den Haspel wird das Papierblatt durch Längenschnitte dergestalt zertheilt, dass seine Breite in mehrere Theile zerlegt, folglich das ganze breite Blatt in schmälere Blätter getrennt wird, die sich neben einander aufwickeln.
Die Papierschneidemaschine.
Das auf der Maschine verfertigte Papier gelangt entweder in langen zusammengerollten Blättern in den Handel, namentlich zur Anwendung in der Tapetenfabrikation, zum Zeichnen u. s. w., oder man schneidet es in Bögen nach den verlangten Formaten. Zum Zerschneiden wendet man zuweilen ein grosses Messer aus freier Hand an. Hierbei ist es nöthig, dass der Haspelumfang durch Verkürzung oder Verlängerung seiner Arme so regulirt werde, dass jeder Umgang eine Anzahl Bögen mit dem geringsten Abfall liefere. Ist ein derartiger Haspel mit Papier angefüllt, so wird die darauf befindliche Papiermasse nach einer geraden Linie, die zu der Haspelaxe parallel ist, durchgeschnitten und auf einem Tische ausgebreitet. Hierauf legt man ein starkes Brett von der Grösse eines Bogens darauf, drückt dasselbe mit einer gewissen Kraft nieder und durchschneidet nun das Papier nach den Kanten des Brettes. Meist bedient man sich aber gegenwärtig zum Zerschneiden des Papieres besonderer Papierschneidemaschinen, welche man entweder mit der Papiermaschine zu einem Ganzen verbindet oder für sich gebraucht. Das buch- und riesweise zusammengelegte Papier wird noch an den Rändern beschnitten, wozu man und zwar vorzugsweise in England verschiedene Maschinen, Beschneidemaschinen, in Anwendung gebracht hat.
γ) Pappe und andere Papiere.
Fabrikation der Pappe.
Die unter dem Namen Pappe oder Pappendeckel bekannten Blätter aus Papiermasse können auf dreierlei Weise erhalten werden, nämlich: 1) durch Schöpfen von Bogen von der Dicke der herzustellenden Pappe — geschöpfte oder geformte Pappe; 2) durch Vereinigen von frisch geschöpften Papierbögen durch Pressen — gekautschte Pappe; 3) durch Aufeinanderleimen von fertigen Papierbögen — geleimte Pappe.
1) Die geschöpfte oder geformte Pappe ist die geringste Sorte, die nur zu ordinären Papparbeiten und zum Einpacken Anwendung findet. Als Material verwendet man diejenigen Lumpen, die sich nicht zur Herstellung von Papier eignen, ferner Buchbinderspäne, Abfall der Papierfabriken, altes Papier u. dergl. Die Lumpen werden zerschnitten und dann zu grobem Stoff in der Stoffmühle verarbeitet, die Papierabfälle in Wasser aufgeweicht und dann fein zermahlen. Gewöhnlich setzt man zu der fertigen Masse, ehe man zum Schöpfen schreitet, Thon oder Kreide, zuweilen bis zu 25 Proc. vom Gewicht der Pappe. Das Schöpfen geschieht mit Hülfe von groben gerippten Formen, die, um viel Stoff aufzunehmen, mit einem hohen Deckel versehen sind. Das Kautschen und Pressen zwischen den Filzen und ohne dieselben wird auf dieselbe Weise wie bei der Herstellung von Bogen vorgenommen. Da die Pappbogen nicht wie die Papierbogen beim Trocknen zusammengebogen werden dürfen, so hängt man sie mittelst kleiner Haken, welche man durch eine Ecke der Pappe sticht, an Schnüre oder legt sie flach über dieselben. Bei günstiger Witterung breitet man sie auch zum Trocknen auf Rasen aus. Die getrockneten Pappen werden gepresst und darauf durch ein Walzwerk gelassen. Die so erhaltene Pappe ist von geringer Festigkeit und äusserst weich, weil die Entwässerung der dicken Bogen durch Abtropfen auf der Form nur sehr unvollkommen geschieht. Bei der Schwierigkeit, eine so grosse Menge Pappmasse regelmässig auf der Form auszubreiten, ist es nicht möglich, der Pappe überall gleiche Dicke und eine glatte Oberfläche zu geben.
2) Die gekautschte Pappe wird aus besseren Materialien dargestellt als die geschöpfte Pappe. Die zum Schöpfen dienenden Formen sind den in der Papierfabrikation angewendeten völlig gleich. Auch die Verfertigung der Pappe ist von der des Papieres nur dadurch verschieden, dass man beim Kautschen der Pappe immer erst einige in der Dicke eines starken Papieres geschöpfte Bogen ohne Zwischenlage aufeinander legt, ehe wieder ein Filz darüber gedeckt wird. Es giebt hinsichtlich des Kautschens der Pappe zwei Verfahrungsarten, nach der einen werden, nachdem ein Bogen auf den Filz abgelegt ist, die übrigen Bogen einzeln nacheinander darübergekautscht, bis die erforderliche Dicke erreicht ist. Nach der zweiten nimmt der Kautscher die mit einem Bogen bedeckte Form in Empfang und behält sie, bis der Schöpfer mit der andern Form einen zweiten Bogen verfertigt hat; dann stürzt er die erste Form um, legt sie auf die zweite und drückt sie an. Wird die obere Form aufgehoben, so bleiben beide Bogen auf den unteren liegen; mit der leer gewordenen Form wird ein neuer Bogen geschöpft und das Verfahren wiederholt. Sobald auf diese Weise die erforderliche Anzahl Bogen aufeinander liegt, kautscht man mit einem Male auf einen Filz und legt darüber sofort einen andern Filz. Letzteres Verfahren hat den Vortheil, dass durch den Druck der beiden Formen schon viel Wasser ausgepresst wird, ehe die Blätter zwischen die Filze kommen. Die in der Anzahl von 6–12 zusammengekautschten Bogen werden durch das nachfolgende Pressen vollständig vereinigt. Eine besonders harte und dichte Sorte gekautschter Pappe bilden die Pressspäne (Glanzpappe), die beim Ausrüsten des Tuches, in den Buchdruckereien zum Pressen und Glätten der bedruckten Bogen und dergl. Anwendung finden. Der Stoff dazu wird in der Bütte geleimt. Häufig setzt man feine Sägespäne von Eichenholz und gebrannten Kalk zu. In das Innere der Pressspäne nimmt man Papierbögen aus gröberem Stoffe.
3) Die geleimte Pappe (Kartonpapier) entsteht durch Aufeinanderkleben von 2 bis 15 Bogen geleimten Papieres, wobei man gewöhnlich sich des Stärkekleisters bedient. Die aneinander geklebten Bogen werden gepresst und zuweilen auch satinirt. Manche Sorten von Pressspänen, sowie das sogenannte Bristol- oder Isabellenpapier, welches zur Miniaturmalerei mit Wasserfarben dient, gehört hierher; letzteres wird aus den besten Sorten geleimten Velinpapiers erhalten. Die geringeren Sorten geleimter Pappe stellt man aus gewöhnlichem ungeleimten Druckpapier dar, welchem man nur oberflächlich eine Lage von geleimtem Papier giebt. Die in neuerer Zeit häufig zu Relief-Ornamenten angewendete Steinpappe wird aus Ganzstoff, Leimlösung, gepulvertem Cäment, Thon und Kreide oder Barytweiss gebildet.
Das Papiermaché, so wie es zu Dosen, Puppenköpfen, den Fleischmann'schen Figuren (in Nürnberg), zu Zuckerformen, Zellen für galvanische Batterien etc. Anwendung findet, wird auf verschiedene Weise erhalten. Gewöhnlich bereitet man aus altem Papier durch Kochen mit Wasser einen Teig, den man nach Beseitigung des überschüssigen Wassers durch Auspressen mit Leimlösung, Gummi oder Stärkekleister versetzt und dann in geölte Formen drückt. Nach dem Trocknen werden die geformten Gegenstände mit Leinöl getränkt und dann bei höherer Temperatur „gebacken“. Meist mengt man die Papiermasse mit Sand, Thon, Kreide oder Schwerspath. — Eine andere Sorte von Papiermaché besteht aus Papierbögen, die mit einem Gemenge von Leim und Kleister übereinander geklebt werden. Häufig wendet man hierbei Modelle oder Formen von Holz an, über die ein Papierblatt nach dem andern aufgezogen wird. Nach scharfem Trocknen auf den Formen werden die Gegenstände abgedreht, behobelt u. dergl. und dann lackirt.