II. Abschnitt Rohstoffe und Produkte der chemischen Industrie. Das Kaliumcarbonat. (continued 5)
Reading edition
Gatty's Verfahren.
Ein anderes beachtenswerthes Regenerationsverfahren des Braunstein ist das von Gatty herrührende. Die Rückstände bestehen entweder aus Manganchlorür oder Mangansulfat; man verwandelt diese Salze in Mangannitrat, das man dann durch Erhitzen zersetzt, oder mengt die Rückstände mit Natriumnitrat und erhitzt dann. Die Rückstände werden zu dem Ende bis zur Syrupconsistenz abgedampft und dann mit Natriumsalpeter gemengt:
auf 79 Kilogr. Manganchlorür wendet man an 106 Kilogr. Natriumnitrat.
„ 95 „ Manganvitriol
Das Gemenge wird bei mässiger Wärme getrocknet und sodann in einem eisernen Cylinder bis zum Dunkelrothglühen erhitzt. Die sich entwickelnden Dämpfe von salpetriger Säure benutzt man zur Schwefelsäurefabrikation. Der Rückstand in dem Cylinder besteht aus einem Gemenge von Mangansuperoxyd und Chlornatrium oder Glaubersalz, je nachdem Manganchlorür oder Manganvitriol vorlag. Durch Auslaugen erhält man das Mangansuperoxyd rein. Ist mit letzterem Chlornatrium gemengt, so unterbleibt das Auslaugen und man verwendet das Gemenge ohne Weiteres zur Chlorbereitung.
Hofmann's Verfahren.
Wichtiger als die vorstehenden Regenerationsverfahren sind diejenigen Methoden, die Combinationen sind der Verwerthung der Chlor- und der Sodarückstände (vergl. Seite 205). Das von P. W. Hofmann in Dieuze herrührende und durch E. Richters' Arbeiten bestätigte Verfahren ist: Das Manganchlorür wird durch sogenannte gelbe Lauge, die man durch Auslaugen der Rückstände von der Sodabereitung erhalten, in Schwefelmangan übergeführt. Der sich bildende Niederschlag besteht aus
Schwefelmangan 55,0
Schwefel 40,0
Manganoxydul 5,0
100,0
Nach dem Trocknen wird derselbe geröstet und die sich bildende schweflige Säure in die Bleikammern der Schwefelsäurefabrik geleitet. Die zurückbleibende Asche besteht aus
Mangansulfat 44,5
Mangansuperoxyd 18,9
Manganoxydul 36,6
100,0
Sie wird mit Natriumnitrat gemischt und bis auf 300° erhitzt. Es bildet sich Glaubersalz und Mangannitrat, welches sofort in Mangansuperoxyd und Untersalpetersäure zerfällt:
α) MnSO_4 + 2NaNO3 = Mn(NO3)2 + Na2SO4;
β) Mn(NO3)2 + MnO2 + 2NO2.
Das Glaubersalz wird ausgelaugt. Die rothen Dämpfe treten in die Bleikammer ein oder werden auf Salpetersäure verarbeitet. Der Rückstand ist als Chlorquelle (nach den Angaben von P. W. Hofmann; ob immer oder nur in einzelnen mit besonderer Sorgfalt dargestellten Proben, sei dahingestellt) dem Braunstein gleichwerthig. Er ist eisenfrei.
Weldon's Verfahren.
Höchst beachtenswerth erscheint W. Weldon's Regenerationsverfahren. Dasselbe besteht einfach darin, dass zu den wesentlich aus Manganchlorür bestehenden Rückständen auf jedes Molekül Manganchlorür 2 Mol. Kalkhydrat zugesetzt werden, worauf dann in das aus Manganoxydul, Kalkhydrat und Chlorcalcium bestehende Gemisch atmosphärische Luft eingepresst wird. Dadurch wird das weisse Oxydulhydrat rasch auf eine sehr dunkel gefärbte höhere Oxydationsstufe gebracht, welches sich mit dem Kalk zu Calciummanganit (CaMnO3 oder MnO2, CaO) verbindet. Nachdem sich diese Verbindung abgesetzt hat, wird die über ihm stehende Chlorcalciumlösung zum grössten Theile abgezogen und jenes ist dann zur ferneren Behandlung mit Salzsäure behufs der Chlorentwickelung bereit. Bei dieser bildet sich wieder genau ebenso viel Manganchlorür, als vorher in Oxyd umgewandelt wurde. Diese Reihe von einfachen Operationen wird nun auf gleiche Weise wiederholt und damit wird beliebig lange fortgefahren. Auf diese Art wird das Mangan in einem und demselben Gefässe einem beständigen Kreislaufe regelmässig wiederkehrender Umwandlungen unterworfen, insofern es zunächst aus Chlorür in Oxydul, aus Oxydul in Superoxyd (als Calcium-Manganit), welches bei der Behandlung mit Salzsäure Chlor abzugeben vermag und dann wieder in Chlorür umgewandelt wird, und so fort. Die ausserordentliche Einfachheit des Weldon'schen Verfahrens sichert demselben einen unbedingten Vorzug gegenüber anderen, zu gleichem Zwecke vorgeschlagenen, mehr oder weniger complicirten und in Folge dessen nicht ohne grössere oder geringere Schwierigkeiten ausführbaren Methoden, die ausserdem kostspielige Apparate erheischen.
Andere Methoden der Verwerthung der Chlorrückstände.
β) Verwerthung der Chlorrückstände ohne Regeneration von Mangansuperoxyd. Nicht immer hat man die Erzeugung von Mangansuperoxyd bei der Verarbeitung der Chlorrückstände im Auge. So fällt M. Schaffner in Aussig das Manganchlorür mit Kalk und calcinirt den Niederschlag nach dem Trocknen in einem Flammenofen. Man erhält so ein eisenhaltiges Manganoxyd-Oxydul, welches beim Hohofenprocess als Zuschlag dient. Das Eisen erhält hierdurch einen grossen Mangangehalt, der es zum Bessemerprocess geeignet macht. Aus der nebenbei sich bildenden Chlorcalciumlösung wird durch Kammerschwefelsäure für die Papierfabrikation als Füllstoff besonders gut geeigneter Gyps (Annalin) gefällt. In der von Malherbe vorgeschlagenen und von E. Kopp verbesserten Methode der Sodafabrikation aus Schwefelnatrium und Eisen (vergl. Seite 205) lässt sich das Eisenoxyd und Eisencarbonat durch die entsprechenden Manganverbindungen ersetzen. Mangancarbonat kann ferner Schwefelnatrium in Soda überführen und zur Fabrikation der übermangansauren Salze Verwendung finden. Anton Leykauf (in Nürnberg) will die Chlorrückstände zur Darstellung einer violetten Farbe (Nürnberger Violett), einer Verbindung von Manganoxyd und Ammoniak mit Phosphorsäure verwenden. Es ist endlich nicht unerwähnt zu lassen, dass die Chlorrückstände ebenso gut wie Eisenvitriol, Zinkvitriol und Chlorzink als desodorisirendes Desinfectionsmittel Verwendung finden können.
Theorie der Bildung des Chlorkalkes.
Die Theorie der Bildung des Chlorkalkes ist folgende: Wenn Chlorgas mit Kalkhydrat (CaH2O2) zusammenkommt, so verbindet sich ein Theil des Sauerstoffs des Kalkes mit Chlor zu unterchloriger Säure, welche mit dem unzersetzten Kalk unterchlorigsauren Kalk bildet, während ein anderes Aequivalent Chlor mit dem seines Sauerstoffs beraubten Calcium zu Chlorcalcium zusammentritt, denn:
Kalkhydrat 2CaH2O2 geben Calciumhypochlorit Ca(ClO)2
Chlor 2Cl2 Chlorcalcium CaCl2
Wasser 2H2O
Ein so zusammengesetzter Chlorkalk besteht in 100 Theilen aus
Calciumhypochlorit 49,31
Chlorcalcium 38,28
Wasser 12,41
100,0
oder aus
Chlor 48,90
Kalk 38,69
Wasser 12,41
100,0
Ein idealer Chlorkalk, wie er vorstehender Zusammensetzung entspricht, kommt im Handel nicht vor. Eine gute Chlorkalksorte, die 26,52 Proc. wirksames Chlor enthielt, hat folgende Zusammensetzung:
Calciumhypochlorit 26,72
Chlorcalcium 25,51
Kalk 23,05
Gebundenes Wasser mit Feuchtigkeit 24,72
100,0
welche man zur bessern Uebersicht auch so darstellen kann:
Calciumhypochlorit 26,72
Chlorcalcium (wirksames) 20,72
Chlorcalcium (überschüssiges) 4,79
Kalkhydrat (CaH2O2) 30,46
Weiteres gebundenes Wasser und Feuchtigkeit 17,31
100,0
Nach Fresenius (1861) ist der Chlorkalk ein Gemenge von 1 Molek. Ca(ClO)2 mit 2 Molek. basischem Chlorcalcium von der Formel CaCl2, 2CaH2O2 + 2H2O.
Eigenschaften des Chlorkalkes.
Der Chlorkalk erscheint als ein weisses Pulver, das aus Calciumhypochlorit, Chlorcalcium und überschüssigem gelöschten Kalke besteht; in 10 Th. Wasser lösen sich die bleichenden Verbindungen auf, während der überschüssige Kalk zurückbleibt. Das Chlor des Chlorcalciums im Chlorkalke wirkt ebenfalls bleichend, indem beim Behandeln des Chlorkalkes mit Säuren die freigewordene unterchlorige Säure und die Salzsäure sich zu Wasser und Chlor umsetzen
( Cl O + H = H O + Cl )
H Cl H Cl
Die bleichende Wirkung des Chlorkalks erfolgt nicht sogleich, wenn nicht zugleich eine Säure zugefügt wird[69]. Anstatt der Säure wendet man auch zweckmässig Zinkvitriol (oder Chlorzink) an, es fallen Gyps und Zinkoxyd aus und unterchlorige Säure bleibt in Lösung[70]. — Die Anwendung des Chlorkalkes ist schon angeführt worden. In den meisten Fällen lässt sich seine Wirkung auf eine Oxydation in Folge von Ozonbildung zurückführen. Man wendet den Chlorkalk mitunter zur Darstellung von Sauerstoffgas an (1 Kilogr. Chlorkalk von der Formel Ca(ClO)2 giebt 132,2 Grm. oder 92,4 Liter Sauerstoff).
Chlorometrie.
Da in dem Chlorkalk nur die Menge des darin enthaltenen unterchlorigsauren Calciums mit seinem Aequivalent Chlorcalcium bei seiner Anwendung in Betracht kommen kann, so bestimmt dieselbe seinen Werth. Die Operation, durch welche man die Menge des in dem Chlorkalk enthaltenen verwerthbaren Chlores erfährt, fasst man mit dem Namen der Chlorometrie zusammen. Lange Zeit begnügte man sich, die entfärbende Eigenschaft des Chlorkalkes auf eine Indigolösung, deren Gehalt man genau kannte, mit der eines gleichen Volumens Chlor auf dieselbe Lösung zu vergleichen; da sich aber eine Indigolösung leicht verändert, ferner der Indigo nicht immer von gleicher Güte zu erhalten ist, so ist diese Methode nicht genau und wird jetzt nicht mehr befolgt.
Probe von Gay-Lussac.
Gay-Lussac benutzt die oxydirende Einwirkung des Chlorkalks auf arsenige Säure. Als Vergleichungspunkt dient ein Volumen trocknes Chlorgas, das in einem Volumen Wasser gelöst ist. Wenn man diese Lösung in eine in 100 Theile getheilte (graduirte) Röhre giesst, so entspricht jeder Theil einem Hundertstel Chlor. Andererseits stellt man eine Lösung von arseniger Säure in Salzsäure und Wasser dar, von der Stärke, dass bei gleichem Volumen beide Lösungen sich gegenseitig zersetzen. Die Zersetzung geht (indessen keineswegs glatt) auf folgende Weise vor sich:
Arsenige Säure As2O3 geben Arsensäure As2O5
Wasser 2H2O Salzsäure 4ClH
Chlor 2Cl2
Das Wasser wird hierbei zersetzt, der Sauerstoff desselben verbindet sich mit der arsenigen Säure und bildet Arsensäure, während der Wasserstoff des Wassers mit dem Chlor zusammentritt. Gewöhnlich nimmt man ein Liter Chlorgas, das man in einem Liter destillirten Wasser löst; andererseits bereitet man eine Normallösung von arseniger Säure, welche durch das Liter Chlorwasser vollständig zu Arsensäure oxydirt wird. Nimmt man nun eine Lösung von Chlorkalk oder einer anderen zum Bleichen angewendeten Chlorverbindung, deren Entfärbungsvermögen man kennen lernen will, so kann man, wenn man diese Flüssigkeit in eine Lösung von arseniger Säure giesst, aus der Menge derselben, die zum Zersetzen des Hypochlorites erforderlich ist, auf die in der ursprünglichen Lösung enthaltene Chlormenge einen sicheren Schluss ziehen. Um dieses Verfahren auszuführen, nimmt man z. B. 10 Grammen Chlorkalk, zerreibt denselben mit Wasser und setzt dann so viel destillirtes Wasser hinzu, dass das Volumen der Lösung genau ein Liter beträgt. Hierauf bringt man vermittelst einer Pipette 10 Kubikcentimeter der Lösung der arsenigen Säure in ein Becherglas, setzt zu derselben einen Tropfen Indigolösung, damit die Flüssigkeit schwach gefärbt erscheint, und fügt dann aus der erwähnten Bürette Chlorkalklösung hinzu, bis die Färbung fast nicht mehr zu bemerken ist. Darauf setzt man abermals einen Tropfen Indigolösung hinzu und dann so lange Chlorkalklösung, bis die Flüssigkeit entfärbt und wasserhell ist. — Zur Darstellung der normalen Lösung der arsenigen Säure wendet man 4,4 Gr. arsenige Säure, 32,0 Gr. reine Salzsäure und eine hinlängliche Menge Wasser, um ein Liter zu füllen, an. Enthalten 10 Grm. Chlorkalk 1 Liter Chlorgas, so hat er 100 Grade.
Probe von Penot.
Penot hat das Verfahren von Gay-Lussac dahin abgeändert, dass er statt der sauren Lösung der arsenigen Säure arsenigsaures Natrium und statt der Indigolösung ein farbloses jodirtes Papier anwendet, das sich durch die geringste Menge freie Säure blau färbt. Zur Bereitung des jodirten Papiers erhitzt man 1 Gr. Jod, 7 Gr. krystallisirtes Natriumcarbonat, 3 Gr. Stärkemehl mit ¼ Liter Wasser bis zur Auflösung und Entfärbung, verdünnt sodann auf ½ Liter und tränkt damit weisses Papier. Die Arsenprobeflüssigkeit ist eine Auflösung von 4,44 Gr. arseniger Säure und 13 Gr. krystall. Natriumcarbonat, die auf 1 Liter verdünnt ist. Man giesst dieselbe aus der Bürette in die Chlorkalklösung (10 Gr. Chlorkalk auf 1 Liter), bis ein Tropfen der letzteren das jodirte Papier nicht mehr färbt. Mohr hat vorstehendes Verfahren modificirt; er bereitet die Arsenflüssigkeit durch Auflösen von 4,95 Gr. arseniger Säure und 10 Gr. Natriumbicarbonat in Wasser und Verdünnen der Flüssigkeit bis zu 1 Liter; er stellt ferner eine Jodlösung dar durch Auflösen von 12,7 Gr. Jod vermittelst Jodkalium und Verdünnen mit Wasser bis zu 1 Liter. Das jodirte Papier ist einfaches Jodstärkepapier. Man führt die Chlorkalkprobe aus, indem man Chlorkalk mit Wasser zerreibt und abschlämmt, bis alle Theile schweben, dann Arsenlösung hinzusetzt, bis das Betupfen eines Jodkaliumstärkepapiers keine blauen Flecken mehr erzeugt, alsdann Stärkelösung zufügt und mit Jodlösung blau titrirt. Zu 1 Grm. Chlorkalk brachte man 72 Kubikcentim. arsenigsaures Natrium; es wurden verbraucht 0,2 Kubikcentim. Jodlösung (Titre: gleich stark wie Arsenlösung, d. h. Volumen gegen Volumen), folglich blieben 71,8 Kubikcentim. arsenigsaures Natrium. Der Chlorkalk enthält demnach 25,460 Proc. wirksames Chlor, da jeder Kubikcentimeter der verbrauchten Arsenlösung 0,00355 Gr. wirksamem Chlor entspricht (0,00355 × 71,8 = 0,2546).
Probe von R. Wagner.
Nach meiner Methode (1859) wird die Chlorkalkprobe auf jodometrischem Wege ausgeführt, indem man aus einer mit Salzsäure angesäuerten schwachen Jodkaliumlösung (1 und 10) durch die obige Chlorkalklösung Jod ausscheidet und die ausgeschiedene Jodmenge mittelst Natriumhyposulfit bestimmt:
Jod 2J geben Jodnatrium 2NaJ
Natriumhyposulfit Natriumtetrathionat Na2S4O6
2Na2S2O3 + 5H2O Wasser 5H2O
Die Ausführung der Probe geschieht auf folgende Weise: 100 Kubikcentimeter der milchigen Chlorkalklösung (= 1 Grm. Chlorkalk), durch Lösen von 10 Grm. Chlorkalk in Wasser bis zu 1 Liter (unter Anwendung der Schüttelflasche) erhalten, mischt man mit 25 Kubikcentim. Jodkaliumlösung und setzt verdünnte Salzsäure bis zur sauren Reaction hinzu. Die klare, dunkelbraune Lösung wird mit Natriumhyposulfit (24,8 Grm. Salz in 1 Liter; 1 Kubikcentim. der Lösung entspricht 0,0127 Grm. Jod oder 0,00355 Grm. Chlor) farblos titrirt.
Chlorimetrische Grade.
In Deutschland, England, Russland und Amerika drückt man die Stärke des Chlorkalkes in Graden aus, welche gleich sind den Procenten an wirksamem Chlor, in Frankreich (und auch in einigen deutschen Fabriken) dagegen bedeuten die Grade die Anzahl Liter Chlorgas von 0° und 760 Millimeter Barometerstand, welche aus 1 Kilogr. des zu prüfenden Chlorkalkes frei gemacht werden können. Folgende Tabelle giebt die chlorimetrischen Grade für Frankreich und für Deutschland (und England) an:
Französisch. Deutsch.
63 20,02
65 20,65
70 22,24
75 23,83
80 25,42
85 27,01
90 28,60
100 31,80
105 33,36
110 34,95
115 36,54
120 38,13
125 39,72
126 40,04
Die Procente berechnet man aus den französischen Graden durch Multiplication der letzteren mit 0,318 (1 Liter Chlorgas = 35,5 Krithen wiegt 3,18 Grm.).
Chloralkalien.
Von den sogenannten Chloralkalien wendet man das unterchlorigsaure Kalium oder Chlorkali (Eau de Javelle) und die entsprechende Natriumverbindung (Eau de Labarraque) an. Man stellt diese Bleichflüssigkeiten (Fleckwasser) dar, indem man durch eine Lösung ätzender (1) oder kohlensaurer (2) Alkalien Chlorgas leitet:
(1) 2NaOH + Cl2 = NaOCl + NaCl + H2O;
(2) 2Na2CO3 + Cl2 + H2O = NaOCl + NaCl + 2NaHCO3;
oder indem man Chlorkalk mit Wasser auszieht und die Flüssigkeit mit Natriumcarbonat oder Natriumsulfat behandelt; es scheidet sich Calciumcarbonat oder -sulfat ab, während Hypochlorit und Chlorür des Alkalimetalles gelöst bleiben.
Das Aluminiumhypochlorit (Chloralaunerde oder Wilson's Bleichflüssigkeit) wird durch Vermischen von Chlorkalklösung und Aluminiumsulfat erhalten; es wirkt lediglich durch Abgabe von Ozon, wobei Chloraluminium entsteht. Magnesiumhypochlorit (Chlormagnesia, Ramsay's oder Grouvelle's Bleichflüssigkeit), durch Zersetzen von Chlorkalk mit Bittersalz dargestellt, ist, wie die Thonerdeverbindung ein energisches Bleichmittel. Vor dem Chlorkalk hat sie (nach den Versuchen von Jokisch) bei ihrer Anwendung zum Bleichen zarterer Stoffe den Vorzug des Fehlens der Nebenwirkung einer ätzenden alkalischen Erde. Neuerdings ist Zinkhypochlorit (Varrentrapp's Bleichsalz) als kräftiges Bleichmittel empfohlen worden; man versetzt Chlorkalk mit Zinkvitriol oder mit Chlorzink, im ersteren Falle fallen Gyps und Zinkvitriol nieder und unterchlorige Säure bleibt in Lösung, die im zweiten Falle mit Chlorcalcium gemengt ist. Auch Bariumhypochlorit, welches mit verdünnter Schwefelsäure versetzt unter Abscheidung von Barytweiss unterchlorige Säure liefert, verdient Beachtung.
Kaliumchlorat.
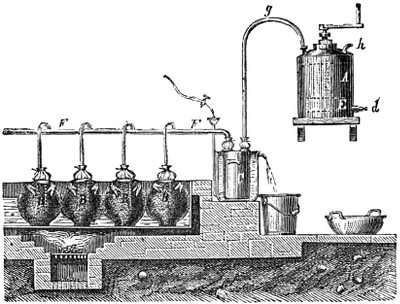
Fig. 109.
Das Kaliumchlorat (chlorsaures Kalium), KClO3 (in 100 Th. 38,5 Kali und 61,5 Chlorsäure), ein in weissen, tafelförmigen rhombischen Krystallen krystallisirendes Salz, wurde früher dargestellt, indem man Chlorgas durch eine concentrirte Lösung von Kaliumcarbonat leitete, wobei alle Kohlensäure entwich und eine Lösung entstand, die Kaliumchlorat und Chlorkalium enthielt. Das Kaliumchlorat krystallisirt aus der Flüssigkeit zuerst heraus. Die Mutterlauge liefert beim Abdampfen Chlorkalium. Die Krystalle von Kaliumchlorat werden mit kaltem Wasser abgewaschen und durch Umkrystallisiren gereinigt. 100 Kilogr. Potasche geben 9–10 Kilogr. Kaliumchlorat. Gegenwärtig stellt man nach der von Graham angegebenen und von v. Liebig verbesserten Methode das Kaliumchlorat dar, indem man das Chlorgas auf Kalkmilch bei höherer Temperatur einwirken lässt; es entsteht Chlorcalcium und Calciumchlorat, welches letztere durch Chlorkalium zersetzt wird. Die gewöhnliche Darstellungsmethode besteht darin, dass man Chlorgas in eine Mischung auf 1 Mol. Chlorkalium und 6 Mol. Kalkhydrat, welche mit Wasser zu einem dünnen Brei angerührt ist, leitet. Aus der Lösung krystallisirt beim Eindampfen und Erkaltenlassen das Kaliumchlorat heraus, während Chlorcalcium in der Mutterlauge bleibt.
Man benutzt hierzu den Fig. 109 abgebildeten Apparat. B, B…. sind Chlorentwickler aus Steinzeug, die in einem Wasser- oder Chlorcalciumbade stehen. Durch das Bleirohr f f geht das Chlorgas zunächst in das kühlgehaltene Bleigefäss C, um es von Wasserdampf und beigemengter Flüssigkeit zu befreien und dann durch g in das mit Blei ausgefütterte Absorptionsgefäss A, in welchem sich Kalkmilch befindet. E ist ein eiserner, mit Blei überzogener Rührer, h ein Rohr zum Ableiten des nicht absorbirten Gases, D ein Rohr zum Ablassen des Inhaltes. Die Kalkmilch kommt erwärmt auf 50–60° C. in das Gefäss A oder wird darin durch eingeleiteten Dampf auf diese Temperatur erhitzt; durch die Einwirkung des Chlors steigt dann die Temperatur fast bis zum Siedepunkt. Ungeachtet der hohen Temperatur entsteht neben Calciumchlorat stets etwas Calciumhypochlorit. Sobald das Chlor nicht mehr aufgenommen wird, lässt man die trübe Flüssigkeit in einen Behälter von Blei, oder mit Blei ausgefüttert, zur Ablagerung des Ungelösten. Die geklärte Flüssigkeit verdampft in Bleipfannen auf 25–30° B., wobei das Hypochlorit vollständig in Chlorat verwandelt wird, dann setzt man das Chlorkalium, in heissem Wasser gelöst, hinzu, verdampft noch etwas und lässt krystallisiren. Der Rechnung nach ist auf 2¼ Th. angewandten Kalk 1 Th. Chlorkalium erforderlich; man pflegt indess auf 3 Th. Kalk 1 Th. Chlorkalium zu nehmen. Auch durch Kochen einer Chlorkalklösung und Eindampfen derselben bis zur Trockne bildet sich Calciumchlorat, das durch Kaliumcarbonat oder Chlorkalium in Kaliumchlorat übergeführt wird. Alter Chlorkalk, der seine Bleichkraft zum grössten Theile schon verloren, enthält Calciumchlorat und lässt sich vortheilhaft noch zur Fabrikation von Kaliumchlorat anwenden.
Das Kaliumchlorat krystallisirt in perlmutterglänzenden Blättchen, die luftbeständig sind, sich in 16 Th. Wasser von 15°, 8 Th. Wasser von 35° und 1,6 Th. Wasser von 100° auflösen, beim Erhitzen Sauerstoff abgeben und beim Zusammenreiben mit brennbaren Körpern auf das heftigste explodiren. 1 Kilogr. Kaliumchlorat giebt beim starken Glühen oder beim Erhitzen mit 0,5 Kilogr. Braunstein oder 1 Kilogr. Eisenoxyd 391,2 Grm. oder 273,5 Liter Sauerstoffgas. Es findet jetzt hauptsächlich Anwendung in der Feuerwerkerei als Zusatz zur Masse der Zündhütchen und der Zündpillen der Zündnadelgewehre, als Bestandtheil des weissen oder amerikanischen Schiesspulvers, zur Bereitung der Zündrequisiten und des Kaliumpermanganates und als oxydirendes Mittel in der Zeugdruckerei, z. B. zur Erzeugung von Anilinschwarz. Zu letzterem Zweck setzt man den aufzudruckenden Farben einige Procente Kaliumchlorat zu und fixirt die Farbe nach dem Aufdrucken durch Hochdruckwasserdämpfe (3–4 Atmosphären). Bei dieser hohen Temperatur findet eine Zersetzung des Kaliumchlorates in Berührung mit der organischen Substanz statt, wodurch eine Oxydation und theilweise Zerstörung des Farbstoffes stattfindet. Häufig wird der Farbstoff durch diese Behandlung auch lebhafter und schöner.
Seit einigen Jahren findet das überchlorsaure Kalium (Kaliumperchlorat, KClO4) in der Feuerwerkerei als Ersatz für das gefährliche chlorsaure Kali Anwendung. Die mit ihm dargestellten Feuerwerkssätze zeigen wegen des stärkeren Sauerstoffgehaltes des Salzes grösseren Glanz und intensiveres Licht.
Die Alkalimetrie.
Alkalimetrie.
Die Potasche (sei sie aus der Holzasche, aus der Schlempekohle der Rübenmelasse, aus dem Kelp oder in der chemischen Fabrik aus dem Chlorkalium des Meerwassers oder des Carnallits oder des Kaliumsulfates der Kainite dargestellt) ist ein Gemenge von Kaliumcarbonat mit anderen Kalium- oder Natriumsalzen und die Soda ein Gemenge von Natriumcarbonat mit fremden Salzen (hauptsächlich Sulfat und Kochsalz). In den meisten Fällen richtet sich der Werth beider Körper nach der Menge des in ihnen enthaltenen kohlensauren Alkalis. Seitdem man die Gewerbe auf naturgesetzliche Grundlagen zurückzuführen sich bemüht, war man daher bedacht, ein Verfahren auszumitteln, durch welches man den Gehalt der Potasche an reinem Kaliumcarbonat mit einer für technische Zwecke genügenden Genauigkeit auf eine leicht und schnell ausführbare Weise bestimmen könne. Die Chemie zeigt hierzu zwei Wege, nämlich
a) die Säuremenge zu bestimmen, welche erforderlich ist, um das Kaliumcarbonat zu neutralisiren;
b) die Quantität der Kohlensäure zu ermitteln, welche durch Zusatz einer stärkern Säure aus der Potasche ausgetrieben werden kann.
Beide Verfahren können selbstverständlich nur Anwendung finden, wenn ausser dem kohlensauren Alkali keine anderen kohlensauren Salze in der Potasche sich finden. Alle Methoden, welche den Gehalt der Potasche an Kaliumcarbonat zu ermitteln den Zweck haben, werden kalimetrische Methoden und die Gesammtheit derselben Kalimetrie (Potassometrie) genannt. Die Prüfungsmethoden der Potasche und der Soda (Sodametrie) fasst man auch häufig unter dem Namen Alkalimetrie zusammen.
Volumetrische Probe.
Nach dem älteren von Descroizilles zuerst angewendeten und später von Gay-Lussac verbesserten Verfahren, dessen Idee von Richter ausgegangen, ist die Quantität Schwefelsäurehydrat, welche man braucht, um aus dem Kaliumcarbonat der Potasche alle Kohlensäure auszutreiben, der Maassstab, nach welchem man den Werth der Potasche bestimmt. Die Wägungen, die man sonst bei chemisch-technischen Untersuchungen anzuwenden pflegt, sind hierbei so viel als thunlich in Messungen verwandelt, weshalb diese Methode auch die volumetrische Probe oder, weil man bei ihr eine Säure von genau bestimmtem Säuregehalt (titre) anwenden muss, die Titrirprobe genannt wird. Die Probesäure erhält man durch Vermischen von 100 Grm. reiner Schwefelsäure von 1,842 specifischem Gewicht mit 1000 Grm. (= 1000 Kubikcentimeter = 1 Liter) destillirtem Wasser. Anstatt diese Quantität zu wägen, kann man auch 54,268 Kubikcentimeter der Schwefelsäure mit 1 Liter Wasser vermischen. 50 Kubikcentimeter der Probesäure sind hinreichend, um 4,807 Grm. Kali in schwefelsaures Kali zu verwandeln. Die Büretten sind die gewöhnlichen, in der Titriranalyse üblichen. Man füllt die Bürette, welche in 100 halbe Kubikcentimeter getheilt ist, bis zum Punkte 0 mit Probesäure an, darauf wägt man 4,807 Grm. Potasche ab, löst diese Menge in siedendem Wasser und setzt zu der Lösung so lange von der Probesäure aus der Bürette, bis die Sättigung erfolgt ist. Um den Sättigungspunkt genau bestimmen zu können, wird die Lösung der Potasche mit etwas Lakmustinctur bläulich gefärbt; mit dem Zugiessen der Probesäure hört man dann erst auf, wenn die Lösung eine weinrothe Farbe angenommen hat. Aus der Zahl der verbrauchten halben Kubikcentimeter der Probesäure schliesst man dann auf den Gehalt der untersuchten Potasche. Um ganz sicher zu gehen, rechnet man von der verbrauchten Menge ½ Grad ab. Angenommen, man hätte 60 halbe Kubikcentimeter zur Sättigung der Potasche gebraucht, so würde demzufolge die Potasche 59½grädig sein. Wenn ausser dem Kaliumcarbonat noch Sulfurete, Sulfite und Hyposulfite in der Potasche vorhanden sind, so entstehen bei dieser Prüfungsmethode der Potasche Fehler, welche indessen bei der gewöhnlichen Potasche unberücksichtigt gelassen werden können. Aus den gefundenen Procenten Kali berechnet man die Procente Kaliumcarbonat, indem man die Kaliprocente mit 1,47 multiplicirt. Zeigt z. B. eine Potasche einen Gehalt an Kali (K2O) von 50 Proc., so enthält sie 50 × 1,47 = 73,5 Proc. Kaliumcarbonat.
Probe von Mohr.
Mohr hat die volumetrische Potaschenprobe wesentlich verbessert. Diese Verbesserungen beziehen sich theils auf die Apparate, theils auf die Probesäure. Die frühere Bürette von Gay-Lussac hat mehrere Fehler, welche sich bei jedem Gebrauche derselben fühlbar machen. Vor Allem ist es schwierig, das Instrument genau bis an 0 zu füllen; es ist ferner nicht möglich, während des Giessens die Quantität der verbrauchten Flüssigkeit abzulesen. Diese Uebelstände beseitigt Mohr durch die krystallisirte Oxalsäure (C2H2O4, 2H2O = 126; ½ Mol. = 63), die sich zu diesem Zwecke dadurch empfiehlt: 1) dass sie stark sauer ist und der Schwefelsäure in ihrer Wirkung auf Lakmus nicht nachsteht; 2) dass sie im trockenen Zustande unverändert bleibt, nicht zerfliesst und nicht verwittert und deshalb auf der Wage in beliebiger Menge mit grosser Genauigkeit gewogen werden kann; 3) dass ihre Lösung beim Aufbewahren sich nicht zersetzt und nicht wie die Lösung der Weinsäure und Citronensäure schimmelt; 4) dass sie in heissen und siedenden Flüssigkeiten nicht flüchtig ist. 63 Grm. der Oxalsäure (= ½ Mol.) werden in Wasser gelöst, so dass die Lösung genau 1 Liter beträgt. Dieser sauren Probeflüssigkeit entspricht eine zweite, die aus einer Auflösung von Aetzkali (KOH) besteht. Sie ist so titrirt, dass beim Vermischen derselben mit einem gleichen Volumen der Probeoxalsäure der letzte Tropfen Kalilösung die Farbe der zugesetzten Lakmustinktur aus Roth in Blau überführt, was jedesmal durch einen einzigen Tropfen gelingt, wenn die Lösung kohlensäurefrei ist. Zu einer kalimetrischen Probe wiegt man von der geglühten und wasserfreien Potasche 1⁄20 Mol. in Gramme ab, mithin 6,911 Grm. Potasche oder 5,32 Grm. Soda. Da die Probeflüssigkeit in 1000 Kubikcentim. ½ Mol. Oxalsäure enthält, so würden 100 Kubikcentim. dieser Flüssigkeit genau 1⁄20 Mol. des Alkalis sättigen. Man bringt die Potasche mit etwas Lakmustinktur in eine kleine Kochflasche und lässt einen Strahl Probesäure hinzu, welche die Potasche unter Aufbrausen zersetzt. Die Farbe geht aus Blau in Violett über und das Aufbrausen wird schwächer. Man bringt nun die Flüssigkeit zum Kochen und lässt noch mehr Probesäure hinzu, bis die Farbe vollkommen zwiebelroth geworden, dann lässt man noch Probesäure im Ueberschuss bis zu den nächsten vollen 5–6 Kubikcentim. hinzu. Das Alkali ist nun entschieden übersättigt; durch Kochen, Schütteln und Hineinblasen und zuletzt Aussaugen mit einer Glasröhre wird die letzte Spur Kohlensäure entfernt. Der Sättigungspunkt des Alkalis ist jetzt um 2–5 Kubikcentim. überschritten und diess muss genau bestimmt werden. Man füllt jetzt eine in 1⁄10 Kubikcentim. getheilte Handpipette bis an den Nullpunkt mit Aetzkali und lässt dasselbe tropfenweise in die rothe Alkaliflüssigkeit fallen, indem dieselbe dabei umgeschwenkt wird. Die Farbe geht jetzt rasch aus Hellroth in Violett und dann plötzlich in klares Blau über. Man liest nun die verbrauchten Kubikcentimeter Aetzkali ab und zieht sie von den verbrauchten Kubikcentimetern Probesäure ab; der Rest giebt die Procente an reinem Kaliumcarbonat. 3,45 Grm. = 1⁄40 Mol. Potasche brauchten z. B. 36 Kubikcentimeter Probesäure und 3 Kubikcentimeter Probekali = 33 Kubikcentimeter Probesäure = 66 Proc. Kaliumcarbonat (da anstatt 1⁄20 Mol. nur 1⁄40 Mol. angewendet worden war, so mussten die Kubikcentimeter der Säure verdoppelt werden, um Procente zu erhalten).
Probe von Fresenius und Will.
Unter den kalimetrischen Verfahren, die sich auf die Ermittelung der Kohlensäuremengen gründen, welche durch Zusatz einer stärkern Säure aus der Potasche ausgetrieben werden, steht das von Fresenius und Will oben an. Der dazu angewendete Apparat ist bereits bei Gelegenheit der Braunsteinprobe (vergl. Seite 116) beschrieben worden. In den Kolben A bringt man die abgewogene Potasche und füllt alsdann den Kolben bis zum dritten Theil mit Wasser an; B wird bis zur Hälfte mit gewöhnlicher englischer Schwefelsäure angefüllt. Die Röhre a ist mit ihrem Ende b durch ein Wachskügelchen verschlossen. Die Pfropfen werden alsdann aufgesetzt und der Apparat wird gewogen. Man saugt nun aus der Röhre d etwas Luft und verdünnt somit die Luft im ganzen Apparate. Die Folge davon ist, dass die in B befindliche Schwefelsäure in der Röhre c in die Höhe steigt und in den Kolben A herüberfliesst. Die sich in A entwickelnde Kohlensäure kann nur durch die Schwefelsäure entweichen, wo sie alles Wasser abgiebt. Wenn nach öfterem Saugen durch neues Hinzutreten von Schwefelsäure keine Kohlensäure sich mehr entwickelt, so entfernt man das Wachs vom Ende der Röhre a und saugt bei d so lange, bis alle Kohlensäure, mit welcher der Apparat noch erfüllt war, durch Luft ersetzt ist. Man lässt den Apparat erkalten, trocknet ihn ab und wägt ihn, nachdem man das Wachskügelchen wieder auf a gebracht hat. Da die Gewichtsverminderung nothwendig dem Gewicht der entwichenen Kohlensäure gleich sein muss, so erfährt man hierdurch die Menge der Kohlensäure und somit auch die des reinen Kaliumcarbonates, welche derselben entspricht. Es ist klar, dass vorstehendes Verfahren, je nach der Zusammensetzung der Potasche, auf geeignete Weise abgeändert werden muss. Alle Salze, welche flüchtige Säuren enthalten, müssen, wenn sie in der Potasche vorkommen, einen störenden Einfluss auf die Methode ausüben; Calciumcarbonat ist hierbei nicht in Betracht zu ziehen, da dasselbe, falls es zugegen sein sollte, durch blosses Behandeln der Probe mit Wasser getrennt werden kann. Enthält dagegen die Potasche Schwefelkalium, ein Sulfit oder ein Hyposulfit, so setzt man zu der Probe eine Messerspitze voll gelben Kaliumchromates; sowohl der Schwefelwasserstoff, als auch die schweflige Säure werden dadurch im Momente des Freiwerdens zersetzt und die entstehenden Produkte oder Edukte (Chromsulfat, Wasser und Schwefel) bleiben sämmtlich zurück. Enthält die Potasche ätzendes Kali, wie es bei den nordamerikanischen Potaschen der Fall ist, so würde das Verfahren einen zu geringen Kaligehalt angeben. In diesem Falle, der bei deutschen und russischen Potaschen indessen selten eintritt, befeuchtet man die Potasche vorher mit Ammoncarbonat, trocknet und glüht sie.
Ausdruck des Handelswerthes.
Da die Potasche äusserst hygroskopisch ist, so reicht es keineswegs hin, um den Handelswerth derselben richtig zu bestimmen, lediglich anzugeben, wie viel Kaliumcarbonat darin enthalten ist, sondern diese Angabe muss sich auf wasserfreie Potasche beziehen und man muss auch noch wissen, wie viel Wasser sie enthält. Um den Wassergehalt zu erfahren, erhitzt man eine gewogene Menge, z. B. 10 Grm., Potasche in einem Schälchen von Eisenblech über der Weingeist- oder Gaslampe oder über einem Kohlenfeuer so lange, bis alles Wasser ausgetrieben ist, was man daran erkennt, dass eine darüber gehaltene Glasscheibe sich nicht mehr beschlägt, wozu in der Regel fünf Minuten genügend sind. Der Gewichtsverlust, in Decigrammen ausgedrückt, zeigt den Wassergehalt in Procenten an. Von dieser so getrockneten Potasche werden 6,23 Grm. abgewogen und auf die angegebene Weise weiter behandelt. Da 6,29 Grm. Potasche und 4,84 Grm. Soda, wenn sie reines Carbonat wären, genau 2 Grm. Kohlensäure enthalten, so zeigen je 2 Centigramme Verlust ein Procent Carbonat an. Betrug der Gewichtsverlust des Apparates bei der Prüfung einer Potasche 1,64 (= 164 Centigramme), so enthielt diese Potasche 164⁄2 = 82 Proc. Kaliumcarbonat. Für den wissenschaftlichen Gebrauch würde es genügen, die so erhaltenen Resultate in Procenten auszudrücken und z. B. zu sagen, eine Potasche enthält in 100 Theilen
Kaliumcarbonat 82
fremde Salze 8
Wasser 10
100
Für den commerciellen Verkehr jedoch und um den Handelswerth (titre) der Potasche auszudrücken, ist diese Methode unbequem, da die Potasche Wasser anzieht und mit dem Wassergehalt ihre Zusammensetzung sich ändert. Will und Fresenius haben daher eine andere, weit zweckmässigere Methode angegeben, von welcher es wünschenswerth wäre, dass sie allgemein angenommen würde. Nach derselben bezieht sich die Angabe des Procentgehalts der Potasche immer auf den wasserfreien Zustand; dieser Procentgehalt wird durch den unveränderlichen Zähler eines Bruches ausgedrückt, während man den wechselnden Wassergehalt durch einen veränderlichen Nenner bezeichnet. Angenommen, man wolle bezeichnen, dass eine Potasche im wasserfreien Zustande 60 Proc. Kaliumcarbonat enthielte, so würde man schreiben 60⁄100; stellt man sich vor, dieselbe zöge nunmehr so viel Feuchtigkeit an, dass 100 Pfund derselben 105 oder 109 wögen, so hätte man in dem ersten Falle 60⁄105, im zweiten 60⁄109. Es wird also nach dieser Bezeichnungsweise von dem Fabrikanten der Preis der Potasche im wasserfreien Zustande festgesetzt und der Gehalt der Waare durch einen Bruch bezeichnet in der Art, dass der Zähler den Gehalt an Kaliumcarbonat angiebt, während der Nenner 100 die Abwesenheit von Wasser bezeichnet. Potasche von 60⁄100 kostet z. B. 18 fl. Der mit der Aufnahme von Wasser sich vergrössernde Nenner giebt alsdann dem Käufer an, wieviel von der wasserhaltigen Waare ihm für gleichen Preis geliefert werden muss. Wird aus der Potasche von 60⁄100 durch Wasseraufnahme solche zu 60⁄105 oder 60⁄109, so dürfen alsdann 105 oder 109 Pfund derselben gleichfalls nur 18 fl. kosten. Es ist einleuchtend, dass diese Bezeichnungsweise bei gleicher Einfachheit weit grössere Sicherheit als die frühere gewährt. Jeder Zweifel wird dadurch ausgeschlossen, jedem Missverständnisse vorgebeugt. Der Käufer braucht, falls er sich auf die Gewissenhaftigkeit des Fabrikanten verlassen kann, nur eine Wasserbestimmung zu machen, um den wirklichen Werth der zu kaufenden Waare zu beurtheilen. Er braucht, mit anderen Worten, nur den Nenner des Bruches zu prüfen, weil dieser dem Wechsel unterworfen ist, den unveränderlichen Zähler nimmt er als richtig an. Den Gehalt der Soda giebt man in der Regel in Graden an. In Frankreich versteht man darunter Procente an Natriumcarbonat, in England Procente an Aetznatron. Da nun Natriumcarbonat in 100 Theilen aus 58,6 Theilen Natron und 41,4 Theilen Kohlensäure besteht, so sind z. B.
80° französische Bezeichnung = 46,9° englische Bezeichnung
86° „ „ = 50,5° „ „
96° „ „ = 52,8° „ „
Grüneberg's Verfahren der Werthermittelung der Potasche.
Die im Vorstehenden erwähnten Methoden der Potascheprüfung haben ihre grossen Mängel, weil sie die in den Potaschesorten enthaltene Soda unberücksichtigt lassen und die Qualität der Kalisalze summarisch behandeln. Und doch sind diese Kalisalze für den Techniker von sehr verschiedenem Werth; das Kaliumcarbonat ist mehr werth als das Chlorkalium, letzteres wieder weniger als das Kaliumsulfat. Es bleibt somit nichts übrig, als bei Werthermittelung von Potaschen vollständige Analysen auszuführen, d. h. jedes der darin enthaltenen Salze zu bestimmen, für jedes der Salze einen Werth per Procent auszusetzen und diese Werthe sodann zu einer den Werth des Produktes ausdrückenden Gesammtsumme zu vereinigen. Durch Anwendung der Titriranalyse ist dies gegenwärtig leicht. Der Gang der von H. Grüneberg beschriebenen Methode ist folgender: Es wird der alkalimetrische Gehalt der zu untersuchenden Potasche nach der Gay-Lussac'schen Methode als Kaliumcarbonat gesucht, das Chlor mit salpetersaurem Silber, die Schwefelsäure mit salpetersaurem Blei bestimmt. Das vorhandene Kali wird als Weinstein abgeschieden und hieraus berechnet. Sämmtliches gefundene Chlor wird auf Chlorkalium und sämmtliche Schwefelsäure auf Kaliumsulfat berechnet, der an Chlor und Schwefelsäure nicht gebundene Rest des gefundenen Kali, abgesehen von zu vernachlässigenden kleinen Quantitäten Kaliumsilicates, welches als Carbonat gefunden wird, ist als Kaliumcarbonat vorhanden und wird als solches berechnet. Das so ermittelte Kaliumcarbonat wird von den alkalimetrisch gefundenen Potascheprocenten in Abrechnung gebracht und der verbleibende Rest auf Natriumcarbonat im Verhältniss von 69,1 : 53,0 calculirt.
Das Ammoniak und die Ammoniaksalze.
Allgemeines über Ammoniak.
Das Ammoniak findet sich fertig gebildet in der Luft und in Gestalt von Ammoniaksalzen in einigen Mineralien, auch entsteht es in beträchtlicher Menge als vulkanisches Produkt. Die grösste Menge des Ammoniaks und der Ammoniaksalze, welche in der Technik Verwendung finden, wird jedoch gewonnen durch trockne Destillation der Steinkohlen, der Knochen und ähnlicher Thiersubstanzen, durch Fäulniss des Harnes und Destillation der ammoniakhaltigen Flüssigkeit und durch Einwirkung von überhitzten Wasserdämpfen auf gewisse Cyanverbindungen. Die Gewinnung des Ammoniaks durch Reduktion der Salpetersäure und aus den Hohofengasen ist gleichfalls erwähnenswerth. Die von der Technik benutzten Quellen des Ammoniaks sind:
α) Anorganische Quellen. 1) das natürliche kohlensaure Ammoniak,
2) die Herstellung von Ammoniaksalzen bei der Borsäuregewinnung,
3) der vulkanische Salmiak,
4) Ammoniak aus der Salpetersäure beim Reinigen von Aetznatron,
5) „ „ dem Stickoxyd und der salpetrigen Säure,
6) „ „ dem Stickstoff der Luft,
7) „ „ gewissen Cyanverbindungen;
β) Organische Quellen. 8) die Steinkohle liefert Ammoniak
a) bei der trocknen Destillation behufs der Leuchtgasbereitung,
b) bei deren Ueberführung in Koks,
c) bei ihrer Verbrennung als Brennmaterial;
9) Ammoniak aus gefaultem Harn,
10) „ durch Destillation der Knochen,
11) „ aus Rübensaft.
Das Ammoniak NH3 besteht aus 1 Vol. Stickstoff und 3 Vol. Wasserstoff, welche sich zu 2 Vol. Ammoniakgas verdichtet haben, ist ein farbloses Gas, besitzt den bekannten durchdringenden Geruch und ätzenden alkalischen Geschmack. Wasser absorbirt bei +15° das 727-, bei 0° das 1050fache seines Volumens an Ammoniakgas und die so erhaltene Ammoniakflüssigkeit (Salmiakgeist, Ammonhydroxyd) hat das spec. Gewicht von 0,824 (= 31,3 Proc. NH3). Für den technischen und pharmaceutischen Gebrauch ist aber eine geringhaltige Flüssigkeit zweckmässiger und haltbarer und man stellt fast durchgängig Salmiakgeist von 0,960 spec. Gewicht (= 9,75 Proc. NH3) dar. Folgende Tabelle giebt den Zusammenhang des spec. Gewichtes des Salmiakgeistes mit seinem Gehalte an Ammoniak an:
Spec. Gewicht. NH3 Proc. Spec. Gewicht. NH3 Proc.
0,875 32,50 0,959 10,0
0,824 31,30 0,961 9,5
0,900 26,00 0,963 9,0
0,905 25,39 0,965 8,5
0,925 19,54 0,968 8,0
0,932 17,52 0,970 7,5
0,947 13,46 0,972 7,0
0,951 12,0 0,974 6,5
0,953 11,5 0,976 6,0
0,955 11,0 0,978 5,5
0,957 10,5
Auch in Alkohol ist das Ammoniakgas in reichlicher Menge löslich. Der Salmiakgeist findet zahlreiche technische Anwendungen, so z. B. zum Extrahiren der Orseillefarbstoffe aus den Flechten, der Cochenille, als Beizezusatz in der Schnupftabakfabrikation, zum Reinigen des Leuchtgases von Kohlensäure und Schwefelwasserstoff, zum Verseifen der Fette und Oele, nach dem Vorschlage von Gélis zur Fabrikation des Blutlaugensalzes mit Hülfe von Schwefelkohlenstoff, zum Auflösen des Silbers (Chlorsilbers) aus den Erzen, als Antichlor in den Bleichereien, in den Lack- und Farbenfabriken u. dgl. Was die Anwendung des Salmiakgeistes zum Extrahiren des Kupfers aus kiesigen Kupfererzen betrifft, so ist von G. Barruel im Jahre 1852 behauptet worden, dass sich das Kupfer ohne vorhergehende Röstung aus den Erzen (Kupferkies, Fahlerz) durch Ammoniak ausziehen lasse. Zu dem Ende solle man durch das feingepulverte, mit Salmiakgeist angerührte Erz einen Luftstrom treiben. Das Kupfer löse sich vollständig auf und verbleibe nach dem Abdestilliren der ammoniakalischen Flüssigkeit als Kupferoxyd in schwarzen glimmerartigen Blättchen. v. Hauer erhielt, als er diese Methode versuchte, unbefriedigende Resultate. Schönbein hat den Vorgang, der bei der Kupfergewinnung durch Ammoniak stattfindet, studirt und gefunden, dass es nicht sowol das Ammoniak ist, welches aus den Kupfererzen das Kupfer als Oxyd auflöst, als vielmehr die durch Oxydation des Ammoniaks gebildete salpetrige Säure. In Anschluss an die Arbeit von Schönbein hat Tuttle gefunden, dass die Oxydation des Ammoniaks gleichzeitig mit der des Kupfer stattfinde und durch diese bedingt sei. Was die praktische Verwendung des vorstehenden Verfahrens anlangt, so wurde bei einem am Rheine angestellten Versuche gefunden, dass das Ammoniak, obgleich man in luftdichten Gefässen arbeitete, nur zum Theil wiedergewonnen werden kann. v. Liebig hat diese Erscheinung aus der Beobachtung von Way (die indessen thatsächlich von Bronner zu Wiesloch bei Heidelberg herrührt) zu erklären gesucht, dass die thonigen Bestandtheile des am Rhein angewendeten Kupferschiefers das Ammoniak der Lösung entziehen, ähnlich wie dies bei Ackerkrume der Fall ist. Damit ist aber auch der Anwendung des Salmiakgeistes zur Kupferextraktion das Urtheil gesprochen, da es kein Mittel giebt, die Absorption desselben durch das Erzpulver zu verhüten. Die Eigenschaft thonreicher Erden und ähnlich constituirter Mischungen, Ammoniak und Ammoniaksalze aus ihren wässerigen Lösungen aufzunehmen und unlöslich zu machen, ist überhaupt stets bei der technischen Verwendung des Ammoniaks ins Auge zu fassen. Handelt es sich darum, das in den Erzen als Malachit und Lasur enthaltene Kupfer bei starkem Kalkgehalt der Erze in Lösung zu bringen, so kann man mit Erfolg, wie die Versuche von Langsdorf zu Thal-Itter gezeigt haben, Ammoniak (sowol ätzendes, als auch kohlensaures) verwenden. — Erwähnenswerth ist die Anwendung des Salmiakgeistes zur künstlichen Eiserzeugung nach dem Verfahren von Carré; das Princip dieser Eisbildung beruht auf der Austreibung des Ammoniakgases aus seiner wässerigen Lösung durch Erwärmen, welches sofort in einem hinreichend starken Condensator aufgefangen und durch Abkühlung und Druck verflüssigt wird. Wird nun die Retorte nach Austreibung des Ammoniakgases in kaltes Wasser gestellt, so entsteht ein Vacuum in dem Apparate und es erfolgt eine abermalige Verdampfung des im Condensator befindlichen flüssigen Ammoniaks, das wieder von dem Wasser in der Retorte absorbirt wird. Um aber von Neuem seinen gasförmigen Zustand zu erlangen, muss es bedeutende Mengen Wärme aufnehmen, die es seiner nächsten Umgebung entzieht, wodurch die zur Eiserzeugung erforderliche Temperaturerniedrigung entsteht. Die Carré'sche Eismaschine liefert für jedes verbrannte Kilogramm Kohle 10 Kilogr. Eis. — Nicht mit Stillschweigen ist endlich der Vorschlag von Fournier zu übergehen, das Ammoniakgas als Prüfungsmittel für die Dichtheit der Leuchtgasleitungsröhren zu benutzen. Zu diesem Behufe leitet man das Leuchtgas durch Salmiakgeist, ehe es in die Leitung gelangt. Man braucht nun blos bei geschlossenen Brennern längs der sämmtlichen Theile der Leitung einen mit Salzsäure befeuchteten Glasstab oder rothes Lakmuspapier hinzuführen, um die undichten Stellen zu entdecken. Oft ist übrigens schon der Geruch ausreichend, um die Undichtheiten zu erkennen. — Was die Wichtigkeit des Ammoniaks und der Ammoniaksalze im Allgemeinen betrifft, so nimmt dieselbe von Tag zu Tag zu und zwar nicht nur für die Zwecke der Agricultur und insofern das Ammoniak ein unentbehrlicher Körper für die Salpeterbildung ist, sondern auch, weil in vielen Fällen das Ammoniak an die Stelle des Kali zu industriellen Zwecken tritt.
In neuerer Zeit ist des Ammoniakgas auch als Motor angewendet worden. Diese Ammoniakgaskraftmaschinen gründen sich darauf, dass aus wässeriger Ammoniaklösung durch Erhitzung das Gas ausgetrieben wird. Das Gas lässt man in einer Kolbenmaschine wirken, welche ebenso wie eine Dampfmaschine mit Condensation eingerichtet ist. Nachdem das Ammoniakgas in dem Cylinder thätig gewesen, wird es von kaltem Wasser absorbirt. Diese Lösung wird von Neuem zur Entwickelung von Ammoniakgas benutzt. Derartige Maschinen sind construirt worden von v. Waeyenberch u. A. Tellier schlägt das Ammoniakgas zum Luftleermachen von Tonnen und Fässern vor, Frommont construirte mit Ammoniakgas betriebene Pumpen.
Darstellung des Salmiakgeistes.
Der Salmiakgeist wird dargestellt, indem man Salmiak oder Ammonsulfat in der Wärme durch Aetzkalk zersetzt und das sich entwickelnde Ammoniakgas von kaltem Wasser verschlucken lässt. In der Praxis wird der Kalk immer im Ueberschuss angewendet, so dass gleiche Theile Ammoniaksalz und Kalk genommen werden. Bei gewissen technisch-chemischen Operationen entweicht Ammoniakgas in grosser Menge, so z. B. bei der Bereitung von Ammoncarbonat durch Sublimation eines Gemenges von Salmiak und Kreide, wobei auf 100 Th. des erhaltenen Ammoncarbonates gegen 14 Th. Ammoniakgas frei werden, die von Wasser aufgefangen und auf Salmiakgeist benutzt werden können. Es ist durch Wagner aufmerksam gemacht worden, dass unter gewissen örtlichen Verhältnissen die Fabrikation von Salmiakgeist (zu technischem Gebrauche) mit der des Barytweiss verknüpft werden kann, indem man aus einer Lösung von Ammonsulfat die Schwefelsäure mittelst Aetzbaryt als Barytweiss ausfällt und die klare Flüssigkeit von dem Niederschlage trennt.
Fig. 110.
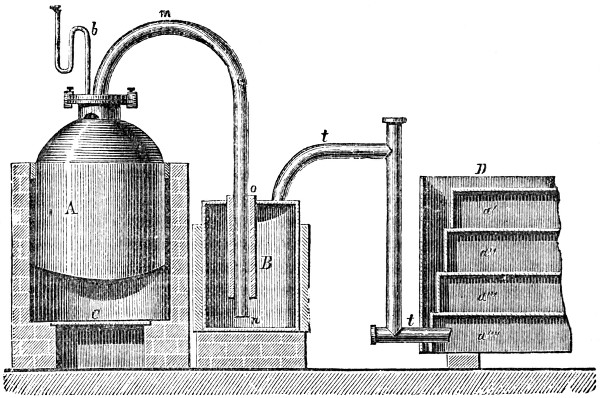
Zur Darstellung des Salmiakgeistes im Grossen wendet man den Fig. 110 im Durchschnitt abgebildeten Apparat an. Zur Entwickelung des Gases dient eine gusseiserne Blase A, die bis an die obere Wölbung in einen Ofen eingemauert ist. Den Hals der Blase verschliesst eine durch Mennigekitt verdichtete und mit Schrauben befestigte eiserne Platte, durch welche ein eisernes Rohr m das Ammoniakgas nach dem Waschgefässe B führt. Letzteres besteht aus einem in einen Holzbottich eingesetzten verschlossenen Blechgefäss, durch dessen obere Mündung ein weites Rohr o eintritt, in welches das Gasleitungsrohr m mündet. Das Waschgefäss ist nur so weit mit Wasser angefüllt, dass das Rohr n und das Gasleitungsrohr o eben in dasselbe tauchen, da im Laufe der Operation aus der Blase A ziemlich viel Wasser überdestillirt, das sich in B verdichtet. Man bringt 100 Th. gelöschten Kalkes mit Wasser zu einem dünnen Kalkbrei angerührt in die Blase und fügt, nachdem der Kalkbrei völlig erkaltet ist, 100 Th. gepulverten Salmiak oder schwefelsaures Ammoniak unter Umrühren des Kalkbreies mit einem eisernen Stabe zu. Nachdem der Deckel lutirt und aufgeschraubt, beginnt man mit der Feuerung auf dem Roste C. Das in dem Deckel der Blase befindliche Quecksilbermanometer b gestattet den Gang der Entwickelung zu beobachten. Das Ammoniakgas tritt aus dem Waschgefäss durch das Rohr t in den von Brunnquell vorgeschlagenen Absorptionsapparat D, welcher überall zu empfehlen ist, wo man unter geringem Druck arbeitet. Dieser Apparat besteht aus einem grossen Kasten und vier flachen Kästen a′ a″ a‴ a′‴ mit ihrer Mündung nach unten gekehrt und einer auf den andern gestellt. In den Boden der letzteren Kästen sind abwechselnd auf dem einen, bei dem nächsten auf dem andern Ende der schmalen Seite Ausschnitte angebracht. Der Kasten ist mit Wasser gefüllt. Tritt nun durch das Gasleitungsrohr t Ammoniakgas in den Kasten a′‴, so wird sich dasselbe unter demselben zu einer sich vergrössernden Blase (etwa wie die Luftblasen unter dem Eise) ausbreiten, bis es die Oeffnungen erreicht hat, durch welche sodann das Gas in einzelnen Blasen aufsteigt, um unter dem zweiten, dritten und vierten Boden dasselbe Spiel zu beginnen. Der Kasten wird in einen Holzbottich eingesetzt, in welchem zum Zweck der Abkühlung Wasserwechsel stattfindet. Die eiserne Blase A hat eine solche Capacität, dass sie 20 Kilogr. Ammonsulfat und 80 Liter Wasser zu fassen vermag. Die Arbeit ist beendigt, wenn der Boden der Blase bis zum Dunkelrothglühen erhitzt ist und das Quecksilber im Manometer am niedrigsten steht. Die im Waschapparat B befindliche Flüssigkeit lässt sich zum Anrühren des gelöschten Kalkes bei einer späteren Operation wieder verwenden. In neuerer Zeit stellt man grosse Mengen von (zu technischem Gebrauch bestimmten) Salmiakgeist direct aus dem Gaswasser der Leuchtgasfabriken dar, indem man dasselbe mit Kalkhydrat destillirt (siehe unten).
Die durch die Untersuchungen von H. Rose, Persoz und Rammelsberg bekannte Thatsache, dass Chlorcalcium Ammoniakgas aufnimmt und beim Erhitzen wieder abgiebt, hat Knab zur Magazinirung des Ammoniakgases zu verwenden gesucht. Während stärkster Salmiakgeist nur 25 Proc. NH3 enthält, finden sich in dem Knab'schen Präparat 50 Proc. Für den Transport ist der Vorschlag Knab's nicht ohne Interesse.
Anorganische Ammoniakquellen.
Bevor die Darstellung der Ammoniaksalze aus Knochen, Steinkohlen und Harn geschildert werden wird, seien in der Kürze I. die anorganischen Quellen des Ammoniaks, von denen einige bereits industrielle Bedeutung erlangt haben, angeführt.
1) Das natürliche kohlensaure Ammoniak findet sich in grosser Menge in den Guanolagern von Peru, Chile und der Westküste von Patagonien. Nach Deutschland kam es als Handelsartikel zuerst im Jahre 1848. Die Analyse einer Probe ergab 20,44 Ammoniak, 54,35 Kohlensäure, 21,54 Wasser und 21,54 unlösliche Theile, wonach es Ammonbicarbonat (NH4)HCO3 ist.
2) Die Gewinnung von natürlichem Ammonsulfat als Nebenprodukt der Borsäurefabrikation in Toskana hat seit einigen Jahren riesige Dimensionen angenommen. Die Suffioni enthalten nämlich ausser der Borsäure die Sulfate von Kali, Natron, Ammoniak, Rubidion etc. Wie gross die Menge dieser Substanzen ist, erhellt aus einem in Travale angestellten Versuche. Vier Suffioni ergaben innerhalb 24 Stunden nicht weniger als 5000 Kilogr. Salz, bestehend aus 150 Kilogr. Borsäure, 1500 Kilogr. (= 30 Ctr.) Ammonsulfat, 1750 Kilogr. Bittersalz, 750 Kilogr. Eisen- und Manganvitriol etc. Das Ammoniak ist wahrscheinlich ein Produkt der stickstoffhaltigen organischen Körper, die in reichlicher Menge in den Gebirgen Toskana's vorkommen. Das Erdreich in der Umgebung der Lagunen enthält Ammonsulfat in grosser Menge; in Verbindung mit Eisen-, Natrium- und Magnesiumsulfat bildet es das von Bechi entdeckte Mineral Boussingaultit.
3) Die Ammoniaksalze vulkanischen Ursprungs haben für die Technik wenig Interesse. Ammonsulfat findet sich als Mascagnin als Sublimat am Vesuv und Aetna. Ebenso auch Salmiak, welcher häufiger und zuweilen in grosser Menge vorkommt; so fand es sich z. B. auf dem Aetna in den Jahren 1635 und 1669 in solcher Menge, dass es eingesammelt und nach den Städten Catania und Messina zum Verkauf gebracht werden konnte. Der Strom von 1832 setzte so viel Salmiak ab, dass der Führer des Geologen Elie de Beaumont's durch das Einsammeln desselben seinen Lebensunterhalt gewinnen konnte.
4) Bei zahlreichen anorganisch-chemischen Processen bildet sich Ammoniak, bei nur wenigen jedoch in solcher Menge, dass dessen Gewinnung vortheilhaft erscheint. Dies ist z. B. der Fall bei der Bereitung von Aetznatron (vergl. Seite 207) und dem Reinigen desselben durch Natriumnitrat. Die Menge des sich hierbei entwickelnden Ammoniaks ist so bedeutend, dass eine Condensation desselben lohnend erscheint; man hätte in diesem Falle den zum Abdampfen der Lauge dienenden Kessel mit einem gewöhnlichen Koksthurme zu verbinden. Stellt man Natriumarsenit dadurch dar, dass man arsenige Säure in Natronlauge löst, die Lösung des Natriumarsenits zur Trockne verdampft und den Rückstand mit Natriumnitrat mischt und erhitzt, so findet gleichfalls bedeutende Ammoniakentwickelung statt.
5) Auch als Nebenprodukt der Schwefelsäurefabrikation hat man Ammoniak zu gewinnen gesucht, indem man die entweichenden salpetrigen Dämpfe in Ammoniak umwandelt. Nach W. Neath leitet man diese Dämpfe mit Wasserdampf gemischt durch eine bis zur Rothglühhitze erhitzte Retorte, die mit Holzkohlenstückchen angefüllt ist. Das hierbei entstandene Ammoniak wird auf gewöhnliche Weise durch Schwefelsäure aufgefangen. Es ist nicht wahrscheinlich, dass vorstehendes Verfahren mit Erfolg zur Verdichtung und Verwerthung der aus der Bleikammer entweichenden Dämpfe wird Anwendung finden können, da die Absorption der salpetrigen Dämpfe durch Schwefelsäure nichts zu wünschen übrig lässt; jedoch lässt sie sich vielleicht unter Umständen in chemischen Fabriken benutzen, so z. B. bei der Darstellung des Nitrobenzols in den Anilinfabriken, der Oxalsäure, der Pikrinsäure etc.
6) Vielfache Versuche, den Stickstoff der Luft auf directem Wege in Ammoniak überzuführen, haben bisher zu keinem praktischen Ergebniss geführt. Beachtenswerth vielleicht ist der Vorschlag Fleck's, ein Gemenge von Stickstoff, Kohlenoxyd und Wasserdampf über glühendes Kalkhydrat zu leiten, wobei sich Ammoniak und Kohlensäure bilden:
Stickstoff 2N geben Ammoniak 2NH3
Kohlenoxyd 3CO und
Wasser 3H2O Kohlensäure 3CO2
7) Wichtiger ist die indirecte Benutzung des atmosphärischen Stickstoffs zur Ammoniakbildung. Nach den Vorschlägen von Margueritte bildet man zunächst Cyanbarium und treibt den Stickstoff desselben bei 300° durch einen Dampfstrom in Gestalt von Ammoniak aus. Nach dem englischen Patente calcinirt man in einem Tiegel Bariumcarbonat mit 20 bis 30 Proc. Steinkohlentheer, um die Masse zu zertheilen und porös zu machen. Nachdem auf diese Weise Baryt dargestellt worden ist, lässt man abkühlen und bringt das kohlehaltige Gemisch in eine thönerne oder eiserne Retorte. Hierauf lässt man einen Strom Luft einströmen, welcher vorher mit Wasserdampf gesättigt wurde, indem man ihn über siedendes Wasser streichen liess. Sorgt man dafür, dass das Gemisch constant auf einer Temperatur von 300° erhalten wird, so entweicht Ammoniak in reichlicher Menge, indem sämmtlicher Stickstoff des zuerst entstandenen Cyanbariums in Form von Ammoniak ausgetrieben wird. Der in Form von Carbonat zurückbleibende Baryt wird immer wieder verwendet. Die Praxis hat sich noch nicht über den Werth des vorstehenden Verfahrens ausgesprochen. Bei dieser Gelegenheit sei die merkwürdige Ammoniakentwickelung erwähnt, welche stattfindet, wenn die Rohsoda aus dem Ofen kommt, und bis zum Erkalten der Masse fortwährt. Ohne Zweifel bildet sich dieses Ammoniak durch die Einwirkung der feuchten Luft auf die Cyanalkalimetalle, die in der rohen Soda in nicht unbeträchtlicher Menge sich finden. In der chemischen Fabrik von Kuhlmann in Lille werden zur Zeit Versuche über die erwähnte Ammoniakerzeugung angestellt. Auch die Bildung des Ammoniaks in den mit Koks betriebenen Hohöfen ist bei dieser Gelegenheit anzuführen; wenn man in Betracht zieht, dass nach Bunsen und Playfair der Alfreton-Hochofen täglich mindestens 224,7 Pfd. Cyankalium erzeugt, und in demselben Hohofen aus den Gichtgasen täglich 214⁄100 Ctr. Salmiak als Nebenprodukt ohne erhebliche Kostenerhöhung des Betriebes und ohne die mindeste Störung des Eisenprocesses gewonnen werden können, so liegt die Vermuthung nahe, dass dieses Ammoniak ein Zersetzungsprodukt der während des Hohofenprocesses sich bildenden Cyanüre sei.
Organische Ammoniakquellen.
Weit wichtiger für den Techniker als die anorganischen Bildungsweisen das Ammoniaks sind II. die organischen Quellen, unter denen 8) die Steinkohle oben an steht. Die Steinkohle giebt ihren Stickstoff, welcher im Durchschnitte 0,75 Proc. vom Gewicht der lufttrocknen Kohle ausmacht, als Ammoniak bei drei Anwendungen der Kohle ab, nämlich
α) bei der trocknen Destillation behufs der Leuchtgasbereitung, wo das Ammoniak in dem Condensations- oder Gaswasser auftritt, welches im Wesentlichen eine wässerige Lösung von Ammonsesquicarbonat ist. Diese Quelle des Ammoniaks ist eine reichlich sprudelnde. In London allein destillirt man jährlich 1 Million Tonnen Steinkohle zur Leuchtgasfabrikation; nimmt man an, dass aller Stickstoff als Salmiak gewonnen werden könne, so erhielte man gegen 194,460 Ctr. davon als jährliches Produkt;
β) bei der Ueberführung der Steinkohle in Koks bildet sich ebenfalls Ammoniak, welches man neuerdings ebenfalls in Ammoniaksalze überzuführen gesucht hat. Nach zahlreichen erfolglos gebliebenen Versuchen ist es in jüngster Zeit auf den grossen Kokswerken in Alais in Frankreich gelungen, Ammoniaksalze mit Vortheil zu gewinnen. Auch in den Kokswerken der Société de carbonisation de la Loire bei St. Etienne werden in dem Knab'schen Koksofen grosse Mengen von Ammoniaksalzen gewonnen. Es sei bei dieser Gelegenheit darauf aufmerksam gemacht, dass bei der immer noch im Steigen begriffenen Wichtigkeit der Theerfarben die ältere Methode der Koksbereitung verlassen und ein neues Verfahren eingeführt werden sollte, welches die Gewinnung des der Theerfarbenindustrie unentbehrlichen Benzols gestattet und die der Ammoniaksalze erleichtert;
γ) bei der Verbrennung der Steinkohlen als Brennmaterial entweicht ein Theil des Stickstoffs derselben als Ammoniak. Obgleich die Bedingungen, unter denen die Steinkohle unter einer Feuerung am vollständigsten und besten verbrennt, gerade diejenigen sind, bei denen die Bildung des Ammoniaks verhütet wird, und die Condensation des Ammoniaks aus den Rauchgasen auf grosse Schwierigkeiten stösst, so liegen doch vielfache Versuche vor, das für die Technik so überaus wichtige Problem zu lösen. Eine Entziehung des Ammoniaks aus den Verbrennungsgasen dadurch, dass man dieselben über Gyps, Eisenvitriol, Manganchlorür, verwitterte Braunkohle u. dgl. leitet, bietet Schwierigkeiten dar, es scheint daher vortheilhafter, sogleich bei der Verbrennung der Steinkohle dahin zu streben, dass das Ammoniak in den Verbrennungsgasen in Form eines leicht condensirbaren Salzes, z. B. von Salmiak, enthalten sei. Es werden zu dem Ende die Kohlen mit einer Lösung von Chlormagnesium befeuchtet, wozu Mutterlauge der Salinen oder der Verarbeitung des Carnallits Anwendung finden kann. Die bei der Verbrennungstemperatur aus dem Chlormagnesium sich entwickelnde Salzsäure verbindet sich mit dem gleichzeitig entstandenen Ammoniak zu Salmiak. Die Verbrennungsgase werden aus dem Rauchfange in eine Kammer geleitet, vielleicht unter Mitwirkung eines Exhaustors, worin sich der Salmiak absetzt, der durch Sublimation gereinigt wird. Kuhlmann liess die aus dem zum Brennen der Knochen dienenden Ofen austretenden, mit den Verbrennungsgasen der Steinkohlen gemischten Dämpfe, bevor sie in den Schornstein gelangten, durch einen grossen steinernen Behälter strömen, in welchem durch eine Art Schöpfrad beständig Chlormanganlösung gehoben und in Regenform ausgegossen wurde. Die salmiakhaltige Flüssigkeit wurde auf Salmiak verarbeitet. Das Resultat entsprach jedoch nicht den gehegten Erwartungen, da der sich schnell absetzende Russ der Absorption Hindernisse bereitete.
Ammoniak aus den Condensationswasser der Gasfabriken.
Wie aus Vorstehendem folgt, haben die Ergebnisse der Bestrebungen, den Stickstoff der Steinkohle bei der Koksbereitung und bei ihrer Benutzung als Brennmaterial als Ammoniak zu verwerthen, für die Technik der Gegenwart nur untergeordnete Bedeutung, desto wichtiger ist die trockne Destillation der Steinkohle zum Zwecke der Leuchtgasbereitung, welche die hauptsächlichste Ammoniakquelle ist, die überhaupt existirt. Bei der Destillation der Steinkohle bilden sich ausser den gasigen Produkten, die das Leuchtgas ausmachen, Dämpfe, die nach ihrer Verdichtung als Theer und als Gas- oder Condensationswasser auftreten. Letzteres ist im Wesentlichen eine wässerige Lösung von Ammonsesquicarbonat, welches ausserdem noch Schwefelammon und Cyanammon, neben geringen Mengen von Schwefelcyanammon und Salmiak enthält. Durch Theerbestandtheile ist es ferner stets gefärbt und verunreinigt.
Der Gehalt an Ammoniak ist selbstverständlich kein constanter; derselbe hängt ab von dem Feuchtigkeitsgrade der Gaskohlen, dem Stickstoffgehalte derselben und der bei der Destillation eingehaltenen Temperatur. Je höher letztere ist und je länger dieselbe einwirkt, desto mehr wird der Stickstoff der Steinkohle als Ammoniak auftreten, während er ausserdem zum Theil als Anilin, Chinolin, Lepidin u. s. w., zum Theil auch als Cyan auftritt. In der Steinkohle in dem Zustande (mit etwa 5 Proc. hygroskopischem Wasser), wie sie in den Gasfabriken Anwendung findet, ist 0,75 Proc. Stickstoff enthalten. 100 Kilogr. einer solchen Steinkohle können demnach unter den günstigsten Verhältnissen nur 0,91 Kilogr. Ammoniak liefern[71]. Im Durchschnitt hat man gefunden, dass 1 Kubikmeter Gaswasser wenigstens 50 Kilogr. trocknes Ammonsulfat giebt, so dass zur Herstellung von 100 Kilogr. dieses Salzes 20 Hektoliter (= 40 Ctr.) Gaswasser erforderlich sind.
Das Ammoniak des Gaswassers lässt sich auf verschiedene Weise gewinnen. Dort, wo man Absatzquellen für unreinen Salmiak (oder Ammonsulfat) und billiges Brennmaterial hat, kann man das Gaswasser direct mit Salzsäure neutralisiren und die Flüssigkeit dann verdampfen. Ein solches Verfahren findet z. B. in einer Salmiakfabrik zu Liverpool statt, wo man während der kalten Jahreszeit wöchentlich gegen 300 Ctr. Rohsalmiak darstellt.
In den meisten Fällen wird das Gaswasser einer Dampfdestillation unterworfen, um das Ammoncarbonat daraus zu entfernen, welches entweder auf Ammonsulfat (wie bei dem von Mallet construirten Apparat) oder auf Salmiakgeist (wie bei der Vorrichtung Rose's) verarbeitet wird.
Fig. 111.
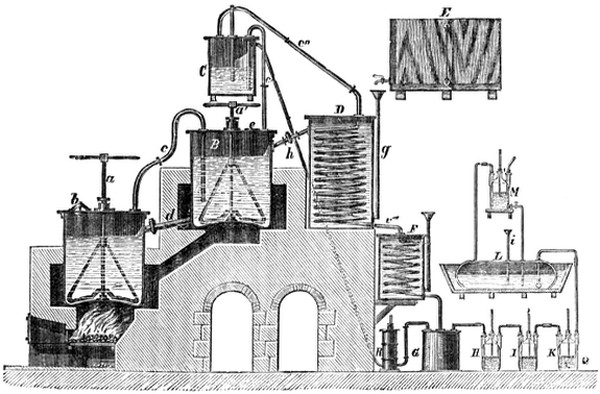
Mallet's Apparat.
Der Apparat Mallet's, der in mehreren grösseren Gasfabriken angewendet wird und Fig. 111 im Vertikaldurchschnitte dargestellt ist, gründet sich darauf, dass Wasserdampf in grosse mit Gaswasser angefüllte Gefässe geleitet wird, aus denen er das reine oder kohlensaure Ammon, je nachdem man vorher Kalk zusetzt oder nicht, austreibt, welches in eine saure Flüssigkeit gelangt, wodurch es in schwefelsaures Ammoniak übergeführt wird. Er besteht aus zwei (oder drei) staffelförmig über einander stehenden Kesseln A und B aus starkem Eisenblech. A steht direct über der Feuerung und ist am Deckel mit einem Bleirohr c versehen, welches in die Flüssigkeit des zweiten eingemauerten Kessels B taucht, welcher nach und nach erwärmt wird. Jeder Kessel ist mit einem Mannloch b und e und mit einem Rührapparat a und a′ versehen. Die beiden Kessel A und B stehen unter sich ausser durch das Rohr c auch noch durch das Rohr d in Verbindung, durch welches das erschöpfte Gaswasser aus B nach A gelangen kann, um aus A durch ein mit Hahn versehenes Rohr (in der Zeichnung nicht sichtbar) abzufliessen. Die beiden Kessel werden mit Gaswasser unter Zusatz von Kalkmilch angefüllt. Es wird das Ammoniak frei und es bilden sich Calciumcarbonat und Schwefelcalcium, welche nach dem Austreiben des Ammoniaks in dem Wasser zurückbleiben. Die zu behandelnden Gaswässer gelangen schon vorgewärmt mittelst des Rohres h aus dem Kühlapparat D in die beiden Kessel. Der Kühlapparat D wird durch die Trichterröhre g aus dem Reservoir E gespeist. Das aus dem Kessel A sich entwickelnde Ammoniakgas geht nebst einem Dampfstrom in den Kessel B, erwärmt das daselbst befindliche Gaswasser und treibt das Ammoniak aus demselben aus. Das Gas geht aus B durch das Rohr c′ in den Waschapparat und von da in den Kühlapparat D, in welchem mit Gaswasser gekühlt wird, und zuletzt in den Kühlapparat F, den man mit gewöhnlichem Wasser kühlt. Das in beiden Kühlapparaten condensirte Wasser und das Ammoniakgas gelangen in das Gefäss G, aus welchem die Pumpe R die Flüssigkeit in das Waschgefäss C führt, aus welchem es von Zeit zu Zeit in den Kessel B abgelassen wird, um das Ammoniak ein zweites Mal auszutreiben. Das nicht verdichtete Ammoniakgas geht aus dem Gefässe G in einen Woulf'schen Apparat. Die erste Flasche H enthält Olivenöl, welches die dem Ammoniak beigemengten Kohlenwasserstoffe zurückhalten soll, die Flasche I Natronlauge, um das Gas von allen fremden Körpern zu befreien, die letzte Flasche endlich ist zur Hälfte mit reinem Wasser angefüllt. Aus dieser letzten Waschflasche geht das Ammoniakgas in ein grosses, mit Blei ausgefüttertes Gefäss L, welches verdünnte Schwefelsäure, wenn man Ammonsulfat darstellen will, oder Wasser enthält, wenn man Salmiakgeist darzustellen beabsichtigt. Das Gefäss L wird mit kaltem Wasser gekühlt und ist mit einer Trichterröhre i zum Einfüllen der Säure und mit einem Rohre versehen, welches das nicht absorbirte Gas in das mit Wasser gefüllte Gefäss führt. Der Inhalt des Sättigungsgefässes L wird nach geschehener Neutralisation zum Krystallisiren verdampft.
Fig. 112.
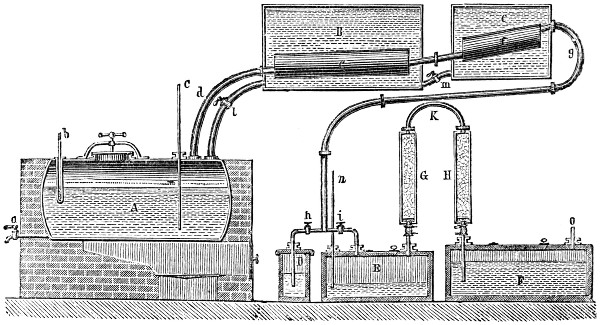
Rose's Apparat.
Handelt es sich um die Darstellung von Salmiakgeist, so kann der von Rose in Schöningen bei Braunschweig construirte Apparat, welcher in Fig. 112 im vertikalen Durchschnitt abgebildet ist, empfohlen werden. Dieser Apparat besteht aus dem direct erhitzten Kessel A, den Vorwärmern B und C, welche durch die Verdichtungsröhren d, e und f erhitzt werden, ferner aus den durch die Leitung g mit den Condensatoren verbundenen Absorptionsgefässen D, E und F, von welchen die beiden letzteren durch die Gasfilter G und H mit einander in Verbindung stehen. Das vorgewärmte Gaswasser in B und C kann durch die mit Hähnen versehenen Röhren m und l in den Kessel geleitet werden, während das kalte Gaswasser nicht in den Kessel, sondern stets in die beiden Kühlapparate B und C kommt. Der Kessel wird mit ⅔ seines Volumens an Gaswasser und ⅓ Kalkhydrat beschickt. Die blechernen Gasfilter G und H sind durch Bleirohr mit einander verbunden und mit frisch ausgeglühter Holzkohle beschickt, welche aus dem durchgehenden Gase alle brenzlichen Stoffe aufnimmt. Von den Absorptionsgefässen enthält D Salzsäure, dagegen E und F reines Wasser. Nachdem Kessel, Vorwärmer und Absorptionsgefässe beschickt und die Gasfilter aufgesetzt sind, beginnt die Feuerung unter dem Kessel A; das mit Wasserdampf gemischte Ammoniakgas verliert in den Condensatoren e und f einen Theil seines Wassers, welches in den Kessel zurückläuft. In die Flüssigkeit im Kessel ist eine mit Messingfeile gefüllte Blechhülse b eingelassen, in welcher ein Thermometer angebracht ist. Sobald die Temperatur 92–94° C. zeigt, wird der Hahn h geöffnet und der bisher offene Hahn i geschlossen, damit das Ammoniakgas in die Salzsäure des Gefässes D ströme. Nachdem die Gasfilter, durch welche das Ammoniakgas bisher gereinigt wurde, durch neue ersetzt sind, schliesst man h und lässt das Gas wieder durch i nach E und von da aus durch die Gasfilter G und H nach dem Hauptabsorptionsgefässe F treten. Die Gasfilter werden erneuert, sobald die Temperatur im Kessel A auf 96°, 98° und 100° gestiegen ist. Hat die Temperatur 103° C. erreicht (dabei ist vorausgesetzt, dass der Siedepunkt des Wassers an dem betreffenden Orte = 100° C. ist), so ist aus der Flüssigkeit in A alles Ammoniak entwichen und man lässt sie durch den Hahn a abfliessen. Der Kessel wird von Neuem mit Kalk und mit dem vorgewärmten Gaswasser aus den Vorwärmern B und C beschickt. Während die Temperatur im Kessel A nach und nach auf 103° steigt, erwärmt sich der Vorwärmer B auf 90° und C auf 25–32°. Das Gefäss F enthält 150–120 Liter Wasser, welche in Salmiakgeist von 0,910–0,920 specifisches Gewicht übergeführt werden. Vorstehend beschriebener Apparat, bei welchem durch die gläsernen Sicherheitsröhren c und n eine Controle für die Grösse des Gasdruckes geboten ist, kann in den Gasfabriken so angebracht werden, dass die übelriechenden Gaswässer aus den cementirten und verschlossenen Cisternen in gusseisernen Röhren in die Vorwärmer geleitet werden können und auf diese Weise die Verarbeitung ohne alle Belästigung für die Umwohnenden vor sich geht.
Fig. 113.
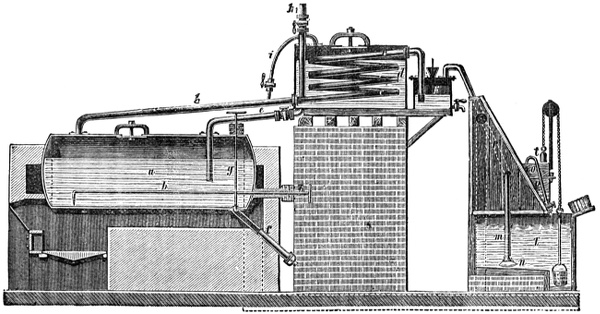
Lunge's Apparat.
Vorstehendem Apparat ist bei weitem der von G. Lunge angegebene vorzuziehen. a (Fig. 113) ist der Destillirkessel, b das Gasrohr, welches sich in die Schlange c fortsetzt, die in dem mit Ammoniakwasser gefüllten Gefässe d aus Eisenblech (besser als von Holz, ausser wenn dieses mit Blei ausgelegt ist) liegt. Das Rohr e mit Hahn gestattet es, den Inhalt von d nach a fliessen zu lassen, wenn dieses nach Beendigung der Arbeit entleert worden ist. Das Ablassrohr f ist so angebracht, dass es nicht leicht durch den Kalk verstopft und jedenfalls ohne Schwierigkeit gereinigt werden kann. g ist das Kegel- oder Kugelventil, welches während der Arbeit das Ablassrohr f verschliesst. Der rechenförmige Rührer h dient dazu, um den Kalk nicht am Boden anbrennen zu lassen und ihn vor dem Ablassen aufzurühren. h ist das Füllrohr für das Gefäss d. Man bemerke auch das Verbindungsrohr i, dessen Hahn geöffnet wird, wenn die Flüssigkeit in d zu heiss wird und Dämpfe entbindet; diese gehen dann durch i nach b und c, gemeinschaftlich mit den Dämpfen aus dem Kessel a. Sie gehen weiter nach dem Waschgefässe k, welches man mit Kalkmilch füllen kann; auch könnte man es z. B. mit Holzkohle beschicken, man müsste dann nur statt des Fülltrichters eine weitere Oeffnung anbringen. Dann gehen die Dämpfe in das Absorptionsgefäss l, welches aus Holz, mit Blei ausgelegt, besteht. Das Blei darf nicht gelöthet, sondern muss mit der Knallgasflamme zusammengeblasen sein. Das Gas tritt durch das unten trichterförmig erweiterte Bleirohr m ein; unter diesem steht eine Bleischale. Diese ist als Verbesserung angebracht, weil der Bleiboden da, wo die Dämpfe direct auf ihn blasen, sehr schnell zerstört wird; auch kann man das Gasrohr nicht aufwärts biegen, weil es sich dann zu leicht verstopfen würde. o ist ein kleineres, oben offenes Gefäss von Holz mit Bleiverkleidung, in welches man die Säureballons ausleert; die Säure dann fliesst durch den mit Thonhahn versehenen Heber p in das Saturationsgefäss l ab, indem man ihre Menge so regulirt, dass die Flüssigkeit nur immer eben sauer bleibt. Die entweichenden Dämpfe werden in der Haube r aufgefangen und durch ein weites (punktirt angegebenes) Rohr in den nächsten Schornsteinzug, am besten aber noch durch ein brennendes Feuer geführt. Man kann auch den Zugcanal von dem Kessel a her unter dem Boden von l her führen, welcher dann natürlich nicht eine Unterlage von Holz, sondern von Eisen haben muss; aber dies ist kaum nöthig, da schon ohnehin eine äusserst reichliche Ausscheidung von Salz in l stattfindet. Man zieht dasselbe von der offenen Vorderseite (rechts) aus auf dem geneigten Boden nach der Vertiefung s hin, in welcher ein durchlöcherter Bleieimer steht; wenn dieser voll von Salz ist, zieht man ihn vermittelst der abgebildeten Kette und Rolle in die Höhe, was durch Hülfe des Gegengewichtes t ohne alle Mühe geschehen kann, lässt ihn einige Augenblicke abtropfen und entleert ihn dann in den Weidenkorb u, von welchen mehrere an der Seitenwand das Gefäss l entlang stehen. Im Uebrigen wird verfahren wie bei dem Apparate von Rose, nur ist kein Abdampfen erforderlich, da alle Mutterlaugen nach l zurücklaufen.
Ammoniak aus gefaultem Harne.
Eine wichtige Ammoniakquelle ist 9) der gefaulte Harn. Wenn stickstoffhaltige organische Körper der Fäulniss unterliegen, so bildet sich stets Ammoniak und zwar, wenn der organische Körper eine Proteïnsubstanz war, zum Theil als kohlensaures Ammoniak, zum Theil als Schwefelammon. War dagegen der organische Körper schwefelfrei, und nur solche können zur Herstellung des Ammoniaks Verwendung finden, so bildet sich nur Ammoncarbonat. Dies ist der Fall bei der Fäulniss des Harnes, wo der Harnstoff CH4N2O unter Wasseraufnahme in Ammoncarbonat übergeht. Der gefaulte Harn wird entweder für sich benutzt, so z. B. zum Entschweissen der Wolle und zum Entfetten des Tuches, oder der Destillation unterworfen. Das Destillat nennt man Harngeist.
Fig. 114.
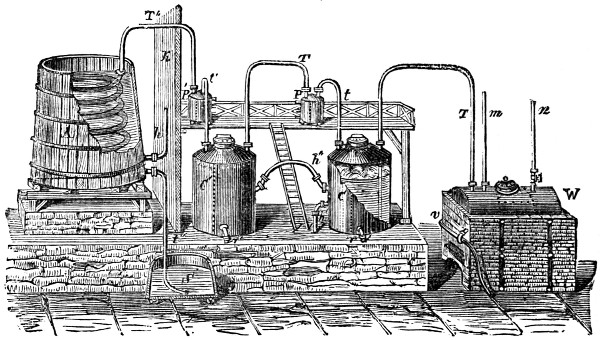
Zur Destillation eignet sich besonders der von Figuera in dessen Fabrik zu Bondy bei Paris angewendete Apparat, der auch in Deutschland bekannt zu werden verdient. Der Inhalt der Latrinen und Kloaken von Paris wird in la Villette deponirt und von da mittelst colossaler Pumpen in ein Leitungsrohr getrieben, welches, mit dem Ourcq-Canal parallel laufend, in der Entfernung von einigen Kilometern in die grossen Reservoirs mündet, die in der Nähe von Bondy, mitten im Walde gleichen Namens liegen. Nach einiger Zeit scheidet sich in diesen Reservoiren eine feste Masse ab, welche nach überstandener Gährung und dem Trocknen als Poudrette in den Handel gelangt. Die über diesem Absatz stehende ziemlich klare Flüssigkeit zapft man in andere Bassins ab. Man nennt diese Flüssigkeit Eaux vannes, wir wollen sie Gülle nennen. Sowie dieselbe in die Bassins kommt, enthält sie nur wenig Ammoniak, das aber in grosser Menge sich bildet, sobald die Flüssigkeit in Fäulniss tritt. Nach etwa einem Monat ist die Flüssigkeit zur Destillation reif. Der Apparat Figuera's (Fig. 114) besteht wesentlich aus einem Dampfkessel, dessen Dampf in zwei grosse Eisenblechcylinder strömt, die mit gefaulter Gülle angefüllt sind; das ausgetriebene kohlensaure Ammoniak verdichtet sich zunächst in dem bleiernen Schlangenrohre eines Kühlapparates und gelangt im tropfbarflüssigen Zustande in eine saure Flüssigkeit, wodurch es in Ammonsulfat übergeführt wird. Die Einrichtung des Apparates ist folgende: Der Holzbottich A fasst 250 Hektoliter Gülle und wird durch das Rohr h gefüllt. C und C′ sind zwei Blechgefässe von je 100 Hektoliter Capacität, P und P′ sind ähnliche, doch weit kleinere Gefässe, deren Bestimmung weiter unten angegeben werden wird. Beim Beginn der Arbeit wird der 130 Hektoliter fassende Dampfkessel W mit der durch die vorhergehende Destillation fast erschöpften Flüssigkeit aus C und C′ gefüllt; sie enthält noch kleine Mengen von Ammoniak und ist ausserdem so heiss, dass die Operation ununterbrochen fortgehen kann. Die in A vorgewärmte Gülle geht durch ein vom Boden des Bottiches A ausgehendes Rohr nach C und von da durch das Rohr h″ nach C″, worauf A mit neuer Gülle gespeist wird. Der Dampfkessel ist mit drei Röhren versehen; T ist das Dampfrohr, das Rohr m geht in den Kessel bis auf einige Centimeter vom Boden herab und erhebt sich hier über die Bedachung der Fabrik; n ist ein Sicherheitsrohr und zeigt zugleich durch Emporsteigen von Schaum an, sobald die Flüssigkeit im Dampfkessel bis zur unteren Mündung des Rohres m gefallen ist; v endlich ist ein gewöhnliches mit Hahn verschlossenes Rohr. Der in dem Dampfkessel entwickelte Dampf geht durch das Rohr T und nimmt die kleine Menge Ammoniak mit sich, welche die Flüssigkeit im Dampfkessel noch enthielt; der Dampf geht zunächst nach C und entwickelt daraus kohlensaures Ammoniak, welches durch das Rohr t in das Gefäss P entweicht. Letzteres Gefäss hat folgenden Zweck: Der in C einströmende Dampf bewirkt ein Wallen der Flüssigkeit und beträchtliches Schäumen. Unter normalen Verhältnissen steigt der Schaum in dem Rohr t empor und darf selbst in P eine gewisse Höhe erreichen, das Gefäss aber nie anfüllen, weil sonst der Schaum in das Rohr T′ steigen und die Flüssigkeit in dem Gefässe C′ verunreinigen würde. Um den Stand des Schaums in dem Gefässe P zu erkennen, nimmt der Arbeiter von Zeit zu Zeit einen der drei Holzpfropfen heraus, welche drei Oeffnungen in verschiedener Weite an der Seite verschliessen, und sieht, durch welche Oeffnung der Schaum ausfliesst. Hält er den Gang der Operation für zu heftig, so mässigt er das Feuer unter dem Dampfkessel. Aus dem Gefäss P geht der Dampf durch T′ nach C′, wo er auf die nämliche Weise wirkt wie in C, entweicht durch das Rohr t′, passirt durch das zweite Probegefäss P′ und geht von da mittelst des Rohres T″ in das Bleirohr des Kühlapparates, wo er durch die Gülle, die als Kühlwasser dient, condensirt wird. Die verdichteten Produkte begeben sich durch das Rohr t″ in einen mit Bleiplatten ausgefütterten Bottich, der die zur Sättigung des Ammoniaks erforderliche Menge Schwefelsäure enthält. Nach beendigter Destillation, die ungefähr zwölf Stunden dauert, wird der Dampfkessel durch das Rohr v ausgeleert und sofort wieder mit Gülle aus C und C′ angefüllt, worauf die Arbeit von Neuem beginnt. Der Ammoniakgehalt der in Bondy verarbeiteten Gülle ist ein nicht constanter; im Durchschnitt aber lässt sich annehmen, dass 1 Kubikmeter (etwa 40 Kubikfuss) 9–12 Kilogr. Ammonsulfat liefern. Jede Destillation giebt gegen 200 Kilogr. davon. Da die Fabrik in Bondy mit eilf Apparaten arbeitet, so producirt sie täglich etwa 2200 Kilogr. (= 50 Ctr.) Ammonsulfat, was einem Quantum von 2500 bis 3000 Hektoliter Gülle entspricht. — Wie wichtig die Gewinnung von Ammoniaksalzen aus dem Harn werden könnte, geht aus dem Umstande hervor, dass, wenn man in Paris die 800,000 Kubikmeter Harn, die jährlich in den Gossen und Abzugscanälen verloren gehen, auf Ammoniak verarbeiten wollte, man ungefähr 7–800,000 Kilogr. Ammonsulfat (= 140–160,000 Ctr.) gewinnen würde.
Ammoniak aus Knochen.
10) Durch trockne Destillation von Thiersubstanzen, als der Knochen, des Horns (Hufe von Pferden, Rindvieh, Hornspäne von Horndrehern), der Abgänge von Häuten (Schwanz-, Kopf- und Fussenden aus den Gerbereien), des Fleisches gefallener Thiere, getrockneter menschlicher oder thierischer Excremente etc., zersetzt sich die organische Substanz und der grösste Theil derselben geht in Gestalt von Ammoncarbonat, Wasser, Cyan und Schwefelammon und eines Oeles, Thieröl oder Knochenöl über, in welchem Anderson ausser einigen ihrer Constitution nach noch unbekannten Basen (Pyrrolbasen) und einer Reihe von Basen der Aethylaminreihe, folgende organische Basen nachgewiesen hat: Pyridin C5H5N, Picolin C6H7N, Lutidin C7H9N und Collidin C8H11N. Der organische Theil der genannten Thiersubstanzen enthält 12 bis 18 Proc. Stickstoff, so z. B. der Knochenknorpel 18 Proc., so dass der Stickstoffgehalt der Knochen, in denen der Knorpel ⅓ des Gewichtes ausmacht, gegen 6 Proc. beträgt. Büffelhorn enthält 17 Proc., wollene Lumpen enthalten 10 Proc., altes Leder 6,7 Proc. Stickstoff.
Die Menge des Ammoniaks in den Produkten der Destillation wechselt nicht nur nach der Art und Güte der Rohmaterialien, sondern auch nach der Art der Destillation und Kühlung und nach der bei ersterer angewendeten Temperatur. Das Ammoncarbonat, welches bei der trocknen Destillation als Hauptprodukt sich bildet, setzt sich zum Theil in den Kühlgefässen im festen Zustande als sogenanntes Hirschhornsalz (sal cornu cervi) ab, oder bleibt zum Theil in der wässrigen Flüssigkeit gelöst (Hirschhorngeist, spiritus cornu cervi).
Fig. 115.
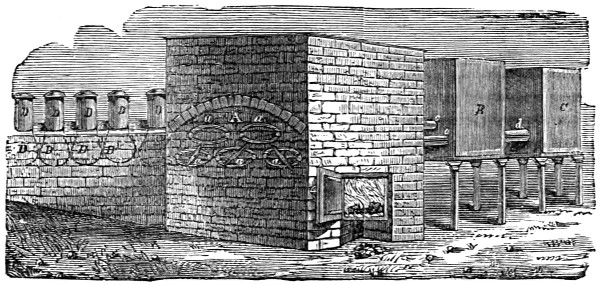
Die Fabrikation der Ammoniaksalze durch trockne Destillation von Thiersubstanzen, einst schwunghaft betrieben und die hauptsächlichste Ammoniakquelle bildend, hat seit der allgemeinen Verbreitung der Leuchtgasfabrikation aus Steinkohle und der Verarbeitung der dabei fallenden Condensationswässer auf Ammoniaksalze allen Boden verloren und geschieht nur noch dort, wo die Verkohlung der Thiersubstanz die Fabrikation von Knochenkohle, von Blutlaugensalz und von Phosphor zum Zwecke hat. In fast allen diesen Fällen wird die Darstellung der Ammoniaksalze als ein notwendiges Uebel betrachtet. Die Thiersubstanzen, z. B. die Knochen, werden auf die Weise verkohlt, dass man dieselben in eiserne Retorten oder Cylinder bringt, ähnlich denen, in welchen die Steinkohlen zum Zwecke der Leuchtgasbereitung destillirt werden, und die entweichenden Produkte in Vorlagen und Kühlapparaten auffängt. Fig. 115 zeigt einen solchen Apparat. Die zur Destillation der Knochen dienenden fünf Retorten sind in dem Gewölbe eines Ofens eingemauert und sind an ihrem hinteren Ende mit Röhren c c versehen, welche die sich bildenden Gase und Dämpfe in die erste Bleikammer B leiten; was sich darin nicht verdichtet, geht durch das Rohr d in die zweite Bleikammer C. Die in den Kammern verdichtete Masse wird durch Sublimation in eisernen Töpfen D D mit bleiernen Deckeln gereinigt. Unterwirft man nicht Knochen, sondern andere Thiersubstanzen, wie Horn, Wolllumpen, Kalbshaare oder Lederabfälle zum Zwecke der Blutlaugensalzbereitung der trocknen Destillation, so erhält man kein festes Ammoncarbonat, sondern eine ammoniakalische Flüssigkeit von 13–15° B., welche auf verschiedene Weise zu gute gemacht werden kann. Das ammoniakalische Wasser wird entweder für sich mit Schwefelsäure oder Salzsäure neutralisirt, wobei sich in der Regel noch braune Theerflocken abscheiden, und dann nach dem Filtriren auf die entsprechenden Salze verarbeitet, oder auf andere Weise verwerthet. So schlägt Gentele hierzu folgenden Weg ein in dem Falle, dass die Phosphorfabrikation nicht als selbständiger Industriezweig, sondern neben der Fabrikation von Knochenleim, Salmiak und Blutlaugensalz betrieben wird. Der Betrieb steht dann in folgendem Zusammenhange: Die zur Herstellung von Blutlaugensalz angewendeten Thierstoffe werden verkohlt; die Thierkohle dient zur Blutlaugensalzfabrikation; das als Nebenprodukt gewonnene Ammoncarbonat wird zur Bereitung von Salmiak benutzt. Die Knochen werden nach ihrer Entfettung mit Salzsäure ausgezogen und der zurückbleibende Knorpel auf Knochenleim verarbeitet. Das in der Salzsäure aufgelöste Calciumphosphat fällt man mit Ammoncarbonat und verwendet es zur Phosphordarstellung. Die über dem Niederschlage stehende Salmiaklösung wird auf Salmiak verarbeitet.
Wo die Oertlichkeit es gestattet, verwendet man die Mutterlaugen von Salzsoolen, von der Verarbeitung des Carnallits auf Chlorkalium, vom Meerwasser etc., welche sämmtlich reich an Chlormagnesium sind, zur Darstellung von Salmiak, indem man diese Flüssigkeiten mit dem Hirschhorngeist fällt. Die zu verschiedenen Zeiten von Dyar und Hemming, Schloesing u. A. gemachten Vorschläge, das Ammoncarbonat haltige Wasser durch Mischen mit concentrirter Kochsalzlösung und Einleiten von Kohlensäuregas zur Fabrikation von Salmiak und von Natriumbicarbonat zu verwenden, sind im Grossen kaum praktisch ausführbar.
Ammoniak aus Rüben.
Ammoniak 11) als Nebenprodukt der Rübenzuckerfabrikation. Beim Kochen des Rübensaftes entwickelt sich Ammoniak in reichlicher Menge, welches man auf Ammonsulfat verarbeitet. Das Ammoniak ist ein Zersetzungsprodukt der in dem Rübensafte sich findenden Asparaginsäure und des Betaïns. Eine Fabrik, die jährlich 200,000 Ctr. Rüben verarbeitet, könnte 877 Ctr. Ammonsulfat (nach Renard, 1869) als Nebenprodukt gewinnen.
Technisch wichtige Ammoniaksalze.
Technisch wichtige Ammoniaksalze. Der Salmiak (Chlorammonium, salzsaures Ammoniak) NH4Cl besteht in 100 Theilen aus
Ammoniak 31,83 und Ammon 33,75
Salzsäure 68,22 Chlor 66,25
und kam in früherer Zeit aus Aegypten, welches vom 13. Jahrhundert an bis zur zweiten Hälfte des 18. Jahrhunderts das ausschliessliche Privilegium besass, ganz Europa mit Salmiak zu versorgen. Man bereitete den Salmiak in Aegypten durch Verbrennen des Kameelmistes, wo derselbe als Brennmaterial dient. Die Nahrung des Kameels besteht fast nur als Salzpflanzen. Der Salmiak findet sich theils fertig gebildet in der Kameelgülle, theils und zwar hauptsächlich bildet er sich erst beim Verbrennen des Mistes aus den in den Excrementen enthaltenen stickstoffhaltigen Substanzen und den Chlormetallen (Chlorkalium, Chlornatrium). In dem beim Verbrennen des an der Sonne getrockneten Kameelmistes sich bildenden Russ ist der Salmiak enthalten. Er wurde sorgfältig gesammelt und dann in besonderen Anstalten der Sublimation unterworfen.
Fig. 116.
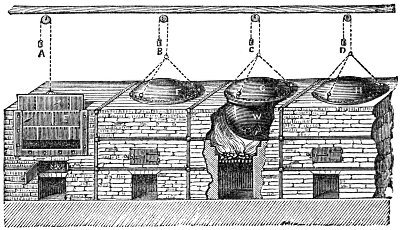
Auf Grund der in Aegypten gemachten Erfahrungen hat man in Gegenden, wo der Mist nur wenig Werth hat und als Brennmaterial dient durch Nachahmung jenes Vorganges Salmiakfabriken zu gründen versucht, indem man die Excremente der Thiere mit Kochsalz vermischte, diese trocknete und dann verbrannte. In Europa stellte man zuerst Salmiak durch trockne Destillation der Oelkuchen und aus dem beim Brennen der Pechkohle sich bildenden Russ dar. Die erste Salmiakfabrik Deutschlands war die der Gebrüder Gravenhorst in Braunschweig (1759). Heutzutage wird der Salmiak aus dem Ammoniak dargestellt, welches als Produkt der trocknen Destillation der Knochen und der Steinkohlen, sowie der Destillation des gefaulten Harnes auftritt. Man erhält, wie oben ausführlich erörtert, durch Neutralisation des Gaswassers mit Salzsäure (vergl. Seite 256), als Nebenprodukt bei der Fabrikation von Knochenleim und Phosphor (vergl. Seite 261), aus Ammoncarbonat und Kochsalzlösung, chlormagnesiumhaltiger Mutterlauge etc. (vergl. Seite 261) und endlich aus Ammonsulfat und Kochsalz. Der auf die eine oder die andere Weise erhaltene, stets gelblich gefärbte Rohsalmiak muss behufs seiner Reinigung sublimirt werden. Die Sublimation geschieht in gusseisernen flachen Kesseln w (Fig. 116), die aus Platten zusammengenietet und inwendig mit feuerfesten Steinen ausgesetzt sind. Unter dem Kessel befindet sich die Feuerung. Nachdem der Salmiak in den Kessel eingetragen und festgestampft worden ist, beginnt man den Kessel vorsichtig zu erwärmen, bis aus dem Salmiak alles Wasser ausgetrieben worden ist. Darauf legt man auf den Rand des Kessels einen Ring aus Lehmbrei und drückt in diesen einen Deckel aus Gusseisen F, G und H, welcher die Gestalt eines Uhrglases hat. Diese Deckel lassen sich mittelst der Rollen und Gewichte B, C und D heben und senken. Anstatt dieser Deckel wendet man auch Hauben von Blei an, deren obere Oeffnung mit einer eisernen Stange lose verschlossen ist. Damit der Deckel während der Sublimation durch den Druck im Innern nicht abgeworfen werde, beschwert man ihn mit Gewichten oder befestigt ihn sonst auf dem Kessel. Die Eisenstange wird während der Sublimation von Zeit zu Zeit herausgezogen, um den nicht verdichteten Dämpfen Ausgang zu verschaffen. Nach und nach verstärkt man das Feuer. Die Temperatur ist mit grosser Sorgfalt zu reguliren; wäre die Wärme zu gering, so würde man ein lockeres und undurchsichtiges Produkt erhalten und nicht das feste und durchscheinende Produkt, wie es im Handel gewünscht wird. Bei zu hoher Temperatur dagegen könnten die in dem Rohsalmiak enthaltenen organischen Substanzen verkohlen und durch die sich hierbei bildenden flüchtigen Produkte den Salmiak verunreinigen. Die Erfahrung hat gelehrt, dass es vortheilhaft sei, möglichst grosse Sublimationsgefässe, etwa von 2½–3 Meter innerem Durchmesser anzuwenden. Wenn der sublimirte Kuchen eine Dicke von 6–12 Centim. erreicht hat, unterbricht man die Sublimation, entfernt die erhärtete Masse aus dem Deckel oder der Haube und befreit sie mittelst eines Hobels von anhängenden Unreinigkeiten. Eine neben den Sublimiröfen befindliche Trockenvorrichtung, welche mit Hülfe des Schiebers E und der Vorrichtung A verschlossen werden kann, dient zum Trocknen des zu sublimirenden Salmiaks.
Fig. 117.
Gegenwärtig geschieht das Sublimiren des Salmiaks häufig auch in Töpfen oder auch in Glaskolben. Der zu sublimirende Salmiak wird mit 20–30 Proc. seines Gewichtes gepulverter Thierkohle gemengt und das Gemisch in einer erhitzten Schale aus Thon oder aus Blei bis zur staubigen Trockne erwärmt und dann in die Sublimirgefässe gebracht. Diese sind in einigen Fabriken Töpfe B und M (Fig. 117) aus Steinzeug, welche in zwei Reihen auf einem Gewölbe über einer Feuerung G stehen. Jeder Topf ist 50 Centimeter hoch. Oben wird durch eine eiserne Platte, welche jedem Topfe entsprechende Ausschnitte hat, das Ganze geschlossen. Jeder Topf wird mit einem andern topfähnlichen Gefässe, meist einem Blumentopfe, bedeckt. Die Sublimirtöpfe stehen bis an den Blumentopf in Sand. In Fabriken, wo man Glaskolben zum Sublimiren verwendet, sind diese Kolben 60 Centim. hoch, mit einem Durchmesser von 30 Centim. und mit einem etwas abgeplatteten Boden versehen. An der Stelle, wo der Hals auf den Kolben aufsitzt, sind sie abgesprengt. 16 dieser Kolben, von denen ein jeder mit 9 Kilogr. des Gemisches von Salmiak mit Kohle beschickt ist, werden in zwei Reihen auf einen Galeerenofen gebracht und in eiserne Sandkapellen eingesetzt, so dass die Kolben etwa ⅓ ihrer Höhe über den Kapellenrand hervorragen. Der Kolben wird bis fast an den Hals mit einer fingerdicken Sandschicht belegt, vorher aber mit einer Bleiplatte überdeckt. Im Anfange der Operation lässt man einige Minuten die Salmiakdämpfe aus dem offen gehaltenen Kolben entweichen, damit die im Kolben befindliche Luft ausgetrieben werde, und bedeckt dann die Kolbenöffnung mit einer gut schliessenden Bleiplatte. Sobald letztere mit einem glasartig glänzenden Sublimat bedeckt erscheint, wird der über die Kapelle sich erhebende Kolbentheil von allem Sande entblösst und nun Sorge getragen, dass die Bleiplatten nicht zu fest an den Kolben backen, zu welchem Behufe der Arbeiter von Zeit zu Zeit an die untere Bleifläche klopft. Erscheint der Salmiak glasig und wird beim Anklopfen die Bleiplatte nicht mehr unter Entwickelung von Dampf gehoben, so lässt man die Platte ruhig auf dem Kolben, damit der Salmiak zu einer glasähnlichen Masse sublimire. Dem vollständigen Verschliessen der oberen Oeffnung muss durch zeitweiliges Nachbohren mit einem spitzigen Eisen vorgebeugt werden. Nach 12 bis 16 Stunden ist die Sublimation beendigt. Es werden dann die Bleiplatten entfernt und durch Korkpfropfen oder durch Baumwollbäusche ersetzt, und die Kapellen langsam erkalten gelassen. Während des Abkühlens dehnt sich der Salmiak aus und sprengt die Glaskolben. Der von den Glasscherben befreite Salmiakhut wird mittelst eines Messers von allen unreinen Stellen durch Schaben befreit und dann in Hutform verpackt. Der auf diese Art sublimirte Salmiak ist krystallinisch und vollkommen weiss. Handelt es sich darum, ihn vollkommen frei von Eisen zu haben, so mischt man den zu sublimirenden Salmiak mit 5 Proc. saurem Calciumphosphat oder 3 Proc. Ammonphosphat. Hierdurch wird des Chloreisen zersetzt und das Eisen bleibt als Phosphat in der Retorte zurück, während der Salmiak im eisenfreien Zustande sublimirt.
Der im Handel vorkommende Salmiak ist entweder sublimirt oder krystallisirt. Ersterer bildet meniskenähnliche Scheiben von 5–15 Kilogr. Gewicht (die englischen Salmiakbrote sind bis zu 50 Kilogr. schwer), welche weiss und durchscheinend, fett glänzend, klingend und aus parallelen faserigen und splittrigen Schichten gebildet sind. Gewöhnlich sind sie aus mehreren Schichten gebildet. Der krystallisirte Salmiak oder die Salmiakblume wird erhalten, indem man den durch Umkrystallisiren gereinigten Salmiak mit siedend gesättigter Salmiaklösung zu einem dicken Brei anrührt und diesen dann in Zuckerformen aus Steinzeug oder glasirtem Eisen stampft, nach dem Abtropfen der Lauge aus der Form entfernt und die Brote nach dem vollständigen Trocknen in blaues Papier gepackt in den Handel bringt. — Der Salmiak findet in grosser Menge in der Arzneikunde Anwendung. In der Technik verwendet man ihn beim Verzinnen und Verzinken des Kupfers, Eisens und Messings, sowie beim Löthen. Ausserdem dient derselbe in der Zeugdruckerei, der Farbenfabrikation, vor dem Bekanntwerden des Deville'schen Verfahrens in der Platingewinnung und Fabrikation des Platinschwammes, in der Schnupftabakfabrikation, zur Herstellung von Eisenkitt (1 Th. Salmiak, 2 Th. Schwefel und 50 Th. Eisenfeilspäne), von reinem Salmiakgeist, Ammoncarbonat und anderen Ammoniakpräparaten.
Ammonsulfat.
Das Ammonsulfat (schwefelsaures Ammoniak) (NH4)2SO4 findet sich in der Natur in kleiner Menge in dem Mineral Mascagnin, in grosser Menge neben der Borsäure in Toskana und macht einen Bestandtheil des Boussingaultits (vergl. Seite 253) aus.
Man erhält es, wie schon in dem Vorhergehenden erwähnt, durch Neutralisation von Ammoncarbonat aus dem Condensationswasser der Gasfabriken, den Produkten der trocknen Destillation der Knochen, des gefaulten Harnes mit Schwefelsäure (Kammersäure), oder durch Zersetzen desselben mit Gyps oder mit Eisenvitriol. Es wird durch Abdampfen und Krystallisirenlassen der Lösung gewonnen. Die bei Anwendung von Theerwasser in der Regel braungefärbten Krystalle lassen sich durch Wiederauflösen, Filtriren der Lösung durch Thierkohle und Krystallisiren reinigen oder dadurch, dass man die Lösung bis zur Krystallisation bringt und die aus der Flüssigkeit während des Abdampfens sich abscheidenden Krystalle herauskrückt, sie in Körben abtropfen lässt und sie dann auf erwärmten Platten von Charmottesteinen scharf trocknet. Hierdurch werden die anhängenden Theertheile bis zur völligen Zersetzung erhitzt, ohne dass das Ammonsulfat eine Veränderung erleidet, welches man nun durch Behandeln mit Wasser, Filtriren und Abdampfen der Lösung in völlig reinem Zustande erhält. Für die Darstellung des Ammonsulfates ist es von Belang, dass durch Sättigen von Ammoncarbonat mit schwefliger Säure (durch Rösten von Pyriten, Zinkblende etc. erhalten) dargestelltes Ammonsulfit an der Luft nach und nach in Ammonsulfat übergeht. Dieses Salz ist das wichtigste aller Ammoniaksalze, insofern es den Ausgangspunkt zur Fabrikation des Salmiaks, des Ammoncarbonates, Salmiakgeistes etc. bildet. Für sich findet es ausgedehnte Anwendung in der Alaunfabrikation und von Düngerpräparaten. Eine wässerige Lösung von Ammonsulfat (1 : 10) ist empfohlen worden, um leicht feuerfangende Gewebe und Gespinnste vor der Entflammung zu schützen.
Ammoncarbonat.
Das Ammoncarbonat, wie es in der Technik und Pharmacie Verwendung findet, ist sogenanntes anderthalb-kohlensaures Ammon oder Ammonsesquicarbonat und ist nach der Formel (NH4)4C3O8 oder 2([NH4]2CO3) + CO2 zusammengesetzt. Es wird entweder direct aus den Produkten der trocknen Destillation der Knochen oder durch Sublimiren eines Gemenges von Salmiak mit Kreide gewonnen.
Was die erstere Methode betrifft, so erhält man bei der trocknen Destillation von Knochen ausser dem Hirschhorngeist, der wesentlich eine wässerige Lösung von kohlensaurem Ammon ist, in den aus Steinplatten zusammengefügten Condensationskammern ein festes Sublimat von kohlensaurem Ammon (Hirschhornsalz), welches durch beigemengten Thiertheer und Oel eine bräunlichgelbe Farbe besitzt und durch Sublimation in reines kohlensaures Ammon übergeführt wird. Für pharmaceutische Zwecke stellt man das kohlensaure Ammon durch Sublimation eines Gemenges von Kreide mit Salmiak oder besser mit Ammonsulfat dar. Zur Sublimation wendet man denselben Apparat an, dessen man sich zum Reinigen des Hirschhornsalzes bedient. In die Sublimirgefässe bringt man ein Gemenge von 4 Th. Kreide, 4 Th. Ammonsulfat und 1 Th. Holzkohlenpulver. Die Temperatur wird nach und nach bis zum schwachen Glühen des Kesselbodens gesteigert. Man erhält stets ein reines und weisses Sublimat. Das hierbei in reichlicher Menge sich entwickelnde Ammoniakgas lässt man von mit Schwefelsäure imprägnirten Koksstückchen oder auch von Wasser absorbiren, wenn man Salmiakgeist darstellen will. Kunheim stellt das Ammoncarbonat durch Zersetzen von Salmiak mit Bariumcarbonat dar, wobei Chlorbarium als Nebenprodukt erhalten wird. Das Ammoncarbonat bildet in frisch sublimirtem Zustande eine weisse krystallinische und durchscheinende Masse, die an der Luft unter Aufnahme von Wasser Ammoniak abgiebt und dadurch oberflächlich in Ammonbicarbonat (Ammonhydrocarbonat NH4 H } CO3 übergeht; letzteres giebt sich als Ueberzug von weissem Krystallmehl zu erkennen, welches durch Schaben und Bürsten leicht entfernt werden kann. Seines stechenden Geruches wegen führt das kohlensaure Ammoniak den Namen Riechsalz. Das unreine kohlensaure Ammoniak ist das Rohmaterial zur Herstellung der übrigen Ammoniaksalze, ferner verwendet man es zu gleichen Zwecken wie das unreine Aetzammoniak als Fleckwasser, zum Lösen von Fett, zum Extrahiren von Flechtenfarbstoffen in der durch die Anilinfarbenfabrikation in den Hintergrund gedrängten Herstellung der Orseille u. s. w. Das reine Ammoncarbonat findet in der Heilkunde Anwendung und wird ausserdem in der Zucker- und Lebkuchenbäckerei zum Auftreiben des Teiges angewendet.
Ammonnitrat.
Das Ammonnitrat (salpetersaures Ammon) (NH4)NO3, durch Umsetzung aus Ammonsulfat und Kaliumnitrat erhalten, wobei aus der Flüssigkeit zuerst Kaliumsulfat sich abscheidet und das in der Flüssigkeit bleibende Ammonnitrat durch Abdampfen und Krystallisirenlassen der Lösung gewonnen wird, krystallisirt in sechsseitigen Säulen wie der Salpeter und löst sich ausserordentlich leicht in Wasser. Beim Auflösen in Wasser bewirkt es eine derartige Temperaturabnahme, dass man es als sogenanntes Gefriersalz zur Herstellung von Eis in den Glacièren benutzt hat. Beim Erhitzen zerfällt es in Stickoxydulgas und Wasserdampf (N2O + 2H2O), eine Eigenschaft, von der vielleicht bei der Bereitung von Sprengpulver Gebrauch gemacht werden könnte. —
Die Seifenfabrikation.
Seife. Allgemeines.
Die Seife in des Wortes gewöhnlicher Auffassung ist das Produkt der Einwirkung von ätzenden Alkalien auf Fette und besteht wesentlich aus stearinsaurem, palmitinsaurem und ölsaurem Kalium oder Natrium. War gleich die Seife längst schon vor unsrer Zeitrechnung bekannt, so konnte doch die Fabrikation derselben erst rationell und schwunghaft betrieben werden, seitdem einerseits Chevreul in seinen classischen Untersuchungen uns mit der Natur der Fette und somit auch mit dem Wesen des Verseifungsprocesses bekannt machte, andererseits die Entwickelung der Sodaindustrie einen wichtigen Anstoss gab. Nicht länger auf die theuere Potasche und die unsichere und stets geringe Ausbeute an Soda aus Barilla, Blanquette, Salicor, Kelp und Varech beschränkt, konnte sich die Seifenindustrie in einer Weise entwickeln, welche früher nicht geahnt wurde. Als mächtiger Hebel der Sodafabrikation, die auf das innigste mit fast allen Zweigen chemischer Gewerbsthätigkeit verschmolzen ist, bildet die Seifenbereitung eines der wichtigsten Glieder in der Entwickelungsgeschichte der chemischen Gesammtindustrie.
Rohstoffe der Seifenfabrikation.
Die zur Fabrikation der Seife angewendeten Rohmaterialien sind zweierlei Art, sie sind Fettsubstanzen und Lösungen von ätzenden Alkalien oder Laugen.
Die wichtigsten dieser Fettsubstanzen sind folgende:
Das Palmöl ist ein vegetabilisches Fett, welches aus der Frucht einer Palmenart, Avoira Elais oder Elais guianensis, nach Anderen dagegen von Cocos butyracea, C. nucifera und Areca oleracea in Guinea und Guyana gewonnen wird. Es ist von rothgelber Farbe, von Butterconsistenz und von starkem und angenehmem Geruch, welcher an den der Veilchenwurzel erinnert. Im frischen Zustande schmilzt es bei 27°, der Schmelzpunkt steigt aber mit der Zeit bis auf 31° und selbst 36°, da die in dem Palmöl enthaltenen Fette sich mit der Zeit in Glycerin und freie fette Säuren zersetzen. Es besteht zum grössten Theile aus Palmitin und kleinen Mengen von Oleïn.
Das Palmitin, früher mit dem Margarin verwechselt, wird durch Alkalien verseift und dadurch in Glycerin und palmitinsaures Kalium verwandelt:
Palmitin (Tripalmitin) C3H5 O3 = Glycerin C3H5 O3
(C16H31O)3 H3
Kaliumhydroxyd 3KOH Kaliumpalmitat 3 C16H31O O
K
Die Palmitinsäure, der Stearinsäure sehr ähnlich und oft mit dieser verwechselt, ist eine feste, weisse und kristallinische fette Säure, welche bei 62° schmilzt. Das Palmöl enthält oft ⅓ seines Gewichtes freie Palmitinsäure und diese Menge nimmt mit dem Alter des Oeles noch zu. Der rothgelbe Farbstoff des Palmöles wird während der Verseifung nicht zerstört, so dass die aus rohem Palmöl dargestellte Seife (Palmseife, palm-soap) eine gelbe Farbe besitzt. Zerstört man aber den Farbstoff des Palmöles durch chemische Mittel wie Kaliumbichromat und Schwefelsäure (Bleichen des Palmöles), so erhält man ein nur schwach gefärbtes Fett, das bei der Verseifung eine weisse Seife liefert.
Das Illipe- oder Bassiaöl, ein dem Palmöl sehr ähnliches Fett, wird aus den Samen von Bassia latifolia, eines am Himalaya wachsenden Baumes, durch Auspressen gewonnen. Es ist gelb, wird aber nach und nach am Lichte weiss und besitzt einen schwachen, nicht unangenehmen Geruch. Bei gewöhnlicher Temperatur hat es Butterconsistenz. Sein spec. Gewicht = 0,958. Es schmilzt bei 27–30°. Es ist wenig löslich in Alkohol, leicht löslich in Aether, Kali und Natron verseifen es leicht; es bildet sich dabei Oelsäure, sowie zwei feste fette Säuren von verschiedenem Schmelzpunkte. Die Galambutter, von Bassia butyracea, wird zuweilen mit Palmöl verwechselt, mit dem sie viel Aehnlichkeit hat, jedoch röther von Farbe ist, schon bei 20–21° schmilzt und sich übrigens wie das Palmöl verhält. Sie kommt aus dem Innern von Afrika. An diese beiden Fette schliesst sich an das Carapaöl, aus dem öligen Kerne einer Species von Persoonia, einer in Bengalen und auf Coromandel wachsenden Palme, und der Vateriatalg (Pineytalg, malabarischer Talg), aus den Früchten von Vateria indica gewonnen; ersteres ist hellgelb und scheidet sich bei 18° in Oel und festes Fett; letzterer weisslichgelb, wachsartig und schmilzt bei 35°. Eine neue Fettsubstanz, welche zur Seifenbereitung verwendet wird, ist der Mafurratalg, welchen die Bewohner von Mozambique aus einer in Europa wenig bekannten Frucht (Mafurra- oder Mafutrakerne), von der Grösse der kleinen Cacaobohnen, durch Auskochen mit Wasser gewinnen. Die Mafurrakerne werden nicht nur von Mozambique, sondern auch von Madagaskar und der Insel Réunion bezogen. Das Fett ist gelblich, riecht wie Cacaobutter und ist leichter schmelzbar als Talg. Das Fett der Samen Brindonia indica, das zu Goa als Nahrungsmittel, zu Einreibungen, als Leuchtmaterial und zur Bereitung von Seife verwendet wird, ist fast weiss, schmilzt bei 40°, ist unlöslich in kaltem und sehr wenig löslich in siedendem Alkohol.
Das Cocosnussöl wird aus dem öligen Kerne der Cocosnüsse (Cocos nucifera, C. butyracea), die in Vorder- und Hinterindien, besonders an der Küste von Malabar und Bengalen, sowie auf Ceylon und den Malediven, ausserdem in Brasilien wachsen, durch Auspressen und Auskochen mit Wasser, in neuerer Zeit jedoch auch in Deutschland aus importirten Kernen durch Extraktion mit Schwefelkohlenstoff gewonnen. Es ist ein weisses Fett von der Consistenz des Schweineschmalzes, aber blätteriger Beschaffenheit und unangenehmem Geruch. Es schmilzt bei 22° und erstarrt erst bei 18–20°. Es besteht zum grössten Theil aus einem eigenthümlichen Fette, dem Cocinin, und aus kleinen Mengen von Oleïn. Ersteres zerfällt beim Verseifen in Glycerin und in Cocinsäure (Cocostearinsäure) C13H26O2. Man hat begonnen, die Oelkerne der Cocosnüsse, welche im Handel den Namen Copperah führen, nach Europa zu schaffen und erst hier auszupressen oder zu extrahiren. W. Wicke erhielt (1860) aus Copperah 61,57 Proc. Fett. Das Cocosnussöl ist seit etwa 2 Decennien eine der wichtigsten Fettsubstanzen für die Seifensiederei geworden, indem es sich vorzugsweise zur Herstellung der sogenannten gefüllten Seifen eignet.
Der Talg (Unschlitt, graisse, suif, tallow) wird durch Ausschmelzen (Auslassen) namentlich des in der Bauchhöhle angesammelten Fettes des Rindviehs und der Schafe gewonnen. Die Härte des Talges richtet sich nach der Art des Thieres, welches ihn lieferte, und nach der Fütterungsweise. Die grösste Härte erreicht der Talg bei Trockenfütterung, die geringste bei Fütterung mit den Abfällen der Brauerei und Brennerei. Der russische Talg ist weit härter als der deutsche, eine Folge der in Russland länger als acht Monate währenden Trockenfütterung. Im Allgemeinen schmilzt der Talg bei 37° und enthält 75 Proc. seines Gewichtes starres Fett, aus Stearin (Tristearin) und Palmitin (Tripalmitin) bestehend, der Rest ist Oleïn (Trioleïn). Talg, der zu lange aufbewahrt wurde, ehe man ihn aus dem Zellgewebe ausschmolz, hat einen sehr üblen Geruch und meist auch eine dunkle Farbe. Die Trennung des Fettes von der Zellensubstanz kann auf zweierlei Weise bewirkt werden, einmal durch einfaches Erhitzen des rohen Talges, wodurch die Zellenwand eintrocknet, sich zusammenzieht und dem Zelleninhalt, dem Fett, auszutreten gestattet, oder das andere Mal durch gänzliche oder theilweise Zerstörung der Membrane durch chemische Mittel, entweder durch Schwefelsäure oder durch Salpetersäure oder durch Lauge. Eine der besten unter den vorgeschlagenen Methoden ist die von d'Arcet, bei welcher man sich der Schwefelsäure bedient und in verschlossenen Kesseln arbeitet. Die Schwefelsäure entmischt die sich bildenden Dämpfe und zerstört zum grossen Theil ihre nachtheiligen Wirkungen, zugleich erhält man mehr und besseren Talg. Bei Anwendung eines verschlossenen Kessels leitet man die sich entwickelnden Dämpfe entweder in den Feuerraum oder in einen Verdichtungsapparat. Man wendet nach d'Arcet auf 100 Th. in Stücke zerschnittenen Talg 1 Th. Schwefelsäure und 50 Th. Wasser an. Während bei dem gewöhnlichen Verfahren des Ausschmelzens der Verlust gewöhnlich 15 Proc. beträgt, vermindert er sich bei dem d'Arcet'schen Verfahren auf 5–8 Proc.
Das Schmalz (Schweineschmalz) findet in Europa seines hohen Preises wegen in der Seifensiederei nur selten Anwendung, in grosser Menge dagegen in Nordamerika, namentlich in Cincinnati, wo enorme Quantitäten von Schweinefett producirt werden, welche man fabrikmässig in festes Fett (42–44 Proc.) und in flüssiges Schmalzöl (lardoil), gegen 56–58 Proc. des ursprünglichen Fettes betragend, trennt. Letzteres soll in Amerika zur Verfälschung des Olivenöles Verwendung finden.
Das Oliven- oder Baumöl wird in der Provence, in Italien und Spanien, an der nordafrikanischen Küste etc. aus den Oliven, den Früchten des Oelbaumes (Olea europaea), aus der Familie der Jasmineen, gewonnen. Es ist für die Güte des Oeles nothwendig, die Einsammlung der Oliven zu der geeignetsten Zeit vorzunehmen, d. h. in den Monaten November und December. Nur die vollkommen reifen Oliven geben ein Oel ohne allen Nebengeschmack, die nicht hinlänglich zur Reife gelangten liefern ein herbes und bitteres Oel, die überreifen dagegen ein dickes, leicht ranzig werdendes. Im südlichen Frankreich befolgt man bei der Darstellung des Olivenöles folgendes Verfahren: Die reifen Oliven werden auf einer Mühle gemahlen und dadurch in einen Brei verwandelt; der Brei kommt in platte, aus Binsen geflochtene Körbe oder Säcke oder zweckmässiger in rosshaarene Pressbeutel und darin unter die Presse. Das beim ersten Pressen erhaltene Oel ist die vorzüglichste Sorte und heisst Jungfernöl (huile vierge). Nach dem ersten Pressen enthält der Brei noch eine nicht unbeträchtliche Menge Oel; um dasselbe zu gewinnen, übergiesst man den Brei mit siedendem Wasser und bringt ihn dann von Neuem unter die Presse. Ungeachtet des zweimaligen Auspressens bleibt immer noch Oel genug in den Oelkuchen oder Oeltrestern (grignons) zurück, um die weitere Behandlung derselben vortheilhaft zu machen. Das durch das zweite Auspressen gewonnene Oel besitzt eine schöngelbe Farbe, hat aber eine grössere Neigung zum Ranzigwerden als das Jungfernöl. Gewisse Sorten davon verwendet man in der Türkischrothfärberei, zum Einfetten der Wolle behufs des Vorspinnens u. s. w. Dasjenige, das zur ersten Anwendung fähig ist, heisst Tournantöl, das zum Einfetten der Wolle dienende Lampantöl. Ersteres reagirt sauer, enthält also freie fette Säuren, ist dick, trübe und ranzig und besitzt die Eigenschaft, mit kohlensauren Alkalien eine emulsionähnliche Flüssigkeit zu bilden, die in der Türkischrothfärberei den Namen Weissbad führt. Ein dickes, unreines, sogenanntes Huile d'enfer scheidet sich in den Cisternen ab, in denen man das zum Auspressen der Oliven benutzte Wasser aufbewahrt. Der zweimal ausgepresste Brei wird nochmals gemahlen und darauf ausgepresst. Das durch dieses Verfahren gewonnene Oel (Nachöl) eignet sich nur zur Seifenfabrikation. Seit einer Reihe von Jahren hat man an verschiedenen Orten die Extraktion des Olivenöls aus den Oliven mittelst Schwefelkohlenstoff dem Auspressen vorgezogen.
Der Thran (Fischthran), aus dem Speck der Bartenwale oder Walfische, der Potfische, der Delphine und hauptsächlich der Flossenfüssler (Seehunde, Seelöwen, Walrosse) und anderer Seesäugethiere gewonnen, ist verschieden je nach der Thierart und der Bereitungsweise. Er hat ein spec. Gewicht von 0,927 bei 20°, scheidet bei 0° etwas festes Fett ab, löst sich in grösseren Mengen Weingeist und besteht aus Oleïn, Stearin und kleinen Mengen von Glyceriden der Valeriansäure und ähnlichen flüchtigen fetten Säuren. Der Thran ist nicht nur ein wichtiges Material der Seifenfabrikation, sondern dient auch zum Einfetten des Leders, zur Fabrikation von sämischgarem Leder u. s. w. Das Hanföl, aus den Hanfsamen (Cannabis sativa) gewonnen, welche etwa 25 Proc. davon liefern, ist im frischen Zustande hellgrün, nimmt später eine braungelbe Farbe an. Es dient hauptsächlich zur Bereitung der grünen Seife. Das Leinöl, ebenfalls trocknend, wird aus dem Leinsamen (Linum usitatissimum) gewonnen, der 22 Proc. giebt. Sein spec. Gew. ist 0,9395 bei 12°. Es besteht zum grössten Theil aus einem ölartigen Glyceride, das bei der Verseifung eine von der Oelsäure verschiedene Säure liefert; es enthält auch etwas Palmitin. Das Ricinusöl von Ricinus communis verhält sich beim Verseifen dem Cocosnussöl sehr ähnlich. Wenn die Ricinusstaude, wie in Frankreich und in Algerien die Aussichten dazu vorhanden sind, eine ausgedehntere Cultur wird erfahren haben, dürfte das Ricinusöl einige Wichtigkeit für die Seifenfabrikation erlangen. Das Rapsöl giebt für sich, mit Alkalien versotten, eine schlechte, schaumige und krümlige Seife; diese unangenehmen Eigenschaften werden nach Alex. Müller beseitigt, wenn man das Rapsöl vorher in Rapselaidin überführt, was auf folgende Weise geschieht: Man giesst in einen hölzernen Bottich zu je 1 Ctr. Rapsöl 1 Pfd. Salpetersäure, die mit 1½–2 Pfd. Wasser verdünnt wird, mischt einige eiserne Nägel hinzu und rührt Oel und die saure Flüssigkeit mit einem hölzernen Spatel wiederholt durcheinander. Indem die sich bildende salpetrige Säure auf das Oel einwirkt, erstarrt dasselbe nach und nach zu einer gelben Fettmasse, welche nach einigen Wochen, wenn die Consistenz nicht mehr zunimmt, direct mit Natronlauge verseift werden kann. Die bei der Stearinkerzenfabrikation in grosser Menge abfallende rohe Oelsäure (eine Auflösung von unreiner Stearinsäure und Palmitinsäure in Oelsäure) ist gleichfalls ein wichtiges Material zur Herstellung der Seife. Der bei der Destillation des Terpentinöles bleibende, gelblich bis undurchsichtigschwarzbraune Rückstand, das Colophonium, wird aus Nordamerika in grosser Menge nach Europa gebracht und hier zur Fabrikation der Harzseife, zum Leimen der Papiermasse und, mit Talg- und Oelseife vermischt, als gelbe Seife verwendet.
Lauge.
Das zweite wichtige Rohmaterial der Seifensiederei bildet die Lauge, eine wässerige Lösung von Aetzkali oder Aetznatron. Die Lauge hat nicht nur insofern Bedeutung, als sie einen Bestandtheil der Seife ausmachen soll, sondern auch weil sie durch ihre chemische Einwirkung auf die Fette eine Zerlegung derselben und eine Umwandlung in Seifen bewirkt.
In der Regel stellt der Seifenfabrikant die Lauge selbst dar und zwar früher meist mit Hülfe von Holzasche und Potasche, gegenwärtig meist mittelst Soda. Die Umwandlung der Alkalicarbonate in ätzende geschieht auf die gewöhnliche Weise mit Hülfe von gebranntem Kalk. Neuerdings liefern indessen die chemischen Fabriken dem Seifenfabrikanten das Aetznatron unter dem Namen Soda- oder Seifenstein (vergl. Seite 207) fix und fertig.