III. Abschnitt Technik des Glases, der Thonwaaren, des Gypses, Kalkes und Mörtels. Die Glasfabrikation.
Reading edition
Begriff und allgemeine Eigenschaften des Glases.
Das Glas ist ein durch Schmelzen erhaltenes amorphes Gemenge verschiedener Silicate, in welchem gewöhnlich Alkalisilicat und Calciumsilicat die Hauptbestandtheile bilden. Bei gewissen Gläsern wie bei dem Wasserglas, dessen Anwendbarkeit auf seine Löslichkeit im Wasser sich gründet, ist nur kieselsaures Alkali vorhanden; in allen anderen Fällen sind neben dem Alkali (Kali oder Natron) noch andere Basen, entweder alkalische und eigentliche Erden wie Kalk, Baryt, Strontian, Magnesia, Thonerde u. s. w., oder Metalloxyde wie Bleioxyd, Wismuthoxyd, Thalliumoxyd, Zinkoxyd, Eisenoxydul, Manganoxydul u. s. w., vorhanden. In einzelnen Fällen, wie bei der Darstellung gewisser zu optischen Zwecken dienender Gläser, wird die Kieselsäure entweder zum Theil oder gänzlich durch Borsäure ersetzt.
Das Glas ist entweder durchsichtig (eigentliches Glas) oder es ist undurchsichtig (Schmelzglas oder Email), farblos oder gefärbt und widersteht, wenn man von dem Wasserglase absieht, der Einwirkung von Luft und Wasser, den Einflüssen der gewöhnlichen Säuren und alkalischen Flüssigkeiten bis zu einem gewissen Grade. Durchsichtigkeit und Beständigkeit in chemischer Hinsicht sind die werthvollsten Eigenschaften des Glases, die demselben anhaftende Zerbrechlichkeit und Sprödigkeit ein Uebelstand, der aber mit der Natur des Glases auf das Innigste verknüpft ist. Amorphismus gehört zum Grundbegriffe des Glases. Verschwindet der amorphe Zustand des Glases, d. h. geht es in den krystallinischen Zustand über, so hört es auf, Glas zu sein. Der Amorphismus des Glases wird durch die Zusammengesetztheit bedingt. Einfache Silicate haben das Bestreben, aus dem amorphen Zustand in den krystallinischen überzugehen und sind schon aus dem Grunde nicht zur Glasfabrikation geeignet. In Folge der amorphen Beschaffenheit geht dem Glase jede regelmässige Spaltbarkeit ab und ist an den stets scharfkantigen Bruchstücken nur der muschelige Bruch nach allen Richtungen hin wahrzunehmen. Ist das Glas in dicken Massen spröde, so zeigt es in dünnen Blättchen und Fäden eine grosse Elasticität und Biegsamkeit. Die einzelnen Silicate, ihre Qualität und Menge sind für die Beschaffenheit der Glasmasse von grosser Wichtigkeit; die Silicate der Alkalimetalle geben dem Glase Leichtflüssigkeit und Weiche, kieselsaures Kalium giebt dem Glase weniger Glanz als das Natriumsilicat, lässt es dagegen ungefärbt, während Natriumzusatz dem Glase stets eine bläulich-grüne Färbung ertheilt. Calciumsilicat macht das Glas beständiger, härter und glänzender, aber auch strengflüssiger, doch nicht in so hohem Grade als das Magnesium- und Aluminiumsilicat. Das Bleisilicat und eben so das Wismuthsilicat machen das Glas leicht flüssig und schleifbar, ausserdem ertheilen sie demselben neben hohem Glanz bedeutendes Lichtbrechungsvermögen, in optischer Beziehung werthvolle Eigenschaften. Das Zinksilicat und das Bariumsilicat verhalten sich dem Bleisilicat bezüglich des Glanzes und des Lichtbrechungsvermögens ähnlich, nur ist das Bariumglas härter als das Bleiglas. Das Zinksilicat hat das Eigenthümliche, dass es die grünliche Färbung des Natriumsilicates zum Verschwinden bringt. Eisen- und Mangansilicat machen das Ganze leichtflüssig und gefärbt. Silicate anderer Metalloxyde kommen in der Zusammensetzung der Glasmasse nur insofern in Betracht, als sie färbende Eigenschaften besitzen.
Eintheilung der Glassorten.
Lässt man die chemische Zusammensetzung der Glasmasse als Eintheilungsgrund gelten, so hat man folgende vier Glasarten zu unterscheiden:
I. Das Kalium-Calcium-Glas oder böhmische Krystallglas ist vollkommen farblos, äusserst strengflüssig, hart und durch chemische Beständigkeit ausgezeichnet. Das Spiegelglas ist häufig ein Gemisch von dieser Glassorte mit der nachfolgenden.
II. Das Natrium-Calcium-Glas, französisches Glas, Fensterglas, ist etwas härter als das vorige, weniger strengflüssig und zeigt die allem Natriumglase charakteristische bläulichgrüne Färbung. Das zu optischen Zwecken dienende Crownglas gehört hierher.
III. Das Kalium-Blei-Glas, Krystall- oder Klingglas, ist weich und leicht schmelzbar. Es zeichnet sich durch hohes specifisches Gewicht, Glanz, Lichtbrechungsvermögen und einen schönen Klang aus. Varietäten dieser Glasart sind 1) das Flintglas, ein optisches Glas, welches reicher an Blei ist als das Krystallglas und ausser dem Blei zuweilen Wismuth, neben der Kieselsäure zuweilen Borsäure enthält; 2) der Strass, die Grundlage der künstlichen Edelsteine.
IV. Das Aluminium-Calcium-Alkaliglas, Bouteillenglas oder Buttelglas, enthält ausser den genannten Basen oft noch beträchtliche Mengen von Eisen und Mangan und an der Stelle des Calciums oft Magnesium. Das Alkali ist in geringerer Menge vorhanden, als in den übrigen Glassorten. Die Farbe ist röthlichgelb oder dunkelgrün.
Das specifische Gewicht des Glases ist von seiner Zusammensetzung abhängig. Das Alkali-Calcium-Glas ist das leichteste, dann folgt das Aluminium-Calcium-Alkaliglas und zuletzt das Thalliumglas wie aus nachstehenden Angaben folgt:
Böhmisches Krystallglas 2,396
Crownglas 2,487
Spiegelglas 2,488
Fensterglas 2,642
Bouteillenglas 2,732
Krystall- oder Klingglas 2,9 – 3,255
Flintglas von Frauenhofer 3,77
„ „ Faraday 5,44
Thalliumglas 5,62
Die Strahlenbrechung ist bei langsam gekühlten Gläsern einfach, bei rasch gekühlten oder gepressten doppelt. Die Grade der Strahlenbrechung sind sehr verschieden, Blei- und Wismuthgläser brechen das Licht am stärksten, erreichen aber nie den Grad der Lichtbrechung, wie diamantglänzende Körper. Setzt man den luftleeren Raum als Einheit, so ist der Brechungsexponent des glasglänzenden Bergkrystalles = 1,547, der des Diamanten aber 2,506. Bei Crownglas von Frauenhofer von 2,52 spec. Gewicht ist der Brechungsexponent = 1,534–1,544, bei Flintglas von Frauenhofer von 3,7 spec. Gewichte der Brechungsexponent = 1,639, bei Thalliumglas von Lamy = 1,71–1,965.
Rohmaterialien der Glasfabrikation.
Die Rohmaterialien der Glasfabrikation sind folgende:
1) Die Kieselerde, die sich rein als Bergkrystall, Quarz und in gewissen Sandsorten und mit Basen verbunden in vielen Silicaten findet, wie z. B. in dem Feldspath, wird in der Glasfabrikation meist als Quarz, Sand oder Feuerstein angewendet. Der Sand muss zu den bessern Glassorten möglichst eisenfrei sein; das Eisen, das in der Regel nur in Gestalt von Eisenoxyd auf der Oberfläche der reinen Quarzkrystalle, aus denen der Sand besteht, sich befindet, wird entweder durch einfaches Waschen oder besser noch durch Digestion mit Salzsäure entfernt. Vor der Anwendung pflegt man den Sand auszuglühen, damit er mürbe werde, sich mit weniger Mühe mahlen lasse und leichter schmelze. Zuweilen muss der Sand geschlemmt werden, um ihn von Thon, Humus u. dgl. zu befreien. Zu ordinären Glassorten, wo die Farbe des Glases unwesentlich ist, ist es vortheilhafter, einen unreinen Sand anzuwenden, da mit Thon, Mergel und Lehm verunreinigter Sand weit leichter schmilzt als reiner. Aus diesem Grunde bedient man sich zur Herstellung des Bouteillenglases anstatt der Kieselerde nicht selten des Mergels oder Lehms, welche ausser der Kieselerde auch noch beträchtliche Mengen von Thonerde in die Glasmasse bringen.
2) Die Borsäure setzt man für gewisse Glassorten als theilweises Ersatzmittel für Kieselsäure zu; sie befördert die Schmelzbarkeit der Masse, giebt dem Glase einen hohen Glanz und ist ein vorzügliches Mittel gegen das Entglasen. In der Regel setzt man sie der Glasmasse in Gestalt von Borax (Natriumborat) zu. Neuerdings hat man vorgeschlagen, die Tiza (Boronatrocalcit) in der Glasfabrikation anzuwenden.
3) Kali und Natron wendet man in sehr verschiedener Form in der Glasfabrikation an, Kali jedoch meist in Form von Potasche oder unvollständig ausgelaugter Holzasche, Natron meist in Gestalt von Soda und Glaubersalz, in einzelnen seltenen Fällen in Form von Kryolith und von Natrium-Aluminat. Calcinirte Soda wird, wenn es die Art des herzustellenden Glases erlaubt, gegenwärtig stets der Potasche vorgezogen, da das Natron, bei billigerem Preise, eine grössere Sättigungscapacität besitzt, 10 Th. Natriumcarbonat entsprechen 13 Th. Kaliumcarbonat. In der neueren Zeit wird zu weissem Glase das Natron in Gestalt von Glaubersalz[86] gesetzt; in diesem Falle setzt man zu dem Gemenge der Kieselerde mit dem Glaubersalz so viel Kohle, dass die Schwefelsäure des Glaubersalzes zu schwefliger Säure und die Kohle zu Kohlenoxyd reducirt wird. Das entstandene Natriumsulfit wird dann leicht von der Kieselsäure unter Freiwerden von schwefliger Säure zersetzt. Auf 100 Th. Glaubersalz (wasserfrei) wendet man 8–9 Th. Kohle an. Ein Ueberschuss von Kohle ist nachtheilig, weil sich dadurch eine grosse Menge Schwefelnatrium bilden würde, welches das Glas braun färbt.
4) Der in der Glasfabrikation angewendete Kalk muss möglichst eisenfrei sein. Man verwendet ihn als Marmor oder Kreide entweder im rohen Zustande, d. h. ohne ihn vorher zu brennen oder zu pulvern, oder gebrannt und gelöscht. In der Regel kommt er im natürlichen Zustande entweder als gepochter Kalkstein oder geschlemmte Kreide zur Verwendung. Auf 100 Gewichtstheile Sand rechnet man in der Regel 20 Gewichtstheile Kalk. In einigen böhmischen Fabriken wendet man den Kalk in der zweckmässigsten Form, nämlich als Calciumsilicat, als Wollastonit an, welcher die Formel SiO3Ca hat. Anstatt des Kalkes kann man auch Strontian und Baryt anwenden, ersteren in Gestalt von Strontianit (SrCO3) letzteren in Form von Witherit (BaCO3). Der Flussspath (CaFl2) und das bei der Verarbeitung des Kryoliths auf Soda fallende Fluorcalcium werden seit einiger Zeit zur Herstellung von Milchglas angewendet, eben so das Natrium-Aluminat.
5) Das Bleioxyd wird in den meisten Fällen in Gestalt von Mennige angewendet, welche, indem sie einen Theil ihres Sauerstoffs abgiebt und dadurch zu Bleioxyd reducirt wird, reinigend auf die Glasmasse einwirkt. Das Blei giebt dem Glase ein hohes specifisches Gewicht, hohes Lichtbrechungsvermögen, Weichheit und Schleifbarkeit. Es ertheilt dem Glas einen schwachgelblichen Ton und hat den Uebelstand, die Masse der Glashäfen stark anzugreifen. Die Mennige muss vollkommen frei sein von Kupfer und Zinnoxyd, weil ersteres das Glas grün färben, letzteres das Glas milchig und undurchsichtig machen würde. Das Bleiweiss würde eben so gut als die Mennige in der Glasfabrikation Anwendung finden können, wenn es nicht meist mit Schwerspath versetzt wäre.
6) Das Zinkoxyd wird der Glasmasse stets in Gestalt von Zinkweiss zugesetzt. Wenn die Farbe des herzustellenden Zinkglases nicht in Betracht zu ziehen ist, so wird man mit Sand, Glaubersalz und Zinkblende Zinkglas herstellen können.
7) Das Wismuthoxyd, das nur in kleiner Menge zur Herstellung gewisser optischer Gläser Anwendung findet, wird zu der Glasmasse entweder als Wismuthoxyd oder als salpetersaures Wismuthoxyd gesetzt.
Die Formeln gewisser in der Natur vorkommender Silicate nähern sich in ihrer Zusammensetzung dergestalt der des Bouteillenglases, dass dieselben, mit den erforderlichen Zusätzen versehen, in der Glasfabrikation Anwendung finden können. Hierher gehören der Feldspath, der Pechstein, der Bimsstein, der Klingstein, der Amphibol, der Basalt und manche Laven. Auch manche Hochofen- und Eisenfrischschlacken finden in der Glasfabrikation Anwendung. So wird der sogenannte schwarze Hyalith in Böhmen durch Zusatz von Eisenfrischschlacken, dann auf dem Fichtelgebirge ein ähnliches schwarzes Glas, das Knopfglas, durch Zusatz von eisenhaltigen Amphibolgesteinen dargestellt. Der Feldspath würde ein kostbares Rohmaterial der Glasfabrikation abgeben, wenn er wohlfeil genug zu erlangen wäre; durch Zusatz von Borax und Bleioxyd kann man mit ihm ein allen Anforderungen entsprechendes Glas darstellen. Gewisse Laven kann man, ebenso wie den Basalt, ohne weiteren Zusatz durch Schmelzen in Glas überführen. Leichtschmelzende Thone, eisen- und kalkhaltiger Lehm oder Mergel lassen sich auch zu Bouteillenglas anwenden, eben so auch Granit (besonders der finnländische, Rapakiwi genannt), der unter Zuschlag von Schwerspath auf mehreren Bouteillenhütten verschmolzen wird.
Entfärbungsmittel.
Zu farblosen Gläsern bedient man sich ausser den genannten Materialien noch gewisser Entfärbungsmittel, welche theils chemisch durch Sauerstoffabgabe, theils physikalisch durch Ergänzung verschieden gefärbter Nüancen zu Weiss wirken. Solche Entfärbungsmittel sind der Braunstein, die arsenige Säure, der Salpeter und die schon erwähnte Mennige.
1) Der Braunstein (MnO2) wird schon seit den ältesten Zeiten zum Farblosmachen der Glasmasse angewendet. Bei der Anwendung des Braunsteins ist zu berücksichtigen, dass er nur in geringer Menge der Glasmasse zugesetzt, dieselbe entfärbt, in grosser Quantität dagegen derselben eine violette oder vielmehr amethystrothe Färbung ertheilt, die so intensiv sein kann, dass das Glas schwarz und undurchsichtig erscheint. Die violette Färbung des Glases wird in der Regel wol durch Manganisilicat (kieselsaures Manganoxyd) herbeigeführt, während, wenn der Braunstein entfärbend wirken soll, Manganosilicat (kieselsaures Manganoxydul) in der Masse sich befinden muss. Ueber die Art und Weise, wie der Braunstein entfärbend auf die Glasmasse wirke, sind verschiedene Erklärungen gegeben worden. Am richtigsten wol ist es die Entfärbung der Glasmasse einem Ergänzen complementärer Farben zu Weiss, nämlich dem Grün vom Ferrosilicat, und dem Violett vom Manganosilicat, zuzuschreiben; zu dieser Annahme ist man um so mehr berechtigt, als Körner in Jena bereits im Jahre 1836 den Beweis geliefert hat, dass man durch Zusammenschmelzen von Gläsern, die durch Eisen grün und durch Mangan röthlich gefärbt waren, ein farbloses Glas erhalte, Suckow ferner farbloses Glas durch Zusammenschmelzen von durch Manganoxydul schwach roth gefärbtem Glas mit Kupferoxyd erhielt. Auf den Glashütten des bayerischen Waldes giebt man einem rosenrothen Quarz von Rabenstein bei Zwiesel den Vorzug, indem die Fabrikanten behaupten, dass sie mit keiner andern Quarzart, selbst nicht mit dem reinsten Bergkrystall, eine so reine Glasmasse darzustellen vermöchten. v. Fuchs fand in diesem Quarz 1–1,5 Proc. Titanoxyd, welches in ähnlicher Weise chromatisch neutralisirend zu wirken scheint, wie der Braunstein. Kohn empfiehlt als Entfärbungsmittel oder Maskirungsmittel, ein Gemisch von Nickeloxydul oder Antimonoxyd, durch welches man im Stande sei, dem Glase eine durch die ganze Masse hindurch gleichmässige, ins Röthliche ziehende Färbung zu ertheilen. Ein neuerdings in Vorschlag gekommenes Entfärbungsmittel ist das Zinkoxyd, welches die grüne Färbung des Glaubersalzglases entfernen und ausserdem dem Glase einen höhern Glanz ertheilen soll. 2) Die arsenige Säure wirkt als Entfärbungsmittel nur chemisch, sei die Färbung des Glases durch Kohle oder durch Ferrosilicat hervorgebracht. Ist ein kohlehaltiges Glas durch arsenige Säure zu entfärben, so hat man folgendes Schema:
Arsenige Säure As2O3 geben Arsen As2
Kohle 3C Kohlenoxydgas 3CO
hat man ein eisenoxydulhaltiges Glas durch arsenige Säure zu entfärben, so geben:
Eisenoxydul 6FeO geben Eisenoxyd 3Fe2O3
Arsenige Säure As2O3 Arsen As2.
Die arsenige Säure wird durch Kohle und Eisenoxydul schon in schwacher Rothglut reducirt und das Arsen verflüchtigt. Man bringt die arsenige Säure in die Glasmasse erst, nachdem dieselbe vollkommen geschmolzen ist und drückt ein Stück davon mit Hülfe einer Eisenstange bis auf den Boden des Glashafens hinab. Durch die sich sofort entwickelnden Dämpfe von arseniger Säure findet eine Verbrennung des Kohlenstoffs und eine Oxydation des Eisenoxyduls zu dem minder färbenden Eisenoxyd statt und das reducirte Arsen entweicht. 3) Der Salpeter wird meist als Chilisalpeter (Natriumnitrat) zu der Glasmasse gesetzt. Bei der Fabrikation von Bleiglas möchte auch die Anwendung von Bleinitrat am Platze sein. Bariumsalpeter ist in neuerer Zeit ebenfalls als Entfärbungsmittel der Glasmasse vorgeschlagen worden. Seine Wirkung ist der der arsenigen Säure gleich.
4) Dass die Mennige auch als Entfärbungsmittel dient, wurde bereits angeführt. Nach Chambland sollen die chemisch wirkenden Entfärbungsmittel dadurch ersetzt werden können, dass man einen Strom atmosphärischer Luft in das schmelzende Glas leitet. Dadurch wird ferner die Glasmasse in Bewegung gesetzt, die Theile gehörig gemischt und die Masse gleichförmig.
Glasscherben.
Die in den vorstehenden Abschnitten betrachteten Materialien der Glasfabrikation werden niemals für sich allein verschmolzen, sondern immer mit ungefähr dem dritten Theile schon fertigen Glases. Dazu dienen die Glasscherben oder Brocken (das Bruchglas), deren sorgfältiges Einsammeln eben so gut zum Betrieb einer Glasfabrik gehört, wie das Lumpensammeln zum Betrieb einer Papiermühle. Durch umsichtiges Sammeln gehen in der That nur geringe Mengen von Glas verloren, so dass der Glasfabrikant thatsächlich nur die Umgestaltung der Glasbrocken zu übernehmen hat. Da bei wiederholtem Umschmelzen der Glasscherben immer ein Theil der Alkalien durch Verflüchtigung verloren geht, so muss bei jedesmaligem Schmelzen Alkali zugegeben werden. Auch das sogenannte Herd- und Pfeifenglas, welches sich bildet, wenn die Glasmasse während der Schmelzung zu stark schäumt und übersteigt, oder ein Glashafen reisst oder durchlöchert wird und die Masse sich mit der Asche mischt, oder endlich an der Bläserpfeife hängen bleibt, dient als Zusatz zur Glasmasse.
Die Glashäfen.
Die Glashäfen oder die Schmelzgefässe, in welchen der Glassatz geschmolzen wird, werden auf der Hütte selbst aus schwer schmelzbarem Thon und gepulverten Charmottesteinen angefertigt; sie sind ungefähr 0,6 Meter hoch und in den Wänden 9–12 Centimeter stark. Die Häfen werden im Schatten und vor Luftzug geschützt, in einer Temperatur von 12–15° getrocknet. Während des Trocknens wird der Boden des Hafens, als der dickste Theil, öfters gestampft, bis das Stampfen keinen Eindruck mehr auf die Masse macht. Nachdem diese Consistenz erreicht ist, bringt man die Glashäfen in einen Raum, dessen Temperatur allmälig bis auf 30 bis 40° gesteigert wird. Nachdem sie etwa einen Monat daselbst verweilt, können sie in die Aufwärmeöfen (Temperöfen) gebracht werden, die aber auch bis auf etwa 50° abgekühlt sein müssen. Das Brennen oder Aufwärmen geschieht durch stufenweise Verstärkung des Feuers, bis endlich die Häfen bis zum Glühen erhitzt sind. In diesem Zustande bringt man sie aus dem Anwärmeofen in den Schmelzofen, welchen man auch vorher ungefähr bis zur Temperatur der erstern hat abfallen lassen. Das Feuer wird nach und nach in dem Ofen bis zur Schmelzhitze verstärkt, was nach 3–4 Stunden der Fall ist. In der Regel lässt man einen neuen Hafen während einer ganzen Arbeit, d. h. während 25–40 Stunden, leer stehen, ehe man den Glassatz einträgt. Aber auch dann würden die alkalischen Bestandtheile des Glassatzes (Potasche, Kalkstein, Glaubersalz, Soda etc.) die Masse der Glashäfen, die das Maximum der Dichte noch nicht erreicht haben, stark angreifen, und eine ziemliche Menge thonreiches Glas bilden, welches sich der Glasmasse beimischt und dieselbe fehlerhaft macht. Es ist deshalb zweckmässig, das erste Mal nur einen stark mit Glasbrocken versetzten Glassatz oder auch nur Glasabfälle in einen neuen Glashafen einzutragen. Es bildet sich dadurch auf den innern Hafenwänden ein sehr strengflüssiges Glas, welches gleich einer Glasur, die Hafenmasse vor weiterer Zerstörung schützt. Man nennt diese Arbeit das Aussäumen oder Einglasen der Glashäfen.
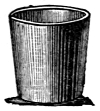
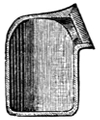
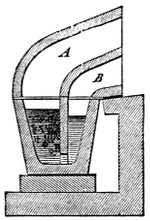
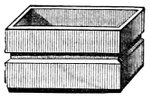
Die Form der Glashäfen ist verschieden. Bei Holz- und bei Gasfeuerung ist sie die eines nach unten conischen Cylinders (Fig. 120). Bei Steinkohlenfeuerung wendet man die Haubenhäfen oder bedeckten Häfen (Fig. 121) an, welche oben mit einer gewölbten Haube endigen, deren hinterwärts stehende Oeffnung sich von innen an das Arbeitsloch anschliesst. Eine eigenthümliche Art von Haubenhafen zeigt Fig. 122, hier befindet sich in der Mitte eine Scheidewand. Der Glassatz wird durch die Oeffnung A eingetragen, schmilzt in dieser, dem Feuer besonders ausgesetzten Abtheilung und dringt unter der Scheidewand in die andere Abtheilung B, in welcher die Masse geläutert aufsteigt, da die Unreinigkeiten (Glasgalle etc.) in A zurückbleiben, und dann ausgearbeitet wird. In der Fabrikation von gegossenen Spiegeln wendet man zum Läutern länglich viereckige Glashäfen (Glaswannen) (Fig. 123) an, welche in der Mitte mit einem Falze zum Eingriffe der Wangen der Zangen versehen sind, mit welchen sie gefasst und gehoben werden.
Fig. 120. Fig. 121. Fig. 122. Fig. 123.
Die Glasöfen.
Man theilt die Glasöfen ein 1) in Schmelz- oder Werköfen, in welchen der Glassatz geschmolzen und die daraus entstandene Glasmasse in einen solchen Zustand versetzt wird, dass sie zu Glasgeräthschaften verarbeitet werden kann; 2) in Nebenöfen, welche häufig mit dem Schmelzofen in Verbindung stehen deren Construction je nach dem Zwecke, zu welchem sie bestimmt sind, verschieden ist.
Fig. 124.
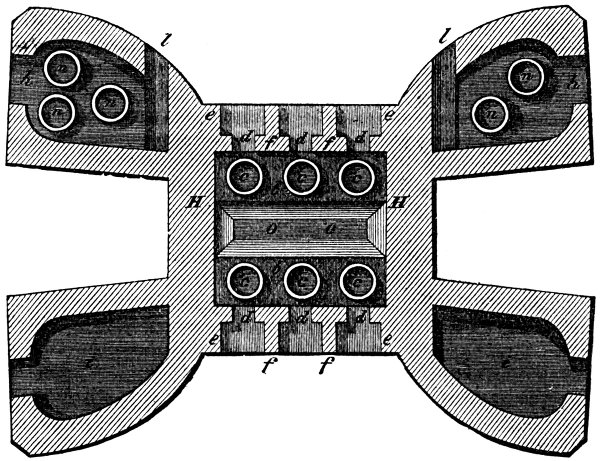
Die Schmelz- oder Werköfen können nur mit dem feuerfestesten Thone hergestellt werden. Als Baumaterial wendet man ein Gemenge von weissem Thon mit einer gleichen Quantität gebrannten und gesiebten Thones derselben Gattung an. Eine solche Mischung hat nicht die nachtheilige Eigenschaft, die der gewöhnliche getrocknete Thon besitzt, bei der Temperatur der Schmelzhitze zu schwinden; er ist ferner in Folge seiner lockern Beschaffenheit ein schlechter Wärmeleiter und bleibt von dem Fallen und Steigen der Temperatur ziemlich unberührt. Als Mörtel kann Kalkmörtel begreiflicherweise nicht dienen, da er den Thon der Ofenmasse auflösen und damit zu einem Glase zusammenschmelzen würde, man wendet deshalb zum Verbinden der Steine Thonbrei aus demselben Thone, aus dem das Baumaterial besteht, an. Man wendet die Ofensteine entweder weich, oder blos an der Luft getrocknet, oder in einem Ziegelofen gebrannt, an. Der Schmelzofen muss auf trocknem Grunde stehen; denn jeder nasse Boden kühlt den Boden von unten ab, wodurch nicht nur grössere Mengen von Brennmaterial verbraucht werden, sondern auch bei einer Abkühlung von unten die Glasmasse sitzenbleibt und sich nur obenher läutert. Es wird zum Grunde ein starkes oder doppeltes Steinpflaster und darüber ein Ziegelpflaster gegeben. Nachdem die Gewölbe geschlossen und die Flächen beschnitten und geebnet worden sind, besteht die ganze Masse des Ofens aus einem einzigen Stücke feuerfesten Thons, welches ein Gewicht von 800–1000 Ctr. hat. Der Ofen wird bei einer Temperatur von 12–15° getrocknet und das Austrocknen durch häufige Wiederholung des Schlagens der inneren und äusseren Fläche des Ofens befördert. Nach 4–5 Monaten ist der Ofen lufttrocken. Nun giebt man schwaches Feuer, das man während eines Monats verstärkt, um den Ofen zu brennen (Aufwärmen des Ofens); man giebt ferner dem Gewölbe eine massive Decke von Backsteinen (das Hemd) und überkleidet diese wieder 5–6 Zoll dick mit einem Gemenge von Lehm und Häcksel. Die Temperatur wird endlich gesteigert. Darauf ist der Ofen zur Aufnahme der Glashäfen geschickt. Weit häufiger werden besonders geformte, getrocknete oder gebrannte Ofensteine zum Ofenbau verwendet. In dem Schmelzofen wird so lange geschmolzen, als er aushält. Doch, wo man strengflüssiges Glas fabricirt und nicht besonders guten Thon zur Verfügung hat, ist die Dauer der Campagne 1¼–1¾ Jahr. Wo man dagegen im Besitz von feuerfestem Thone ist und leichtflüssige Bleigläser darstellt, kann ein Ofen 4–5 Jahre aushalten. In dem Glasofen befinden sich 6, 8–10 Glashäfen oder Wannen, welche sämmtlich auf gleiche Temperatur gebracht werden müssen: daher sind die Schmelzöfen stehende Flammenöfen, in welchen der Schmelzraum oberhalb des Feuerraums liegt. Der Schmelzraum ist entweder viereckig oder länglich rund und überwölbt. Durch die Mitte der Sohle geht ein ziemlich breiter Kanal, dessen beide Enden an den schmalen Seiten des Ofens die Feuerung bilden. Es bleiben daher zu beiden Seiten dieser Grube, Pipe genannt, zwei schmale Streifen — die Bank von der Ofensohle übrig, worauf die Häfen mit der Glasmasse stehen. Die Häfen auf der Bank umschliesst der sogenannte Ring, ein Mauerwerk von der Höhe der Häfen, und auf diesem steht die Ofenkappe oder Kuppe, welche den Ofen von oben bedeckt. An dem untern Theile der Kappe, über dem Ringe, vor jedem Glashafen, befindet sich das Arbeitsloch, durch welches der Glasmacher die geläuterte Glasmasse aus dem Hafen nimmt. Unter dem Formsteine geht durch den Ring zu jedem Hafen ein sogenanntes Glutloch, durch welches der Hafen auf der Bank umgedreht und gesetzt werden kann. Nachstehende Zeichnungen geben ein Beispiel eines viereckigen Hohlglasofens und zwar Fig. 124 den Grundriss des Ofens in der Höhe der Arbeitslöcher, Fig. 125 die äussere Ansicht des Ofens von der Seite der Arbeitslöcher, Fig. 126 einen Durchschnitt des Ofens nach der Länge, Fig. 127 einen Durchschnitt nach der Breite. In dem Grundrisse bedeuten o o die Pipe, c, c, c, c, c, c die Schmelzhäfen, n, n, n die Glashäfen, welche aufgewärmt werden sollen, d, d, d die Arbeitslöcher, b, b die Bänke, i, i zwei Vorwärme- und Kühlöfen, h, h zwei Temperöfen, e, e die äussern Brustmauern, auf welchen die Schienenwände f, f, f ruhen. l, l sind kleine Herde, um die Temperatur in den Temperöfen zu erhöhen, wenn es nöthig erscheinen sollte.
Fig. 125.
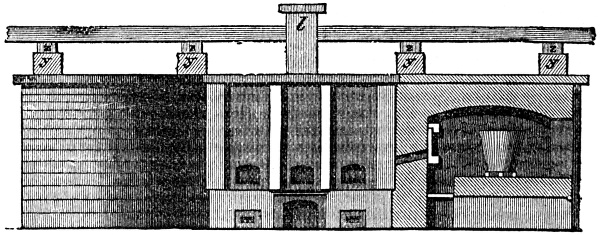
Fig. 125 bedarf keiner weiteren Erklärung; an dem einen Arbeitsloch ist ein Schornstein l gezeichnet y, y, y, y sind Quadersteine, auf welchen die hölzernen Träger z, z, z, z liegen, die einen Holzrost tragen, auf welchem das Scheitholz getrocknet wird.
Fig. 126.
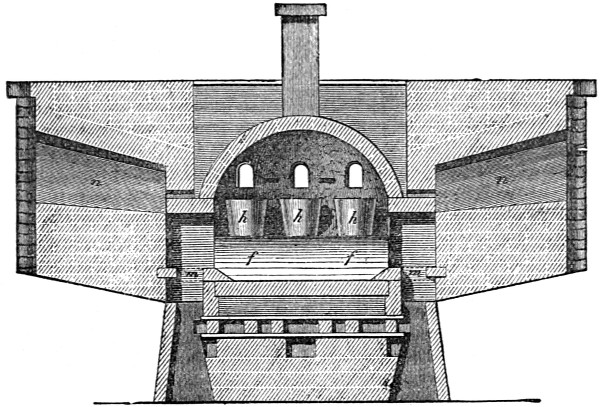
Fig. 127.
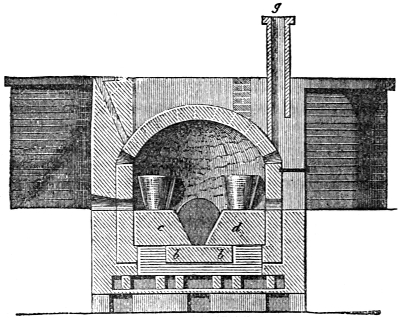
In Fig. 126 bedeuten f, f die Bank, auf welcher die Glashäfen h, h, h stehen; die über den Häfen befindlichen Oeffnungen sind die Arbeitsöffnungen; n, n sind die grossen Schürlochgewölbe. In Fig. 127, welche den Durchschnitt des Ofens nach der Breite zeigt, bedeutet b, b den Fundamentoder Sohlstein, c, d sind die Bänke, g der Schornstein, obgleich die Glasöfen in der Regel keinen Schornstein haben, durch den der Zug hervorgebracht wird; der Schornstein g hat nur die Bestimmung, die lästige und überflüssige Hitze nach oben zu führen (Fig. 127). Die Flamme des Brennmaterials, welche von den beiden Rosten m m (Fig. 126) in die Pipe strömt und von da in dem Schmelzraume sich verbreitet, tritt in die Temper- und Kühlöfen und von dort endlich in einen Schornstein. Die Schornsteine dienen indessen nur aushülfsweise zum Hervorbringen des Zuges. Die erforderliche Zuführung der Luft geschieht durch ein unter dem Roste liegendes kreuzförmiges System von vier Kanälen, welche dort, wo sie ins Freie münden, mit Steinen verschlossen sind; nur derjenige Kanal bleibt offen, auf welchen der Wind stösst. Ungeachtet dieser unvollkommenen Einrichtung geht doch in dem Schmelzofen eine lebhafte Verbrennung vor sich. Diejenigen Schmelzöfen, in denen mit Steinkohlen gefeuert wird, sind mit einem Roste versehen. Seit einigen Jahren wendet man die Siemens'schen Glasschmelzöfen mit Gasfeuerung und Regeneratoren[87] (vergl. Seite 22) vielfach als Glasöfen an.
Fig. 128.
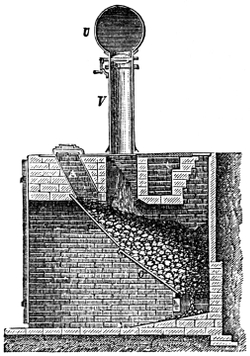
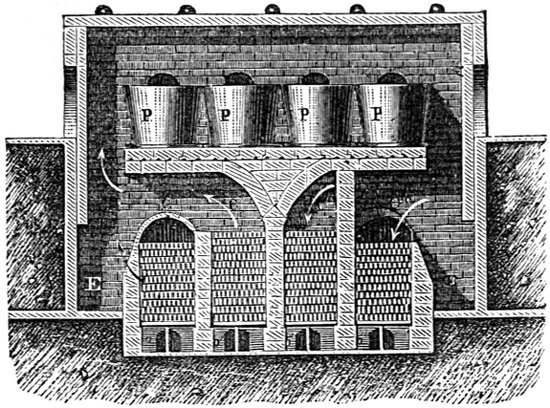
Der Siemens'sche Ofen besteht aus zwei Theilen, dem Generator (Fig. 128) und dem Schmelzofen (Fig. 129). Ersterer ist von dem Ofen völlig getrennt und kann sich in weiter, vielleicht 30 und mehr Meter Entfernung von ihm befinden, wobei dann die Gase durch ein weites Rohr nach dem Ofen hingeleitet werden. Das Brennmaterial (Braunkohle, Torf, Steinkohle, Holz)[88] wird in den Generator durch die Füllvorrichtung A in Zeiträumen von 2–6 Stunden eingeführt; auf der schiefen Ebene rutscht es weiter herab, um auf den Treppenrost O zu gelangen, wo die Gasbildung erfolgt. Das Gas, aus einem Gemenge von Kohlenoxyd und Stickstoff bestehend, steigt mit einer Temperatur von 150–200° aus dem Generator durch eine weite Blechröhre V 4–5 Meter in die Höhe, gelangt von da in ein horizontales Rohr und zieht dann in den Schmelzofen. Der obere Raum desselben ist einem gewöhnlichen Glasofen mit den Häfen P, P … ganz ähnlich, in dem unteren Raume befinden sich die Regeneratoren (vgl. S. 311), mit Gitterwänden versehene und damit angefüllte Räume. Die Gase aus dem Generator ziehen zunächst in das eine Regeneratorsystem, welches im Glühen sich befindet, nehmen dann darin die Temperatur der Steine an und gehen dann in den Schmelzraum, wo sie zur Verbrennung heisse Luft vorfinden, welche einen ähnlichen mit glühenden Steinen gefüllten Regenerator durchstrichen hat. Die heissen Verbrennungsprodukte ziehen aus dem Schmelzraum durch ein zweites System von Regeneratoren und erhitzen die darin enthaltenen kalten Steine, welche durch passende Umstellung des Gas- und Luftstromes Gase und Verbrennungsluft wieder erhitzen. Die Gase entweichen zuletzt, nachdem sie den grössten Theil ihrer Wärme in den Regeneratoren abgelagert haben, in den Schornstein. Die Erfahrung hat gelehrt, dass man in mit Steinkohlen betriebenen Regeneratoröfen selbst bleihaltiges Glas in offenen Häfen schmelzen kann, ohne eine Reduction von Blei durch Rauch befürchten zu müssen. Die Brennmaterialersparniss gegenüber den älteren Glasöfen beträgt 30–50 Proc.
Fig. 129.
Vorbereitung des Satzes und das Schmelzen.
Ehedem galt die krystallisirte Kieselerde, der Bergkrystall, als das vollkommenste Glas und die Aufgabe der Glasfabrikation schien nur eine möglichst getreue Nachahmung oder eine künstliche Darstellung dieses Minerals zu sein. Man hatte sich daran gewöhnt, allein die Kieselerde als wirklichen Bestandtheil des Glases zu betrachten, die alkalischen Zusätze hielt man nur für Körper, welche man in der Absicht zusetzte, die für sich unschmelzbare Kieselerde zum Schmelzen zu bringen. Man nannte deshalb die in der Glasfabrikation angewendeten Alkalien und Erden Flussmittel, ein Ausdruck, der sich bis auf den heutigen Tag unter den Glasmachern erhalten hat. Es war nicht unbekannt, dass mit der Menge der Zusätze der Brennmaterialverbrauch und die Strengflüssigkeit der Glasmasse, auf der andern Seite aber auch die Haltbarkeit des daraus dargestellten Glases abnehme. Dem Glase neben bestimmten, einer gewissen Glassorte eigenthümlichen Eigenschaften den erforderlichen Grad der Haltbarkeit und Schmelzbarkeit zu geben, dabei den Brennstoffverbrauch auf das Minimum zu reduciren und in der kürzesten Zeit das grösste Quantum an Glas zu verarbeiten, das sind die Rücksichten, die der Glasfabrikant bei der Herstellung der Glasmasse zu nehmen hat.
Von besonderer Wichtigkeit für das Verständniss des Vorganges bei der Glasfabrikation ist die Kenntniss des Verhaltens des Glases im Feuer. Bei dem Maximum der Temperatur des Glasschmelzofens, ungefähr bei 1200–1250° C., ist das geschmolzene Glas dünnflüssig und etwa von der Consistenz eines dicken Zuckersaftes. Diese Beschaffenheit ist für die Läuterung der Glasmasse sehr wesentlich, weil in dem dünnflüssigen Zustande alle Körper, die nicht in der Masse sich auflösen können, entweder auf der Oberfläche oder am Boden der Schmelzgefässe sich abscheiden. In diesem Zustande nun kann ferner das Glas gegossen werden. In der Rothglühhitze ist das Glas ungemein dehnbar und geschmeidig; auf dieser Eigenschaft beruht die mechanische Verarbeitung des Glases. Zwei Stücke rothglühendes Glas lassen sich durch blosses Aneinanderdrücken zu einem Ganzen vereinigen. Bei dem Glasspinnen wird das Glas zu dem äussersten Grade seiner Dehnbarkeit gebracht; man bedient sich dazu eines Spinnrades, auf welchem das ausgezogene Glas aufgehaspelt wird. Möglicherweise hat das Glas als Gespinnstfaser Zukunft![89] Wenn man das Glas im geschmolzenen Zustande sehr langsam erkalten lässt oder wenn man es einer lange andauernden Erweichung unterwirft, so verliert das Glas seine Durchsichtigkeit und verwandelt sich in eine fast durchaus undurchsichtige Masse, die unter dem Namen des entglasten Glases oder des Réaumur'schen Porcellans bekannt ist. Der chemische Process bei der Entglasung ist trotz mehrfacher Untersuchungen noch nicht erforscht. Dumas hält die Entglasung für eine Krystallisation des Glases, hervorgerufen durch die im Augenblicke der Entglasung eintretende Bildung von Verbindungen innerhalb einfacher Proportionen, die bei der stattfindenden Temperatur unschmelzbar sind. Er nimmt an, dass die relative Unschmelzbarkeit theils in der Verflüchtigung von Alkali, theils in einer einfachen Theilung unter den Elementen des Glases ihren Grund habe, indem die Alkalien in denjenigen Theil übergehen, welcher den glasartigen Zustand beibehält. Andere Chemiker, so Berzelius und Pelouze, glauben, dass die Bildung von Réaumur'schem Porcellan in der Bildung von krystallisirtem Glase von unveränderter Zusammensetzung ihren Grund habe, welcher Ansicht auch im Allgemeinen die Glasfabrikanten sind. Wenn Glas bis zum Weichwerden erhitzt worden ist und nachher schnell abgekühlt wird, so wird es äusserst spröde und zeigt dann Eigenthümlichkeiten, welche wir an den Glastropfen und an den Bologneser Fläschchen beobachten. Die Glastropfen und Glasthränen sind Tropfen von geschmolzenem Glase, welche man durch Fallenlassen in kaltes Wasser hastig abgekühlt hat. Bricht man die äussere Spitze ab, so verwandelt sich die ganze Masse des Glases mit einigem Geräusch in ein Pulver. Eine ähnliche Erscheinung bieten die Bologneser Fläschchen oder Springkolben dar. Wenn man an diese Kölbchen von aussen stark schlägt, so zerbrechen sie nicht, während die geringste Erschütterung im Innern sie in Splitter mit einer Detonation zerspringen macht. Ein Stückchen Glas oder ein Feuersteinstückchen, welches man hineinfallen lässt, bewirken dieses Zerspringen schon. Um nun dem Glase die grosse Sprödigkeit zu nehmen und es dadurch in den Stand zu setzen, Temperaturwechsel ohne zu zerspringen zu ertragen, lässt man das Glas sehr langsam erkalten. Dies geschieht durch die Operation des Kühlens in besonderen Oefen, in den Kühlöfen.
Fritten.
Ehedem wurde der Glassatz, ehe man ihn in dem Schmelzofen dem eigentlichen Schmelzen übergab, in einem besondern Ofen, dem Fritteofen, bis zur angehenden Schmelzung erhitzt und dadurch in Fritte verwandelt. Die Vortheile des Frittens bestehen darin, dass Kohlensäure und Wasser aus den Glasmaterialien verflüchtigt werden, wodurch man der Entweichung derselben im Schmelzofen selbst vorbeugt, was sonst eine beträchtliche Temperaturerniedrigung zur Folge haben würde. Da in der Fritte das Alkali auch zum grössten Theile schon an Kieselerde gebunden enthalten ist, so greift die Fritte die Häfen nicht so stark an, als der nicht gefrittete Glassatz. Ferner erleidet der pulverförmige Glassatz während des Frittens eine bedeutende Volumenverminderung oder Schwindung, während er sich im Anfang des Erhitzens aufzublähen pflegt.
Heissschüren.
Ist der Schmelzofen in Betrieb gesetzt und hat er die erforderliche Temperatur erreicht, so wird der Rost gereinigt, werden erst die Brocken, dann der Glassatz in die Glashäfen gegeben und eingeschmolzen. Das Eintragen der Schmelzpost geschieht auf 3–4mal. Sind alle Häfen voll, so bringt der Schürer den Ofen auf die grösste und gleichmässigste Temperatur (Heissschüren). Ist die Glasmasse im Schmelzen, so verbindet sich die Kieselerde mit dem Kali, Natron, Kalke, der Thonerde, dem Bleioxyde etc. zu Glase; diejenigen Substanzen, die nicht in die Glasmasse eintreten können, scheiden sich auf der Oberfläche der schmelzenden Masse als Glasgalle (wesentlich Natriumsulfat und Chloralkalien) aus, welche mit Hülfe eines eisernen Löffels entfernt wird; hat sich nur wenig davon ausgeschieden, so lässt man dieselbe auch bei der hohen Temperatur des Ofens sich verflüchtigen.
Läutern.
Um sich von dem Fortgange des Schmelzprocesses zu überzeugen, wird von Zeit zu Zeit mit Hülfe eines kurzen, unten plattgeschmiedeten Eisenstabes, des Randkolbens, ein Tropfen aus der Glasmasse genommen. Ist der Satz vollkommen geschmolzen, so schreitet man zum Läutern, d. h. man unterhält noch eine Zeit lang eine solche Temperatur, dass das Glas in dem dünnflüssigen Zustande beharrt. Während dieser Periode setzen sich ungelöste Körper und Klümpchen in dem Hafen zu Boden, die Luftblasen in der Masse verschwinden und es scheidet oder verflüchtigt sich mit der noch vorhandenen Glasgalle das im Ueberschuss angewendete Flussmittel, wodurch das Glas an Härte und Dauerhaftigkeit gewinnt. Die im Anfange des Schmelzens stattfindende Gasentwickelung bewirkt eine vortheilhafte Bewegung der Masse, durch welche die anfänglich sich bildenden Verbindungen von ungleichem specifischem Gewichte und ungleicher Zusammensetzung gemischt werden. Nach beendigter Gasentwickelung dagegen suchen sich die dichteren Theile abzusondern, wozu um so mehr Veranlassung gegeben, als die Temperatur am Boden des Hafens weit niedriger ist als an den obern Theilen. Man bewirkt eine innige Mengung durch Umrühren mit der Schöpfkelle oder durch das sogenannte Polen. Letzteres geschieht dadurch, dass man entweder ein Stück arsenige Säure oder ein Stück feuchten Holzes, ein Stück Rübe oder eine andere wasserhaltige Substanz an einem Eisenstabe befestigt, bis auf den Boden des Hafens niederstösst. Es entsteht ein heftiges Aufwallen von Dampfblasen, wodurch die verschiedenen schweren Schichten der Glasmasse untereinander gebracht werden.
Kaltschüren
Nach beendigtem Läutern folgt das Kaltschüren, d. h. ein Ablassen der Ofentemperatur, bis das Glas denjenigen Grad der Zähflüssigkeit erlangt hat, welcher zum Blasen, überhaupt zur Verarbeitung der Masse erforderlich ist. Auf der Temperatur des Kaltschürens — 700–800° C. — muss der Ofen so lange erhalten werden, als das Verarbeiten des Glases dauert. Um eine kleine Fläche auf dem geschmolzenen Glase zu begränzen, die leicht frei von allen Unreinigkeiten zu erhalten ist und von dem Glasbläser zum Eintauchen der Pfeife benutzt wird, lässt er zuweilen Thonringe aus Hafenmasse auf dem geschmolzenen Glase schwimmen.
Die Zeit der Läuterung und Verarbeitung ist verschieden. Ein mit Steinkohlen betriebener Schmelzofen zu strengflüssigem Bouteillenglase brauchte:
zum Einschmelzen 10 – 12 Stunden
„ Läutern 4 – 6 „
„ Verarbeiten 10 – 12 „
sodass in einer Woche 5–6 Schmelzen gemacht werden konnten.
Fehler des Glases.
Es ist äusserst schwierig, ein vollkommen fehlerfreies Glas darzustellen. Die hauptsächlichsten Fehler sind folgende: Streifen, Fäden, Thränen oder Tropfen, Steine, Blasen und Knoten. Die Streifen sind eine Folge der Ungleichheit des Glases, wenn entweder die einzelnen, bei dem Schmelzprocess entstandenen Verbindungen sich gegenseitig nicht aufgelöst oder bei einem Nachlassen der Temperatur aus einem Gemenge sich abgeschieden haben. Durch die Streifen erscheinen die durch das Glas betrachteten Gegenstände verzerrt. Man wird selten grössere Stücke von Glas finden, die von diesem Fehler vollkommen frei wären; besonders häufig kommt er bei Gläsern von hohem specifischem Gewichte, namentlich bei dem Bleiglase vor. Den Streifen schliessen sich die Winden oder Fäden an, welche von der Verglasung des Thones herrühren und sich durch eine grüne Farbe auszeichnen; sie machen das Glas sehr zerbrechlich, da das Aluminiumsilicat einen andern Ausdehnungscoëfficienten besitzt als das Calcium- und Natriumglas. Mit dem Namen Rampen, Thränen oder Tropfen bezeichnet man gleichfalls Theilchen von Thonglas, welches durch die Verglasung des Thones des Schmelzofens in Folge verflüchtigten Alkalis sich bildete und von der Decke des Schmelzofens in die Glashäfen tropfte. Solche Tropfen enthaltende Gläser sind unbrauchbar. Die kleinen Blasen, die sich sehr häufig in der Glasmasse finden, zeigen an, dass das Glas nicht hinlänglich geläutert und während des Läuterungsprocesses nicht dünnflüssig genug war. Grosse Blasen können sich auch durch ungeschicktes Aufnehmen der Glasmasse mit der Pfeife bilden. Die Knoten endlich, einer der häufigsten Fehler des Glases, können auf verschiedene Weise entstehen, wenn z. B. Sandkörner in der Glasmasse unaufgelöst enthalten sind, so können sich durch Vereinigung mehrerer solcher Körner Knoten bilden; ebenso verhält es sich mit der Glasgalle (Alkalisulfate oder Chloralkalimetalle), welche in der Glasmasse oft schneeflockenähnliche Gestalten bilden. Eine dritte Art von Knoten (Steine genannt) rührt von Ofen- und Hafenstücken her, welche durch die Werkzeuge des Glasmachers losgestossen und in die Glasmasse gerathen sind. Endlich kann auch durch eine theilweise Entglasung ein Wolkigwerden der Masse eintreten, welches der Verarbeitung höchst nachtheilig ist. Der bedeutendste Fehler ist eine zu leichte Zersetzung, welche sich durch Mattwerden und Irisiren der Oberfläche kund giebt; sie ist die Folge einer fehlerhaften Zusammensetzung, besonders eines grossen Ueberschusses an Flussmitteln.
Eintheilung des Glases nach der Zusammensetzung und seiner Fabrikation und Bestimmung.
Eintheilung des Glases. Man theilt das Glas nach seiner Zusammensetzung und nach seiner Fabrikation und Bestimmung in folgender Weise ein:
I. Bleifreies Glas.
A. Tafelglas. a) Fensterglas (Scheibenglas):
α) Walzenglas,
β) Mondglas,
b) Spiegelglas:
α) Geblasenes Spiegelglas,
β) Gegossenes Spiegelglas.
B. Hohlglas. (Buttelglas): a) Gewöhnliches Bouteillenglas,
b) Medicin- und Parfümerieglas,
c) Gobeleterie (Trinkgefässe, Glaskelche, Karaffen etc.
d) Wasserleitungs- und Gasröhren,
e) Glaskolben, Retorten etc.
C. Gepresstes Glas.
D. Wasserglas.
II. Bleihaltiges Glas.
A. Krystallglas.
B. Optisches Glas.
C. Email.
D. Strass.
III. Gefärbtes Glas und Glasmalerei.
IV. Glasverzierungen.
Bleifreies Glas, Tafel- oder Fensterglas.
Die in den Glashäfen der Schmelzöfen geschmolzene Glasmasse wird entweder zu Tafelglas (Fensterglas, Spiegelglas) oder zu Hohlglas verarbeitet. Das Tafelglas, mit diesem Namen bezeichnet, weil es in Form von kleineren oder grösseren Glastafeln, besonders für Fensterscheiben dargestellt wird, ist entweder ordinäres Bouteillenglas der Zusammensetzung nach, oder feineres Glas mit weisser Farbe. Letzteres verwendet man nur für grössere oder dickere Scheiben, ersteres für das gewöhnliche dünne Fensterglas, wobei es weniger auf weisse Farbe ankommt. Für das ordinäre Fensterglas ist bei der Herstellung des Satzes Wohlfeilheit ein wesentlicher Punkt. Man verwendet deshalb rohe, nicht gereinigte Materialien wie rohe Potasche und rohe Soda, Holzasche, Pfannenstein der Salinen, Glaubersalz und gewöhnlichen Sand und Glasbrocken nach Vorrath.
Im Allgemeinen lässt sich annehmen, dass auf den meisten Glashütten man das Fenster- oder Tafelglas heutzutage durch Zusammenschmelzen von 100 Th. Sand, 30–40 Th. calcinirter, gereinigter Soda und 30–40 Th. Calciumcarbonat darstellt. Anstatt der Soda bedient man sich auch einer äquivalenten Menge von Glaubersalz und setzt in diesem Falle (wie S. 305 erwähnt), die erforderliche Menge Kohlenpulver hinzu. Benrath (1869) fand in verschiedenen Tafelglassorten folgende Zusammensetzung:
Kieselsäure 70,71 71,56 73,11
Natron 13,25 12,97 13,00
Kalk 13,58 13,27 13,24
Thonerde und Eisenoxyd 1,92 1,29 0,83
99,46 99,09 100,18
Werkzeuge.
Die hauptsächlichsten Werkzeuge, deren sich die Glasmacher zur Herstellung des Tafel- und Hohlglases bedienen, sind folgende:
a) Die Pfeife oder das Blasrohr (Fig. 130) ist eine 1,5–1,8 Meter lange Röhre von Schmiedeeisen, etwa 3–4 Centimeter dick und inwendig 1 Centimeter weit. a ist das Mundstück und muss sehr glatt gefeilt sein, damit es mit Leichtigkeit zwischen den Lippen umgedreht werden kann. Der aufgeschobene hölzerne Griff c von 0,3–0,5 Meter Länge schützt den Arbeiter, b dient zum Anheften des Glases.
Fig. 130.

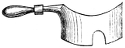
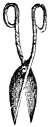
b) Die Heft- oder Nabeleisen sind 1–1,3 Meter lange und fingerdicke Eisenstäbe, welche zum Anheften der von der Pfeife abgesprengten Gegenstände dienen. Man bringt an die Spitze des Eisens etwas Glas und hält es dann an die passende Stelle, wo dann der Gegenstand sofort anklebt. Man benutzt diese Eisen ferner auch zum Transportiren der geblasenen Gegenstände nach dem Kühlofen. Neuerdings sucht man das Hefteisen zu gewissen Zwecken durch Zangen zu ersetzen. c) Der Marbel (Fig. 131 und 132) ist ein Stück Holz, das mit runden Vertiefungen versehen ist und zum Abrunden der an der Pfeife sitzenden Glasballen dient. Er wird immer nass gehalten. Häufig sind auch die Marbel aus Gusseisen, Messing oder aus geschliffenem Sandstein. d) Das Abstreichblech (Fig. 133), ein bogenförmig ausgeschnittenes Blech, dient dazu, die Glasmasse so viel als möglich von der Pfeife zu trennen, sodass diese durch einen Hals mit der eigentlichen Glasmasse zusammenhängt. e) Die Scheere (Fig. 134) wird angewendet, um Löcher in das heisse Glas zu stossen und dieselben durch Ausschneiden zu Oeffnungen zu erweitern.
Fig. 131. Fig. 132. Fig. 133. Fig. 134.
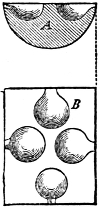
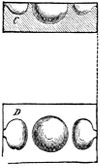
Man verwendet ferner zur Erleichterung des Formens der Glasgegenstände aus Holz, Thon oder Messing bestehende zwei- oder mehrtheilige Formen.
Die Umwandelung der geläuterten Glasmasse zu Tafelglas geschieht auf zweierlei Weise, entweder durch die Mondglas- oder durch die Walzglasmacherei.
Mondglas.
Das Mondglas (in England Kronglas genannt) ist die älteste Sorte des Fensterglases und hat seinen deutschen Namen von der Form der Stücke, in welcher es in dem Handel sich findet. Das Produkt der Mondglasmacherei ist nämlich eine grosse Scheibe, deren Dicke von der Peripherie zum Centrum in der Weise zunimmt, dass im Mittelpunkte und in der unmittelbaren Umgebung derselben in einer Breite von 6 Zoll ein Knopf oder Nabel (das sogenannte Ochsenauge) sich befindet, der zu Fensterscheiben sich eignet. Es werden daher um den Knopf herum Segmente abgeschnitten, welche kleiner sind als die halbe Scheibe und dem halben Mond ähnlich sehen. Ausser durch die grössere Dünne zeichnet sich das Mond- oder Scheibenglas vor dem Walzenglas durch schöneren Glanz und zwar auf beiden Seiten und durch viel gleichförmigere Oberfläche aus, da bei der Fabrikation des Mondglases das bei dem Walzenglase übliche Strecken, wodurch die obere Fläche öfters ein wellenförmiges Ansehen bekommt, wegfällt. Dagegen hat es wieder das Nachtheilige, dass man nicht Scheiben von jeder Grösse aus dem Mondglas schneiden kann, indem aus einer Mondglasscheibe der grössten Art von 64–66 Zoll kaum eine quadratische Tafel von 22 Zoll geschnitten werden kann; bei dem Mondglase kommen ferner wegen der Ochsenaugen in der Mitte und des krummen Randes weit mehr Abfälle vor als bei dem Tafelglase.
Fabrikation des Mondglases.
Zur Herstellung des Mondglases gehören drei Arbeiter; der erste, der Anfänger, nimmt nur Glasmasse mit der Pfeife auf und zwar genau so viel, als zur Verfertigung einer Mondglasscheibe dient; darauf übernimmt die Pfeife der zweite Arbeiter, der Vorblaser. Dieser bearbeitet das Glas, bis es in eine grosse Kugel verwandelt ist, die nun in die Hände des dritten Arbeiters, des Fertigmachers, kommt, welcher die Kugel öffnet und die Scheibe bildet. Die Arbeit selbst geschieht auf folgende Weise: Der Anfänger nimmt die gewärmte Pfeife, fährt damit in den Glashafen, dreht die Pfeife beständig um, bis sich rund um den Knopf Glasmasse angelegt hat und zieht die Pfeife aus dem Ofen. Er geht nun an den Marbel, hält die Pfeife horizontal und wälzt die an derselben hängende kugelförmige Glasmasse hin und her, bis sie eine fast cylindrische Gestalt angenommen hat. Zugleich bläst er etwas in das Rohr, sodass eine kleine, etwa 3 Centimeter lange Höhlung vor dem Pfeifenkopfe entsteht, welche hauptsächlich das Verstopfen der Pfeifenmündung verhindern soll. Darauf taucht der Anfänger die Pfeife abermals in den Glashafen, wälzt sie nach dem Herausnehmen wieder und taucht sie ein drittes, viertes und fünftes Mal ein. Die Anzahl der Eintauchungen richtet sich nach der Grösse der Scheiben, die hergestellt werden sollen. Das Gewicht der Glasmasse an der Pfeife beträgt 10–14 Pfd. Bei der letzten Aufnahme der Glasmasse wird die Pfeife nicht so tief in die Masse eingetaucht als vorher, damit sich das nun anhängende Glas mehr nach vorn hinzieht als nach dem Pfeifenkopfe, folglich eine Neigung bekommt, sich von der Pfeife zu entfernen, was in der Folge geschehen muss. Der Vorblaser giebt nun durch Blasen, Schwingen und wiederholtes Anwärmen der Masse die Gestalt eines Sphäroides. Nachdem dasselbe etwas abgekühlt, schiebt er die Kugel in den Auslaufofen, legt das Rohr der Pfeife in eine eiserne Gabel, welche sich dem Loche des Auslaufofens gegenüber befindet, und dreht die Pfeife sammt der Kugel mit grosser Schnelligkeit. In dem Maasse, als die Glasmasse sich erweicht, dreht der Vorblaser die Pfeife stärker um; durch die Wirkung der Axifugalkraft verliert sich die Kugelgestalt und die dem Feuer zugekehrte Seite wird abgeplattet, während der Umfang der Kugel beträchtlich zunimmt. Jetzt zieht der Fertigmacher die Pfeife aus dem Auslaufofen, legt sie horizontal in die Gabel des Abschlagstockes und heftet in der Mitte der entstandenen ebenen Fläche ein in weiches Glas eingetauchtes Hefteisen an, während zugleich der Hals der Blase mit Hülfe eines Tropfens kalten Wassers von der Pfeife abgesprengt wird. Die so geöffnete Blase, welche mit ihrer abgeplatteten Seite an dem Hefteisen festsitzt, wird nun vor die grosse Oeffnung des Auslaufofens gebracht und in schnelle Drehung versetzt. Alles kommt jetzt darauf an, dass nur die Oeffnung (das Maul) der Blase und deren Umgebung, nicht aber der hintere Theil, der schon eben ist, erweiche. Das erweichte Glas entfernt sich nun durch das Drehen von dem Drehungsmittelpunkte, das Maul erweitert sich, bis es endlich mit dem schon ebenen Boden in eine ebene Fläche kommt und eine flache Scheibe von etwa 1,6 Meter Durchmesser bildet. Das Umdrehen der Scheibe muss bis zum Erstarren fortgesetzt werden. Nachdem sich die Scheibe etwas abgekühlt hat, wird sie auf trockenen Sand gelegt und von dem Hefteisen abgesprengt. Mit Hülfe einer eisernen Gabel, der Scheibengabel, bringt man die Scheiben in einen Kühlofen und stellt sie hier vorsichtig auf ihren Rand und schräg gegen die Mauer oder eiserne Stangen angelehnt, sodass 150–200 Glasscheiben in einem Kühlofen Platz finden. Aus den fertigen Scheiben werden Halbmonde und Mittelstücke geschnitten; den mittlern Theil, das Ochsenauge, verwendet man zu Strassen- und Kutschlaternen.
Walzenglas.
Das Walzenglas entsteht durch Aufsprengen oder Aufschneiden eines gläsernen Cylinders oder einer Walze und Strecken der geöffneten Walze zu einer ebenen Fläche, zu einer Glastafel. Von dieser ursprünglichen Gestalt des Glases hat es den Namen Walzenglas erhalten. Da aber die gestreckten Walzen Tafeln bilden, so nennt man es auch Tafelglas. Obgleich Walzen- und Tafelglas im Grunde dasselbe bedeuten, so macht man doch in der Regel noch einen Unterschied zwischen beiden Glassorten und nennt das ordinäre Tafelglas Walzenglas, das feinere Tafelglas (Solintafeln). Bei dem Walzenglas stellt die Höhe der Walze, bei dem Tafelglas der Umfang derselben die grösste Dimension an.
Die Herstellung der Walzen gehört zu den schwierigeren Aufgaben der Glasfabrikation. Die Verfertigung des Walzenglases selbst zerfällt in zwei Hauptoperationen, nämlich
1) in des Blasen der Walzen oder Cylinder,
2) in das Strecken derselben.
Fig. 135.
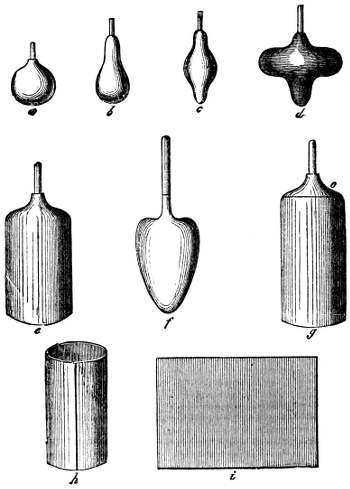
Nachdem die Glasmasse in dem Hafen gehörig geläutert ist und die zum Verarbeiten erforderliche Zähflüssigkeit erlangt hat, erwärmt der Arbeiter den Kopf seiner Pfeife, nimmt damit etwas Glasmasse auf und dreht die horizontal auf einer Gabel (Pfeifenlager) liegende Pfeife, bis das Glas nicht mehr flüssig genug ist, um von der Pfeife abzufliessen. Während dieser Zeit wird auch ein Wenig in das Rohr geblasen, damit eine kleine Höhlung entsteht und die Mündung des Rohres sich nicht verstopfe. Darauf nimmt der Arbeiter zum zweiten Male Glasmasse auf und lässt das Glas etwas erkalten, dann wird zum dritten, vierten u. s. w. Male Glas aufgenommen, bis die zur Herstellung einer Walze erforderliche Glasmasse an der Pfeife sich befindet. Bei diesem Aufnehmen wird während des Umdrehens der Pfeife die Glasmasse auf dem Marbel abgerundet, so dass sie jetzt die Gestalt a (Fig. 135) hat.
Jetzt kommt es darauf an, die kleine Höhlung vor der Mündung der Pfeife dergestalt zu erweitern, dass der an der Pfeife sitzende Theil der Glasmasse die Form eines Flaschenhalses annehme, dessen unterer Theil, an welchem noch die Glasmasse sitzt, die Weite der Walze erhält, damit sonach durch das Anwärmen und Ausblasen dieser Masse, während der an der Pfeife sitzende Theil kühl bleibt, die Walze selbst allmälig ausgebildet werde. Zu diesem Zwecke bringt der Arbeiter das Glas b in die mit Wasser gefüllte Höhlung des Marbels und dreht dasselbe unter starkem Blasen darin um. Man nennt diese Arbeit das Durchbrechen der Glasmasse. Wenn nun die Pfeife ein wenig in die Höhe gezogen wird, so bildet sich der Hals des Cylinders, der bereits die erforderliche Weite hat. Durch das Durchbrechen erlangt die Glasmasse die Form c und endlich die von d.
Sobald das Glas etwas erstarrt ist, bringt der Arbeiter die Pfeife mit der Glasmasse in das Arbeitsloch und dreht sie beständig so schnell um, dass das Glas nicht Zeit hat, auf die eine oder die andere Seite zu sinken, wobei man die Erwärmung des Halses, der die nöthige Steifheit behalten muss, um die vordere Masse zu tragen, dadurch regulirt, dass man ihn ausserhalb des Arbeitsloches lässt. Sobald das Glas gehörig erwärmt ist, entfernt der Arbeiter die Pfeife aus dem Arbeitsloch, bringt sie schnell in eine vertikale Lage in die Tafelschwenkgrube, d. i. den Raum, der sich zwischen zwei Ständen findet, und bläst und schwingt nun die Masse pendelartig hin und her. So entsteht ein hohler Cylinder e, der oben einen Hals hat und unten durch eine Halbkugel geschlossen ist. Es ist jetzt nöthig, den Cylinder zu öffnen. Zu diesem Zwecke bläst der Arbeiter stark in die Pfeife, verschliesst das Mundstück derselben mit dem Daumen, sodass die eingeblasene Luft nicht entweichen kann, bringt den vordern Theil des Cylinders in den Ofen. Die eingeschlossene Luft dehnt sich aus und treibt das vordere Ende des Cylinders zu einer dünnen Blase auf, welche endlich mit einem kleinen Knalle platzt, während die aufgeplatzten Ränder sogleich verschmelzen. Indem der Arbeiter die horizontal liegende Pfeife schnell dreht, erweitert sich die Oeffnung in Folge der Axifugalkraft bis zu Cylinderweite g. Ist das Glas gehörig erstarrt, so legt man dasselbe auf eine Gabel, ein Gehülfe schiebt einen erwärmten hölzernen Stock in die Walze, der Walzenmacher lässt einen Tropfen Wasser auf das Glas an der Pfeifenmündung fallen und schlägt auf die Pfeife, wodurch sich die Walze von der Pfeife loslöst und auf dem von dem Gehülfen gehaltenen Stock hängt. Walzen von sehr dünnem Glase bedürfen keiner Abkühlung. Sie werden daher einfach auf das Walzenlager und dort bis zum Erkalten gebracht. Walzen von dickerem Glase werden dagegen zur Abkühlung in eigenthümliche Häfen, in Kühlhäfen, gelegt und erst nach dem Erkalten auf das Walzenlager gebracht.
Um die Walze in einen Cylinder überzuführen, wird vor Allem der Hals (die Haube oder Kappe o) abgesprengt. Man windet entweder zu diesem Zwecke einen heissen Glasfaden um das Haubenende und lässt, nachdem er abgezogen, einen Tropfen Wasser auffallen, oder man legt die Walze an der abzusprengenden Stelle in ein gebogenes, bis zum Rothglühen erhitztes Eisen (Absprengeeisen) und berührt die erhitzte Linie mit einem nassen Finger; die Haube springt alsdann nach dieser Richtung ab und wird wieder eingeschmolzen. Das Oeffnen oder Aufsprengen der Walze geschieht mit Hülfe des Aufsprengeisens, mit dessen scharfer Kante der Arbeiter auf der innern Seite des Cylinders in einer geraden Linie, von einem Ende bis zum andern, einige Male hin und her fährt, wodurch sich das Glas auf der ganzen Länge der Linie erhitzt. Wird das Ende dieser Linie mit einem spitzen Stein geritzt und dann benetzt, so springt der Cylinder, dieser Linie folgend, von einem Ende bis zum andern auf.
Fig. 136. Fig. 137.
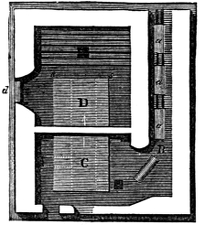
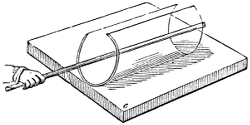
Nachdem eine grosse Zahl geöffneter Cylinder, man bläst in der Regel drei Tage, fertig geworden, nimmt man das Strecken derselben in dem Streck- oder Plattofen, der mit einem Kühlofen in unmittelbarer Verbindung steht, vor. Fig. 136 zeigt den Grundriss in der Höhe der Sohle beider Oefen, des Streckofens C und des Kühlofens D. In dem Kanal B werden die geöffneten Walzen a a a auf zwei Eisenschienen fortgeschoben; durch diesen Kanal streicht ein Theil der Verbrennungsgase und erwärmt den vordersten Cylinder bis fast zum Erweichen. Der wichtigste Theil des Streckofens ist die Streckplatte C, aus feuerfestem Thon mit Cement angefertigt, gebrannt und geebnet. Eine ähnliche Platte D befindet sich auch in dem Kühlofen. Um das Anhaften der Glastafeln auf der Streckplatte zu vermeiden, wirft der Strecker etwas feingemahlenen Gyps oder zerfallenen Kalk in die Flamme, welche Körper durch den Zug in den Ofen gerissen werden und so die Platte bestäubt wird. Der Arbeiter legt nun eine Walze auf die Streckplatte, nimmt das Plättholz und fährt damit über das Glas einige Male auf und nieder (Fig. 137), bis die Walze in eine Glastafel verwandelt ist. Die Glastafel wird durch Bügeln mit dem Polirholz vollends geebnet. Der Arbeiter schiebt nun die Tafel auf der Fortsetzung des Strecksteines in den Kühlofen, wo sie bis zum Erstarren liegen bleibt. Ein anderer Arbeiter, der vor der Oeffnung d des Kühlofens steht, fasst mit einer Gabel die erkaltete Scheibe und stellt sie senkrecht. Sind an der Wand des Kühlofens 30–40 Tafeln hinter einander aufgestellt, so schiebt der Arbeiter durch den Ofen einen eisernen Stab s ein, lehnt dann an diesem Stabe die Glastafeln auf u. s. w., bis der Ofen voll ist. Die Oeffnungen des Platt- und Kühlofens werden nun zugestellt und der Ofen der allmäligen Abkühlung überlassen; nach 4–5 Tagen werden die Scheiben aus dem Kühlofen entfernt, sortirt und verpackt.
Spiegelglas.
Das Spiegelglas[90] wird entweder geblasen oder gegossen. Die Fabrikation des geblasenen Spiegelglases hat grosse Aehnlichkeit mit der Verfertigung des Tafelglases und ist auf vielen Hütten mit dieser verbunden. Die Materialien sind zum grössten Theile dieselben, welche zum feinen weissen Glase angewendet werden; nur müssen sie von besonders reiner Beschaffenheit sein und bedürfen daher einer sorgfältigeren Vorbereitung und Reinigung. Das Blasen des Spiegelglases wird mit denselben Werkzeugen ausgeführt, wie das Blasen des Tafelglases. Die erhaltenen Glaswalzen werden endlich auch aufgesprengt, im Streckofen gestreckt und im Kühlofen abgekühlt. Das Gewicht der Glasmasse, die der Bläser mit der Pfeife aufnimmt, beträgt 45 Pfd., woraus eine Tafel von 1,5 Meter Länge und 1–1,1 Meter Breite bei 1–1,1 Centimeter Dicke erhalten wird. Die Umwandelung der Glastafeln in Spiegel durch die Belegung geschieht genau so wie bei den gegossenen Spiegeln. Die zu gegossenen Spiegeln angewendete Glassorte ist ein aus den reinsten Materialien dargestelltes bleifreies Natrium-Calcium-Glas. Das Kalium-Calcium-Glas ist zwar dem mit Soda geschmolzenen bei weitem überlegen, sowol was Farblosigkeit, als Glanz betrifft; man würde aber die Vorzüge eines solchen Glases mit einem sehr hohen Preise bezahlen müssen. In England, Belgien und Deutschland sind die Rohmaterialien des gegossenen Spiegelglases: Sand, Kalkstein, Soda oder Glaubersalz.
Benrath (1869) fand in englischem (α) und in Aachner (β) Spiegelglas:
α) β)
Spec. Gew. 2,448 2,456
Kieselerde 76,30 78,75
Natron 16,55 13,00
Kalk 6,50 6,50
Thonerde und Eisenoxyd 0,65 1,75
100,00 100,00
Folgende Beschreibung der gegossenen Spiegel gründet sich vorzugsweise auf die Einrichtung und das Verfahren, das man in St. Gobin und Ravenhead anwendet.
Die Fabrikation zerfällt in
1) das Einschmelzen und Läutern,
2) das Giessen und Kühlen,
3) das Schleifen zerfällt in α) das Rauhschleifen,
β) das Feinschleifen,
γ) das Poliren,
4) das Belegen.
Das Einschmelzen und Läutern der Glasmasse.
Die Schmelzhäfen und Läuterungswannen sind von sehr verschiedener Gestalt und Grösse. Die erstern sind abgestutzte Kegel von kreisförmigem Querschnitte, oben in eine Kuppel oder Haube abgerundet. Die Haube oder Kuppel, eine kugelartige, mit dem Hafen aus einem Stück bestehende Wölbung hat drei grosse fensterartige Einschnitte an ihrer Basis, die in einem Bogen von 120° von einander abstehen. Die Läuterungswannen sind weit kleiner und niedriger und bilden viereckige Kästen und Falzen zum Eingriff der Tiegelzangen. Die Heizung erfordert eine Kohlensorte von sehr langer Flamme und in grösseren Klumpen, demnach eine Stückkohle. Die Schmelzhäfen und die Läuterungswannen stehen nicht nebeneinander in demselben Ofen, sondern es sind für beide Zwecke verschiedene Oefen vorhanden. Die Wannen sind offen und fassen genau die zu einem Spiegel erforderliche Glasmasse. Weil sie zum Zweck des Giessens zweimal täglich aus dem Ofen genommen werden müssen, so befindet sich unter dem Arbeitsloch des Ofens ein Aufbrechloch von dem Umfang der Wanne, das bis auf die Hüttensohle, also auch inwendig bis auf die Bank niedergeht. Nachdem der Glassatz geschmolzen ist, wozu 16 bis 18 Stunden erforderlich sind, wird die Masse aus den Häfen in die Läuterungswannen geschöpft. Man bedient sich dazu grosser kupferner Löffel, die an einem langen Stiele befestigt sind und drei Mann zur Bedienung brauchen. Die Läuterungszeit beträgt etwa 6 Stunden, so dass man in Ravenhead, wo ein doppeltes Schmelz-, Läuter- und Giesssystem befolgt wird, täglich zweimal, Morgens und Abends giessen kann. Während des Läuterns verschwinden die durch das Herausschöpfen in der Masse erzeugten Blasen und der Natronüberschuss verflüchtigt sich. Nachdem die Das Giessen und Kühlen.Schmelzung und Läuterung vorüber ist, untersucht man, ob das Glas die erforderliche Beschaffenheit habe, um gegossen werden zu können. Zu diesem Behufe bringt man das Ende eines eisernen Stabes in den Tiegel und zieht die Probe; die herausgenommene Masse bildet durch ihr eignes Gewicht einen Faden, wobei sie die Gestalt einer Birne annimmt; hieraus lässt sich abnehmen, dass die Masse die zum Giessen erforderliche Zähflüssigkeit erlangt habe. Ist dies der Fall, so wird die Wanne mittelst Krahnvorrichtungen aus dem Ofen gehoben und schwebend nach dem Giesstische befördert, welcher mit Rädern unterstützt, auf Eisenbahnschienen läuft, welche parallel mit den Beschickungsöffnungen der Kühl- oder Temperöfen gelagert sind. Die Form, auf welcher die Glastafeln gegossen werden, ist eine massive Metallplatte (Fig. 138).
Fig. 138.
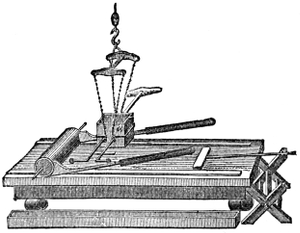
In den französischen Spiegelgiessereien sind die Platten aus einem Stücke von Kupfer oder Bronze, völlig eben und polirt, 4 Meter lang, 2,25 Meter breit, 12–18 Centimeter dick, damit sie sich durch die Hitze nicht werfen (in St. Gobin hat man eine solche Tafel, welche 50–55,000 Pfd. wiegt, und 100,000 Franken gekostet hat). In England ist die Giessplatte von Gusseisen, 25 Centim. stark, auf der Hobelmaschine geebnet und gross genug, dass man Spiegelplatten von 5 Meter Länge und gegen 2,8 Meter Breite darauf giessen kann. Da die Glasmasse auf die Platte ausgegossen und auf derselben durch eine starke und schwere, ebenfalls bronzene oder gusseiserne Walze gestreckt wird, so würde sie, wenn die Platte kalt wäre, erstarren und sich dieser Behandlung nicht unterziehen lassen. Es ist daher erforderlich, die Platte zu erwärmen; die Giessplatte steht gewöhnlich 0,8 Meter höher als die Hüttensohle. Die Dicke des Spiegels wird durch kupferne Leisten oder Stäbe bestimmt, welche so lang als die Tafel sind. Ihre Dicke beträgt wenigstens 8 Millimeter und nimmt mit dem Umfang des Spiegels zu. Diese Leisten werden unmittelbar vor dem Giessen auf die Tafel gelegt und weiter oder enger gestellt, je nachdem ein grösserer oder kleinerer Spiegel gegossen werden soll. Die zur Ausbreitung der Glasmasse auf der Platte dienende Walze ist von Bronze oder Gusseisen, hohl oder massiv, genau abgedreht und hat ein Gewicht von 5–6 Centner. So lange sie nicht in Thätigkeit ist, ruht sie auf einem besondern Gestell von gleicher Höhe mit der Platte und wird gegen diese angedrückt. Der zum Handhaben der glühenden Wanne erforderliche Kranich ist auf Rollen beweglich und lässt sich vor jedem einzelnen Kühlofen an der geeigneten Stelle mittelst in die Mauer eingelassener Ringe und Haken befestigen. Zur Bedienung der Giessplatte, der Wanne und des Kranichs, mit einem Wort, zu einem Guss gehören 15 Mann. Die Operation zerfällt in
a) das Ausfahren der Wanne und Hinfahren zum Giesstisch;
b) das Reinigen der Platte und der Wanne;
c) den eigentlichen Guss und das Einbringen in den Kühlofen.
Nachdem die Vorstellthür des Schmelzofens hinweggenommen, wird die Wanne, mit Zangen von der Bank losgemacht und gelüftet, während ein Arbeiter eine grosse Wagenschaufel darunter schiebt. Die auf der Schaufel freistehende, weissglühende Wanne wird nach dem Giesstisch gefahren. Hier wird die Platte abgefegt, die Glasmasse in der Wanne abgerahmt, letztere ringsum abgeputzt und nach einigen Pendelschwingungen umgekippt und der schon ziemlich dickflüssige Inhalt dicht vor die Walze entleert, welche sich in demselben Augenblick in Bewegung setzt. Ehe das Glas erkaltet, wird die zuletzt gebildete Kante der Glastafel über ein als Lineal aufgelegtes Stück Quadrateisen 5–6 Centimeter hoch aufgebogen. Dieser aufgebogene Rand (Randleiste) dient als Stützpunkt für ein Eisen, durch welches die unterdessen erstarrte Glastafel in den Kühlofen geschoben wird. Da der Giesstisch unmittelbar vor dem Guss vor das Mundloch des betreffenden Kühlofens gefahren worden war, so stösst die Glasplatte dicht an und bildet eine Art Fortsetzung der mit feinem Sand bestreuten Ofensohle; die fertige Glasplatte kann demnach bequem und ohne dass ein Verbiegen zu befürchten wäre, in den Ofen geschoben werden. Unterdessen zieht man eine andere Wanne aus dem Schmelzofen, die in dem Augenblicke bei dem Giesstische ankommt, wo die erste Glasplatte in den Kühlofen gebracht wird. Jeder Kühlofen hat zwei Feuerungen und fasst drei Glastafeln; er muss genau bis auf die Temperatur der eben gegossenen Platte vorgeheizt sein. Sobald die drei Platten in dem Ofen sich befinden, verstopft man sorgfältig alle Oeffnungen und überlässt das Glas einige Tage lang der freiwilligen Abkühlung. Die erkaltete Glasplatte kommt aus dem Kühlofen in das Beschneidezimmer auf einen mit Tuch beschlagenen Tisch, auf welchem sofort mit Lineal und Diamant die unregelmässigen Ränder abgenommen werden. Die Risse und Sprünge an der Oberfläche, die Bläschen und die eingeschlossenen Sandkörner werden mit Röthel oder Kreide bezeichnet und darnach nach Maassgabe der Reinheit der Fläche, Tafeln von der sich ergebenden Grösse geschnitten.
Das Schleifen.
Die beschnittenen Glastafeln sind zwar auf der unteren Seite, welche die Glasplatte berührt hatte, ziemlich eben und glatt, die obere mit der Walze behandelte Seite zeigt dagegen immer Wellen, weshalb die Tafeln an beiden Seiten geschliffen und polirt werden müssen. Zum Schleifen (Rauhschleifen) kittet man die untere Glastafel (das Bodenglas) in Gyps auf eine hölzerne oder steinerne Platte (Schleifbank); die andere kleinere (das Oberglas) aber kittet man an einen mit Gewichten beschwerten Kasten. Letztere wird so auf erstere gelegt, dass die Flächen der Glasplatten sich berühren; man streut etwas geschlemmten Sand zwischen beide Flächen, tröpfelt Wasser auf und lässt die obere sich schleifend über der unteren in allen Richtungen durch Maschinenkraft hin- und herbewegen. Wenn der Schliff bis auf die tiefsten Stellen angegriffen hat und folglich die Oberfläche wenigstens im Rauhen zur Ebene geworden ist, muss die Glastafel zur Bearbeitung der zweiten Fläche umgedreht werden. Der Zweck des Klarschleifens oder Doucirens, der Oberfläche diejenige höchste Feinheit des Korns zu geben, ohne welche die Politur unmöglich wäre, erfordert so sorgfältige Verwendung der Kraft, dass man diese Operation zweckmässig durch Handarbeit ausführen lässt. Zum Poliren der klargeschliffenen Glastafeln wird wieder Maschinenkraft angewendet; es werden dabei sowol die Spiegeltafeln als auch die Reibapparate bewegt und zwar in Richtungen, die aufeinander senkrecht sind. Den Reibapparaten ist eine ähnliche hin- und hergehende Bewegung in die Breite ertheilt worden; er besteht aus einem schmalen Trog, so lang als die Polirbank breit ist, der zur Aufnahme der den Druck regulirenden Gewichte bestimmt ist. An der unteren Fläche des Troges befinden sich Reibekissen von gepolstertem Leder, die um ihren Befestigungs- und Mittelpunkt drehbar sind. Man polirt mit Colcothar (englisch Roth) und etwas Wasser. Durch das Schleifen büssen die Glastafeln durchschnittlich die Hälfte ihrer Dicke, folglich auch die Hälfte ihres Gewichtes ein. Wenn eine Spiegelglasfabrik jährlich 400,000 Quadratfuss Glastafeln erzeugt, die ungefähr 16,000 Ctr. wiegen, so gehen davon 8000 Ctr. mit mindestens 1800 Ctr. Natron, entsprechend 2700 Ctr. calcinirter Soda und einem Geldwerthe von 13,000 fl., verloren. Durch das Zugutemachen dieser Glasmasse von 8000 Ctr., die mit allen Unkosten des Schmelzens, Giessens und Schleifens behaftet ist, liesse sich ohne Zweifel der Preis der Spiegel in einem Grade erniedrigen, der den Absatz beträchtlich erweitern und auf den Betrieb überhaupt von dem entschiedensten Einfluss sein würde. Trotzdem sieht man meist dieses werthvolle Material mit dem Schleifschlamme wegfliessen.
Belegen.
Spiegel. Nach dem Poliren werden diejenigen Glastafeln, die zu Spiegeln bestimmt sind, mit Beleg, d. h. mit einem Zinnamalgam versehen, damit die Lichtstrahlen, welche zwar schon von der vorderen glatten Fläche des Glases zum Theil zurückgeworfen werden, eine möglichst vollständige Reflexion erleiden. Das in der Spiegelbelegung angewendete Quecksilber muss in dem Zustand der grössten Reinheit sein. Das Zinn wird in Gestalt von Zinnfolie verwendet; sie muss aus dem feinsten Zinn geschlagen sein und ihre Farbe der des polirten Silbers nahe kommen; sie muss durchaus ganz sein. Die Arbeit des Belegens ist an sich einfach, erfordert aber Vorsicht, Uebung und Reinlichkeit. Der Beleger legt die zu belegende Glastafel auf den mit Tuch beschlagenen Putztisch und nimmt mit einem Flanelllappen und Holzasche allen Schmutz und alles Fett hinweg. Hierauf wird die Tafel mit einem leinenen Lappen abgewischt, auf die andere Seite gekehrt und diese auf die nämliche Weise gereinigt; die zu belegende Seite bleibt nach oben gekehrt auf dem Putztische liegen, während der Beleger den Belegstein vorrichtet. Er entrollt eine Folie, schneidet sie so zu, dass sie über jeder Seite des Glases einen halben Zoll vorsteht, überfährt sie mit einer Bürste nach allen Richtungen, so dass keine Falte wahrzunehmen ist und die Folie vollkommen auf dem Belegstein aufliegt. Darauf giesst er ein wenig Quecksilber darüber und reibt dasselbe mit einem Tuchbäuschchen über die ganze Folienfläche, wovon diese wie polirt ist (das Antränken). Man stellt den Belegstein vollkommen horizontal, giesst auf die Folie so viel Quecksilber, als sie durch Adhäsion tragen kann, ohne dass das Quecksilber über den Rand fliesst. Dazu gehören bei einer Glastafel von 30–40 Quadratfuss 150–200 Pfund Quecksilber, welche eine Schicht von einigen Linien bilden. Die Glastafel wird nunmehr, nachdem die trübe Haut des Metalls vom vorderen Rand entfernt worden, mit der einen Längenkante zwischen der Oberfläche des Quecksilbers und der Folie über einem Stück ausgespannten Zeug vorgeschoben, welches die letzten Staubtheilchen abwischt. Man rückt so langsam vor, indem man die Kante stets untergetaucht hält. Die Unreinheit der Quecksilberfläche ist auf diese Weise unschädlich gemacht. Mit dem Aufschieben schwimmt die Glasplatte auf dem überschüssigen Quecksilber, welches abgepresst werden muss. Ist die Glasplatte durch Gewichte belastet, so giebt man dem Belegstein eine ganz geringe Neigung. So bleibt die Glastafel ruhig wenigstens 24 Stunden liegen, damit die Belegung einige Festigkeit bekommt (sie trocknet). Nunmehr wird das Glas von dem Belegstein abgenommen und auf das Ablauf- oder Trockengerüst getragen; hier wieder auf Latten gelegt, mit der belegten Seite nach oben; ferner giebt man der Platte eine Neigung, die etwas grösser ist als jene, welche sie auf dem Steine hatte. Die Neigung wird immer mehr und mehr vergrössert, bis sie endlich in eine fast senkrechte Lage kommt. In dieser Lage bleiben die Gläser wenigstens 8 Tage bis 3 Wochen stehen. 50 Quadratdecimeter Spiegelglas erfordern 2,023 Grm. Amalgam.
Silberspiegel.
In neuerer Zeit hat man vielfach versucht, anstatt der Belegung der Spiegel mit Zinnamalgam eine Versilberung der Glastafeln anzuwenden. Das von Drayton im Jahre 1844 vorgeschlagene Verfahren ist das folgende. Man löst 32 Grm. salpetersaures Silber in 64 Grm. Wasser und 16 Grm. flüssigem Ammoniak und setzt zu der filtrirten Lösung 108 Grm. Weingeist von 0,842 spec. Gew. und 20–30 Tropfen Cassiaöl. Nachdem das zu versilbernde Glas horizontal gelegt worden ist, bringt man auf allen Seiten eine Einfassung von Glaserkitt an, so dass die Flüssigkeit 0,5–1 Centimeter hoch auf der zu versilbernden Glasfläche stehen bleiben kann. Nachdem diese versilbernde Flüssigkeit (Nr. I.) auf das gereinigte und polirte Glas gegossen worden ist, lässt man 6–12 Tropfen der reducirenden Flüssigkeit (Nr. II.), aus 1 Volumen Nelkenöl und 3 Volumen Weingeist bestehend, auf verschiedenen Stellen in die Flüssigkeit auf dem Glase fallen. Je mehr Nelkenöl man anwendet, desto schneller scheidet sich das Silber ab; die Fällung oder Ablagerung erheischt jedoch beiläufig zwei Stunden, was ein Arbeiter nach einiger Uebung leicht in seine Gewalt bekommt. Die zum Theil entsilberte Flüssigkeit lässt sich nach dem Filtriren wieder zum Versilbern verwenden. Für jeden Quadratfuss Glas braucht man etwa 9 Decigramme salpetersaures Silber. Zur Darstellung fehlerfreier (aber leider nicht immer haltbarer) Spiegel[91] wendet v. Liebig eine ammoniakalische, mit Aetzkali oder Aetznatron versetzte Lösung von salpetersaurem Silber, welche mit wässriger Milchzuckerlösung versetzt ist, an. Man fertigt eine ammoniakalische Lösung von salpetersaurem Silber, welche in 200 Kubikcentimetern Wasser 10 Grm. geschmolzenes salpetersaures Silber enthält, setzt dazu nicht mehr Ammoniak, als für eine klare Lösung nöthig ist und hernach 450 Kubikcentimeter einer Natronlauge von 1,035 spec. Gewicht. Den hierbei entstehenden Niederschlag löst man durch Zusatz von Ammoniak wieder auf, bringt das Volumen der Mischung auf 1450 Kubikcentimeter, fügt so viel von verdünnter Silberlösung hinzu, dass ein bleibender grauer Niederschlag entsteht und verdünnt zuletzt mit Wasser bis auf 1500 Kubikcentimeter. Diese Flüssigkeit mischt man kurz vor ihrer Anwendung mit ⅙–⅛ ihres Volumens Milchzuckerlösung, welche auf 10 Gewichtstheile Wasser 1 Th. Milchzucker enthält. Die zu versilbernde Glasplatte wird in dem mit der Versilberungsflüssigkeit gefüllten Gefäss in der Art schwebend befestigt, dass die Oberfläche des Glases die Flüssigkeit vollständig berührt und die Entfernung derselben vom Boden des Gefässes etwa reichlich ½ Zoll beträgt. Die Reduktion beginnt sofort, anfangs erscheint die Glastafel schwarz und wird bald darauf spiegelnd. Die Bestimmung der an einer Glasplatte niedergeschlagenen Silberschicht ergab 0,0049 Grm. auf 226 Quadratcentimeter, es erfordert also 1 Quadratmeter 2,210 Grm. Silber. Die versilberte Platte wird mit warmem destillirten Wasser gewaschen und an einem warmen Orte getrocknet. Einmal trocken, haftet die Belegung so fest, dass sie sich nur schwer abreiben, ja sogar mit feinem Polirroth und Sammet gut poliren lässt. Es ist zweckmässig, den fertigen Silberspiegel vor seiner Fassung mit einem Firniss zu überziehen oder besser noch galvanisch zu verkupfern. Löwe wendet zur Spiegelversilberung salpetersaures Silber, Stärkezucker und Kali, A. Martin Silbernitrat, Ammoniak, Kali und durch Salpetersäure intervertirten Rohrzucker, Petitjean Silberoxyd, Ammoniak und Weinsäure an. F. Bothe (in Saarbrücken) benutzt statt der Weinsäure Oxyweinsäure.
Platinspiegel.
Nach dem Vorschlage von Dodé wendet man Platin zum Ueberziehen von Spiegelglas behufs der Herstellung von sogenannten Platinspiegeln an. Die Franzosen Creswell und Tavernier haben bereits eine Fabrik für den neuen Artikel in Gang gebracht. Bisher sah man das Platin nur als Verzierung auf Porcellan angewandt; die Verwendung auf grössere spiegelnde Flächen war also nahe gelegt. Die spiegelnde Metallfläche liegt bei dem neuen Artikel ebenso wie bei dem Porcellan frei auf dem Glase, durch Einbrennen mit demselben untrennbar verbunden, und bedarf keiner schützenden Glastafel. Das Einbrennen ist eine leichte Arbeit: mit Lavendelöl zusammmengeriebenes Platinchlorid wird mit einem Pinsel auf die Glastafel getragen und dieselbe nach dem Eintrocknen in einer Muffel gebrannt; hiermit ist der Spiegel fertig. Für die Wohlfeilheit derselben ist besonders der Umstand günstig, dass alle fehlerhaften Glastafeln dazu benutzt werden können, die bei der gewöhnlichen Fabrikation verworfen werden müssen, wenn sie sich nur auf der einen Seite schleifen und poliren lassen. Die hintere Seite kann beschaffen sein, wie sie will, und es kommt auch nichts darauf an, dass beide Glasflächen parallel sind. Die Dünne der Platinschicht bringt es übrigens mit sich, dass solche Platten, obwol sie beim Daraufsehen einen guten Spiegel abgeben, doch gegen das Licht gehalten durchsichtig sind und man durch sie hindurch sehen kann, ohne selbst gesehen zu werden. In Paris macht man in Läden und Wohnungen von dem platinirten Glase bereits vielfach Gebrauch.
Hohlglas.
Die Hohlglasfabrikation beschäftigt sich mit der Fabrikation aller Arten hohler Gefässe zum Aufbewahren von Flüssigkeiten. Sie verarbeitet entweder gemeines grünes Glas (Buttelglas), das von hellerer oder dunklerer Farbe und mehr oder weniger rein ist, oder feines weisses Glas oder endlich Krystallglas. Aus gemeinem grünen Glase werden ausser Medicingläsern, Retorten und Kolben auch Bouteillen dargestellt. Da jedoch die Bouteillen zu den gesuchtesten Glasgegenständen gehören, da sich ferner hierzu eine dunkle in dickeren Schichten fast undurchsichtige Glasart eignet, so wird die Bouteillenfabrikation häufig ganz allein und besonders betrieben. Die Verarbeitung von feinem weissen Glas liefert alle Arten von Trinkgläsern, Wasserflaschen, so wie Teller, Schalen, Vasen, Kronleuchter u. s. w. Aus Krystallglas werden dieselben Gegenstände wie aus dem weissen Glas hergestellt, nur in einem höhern Grade der Vollkommenheit. Letzterer Zweig der Glasfabrikation, in welchem das kunstgewerbliche Element bedeutend hervorragt, bildet die Gobeleterie.
Der Glassatz für ordinäres Bouteillenglas besteht aus Sand, Potasche oder Soda, Seifensiederasche, Holzasche, Glaubersalz, Kochsalz, Gaskalk, Kalk, Lehm, Schlacken, Basalt und andern feldspathhaltigen Mineralien. Zu Medicinglas nimmt man die eisenfreieren Materialien, die noch reineren zum weissen Hohlglase. Wenn nun auch für die Herstellung des Bouteillenglases keine so sorgfältige Auswahl der Materialien wie bei den feineren Glassorten erforderlich ist, so müssen diese doch wegen des nöthigen Widerstandes gegen den Druck bei moussirenden Flüssigkeiten und gegen den Angriff von Säuren passend ausgewählt, sehr gut geschmolzen, das Glas selbst mit Aufmerksamkeit verarbeitet und abgekühlt werden. Bei der Analyse verschiedener Sorten von Hohlglas fanden sich folgende Resultate:
Spec. Gew. 2,47 2,48 2,47 2,3 2,4
Kieselsäure 74,71 74,66 75,94 74,37 74,26
Kali — 4,32 — 12,48 —
Natron 15,74 11,01 15,15 3,42 14,06
Kalk 8,77 9,13 8,01 9,02 8,60
Thonerde 0,43 0,88 0,90 0,71 2,52
Eisenoxyd 0,14 0,38
Manganoxyd 0,21 0,18
100,00 100,00 100,00 100,00 100,00
Fig. 139.
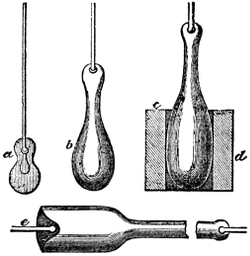
Die Einzelnheiten der Herstellung der verschiedenen Hohlglasgegenstände sind, nach der Verschiedenheit der Formen, die aus dem zähflüssigen Glase verfertigt werden sollen, höchst mannichfaltig und können hier nur in einzelnen Beispielen angegeben werden. Das Verfertigen der grünen Bouteillen geschieht auf folgende Weise: Sobald die hinreichende Menge von Glas von der Pfeife aufgenommen worden ist, bringt der Bläser die Glasmasse auf den Marbel und wälzt ihren vorderen Theil darauf hin und her, bläst auch von Zeit zu Zeit in das Rohr, wobei darauf zu sehen ist, dass das Glas um die Höhlung herum überall gleiche Dicke enthalte und die Form a (Fig. 139) annehme. Nun kommt die Pfeife mit dem Glase in das Arbeitsloch zum Anwärmen, wobei dieselbe bald links, bald rechts gewendet wird, damit das Glas sich nicht auf die Seite neige; sobald es heiss genug ist, bringt der Fertigmacher die Pfeife in eine senkrechte Lage und bläst unter pendelartigem Schwingen Luft ein, wodurch der Bauch der ursprünglich birnförmigen Masse erweitert wird und nun die Gestalt b erhält. Darauf wird die Glasmasse in die hölzerne Form c d eingesenkt und kräftig geblasen; so wie das Glas durch das Blasen die Form immer mehr ausfüllt, zieht der Arbeiter auch die Pfeife mehr an sich, damit der Bouteillenhals seine Gestalt behält und sich allmälig in den Bauch der Flasche verliert. Darauf wird die Flasche der Form entnommen, die Pfeife wird einigemal hin- und hergeschwenkt, damit der noch etwas flüssige Hals sich mehr in die Länge ziehe und die erforderliche Gestalt bekomme. Um dem Boden und der Mündung die gebräuchliche Form zu geben, wird abermals angewärmt, so dass nur der Boden glühend wird; während dieser Zeit erwärmt ein Gehülfe ein Eisen (das Nabeleisen), an dessen Spitze etwas Glasmasse befestigt ist. Unter gewissen Handgriffen drückt der Gehülfe sein Eisen auf den Mittelpunkt des Bodens gleichmässig einwärts (siehe e). Darauf wird die Pfeife von dem Halse abgesprengt, das abgesprengte Ende ins Feuer gebracht und mit dem Abstreichblech der Rand der Flasche umgelegt. Um den Hals herum wird etwas Glasmasse befestigt. Während der Bläser eine neue Flasche beginnt, bringt der Gehülfe die fertige Flasche in den Kühlofen und trennt durch einen kurzen Schlag das Nabeleisen von der Flasche. In neuerer Zeit bedient man sich anstatt des Nabeleisens der Flaschenzange (Fig. 140) oder Klappform.
Aus dem Vorstehenden geht hervor, auf welche Weise ein Kolben (ein Ballon) geblasen wird; wenn der Bläser während des Aufblasens den Kolben über seinen Kopf erhebt so senkt sich der bauchige Theil auf der einen Seite und es bildet sich eine Retorte (siehe a und b Fig. 141).
Fig. 140. Fig. 141.
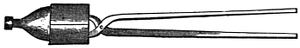

Zur Herstellung der Bechergläser wird zunächst ein Glasballon mit möglichst dünnen Wänden (Fig. 142 A) geblasen, dieser dann an ein Nabeleisen geheftet und von der Pfeife abgesprengt. Das abgesprengte Ende wird angewärmt, mit der Scheere abgeschnitten (Fig. 142 B), ausgeweitet und umgebogen (C). Diese Art Bechergläser haben unten eine scharfkantig abgesprengte Glasstelle, von welcher aus das Glas bei Temperaturwechsel leicht springt. Man pflegt deshalb gegenwärtig die Bechergläser in Formen mit geraden Wänden (Fig. 143 a) zu blasen und das Formen in Zangen (b und c) zu vollenden.
Fig. 142. Fig. 143.
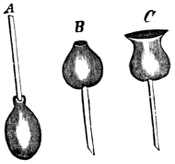
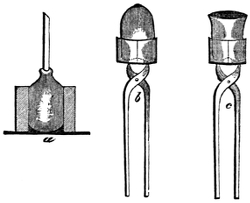
Fig. 144.

Um Glasröhren herzustellen, wird zuerst ein kleiner Ballon geblasen, an welchen ein Gehülfe auf der der Pfeifenmündung entgegengesetzten Seite sein Hefteisen anheftet, und sich, rückwärts schreitend, möglichst schnell entfernt. Bei einigermaassen starken Röhren muss der Bläser während des Ausziehens fortwährend Luft einblasen und die Pfeife und folglich auch das Glas rotiren lassen. Das Ausziehen hört auf, wenn die Röhre die gehörige Dicke hat, sie zeigt dann folgende Gestalt (Fig. 144). Die fertige Röhre wird, um die Krümmung derselben auszugleichen, auf den Boden gelegt und nach dem Erkalten in 4–6 Fuss lange Stücke geschnitten. Glasstäbe werden auf dieselbe Weise hergestellt, und unterbleibt dabei das vorläufige Aufblasen der Glasmasse.
Gepresstes und gegossenes Glas.
Mit dem Namen gepresstes oder gegossenes Glas bezeichnet man alle in Formen gefertigte verzierte Glasgegenstände, wenn man auch das Blasen dabei zu Hülfe nehmen musste. Die messingenen und gravirten Formen bestehen aus zwei oder mehreren Theilen. Glasgegenstände mit enger Mündung und tiefer Höhlung werden ganz so wie das gewöhnliche Hohlglas in diesen Formen aufgeblasen. Schalenförmige Gegenstände werden gepresst, indem man die zähflüssige Glasmasse in die untere Hälfte der Form bringt und durch die obere Hälfte kräftig aufpresst, wobei die überflüssige Glasmasse durch besondere Oeffnungen oder an den Seiten herausgepresst wird. Auf ähnliche Art stellt man massives gepresstes Glas wie Messerbänkchen u. s. w. dar. Die durch Pressen hervorgebrachten Verzierungen sind häufig kunstvoller als die geschliffenen und weit billiger herzustellen; es mangelt ihnen aber die Schärfe der Ecken und Kanten, so wie die der geschliffenen Waare eigenthümliche spiegelnde Oberfläche. Man sucht in neuerer Zeit diese Fehler dadurch zu vermeiden, dass man anstatt der rautenförmig gravirten Formen, die den sogenannten Brillantschliff imitiren sollten, Formen benutzt, welche den geschälten Schliff nachahmen, wodurch die Gläser gestreifte und glatte Flächen erhalten. In der Regel kommt das Glas schon aus der Form mit glänzender Oberfläche, die, wenn nöthig, durch geringe Nachhülfe durch Schleifen oder Poliren ihre höchste Vollkommenheit erlangt.
Das Wasserglas.
Unter Wasserglas versteht man ein in Wasser lösliches kieselsaures Alkali. Dass eine Verbindung, erhalten durch Schmelzen von Kieselsand mit vielem Alkali, an feuchten Orten zerfliesst, wusste v. Helmont bereits 1640. Dasselbe Präparat aus Kieselerde und Weinsteinsalz (Kaliumcarbonat) zu bereiten, lehrte Glauber 1648 und gab ihm den Namen Kieselfeuchtigkeit. v. Fuchs entdeckte nun 1825 eine Verbindung von Kieselsäure mit Alkali, in welcher die Kieselerde vorherrschte, die zwar in Wasser sich löst, aber an der Luft nicht zerfliesst, eine Verbindung, die als Wasserglas bekannt ist und wichtige Anwendung gefunden hat.
Man unterscheidet vier Arten von Wasserglas:
a) Kaliumwasserglas,
b) Natriumwasserglas,
c) Doppelwasserglas,
d) Fixirungswasserglas.
Das Kaliumwasserglas wird bereitet durch Zusammenschmelzen von Quarzpulver oder reinem Quarzsand 45 Th., Potasche 30 Th., Holzkohlenpulver 3 Th., und Lösen der geschmolzenen und gepulverten Masse durch Kochen in Wasser. Das in der Flüssigkeit möglicherweise vorhandene Schwefelkalium wird durch Kochen derselben mit Kupferoxyd oder Kupferhammerschlag, oder auch Bleiglätte unschädlich gemacht. Der Zusatz von Kohle soll die vollkommene Austreibung der Kohlensäure durch Reduktion derselben zu Kohlenoxyd bewirken und ausserdem die Schmelzung beschleunigen. Zurückgebliebene Kohlensäure äussert stets einen nachtheiligen Einfluss auf das Wasserglas. Das Natriumwasserglas wird entweder aus Quarzpulver 45 Th., calcinirter Soda 23 Th., Kohle 3 Th., oder nach Buchner am wohlfeilsten aus Quarzpulver 100 Th., calcinirtem Glaubersalz 60 Th., Kohle 15–20 Th. dargestellt. Kuhlmann stellt das Natriumwasserglas durch Auflösen von Feuersteinpulver in concentrirter Natronlauge in eisernen Kesseln unter einem Drucke von 7–8 Atmosphären dar. Besonders vortheilhaft lässt sich anstatt des Feuersteins nach Liebig die aus Kieselpanzern bestehende Infusorienerde (Kieselguhr, Tripel) anwenden. Das Doppelwasserglas (Kalium- und Natriumwasserglas) lässt sich nach Döbereiner darstellen durch Zusammenschmelzen von Quarzpulver 152 Th., calcinirter Soda 54 Th., Potasche 70 Th., nach v. Fuchs aus Quarzpulver 100 Th., gereinigter Potasche 28 Th., calcinirter Soda 22 Th., Holzkohlenpulver 6 Th. Es lässt sich ferner erhalten 1) durch Zusammenschmelzen von Seignettesalz (Kalium-Natrium-Tartrat Na K } C4H4O6 + 4H2O) mit Quarz; 2) aus gleichen Molekülen Kalium- und Natrium-Nitrat und Quarz; 3) aus gereinigtem Weinstein und Natriumsalpeter und Quarz. Es ist merklich leichter schmelzbar als jedes der vorhergehenden. Zum technischen Gebrauche kann man auch
3 Volumen concentrirter Kaliumwasserglaslösung mit
2 „ „ Natriumwasserglaslösung
mischen. Mit dem Namen Fixirungswasserglas bezeichnet v. Fuchs eine Mischung von mit Kieselerde vollkommen gesättigtem Kaliumwasserglas mit Natriumkieselfeuchtigkeit (durch Zusammenschmelzen von 3 Th. calcinirter Soda mit 2 Th. Quarzpulver erhalten); es findet einzig und allein zum Fixiren der Farben in der Stereochromie Anwendung.
Das Wasserglas giebt in fein gepulvertem Zustande durch Kochen mit Wasser jene Auflösung, welche unter dem Namen präparirtes Wasserglas bekannt ist. Diese Lösung kommt im Handel 33grädig und 66grädig vor, womit angezeigt wird, dass in ersterem in 100 Gewichtstheilen 33 Gewichtstheile festes Wasserglas und 67 Gewichtstheile Wasser enthalten sind. Hieraus ergiebt sich dann, dass im 40grädigen der Wassergehalt 60 beträgt und im 66grädigen 34. Die Säuren, selbst die Kohlensäure, zersetzen die Wasserglaslösung und scheiden die Kieselerde daraus gallertartig aus; sie muss daher in gut verschlossenen Gefässen aufbewahrt werden.
Das Wasserglas hat in der Industrie vielfache und wichtige Anwendungen gefunden. Seine erste Benutzung fand es beim Münchener Hoftheater als Schutzmittel gegen das Feuer, indem es als Ueberzug für Gegenstände aus Holz, Leinwand, Papier, dieselben vor dem Verbrennen schützt. Man setzt zu der Wasserglaslösung irgend eine feuerfeste Körperfarbe, wie Thon, Kreide, Knochenerde, Glaspulver (namentlich von Bleiglas), Pulver von Hohofen- oder Frischschlacken, Flussspath, Feldspath u. s. w. Das 33grädige Wasserglas wird beim ersten Anstriche mit der doppelten Gewichtsmenge Regenwasser verdünnt. Man giebt mehrere Anstriche und lässt jeden Anstrich, bevor man einen neuen aufträgt, gut trocknen, wozu wenigstens 24 Stunden Zeit erforderlich sind. Zu den späteren Anstrichen bedient man sich einer starken Auflösung und zwar einer solchen, welche aus gleichen Gewichtstheilen Wasserglas von 33° und Regenwasser besteht. Holz, Leinwand, Papier etc., welche mehrmals mit Wasserglas angestrichen wurden, brechen nicht mehr in Flammen aus, sondern verkohlen nur, gewinnen ausserdem bedeutend an Dauerhaftigkeit. Holz, welches dem freien Einflüsse der Witterung ausgesetzt ist oder sich an feuchten Orten bei Mangel an Luftwechsel befindet, wird durch einen Wasserglasanstrich conservirt und gegen Schwamm und Wurmfrass gesichert.
Eine der vorzüglichsten und zu technischen Zwecken wichtigsten Eigenschaften des Wasserglases ist die zu binden und zu kleben; es dient daher, lockeren Massen Dichtigkeit und stärkern Zusammenhang zu geben, getrennte Theile von Körpern zu vereinigen u. s. w., in welcher Beziehung es noch nicht die vielseitige Anwendung gefunden hat, deren es fähig ist. Es lässt sich in dieser Hinsicht mit dem Leim vergleichen und man könnte es einen mineralischen Leim nennen. Kreide giebt mit Wasserglaslösung eine sehr compacte Masse, welche beim Austrocknen fast Marmorhärte erhält. Hierbei findet keine chemische Wechselwirkung, keine Umsetzung der Bestandtheile zu Calciumsilicat und Kaliumcarbonat statt; das Erhärten ist entweder nur eine Wirkung der Adhäsionskraft oder geschieht dadurch, dass das Wasserglas und Calciumcarbonat direct, d. h. ohne sich gegenseitig zu zersetzen, eine schwach chemische Verbindung mit einander eingehen. Der Dolomit scheint hinsichtlich der bindenden Kraft den Kalkstein noch etwas zu übertreffen. Das Calciumphosphat (Knochenerde) giebt mit Wasserglas eine sehr compacte Masse, ohne dass eine chemische Wirkung oder Umsetzung der Bestandtheile dabei statt hat. Mit gelöschtem Kalk zusammengerieben, kommt das Wasserglas schnell zum Gerinnen und trocknet dann langsam zu einer ziemlich harten Masse aus; es bildet sich hierbei Calciumsilicat und das Kali wird ausgeschieden. Zinkoxyd (Zinkweiss) und Magnesia wirken vorzüglich energisch auf des Wasserglas und zwar offenbar chemisch, indem sich die Kieselerde mit einem Antheil Kali mit der Magnesia oder dem Zinkoxyd verbindet und zugleich etwas Kaliumcarbonat gebildet wird. Gyps mit Wasserglas zusammengerieben, kommt sogleich ins Stocken und beim Austrocknen wittert sehr bald Kalium- oder Natriumsulfat in grosser Menge aus; nach dem Trocknen ist die Masse kaum fester als der gewöhnliche Gyps. Dieses Verhalten zeigt deutlich, dass man aus Gyps gefertigte Gegenstände mit Wasserglas nicht imprägniren kann, um sie fester und luftbeständiger zu machen, indem es wegen des Stockens in dieselben nicht eindringen kann. Eine wichtige Anwendung des Wasserglases ist die zum Anstrich von Steinen und Mörtelwänden, sowie zur Herstellung von Caement und von künstlichen Steinen. Letztere (von Ransome zuerst fabrikmässig dargestellt) finden in England, Indien und Amerika immer mehr und mehr Anwendung. Sie werden dargestellt, indem man durch Mischen von Sand mit Natriumsilicatlösung eine plastische Masse bereitet, welche in Formen gepresst und dann in eine Lösung von Chlorcalcium gebracht wird. Das hierbei sich bildende Calciumsilicat verkittet die Sandkörner, während Chlornatrium in Lösung geht und durch Waschen vollständig entfernt wird. Als Kitt für Steine, Glas und Porcellan ist das Wasserglas ebenfalls beachtenswerth. Zur Herstellung xyloplastischer Objecte, dadurch, dass man durch Salzsäure aufgeschlossenes Holz mit Wasserglas imprägnirt, sind die Alkalisilicate in neuerer Zeit auch verwendet worden.
Stereochromie.
Eine der interessantesten und wichtigsten Anwendungen des Wasserglases ist unstreitig die für eine neue Art von Wand- oder Monumentalmalerei, welche von v. Fuchs Stereochromie (von στερεος, fest, dauerhaft, und χρωμα, Farbe) genannt worden ist. Bei dieser Malart, die von v. Kaulbach eingeführt und ausgebildet wurde, bildet das Wasserglas das Bindemittel der Farben und ihrer Grundlagen. Bei der Stereochromie oder der Wand- und Monumentenmalerei auf Mörtelgrund ist besonders auf das Fundament, nämlich auf den Mörtelgrund, Untergrund und Obergrund Bedacht zu nehmen. Es ist dabei wesentlich, dem Grunde durch und durch gleiche steinartige Beschaffenheit zu geben und ihn gleichsam mit der Mauer zu verschmelzen. Der erste Bewurf oder Untergrund wird mit Kalkmörtel gemacht. Den so hergestellten Bewurf lässt man nicht nur gut austrocknen, sondern auch mehrere Tage der Luft ausgesetzt, damit er daraus Kohlensäure anziehen kann. Ist der Mörtel vollkommen getrocknet, so bringt man das Wasserglas in Anwendung, womit er getränkt wird. Man wendet Natrium- oder Doppelwasserglas an, versetzt mit so viel Natriumkieselfeuchtigkeit, dass es nicht opalisirend, sondern ganz klar ist. Nachdem der Untergrund auf diese Weise befestigt ist, bringt man den Obergrund, welcher das Bild aufnehmen soll, an, welcher von ähnlicher Beschaffenheit wie der Untergrund, ungefähr eine Linie dick auf den Untergrund möglichst eben aufgetragen und wenn er trocken geworden, mit einem scharfen Sandstein abgerieben wird, um die dünne Lauge von kohlensaurem Kalk, welcher sich beim Austrocknen gebildet hat und das Einsaugen der Wasserglaslösung verhindern würde, wegzunehmen und zugleich der Oberfläche die erforderliche Rauheit zu geben. Sobald der Obergrund ausgetrocknet ist, imprägnirt man ihn mit Wasserglas, um ihm gehörige Consistenz zu geben und ihn mit dem Untergrunde zu verschmelzen. Auf den vollkommen trockenen Obergrund werden die Farben blos mit reinem Wasser unter öfterem Anspritzen der Mauer mit reinem Wasser aufgetragen. Es ist dann weiter nichts mehr übrig, als die Farben gehörig zu fixiren, wozu das oben erwähnte Fixirungswasserglas bestimmt ist. Da aber die Farben nur sehr schwach haften und den Gebrauch des Pinsels nicht gestatten, so wird das Wasserglas in Form eines feinen Regens oder Nebels mit einer von Schlotthauer angegebenen und von v. Pettenkofer verbesserten Staubspritze auf das Gemälde gespritzt. Sind die Farben gut fixirt, so ist das Gemälde fertig. Zum Schluss wird es nach ein paar Tagen mit Weingeist abgewaschen, wodurch Schmutz und Staub nebst etwas frei gewordenem Alkali weggenommen werden. Als Malgrund empfiehlt v. Fuchs einen Wasserglasmörtel, bestehend aus einem Gemenge von Wasserglaslösung mit gepulvertem Marmor, Dolomit, Quarzsand und an der Luft zerfallenem Kalk. Als stereochromische Farben verwendet man: Zinkweiss, Chromgrün (Chromoxyd), Kobaltgrün (Rinmann's Grün), Chromroth (basisches Bleichromat), Zinkgelb, Eisenoxyd (hellroth, dunkelroth, violett und braun), Schwefelcadmium, Ultramarin, Ocker (Hellocker, Fleischocker, Goldocker), Terra de Siena, Umbra u. s. w. Zinnober ist zu verwerfen, weil er im Lichte braun und zuletzt ganz schwarz wird. Kobaltultramarin zeigt sich nach dem Fixiren merklich heller und ist daher in der Stereochromie nicht anzuwenden.
Die Stereochromie ist als eine ganz neue Malart zu betrachten, insofern bei ihr ein von den bei allen Malarten gebräuchlichen verschiedenes Bindemittel angewendet wird; ihre Auszeichnung, abgesehen von der artistischen Vollkommenheit, beruht in dem Malgrunde, wodurch sie fähig ist, unter jedem Himmelsstriche auszuhalten und vielen sonst schädlichen Einflüssen — Rauch, sauren Dämpfen, dem grellsten Wechsel der Temperatur, Hagel u. s. w. — zu widerstehen, welche den Fresken verderblich sein würden. Das Wasserglas als Bindemittel, wodurch nicht nur der Malgrund befestigt, sondern mit diesem zugleich die Farben gleichsam verschmolzen und verkieselt werden, macht das Wesen dieser Malart aus, wodurch sie der Frescomalerei bedeutend überlegen ist, deren Grund aus gewöhnlichem Kalkmörtel besteht.
Bleihaltiges Glas.
Unter Krystallglas (Krystall) versteht man gegenwärtig allgemein bleihaltiges Kaliumglas. Früher bezeichnete man mit diesem Namen das gemeine (böhmische) Kalium-Calcium-Glas, das auch jetzt noch zuweilen leichtes Krystallglas zum Unterschied von dem schweren bleihaltigen genannt wird.
Das Krystallglas wurde zuerst in England dargestellt. Seine Einführung steht in innigem Zusammenhange mit der Anwendung der Steinkohlen als Brennmaterial in den Glashütten (1635). Da man wahrnahm, dass der Steinkohlenrauch die reine Farbe des Glases beeinträchtigte, so bedeckte man die Schmelzhäfen mit einer Kuppel, wodurch sie die Gestalt einer kurzhalsigen Retorte erhielten. Wenn nun auch hierdurch der Zutritt des Rauches verhindert war, so ergab sich doch ein anderer Nachtheil, indem in den bedeckten Häfen nicht die hohe Temperatur erzielt werden konnte, die zum Schmelzen der Glasmasse erforderlich war. Man musste der Masse grössere Mengen von Alkali zusetzen, wodurch aber wieder die Qualität des Glases abnahm. Um ein allen Anforderungen entsprechendes Glas darzustellen, musste eine Substanz ausfindig gemacht werden, durch welche die Glasmasse leichter schmelzbar wurde, ohne dadurch, wie nach dem Zusatz von grösserer Menge von Potasche, ein an der Luft zerfliessliches und im Wasser lösliches Glas zu erhalten; eine derartige Substanz fand man auch in der That in dem Bleioxyd. Man erhielt durch die Anwendung von Bleioxyd ein schönes und glänzendes Glas, das gegenwärtig für alle Gegenstände, wo Farblosigkeit, Glanz neben starkem Lichtbrechungsvermögen verlangt werden, Anwendung findet. Als Glassatz für Krystallglas seien folgende Mischungen angeführt. Bei Steinkohlenfeuerung in bedeckten Häfen:
Sand 300
Potasche 100
Glasbrocken 300
Mennige 200
Braunstein 0,45
Arsenige Säure 0,60
In den Glashütten zu Edinburg und Leith wendet man folgenden Satz an:
Vorher geschlämmter und gut gebrannter Sand 300
Potasche 100
Mennige 150
Bleiglätte 50
Kleine Mengen Braunstein oder arseniger Säure.
Um das Glas flüssiger zu machen, wird etwas Salpeter zugesetzt, aber nicht in zu grosser Menge, weil sonst die Schmelzhäfen leiden. Wenn während des Glasschmelzens Alkali sich verflüchtigt, so rührt dies stets davon her, dass das Alkali in unrichtigem Verhältnisse und zwar im Ueberschusse angewendet wurde. Es ist daher im Allgemeinen anzurathen, zum Glassatze nur so viel Alkali zu bringen, als man in der Glasmasse zu behalten wünscht und nicht mehr. Dumas empfiehlt das Krystallglas aus 300 Sand, 200 Mennige und 95 oder 100 trockener Potasche zu schmelzen. Von der Voraussetzung ausgehend, dass beim Schmelzen kein Verlust stattfindet, sind die geeignetsten Mischungsverhältnisse folgende:
Kieselerde 57,4 57
Bleioxyd 36,3 36
Kali 6,3 7
100,0 100
Die Schmelzzeit dauert 12–16 Stunden mit Inbegriff der Läuterungszeit, nach der Beschaffenheit des Ofens und der Regelmässigkeit der Heizung. Nach der Schmelzung wird abgeschäumt und sogleich zur Verarbeitung des Glases geschritten. Das Krystallglas wird auf dieselbe Weise wie das gewöhnliche Glas verarbeitet, kann aber leichter gehandhabt werden als letzteres, weil es leichtflüssiger ist und nicht so leicht entglast, weshalb es häufiger als das gewöhnliche Glas im Feuer angewärmt werden kann. Die Krystallglasgegenstände werden, so wie sie aus der Hand des Arbeiters kommen, sogleich in den Kühlofen gebracht und wegen der Dicke des Glases sehr allmälig abgekühlt. Zu diesem Zwecke befinden sich in dem Kühlofen zwei eiserne Schienen, auf denen Bleche oder Platten ruhen, auf welche die zu kühlenden Gläser gelegt werden und welche vermittelst Haken aneinander gehängt werden können. Man bringt das Glas zuerst in den heissesten Theil des Kühlofens auf ein Blech oder eine Platte, die man an die früher eingelegte anhängt, während man am entgegengesetzten kältesten Theile des Ofens die erste Platte, mit welcher man die übrigen gegen diese Seite hingezogen hat, nebst den darauf befindlichen Glasgegenständen hinwegnimmt. Benrath (α) und Faraday (β) fanden bei der Analyse von bestem Krystallglas:
(α) (β)
Kieselsäure 50,18 51,93
Bleioxyd 38,11 33,28
Kali 11,61 13,67
Thonerde etc. 0,04 —
99,95 98,88
Nach Benrath (1868) hat Normalkrystallglas die Formel K10Pb7Si36O84 (d. i. 5K2O, 7PbO, 36SiO2).
Schleifen.
Das Krystallglas wird entweder in Messingformen gepresst oder geschliffen. Seiner geringen Härte wegen eignet es sich zum Schleifen besser als jedes andere Glas. Die Schleifbank hat im Wesentlichen die Construction einer Drehbank. Die Schneidescheibe ist von Gusseisen und auf der Peripherie gut abgedreht; über derselben befindet sich in einem Bottich mit Wasser angerührter und feingeschlemmter Sand. Durch einen geöffneten Hahn fallen unaufhörlich sandhaltige Tropfen auf die Schneidescheibe. Die Arten der Schliffe sind äusserst mannichfaltig. Der bekannteste ist der Brillantschliff, ferner der gemuschelte Schliff, der Schliff mit scharfer Kante, mit Walzen, der fischschuppenartige, der geschälte (mit concaven Einschnitten), der matte Schliff, der Silberschliff u. s. w. Die geschliffenen Stellen sind rauh und werden deshalb auf der steinernen Glättscheibe weiter behandelt. Für die angeschliffenen Brillanten ist die Peripherie der Scheibe keilartig geformt, für die glatten Würfel aber ist die Peripherie flach. Ueber diesen Scheiben befindet sich ein mit Hähnen versehenes Wasserreservoir, aus welchem während des Schleifens Wasser auf die Scheibe läuft. An der Seite der Scheibe ist ein Schwamm befestigt, welcher die Oberfläche des Steines fortwährend rein erhält. Die glattgeschliffenen Stellen werden nun auf der hölzernen Polirscheibe (aus Lindenholz), deren Holzfasern in der Richtung der Drehungsaxe laufen, polirt. Zum Poliren wendet man auch Holzscheiben mit Filz überzogen, sowie Korkscheiben an. Die letzte Politur erhalten die Gläser erst auf der Bürstscheibe, welche 2 Meter im Durchmesser und 10 Centimeter Breite auf der Peripherie hat. Man trägt auf diese Bürste mit Wasser angerührten Bimsstein auf und polirt das so geschliffene Glas fertig.
Optisches Glas.
Die Herstellung guter optischer Gläser, besonders in grössern Dimensionen, ist so schwierig, dass selbst durch die unermüdlichsten und andauerndsten Arbeiten es doch nicht gelungen ist, sie immer in der Weise herzustellen, wie sie der Optiker, der Mikroskopiker, der Astronom, der Photograph u. s. w. bedarf. Durchsichtigkeit, Härte, ein grosser Grad von lichtbrechender und farbenzerstreuender Kraft, Eigenschaften, welche überhaupt das Glas zu optischem Gebrauche so schätzbar machen, sind dem Glase ohne Mühe zu geben; allein die zu allen seinen Anwendungen so wesentliche Bedingung einer vollkommen homogenen Beschaffenheit ist nicht so leicht zu erfüllen. Die einzelnen Theile des Glases, mögen sie noch so tadelfrei sein, wirken ohne homogene Beschaffenheit nicht gleichförmig; die Lichtstrahlen werden von der Richtung, die sie nehmen sollen, abgelenkt und das Glasstück wird dadurch unbrauchbar. Die Streifen und Fäden entspringen aus solcher Ungleichheit. Können diese Unregelmässigkeiten schon so gross sein, dass man sie mit blossem Auge wahrnimmt, so müssen sie einen noch weit beträchtlicheren Nachtheil in Fernröhren ausüben, da hier ihre Wirkung bedeutend vergrössert erscheint. Es wäre ein Irrthum, wollte man glauben, dass diese Streifen von Unreinigkeiten herrühren. Sowol in als neben den Streifen würde das Glas gleich gut zum optischen Gebrauch sein, wenn es nur überall von gleicher Beschaffenheit wäre. Aber in der Ungleichheit eben liegt der Fehler und in dieser Beziehung ist die Zusammensetzung selbst von sehr geringem Belange. Da das Glas aus Materialien besteht, die an Brechkraft verschieden sind, so muss es während seiner Herstellung immer einen Zeitpunkt geben, wo Streifen vorhanden sind. Man hat also weniger dahin zu trachten, gerade die Verhältnisse zu erlangen, welche in einmal gut erkanntem optischen Glase durch die Analyse aufgefunden wurden, als vielmehr einen Process zu entdecken, durch welchen die Streifen jener Periode vor der Vollendung des Glases vernichtet und neue verhindert werden. Ausser diesen Mängeln giebt es noch andere im Glase. Zuweilen ist es, wie man sagt, wellig, wenn es in seiner Masse das Ansehen von Wellen hat; doch ist dies nur eine Abänderung jener Unregelmässigkeit, welche in höherm Grade als Streifen erscheint. Hin und wieder bemerkt man auch Anzeigen besonderer Structur und Krystallisation oder einer unregelmässigen Spannung seiner Theile, welche Fehler aber höchst wahrscheinlich durch sorgfältiges Abkühlen vermieden werden können. Ferner schliesst das Glas zuweilen Blasen ein, welche einen Lichtverlust veranlassen, gerade so wie es dunkle Flecke von gleicher Grösse gethan haben würden. Unter allen Fehlern ist der, welcher die Streifen und Wellen hervorbringt, am schwersten zu vermeiden, leichter noch bei dem bleifreien optischen Glase, dem Kronglase (Crownglas), als bei dem Flintglase.
Das Flintglas besteht zum Drittel seines Gewichts und mitunter darüber noch aus Bleioxyd, wodurch es nicht nur ein so hohes spec. Gewicht, sondern auch dasjenige Verhältniss von Lichtbrechungs- und Zerstreuungsvermögen erhält, wodurch es mit dem Kronglase combinirt, die so wichtige achromatische Combination bildet. Das Flintglas ist ferner sehr leichtflüssig und besitzt die Eigenschaft, andere Stoffe mit Leichtigkeit aufzulösen, wodurch die Bildung von Streifen sehr befördert wird. Der geringste Unterschied in der Zusammensetzung benachbarter Theile wird sogleich sichtbar. Eine Variation in den Mischungsverhältnissen, welche bei dem gewöhnlichen Glase keine durch das Auge wahrnehmbare Wirkung hervorbringt, erzeugt beim Flintglase bereits starke Streifen. Deshalb muss hier die Mischung viel inniger sein, als bei den übrigen Glasarten, allein es liegt in der Natur der Mineralien, sie nur noch unvollkommener zu machen. Das Bleioxyd ist so schwer und zugleich so leichtflüssig, dass es schmilzt und zu Boden sinkt, wenn noch die leichteren Substanzen im oberen Theile des Schmelzhafens angehäuft liegen; unter den gewöhnlichen Umständen ist die Mischung so unvollkommen, dass man aus dem oberen und unteren Theile eines Glashafens Glas von sehr verschiedenem spec. Gewichte erhält. Lamy hat neuerdings auf die Anwendbarkeit des Thalliumflintglases zur Herstellung gewisser optischer Gläser aufmerksam gemacht. In diesem Glase ist nicht das Blei, sondern das Kalium durch Thallium ersetzt. Nach den Versuchen von Cl. Winkler (in Pfannenstiel) lässt sich mit Erfolg das Blei im Flintglase durch Wismuth ersetzen.
Fig. 145. Fig. 146.
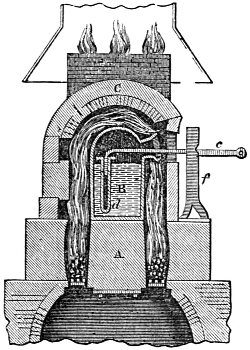
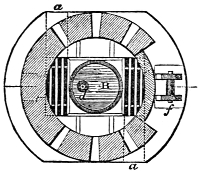
Bontemps zu Choisy-le-Roy bei Paris verfährt bei der Anfertigung von Flintglas auf folgende Weise: Ein Glassatz, bestehend aus
100 Kilogr. weissem Sand,
106 „ Mennige,
43 „ Kaliumcarbonat,
wird bei Steinkohlenfeuerung in einem kleinen Schmelzofen, von welchem Fig. 145 den vertikalen, Fig. 146 den horizontalen Durchschnitt zeigt, geschmolzen. Der Ofen enthält nur einen bedeckten Schmelzhafen B, der auf der Bank A steht. a a sind die Schüröffnungen, c ist ein eiserner Rührer, der in einem Cylinder aus unschmelzbarem Thon d befestigt ist. f dient zum Tragen des Rührhakens. Nachdem der in getrennten Portionen nach und nach eingetragene und geschmolzene Satz nach etwa 14 Stunden in gleichmässigen Fluss gekommen ist, wird der vorher bis zum Rothglühen erhitzte Rührer in den Hafen gebracht, um die verschiedenen Schichten der Glasmasse mit einander zu mengen und zugleich die Blasenbildung zu befördern. Nach ungefähr 5 Minuten entfernt man die Eisenstange, während der Thonrührer in der Glasmasse bleibt. Man schliesst den Tiegel und schürt von Neuem. Nach etwa 5 Stunden wird wieder gerührt und von nun an das Rühren jede Stunde vorgenommen. Während dieser Zeit wird 2 Stunden lang geschürt, damit die Blasen entweichen können. Darauf wird wieder heiss geschürt; sobald die Masse sehr dünnflüssig ist, wird unter beschränktem Luftzutritt fortwährend gerührt, bis die Masse zähflüssig geworden ist. Darauf entfernt man den Thonrührer und lässt den gut verschlossenen Ofen 8 Tage lang zum Abkühlen stehen. Nach Verlauf dieser Zeit werden von der Glasmasse zwei gegenüberstehende Flächen angeschliffen und polirt, um im Innern der Masse die fehlerfreien und gleichförmigen Stücke zu erkennen und herauszuschneiden. Häufig findet man die Glasmasse nach dem Erkalten in viele Stücke zersprungen; die grösseren Stücke zertheilt man durch gelindes Anschlagen mit dem Hammer noch weiter, wobei sie sich wahrscheinlich zum Theil nach Maassgabe ihrer Gleichartigkeit absondern. Diese Glasstücke werden dadurch zu Scheiben, aus welchen die optischen Linsen geschliffen werden, umgeformt, dass sie, nachdem man die scharfen Kanten und Ecken davon abgeschlagen hat, unter einer Muffel, auf einer mit feinem Sand bestreuten Schale oder auf einem irdenen Teller mit hohem Rande, bis zum gleichförmigen Erweichen erhitzt werden und sich in jener Form scheibenähnlich ausbreiten. Nach einer Analyse von Dumas besteht das Flintglas von Guinand aus