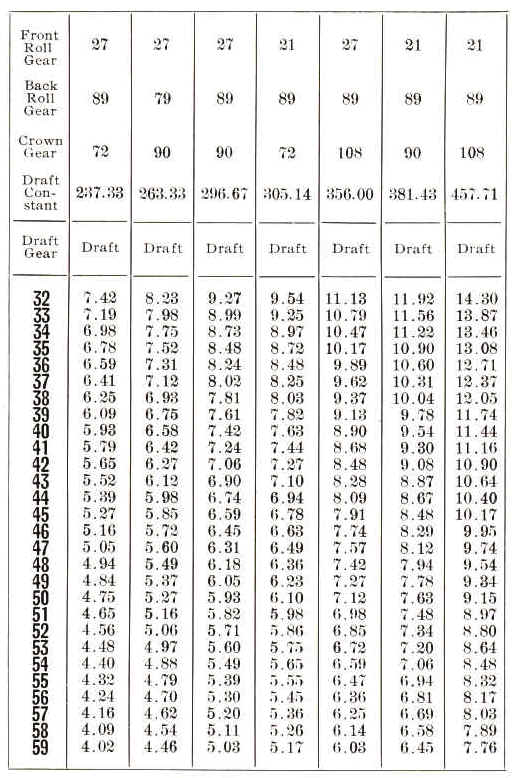
Illustrated Catalogue of Cotton MachineryFRONT AND BACK ROLLS SAME DIAMETER.Reading editionChapter navigation174 reading sectionsGo to chapterChoose a chapter…Front matterINTRODUCTION.INDEX.OPENING AND PICKING MACHINERY.HOPPER BALE OPENER.AUTOMATIC HOPPER FEEDER.SELF-FEEDING OPENER.30-INCH SPECIAL CYLINDER.CLEANING TRUNK.BREAKER LAPPERS.COMBINATION MACHINES.INTERMEDIATE AND FINISHER LAPPERS.DRIVING PULLEYSIMPROVED EVENER.PRODUCTION IN POUNDS PER TEN HOURSPRODUCTION IN POUNDS PER TEN HOURSALPHABETICAL REFERENCES TO DRAWINGS.DRAFT CALCULATIONS.ALPHABETICAL REFERENCES TO DRAWINGS.DRAFT CALCULATIONS.PRODUCTION CALCULATIONS.DRAFT TABLE.REVOLVING FLAT CARDS.CHARACTERISTICS.PATENT SETTING ARRANGEMENT FOR FLATS.WILLIAMS PATENT STRIPPING MOTION.STANDARD DIMENSIONS.FLOOR SPACE.ALPHABETICAL REFERENCES TO DRAWING.DRAFT CALCULATIONS.DOFFER CHANGE GEAR TABLE.PRODUCTION PER DAY OF TEN HOURS.DRAFT TABLE.DECIMAL EQUIVALENTS.CARD CLOTHING.DRAWING FRAMES.FLOOR PLANS OF DRAWING FRAMES.LENGTHS OF DRAWING FRAMES, 16-IN. GAUGE.PRODUCTION PER DAY OF TEN HOURS.ALPHABETICAL REFERENCES TO DIAGRAM.DRAFT CALCULATIONS.PRODUCTION CALCULATIONSGEARING COMBINATIONS, DRAFT CONSTANTS AND DRAFTS FOR MACHINES WITH 1-3/8-IN. FRONT ROLL.TABLE FOR NUMBERING CARD OR DRAWING SLIVERS.EXPLANATION OF ELECTRIC STOP MOTIONS.SLUBBING, INTERMEDIATE, ROVING AND JACK FRAMES.IMPROVED DIFFERENTIAL MOTION.IMPROVED LAY GEARING.SLUBBING AND INTERMEDIATE FRAMESROVING AND JACK FRAMES.PRODUCTION PER DAY OF TEN HOURS.PRODUCTION PER DAY OF TEN HOURS.PRODUCTION PER DAY OF TEN HOURSPRODUCTION PER DAY OF TEN HOURS.PRODUCTION PER DAY OF TEN HOURS.SLUBBING FRAME R.H. INTER, FRAME R.H. ROVING FRAME R.H.LENGTHS OVER ALL OF SLUBBING FRAMES.LENGTHS OVER ALL OF INTERMEDIATE FRAMES.LENGTHS OVER ALL OF ROVING FRAMES.LENGTHS OVER ALL OF JACK FRAMES.ALPHABETICAL REFERENCES TO DRAWINGSALPHABETICAL REFERENCES TO DRAWINGS.DRAFT CALCULATIONS.TAPER AND TENSION CALCULATIONS.PRODUCTION CALCULATIONS.DRAFT TABLES.KEY TO TWIST TABLES.SLUBBING, INTERMEDIATE, ROVING AND JACK FRAMES—TWIST TABLES.SLUBBING, INTERMEDIATE, ROVING AND JACK FRAMES-TWIST TABLES.LAY GEARING AND CONSTANTS.TABLE OF LAY CONSTANTS FOR GEARING COMBINATIONS No.1, No.9 AND REVERSING SHAFT CHANGE GEARS 14 TO 22 T.FOR NUMBERING BY THE WEIGHT, IN GRAINS, OF 12 YARDS; AND SHOWING TWIST PER INCH. (Square Root X 1. 20)FOR NUMBERING BY THE WEIGHT, IN GRAINS, OF 12 YARDS; AND SHOWING TWIST PER INCH (Square Root X 1.20)RING SPINNING FRAMES.IMPROVED BUILDER.HOWARD & BULLOUGH PATENT AUTOMATIC SEPARATORFLOOR SPACE OF RING SPINNING FRAMES.LENGTHS OVER ALL OF RING SPINNING FRAMES.FRONT ROLL, 1 IN. DIA.FRONT ROLL, 1 IN. DIA.FRONT ROLL, 1 IN. DIA.FRONT ROLL, 1 IN. DIA.ALPHABETICAL REFERENCES TO DRAWINGS.DRAFT CALCULATIONS. TWIST CALCULATIONS.FRONT ROLL 1 IN. DIAM. BACK ROLL 7/8 IN. DIAM.FRONT AND BACK ROLLS SAME DIAMETER.1 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T.1-1/16 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T.1-1/8 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T.1 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T.1 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T.1 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T.1 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T.1-1/16 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T.YARN TWIST TABLES.YARN TWIST TABLES.YARN TWIST TABLES.TABLE FOR NUMBERING COTTON YARN BY THE WEIGHT IN GRAINS OF 120 YARDS OR 1 SKEINTABLE FOR NUMBERING COTTON YARN-Cont'd.TABLE FOR NUMBERING COTTON YARN-Cont'd.TABLE FOR NUMBERING COTTON YARN-Cont'd.TABLE FOR NUMBERING COTTON YARN-Cont'd.AVERAGED FROM SAMPLE SKEIN TESTS FROM SEVERAL HUNDRED AMERICAN MILLS.TRAVELLER TABLE FOR RING SPINNING FRAME.SPOOLERS.REELS.FOR DRY OR WET TWISTING.FLOOR SPACE OF TWISTERS.WIDTHS OF MACHINES.LENGTHS OVER ALL OF TWISTERS.THIS TABLE FORMS A KEY TO THE PRODUCTION TABLES WHICH FOLLOWTABLE SHOWING GAUGES, RINGS AND SPINDLE SPEEDS—CONT'D.TABLE SHOWING NUMBER OF POUNDS TWISTED YARN PRODUCED IN 10 HOURS-2 PLYTABLE SHOWING NUMBER OF POUNDS TWISTED YARN PRODUCED IN 10 HOURS-3 PLY.TABLE SHOWING NUMBER OF POUNDS TWISTED YARN PRODUCED IN 10 HOURS-4 PLY.TABLE SHOWING NUMBER OF POUNDS TWISTED YARN PRODUCED IN 10 HOURS-5 PLY.TABLE SHOWING NUMBER OF POUNDS TWISTED YARN PRODUCED IN 10 HOURS—6 PLY.ALPHABETICAL REFERENCES TO DRAWINGS.TWIST CALCULATIONS.1-1/2-IN. SINGLE LINE BOTTOM ROLLS. 7-IN. DIA. CYLINDER.1-1/2-IN. DOUBLE LINE BOTTOM ROLLS. 8-IN. DIA. CYLINDER.1-1/2 IN. SINGLE LINE BOTTOM ROLLS. FRONT ROLL GEAR, 108. 1-1/8 IN. DIA. WHIRL ON SPINDLE.1-1/2 IN. SINGLE LINE BOTTOM ROLLS. FRONT ROLL GEAR, 108. 1-3/8 IN. DIA. WHIRL ON SPINDLE.1-1/2 IN. SINGLE LINE BOTTOM ROLLS. FRONT ROLL GEAR, 108. 1-5/8 IN. DIA. WHIRL ON SPINDLE.1-1/2 IN. SINGLE LINE BOTTOM ROLLS. 8 IN. DIA. CYLINDER. 2-1/2 IN. DIA. WHIRL ON SPINDLE.1-1/2 IN. DOUBLE LINE BOTTOM ROLLS. 8 IN. DIA. CYLINDER. 1-5/8 IN. DIA. WHIRL ON SPINDLE. HEAD END STUD GEAR, 108 T.1-1/2 IN. DOUBLE LINE BOTTOM ROLLS. 8 IN. DIA. CYLINDER. 2-1/2 IN. DIA. WHIRL ON SPINDLE. HEAD END STUD GEAR, 108.TWIST TABLES FOR 2 PLY.TWIST TABLES FOR 3 PLY.TWIST TABLES FOR 4 PLY.TWIST TABLES FOR 5 PLY.TWIST TABLES FOR 6 PLY.CONE AND TUBE WINDERS.FLOOR PLAN OF CONE WINDERALPHABETICAL REFERENCES TO DRAWINGWARPERS.SLASHERS.APPROXIMATE SHIPPING WEIGHTS OF MACHINESENGLISH WEIGHTS AND MEASURES OF COTTON YARN.TO FIND THE DRAFT BETWEEN TWO ROLLS.QUARTER GRADES IN USE AFTER MARCH 10, 1910.APPROXIMATE POWER REQUIRED BY COTTON MACHINERY.BELTING REQUIRED FOR VARIOUS MACHINESHOPPER BALE OPENER.SELF-FEEDING OPENER WITH 18-IN. RIGID BEATER FOR TRUNKING CONNECTION.SELF-FEEDING OPENER WITH 30-IN. CYLINDER ARRANGED FOR TRUNKING CONNECTION.SELF-FEEDING OPENER (18-IN. RIGID BEATER) WITH ONE BEATER BREAKER LAPPER.SELF-FEEDING OPENER (30-IN. CYLINDER) WITH ONE BEATER BREAKER LAPPER.SELF-FEEDING OPENER (18-IN. RIGID BEATER) WITH TWO BEATER BREAKER LAPPER.SELF-FEEDING OPENER (30-IN. CYLINDER) WITH TWO BEATER BREAKER LAPPER.ONE BEATER BREAKER LAPPER WITH GAUGE BOX AND CONDENSER.TWO BEATER BREAKER LAPPER WITH GAUGE BOX AND CONDENSER.ONE BEATER BREAKER LAPPER WITH CAGE SECTION.TWO BEATER BREAKER LAPPER WITH CAGE SECTION.ONE BEATER INTERMEDIATE OR FINISHER LAPPER.TWO BEATER INTERMEDIATE OR FINISHER LAPPER.REVOLVING FLAT CARD.DRAWING FRAME.SLUBBING, INTERMEDIATE AND ROVING FRAMES.RING SPINNING FRAME AND TWISTER.CONE WINDER.HORSE-POWER TRANSMITTED BY COLD ROLLED SHAFTING. FIRST MOVERS OR HEAD SHAFTS WELL SUPPORTED BY BEARINGS.HORSE-POWER TRANSMITTED BY COLD ROLLED SHAFTING. SECOND MOVERS OR LINE SHAFTS WITH BEARINGS 8 FEET APART.PULLEYS—100 R. P. M.—BELT CONTACT 1/2 CIRCUM.PULLEYS—100 R. P. M.—BELT CONTACT 1/2 CIRCUM.PULLEYS—100 R. P. M.—BELT CONTACT 1/2 CIRCUM.USEFUL CONSTANTS, ETC.CIRCUMFERENCES OF CIRCLES, ADVANCING BY 8THS.MENSURATION OF SURFACES, SOLIDS, ETC.(AMERICAN MFG. CO.)HORSE-POWER TRANSMITTED BY MANILA ROPE.SAG OF MANILA ROPE ON DRIVING AND SLACK SIDES.(DEPART. OF COMMERCE AND LABOR REPORT, 1908.)(DEPART. OF COMMERCE AND LABOR REPORT, 1908.)Previous chapter ←FRONT ROLL 1 IN. DIAM. BACK ROLL 7/8 IN. DIAM.Next chapter →1 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T.All chapters and sections (174)Opening pagesFront matterOther sectionsINTRODUCTION.INDEX.OPENING AND PICKING MACHINERY.HOPPER BALE OPENER.AUTOMATIC HOPPER FEEDER.SELF-FEEDING OPENER.30-INCH SPECIAL CYLINDER.CLEANING TRUNK.BREAKER LAPPERS.COMBINATION MACHINES.INTERMEDIATE AND FINISHER LAPPERS.DRIVING PULLEYSIMPROVED EVENER.PRODUCTION IN POUNDS PER TEN HOURSPRODUCTION IN POUNDS PER TEN HOURSALPHABETICAL REFERENCES TO DRAWINGS.DRAFT CALCULATIONS.ALPHABETICAL REFERENCES TO DRAWINGS.DRAFT CALCULATIONS.PRODUCTION CALCULATIONS.DRAFT TABLE.REVOLVING FLAT CARDS.CHARACTERISTICS.PATENT SETTING ARRANGEMENT FOR FLATS.WILLIAMS PATENT STRIPPING MOTION.STANDARD DIMENSIONS.FLOOR SPACE.ALPHABETICAL REFERENCES TO DRAWING.DRAFT CALCULATIONS.DOFFER CHANGE GEAR TABLE.PRODUCTION PER DAY OF TEN HOURS.DRAFT TABLE.DECIMAL EQUIVALENTS.CARD CLOTHING.DRAWING FRAMES.FLOOR PLANS OF DRAWING FRAMES.LENGTHS OF DRAWING FRAMES, 16-IN. GAUGE.PRODUCTION PER DAY OF TEN HOURS.ALPHABETICAL REFERENCES TO DIAGRAM.DRAFT CALCULATIONS.PRODUCTION CALCULATIONSGEARING COMBINATIONS, DRAFT CONSTANTS AND DRAFTS FOR MACHINES WITH 1-3/8-IN. FRONT ROLL.TABLE FOR NUMBERING CARD OR DRAWING SLIVERS.EXPLANATION OF ELECTRIC STOP MOTIONS.SLUBBING, INTERMEDIATE, ROVING AND JACK FRAMES.IMPROVED DIFFERENTIAL MOTION.IMPROVED LAY GEARING.SLUBBING AND INTERMEDIATE FRAMESROVING AND JACK FRAMES.PRODUCTION PER DAY OF TEN HOURS.PRODUCTION PER DAY OF TEN HOURS.PRODUCTION PER DAY OF TEN HOURSPRODUCTION PER DAY OF TEN HOURS.PRODUCTION PER DAY OF TEN HOURS.SLUBBING FRAME R.H. INTER, FRAME R.H. ROVING FRAME R.H.LENGTHS OVER ALL OF SLUBBING FRAMES.LENGTHS OVER ALL OF INTERMEDIATE FRAMES.LENGTHS OVER ALL OF ROVING FRAMES.LENGTHS OVER ALL OF JACK FRAMES.ALPHABETICAL REFERENCES TO DRAWINGSALPHABETICAL REFERENCES TO DRAWINGS.DRAFT CALCULATIONS.TAPER AND TENSION CALCULATIONS.PRODUCTION CALCULATIONS.DRAFT TABLES.KEY TO TWIST TABLES.SLUBBING, INTERMEDIATE, ROVING AND JACK FRAMES—TWIST TABLES.SLUBBING, INTERMEDIATE, ROVING AND JACK FRAMES-TWIST TABLES.LAY GEARING AND CONSTANTS.TABLE OF LAY CONSTANTS FOR GEARING COMBINATIONS No.1, No.9 AND REVERSING SHAFT CHANGE GEARS 14 TO 22 T.FOR NUMBERING BY THE WEIGHT, IN GRAINS, OF 12 YARDS; AND SHOWING TWIST PER INCH. (Square Root X 1. 20)FOR NUMBERING BY THE WEIGHT, IN GRAINS, OF 12 YARDS; AND SHOWING TWIST PER INCH (Square Root X 1.20)RING SPINNING FRAMES.IMPROVED BUILDER.HOWARD & BULLOUGH PATENT AUTOMATIC SEPARATORFLOOR SPACE OF RING SPINNING FRAMES.LENGTHS OVER ALL OF RING SPINNING FRAMES.FRONT ROLL, 1 IN. DIA.FRONT ROLL, 1 IN. DIA.FRONT ROLL, 1 IN. DIA.FRONT ROLL, 1 IN. DIA.ALPHABETICAL REFERENCES TO DRAWINGS.DRAFT CALCULATIONS. TWIST CALCULATIONS.FRONT ROLL 1 IN. DIAM. BACK ROLL 7/8 IN. DIAM.FRONT AND BACK ROLLS SAME DIAMETER.1 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T.1-1/16 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T.1-1/8 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T.1 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T.1 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T.1 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T.1 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T.1-1/16 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T.YARN TWIST TABLES.YARN TWIST TABLES.YARN TWIST TABLES.TABLE FOR NUMBERING COTTON YARN BY THE WEIGHT IN GRAINS OF 120 YARDS OR 1 SKEINTABLE FOR NUMBERING COTTON YARN-Cont'd.TABLE FOR NUMBERING COTTON YARN-Cont'd.TABLE FOR NUMBERING COTTON YARN-Cont'd.TABLE FOR NUMBERING COTTON YARN-Cont'd.AVERAGED FROM SAMPLE SKEIN TESTS FROM SEVERAL HUNDRED AMERICAN MILLS.TRAVELLER TABLE FOR RING SPINNING FRAME.SPOOLERS.REELS.FOR DRY OR WET TWISTING.FLOOR SPACE OF TWISTERS.WIDTHS OF MACHINES.LENGTHS OVER ALL OF TWISTERS.THIS TABLE FORMS A KEY TO THE PRODUCTION TABLES WHICH FOLLOWTABLE SHOWING GAUGES, RINGS AND SPINDLE SPEEDS—CONT'D.TABLE SHOWING NUMBER OF POUNDS TWISTED YARN PRODUCED IN 10 HOURS-2 PLYTABLE SHOWING NUMBER OF POUNDS TWISTED YARN PRODUCED IN 10 HOURS-3 PLY.TABLE SHOWING NUMBER OF POUNDS TWISTED YARN PRODUCED IN 10 HOURS-4 PLY.TABLE SHOWING NUMBER OF POUNDS TWISTED YARN PRODUCED IN 10 HOURS-5 PLY.TABLE SHOWING NUMBER OF POUNDS TWISTED YARN PRODUCED IN 10 HOURS—6 PLY.ALPHABETICAL REFERENCES TO DRAWINGS.TWIST CALCULATIONS.1-1/2-IN. SINGLE LINE BOTTOM ROLLS. 7-IN. DIA. CYLINDER.1-1/2-IN. DOUBLE LINE BOTTOM ROLLS. 8-IN. DIA. CYLINDER.1-1/2 IN. SINGLE LINE BOTTOM ROLLS. FRONT ROLL GEAR, 108. 1-1/8 IN. DIA. WHIRL ON SPINDLE.1-1/2 IN. SINGLE LINE BOTTOM ROLLS. FRONT ROLL GEAR, 108. 1-3/8 IN. DIA. WHIRL ON SPINDLE.1-1/2 IN. SINGLE LINE BOTTOM ROLLS. FRONT ROLL GEAR, 108. 1-5/8 IN. DIA. WHIRL ON SPINDLE.1-1/2 IN. SINGLE LINE BOTTOM ROLLS. 8 IN. DIA. CYLINDER. 2-1/2 IN. DIA. WHIRL ON SPINDLE.1-1/2 IN. DOUBLE LINE BOTTOM ROLLS. 8 IN. DIA. CYLINDER. 1-5/8 IN. DIA. WHIRL ON SPINDLE. HEAD END STUD GEAR, 108 T.1-1/2 IN. DOUBLE LINE BOTTOM ROLLS. 8 IN. DIA. CYLINDER. 2-1/2 IN. DIA. WHIRL ON SPINDLE. HEAD END STUD GEAR, 108.TWIST TABLES FOR 2 PLY.TWIST TABLES FOR 3 PLY.TWIST TABLES FOR 4 PLY.TWIST TABLES FOR 5 PLY.TWIST TABLES FOR 6 PLY.CONE AND TUBE WINDERS.FLOOR PLAN OF CONE WINDERALPHABETICAL REFERENCES TO DRAWINGWARPERS.SLASHERS.APPROXIMATE SHIPPING WEIGHTS OF MACHINESENGLISH WEIGHTS AND MEASURES OF COTTON YARN.TO FIND THE DRAFT BETWEEN TWO ROLLS.QUARTER GRADES IN USE AFTER MARCH 10, 1910.APPROXIMATE POWER REQUIRED BY COTTON MACHINERY.BELTING REQUIRED FOR VARIOUS MACHINESHOPPER BALE OPENER.SELF-FEEDING OPENER WITH 18-IN. RIGID BEATER FOR TRUNKING CONNECTION.SELF-FEEDING OPENER WITH 30-IN. CYLINDER ARRANGED FOR TRUNKING CONNECTION.SELF-FEEDING OPENER (18-IN. RIGID BEATER) WITH ONE BEATER BREAKER LAPPER.SELF-FEEDING OPENER (30-IN. CYLINDER) WITH ONE BEATER BREAKER LAPPER.SELF-FEEDING OPENER (18-IN. RIGID BEATER) WITH TWO BEATER BREAKER LAPPER.SELF-FEEDING OPENER (30-IN. CYLINDER) WITH TWO BEATER BREAKER LAPPER.ONE BEATER BREAKER LAPPER WITH GAUGE BOX AND CONDENSER.TWO BEATER BREAKER LAPPER WITH GAUGE BOX AND CONDENSER.ONE BEATER BREAKER LAPPER WITH CAGE SECTION.TWO BEATER BREAKER LAPPER WITH CAGE SECTION.ONE BEATER INTERMEDIATE OR FINISHER LAPPER.TWO BEATER INTERMEDIATE OR FINISHER LAPPER.REVOLVING FLAT CARD.DRAWING FRAME.SLUBBING, INTERMEDIATE AND ROVING FRAMES.RING SPINNING FRAME AND TWISTER.CONE WINDER.HORSE-POWER TRANSMITTED BY COLD ROLLED SHAFTING. FIRST MOVERS OR HEAD SHAFTS WELL SUPPORTED BY BEARINGS.HORSE-POWER TRANSMITTED BY COLD ROLLED SHAFTING. SECOND MOVERS OR LINE SHAFTS WITH BEARINGS 8 FEET APART.PULLEYS—100 R. P. M.—BELT CONTACT 1/2 CIRCUM.PULLEYS—100 R. P. M.—BELT CONTACT 1/2 CIRCUM.PULLEYS—100 R. P. M.—BELT CONTACT 1/2 CIRCUM.USEFUL CONSTANTS, ETC.CIRCUMFERENCES OF CIRCLES, ADVANCING BY 8THS.MENSURATION OF SURFACES, SOLIDS, ETC.(AMERICAN MFG. CO.)HORSE-POWER TRANSMITTED BY MANILA ROPE.SAG OF MANILA ROPE ON DRIVING AND SLACK SIDES.(DEPART. OF COMMERCE AND LABOR REPORT, 1908.)(DEPART. OF COMMERCE AND LABOR REPORT, 1908.)[Illustration]{168}◇← FRONT ROLL 1 IN. DIAM. BACK ROLL 7/8 IN. DIAM.1 IN. DIA. FRONT ROLL. 7 IN. DIA. CYLINDER. FRONT ROLL GEAR, 84 T. →