SECONDE PARTIE.
Reading edition
CHAPEAUX FEUTRÉS.
On donne le nom de feutre à une étoffe résultant du croisement et entrelacement des poils de certains animaux qui est produit par le foulage. L'expérience a démontré que les poils de certains animaux possèdent exclusivement cette propriété et que, quelle que soit la finesse des fibres végétales, elles ne se feutrent jamais, à moins qu'ayant déjà subi une sorte de décomposition et soumises à l'action continuée du pilon ou du cylindre, on ne les réduise en une pâte qui constitue le papier. Dans ce cas même, cette espèce de feutre diffère essentiellement de ceux dont nous avons à nous occuper.
M. Malard, dans un Mémoire présenté à la Société d'encouragement pour l'industrie nationale, a présenté une série d'observations qui ne s'accordent nullement avec la théorie de M. Monge. Nous allons les faire connaître:
1º Les poils de quelques animaux, tels que ceux de lapins de garenne, quoique aussi droits que ceux de lièvre, de castor et d'autres animaux qui ne se feutrent qu'après l'opération du sécrétage, sont susceptibles de feutrage sans préalablement les avoir soumis à aucune préparation;
2º Les laines droites (celles de la Beauce, du midi de la France) se feutrent également sans préparation, tandis qu'au contraire les laines d'Espagne et même celles des métis, qui sont tournées en spirale, sont peu propres au feutrage.
D'après ces observations, il paraît évident que si les aspérités des poils ou leurs écailles favorisent leur feutrage, cependant elles n'en sont point la cause unique comme on vient de le voir. Nous reviendrons sur ce sujet quand nous parlerons du feutrage; nous nous bornerons à dire en ce moment que M. Guichardière avance que les poils qui ont des aspérités se refusent au feutrage. Cette opinion ne parait pas conforme à l'observation, et quel que soit d'ailleurs le mérite de l'auteur et les services qu'il a rendus à la chapellerie, cette opinion, pour être admise, aurait besoin d'être appuyée sur des faits nombreux et soigneusement constatés.
Il est peu de fabrications qui exigent des opérations si variées que celle des chapeaux. Nous allons les décrire successivement.
PRÉPARATION DES POILS SUR LES PEAUX.
Avant de procéder au feutrage, on fait subir aux peaux quelques préparations préliminaires qui portent différens noms, et que nous allons faire connaître.
Dégalage.
Le poil des peaux est souvent rempli de poussière et de corps étrangers dont il importe de les débarrasser: c'est ce qu'on nomme en termes de l'art, dégaler. On pratique cette opération au moyen d'une espèce de petite carde, connue sous le nom de carrelet. L'ouvrier promène doucement cet outil sur le poil, et bat ensuite la peau avec une baguette du côté opposé; il continue ces deux opérations jusqu'à ce qu'en agitant fortement les peaux, il n'en sorte plus de poussière. En cet état, on les soumet à l'opération suivante:
Ébarbage ou éjarrage.
Nous avons déjà dit que les poils de castor, de lapin, de lièvre, etc., étaient composés de duvet et de jarre, et que celui-ci non seulement ne se feutrait point, prenait mal la teinture, mais qu'il diminuait la beauté et la qualité des chapeaux. Or, les fabricans ont employé divers moyens pour séparer ce jarre du duvet.
Les mots ébarbage et éjarrage semblent à peu près synonymes; cependant il existe entre eux une petite différence. Nous avons déjà dit que dans les peaux de castor et de lapin, le jarre adhère moins à la peau que le duvet; c'est en raison de cette propriété et vu la plus grande longueur du jarre qu'on s'attache à l'arracher; c'est ce qu'on nomme éjarrage, tandis que l'ébarbage s'y applique aussi, mais plus communément aux peaux de lièvre, dont le jarre est plus adhérent au cuir que le duvet. Je vais décrire ces deux opérations.
Éjarrage des peaux de lapins.
On pratique également cette opération en plaçant les peaux sur un chevalet en faisant agir une plane sur le jarre; ce procédé est bien moins usité que le précédent. Nous devons ajouter que l'éjarrage ne s'applique qu'au poil du dos de l'animal, et qu'on doit bien faire attention à ne pas atteindre le bout du duvet, qui est la partie la plus soyeuse et la plus fine. Quant au poil de la gorge et du ventre, on est dans l'usage de le raccourcir de près d'un tiers. Sans cette précaution, on rendrait difficilement le feutre uni. Quand l'arrachage est terminé, on bat les peaux à la baguette pour les dépouiller du jarre coupé qui reste dans le duvet, et qu'on nomme gros. On les met ensuite deux à deux, cuir contre cuir, et par paquets de cent quatre qui sont visités par un nouvel ouvrier, lequel leur fait subir de semblables opérations pour les en dépouiller complètement.
Quelle que soit l'adresse de l'ouvrière, il arrive parfois qu'elle arrache des parties de la peau. On doit éjarrer les mêmes parties, dites évidures, et les joindre aux peaux dont elles faisaient partie.
Éjarrage des peaux de castor.
Ébarbage de peaux de lièvre.
Le jarre du lièvre adhère, comme nous l'avons déjà dit, bien plus à la peau que le duvet. On est donc obligé de le couper aux ciseaux; c'est ce qu'on nomme ébarber. Pour cela, l'ouvrière, après avoir peigné doucement le poil au moyen du carrelet, afin que tous les poils ou jarres se trouvent tous disposés dans leur situation naturelle, l'ouvrière, dis-je, coupe, avec de longs ciseaux bien tranchans, le jarre sur toute la surface de la peau et à la fleur du duvet, sans toucher aucunement à celui-ci. Ce travail demande beaucoup d'attention et d'adresse. Quand cette opération a été bien faite, et sur une des belles peaux, dites de recette, leur surface offre sur le dos une couleur noire veloutée, sans aucune apparence de jarre; cette couleur diminue d'intensité en descendant vers les flancs.
Cette opération, ainsi que celle de l'arrachage, sont longues et coûteuses. On a cherché de nos jours à la remplacer par des machines convenables. Nous allons faire connaître celle que nous avons pu découvrir.
Description d'une machine propre à nettoyer et à ouvrir la laine et à débarrasser les poils de leur jarre; par M. WILLIAMS.
On connaît en Angleterre une sorte de laine provenant de l'Amérique méridionale, qui est très fine et d'excellente qualité, mais tellement agglomérée et salie par des impuretés de toute nature, qu'elle n'a presque aucune valeur dans le commerce. M. Williams a cherché à remédier à cet inconvénient en purgeant cette laine de ses matières hétérogènes, et c'est dans ce but qu'il a imaginé la machine dont nous allons nous occuper. Quoique plusieurs parties en soient déjà connues et aient beaucoup d'analogie avec le batteur-éplucheur du coton, construit par M. Pitret, cependant l'ensemble présente une combinaison qui n'est pas sans mérite. D'ailleurs la machine est susceptible d'être appliquée à débarrasser de leur jarre les poils employés dans la chapellerie, et surtout la laine de cachemire, qui arrive en Europe chargée de bouchons et d'autres matières qu'on ne peut en séparer qu'avec beaucoup de difficulté.
La fig. 1re, pl. 377, est une élévation latérale de la machine, vue du côté droit.
La fig. II, le plan ou la vue à vol d'oiseau.
La fig. 3, coupe longitudinale, prise par le milieu de la machine. Les mêmes lettres indiquent les mêmes objets dans toutes les figures.
La machine est montée sur un bâtis en bois, A A; à son extrémité postérieure est disposée une toile sans fin horizontale a, tendue sur deux rouleaux qui la font tourner: c'est sur cette toile que l'ouvrier étale avec soin et bien également la laine ou les matières destinées à être soumises à l'action de la machine; B C, sont deux cylindres alimentaires, entre lesquels passe la nappe de laine étendue sur la toile a; ces cylindres, qui sont pressés l'un sur l'autre par l'effet d'un levier en forme de romaine u, tiré par un poids z, reçoivent leur mouvement par un engrenage v, composé d'un pignon et de deux roues dentées: ce même engrenage fait tourner la toile sans fin; d est un tambour garni à sa circonférence de douves e, e, e, sur lesquelles sont fixées, dans une position oblique, des dents en fer f, dont la forme est représentée sur une plus grande échelle fig. 5; g est une archure qui recouvre la partie supérieure, afin d'empêcher que la laine ne soit jetée au dehors par l'effet de la force centrifuge.
Le mouvement est transmis au tambour par une poulie h, montée sur son axe et enveloppée par une courroie communiquant avec une machine à vapeur ou tout autre moteur. Le même axe porte une autre poulie i, qui, par l'intermédiaire d'un ruban croisé j, fait tourner une poulie k, montée sur l'axe du cylindre alimentaire C. Dans cette première opération, la laine, en sortant de la toile sans fin, passe entre les cylindres B C; là, elle est saisie par les dents du tambour, qui en détachent le jarre et les impuretés, lesquels tombent sur la planche inclinée m, après avoir traversé la grille l. La nappe de laine est ensuite entraînée sur la toile sans fin n, qui la fait passer entre les cylindres o p; au-dessus de cette toile est une grille x, qui donne passage à la poussière produite par la rotation du tambour. Celui-ci fait tourner les cylindres o p, au moyen d'une courroie croisée q, passant de la poulie r sur celle s, fixé sur l'axe du cylindre p. le mouvement est transmis à la toile sans fin n par un engrenage t, composé, comme le précédent, d'un pignon et de deux roues dentées. Un levier en forme de romaine y, auquel est suspendu un poids a, presse les cylindres l'un sur l'autre.
La laine, après avoir passé entre ces cylindres, subit l'action des peignes rotatifs b, montés dans une position oblique sur des douves assujetties à des croisillons c, d'un tambour plus petit que le précédent. Ces peignes, dessinés sur une plus grande échelle, fig. 4, tournent par l'effet d'une grande poulie f, enveloppée d'une courroie e, qui embrasse une poulie d, fixée sur l'axe des peignes. Comme ils ont une très grande vitesse, les impuretés qui auraient pu échapper aux dents du tambour d, sont définitivement détachées et lancées tant contre l'archure g qui recouvre les peignes, que contre une planche en fer courbe h'; elles s'échappent ensuite par l'ouverture i'.
Après cette opération, les brins de laine, parfaitement nettoyés et ouverts, descendent, sous forme de nappe, sur la planche inclinée k'.
M. Malartre s'est aussi occupé avec succès de ce point important; nous allons transcrire le rapport qu'a fait à ce sujet M. Cadet Gassicourt, à la Société d'encouragement pour l'industrie nationale.
Rapport fait par M. Cadet de Gassicourt au nom du comité des arts chimiques, sur un procédé pour éjarrer les peaux de lièvres, inventé par M. MALARTRE, chapelier, rue du Temple, nº 60, à Paris.
Messieurs, pour vous mettre à portée d'apprécier les avantages du nouveau procédé de chapellerie inventé par M. Malartre, il est nécessaire que nous entrions dans quelques détails sur la fabrication des chapeaux.
Le poil des animaux employé par les chapeliers est composé de deux espèces très distinctes, l'une soyeuse, flexible, quelquefois cotonneuse, dont les parties ont naturellement beaucoup d'adhérence entre elles, et dont la principale fonction parait être de conserver la chaleur de l'animal; on la nomme duvet; l'autre, plus raide, plus élastique, et n'ayant point d'adhérence entre ses parties, semble destinée à garantir le duvet du frottement des corps extérieurs; on l'appelle jarre.
L'expérience a prouvé que parmi les substances propres à être feutrées, celles qui ont cette qualité au plus haut degré sont les plus déliées et les plus homogènes, et que la présence du jarre dans le feutre lui ôte sa souplesse et sa force en le rendant dur et cassant. Un préjugé a pu faire croire, pendant quelque temps, à des chapeliers inexpérimentés que le jarre donnait de la solidité aux chapeaux; les hommes habiles n'ont point partagé cette erreur, et ils ont cherché, par toutes sortes de moyens, à séparer le jarre du duvet; mais ils n'y sont parvenus qu'imparfaitement.
Nous ne décrirons pas la manière très connue par laquelle les chapeliers ont coutume d'arracher le jarre, opération qui s'appelle ébarber. Cette opération est si inexacte, qu'ils ont besoin, quand le chapeau est terminé, d'arracher avec des pinces les poils de jarre saillans à sa surface, et de dissimuler ainsi sa présence, au risque d'écorcher et de dégarnir le chapeau.
On n'avait pas encore observé qu'il y avait sur les peaux de lièvres deux espèces de jarres; l'un que l'animal apporte en naissant et qui devient très long: il est ordinairement de deux couleurs; l'autre, presque aussi court que le duvet, est destiné, sans doute, à remplacer le long quand l'animal est dans sa mue. Or, par le procédé employé jusqu'ici, on enlève une grande partie du jarre long, mais le court reste dans le duvet.
M. Malartre s'est proposé le problème suivant: trouver un procédé pour enlever le jarre dans tous les poils employés dans la fabrication des chapeaux, procédé tout à la fois simple, facile, prompt et économique, qui extrait le jarre jusqu'à sa racine, jusqu'à son dernier brin, et laisse le duvet dans l'état de pure nature, sans la moindre altération.
Nous croyons, messieurs, que M. Malartre a complètement résolu le problème, en ne jugeant que les produits qu'il obtient; car les substances et les manipulations qu'il emploie étant et devant rester secrètes, nous ne pouvons prononcer sur l'économie du procédé.
M. Malartre a bien voulu, sur notre demande, nous fournir des peaux de lièvres de Russie et de France sécrétées et éjarrées par l'ancienne et la nouvelle méthode: il a mis sous nos yeux du duvet purifié par lui et du duvet non purifié. Nous avons examiné à la loupe ces différens produits; nous avons comparé des feutres qu'il a composés de pur duvet avec les feutres les plus fins du commerce, et nous avons reconnu une supériorité incontestable dans les feutres de M. Malartre. D'habiles chapeliers, auxquels nous avons présenté ces produits, ont été de l'avis de votre comité.
Quels sont maintenant, messieurs, les avantages du nouveau procédé? Ici nous laisserons parler M. Malartre lui-même, parce qu'il ne s'éloigne pas de la vérité, et que nous ne pourrions nous expliquer plus clairement que lui.
«Si l'on compare, dit-il, les chapeaux ou le jarre avec les chapeaux faits avec le moyen du seul duvet, l'expérience et le raisonnement prouvent également que ces derniers sont d'un feutre plus égal et plus adhérent, puisqu'ils sont composés d'une matière plus déliée et plus homogène; qu'ils sont plus solides, plus souples et d'un meilleur usage, qu'ils flattent davantage l'oeil par leur aspect soyeux, ondulé, brillant, et la main par le moelleux de leur substance; enfin, qu'ils sont susceptibles de prendre de plus belles couleurs, puisque la teinture se fixe mieux sur une matière fine et divisée.
»Des matières communes réputées jusqu'ici mauvaises et peu propres à la chapellerie, donnent, en ôtant le jarre, des chapeaux d'une beauté et d'une solidité égales à celles des chapeaux les plus fins que l'on fabrique actuellement; et, lorsqu'on emploie des matières de choix, les chapeaux de pur duvet peuvent rivaliser avec les chapeaux de castor. Ceux-ci ne sont que dorés à la surface extérieure: le corps du chapeau est composé de matières étrangères au castor. Le castor lui-même n'est point privé de jarre, et si l'on ajoute que les chapeaux de castor perdent leur couleur et rougissent en très peu de temps, tandis que la couleur est fixe sur les chapeaux de duvet, peut-être trouvera-t-on que ces derniers, sans être inférieurs aux chapeaux de castor dans aucune de leurs parties, ont au contraire quelques parties dans lesquelles ils leur sont supérieurs.»
Nous ne ferons sur cet exposé qu'une seule observation; on prétend que les chapeaux de castor et autres, qui rougissaient quand on les teignait en noir par le sulfate de fer, ne rougissent point quand on les teint par le pyrolignite, ou, comme en Angleterre, par le nitrate de fer.
Il résulte encore d'autres avantages du procédé de M. Malartre. En employant le pur duvet, deux ouvriers font, dans l'opération de la foule, l'ouvrage de trois. Dans l'appropriage, composé de trois opérations, du dressage et de deux passages, le premier des passages est inutile; car il n'a pour but ordinairement que de coucher le duvet et de faire redresser le jarre, afin de pouvoir le saisir avec des pinces. Or ici point de jarre. Dans l'arçonnage, il y a moins de poussière avec le pur duvet, moins de poils qui voltigent, et qui, respirés par l'ouvrier, nuisent à sa santé. Ainsi, la découverte de M. Malartre améliore et simplifie les autres procédés de la chapellerie.
Nous sommes entrés dans tous ces détails, messieurs, parce que nous regardons ce perfectionnement comme très important. Il fait faire un très grand pas à l'art de la chapellerie, et si le procédé de M. Malartre pouvait devenir le secret des fabriques de France, cette branche de commerce rendrait bientôt les étrangers tributaires; car nous ferions exclusivement les chapeaux les plus beaux, les plus solides et les plus légers, avec les poils fournis par les animaux de notre sol, et même par ceux dont les peaux étaient dédaignées, comme contenant plus de jarre que de duvet, ou un jarre trop court pour pouvoir être séparé.
Votre comité des arts chimiques me charge, messieurs, de vous demander, pour M. Malartre, une médaille dont il nous paraît que la matière ne peut être déterminée que dans six mois, parce que, si les espérances que M. Malartre fait concevoir se réalisent, la société jugera sans doute que la médaille d'or doit être la juste récompense de cette invention.
Moyens propres à extraire le jarre du duvet des peaux destinées à la fabrication des chapeaux, par M. MALARTRE, chapelier. (Brevet d'invention de 15 ans.)
Il a été accordé à ce procédé, qui date du 30 mars 1818, un brevet de quinze ans, déchu par ordonnance du 4 mai 1823. Voici en quoi il consiste:
On commence par imprégner les peaux d'une eau de chaux légère, qui ne puisse pénétrer dans la peau, c'est-à-dire dont l'effet ne puisse se faire sentir au-delà de la racine du duvet. Cette opération se fait en passant une brosse trempée dans l'eau de chaux, sur les deux côtés de la peau jusqu'à ce qu'elle soit entièrement amollie. En cet état, le jarre n'a que peu d'adhérence avec les peaux, et on l'en arrache aisément en le pinçant entre le pouce et une espèce de couteau peu tranchant. Le jarre qui reste après cette opération est coupé avec des ciseaux. On arrache alors le duvet des peaux, qui vient très facilement sans entraîner le jarre qui pourrait rester et qui a résisté à l'arrachage, parce que ses racines, étant plus profondes que celles du duvet, n'ont pas été atteintes par la liqueur dont l'action s'est bornée à la surface de la peau.
Il est bon de faire observer qu'il faut laisser sécher les peaux que l'on a imprégnées d'eau de chaux, et qu'on doit les battre ensuite avec une petite baguette avant d'en arracher le jarre.
Le procédé de M. Malartre ne se trouvant point décrit dans le bulletin de la Société d'encouragement, nous avons appris que l'auteur avait pris pour cela un brevet d'invention. En conséquence nous nous sommes procurés la copie de son brevet, et nous venons de le publier tel que l'auteur l'a déposé au ministère de l'intérieur.
Classement des peaux.
Aussitôt que les peaux ont été ébarbées ou éjarrées, le fabricant en fait plusieurs triages pour les assortir suivant leur beauté et leur qualité.
1º Dans chaque espèce de peau et dans chaque sorte, l'on commence par mettre de côté les peaux qui doivent être coupées de suite, et qu'on nomme en veule, en les séparant ainsi des autres qui doivent être soumises au sécrétage;
2º Les peaux des lapins de clapier sont également séparées de celles des lapins de garenne;
3º On fait des paquets séparés des premières de ces peaux d'après leurs couleurs;
4º Les peaux des castors gras sont aussi séparées de celles du castor sec;
5º Enfin, s'il en est qui ne soient pas bien éjarrées ou ébarbées, on les renvoie à l'ouvrière. Après ces préliminaires on procède à l'opération suivante.
Sécrétage.
Le sécrétage est une opération qu'on fait subir aux poils pour augmenter leur propriété feutrante. Dès le principe on employait en France à cet effet, mais avec un faible succès, une décoction de racine de guimauve et de symphitum ou grande consoude. Ce fut vers 1730 qu'un ouvrier chapelier, nommé Mathieu, porta d'Angleterre le procédé du sécrétage des peaux au moyen du nitrate de mercure. La préparation si importante de ce sel paraît n'être pas la même dans toutes les fabriques; elle varie par les proportions des constituans; ainsi M. Morel indique:
acide nitrique (eau forte) ........ 1 livre. mercure............. de 3 à 4 onces. On fait dissoudre à une douce chaleur, et l'on ajoute: eau de pluie ou de rivière .... de cinq à six fois son volume, c'est-à-dire de cinq à six livres. M. Robiquet dit que la liqueur mercurielle généralement adoptée se compose de: acide nitrique ....... 500 grammes (1 livre.) mercure. ...... 32 (1 once.) eau ... de moitié à deux tiers suivant la concentration de l'acide.
M. Guichardière assure qu'il a obtenu de meilleurs résultats de la combinaison de l'ancien procédé avec le nouveau. En conséquence il conseille les proportions et le mode suivant:
acide nitrique à 34....... 1 livre. mercure pur.......... 6 onces. Après la dissolution il ajoute: décoction de guimauve et de grande consoude.... 16 parties.
Voici maintenant la manière de faire cette opération:
La solution de nitrate acide de mercure exerce une action chimique très forte sur les poils qui contractent une couleur jaune dorée plus ou moins intense, suivant les parties de la peau. Vainement a-t-on cherché à connaître le mode d'action que l'acide nitrique et le sel mercuriel exercent sur le poil; nous n'avons encore, sur ce point, que des hypothèses; le problème reste encore à résoudre. Cette solution serait cependant d'autant plus importante pour cet art, qu'elle conduirait les expérimentateurs à lui substituer quelque autre sel ou quelque autre substance inoffensive, ou moins dangereuse que le nitrate acide de mercure. L'art du chapelier repose en grande partie sur l'opération du feutrage; aussi plusieurs fabricans ont-ils tenté plusieurs essais pour en exclure le sel mercuriel. En 1817, M. Guichardière présenta à la Société d'encouragement, des chapeaux d'ours marin, de loutre indigène et de raton du Mexique, sécrétés sans mercure, ainsi qu'un chapeau sans sécrétage, foulé par l'acide sulfurique. Nous n'avons pas connaissance qu'il ait donné suite à ces essais.
M. Morel a tenté quelques essais infructueux avec les acides affaiblis, et les alcalis. Tous les procédés auxquels il donna quelqu'un de ces agens pour base, furent nuls ou fâcheux; les uns en détruisant la substance même des poils, les autres en l'attaquant de manière à altérer sensiblement leur solidité. L'auteur croit cependant avoir découvert un mode de sécrétage très avantageux pour les peaux de lapin; il se borne à les exposer suspendues aux solives d'une étable, et à les y laisser plusieurs semaines. Le poil était devenu alors plus gras, et se feutrait aussi facilement que s'il eût été sécrété par le nitrate de mercure. Il n'en était pas de même du poil de lièvre. M. Morel pense qu'il eût dû y rester plus long-temps exposé que celui de lapin. Mais ses expériences, sur ce dernier point, n'offrent rien de positif.
La Société d'encouragement pour l'industrie nationale, convaincue des effets nuisibles du nitrate du mercure sur la santé des ouvriers, proposa, en 1815, un prix relatif au sécrétage sans préparation mercurielle. Ce prix n'ayant point été décerné en 1816, il fut remis au concours en 1817. MM. Malard et Desfossés entrèrent en lice, et la Société arrêta que le concours serait fermé, et que le pris serait adjugé à ces deux auteurs, dans le cas où de nouvelles expériences, faites plus en grand et continuées pendant un temps suffisant, confirmeraient non seulement les résultats obtenus, mais donneraient encore une garantie absolue de la bonté du procédé. Il paraît que ce procédé, quoique très bon, ne répondit pas tout-à-fait aux espérances qu'il avait fait concevoir, puisque la Société, en retirant ce prix, se borna à décerner une médaille d'encouragement de 200 francs à MM. Malard et Desfossés. Nous faisons connaître le rapport qui fut fait à ce sujet à cette Société par M. Bréant.
Comme nous n'avons trouvé nulle part le procédé de sécrétage de MM. Malard et Desfossés, nous avons lieu de croire que c'est celui pour lequel ils avaient déjà pris un brevet d'invention. Nous allons le transcrire ici.
Nouveau procédé de sécrétage pour le feutrage des poils destinés à la fabrication des chapeaux, par MM. MALARD et DESFOSSÉS. (Brevet d'invention de 1817.)
Composition de la liqueur.
Ajoutez à deux cent cinquante grammes de soude brute dite d'Alicante, qu'on appelle barille mélangée, en usage dans les savonneries et dans les ateliers de teinture en coton, cent vingt-cinq grammes de chaux vive, que vous éteignez en la plongeant dans l'eau avant d'opérer le mélange, et que vous filtrez après avoir mis assez d'eau pour que la liqueur filtrée marque dix degrés à l'aréomètre d'Assier-Périca: la liqueur qu'on obtient donne dix-neuf à vingt degrés à l'alcalimètre de M. Descroizilles.
Imprégnez de cette liqueur les poils de peaux à sécréter, à l'aide d'une brosse de soie de porc, comme cela se pratique ordinairement pour les dissolutions de sels mercuriels.
Ce mode de sécrétage convient également pour les chapeaux jockey et pour les chapeaux grande taille.
Les chapeaux ainsi sécrétés sont mis à l'étuve.
Le chapeau jockey est composé de quatre onces de poils, dont trois parties de poils sécrétés et une partie de poils veules. Le poil, soit sécrété, soit veule, est formé de six parties de poil de lièvre pour une partie de poil de lapin.
Le chapeau grande taille est fait avec neuf onces de même mélange; le poil veule s'y trouve dans les mêmes proportions.
Voici maintenant le rapport qui a été fait à la Société d'encouragement sur ce procédé.
Rapport fait par M. Bréant sur les travaux relatifs au sécrétage des poils sans emploi de sels mercuriels, par MM. MALARD et DESFOSSÉS.
Messieurs, l'année dernière, d'après le rapport de votre comité des arts chimiques, sur le prix relatif au sécrétage sans préparation mercurielle, vous arrêtâtes que le concours serait fermé, et que le prix serait adjugé à MM. Malard et Desfossés, dans le cas où de nouvelles expériences, faites plus en grand et continuées pendant un temps suffisant, confirmeraient les résultats obtenus, et donneraient une garantie absolue de la bonté du procédé.
En conséquence de cette détermination, votre comité fit préparer, au printemps dernier, par MM. Desfossés et Malard, la liqueur qu'ils ont substituée au nitrate de mercure, et il fit sécréter une quantité de peaux suffisante pour les expériences.
Les poils coupés furent ensuite distribués à divers chapeliers, en laissant à chacun la faculté de faire les mélanges comme il le jugerait convenable.
Les premières expériences nous donnèrent des résultats opposés; les chapeaux préparés par un des fabricans à qui nous nous étions adressés, furent trouvés par lui de médiocre qualité, tandis que ceux préparés par un autre furent estimés d'une qualité suffisamment bonne. Surpris de cette différence, surpris aussi que les meilleurs de ces chapeaux fussent inférieurs à ceux préparés sous les yeux de vos commissaires, dans l'atelier de M. Malard, votre comité a dû penser que le succès tenait à quelques circonstances particulières, soit dans l'opération du secrétage, soit dans la fabrication des chapeaux. Il résolut, en conséquence, de faire répéter l'opération, en la confiant de préférence au chapelier qui avait le mieux réussi; et comme il y avait lieu de croire que le sécrétage n'avait pas été fait, d'autant que les peaux, placées dans une très petite étuve, avaient dû éprouver une trop forte chaleur, le comité fit recommencer l'expérience avec un soin particulier, et il a eu à s'applaudir de cette précaution, que l'impartialité lui prescrivait, puisqu'il en est résulté des feutres aussi bons que ceux sécrétés au mercure, et que ces feutres, foulés dans la lie de vin, comme les chapeaux ordinaires, n'ont pas exigé plus de temps.
Placé entre deux rapports contradictoires, ne pouvant élever de doute contre l'exactitude d'aucun des deux, votre comité a dû rechercher la cause de ces différences, et il l'a trouvée, non dans la bonne volonté plus ou moins grande de ceux qui ont concouru aux expériences, mais dans la différence des matériaux qu'ils ont employés, et dans leurs méthodes particulières.
Les objections faites contre le nouveau sécrétage, portent sur les points suivans:
1º Les poils sont humides, et cependant, à l'arçonnage, ils produisent de la poussière. 2º Le bâtissage se fait plus lestement. 3º A la foule ils rentrent moins vite, et au point qu'il a fallu six heures pour un grand chapeau. 4º Les poils ne sont pas assez adhérens, puisqu'on les enlève avec une brosse. 5º Enfin, ils ne prennent pas un beau noir.
A cela, votre comité répond que la poussière a dû résulter du défaut de précaution apporté dans la première opération du sécrétage. Cet inconvénient ne fut pas observé l'année dernière, et avec une très légère modification dans le procédé on y remédierait aisément.
Il ne peut non plus attribuer la lenteur du bâtissage, observé par un des fabricans qui ont travaillé aux expériences, qu'à la même cause qui a produit de la poussière; car l'année dernière cette opération se fit très bien, et s'est également bien faite dans les derniers essais qui ont eu lieu.
La première opération du sécrétage n'ayant pas été bien conduite, il n'est pas étonnant que les résultats obtenus à la foule n'aient pas été aussi satisfaisans que ceux de l'année précédente. Ils ont été les mêmes aussitôt qu'on a employé le procédé avec plus de soin.
Quant à l'effet de ces chapeaux à la teinture, il n'est pas étonnant qu'ils n'aient pas pris un aussi beau noir. Le sécrétage influe nécessairement sur le mordant, et le bain doit être modifié en raison des substances employées pour le sécrétage; mais rien n'est plus facile que de préparer un bain de teinture, dans lequel ils prendront un noir aussi parfait que celui qu'on obtient avec les poils sécrétés au mercure.
Après avoir comparé attentivement les résultats contradictoires des expériences qu'il a fait répéter plusieurs fois, votre comité est demeuré convaincu:
1º Que par le procédé de MM. Desfossés et Malard, on parvient à sécréter les poils au point de les rendre propres à faire d'excellens feutres; mais que ce procédé ne communique pas aux poils toute l'énergie feutrante que leur donne le nitrate de mercure.
2º Que le succès de ce procédé tient à des circonstances tellement délicates, qu'il est difficile de pouvoir en répondre constamment.
Ainsi, on ne peut nier que l'emploi du nitrate de mercure n'ait un avantage marqué, puisqu'il ne manque jamais de remplir son effet.
D'après cet exposé, messieurs, votre comité doit déclarer que les conditions du programme ne lui paraissent pas remplies, et que le prix n'est pas gagné; mais il serait injuste s'il ne reconnaissait pas que ceux qui ont autant approché du but méritent un encouragement des plus honorables.
En le leur accordant, vous les déterminerez à faire de nouveaux efforts pour ajouter à leur procédé ce qui lui manque pour réussir constamment dans les mains de tous les fabricans. Eux seuls peuvent y parvenir, parce qu'ils sont les inventeurs, qu'ils ont intérêt à perfectionner leur découverte, et que la réunion de leurs connaissances et de leurs talens leur offre tous les moyens de succès.
Votre comité vous propose, en conséquence, de décerner, à titre d'encouragement, une médaille d'or au procédé de sécrétage présenté par MM. Desfossés et Malard.
Des informations prises auprès de plusieurs fabricans ont fait connaître que le tremblement mercuriel est maintenant rare parmi les ouvriers chapeliers, sans doute parce que l'on emploie aujourd'hui une moindre quantité de mercure; mais si les ouvriers chapeliers ne sont plus autant exposés à cette maladie, elle attaque ceux qui sécrètent les peaux, et quoique le nombre de ces préparateurs de poil soit très peu considérable, il ne faut pas négliger les moyens de les préserver d'une cruelle maladie.
Votre comité ne pense pas toutefois qu'on doive remettre au concours le problème du sécrétage; il se charge d'en chercher la solution dans le cas où, contre son espérance, MM. Desfossés et Malard renonceraient à faire de nouvelles tentatives. Les conclusions de ce rapport ont été adoptées: en conséquence M. le président a remis à MM. Malard et Desfossés une médaille d'encouragement de la valeur de 200 fr.
Tonte ou coupe de poils.
Dans toutes les fabriques, on procède au coupage, pour les poils de lapin, de castor, et à l'arrachage ou tirage pour ceux de lièvre. Voici la manière de faire ces deux opérations.
Coupage des poils de castor.
Le procédé est, à peu de chose près, le même que le précédent, avec cette différence que la peau du castor est trop large pour que la découpeuse puisse couper le poil dans toute la largeur de cette même peau. C'est à cause de cela qu'il se coupe en plusieurs bandes, qui ont environ la largeur de la plaque. On sépare trois qualités de poils de la toison du castor: 1º l'arête ou le noir; 2º l'entre-deux ou le poil des flancs et de la gorge; 3º le blanc ou le poil de la tête et du ventre.
Quant au lièvre, dit l'auteur précité, on n'enlève de cette manière que l'arête des peaux non sécrétées, destinées à faire ce qu'on nomme de la plume ou dorure.
Arrachage ou tirage du poil du lièvre.
Dans cette opération, les découpeuses pincent le duvet entre le pouce et la lame d'un couteau dit tranchet, et le tirant vers elles, le duvet est emporté, et presque tout le jarre reste sur la peau. Cet arrachage complète l'éjarrage. La toison du lièvre offre quatre qualités de poils qu'on sépare et met de côté; ces poils sont:
1º l'arête, 3º le roux, 2º les à-côtés, 4º le commun.
Quand le coupage des poils est terminé, on procède à celui des chiquettes, que l'ouvrière divise et classe par qualités suivant la partie de la peau à laquelle elles appartiennent.
Le coupage des poils à la main était une opération très longue et très coûteuse; aussi a-t-elle fixé l'attention de la société d'encouragement pour l'industrie nationale qui en a fait un de ses sujets de prix, qui a été remporté en 1829, par M. Coffin.
Nous allons faire connaître la machine qu'il a inventée à ce sujet, ainsi que le rapport qui en a été fait à cette société par M. Molard.
Description d'une machine propre à couper le poil des peaux employées dans la chapellerie, inventée par M. COFFIN, ingénieur mécanicien à Boston, aux États-Unis d'Amérique.
Cette machine, qui a obtenu le prix de 1,000 fr., proposé par les sociétés d'encouragement pour l'industrie nationale, est composée d'un bâtis en bois ou en fer, A A' A", fig. 6, portant sur sa traverse supérieure A' un arbre horizontal en fer 1, entouré de lames tranchantes hélicoïdes en acier J, lesquelles tournent rapidement contre un couteau vertical fixe K, aussi en acier et bien tranchant. Les lames hélicoïdes sont disposées de manière à présenter au couteau une face oblique qui favorise l'effet de leur tranchant.
La peau, engagée entre deux tiges cylindriques en fer q, rétablies en avant du couteau k, est amenée successivement contre le tranchant des lames hélicoïdes par la rotation de ces tiges, opérée au moyen d'un engrenage n' o p, fig. 9, qui communique avec une poulie motrice L, tournant sur l'arbre I', en dehors du bâtis. Les tiges cylindriques ont un mouvement indépendant l'une de l'autre, afin de pouvoir employer diverses épaisseurs de peaux sans occasioner le dégrenage des roues dentées.
Le mouvement de l'arbre à lames hélicoïdes est produit de chaque côté de la machine par une poulie G, enveloppée d'une courroie H, passant sur la périphérie d'une grande roue en fonte E, laquelle reçoit son impulsion d'un axe coudé D, que l'ouvrier fait agir au moyen d'une pédale B. Il appuie en même temps sur un châssis à bascule S, qui serre l'une contre l'autre les tiges cylindriques Q, R, entre lesquelles la peau est engagée, le poil en dessous. L'ouvrier guide cette peau avec la main, afin qu'elle reste bien tendue et se présente carrément aux lames hélicoïdes. Ces lames, en rasant contre et derrière le couteau k, divisent la peau en fines rognures, tandis que le poil est coupé par le bord tranchant et bien aiguisé du couteau. Par cette manoeuvre, le poil tombe successivement sous forme de nappe dans une auge en fer-blanc U, placée au-dessous des cylindres alimentaires, pendant que les rognures des peaux tombent dans un coffre en bois V, au-dessous de l'arbre à lames hélicoïdes.
Un couvercle Z, qu'on abat pendant le travail, empêche que les rognures de peau détachées soient lancées au dehors par la force centrifuge des lames.
Cette machine, conduite par un seul ouvrier, coupe la même quantité de poil que trois ouvriers par le procédé ordinaire.
Explication des figures.
Fig. 6. Élévation latérale de la machine à couper le poil, montée de toutes ses pièces. Fig. 7. Plan de la même, montrant la disposition des lames hélicoïdes. Fig. 8. Coupe de la machine sur la ligne A B du plan. Fig. 9. Engrenages des cylindres alimentaires vus de face. Fig. 10. Coupe des poulies motrices de l'arbre à lames hélicoïdes et des cylindres alimentaires. Fig. 11. Coupe et plan du couteau fixe. Fig. 12. Arbres à manivelles, vu séparément et en coupe.
Les mêmes lettres indiquent les mêmes objets dans toutes les figures.
A. A. Bâti en bois portant le mécanisme de la machine; on peut le construire aussi en fer. A' A" Traverses supérieure et inférieure du bâti. B. Pédale que l'ouvrier placé devant la machine fait agir avec le pied. C. C. Petites bielles attachées à la pédale et accrochées, par leur extrémité supérieure, aux coudes d'un arbre horizontal D. Qui tourne sur des coussinets fixés sur la traverse A' du bâti. E. E. Grandes roues en fonte montées sur l'arbre D. F. Petites poulies fixées sur le même arbre. G. G. Poulies bombées en bois, enfilées sur la partie carrée de l'arbre l, et qui lui transmettent le mouvement qu'elles reçoivent des grandes roues E. E. par l'intermédiaire des courroies H. H. dont elles sont enveloppées. J. Arbre portant les lames tranchantes hélicoïdes J. K. Couteau fixe, dont la lame est bien affilée, et qui est placé en avant et au niveau des lames hélicoïdes. L. L'. Poulies à gorge, tournant librement sur l'arbre I. M. M. Cordes croisées passant sur les poulies F et L, et transmettant à cette dernière le mouvement qu'elles reçoivent de l'arbre coudé D. N. N'. Pignons faisant corps avec la poulie L, dont l'un commande la roue dentée O, fixée sur le cylindre alimentaire inférieur, et l'autre mène la roue P, montée sur le cylindre supérieur. Q. Cylindre alimentaire inférieur tournant dans des collets qui reposent sur la traverse A' du bâti. R. Cylindre alimentaire supérieur fixé avec sa roue dentée P au châssis à bascule S. Ce cylindre est armé d'aspérités, pour saisir et conduire la peau à son passage par-dessus le couteau fixe vers les lames hélicoïdes. Il y a une rotation inverse de celle du cylindre Q. S. Châssis à bascule portant le cylindre alimentaire supérieur, et que l'ouvrier relève dans la position indiquée par les lignes ponctuées, fig. 8, lorsqu'il veut introduire la peau, et qu'il baisse en suite en guidant la peau avec la main, et faisant en même temps agir la pédale. T. T'. Centre de mouvement du châssis à bascule S. U. Auge en fer-blanc placé au-dessous des cylindres alimentaires, et dans laquelle tombe le poil coupé sous forme de nappe. V. Boîte en bois qui reçoit les rognures de peau détachées par les lames hélicoïdes. X. X'. Poulies pleines en fonte, servant de volans. Y. Ressort qui presse le couteau K contre les lames hélicoïdes. Z. Couvercle en fer-blanc qui recouvre les lames hélicoïdes et empêche les rognures de peau lancées par la force centrifuge de se mêler avec la nappe de poil.
Rapport sur le prix proposé pour la construction d'une machine propre à raser les poils des peaux employées dans la chapellerie; par M. MOLARD.
Parmi les prix proposés pour être décernés cette année, il en est un d'un très grand intérêt, celui qui a pour objet la construction d'une machine propre à raser les poils des peaux employées dans la chapellerie.
Votre programme, publié à ce sujet, après avoir énuméré les divers inconvéniens, résultant du procédé manuel employé jusqu'à ce jour, pour raser les poils des peaux, et fait connaître la longueur du travail, ainsi que la dépense qu'il occasionne, annonce que, considérant que les moyens mécaniques employés dans ces derniers temps ne sont pas d'un usage général, et qu'il n'est pas à la connaissance de la société qu'ils soient même à la portée du plus grand nombre des fabricans, vous avez jugé nécessaire de promettre un prix de la valeur de mille francs, à l'auteur d'une machine simple dans sa construction, d'un service prompt et facile, peu dispendieuse, et à l'aide de laquelle on puisse raser ou tondre toutes sortes de peaux propres à la chapellerie, après que les poils en ont été sécrétés. Vous avez exigé en même temps que la machine procurât douze livres de poils par jour, et qu'elle tînt les peaux bien tendues, pour faciliter l'enlèvement des poils, à cause que la dissolution mercurielle les fait souvent se crisper.
On sait qu'une ouvrière employée à raser les peaux par le procédé ordinaire, reçoit 70 centimes, terme moyen, par chaque livre de poil, et qu'elle en coupe une livre et demie par jour; d'où il résulte que les douze livres que devrait produire la machine, suivant le programme, coûteraient 8 francs 40 centimes par le procédé usité.
Une seule machine, de grandeur naturelle, a été envoyée à ce concours.
Nous n'entrerons point ici dans tous les détails de sa composition: nous dirons seulement qu'elle est établie sur un principe à la fois simple et ingénieux. La peau est présentée à l'action de la machine, par une paire de cylindres alimentaires, le poil en dessous, où il est coupé par le bord tranchant et bien affilé d'une lame fixée de champ sur son dos, et servant de contre-couteau à deux lames hélicoïdes, montées sur un même arbre, lesquelles, en tournant, découpent la peau par lanières très étroites; et comme l'action de ces lames exerce une certaine pression successive sur la peau, en la découpant, il en résulte que le poil, soutenu immédiatement par le tranchant du contre-couteau, est coupé en même temps que la peau est divisée en rubans fort étroits. La fourrure tombe successivement en forme de nappe dans un récipient au-dessous des rouleaux alimentaires, tandis que les rognures de la peau tombent au-dessous de l'arbre à couteaux hélicoïdes, à mesure qu'elles sont détachées.
Les expériences que votre comité des arts mécaniques a faites avec cette machine, ont prouvé que, par son moyen, on peut séparer en une minute et demie le poil d'une peau de lapin sécrétée, dont le produit en poil a été d'une once et demie; ce qui prouve qu'en dix heures de travail on obtiendra 40 livres 10 onces de poils.
Cette quantité de poils obtenue en dix heures représente environ quatre cents fortes peaux clapiers débardées, c'est-à-dire préparées pour être soumises à l'action de la machine.
La machine dont il s'agit peut être desservie par quatre femmes; deux doivent suffire à la préparation des peaux, la troisième pour les passer à la machine, et la quatrième pour séparer les diverses qualités de poils obtenus de la peau, et mettre les poils en paquets.
La journée de chacune d'elles peut être évaluée à 1 fr. 25 centimes................. 5 fr.
Intérêt par jour, des frais d'acquisition sur 400 francs, prix de la machine............................ » 5 Frais d'entretien aussi par jour. » 2 7c. ____________ 40 livres 10 onces auraient donc » coûté de manutention............ 5 7c.
Ce qui portait la livre de poils à environ douze centimes et demi, tandis que les quarante livres dix onces de poils, extraites par le procédé actuel, auraient coûté 28 francs 60 centimes de manutention, et l'emploi de vingt-cinq ouvrières par jour.
Enfin, les peaux peuvent être passées ou non à la dissolution mercurielle, pour être rasées à la machine.
D'après ces résultats avantageux et incontestables, le comité, convaincu que la machine présentée remplit toutes les conditions voulues par le programme, a l'honneur de vous proposer de décerner le prix de 1,000 francs à M. Coffin, mécanicien à Boston, aux États-Unis d'Amérique, inventeur de la machine présentée au concours.
Avant de terminer ce rapport, nous croyons devoir, messieurs, vous proposer d'adresser des remerciemens à M. Malard, pour les utiles renseignemens que cet habile fabricant de chapeaux s'est empressé de fournir sur l'état actuel de son art, et comme appréciateur éclairé des nouveaux moyens que la société vient d'acquérir pour le perfectionner.
Approuvé en séance générale, le 16 décembre 1829. Signé, Molard, rapporteur.
Mélange des matières.
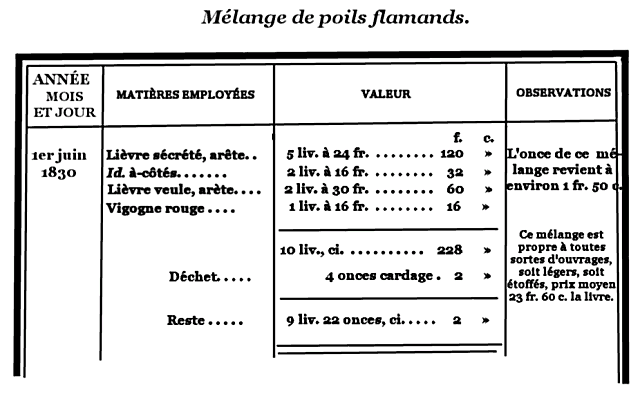
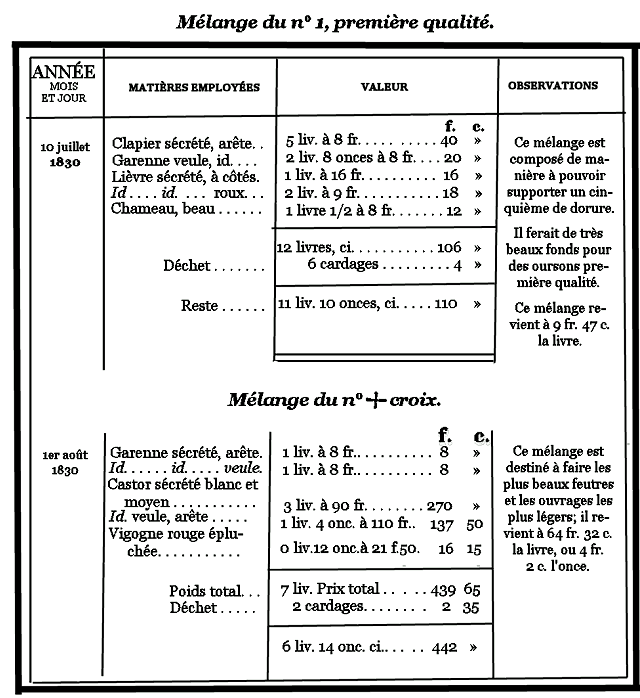
Du cardage.
L'opération du cardage est presque entièrement supprimée; elle n'a lieu que lorsqu'il se trouve un paquet de mélange, pour des chapeaux communs ou fonds de poil et oursons. Les poils propres à la fabrication des chapeaux, façon flamande, sont seulement passés au violon, afin de les mélanger de manière à ce que la qualité soit bien égale. Cependant, afin de rendre notre ouvrage plus complet, nous allons décrire le travail du cardeur.
L'on commence par bien étirer la charge et lui donner ensuite un ou deux tours de cardes, afin qu'étant bien divisée ou ouverte, elle puisse se distribuer plus aisément dans le mélange; on bat ensuite à la baguette et séparément chaque espèce de poil. Après cela on réunit toutes les matières. L'on y mêle bien les cardées de charge, et l'on bat le tout à la baguette. C'est un commencement de mélange, que l'on rend plus parfait au moyen du violon. Cette opération a été fort bien décrite par M. Morel; nous allons la lui emprunter en grande partie.
Par le nom de violon, on entend un assemblage de seize à dix-huit cordes de fouet, d'environ huit pieds de longueur, lesquelles sont retenues par leurs extrémités dans deux tasseaux percés d'un nombre suffisant de trous distant de deux à trois pouces les uns des autres. Les cordes ainsi disposées fouettent aisément quand l'un des tasseaux étant fixé au plancher, le cardeur frappe à coups redoublés devant lui avec l'autre tasseau qui est muni d'un manche d'un pied et demi de longueur. L'ouvrier doit avoir soin de remuer de temps en temps le tas avec deux baguettes afin que le travail ou le mélange s'opère également; il continue à fouetter jusqu'à ce que les diverses matières soient bien mélangées, ce qu'en termes de l'art on nomme effacées. Pour les mélanges les plus fins, le travail du cardeur est souvent terminé là; mais quand ils doivent ensuite être cardés, il réunit le mélange, qui porte alors le nom d'étoffe, en un tas; brise l'étoffe à la carde et la repasse ensuite sur la carde doucement, afin de peigner les poils et les étendre sans les rompre. Il continue cette opération s'il s'aperçoit qu'il existe encore de petites agglomérations ou pelotes de poil connues sous le nom de bourgeons. L'étoffe est alors portée dans une salle nommée pesage, pour de là être soumise immédiatement à l'opération de l'arçon. Dans le cas qu'on veuille la garder quelque temps, on doit, pour la garantir de l'humidité, de la poussière, de la fermentation et des teignes, enfermer les poils, soit séparés, soit mélangés dans des tonneaux bien fermés sans les tasser ou presser. Ceux qui sont sécrétés portent leur préservatif contre les teignes; mais ils sont disposés à se bourgeonner ou peloter, de même que la garenne et le castor veules.
Dans l'intérêt du fabricant, il convient donc de laisser écouler le moins de temps possible entre le mélange des matières premières et leur feutrage.
De l'arçon.
Le contre-maître distribue au fouleur, dit compagnon, le poids nécessaire pour le genre de feutre qu'il lui demande, et dont il lui indique en même temps les dimensions. Celui-ci divise l'étoffe en deux ou quatre parties, suivant que le feutre qu'il doit confectionner doit être composé de deux à quatre pieds, et qu'il doit être de forme régulière ou irrégulière. Jadis on faisait quatre pièces pour les chapeaux jockeys. Il est plus commode de n'en faire que deux; c'est une imitation flamande. Mais lorsqu'on fabrique des chapeaux à cornes, il vaut mieux; nous dirons même qu'il est nécessaire de faire quatre pièces, à cause de la grande quantité de matières et de la petitesse de la table de l'arçon. Il est aussi important de former de quatre pièces le feutre qui doit avoir quelque épaisseur, enfin on doit ne se borner à deux que pour ceux qui sont doués de beaucoup de légèreté. Voici maintenant la manière dont M. Robiquet décrit l'opération de l'arçonnage. Loin de chercher à nous approprier les travaux d'autrui, en torturant leurs phrases pour nous rendre propres leurs pensées, nous préférons les transcrire en indiquant les sources où nous avons puisé.
L'arçon est une espèce d'archet d'une grande dimension, qu'on suspend au plancher vers son milieu, afin de pouvoir le placer dans toutes les directions possibles. Cet archet est situé au-dessus d'une table recouverte d'une claie d'osier fin, et assez serrée pour ne laisser passer que les ordures. On place le poil sur cette claie; on fait entrer la corde de l'arçon dans le tas, et, sans qu'elle en sorte, on la met en jeu à l'aide d'une coche, sorte de fuseau en bois dur, terminé à chaque extrémité par un bouton en forme de champignon. C'est en accrochant la corde avec ce bouton, et la tirant fortement, qu'elle finit par glisser sur le bouton, et qu'elle entre en vibrations d'autant plus accélérées, que le mouvement de l'arçonneur a été plus brusque. L'ouvrier a soin d'élever ou d'abaisser l'arçon, de le porter en avant et en arrière, suivant qu'il le juge nécessaire; il continue ainsi jusqu'à ce que le mélange soit intime et qu'on ne puisse y distinguer aucune nuance. On termine cette manipulation par ce qu'on nomme voguer l'étoffe, c'est-à-dire par l'arçonner de manière que ses moindres parties, pincées successivement par la corde, soient enlevées et transportées de gauche à droite, en faisant en l'air un trajet de plus de deux pieds. Le duvet retombe très légèrement et finit par former un tas d'une raréfaction telle, que le moindre souffle pourrait tout dissiper en un instant. L'ouvrier, à l'aide d'un clayon, repousse le tas vers sa gauche et donne une seconde vogue, mais avec une telle dextérité, qu'il le fait tomber dans un espace d'une figure déterminée, et de manière à ce que les couches varient d'épaisseur en telles ou telles parties suivant le besoin. Arrivé à ce point, on enlève la claie, on nettoie la table, puis on la mouille, afin de faciliter l'adhérence des poils; c'est alors qu'on passe au premier degré de feutrage, dit bastissage.
La perfection de l'arçonnage, dit M. Morel, dépend de l'observation des cinq règles fondamentales suivantes:
1º Ne voguer l'étoffe qu'après qu'elle a été parfaitement battue et ouverte dans toutes ses partie: 2º Ne pincer que très peu d'étoffe à la fois, en voguant, et ne point faire peloter ni repasser la corde de l'arçon sur ce qui est déjà vogué; 3º Composer les pièces suivant la figure et la dimension qu'elles doivent avoir, et en combiner les divers degrés d'épaisseur; 4º Nettoyer l'étoffe, soit en l'arçonnant, soit en la marchant, et la purger des galles, chiquettes, pointes et autres ordures; 5º Enfin, s'opposer autant qu'on le peut au déchet, en soignant son étoffe, empêchant qu'elle ne tombe à terre, etc.
Les pièces après le voguage, n'ont, bien s'en faut, ni la consistance, ni la fermeté nécessaire; elles acquièrent en partie l'une et l'autre par l'opération suivante:
Du bassin et du bâtissage.
Cette opération est une des principales de la chapellerie; elle doit se faire dans un local particulier, afin que l'ouvrier ne continue point à être exposé aux exhalaisons produites pendant l'arçonnage. Avant de la décrire nous dirons qu'on donne le nom de bassin à un établi en bois dur et bien uni; et celui de feutrière, à une forte toile d'Alençon, qui a environ une aune de largeur sur une aune et demie de longueur, et dont une moitié est étendue sur le bassin, et l'autre reste pendante. On mouille alors la feutrière soit avec une brosse, soit avec une poignée de brin d'osier, de bruyère ou bien avec un petit balai de riz; quand elle est suffisamment humide, on y place quelques carrés de papier épais et souples, on les recouvre de la partie pendante, et on roule le tout afin que la moiteur se distribue également. En cet état, l'ouvrier déroule la feutrière, et, après en avoir tiré les papiers, il l'arrange, comme nous l'avons déjà dit, c'est-à-dire une moitié sur le bassin, et l'autre pendante sur le devant. Tout étant ainsi préparé, l'ouvrier étend sur la feutrière les pièces les unes sur les autres, en ayant grand soin de les bien étendre, et surtout qu'il n'y existe ni plis ni ridures, sur chaque pièce, et, après l'avoir légèrement arrosée, il place une feuille du papier précité; enfin la dernière pièce est couverte par la moitié de la feutrière restée pendante.
Pour la manière actuelle, on compose ordinairement le chapeau très grand, étroit et haut en même temps; l'assiette et le flanc doivent être de forme mince, et la carre passablement forte, ainsi que le lien, mais on a soin de tenir l'arête un peu déliée.
M. Morel donne de très judicieux conseils pour opérer un très bon bâtissage; nous allons le rapporter. Il y a deux vices principaux à éviter en bâtissant: l'un de faire bourser l'étoffe, l'autre de la rompre ou de la faire écarter. Le premier de ces défauts a lieu quand les secondes pièces qu'on a fait prendre sur les premières, ou, dans les feutres à deux pièces, lorsque les ailes repliées n'adhèrent pas dans toute leur étendue, et qu'il y a des places où elles forment des poches ou bourses. Cela vient, le plus souvent, ou d'avoir trop marché les pièces avant de les assembler, ou de les avoir trop mouillées ainsi que la feutrière. Ceux qui bâtissent à deux pièces seulement, des feutres épais et étoffés, sont sujets à cet accident, parce que les ailes des pièces ayant trop d'épaisseur, ne peuvent prendre aisément pour peu qu'elles aient été trop marchées, ou qu'il se soit introduit de l'air entre les deux surfaces destinées à s'unir.
2º Le second défaut est quand l'étoffe se veine et se coupe en plusieurs endroits, et notamment aux plis des croisées; ce qui a lieu quand la feutrière est trop sèche, ou que l'ouvrier marche trop long-temps sur le même pli.
Nous devons ajouter, d'après le même auteur, 1º que les feutres qui contiennent plus de charge qu'il ne faut sont plus susceptibles de se bourser que les autres; 2º que lorsqu'il y a trop de lapin sécrété, surtout de celui de garenne, elle est sujette à se couper aux plis des croisées; 3º enfin, si elle est trop veule, elle a de la disposition à s'écarter.
De la foule.
En terme de l'art on nomme avancer à la main, ou marcher à la foule, les deux ou trois premières croisées. La première dénomination vient de ce que la majeure partie de ce travail se fait avec les mains nues. Le fouleur doit avoir l'attention de ne mouiller le feutre dans le bain qu'à chaque roulement qu'il va opérer. Dans les premières croisées ce roulement ne doit pas être serré, il convient même qu'il soit un peu lâche et qu'on foule légèrement, afin de ne produire aucune déchirure dans le feutre qui n'a pas encore acquis toute la consistance désirée. C'est à cette époque de la foule que la surface du feutre prend un aspect raboteux que les ouvriers nomment la grigne, et qui annonce que le feutrage se resserre. Plus cette apparence grenue est égale et apparente, dit M. Morel, mieux on doit augurer de la rentrée du feutre, et se tenir prêt à la ralentir, s'il est nécessaire, en menant à l'eau de bonne heure et fréquemment.
On reconnaît que le foulage est parfait quand les aspérités dont nous avons parlé, sous le nom de grigne, ont disparu; alors on égoutte le feutre en promenant le roulet sur le feutre étendu avec pression afin d'en exprimer l'eau de foulage qu'il contient. Il est encore un autre moyen de se convaincre de la bonté de cette opération, c'est lorsque le feutre égoutté a les dimension désirées et qu'il n'est plus susceptible d'aucun nouveau retrait par un autre foulage; en termes de l'art, on dit qu'alors le feutre a la taille prescrite et qu'il est atteint de foule.
Il arrive parfois que par suite de mélanges peu rationnels des matières premières, ou par négligence ou inexpérience des ouvriers, les feutres obtenus offrent quelques imperfections; les principales sont la grigne et l'écaille.
Feutres grigneux.
Nous avons déjà fait connaître ce qu'on doit entendre par grigne; nous ajouterons ici qu'on nomme feutres grigneux ceux qui, après avoir été écoulés et pressés entre les doigts, en les faisant glisser horizontalement l'un sur l'autre, offrent encore ces aspérités et ce grain qui constituent la grigne. Ce défaut reconnaît pour cause: 1º un bâtissage trop court donné au feutre par l'ouvrier, afin de le faire arriver plus promptement à la dimension désirée; 2º un vice du mélange qui a produit une étoffe trop tendre pour être bâtie plus grand.
Feutres écaillés.
Ces feutres, après leur confection, et pressés entre les doigts comme ci-dessus, offrent des points où l'étoffe a si peu de consistance qu'elle est sur le point de se défeutrer, ou, si l'on veut, de voir cesser l'adhérence et l'entrecroisement du duvet qui est le résultat du bâtissage et du foulage. Suivant M. Morel, ce défaut provient de ce que le feutre ayant été bâti trop grand, et se trouvant atteint de foule avant que d'être réduit aux dimensions demandées, l'ouvrier a continué de les fouler dans l'espoir de l'y réduire; ou bien, lorsqu'ayant été bâti dans de justes proportions, l'étoffe trop veule s'est écartée au bassin et écaillée vers la fin du travail de la foule. Quand ce vice, ajoute l'auteur, est porté à l'excès, il occasionne des gerçures et des trous. On dit alors que l'étoffe a lâché.
On n'a point encore étudié ni reconnu l'action chimique qu'exerce la lie de vin sur les poils pour activer leur adhérence; on sait seulement que c'est la crème de tartre (sur-tartrate de potasse) qui produit cet effet. On a cherché divers moyens pour la remplacer. On avait même fait usage de l'acide sulfurique au lieu de ce sel; mais ce mode a été abandonné, et l'on est revenu à la lie de vin parce qu'il a été constaté que cet acide donnait une plus grande activité au mercure de nitrate de ce métal employé pour le sécrétage, et que les ouvriers en étaient plus grièvement affectés. M. Guichardière, qui a porté ses investigations sur toutes les branches qui se rattachent à la fabrication des chapeaux, a conseillé d'ajouter au bain avec la lie de vin une certaine quantité de tan. Cette addition facilite, suivant lui, le feutrage, et dispose, par ses principes, le poil à acquérir un plus beau noir.
Quant à la troisième qualité des chapeaux, on emploie le plus mauvais poil de gorge, le poil commun du ventre, et un quart d'once de vigogne rouge. On dore avec une once un quart du poil du dos sécrété. Même opération du bassin et de la foule; mais arçonnage et bâtissage plus courts que pour la deuxième qualité, à cause que plus les poils sont grossiers, moins bien ils se feutrent, et que pour y parvenir il faut les fouler très fortement et commencer ce foulage par un roulement clos avec les conserves, et le finir par quatre ou cinq croisées au roulet.
Les chapeaux qu'on nomme velus (façon flamande) ne se foulent presque plus au roulement clos. On emploie seulement la pression de la brosse, surtout lorsque les poils sont arrachés. Le chapeau en est plus beau, plus solide et plus soyeux. Anciennement, lorsqu'on faisait des poils et des oursons, on foulait à chaud dans un chapeau commun; à présent l'on se sert de bache, espèce d'emballage dans lequel vient le coton du Levant.
Dressage des chapeaux.
Quand l'ouvrier a dressé son chapeau et qu'il est sec, il prend une pierre-ponce qu'il passe sur sa surface, jusqu'à ce que tout le velu soit coupé et que le feutre soit bien uni; il lui substitue ensuite la robe (morceau de peau de chien de mer), qu'il passe légèrement sur le chapeau. Cette opération sert à produire un velu fin, convenable au chapeau ras. On a maintenant remplacé la pierre-ponce et la robe par le carrelet qui sert à développer le duvet qui convient aux chapeaux velus qui sont à présent de mode. Ce velu s'est déjà développé en foulant, par la pression de la brosse. L'ouvrier ne doit se servir que d'un carrelet très doux, et n'employer qu'une pression très légère; car un carrelet fort et une pression également forte décomposeraient le feutre au lieu d'en mettre à jour tout le velu. Il est digne de remarque que les feutres faits avec des poils arrachés sont plus forts et moins faciles à se décomposer, que ceux qui sont confectionnés avec des poils coupés. Le dressage est un travail pénible et difficile, surtout quand les formes sont brisées en cinq ou sept parties, afin de pouvoir les introduire pièce à pièce dans la calotte du chapeau, principalement quand le diamètre du sommet est plus large que celui de l'entrée de la tête. Mais quand la forme est cylindrique ou conique, le dressage est bien plus aisé. Le chapeau une fois dressé, on le regarnit, c'est-à-dire on le réapprête en tête.
Les marques auxquelles on reconnaît qu'un feutre est bien confectionné, et que toutes les proportions ont été bien observées, sont: 1º quand il est exempt de grignes et qu'il est lisse partout; 2º qu'il est de moyenne force en tête; 3º très fort dans le lien; 4º que son épaisseur va en diminuant jusqu'à l'arête, qui doit être fine et bien ronde.
Des feutres divers.
Les feutres ne sont pas tous semblables aux feutres dits unis dont nous venons de décrire la manipulation. Cependant leur confection ne diffère de celle de ceux-ci, que par quelques différences dans les procédés; nous allons en donner une idée, en suivant la division établie en:
1º Feutres unis, 2º Poils flamands, 3º Feutres dorés, 4º Feutres à plume.
1º Feutres unis.
Nous venons de les faire connaître.
2º Feutres dits poils flamands.
Cette dénomination vient de ce que primitivement ce mode de préparation a été importé des fabriques de Flandre. Ce feutre est le plus souvent fait avec du poil de lièvre pur et est brossé avec le frottoir, pendant la foule, ce qui en dégage un poil très long et uni, qui en constitue la qualité et en fait la principale beauté. On doit cependant ne commencer à brosser ainsi que lorsque la consistance qu'a acquise le feutre est assez grande, ou si l'on veut, quand le feutrage est assez fort pour n'avoir pas à craindre la moindre altération du tissu par l'action du frottoir. Sur ce point, comme le fait observer fort judicieusement M. Morel, les fabricans français l'emportent sur les fabricans flamands. Ceux-ci dès les premières croisées, frottent et planchéient si fortement les feutres, qu'ils les altèrent avant même de les avoir confectionnés. A l'opération de la foule, les poils flamands se gouvernent presque comme les feutres unis; il n'y a d'autre différence que celle de les entretenir continuellement abreuvés et de ne pas s'arrêter aussi long-temps sur chaque roulement. Après que ces feutres sont secs, on les brosse doucement, on les tire au carrelet et on les baguette, sans jamais les poncer.
Voici de quelle manière M. Morel décrit cette opération: l'ouvrier muni du carrelet, gratte toute la surface extérieure du feutré, ce qui fait sortir de celui-ci un velu plus ou moins long et fort touffu. Cette opération est analogue à celle du lainage qu'on exécute au moyen du chardon à foulon, dans les manufactures de drap. On doit faire passer le carrelet d'abord très légèrement, en appuyant un peu plus, et par degrés, sur chaque partie du feutre.
3º Feutres dorés.
On donne le nom de feutres dorés à ceux d'une qualité ordinaire ou inférieure, dont l'on recouvre la surface externe d'une couche mince de matière ou poils plus fins. Nous ne devons nous occuper ici que des feutres mélangés dont la dorure se fait toujours avec le poil de lièvre ou bien avec celui de castor. Cette dorure est préparée à l'arçon, comme les pièces, et on ne la marche jamais qu'à la quarte. La dorure se distingue en dorure au bassin et dorure à la foule, suivant les différentes époques de l'opération auxquelles on l'exécute. Nous en avons déjà dit un mot aux pages précédentes; nous allons y ajouter de nouveaux développemens. 1º La dorure au bassin s'opère après que le bâtissage est garanti. L'ouvrier la fait prendre en donnant deux ou plusieurs croisées dans la feutrière.
Les chapeaux, ou mieux, les feutres dorés à la foule, dès qu'ils ont été séchés à l'étuve, doivent être brossés doucement, tirés au carrelet, et soumis à l'action de la baguette.
4º Feutre à plume.
1º Les chapeaux mi-poils. 2º Les chapeaux dits oursons.
Chapeaux mi-poils.
Chapeaux oursons ou à poil.
Ce qui constitue la différence qui existe entre la formation des mi-poils et des oursons, c'est, 1º que les premières ne reçoivent que deux poses, et jamais au-delà de trois, tandis qu'on en applique aux derniers cinq, et que ces poses ne sont données que lorsque le fond se trouve complètement foulé; 2º qu'après que la dernière pose a été foulée à chaud, on sansouille le chapeau pendant environ une demi-heure, c'est-à-dire qu'on le plonge en entier dans la chaudière et qu'on le promène vivement dans l'eau en sens contraire. Cette rapide agitation dans l'eau opère un si bon effet sur la plume qu'elle en dégage tous les poils, qui dès lors, n'adhérant au feutre que par leur base, y sont implantés comme les cheveux des perruques sur le tissu qui leur sert le fond, on, si l'on veut, comme sur la peau de l'animal.
Les chapeaux dits plumets, ainsi que les bordés, etc., ne diffèrent des oursons qu'en ce qu'on ne les dore comme ceux-ci que d'un côté ou seulement sur les bords, etc.; comme le procédé ne diffère en rien de celui que nous venons d'exposer, nous nous abstiendrons de toute répétition.
Nous passerons également sous silence la fabrication des chapeaux qui varient par leur force, leur légèreté, leur grandeur et leur forme: les premiers sont relatifs à la quantité et à la qualité des matières qu'on emploie au feutrage, les autres sont relatifs aux modes qui se succèdent si rapidement. Ainsi, outre les chapeaux à forme basse et haute carrée, on en fait de cylindriques, de coniques, etc.; on fabrique aussi des bonnets de chasse, des casquettes, toques, schakos, etc. Le mode de fabrication est constamment le même, ainsi que pour les étoffes carrées en feutre qui ont reçu de nos jours de nombreuses applications tant pour la toilette que pour les ameublemens. La forme à leur donner varie suivant l'emploi qu'on veut en faire; c'est principalement au bâtissage qu'on leur donne celle qu'on désire. Nous n'entrerons point dans d'autres détails à ce sujet: ce serait nous écarter de notre but: nous nous bornerons à dire que les plus grandes pièces en feutre qu'on ait encore pu fabriquer ne dépassent pas cinq pieds carrés.
Teinture des chapeaux.
Chaque fabricant de chapeaux a ses procédés de teinture dont il fait un secret. Malgré cela nous ne craignons pas de dire que cette partie de l'art est encore bien loin d'avoir atteint le degré de perfectionnement nécessaire, et auquel l'oeil investigateur du chimiste peut le porter. Ceux qui se sont occupés avec succès de la teinture spéciale des chapeaux, n'ont pas assez tenu compte des procédés particuliers auxquels ont été soumis les poils et matières employés, principalement de l'opération du feutrage qui exerce une telle action ou même altération des poils, qu'outre leur couleur qui change, leur propriété feutrante s'accroît considérablement. Les diverses opérations du feutrage doivent donc rendre ces étoffes moins aptes à recevoir la teinture, malgré qu'on les dégorge bien en apparence. Ajoutons à cela que pour les bains de teinture, indépendamment des substances insolubles et par conséquent nulles qu'on ajoute aux autres ingrédiens, et qui ne font que compliquer l'opération, le sulfate de fer réagit à la longue sur le tissu par son acide, tandis qu'une partie de l'oxide se péroxidant, par l'absorption de l'oxigène de l'air, prend une couleur rougeâtre, et fait passer le noir du chapeau au noir brunâtre. C'est ce qui a porté les bons fabricans à remplacer le sulfate de fer (couperose verte) par un autre sel de fer dont l'acide n'exerçât aucune action sur le tissu. Ainsi l'on emploie maintenant avec quelque succès l'acétate de fer, et mieux, à l'instar des Anglais, le citrate de ce métal; malheureusement il est trop cher. La Société d'encouragement pour l'industrie nationale, convaincue de la défectuosité des procédés de teinture des chapeaux, en a fait un de ses sujets de prix. Nous croyons devoir en rapporter le programme en entier à cause des vues intéressantes qu'il renferme.
Prix pour le perfectionnement de la teinture des chapeaux.
Les matières colorantes sont ou simples ou composées, c'est-à-dire que tantôt ce sont des substances sui generis qu'on ne fait qu'extraire des corps qui les contiennent, et d'autres fois elles résultent de la réunion de plusieurs élémens, qui constituent entre eux une véritable combinaison insoluble à proportions déterminées et qui affecte une couleur assez prononcée pour qu'on en puisse tirer parti en teinture. La couleur simple se fixe au moyen d'un mordant; l'autre se produit dans le bain de teinture, et se précipite sur le tissu, ou bien on en détermine la formation sur le tissu lui-même en l'imprégnant successivement des diverses matières qui entrent dans cette composition. Nous ne citerons point ici les nombreux exemples connus de ces deux espèces de teinture; nous nous occuperons seulement de la composition qui produit le noir. En général cette couleur n'est autre, comme on sait, que la réunion de l'acide gallique avec l'oxide de fer, et cette multitude d'ingrédiens qu'on ajoute à ces deux principes ne sert, selon toute apparence, qu'à nourrir ou à lustrer la teinte. Considérant donc les choses dans leur plus grand état de simplicité, nous voyons que, pour teindre en noir, il ne s'agit que de produire du gallate de fer, et de le combiner avec la matière organique qu'on veut revêtir de cette couleur. Or, toute combinaison, pour être intime, nécessite un contact immédiat; il faut donc que les surfaces qui doivent être réunies soient d'une grande netteté, et c'est en effet un principe reçu en teinture qu'une couleur sera d'autant plus belle et plus pure que la surface des fibres aura été mieux débarrassée de toute substance étrangère, mieux décapée, si on peut se servir de cette expression. Une autre conséquence de ce même principe, c'est qu'on doit éviter de rien interposer entre les surfaces à teindre et les molécules teignantes, et c'est là très probablement un des graves inconvéniens dans lesquels tombent constamment les teinturiers en chapeaux. Ils composent leur bain d'une foule d'ingrédiens qui contiennent une grande quantité de substances insolubles: c'est au milieu de l'espèce de magma ou de boue qui en résulte que la teinture doit s'opérer. On conçoit dès lors que la couleur se trouvera nécessairement sale et nuancée par tous ces corps étrangers qui viennent s'y intercaler; et de là la nécessité de surcharger en matière colorante pour masquer ces défauts; et la fibre, ainsi enveloppée, perd tout son lustre et sa souplesse.
En s'appuyant sur ces données théoriques, la marche qui semblerait la plus rationnelle consisterait donc:
1º A n'employer que les substances rigoureusement nécessaires pour la production du noir; /p>
2º A n'agir, pour les corps solubles, que sur des dissolutions filtrées ou tirées à clair;
3º A porter le fer à son médium d'oxidation, soit en calcinant la couperose ordinaire, soit en faisant bouillir sa dissolution avec un peu d'acide nitrique, soit enfin en traitant la rouille de fer par l'acide acétique ou autre acide susceptible de dissoudre cet oxide.
En teinture on a généralement observé, relativement à ce dernier point, que l'acide sulfurique du sulfate de fer exerçait sur les fibres une influence préjudiciable, et plusieurs praticiens ont proposé avec raison de lui substituer l'acide acétique. On obtient, en effet, par ce moyen des résultats beaucoup plus favorables; et si le succès n'a pas toujours été complet, cela ne tient, sans aucun doute, qu'à la mauvaise confection de ce produit, qui se livre rarement fabriqué convenablement. Le plus ordinairement on sert, pour cet objet, de l'acide pyroligneux brut, ou qui n'a subi tout au plus qu'une simple rectification; dans cet état, il contient encore une grande quantité de goudron, qui se dépose çà et là sur l'étoffe, et empêche que l'engallage et par conséquent la teinture ne prennent également. C'est donc de l'acide provenant de la décomposition de l'acétate de soude par l'acide sulfurique qu'il faut se servir, et non de l'acide brut ou ayant subi une seule distillation; l'emploi du pyrolignite bien préparé offre le double avantage de ne déterminer aucune altération de la fibre organique, et de faciliter en outre sa combinaison avec l'oxide de fer. Cet acide volatil abandonne avec tant de facilité les bases qui lui sont combinées, qu'il mérite en ce sens la préférence sur tous les autres.
Tel est l'ensemble des observations que l'état actuel de la science permet d'indiquer; mais il se pourrait qu'ici, comme dans beaucoup d'autres circonstances, la théorie ne marchât pas d'accord avec la pratique. Nous avons blâmé, par exemple, et tout semble y autoriser, l'emploi de ces bains bourbeux, dans lesquels les molécules teignantes se trouvent tellement disséminées, que leur rapprochement ne peut s'effectuer qu'avec les plus grandes difficultés; mais ne serait-il pas possible que ces entraves fussent plus favorables que nuisibles, en ne permettant, comme dans le tannage, qu'une combinaison lente et successive, et par cela même plus complète? Ce n'est donc qu'avec beaucoup de réserve que nous présentons les vues précédentes, et on doit les considérer plutôt comme un sujet d'expériences et d'observations que comme un résultat définitif et absolu.
La Société d'encouragement, voulant favoriser autant qu'il est en elle l'amélioration qu'elle réclame dans l'intérêt commun, propose un prix de trois mille francs pour celui qui indiquera un procédé de teinture en noir pour chapeaux, tel que la couleur soit susceptible de résister à l'action prolongée des rayons solaires sans que le lustre ou la souplesse des poils en soit sensiblement altéré.
Les conditions essentielles à remplir par les concurrens sont les suivantes:
1º Les mémoires seront remis avant le 1er juillet 1830;
2º Les procédés y seront décrits d'une manière claire et précise, et les doses de chaque ingrédient y seront indiquées en poids connus;
3º Chaque mémoire sera accompagné d'échantillons teints par les procédés proposés.
Le prix sera décerné, s'il y a lieu, dans la séance générale du second semestre 1830.
Nous allons maintenant faire connaître les procédés généralement suivis pour la teinture des chapeaux; nous ajouterons ensuite les améliorations diverses qui ont été proposées.
Préparation des chapeaux pour la teinture.
Après que les chapeaux ont été soigneusement vérifiés par le fabricant, et marqués dans l'intérieur de la forme avec un fer chaud pour en indiquer la qualité, on leur fait subir les quatre opérations suivantes:
1º Le robage. On doit d'abord peigner les chapeaux flamands et ceux à plume; quant aux chapeaux à poil ordinaire, on les robe, c'est-à-dire qu'on en brosse doucement la surface avec un morceau de peau de chien de mer, afin de produire un poil court, épais et fin.
2º L'assortiment. Assortir un chapeau, c'est le placer, après l'opération précédente, dans une forme semblable à celle qu'il doit avoir, en ayant soin de prendre une forme un peu plus haute que celle du dressage à la foule, afin que la ficelle n'occupe pas le même point que celui où elle se trouvait à la foule, et d'éviter ainsi les compressions du feutre qui produisent des espèces d'étranglemens. C'est ce qu'en termes de l'art on nomme baisser le lien.
3º L'enficelage. Après avoir fait entrer en partie les chapeaux sur les formes convenables et les avoir arrêtés avec une ficelle, on les plonge dans un bain d'eau bouillante pure pour les dégorger et extraire la crème de tartre que le poil peut contenir; après les avoir tenus quelques instans dans la chaudière couverte, on les retire et on les pose sur des plateaux semblables à ceux de la foule, et ayant à leur extrémité inférieure un rebord qui porte l'eau qui s'écoule des feutres hors de la chaudière. C'est alors qu'on tire le feutre sur la forme, jusqu'à ce qu'il y soit bien appliqué et qu'il n'offre aucun pli. On fait alors deux tours de ficelle vers le milieu de la forme au moyen d'un noeud coulant qu'on serre médiocrement. On chauffe ensuite le feutre à la chaudière, et l'on enfonce la ficelle jusqu'à la base de la forme. On plonge le chapeau dans la chaudière, et l'on finit de bien étendre le feutre sur la forme en le billottant, c'est-à-dire en frappant le plat de la forme sur un billot, et faisant suivre le mouvement à la ficelle qui se trouve arrêtée un peu au-dessus du premier lien du dressage, attendu, comme nous l'avons déjà dit, que la forme pour la teinture est plus forte que celle de la foule; par ce moyen on évite que le chapeau ne se coupe en cet endroit. Quand ce nouveau dressage est complet, on plonge de nouveau le chapeau dans l'eau bouillante, on le remet à plat sur le plateau ou le banc, on l'égoutte avec la pièce, et on le retire au carrelet pour faire revenir le poil; on procède ensuite à la teinture de la manière suivante.
Bain de teinture.
Nous avons déjà dit que la composition de la teinture était très variable; il nous serait impossible de rapporter toutes celles qui sont connues. Nous allons nous borner à présenter une des plus généralement suivies, celle qui a été décrite par M. Robiquet; la voici:
Teinture pour trois cents chapeaux, de M. Robiquet.
Bois de campêche haché. Noix de galles concassées. Gomme du pays, idem. Sulfate de fer Vert-de-gris (sous-acétate de cuivre). Eau pure. 100 16 6 12 7 4-1/2 livres muids

1º Pour la première chaude de la seconde partie des chapeaux:
Vert-de-gris en poudre. 3 livres. Sulfate de fer. 4 id.
On réitère cette addition avant la cinquième et la sixième chaude, et l'on répète les chaudes et les évens jusqu'à trois ou quatre fois pour chaque moitié de chapeaux, et quelquefois au-delà. Nous conseillons d'ajouter auparavant deux livres de noix de galles concassées. Il est des teinturiers qui emploient des proportions plus grandes de ces ingrédiens, mais nous les croyons inutiles.
On abrège beaucoup cette opération, dit le chimiste précité, en employant le sulfate de fer en solution dans l'eau, laquelle a été long-temps exposée à l'air pour en suroxider le fer, ou bien en la faisant bouillir avec un peu d'acide nitrique. On peut aussi dessécher et même calciner un peu le sulfate de fer; par ce moyen on obtient plus promptement un noir plus beau, et que certains fabricans croient même plus solide. A cette méthode on vient d'en substituer une plus avantageuse et plus expéditive; c'est, au lieu du sulfate de fer, l'emploi du pyro-acétate ou de l'acétate de fer. Ce dernier sel est préférable, à moins que le premier ne soit bien dépouillé du goudron que l'acide pyro-acétique (pyroligneux) contient, et qui, rendant les poils glutineux, en rend la dessication difficile. Les Anglais emploient avec beaucoup d'avantage le citrate de fer.
Bain de teinture pour 200 chapeaux, de M. Morel.
Bois d'Inde, bois campêche, haché menu. Noix de galles noires d'Alep, concassées. Gomme de cerisier. Vert-de-gris de Montpellier42. Sulfate de fer. 100 6 5 4 5 liv.
On prépare ce bain comme nous l'avons dit ci-dessus. Quant aux additions à faire avant les troisième, septième, neuvième et douzième chaudes, il conseille pour chacune, les mêmes proportions de sulfate de fer, de vert-de-gris, et de noix de galles, que pour le bain primitif; les chapeaux, d'après sa méthode, doivent passer tous huit fois dans la chaudière, c'est-à-dire recevoir huit chaudes et huit évens.
Le même fabricant rapporte la recette suivante, de son père M. Morel-Beaujolin, pour 200 chapeaux. En admettant que la quantité d'eau qu'on a dû verser à la manière usitée soit de vingt-cinq voies, et que celle qui se perd à chaque chaude soit de trois seaux, ce qui fait vingt-trois voies de perdues ou évaporées pour la totalité, on doit mettre d'après son procédé quarante-huit voies d'eau, dans laquelle on fait bouillir pendant huit à neuf heures, les mêmes proportions d'ingrédiens; c'est-à-dire, d'abord:
Bois d'Inde. 100 liv. Noix de galles d'Alep. 24 id. Gomme de cerisier. 5 id.
Après cette ébullition, on retire une quantité de décoction égale à l'excès d'eau qu'on y a ajouté, environ vingt-trois voies, et on verse en quatre parties égales dans quatre cuviers ou tonneaux placés près de la chaudière, au fond de chacun desquels on a mis:
Sulfate de fer. 5 liv. Sous-acétate de cuivre,(vert-de-gris). 3
On jette ensuite dans la chaudière:
Sulfate de fer. 5 liv. Vert-de-gris. 4
Ces proportions sont les mêmes que celles qu'on prend ordinairement; mais leur emploi est différent. On brasse bien le bain, et demi-heure après la mise des dernières drogues, on y met la première moitié des chapeaux. On opère ensuite comme par les autres méthodes, avec cette différence que l'évaporation de l'eau est remplacée à chaque chaude par la liqueur déposée dans chaque baquet et tonneau, et que l'on agite bien, avant de la verser dans la chaudière.
Quel que soit le mérite de M. Morel-Beaujolin, nous ne croyons pas que ce mode soit jamais adopté par les fabricans, puisqu'il n'offre que des changemens qui nous ont paru alonger l'opération, et la compliquer, au lieu de la simplifier.
Voilà les modes qui étaient les plus suivis pour la teinture. Nous allons maintenant faire connaître les procédés nouveaux qui ont été proposés; nous commencerons par celui de M. Guichardière, qui a été copié en très grande partie par M. Mackensie, ainsi qu'on pourra s'en convaincre en les comparant.
Description des procédés à suivre pour la teinture des chapeaux, et observations sur les perfectionnemens obtenus dans l'art de la chapellerie; par M. GUICHARDIÈRE. (Ann. de l'indust. nat. et étrang., mai 1824, p.131.)
Lorsque le bain est préparé, si les objets à teindre sont d'une seule qualité, il faut avoir soin, dans les divers feux ou plongées qu'ils subissent, de les faire aller au fond de la chaudière alternativement; sans cette précaution on manquerait le but qu'on se propose.
Aussitôt que la bruiture est terminée, on doit débarrasser le feutre de toute la crasse qu'il peut contenir, et qui est produite par les résidus des ingrédiens employés pour la composition du bain. Pour cela, aussitôt que les feutres sortent de la chaudière, on les porte à la rivière où on les lave et on les tord jusqu'à ce que l'eau en sorte claire. Cette opération a le triple avantage de laver le velu, de dégorger le feutre, et de fixer la couleur en même temps. Il faut ensuite plonger les chapeaux dans l'eau bouillante, les remettre sur forme, et avoir soin de les bien laver en les frottant à la brosse demi-lustre jusqu'à ce que le velu soit clair et brillant. On les égoutte autant qu'il est possible, ensuite on les fait sécher dans une étuve modérément chauffée par un poêle, afin d'éviter le bronze produit par l'oxigène qui se combine à la surface, à une haute température. Lorsque les chapeaux sont secs, il faut les baguetter avec le plus grand soin jusqu'à ce qu'il n'en sorte plus de poussière; ensuite on les lustre avec l'eau de rivière, on les fait sécher et on les baguette fortement de nouveau.
Depuis deux ou trois ans la teinture a fait quelques progrès, et plusieurs fabriques fournissent des noirs assez beaux; aussi leurs produits sont très recherchés, tant il est vrai que c'est l'intensité de la couleur, plutôt que la bonté du feutre qui fait vendre les chapeaux. Il est important de remarquer que les Anglais ne font de beau noir que depuis qu'ils ont substitué le citrate de fer au sulfate du même métal; l'auteur pense que le tartrate, le gallate et l'acétate de fer pourraient produire les mêmes effets; il se propose de faire une suite d'expériences sur tous ces sels, et d'en publier les résultats aussitôt qu'elles seront terminées. Il indique ensuite, tels qu'on les lui a communiqués, les procédés employés à Naples et à Trieste pour teindre les chapeaux. Nous nous dispenserons de les citer, les ayant trouvés décrits dans l'ouvrage de Mackensie d'où nous les avons déjà extraits.
Procédé pour teindre les chapeaux; par M. BUFFUM.
Les chapeaux destinés à être teints sont placés sur les chevilles d'une roue verticale tournant sur un axe dans la cuve. A mesure que cette roue tourne, le chapeau plonge dans la teinture et en sort. On peut faire tourner cette roue d'un mouvement très lent, par un engrenage qui fait communiquer son axe à un moteur quelconque, ou bien on peut lui faire faire seulement une demi-révolution, à des intervalles d'environ dix minutes. Par ce procédé, les chapeaux placés sur les chevilles seront alternativement plongés pendant dix minutes dans la teinture, et ensuite ils seront exposés pendant le même temps à l'air atmosphérique. L'auteur pense que cette manière de teindre les chapeaux est très avantageuse, parce qu'en passant successivement du bain de teinture dans l'air, et de l'air dans le bain de teinture, l'oxigénation par l'air atmosphérique fixera plus solidement et plus promptement la matière colorante dans le tissu du chapeau, que par une immersion prolongée pendant un temps beaucoup plus long. (Lond. Journ. of arts, septembre 1828.)
Perfectionnement dans la teinture des chapeaux; par M. PICHARD.
L'auteur indique divers perfectionnemens dont la teinture des chapeaux est susceptible. Il propose: 1º de mettre en teinture avec des formes d'osier, afin d'éviter de casser les arêtes et d'arracher les bords; 2º de substituer aux chaudières rondes des chaudières longues; 3º de mettre les chapeaux dans une roue percée à jour, dont une moitié baignerait dans la cuve, tandis que l'autre moitié serait exposée à un courant d'air, de manière à ce que moitié des chapeaux pût s'éventer pendant un temps donné, tandis que l'autre moitié se teindrait, et vice versa. Par ce procédé, les chapeaux ne seraient plus en contact avec le fond de la cuve, on pourrait les agiter dans le bain et à l'air en même temps, en imprimant un mouvement à la roue; on aurait une grande économie de temps, et on obtiendrait un plus beau noir, car les chapeaux, suspendus et agités dans l'air, prendraient beaucoup plus d'oxigène que sur le pavé, où on les jette ordinairement.
Pour teindre cent chapeaux fins, l'auteur emploie la préparation suivante: on fait bouillir, pendant deux heure, dans une chaudière de cuivre chargée d'une quantité d'eau suffisante, six livres de noix de galles concassées et cinquante livres de bois de campêche. Lorsque ce bain, qu'on désignera par le nº 1, sera préparé, on en mettra la moitié dans une chaudière; après y avoir ajouté vingt livres de sulfate de cuivre, on y passera les chapeaux pendant un quart d'heure, on relèvera pendant une demi-heure.
On verse dans la chaudière un tiers de ce qui reste du nº 1, trente livres de pyrolignite de fer; on conserve le feu, on remet en chaudière, on passe pendant un quart d'heure, on abat pendant une heure et demie, on relève, on évente une demi-heure.
On rafraîchit de nouveau avec le deuxième tiers restant du bain nº 1; on chauffe à 75°, on ajoute quinze litres de pyrolignite de fer, on met les chapeaux pendant une demi-heure, on évente une demi-heure.
On remet en chaudière pendant une heure, on évente une demi-heure; on refroidit de nouveau avec le restant du bain nº 1; on fait chauffer à 75°, on ajoute quinze litres de pyrolignite de fer; on met les chapeaux pendant une heure, on évente.
On remet en chaudière pendant une heure et demie, on relève pour laver à l'eau courante; on sèche à l'étuve, on met sur forme et on lustre. (Industriel, décembre, 1828.)
Procédés que les Triestains emploient pour teindre les chapeaux en cinq ou six plongées, de deux heures chacune et autant d'évent.
Pour teindre vingt chapeaux en cloche, avec formillons, les Triestains emploient:
8 livres de bon bois d'Inde; 7 onces de noix de galle noire; 8 onces de bois jaune; 2 livres de couperose verte; 7 onces de vert-de-gris; 8 onces de vitriol de Chypre calciné; 20 petites pierres de tournesol; 2 onces de belle gomme arabique pulvérisée; 16 onces 3/4 de graines de lin.
Nota. Je donne ici la dénomination ancienne, afin qu'elle soit mieux entendu des ouvriers.
Pour préparer le bain, il faut 1° faire tremper le bois d'Inde l'espace de quatre jours, et le faire cuire ensuite pendant six heures;
2° Faire macérer séparément la couperose, le verdet et le tournesol dans l'urine humaine pendant quatre jours, et les faire ensuite bouillir pendant quelques minutes;
3° Composition du bain. On met dans la décoction du bois d'Inde la moitié du verdet, la gomme arabique, trois quarts d'once de graines de lin et dix-huit onces de couperose. On laisse bien dissoudre ces substances.
Première plongée. On plonge les vingt chapeaux; on élève la température à 75°; on les laisse pendant deux heures; on les relève et l'on donne deux heures d'évent.
Deuxième plongée. On ajoute au bain la moitié du verdet non employé et deux onces de couperose; deux heures de bain et autant d'évent.
Troisième plongée. On ajoute au bain la moitié du verdet non employé et deux onces de couperose; deux heures de bain et autant d'évent.
Quatrième plongée. On ajoute au bain la moitié de la décoction de la noix de galle, la moitié du tournesol, toute la décoction du bois jaune et deux onces de couperose.
Cinquième plongée. On ajoute six onces de cendres gravelées; cet alcali est, en termes de l'art, pour laver le cuivre, c'est-à-dire pour empêcher l'effet du bronze qui se forme ordinairement à la surface; les huit onces de couperose qui restent et le restant de la décoction de noix de galle. Il faut avoir soin, pour éviter le bronze, de bien tourner avec un bâton les chapeaux dans le bain.
Sixième opération. Afin que le noir des chapeaux soit éclatant, on les plonge dans un bain d'eau bouillante dans laquelle on a jeté une livre de farine de graine de lin passée au tamis, en ayant soin de bien égoutter les chapeaux afin de les purger du principe oléagineux.
Observation. Les effets que la haute température des étuves produit sur la couleur des chapeaux méritent d'être étudiés avec soin. Je pense qu'il serait extrêmement important pour les progrès de notre industrie de déterminer autant que possible l'action qu'exerce la chaleur des étuves sur la couleur noire des chapeaux; car il est certain que les feutres qu'on y fait sécher sont d'un noir plus intense et plus brillant que ceux qu'on laisse sécher à l'air libre. L'oxigène ne jouerait-il pas ici le principal rôle, et la température de l'étuve ne favoriserait-elle pas sa combinaison avec les substances qui forment la teinture? Je laisse à d'autres, plus savans que moi, le soin de résoudre ce problème important, et de trouver la cause du fait que je signale.
Procédé des Napolitains pour teindre les chapeaux en deux plongées.
Le premier bain se compose d'une forte décoction de bois d'Inde, dans laquelle on ajoute une dose convenable de verdet pour le faire virer au noir, et une certaine quantité d'indigo en liqueur (je pense que c'est de l'indigo dissous dans l'acide sulfurique, ou sulfate d'indigo; cette composition est connue). Aussitôt que ce bain est préparé, on y plonge les chapeaux, on les y laisse trois heures un quart à la température de l'ébullition. Pendant ce temps, les chapeaux s'imprègnent d'un beau noir, mais qui n'a aucune solidité. Ils laissent éventer pendant une demi-heure, temps suffisant pour préparer le deuxième bain.
Le deuxième bain se prépare comme le premier; mais on y ajoute la couperose calcinée, c'est-à-dire le fer oxidé au maximum, le colcotar dont j'ai parlé (car jusqu'ici on n'a pas trouvé le moyen de produire du noir sans oxide de fer); on y plonge de suite les chapeaux pendant le même espace de temps qu'à la première chaude, mais à une température plus basse, 75 à 78° Réaumur. Ce second feu n'est destiné qu'à fixer la couleur.
Trois heures un quart après qu'on a plongé les chapeaux pour la seconde fois, on les retire, on les lave avec soin dans de l'eau de puits froide, on brosse le velu, on les tord jusqu'à ce que les pores du feutre soient entièrement débarrassés des parties crasseuses. On les plonge ensuite dans une chaudière pleine d'eau bouillante pour achever de les dégorger des parties sales qu'ils pourraient encore contenir, et les mettre sur forme. Ils font sécher leurs chapeaux dans une étuve dont la température est très douce: après le séchage, ils les baguettent et les lustrent comme nous.
Les Napolitains connaissent que leur teinture est bonne, lorsqu'ils s'aperçoivent que leur bain est tout-à-fait épuisé.
Je pense que cette manière de teindre est préférable à la nôtre, attendu que nos chapeaux restent à la température de 72° degrés, sous l'influence de l'oxide de fer, pendant seize, dix-huit et souvent vingt heures, ce qui altère et corrode les feutres; tandis que les leurs n'y restent que pendant trois heures un quart; de sorte que les nôtres y restent au moins six fois plus de temps. C'est la raison pour laquelle leurs chapeaux sont plus moelleux et d'un noir plus intense que les nôtres.
Apprêt des chapeaux.
On donne le nom d'apprêt des chapeaux à l'introduction d'une colle qui, tout en laissant à l'étoffe sa flexibilité, en agglutine les parties feutrées, la rend plus consistante, plus ferme, et plus susceptible de conserver la forme qu'on lui donne; enfin, les rend impénétrables à l'eau. La liqueur pour l'apprêt se fait ordinairement avec une solution de gomme et de colle-forte. Quelques fabricans emploient le fiel de boeuf, le vinaigre et quelques autres substances; la gomme et la colle sont préférables. Parmi le grand nombre de recettes connues, nous nous bornerons à citer celle que M. Morel a publiée; la voici:
Bain d'apprêt.
Gomme de pays, suivant sa pureté Colle-forte, s. q. Eau. de 12 à 30 liv. de 5 à 6 voies.
Sans suivre pas à pas M. Morel, nous dirons qu'on doit nettoyer la gomme autant que possible, la réduire en poudre grossière, la projeter ensuite peu à peu dans l'eau bouillante, en remuant avec une large spatule de bois; quand la gomme est dissoute, il faut passer la liqueur à travers une toile pour en séparer les impuretés. On évite ainsi de faire bouillir pendant douze ou quinze heures, comme le recommande M. Morel; cette ébullition est inutile; elle n'est que longue, dispendieuse et sans aucun résultat. Il suffit de la faire bouillir un quart d'heure et de l'écumer; on verse alors cette solution de gomme dans un tonneau.