Exposition des Produits de l'Industrie.
Reading edition
(4e article.--Voir t. III, p. 49, 153, 164 et 180.)
BRONZES.
L'industrie des bronzes est une des plus intéressantes dont nous ayons à nous occuper: c'est une industrie éminemment parisienne, qui appelle à son aide les artistes les plus habiles et les ouvriers les plus infimes, qui s'adresse aux fortunes les plus considérables, pour lesquelles elle se fait grandiose, imposante et puissante, et aux plus petits rentiers, chez lesquels elle fait pénétrer le goût des choses solides et confectionnées avec art. Les jurys de 1835 et 1839 s'étaient plaints de ne pas voir arriver aux expositions ce qu'ils appelaient la partie industrielle de la fabrication des bronzes, celle qui va trouver la grande masse des petits consommateurs, et de n'avoir à récompenser que les grands fabricants, ceux qui, par l'importance de leurs ateliers, le choix de leurs modèles et le fini de leur exécution, se recommandent d'eux-mêmes à l'attention publique; tandis qu'ils auraient désiré appeler aussi les récompenses sur les fabricants de troisième et quatrième ordre, sur ceux qui versent leurs produits courants dans le petit commerce. En sera-t-il différent cette année, et le jury de 1844 signalera-t-il l'arrivée au grand jour de ces bronziers qui font tout pour répandre dans le public le goût des bronzes, et qui se dérobent obstinément à la reconnaissance publique? Nous ne saurions l'affirmer; cependant il nous a semblé remarquer cette année un assez grand nombre de produits usuels, qui marquent un pas fait depuis la dernière exposition, et qui ne sont pas indignes de figurer, même au point de vue de l'art.
L'industrie des bronzes remonte à la plus haute antiquité. Les Hébreux, les Égyptiens, les Grecs en faisaient usage: à Rome, des portes de temples, des statues, les tables des lois étaient en bronze, qui prenait le nom de métal sacré. Puis il disparaît dans les orage» qui ont suivi la chute de la civilisation romaine, pendant les premiers temps de la chrétienté et une partie du moyen âge. On ne le voit reparaître qu'à la renaissance, avec Donatello, Ghiberti et Benvenuto Cellini; c'est seulement en 1624 qu'il se naturalise en France: d'abord sous forme de canon, puis, quand la dorure au mat est inventée, comme objet de luxe et d'ameublement. Dès lors ses progrès devinrent rapides: à l'exposition de 1806, ses produits placent l'industrie des bronzes au premier rang, et, depuis cette époque, elle ne connaît pas de rivale. Le chiffre de son commerce augmente tous les ans. Les principaux marchés qui lui servent de débouchés à l'extérieur sont l'Angleterre, la Belgique, l'Italie, l'Allemagne et la Russie. Chaptal, dans son livre de l'industrie française, écrit en 1818, évaluait le mouvement commercial à 35 millions, et le nombre d'ouvriers à 6,000. Les fabricant» contestèrent ces évaluations, et les réduisirent de moitié, c'est-à-dire à 18 millions de francs et 3,000 ouvriers. En 1834, le mouvement commercial avait peu augmenté; mais, en 1839, le jury l'évalua à 23 millions de francs, dont un tiers pour l'étranger et deux tiers pour la France. Nous pensons qu'il y a encore eu amélioration depuis 1839; car, comme nous le disions plus haut, les produits de cette industrie tendent à s'adresser aux masses, qui commencent à apprécier l'avantage de trouver un objet d'art dans un meuble usuel.
On sait que le bronze n'est pas un métal pur: c'est un alliage, c'est-à-dire une combinaison de plusieurs métaux. Les proportions en sont très-variées, suivant qu'elles s'appliquent aux canons, aux cloches, aux statues, aux médailles, ou aux produits que nous voulons plus spécialement examiner. Dans l'état où se trouve actuellement l'industrie, des progrès de la fonderie en bronze, autrement dit de la composition du métal, dépend, pour cette fabrication, la possibilité de satisfaire aux exigences de l'art et à celles du bon marché. La plupart des fabricants de bronze ne font pas eux-mêmes leur métal: ils remettent leurs modèles à des fondeurs qui exercent spécialement cette industrie.
On conçoit l'influence de la composition du métal sur l'objet que le bronzier doit ensuite travailler, ciseler et dorer. Aussi une des opérations les plus importantes est-elle celle du dosage des différents métaux qui doivent entrer dans le bronze. Malheureusement, dans cette industrie, on a encore recours à des règles empiriques, où même les fondeurs tendent à abaisser le titre du bronze et à substituer le plomb ou le zinc au cuivre. Aussi, en général, l'alliage livré par les fondeurs n'est pas le plus convenable pour l'ajustement, le tour, la ciselure et surtout la dorure. Il paraît certain que l'alliage le plus complètement satisfaisant est celui qui se compose ainsi:
Cuivre 82 parties. Zinc 18 Étain 3 Plomb 1 1/2.
Il est bien entendu qu'il s'agit ici des bronzes destinés à la dorure. Celui de la colonne de juillet, par exemple, a une composition toute différente: sur 100 parties, il y a 91.40 de cuivre, 5.53 de zinc, 1.70 d'étain, 1.37 de plomb; cette composition est, du reste, la même que celle qu'avaient adoptée les frères Keller, célèbres fondeurs du siècle de Louis XIV, pour tous les grands objets sortis de leurs ateliers.
Si, dans le bronze, la proportion de cuivre est trop forte, l'alliage absorbe plus d'or, parce que ses pores sont plus ouverts, et que le cuivre a plus d'affinité pour l'or que le zinc: s'il y a trop de zinc, l'alliage perd la belle couleur jaune qui convient tant à la dorure, et dans les recuits auxquels on est obligé de soumettre les pièces, l'oxydation, plus rapide pour le zinc que pour le cuivre, nuit à la qualité de la dorure. Or, la dorure entre, dans la dépense d'un bronze doré, pour le quart et souvent la moitié de la valeur; et si l'on considère que le ton et la dépense dépendent de la qualité du métal et de son aspect primitif, on reconnaîtra la nécessité de demander aux sciences chimiques le meilleur alliage: là est le progrès et la source de beaux bénéfices pour l'avenir.
L'industrie des bronzes doit occuper aujourd'hui environ 6,000 ouvriers, dont 800 ouvriers fondeurs, 600 tourneurs, 1,800 monteurs, 600 doreurs, arpenteurs et vernisseurs, 1,200 ciseleurs, 400 sculpteurs-modeleurs et 600 hommes de peine. La profession la plus dangereuse, la seule dangereuse même de celles que nous venons d'énumérer, est celle de doreur. On sait que jusqu'à présent la dorure s'effectue en amalgamant l'or et le mercure, dans la proportion de 10 d'or pour 90 de mercure. La pâte ainsi faite est étendue sur la pièce à dorer, et chauffée sur des charbons ardents. Le mercure se volatilise, laissant l'or dans un état de division extrême; mais les vapeurs mercurielles, quand elles ne sont pas attirées dans la cheminée du doreur par un courant d'air rapide, attaquent bien vite la santé de l'ouvrier. Le problème à résoudre consistait donc à trouver un moyen de ventilation énergique qui entraînât le mercure volatilisé. C'est à quoi est parvenu M. d'Arent, au moyen d'un fourneau d'appel et de diverses combinaisons fort ingénieuses. Avons-nous fait un pas depuis cette époque, et le procédé Ruolz pour la dorure doit-il à tout jamais dispenser d'employer le mercure? pourra-t-on le plier à toutes les exigences les plus capricieuses de la mode, donner à volonté les teintes différentes des bronzes actuels? enfin, le procédé par la voie humide se substituera-t-il partout au procédé meurtrier par le feu et le mercure? Si cela était, cette invention serait non-seulement un grand fait industriel, par le bon marché auquel elle permet de livrer les dorures et les argentures, mais ce serait surtout un immense service rendu à l'humanité, et le commencement de la moralisation des ouvriers doreurs, qui cherchent aujourd'hui dans les spiritueux l'oubli de leurs terribles prévisions, ou au moins à s'étourdir sur le terme d'une vie misérable dont les jours sont comptés.
Les fabricants que nous trouvons les premiers cette année sont ceux que nous sommes habitués à voir figurer également au premier rang à toutes les expositions.
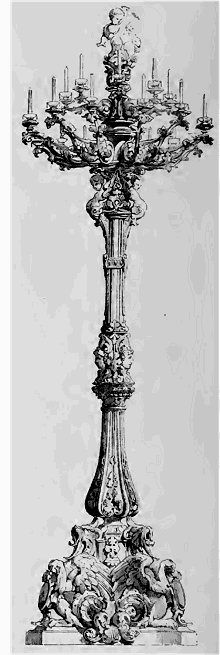
D'abord M. Denière, dont la réputation est européenne, et qui joint au fini des pièces le goût sévère des modèles et la bonne composition de son alliage, qu'il fabrique lui-même. Déjà aux précédentes expositions, quoique ayant obtenu toutes les médailles et ayant été décoré de la croix de la Légion d'honneur, il a tenu à prouver que le succès auquel il était parvenu ne l'avait pas arrêté dans ses progrès. Cette année encore, où il a été nommé, membre du jury, son exposition se distingue de celle de ses confrères. Il a exposé une partie des pièces d'un magnifique dessert que lui avait commandé le duc d'Orléans. Il est impossible de voir rien de plus fin, de plus délicat et de plus élégant tout à la fois. Ce dessert se compose de quatre-vingts pièces, dont il n'y a guère que dix à douze d'exposées; mais c'est une œuvre hors ligne. Pour en donner une idée à nos lecteurs, nous leur dirons que le dessert complet est évalué à 250,000 francs, et que, dans cette somme, le bronze et la dorure entrent pour 160,000 francs, et les cristaux et pierres précieuses pour environ 80,000 fr. M. Denière a exposé aussi des candélabres renaissance. Nous offrons à nos lecteurs le dessin d'un candélabre en bronze dont l'exécution ne laisse rien à désirer. Ce candélabre serait bien placé dans un foyer de salle de spectacle. Nous avons encore remarqué une table de porphyre soutenue par des griffons; des girandoles, des lustres et des pendules, dont l'une en malachite; et toutes ces pièces prouvent ce que nous avons dit plus haut, que M. Denière ne s'est pas endormi dans son triomphe, et que sa fabrication est encore en progrès.
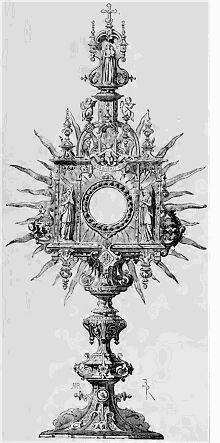
Ostensoir de M. Froment-Meurice.
Après lui vient M. Thomire, au père duquel l'industrie des bronzes doit une partie de ses plus beaux succès. Ceux qui ont vu l'exposition de 1834 se rappelleront le temple commandé par M. Demidoff, et qui a tant excité l'attention publique à cette époque. Cette année M. Thomire ne présente pas de pièce aussi capitale: son exposition se compose, comme celle de M. Denière, de pendules, candélabres, lustres surtout et pièces de table. Nous n'avons rien de particulier à en dire, sinon qu'on trouve chez lui plus de contourné et de rocaille que chez M. Denière.
Après ceux que; nous venons de nommer, se présentent MM. Paillard, Chaumont et Serrurot, dont les produits soutiennent bien la vieille renommée de leur industrie; M. Villemsens, dont la spécialité religieuse ne repousse pas le progrès, surtout au point de vue de l'art, et dont l'exposition laisse cependant un peu à désirer sous ce rapport.
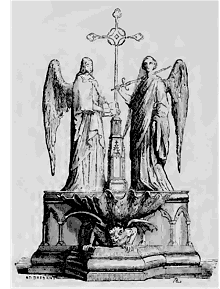
Bénitier en bronze, par M. Quesnel.
Parmi les bronziers fondeurs, nous placerons au premier rang MM. Quesnel et Eck-Dorand. Ces derniers ont fondu la statue de Molière, qui figure au-dessus de la fontaine de ce nom. Ils ont exposé cette année des bronzes d'art d'une belle exécution, des statues, des médaillons, et la comparaison de leurs produits avec ceux des fondeurs d'un ordre inférieur nous a convaincu que ces habiles artistes ne s'en rapportaient pas à des règles empiriques pour la composition de leur métal.
MM. Quesnel ont une exposition vraiment remarquable et qui attire l'attention, parce que leurs produits s'adressent à tous ceux qui ont un peu de goût (et qui n'en veut pas avoir beaucoup, dans ce temps-ci?). Elle consiste en bronzes d'art, statues, statuettes, groupes: c'est Mercure inventant la lyre, l'éducation de l'Amour, un groupe d'Amphitrite; mais MM. Quesnel ne se sont pas bornés à la mythologie Candélabre en bronze, par M. Denière. païenne; ils ont fait aussi une incursion dans le domaine religieux: ils ont un groupe de l'ange Michel et Gabriel, des chandeliers gothiques, et surtout un bénitier en bronze doré, dont nous donnons aujourd'hui le dessin. Ce bénitier est d'une composition sévère et les lignes en sont harmonieuses. Les draperies des deux anges qui se tiennent au pied de la croix tombent bien, et l'ampleur de ces vêtements convient tout à fait à la couleur sombre du métal. MM. Quesnel ont réservé l'or pour la base et la coquille du bénitier. Il n'y en a pas trop, et pour nous qui n'avons jamais compris qu'une église fût une espèce de mine d'or, nous avons été satisfait de voir que, dans cet objet d'art, il n'a pas été prodigué.
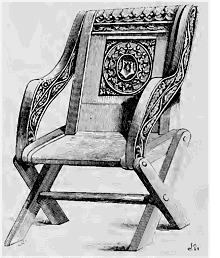
Fauteuil en bois sculpté par le procédé mécanique de M. Émile Grimpré.
Les bronzes, dont nous venons d'entretenir nos lecteurs, touchent de si près à l'orfèvrerie, qu'ils ne seront pas surpris de nous voir les transporter subitement et sans transition devant la case de M. Froment-Meurice, dont l'exposition est si remarquable. Il y a, dans les produits de cet artiste, du style, de la pensée et une excellente composition. Son plus beau travail est un vase commandé par la ville de Paris, comme témoignage de reconnaissance à M. Emmery, ingénieur des eaux de la capitale, qui, pendant une carrière toute de travaux intelligents, a su concilier la science avec l'humanité, et faire d'excellents travaux avec des ouvriers moralisés par lui et qui lui étaient attachés comme à un père. La forme du vase est grecque, et l'ornementation, du seizième siècle, est riche et bien jetée. Ce vase est ciselé avec une véritable perfection.
Le dessin que nous empruntons à l'exposition de M. Froment-Meurice est un ostensoir, style Louis XII. Nos lecteurs verront combien il s'écarte des ostensoirs ordinaires, qui ont malheureusement l'air d'être tous de la même famille. Celui de M. Froment-Meurice est d'une remarquable composition; les amateurs peuvent y apprécier le passage du gothique à la renaissance. C'est une mine nouvelle à exploiter. On a été jusqu'à présent ou tout gothique ou tout renaissance. Cependant il y a dans cette époque reculée de transition un certain charme indéfinissable, la gaucherie du style qui s'éveille jointe à la rouerie de celui qui finit, toute cette alliance à moitié avouée, à moitié cachée de deux styles si différents, qui aurait pour nous tout l'attrait de la nouveauté et qui ne risquerait pas de fausser le goût du public, comme certaines œuvres d'artistes que nous ne nommerons pas, et qui croient faire du nouveau en faisant du bizarre. Il y a là, nous le répétons, pour notre orfèvrerie surtout, une riche mine à exploiter, et nous convions les orfèvres qui tiennent à ce que leurs produits conservent, sur les marchés étrangers, leur réputation de bon goût, à entrer dans cette voie nouvelle.
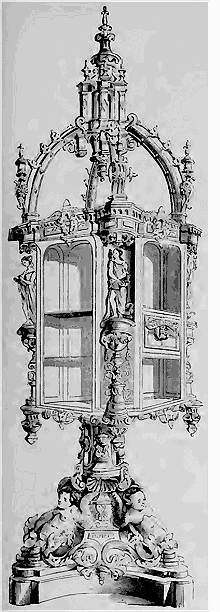
Cabinet ou Meuble de milieu d'un salon, par M. Grohé.
ÉBÉNISTERIE.
En 1834, tous les organes de la publicité et le jury central avaient signalé et déploré le mauvais goût, la recherche et la forme disgracieuse de l'ébénisterie française. A cette époque, en effet, les formes de nos meubles n'étaient que la caricature des formes anglaises, et on prétendait cependant travailler dans le genre comfortable, comme si la commodité devait exclure la grâce. Nos meubles sont maintenant tout autres; ils réunissent généralement le bon goût à l'élégance et à la solidité. C'est une industrie toute nouvelle et qui a subi de grands changements depuis vingt-cinq ans. Ici encore on peut reconnaître l'influence de la révolution française. Avant cette époque, il y avait en France quelques grands propriétaires dont les habitations grandioses présentaient des salles de dimensions énormes, et pour lesquelles les ameublements devaient être massifs et élevés de formes. Nous ne voulons pas dire que le bon goût devait en être exclu; mais tout au moins les lignes devraient être grandes et sévères pour être en rapport avec la hauteur des appartements. Depuis la révolution, les terres ont été divisées à l'infini; il n'y a presque plus de grandes fortunes, mais une multitude de petites; plus de grands châteaux, de grands hôtels, mais beaucoup de petites villas, de petits appartements. On fait maintenant deux étages dans un seul d'autrefois, un appartement complet dans un des salons de réception de nos ancêtres. Si le luxe est moins répandu, grâce à la modicité des fortunes, le goût du comfort est descendu dans les derniers échelons de la classe bourgeoise. Voilà pourquoi nos fabricants ont dû renoncer à l'exécution des grands meubles froids, mais dignes de nos pères, et chercher à l'étranger des formes plus en harmonie avec, la petitesse des appartements et le goût du bien-être. C'est à l'Angleterre qu'ils ont emprunté leurs formes, parce que là la prospérité commerciale avait fait depuis longtemps ce qu'a amené chez nous la division des fortunes. Mais les premiers essais ont été défavorables, les premières imitations d'un mauvais goût remarquable. Comme nous le disions plus haut, on remarquait encore en 1834 cette invasion barbare.
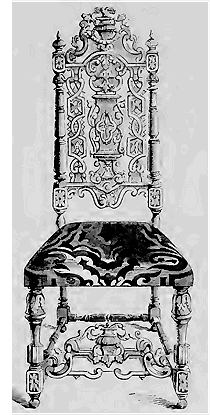
Chaise en bois sculpté par le procédé mécanique de M. Émile Grimpré.
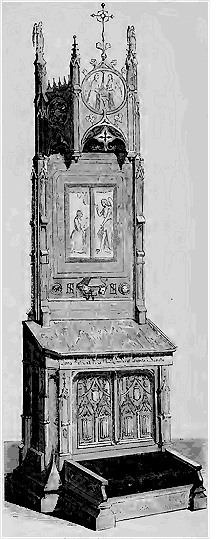
Prie-Dieu de M. Grohé.
Quelques fabricants, cependant, avaient su trouver des formes gracieuses; mais ils avaient voulu en même temps réhabiliter les bois indigènes et affranchir notre pays du tribut qu'il paie pour bois exotiques. Cet essai n'a pas été heureux. C'est qu'en effet, il faut bien le reconnaître, et notre amour-propre national n'est nullement blessé par cet aveu, nos bois indigènes, à l'exception du noyer, qui prend une teinte si chaude en vieillissant, tous nos bois n'ont pas cette vivacité de couleur, cette variété de texture, cette richesse de fibres que présentent les bois des climats chauds, produits d'un sol vigoureux et d'une ardent atmosphère. Nos bois sont ternes et froids; le temps ne leur ajoute qu'une apparence grisâtre et plombée, tandis que les bois exotiques gagnent en couleur et en ton en vieillissant.
Les bois le plus généralement employés pour meubles sont l'acajou, l'ébène et le palissandre. Nos fabricants font très-peu de meubles en acajou massif, tandis que les Anglais en font très-peu en plaqué. L'exploitation du palissandre a pris une très-grande extension, parce que ce bois est celui qui se prête le mieux aux incrustations; il est plus facile à découper que l'acajou, et n'exige pas tant de dextérité de la part de l'ouvrier. Lorsque les courbes du bois découpé ne se rencontrent pas bien avec les ornements à incruster et laissent des vides, on les remplit avec de la poussière de palissandre détrempée dans la colle; cette poudre prend corps, et, quand elle sèche, on peut polir, poncer et vernisser le bois sans qu'elle se détache. Le palissandre est aussi facile à scier mince que l'acajou, mais son grain est plus lâche, il est plus mou, plus fibreux, ce qui augmente la difficulté de l'opération du vernissage et explique la différence de prix avec l'acajou. Après le palissandre, le bois le plus approprié aux incrustations est le houx, bois totalement dépourvu de nervures, d'un blanc mat et froid. Nous avons vu une table de houx incrusté d'amarante, très-élégante, à une des expositions précédentes. C'est le triomphe de ceux qui veulent, à tort, à notre avis, condamner l'ébénisterie à ne se servir que des bois indigènes. L'apôtre de cette innovation, M. Vernet, parmi un grand nombre de meubles en orme, en frêne, en noyer, en avait exposé en 1839 plusieurs en chêne vert. Ce bois ressemble au plus bel acajou moucheté, mais, ce qui empêche qu'il se vulgarise beaucoup, c'est qu'il est d'une dessiccation difficile et que les fabricants, d'accord d'ailleurs en cela avec le goût des consommateurs, préfèrent employer des bois qui leur arrivent déjà secs. Cependant il serait à désirer que l'usage du chêne vert devînt plus général: le département de la Corse en possède des forêts magnifiques, et quinze départements du Midi en ont aussi dont l'exploitation serait une source de richesse pour le pays.
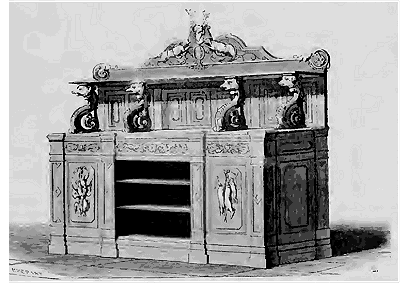
Buffet en chêne par M. Ringuet.
La fabrication des meubles est concentrée presque tout entière à Paris, où, depuis trente ans, elle s'est organisée sur une vaste échelle dans le faubourg Saint-Antoine. «Ce faubourg lui-même, dit le jury de 1839, avec ses 40,000 habitants, semble ne former qu'une seule usine dirigée par les maîtres les plus intelligents et servie par les ouvriers les plus habiles, tout y est soumis au principe fécond de la division du travail. Les scieries mécaniques débitent le bois de placage en feuilles légères, en baguettes sveltes et déliées. La hardiesse des découpures ne connaît plus de bornes; elle s'est emparée des métaux, de l'ivoire, de l'écaille naturelle et factice, pour en faire des fleurs, des bordures...» Ce que disait le jury en 1839 est plus vrai encore aujourd'hui où les cours industriels faits aux ouvriers ébénistes, les modèles qu'on leur met sous les veux, la théorie qui vient détruire la routine, a fait naître chez eux le goût du dessin et, par suite, le bon goût des ornements. Nous n'avons pas remarqué, en effet, comme aux expositions précédentes, ces formes affreuses et repoussantes, ces espèces de barbarismes qui affligeaient l'œil du curieux.
Ici d'ailleurs, comme dans d'autres industries que nous avons déjà signalées, il y a progrès sous le rapport mécanique.
Déjà en 1839, le jury avait remarqué les procédés inventés par M Émile Grimpré pour sculpter mécaniquement le bois et y produire, au prix du travail le plus simple, les effets les plus inattendus et les plus variés. Cette année encore le jury aura à constater un nouveau pas fait dans les procédés de sculpture pour l'ébénisterie; nous voulons parler des procédés imaginés par M. Wood, et dont nous offrons un spécimen à nos lecteurs. Ici c'est la sculpture à chaud: on soumet le bois sur lequel on veut sculpter à l'application d'un moule chaud qui porte en creux le dessin qu'on veut produire en relief. On conçoit que la première application ne produit pas le résultat attendu; mais on la renouvelle un certain nombre de fois, et bientôt le morceau de bois est devenu une œuvre d'art sans ciseau, sans marteau, sans rabot, et il a de plus acquis une teinte foncée qui lui donne plus de valeur. Ce que nous avons dit sur un dessin en relief s'applique également pour la moulure complète des colonnes, chapiteaux, dossiers, comme on le voit dans la chaise et le fauteuil de bois sculpté par ce procédé.
Nous avons choisi, parmi les meubles dont l'exécution nous a semblé remarquable, ceux qui ont été exécutés par MM. Grohé et Ringuet.
M. Grohé a exposé un prie-Dieu en chêne d'une forme gothique. Les détails en sont bien soignés; nous critiquerons seulement la forme des portes du bas surmontées de deux écussons: outre qu'il nous a toujours semblé de mauvais goût de faire intervenir les insignes de l'orgueil dans un meuble qui sert à s'agenouiller, à s'humilier, la caisse de ce prie-Dieu nous a semblé trop basse et trop large pour les deux battants de la porte, qui paraissent disproportionnés; sauf ces critiques de détail, nous reconnaissons que le style de ce meuble est sévère et parfaitement approprié à sa destination. Nous louerons sans restriction un autre meuble de M. Grohé, le meuble de milieu de salon, qui est irréprochable. Il est en ébène, à quatre pans, et les figurines, les détails des ornements y ont été faits con amore; c'est une des plus belles pièces de l'exposition de l'ébénisterie. Dans un genre différent, nous signalerons aussi un meuble de salle à manger, un magnifique buffet en chêne, dû à M. Ringuet. La couleur de ce bois, qui prend, d'ailleurs, en vieillissant des teintes sombres, est convenable pour une salle à manger, et les attributs que M. Ringuet a prodigués avec une sage mesure, sont tout à fait appropriés à la nature de son service.
Nous arrêtons ici notre compte rendu de l'ébénisterie, en répétant qu'elle nous a semblé cette année dans un progrès marqué. Le bon goût tend à pénétrer dans les masses, et les fabricants commencent à comprendre que s'il est lucratif de prendre à l'étranger ce qu'il a de bon, il est mille fois plus honorable de chercher des bénéfices dans une exécution irréprochable et mise à la portée de tous.
Erratum.--Dans notre article du numéro dernier, relatif au moulin à bras portatif, nous avons par erreur désigné M. Tarin comme inventeur de ce mécanisme. Nous nous empressons de rectifier cette erreur, et d'annoncer à nos lecteurs que l'inventeur et le constructeur est M. Bouchon, de la Ferté-sous-Jouarre.