III Die Hebemaschinen der Neuzeit
Reading edition
A. Die Lastenförderung im Bergbau.
1. 1500 bis 1820: Antrieb durch Göpel und Wasserrad.
Der Bergbau des Altertums war kein Tiefbau, sondern nur ein Tagebau. Die technischen Mittel konnten daher die denkbar einfachsten sein; denn bei einem Tagebau bietet die Herausschaffung des geförderten Erzes und des Grundwassers keinerlei Schwierigkeit. Zur Erzielung der erforderlichen Leistung waren wegen der fehlenden technischen Mittel naturgemäß zahlreiche Arbeitskräfte erforderlich. Es darf uns daher nicht in Erstaunen setzen, wenn uns berichtet wird, daß in den Silberbergwerken von Laurion bei Athen mehrere Tausende von Sklaven tätig waren.
In Deutschland wurde der Bergbau zuerst als Tiefbau betrieben; der Tiefbau erschwert das Herausschaffen von Erz und Wasser nicht nur darum, weil die Hubhöhe größer ist, sondern vor allem deshalb, weil für diesen Transport nur der enge Querschnitt des Schachtes zur Verfügung steht. Man war daher gezwungen, technische Mittel, d. h. leistungsfähige Hebemaschinen für Wasserhaltung und Erzförderung zu Hilfe zu nehmen.
Die Dienstbarmachung der Naturkraft war schon durch den Tiefbau allein zu einer Notwendigkeit geworden; dazu kam, daß die Lebenshaltung in dem rauhen nordischen Klima eine weit kostspieligere war als im sonnigen Italien, und daß die Menschenkraft bei uns daher schon damals weit höher im Werte stand wie im Süden.
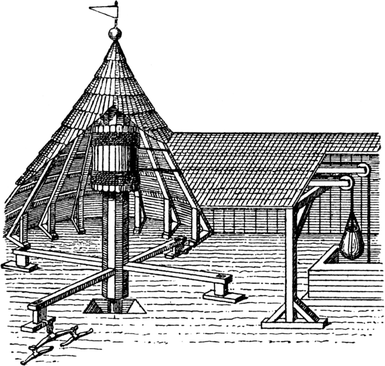
Fig. 20.
Eine Nachricht über die Entwicklung des Bergbaues im südlichen Deutschland übermittelt uns Vannuccio Biringuccio (um 1540), der in seiner »Pirotechnia« nach der Übersetzung von Theodor Beck folgendes berichtet:
»Ich erinnere mich, in Deutschland, wo solche Kunst vielleicht am meisten in der ganzen Christenheit blüht und geübt wird, nicht nur die Anordnung der Schacht- und Flammöfen, sondern auch die Aufbereitungsarbeiten gesehen zu haben.«
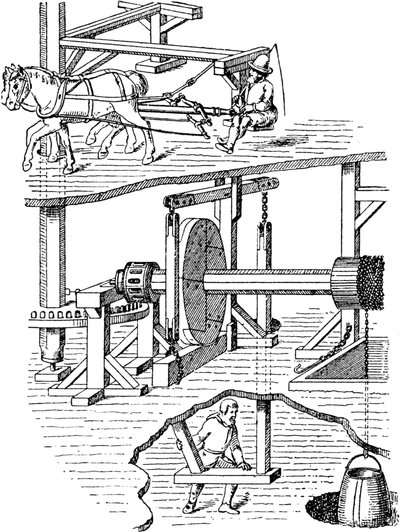
Fig. 21.
»Ich suchte Gelegenheit, von anderen etwas abzusehen, und ging deshalb zweimal nach Deutschland, um die Gruben zu sehen, welche in diesem Lande sind, und um mir Erfahrung zu sammeln.«
»Und als es später dazu kam, daß ich wieder nach Hochdeutschland zurückkehrte, suchte ich mit noch größerem Fleiße als zuerst mich dort umzusehen, und zwar in Sbozzo (Schwaz), Plaiper (Bleiberg), Ispruch (Innsbruck), Alla (Hall) und Arotimbergh (Rattenberg).«
Ein ausführliches Werk über den deutschen Bergbau im 15. Jahrhundert hat uns Georg Bauer, genannt Agricola, hinterlassen, der 1490 bis 1555 lebte. Sein Werk führt den Titel: »Bermannus, sive de re metallica.« Sein wechselvolles und arbeitsreiches Leben schildert Theodor Beck in anziehender Weise.
Aus diesem Werk geht zunächst hervor, daß schon damals (1550) die Erzwagen auf hölzernen Schienen liefen, daß also die Spurbahnen nicht eine englische, sondern eine deutsche Erfindung sind.
Fig. 20 (entnommen aus Beck S. 131) und Fig. 21 (entnommen aus Beck S. 132) geben ausgezeichnet klare Darstellungen von Fördermaschinen mit Göpelbetrieb. Auf der letzteren Figur ist sehr deutlich die Bremse dargestellt, welche zum Stillhalten der Fördermaschine dient: der Arbeiter setzt sich auf das an der Bremsstange angebrachte Querholz, sobald er die Fördermaschine anhalten will.
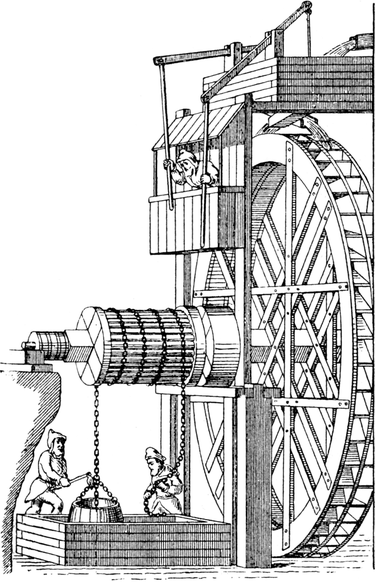
Fig. 22.
Fig. 22 (entnommen aus Beck S. 142) zeigt in sehr anschaulicher Weise eine Fördermaschine, die durch ein Kehrrad betrieben wird, d. h. durch ein Wasserrad mit einem rechtsgängigen und einem linksgängigen Schaufelkranz. Man erkennt deutlich die beiden Zuaufschützen, von denen der eine geschlossen ist, während der andere geöffnet ist; man sieht den Steuermann, der die beiden Schützen bedient und die beiden Hilfsarbeiter, welche das Entleeren der Fördergefäße besorgen. Ein vierter Mann bedient die Bremse. Diese Maschine hatte ein Kehrrad von 10,40 m Durchmesser, die Welle war 60 cm stark und 10,40 m lang. Die Bremsscheibe hatte 1,80 m Durchmesser und war 30 cm breit. Es wurden also diese Fördermaschinen bereits in ansehnlichen Abmessungen ausgeführt; sie waren in ihren Einzelheiten den damaligen Herstellungsmethoden durchaus angepaßt und in der Gesamtordnung wohl durchdacht; für die damalige Zeit stellen sie eine erstaunliche Leistung dar.
Von dieser Zeit — um 1500 — bis zum Jahre 1800 bleibt die typische Gestaltung der Fördermaschinen unverändert. Aus dem Jahre 1826 liegt uns ein sehr umfangreiches und wertvolles Werk vor: »Ausführliches System der Maschinen-Kunde« von Prof. Langsdorf, ordentlichem Lehrer der Mathematik zu Heidelberg.
Kennzeichnend für das unbefangene Urteil dieses Verfassers sind die einleitenden Sätze, die er seinem Werk vorausschickt:
»Die Wichtigkeit einer Zusammenstellung von Lehren, die zur industriellen Mechanik gehören, ist allgemein anerkannt. Aber hat die industrielle Mechanik weniger Bedeutung als die Mechanik überhaupt? und haben wir nicht Anleitungen zu letzterer, selbst in unserer Muttersprache zum Überfluß? Man nehme Euler oder Lagrange, oder Kästner und ähnliche Werke zur Hand: Von besonderen Zwecken der Bewegung ist in diesen Behandlungen der allgemeinen Mechanik nicht die Rede, daher auch nicht von Anordnungen zur Erreichung bestimmter Zwecke; mit letzteren geht die Wissenschaft in die Technik über, die der reinen Wissenschaft, und oft genug auch dem Subjekte, das sie besitzt, ganz fremd ist.«
»Karsten ging ungleich weiter als Kästner; er betrachtet schon mannigfaltige Maschinen, die für das bürgerliche Leben von großer Wichtigkeit sind. Ich glaube aber den großen Verdiensten dieses trefflichen scharfsichtigen und gründlichen Mathematikers unbeschadet bemerken zu dürfen, daß er, ich möchte sagen, zu sehr Mathematiker war.«
»Es ist nicht das künstliche Gewebe von Reihen und Kombinationen, was uns zu brauchbaren Resultaten führt; es ist ein geübtes praktisches Talent, das durch Mannigfaltigkeit von Beobachtungen zusammenwirkender Kräfte und dazu dienlicher Organe geleitet, die mannigfaltigen Kräfte und Organe aufzusuchen gewöhnt ist, deren Verein zu einer bestimmten Wirkung führt, jenes Talent, wodurch Belidor, v. Baader, v. Reichenbach sich zu Lehrern in diesem Fache erhoben — nicht die bewunderten Kunstgriffe der neuen Analysis, die dabei nicht einmal ihre Anwendung finden.«
In diesem Werk findet sich eine vorzügliche Darstellung der technischen Mittel des damaligen Bergbaues. Unter anderem sind dort die von dem bayerischen Ingenieur v. Reichenbach in Berchtesgaden ausgeführten, noch heute erhaltenen Wassersäulenmaschinen eingehend dargestellt, die ein Jahrhundert hindurch in Betrieb gewesen sind.
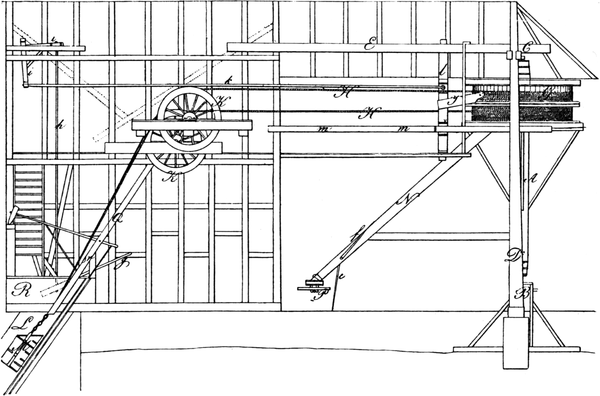
Fig. 23.
Fig. 23 (entnommen aus Langsdorf 2. Band, Taf. 48) gibt ein klares Bild einer im Freiberger Revier aufgestellten Fördermaschine mit Göpelbetrieb. Die Abmessungen, Geschwindigkeiten und Leistungen dieser Maschine werden vom Verfasser genau mitgeteilt; diese Angaben sind hier auf modernes Maßsystem umgerechnet, um dem Leser einen unmittelbaren Vergleich zu ermöglichen.
Teufe
=
100 Lachter = rund 200 m,
Nutzlast
=
1100 Leipziger Pfund = rund 550 kg, Antrieb durch zwei Pferde,
Seilgewicht
=
14 Ztr. = rund 700 kg,
Hubgeschwindigkeit
=
0,95 Dresdener Fuß in der Sekunde = rund 0,27 sekm,
Hubzeit
=
12⅓ Min.,
Sturzpause
=
3 Min.,
Schichtdauer
=
6 Std.,
Stundenleistung
=
5501000 × 6015,3 = rund 2 t,
Anlagekosten
=
900 bis 1500 Rheintaler = rund 2700 bis rund 4500 M.
Der Verfasser fügt noch folgende Bemerkungen hinzu: »Die größte Förderteufe, auf welche man in Sachsen die Pferdegöpel anwendet, beträgt 140 Lachter.« »Man rechnet, daß die Reparaturkosten in 15 Jahren den Anlagekosten gleichkommen.«
»Die bei einem solchen Göpel beschäftigten Arbeiter sind: ein Knecht zum Antreiben der Pferde, ein Treibmeister zum Stürzen, ein Anschläger zum Füllen der Tonne und ein Ausläufer zum Wegführen der Fördermasse aus dem Treibhause.« »Beim Schemnitzer Bergbau in Ungarn, wo der Mangel an Aufschlagwasser die Zahl der Wassergöpel sehr beschränkt, verlangt man von den Pferdegöpeln weit mehr als in Sachsen.« Teufe 200 Klafter, 4 Paar Pferde, jedes Paar an einem besonderen Göpelarm. Verhältnis von Göpelarm zu Trommelradius = 2 : 1.
Der Verfasser beschreibt dann weiter eine sehr primitive aber durchaus wirksame Senkbremse für größere Teufen mit folgenden Worten:
»Da in sehr tiefen Schächten, bei Anwendung einer zylindrischen Trommel, das Gewicht des Seils der leeren Tonne, sobald diese dem Füllort nahe kommt, das Übergewicht über die Last der vollen Tonne bekommt, so wird zur gehörigen Zeit ein sog. Göpelhund am Zugkranz angehängt, der aus zwei mit Steinen beschwerten Hölzern besteht und durch seine Reibung auf der Rennbahn das allzuschnelle Umgehen der Welle verhindert.«
Fig. 24 stellt eine besondere Ausführungsform von Wasserrad-Fördermaschinen dar. Es war nämlich zur Ausnutzung des Gefälles in vielen Fällen zweckmäßig, das Wasserrad soweit unter Tag aufzustellen, daß das Abfallwasser durch einen vorhandenen Stollen seitwärts an der Berglehne herauslaufen konnte. Die Trommelwelle mußte aber naturgemäß über Tag liegen. Es ergab sich daher die Notwendigkeit, die hochliegende Trommelwelle durch Kurbeln und Schubstangen von der tiefliegenden Wasserradwelle aus anzutreiben. Da die hölzernen Schubstangen mit ihren einfachen Angenlagern für die Aufnahme von Zerknickungsbeanspruchungen und von Wechseldrücken wenig geeignet gewesen wären, so sind vier Schubstangen ausgeführt, die stets nur auf Zug beansprucht sind. Die Kurbeln sind als Schmiedestücke mit doppelter Kröpfung ausgebildet.
Aus dem Bild ist ersichtlich, daß das Kehrrad aus dem Jahr 1800 dem von Agricola 1500 mitgeteilten aus dem Jahre 1500 durchaus gleichartig ist.
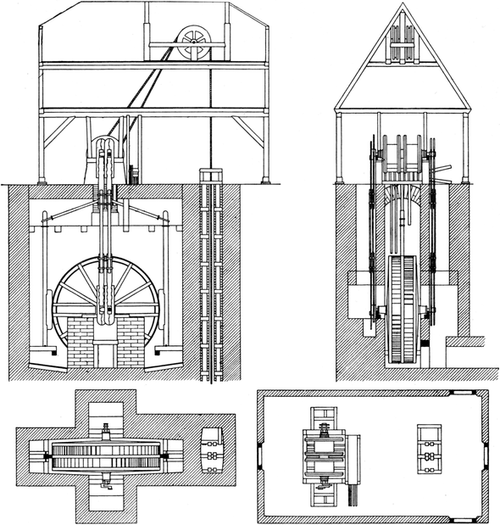
Fig. 24.
Trotzdem bei diesen Fördermaschinen nahezu alle Teile, namentlich die Wellen und Seiltrommeln aus Holz hergestellt sind, sind doch bereits Mittel angegeben, welche es gestatten, die eine Seiltrommel auf der Welle während des Stillstandes soweit zu verdrehen, und wieder festzusetzen, daß aus verschiedenen Teufen gefördert werden kann.
Die Anlagekosten einer Wasserrad-Fördermaschine ohne Zu- und Ableitung aber einschließlich des Triebhauses gibt der Verfasser zu 500 Talern sächsisch an.
Wie typisch derartige Wasserrad-Fördermaschinen geworden waren, geht daraus hervor, daß sie in ähnlicher Art auch in Norwegen verwendet wurden. Borgnis beschreibt in seinem Werk »Traité complet de Mécanique appliquée aux Arts«, Paris 1815 eine Maschine dieser Art, die in dem Silberbergwerk Kongsberg in Norwegen in Betrieb war. Aus Fig. 25 (entnommen aus Borgnis Taf. 19) ist ersichtlich, daß die Maschine zugleich zur Wasserhaltung und zur Förderung dient. Das Wasserrad ist hier nicht als Kehrrad ausgebildet, sondern läuft stets in derselben Richtung um und treibt mittels einer Kurbel, eines Gestänges und zweier Kunstkreuze zwei Pumpengestänge an. Das Gestänge ist doppelt ausgeführt, damit nur Zugbeanspruchungen auftreten. Von den beiden Kunstkreuzen aus wird die Trommelwelle durch Klinken bewegt. Die Bewegung der Fördergefäße ist also keine stetige, sondern eine absetzende. Da die Teufe nur eine sehr geringe ist, wie aus der Anwendung von Ketten anstatt der sonst üblichen Seile und aus der geringen Trommelbreite geschlossen werden kann — etwa 50 m —, und da die Hubgeschwindigkeit bei dem großen Durchmesser des Wasserrades — 13 m — und dem geringen der Kettentrommel — 2 m — ebenfalls nur eine sehr geringe gewesen sein kann, so dürfte die absetzende Bewegung keine Nachteile gehabt haben. Das Stillsetzen der Kettentrommeln wurde einfach durch Ausheben der Klinken bewirkt, während das Wasserrad und die Pumpengestänge stetig weiterliefen.
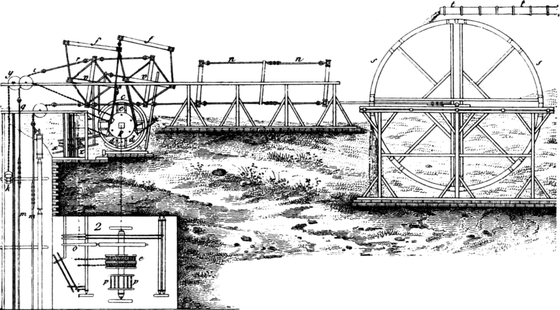
Fig. 25.
Fördermaschinen mit Wasserrad-Antrieb haben sich bis in die Mitte des 19. Jahrhunderts erhalten. So ist in der »Enzyklopädie« des Prof. Hülße aus Chemnitz vom Jahre 1844 noch eine Darstellung eines Kehrrades mit Bremswerk mitgeteilt.
Auch Fördermaschinen, die durch Wassersäulenmaschinen betrieben wurden, scheinen ausgeführt gewesen zu sein. Wenigstens läßt eine Nachricht von Langsdorf darauf schließen. Vermutlich aber haben diese Maschinen der damaligen Fabrikation weit größere Schwierigkeiten bereitet als die so sehr einfachen und zweckmäßigen Wasserräder, die unmittelbar die drehende Bewegung der Seiltrommel erzeugten.
2. 1820 bis 1900: Antrieb durch Dampfkraft.
Wasserkraft war naturgemäß nur in bergigem Gelände verfügbar; für das Flachland gab es nichts anderes als den Pferdegöpel. Als daher die ersten Dampfmaschinen auftauchten, wurden sie nicht nur für die Wasserhaltung, sondern sehr bald auch für die Förderung benutzt.
Severin berichtet in seinen »Beiträgen zur Kenntnis der Dampfmaschine«, die als Abhandlung der Kgl. Technischen Deputation für Gewerbe in Berlin im Jahre 1826 erschienen, daß damals im preußischen Bergbau 77 Dampfmaschinen mit zusammen 1440 PS im Betriebe waren. Unter diesen waren folgende 20 Fördermaschinen, deren abgerundete Leistungen und Anlagekosten in umstehender Tabelle (S. 30) auf unser heutiges Maßsystem umgerechnet zu finden sind.
Über die Förderung in Belgien berichtet Dr. Poppe in Dinglers Polytechnischem Journal aus dem Jahre 1828 Bd. 29 S. 467 von einer Studienreise durch Belgien und Westfalen: »Das Steinkohlenbergwerk zu Hornu bei Mons war im Jahr 1811 bereits aufgelassen worden; die zwei Schächte waren erschöpft, und alles Gerät bestand aus einer schlechten Dampfmaschine und einem Pferdegöpel. In den Jahren 1810–13 baute Degorge-Legrand 10 neue Schächte, die mit 8 Dampffördermaschinen von zusammen 156 PS, also von durchschnittlich 1568 = 19 PS ausgerüstet wurden.«
Über Dampffördermaschinen in Westfalen gibt derselbe Verfasser im Jahre 1838 die in nachfolgender Tabelle (S. 31) zusammengestellten Angaben.
Aus dieser Zusammenstellung ist ersichtlich, daß die Dampffördermaschinen der damaligen Zeit im Mittel nur über eine Leistung von 8 PS verfügten; die stärkste Maschine leistete 20 PS. Es wurde meist nur ein Kohlenwagen bei jedem Hub gefördert und zwar mit einer mittleren Geschwindigkeit, die über 3 m in der Sekunde nicht hinausging. Die Teufen blieben unter 150 m.
Zusammenstellung von Fördermaschinen in Preußen von Severin 1826.
Namen der Kohlengrube
Konstrukteur
Zylinder- durch- messer in mm
Nutz- leistung in PS
Anlage- kosten in Mk.
Anlage- kosten für 1 PS i. Mk.
Westfälischer Oberbergamtsbezirk.
Trappe bei Wetter
Harkort Thomas & Co.
380
7
9000
1200
Sälzer u. Neue Ack b. Essen
Masch.-Inspekt. Merker
420
9
10000
1200
Kunstwerk bei Steele
Dinnendahl
790
30
35000
1150
do.
„
390
8
14000
1840
do.
„
390
8
14000
1840
Wiesche bei Mühlheim a. d. Ruhr
„
470
11
14000
1280
Sellerbeck bei Mühlheim a. d. Ruhr
Englerth Reuleaux u. Dobbs
680
12
10000
850
Rheinischer Oberbergamtsbezirk.
Hostenbach a. d. Saar
Perrier
550
15
20000
1350
Furth bei Bardenberg
Cockerill
420
9
22000
2570
Abgunst bei Richterich
„
390
35
45000
1280
Neulangenberg bei Kohlscheid
„
470
11
24000
2220
Neulaurweg
Englerth Reuleaux u. Dobbs
420
9
12000
1400
Zentrum bei Eschweiler
„
420
9
12000
1400
do.
„
420
9
12000
1400
Schlesischer Oberbergamtsbezirk.
Segen Gottes b. Altwasser
Holzhausen
310
5
4500
950
Glückhilf bei Hermsdorf
„
310
5
3500
730
Luise Auguste b. Waldenburg
„
420
9
7000
790
Königsgrube
„
420
9
7000
780
do.
„
420
9
7000
780
Charlotte zu Czernitz
nach Newcomen
310
5
4000
790
Fig. 26 (entnommen aus Dinglers Journal 1838, Bd. 69, Taf. 2) zeigt den Aufbau der Fördermaschine von 8 PS auf der Kohlengrube Leonore und Nachtigall. Die Fördermaschinen der damaligen Zeit glichen vollständig den Dampfwasserhaltungsmaschinen. Sie hatten nur einen einzigen Dampfzylinder, der stehend angeordnet war und mittels einer Lenkergeradführung und eines Balanciers die Kurbelwelle antrieb; die Seiltrommel wurde von dieser durch ein Stirnradpaar betrieben. Die Förderung war in der Regel eintrümig angeordnet. Naturgemäß war die Steuerfähigkeit dieser einzylindrigen Maschinen sehr unvollkommen. Ein Stillsetzen der Maschine in den Totpunkten mußte sorgfältig vermieden werden, weil andernfalls die Maschine ohne Andrehen von Hand nicht wieder in Gang gesetzt werden konnte. Poppe schreibt über die genannte Maschine: »Das Manövrieren mit der Dampfmaschine erfordert große Aufmerksamkeit.«
Zusammenstellung westfälischer Fördermaschinen von Poppe 1838.
Namen der Kohlengrube
Teufe in m
Nutzlast in kg
Mittlere Hub- geschwindig- keit in sekm
Nutz- leistung in PS
Bemerkungen
Frühlingshaus bei Wetter
120
300
2–3
8
Leonore und Nachtigall
60
–
–
8
zweitrümig
Gewalt bei Stehle
150
300
2,5
10
Kunstwerk bei Stehle
100
–
–
8
zwei Fördermaschinen
Ath bei Aachen
–
500
–
20
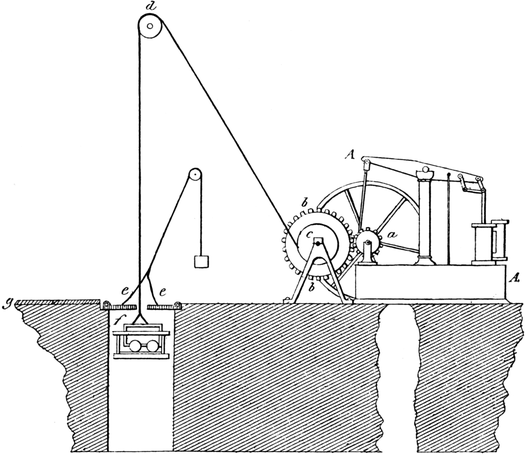
Fig. 26.
In den nächstfolgenden Jahrzehnten machte die Fördermaschine die gleiche Wandlung durch wie die Betriebsdampfmaschine: die inzwischen vervollkommnete Werkstättentechnik erlaubte es, die schwerfällige Lenkergeradführung mit Balancier durch die Gleitbahn mit Kreuzkopf zu ersetzen; die inzwischen eingeführte höhere Pressung verminderte die Zylinderabmessungen und ermöglichte es infolgedessen, den Zylinder liegend anzuordnen. Die Steuerfähigkeit wurde in hohem Maß vervollkommnet durch den Einbau von zwei Dampfzylindern, deren Stirnkurbeln unter einem Winkel von 90° versetzt waren. Dadurch wurde gleichzeitig die zweitrümige Förderung in betriebssicherer Weise ermöglicht.
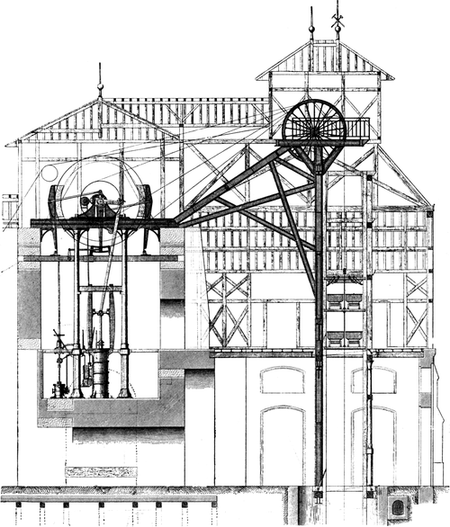
Fig. 27.
In England behielt man die stehenden Maschinen bis in die Siebziger Jahre bei, während man in Frankreich und Belgien in den Sechziger Jahren bereits die liegenden Maschinen bevorzugte. Dowlais Eisenwerk in Südwales hatte im Jahre 1855 bereits 16 Fördermaschinen mit zusammen 1134 PS, entsprechend einer Durchschnittsleistung von 70 PS, wie »Iron Manufacture of Great Britain« von Truran berichtet.
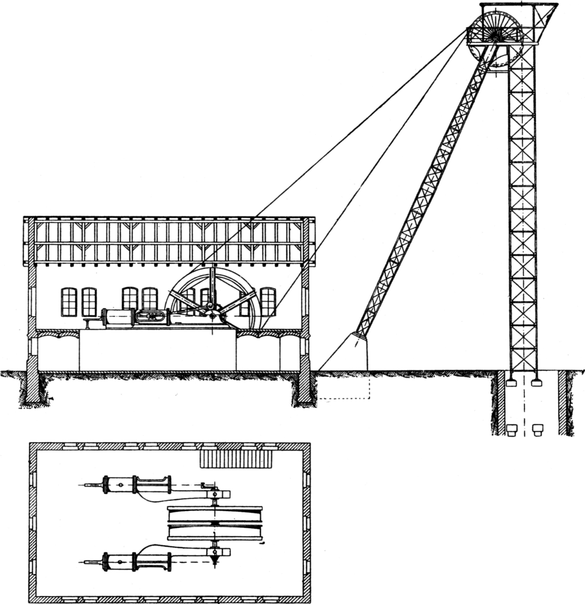
Fig. 28.
Fig. 27 (entnommen aus Burat: »Cours d’exploitation des Mines« Paris 1871) stellt eine Fördermaschine der Compagnie d’Anzin dar, die auf der Kohlengrube von Havelny in den Sechziger Jahren in Betrieb war und mit zwei Zylindern von 700 mm Durchmesser und 2000 mm Hub ausgerüstet war. Die stehenden Zylinder sind noch beibehalten, der Balancier ist aber bereits durch eine Geradführung ersetzt. Der Maschinenrahmen wird zum Teil noch durch die Mauern des Geländes gebildet. Das Fördergerüst liegt noch innerhalb des Maschinenhauses, zeigt aber bereits einen an spätere Ausführungen erinnernden Aufbau. Das Fördergerippe hat bereits zwei Stockwerke und fördert vier Wagen bei jedem Zug. Auch ist bereits eine Dampfbremse eingebaut.
Die liegende Fördermaschine nahm sehr bald die Gestalt an, die sie auch in modernen Ausführungen noch zeigt: die Trommelwelle liegt in zwei Lagern und trägt Stirnkurbeln, an denen die Schubstangen der nach außen gelegten Zylinder angreifen: das Fördergerüst wird als freistehendes Eisengerüst neben dem Maschinenhaus aufgestellt, wie es aus Fig. 28 (entnommen aus Volk, »Geräte und Maschinen zur Förderung« Taf. 2) ersichtlich ist, die das Wesentliche einer modernen Anordnung darstellt. Diese Anordnung wurde von den Siebziger Jahren an typisch für Fördermaschinen, wie sie in Europa gebaut wurden. Abweichungen finden sich bei diesen Maschinen nur in der Konstruktion der Einzelheiten, hauptsächlich der Seiltrommeln und der Steuerung.
Einen Einblick in die Entwicklung der Dampffördermaschinen um die Mitte des 19. Jahrhunderts gibt Redtenbacher in seinem Werk »Der Maschinenbau« aus dem Jahre 1865. Er gibt in diesem folgende Tabelle über die Hauptabmessungen einer Anzahl von Fördermaschinen:
Zusammenstellung ausgeführter Fördermaschinen von Redtenbacher 1865.
Namen der Grube
Teufe in m
Nutz- last in kg
Mittlere Hub- geschwin- digkeit in sekm
Nutz- leistung in PS
Material des Seils
Quer- schnittsab- messungen des Seils in mm
Ge- wicht des Seils in kg pro m
Durch- messer der Trom- mel in m
Geför- dertes Material
Bleiberg
110
200
1,2
3
Hanf
30 × 80
–
–
Erz
Altenberg
32
1000
0,6
8
Hanf
30 × 1000
–
1,2
–
Kronprinz
276
750
3
30
Draht
13 × 78
4,5
–
Kohle
Wilhelmina
366
750
4
40
Draht
13 × 78
4,5
–
Kohle
Friedr. Wilhelm
306
750
3
30
Draht
13 × 78
4,5
–
Kohle
Immenkoppel
96
620
–
–
–
–
–
–
Erz
Bassin de Commentri
100
1700
1,2
27
Hanf
35 × 140
–
–
Erz
Cornwall
520
220
2
6
–
–
–
–
Erz
Cornwall
300
700
3
28
–
–
–
–
Kohle
Julien
120
800
–
–
Draht
18
–
1,8
Erz
Julien
300
700
–
–
Hanf
30 × 130
4,26
–
–
Rive de Gière
400
800
–
–
–
–
3
–
–
Anzin
–
700
–
–
–
–
4,19
–
Kohle
Gauley
240
600
1,7
14
–
–
3,34
–
–
Worm
208
600
1
8
Draht
24
1,46
4,0
–
Bensberg
60
500
–
–
Draht
25
–
2,0
Erz
Langenberg
145
–
–
–
Draht
19,6
–
–
–
Apfel
–
–
–
–
Draht
25
–
1,5
Erz
Zentrum
–
–
–
–
Draht
30
–
2,4
Kohle
Grand Hornu
–
–
–
–
Draht
–
–
2,2
Kohle
Bassin de Bressac
300
700
–
–
Hanf
30 × 130
4,26
–
–
Namen der Grube
Teufe in m
Nutz- last in kg
Mittlere Hub- geschwin- digkeit in sekm
Nutz- leistung in PS
Material des Seils
Bleiberg
110
200
1,2
3
Hanf
Altenberg
32
1000
0,6
8
Hanf
Kronprinz
276
750
3
30
Draht
Wilhelmina
366
750
4
40
Draht
Friedr. Wilhelm
306
750
3
30
Draht
Immenkoppel
96
620
–
–
–
Bassin de Commentri
100
1700
1,2
27
Hanf
Cornwall
520
220
2
6
–
Cornwall
300
700
3
28
–
Julien
120
800
–
–
Draht
Julien
300
700
–
–
Hanf
Rive de Gière
400
800
–
–
–
Anzin
–
700
–
–
–
Gauley
240
600
1,7
14
–
Worm
208
600
1
8
Draht
Bensberg
60
500
–
–
Draht
Langenberg
145
–
–
–
Draht
Apfel
–
–
–
–
Draht
Zentrum
–
–
–
–
Draht
Grand Hornu
–
–
–
–
Draht
Bassin de Bressac
–
–
–
–
Draht
Namen der Grube
Quer- schnittsab- messungen des Seils in mm
Ge- wicht des Seils in kg pro m
Durch- messer der Tromm- mel in m
Geför- dertes Material
Bleiberg
30 × 80
–
–
Erz
Altenberg
30 × 1000
–
1,2
–
Kronprinz
13 × 78
4,5
–
Kohle
Wilhelmina
13 × 78
4,5
–
Kohle
Friedr. Wilhelm
13 × 78
4,5
–
Kohle
Immenkoppel
–
–
–
Erz
Bassin de Commentri
35 × 140
–
–
Erz
Cornwall
–
–
–
Erz
Cornwall
–
–
–
Kohle
Julien
18
–
1,8
Erz
Julien
30 × 130
4,26
–
–
Rive de Gière
–
3
–
–
Anzin
–
4,19
–
Kohle
Gauley
–
3,34
–
–
Worm
24
1,46
4,0
–
Bensberg
25
–
2,0
Erz
Langenberg
19,6
–
–
–
Apfel
25
–
1,5
Erz
Zentrum
30
–
2,4
Kohle
Grand Hornu
–
–
2,2
Kohle
Bassin de Bressac
30 × 130
4,26
–
–
Aus dieser Tabelle ist unter anderem ersichtlich, daß die Nutzleistung im Mittel zwar auf das Doppelte gestiegen war, daß sie aber noch immer über 40 PS nicht hinausging. Bei so geringen Leistungen entspricht die Zwillingsfördermaschine mit Seiltrommeln allen billigen Ansprüchen an Steuerfähigkeit und Betriebssicherheit. Der Dampfverbrauch ist allerdings groß im Vergleich zu einer Betriebsdampfmaschine, aber er ist, absolut genommen, gering im Vergleich zu dem Kraftbedarf anderer Bergwerksmaschinen, wie Kompressoren und Pumpen. Als im letzten Drittel des 19. Jahrhunderts die Nutzlasten, Geschwindigkeiten und Teufen sich mehr und mehr vergrößerten, da machten sich auch die Nachteile der Dampffördermaschine in höherem Grade geltend. Die Steuerfähigkeit nahm ab, mit ihr die Betriebssicherheit; gleichzeitig wurde der relativ und absolut hohe Dampfverbrauch um so fühlbarer, je mehr man bei anderen Maschinen auf Sparsamkeit bedacht war.
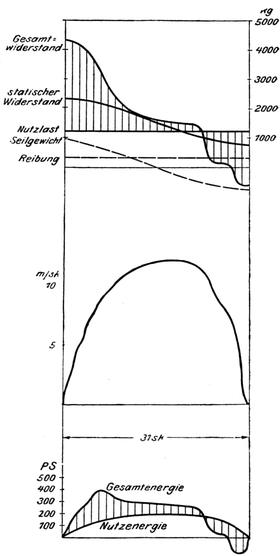
Fig. 29.
Zur Beleuchtung dieser Verhältnisse ist im folgenden der Arbeitsgang einer Fördermaschine für sehr geringe Teufe verglichen mit dem Vorgang bei sehr großer Teufe.
Fig. 29 (entnommen aus der Z. d. V. d. I. 1901, S. 1750) stellt den Arbeitsvorgang bei einer Fördermaschine für 200 m Teufe, 1200 kg Nutzlast und 12 sekm Höchstgeschwindigkeit dar. Das Diagramm ist entwickelt aus Versuchen, die von Buschmann in Dinglers Polytechnischem Journal 1899, Nr. 4, mitgeteilt sind, und die an der Fördermaschine des Salzwerks Heilbronn ausgeführt sind. Diese Maschine ist dargestellt in Fig. 30 (entnommen aus Dinglers Polytechnischem Journal 1899). Aus dem Diagramm ist erkennbar, daß der durch das Seilgewicht hervorgerufene Widerstand klein ist, und daß auch die Beschleunigungswiderstände verhältnismäßig gering ausfallen. Der Gesamtwiderstand ändert sich während der Fahrt nur wenig und bleibt stets über Null, so daß am Ende des Hubes nur eine geringe Bremswirkung erforderlich ist.
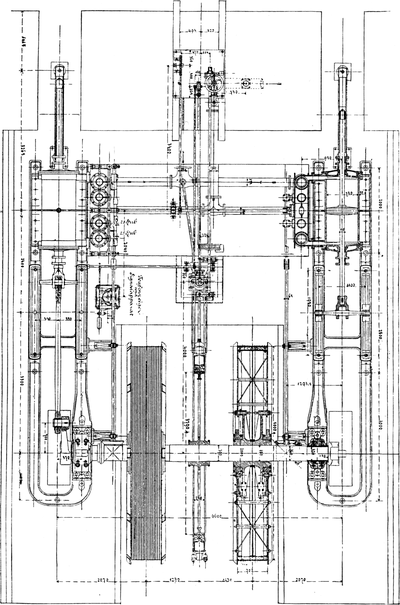
Fig. 30. ❏ GRÖSSERES BILD
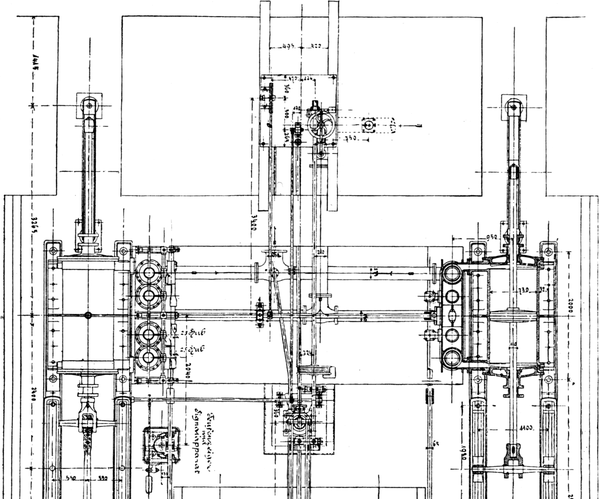
Fig. 30 (oberer Teil).
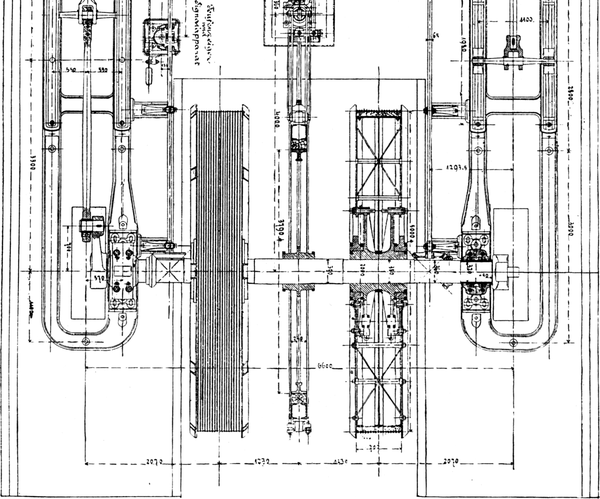
Fig. 30 (unterer Teil).
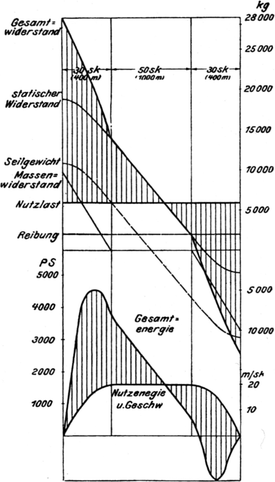
Fig. 31.
Demgegenüber ist in Fig. 31 (entnommen aus der Z. d. V. d. I. 1901, S. 1751) ein Diagramm dargestellt, welches sich ergeben würde wenn die in Fig. 32 und 33 (entnommen aus der Z. d. V. d. I. 1900, s. 249) abgebildete größte bisher ausgeführte Fördermaschine (der Tamarack-Mining Co. am Oberen See) ebenso wie die Heilbronner Maschine mit zylindrischen Trommeln ausgeführt wäre. Die Maschine ist gebaut für 1800 m Teufe, 6000 kg Nutzlast und 20 sekm Höchstgeschwindigkeit. Der große Widerstand infolge des Seilgewichtes von 10000 kg und die großen Beschleunigungswiderstände würden einen sprungweisen Verlauf des Gesamtwiderstandes ergeben, der insbesondere im zweiten Teil des Hubes die Steuerung der Maschine sehr erschweren und demgemäß die Betriebssicherheit beeinträchtigen würde.
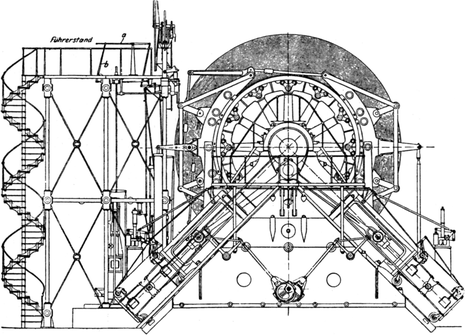
Fig. 32.
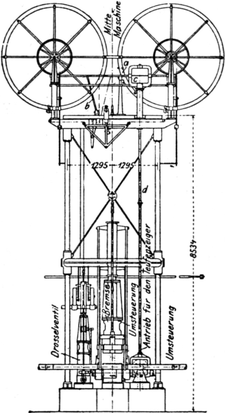
Fig. 33.
Der störende Einfluß des veränderlichen Seilgewichtes machte sich schon bei den alten Göpel-Fördermaschinen bemerkbar. Langsdorf hatte bereits mitgeteilt, in welcher Weise man in Schemnitz diesem Übelstand begegnet war. Schon damals kam man auf den Gedanken, die Seilkörbe nicht zylindrisch sondern kegelförmig in solcher Weise auszuführen, daß zu Beginn des Hubes das große Seilgewicht am kleinen Hebearm angreift, während das geringe Seilgewicht zu Ende des Hubes am großen Hebelarm wirkt. Die Maschine der Tamarack-Co. ist mit kegelförmigen Seiltrommeln ausgeführt, ähnlich wie die in Fig. 34 dargestellte Maschine, die von der Gutehoffnungshütte für die Zeche Zollverein ausgeführt wurde. Um indessen die Abmessungen nicht allzugroß werden zu lassen, hat man auf vollkommene Ausgleichung verzichtet und den mittleren Teil der Seiltrommeln zylindrisch gestaltet, wobei dieser Teil abwechselnd von beiden Seilen benutzt wird.
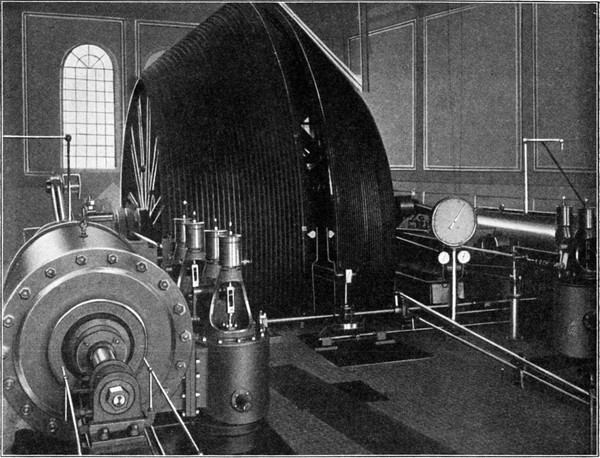
Fig. 34.
Fig. 35 (entnommen aus der Z. d. V. d. I. 1901, S. 1751) stellt das Diagramm dar, welches sich für die tatsächlich ausgeführten kegelförmigen Seiltrommeln ergibt. Wenn auch die Seilausgleichung nur eine sehr unvollkommene ist, so ist doch der Verlauf des Gesamtwiderstandes nicht mehr der sprunghafte des vorhergehenden Diagramms.
Werden die kegelförmigen Trommeln so gestaltet, daß sie eine vollkommene Seilausgleichung ergeben, dann müssen sie so große Abmessungen erhalten, daß die Maschine sehr schwerfällig und teuer wird. Man hat daher derartige sogenannte Spiralkörbe nur in Ausnahmefällen ausgeführt. Dazu kommen noch einige andere Betriebsnachteile, die gleichfalls dazu geführt haben, daß diese Maschinen nie eine typische Ausgestaltung gewonnen haben.
Eine weit einfachere Seilausgleichung ergibt sich dadurch, daß man ein sogenanntes Unterseil anwendet, d. h. ein Seil, welches mit seinen beiden Enden an den Böden der beiden Gerippe befestigt ist und als Schleife bis zur Sohle des Schachtes hinabhängt. Es sind dann die Seilgewichte in beiden Schachttrümen stets gleich groß. Diese Erfindung wurde bereits im Jahre 1821 von Delneufcourt gemacht (Fig. 36; entnommen aus Dinglers Journal 1821, Bd. 5, S. 129), aber erst sehr viel später zur Anwendung gebracht.
Fig. 37 (entnommen aus der Z. d. V. d. I. 1901, S. 1751) läßt erkennen, daß bei dieser Anordnung der Widerstand des Seilgewichtes gänzlich verschwindet, und daß infolgedessen der Verlauf des Gesamtwiderstandes sehr viel gleichmäßiger wird.
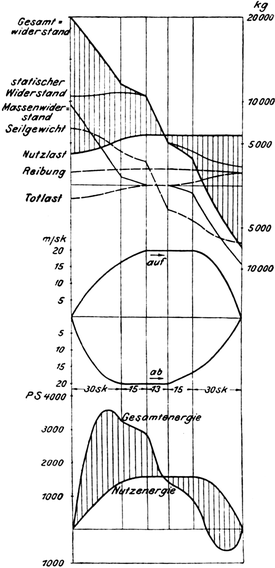
Fig. 35.
Diese Anordnung kann indessen nur innerhalb gewisser Grenzen verwendet werden. Sie hat sich bei Dampfbetrieb bis zu 700 m Teufe bewährt; darüber hinaus ruft das infolge des Kurbeltriebwerks stark veränderliche Drehmoment der Dampfmaschine Geschwindigkeitsänderungen und damit Schwankungen im Seil hervor, die dessen Lebensdauer sehr verkürzen. Abgesehen von der Seilausgleichung, gewährt das Unterseil noch die Möglichkeit, an Stelle der zwei Seiltrommeln eine einzige Seilscheibe (Fig. 38; entnommen aus der Z. d. V. d. I. 1902, S. 364) verwenden zu können, auf welcher das endlose Seil nur mit einer halben Umschlingung aufliegt, also nur durch Reibung mitgenommen wird. Es entsteht bei dieser Anordnung — der sog. Koepeförderung — der Vorteil, daß bei Klemmungen der Gerippe im Schacht oder bei übermäßig schnellem Anfahren das Seil auf der Scheibe gleiten kann, so daß Zerrungen und Überlastungen des Seils vermieden werden. Gleichzeitig wird die ganze Maschine leichter und daher steuerfähiger und darum wieder betriebssicherer.
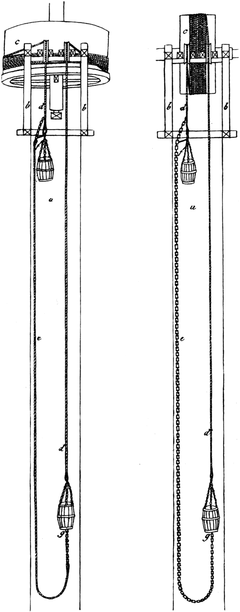
Fig. 36.
Alles in allem genommen, hat die Koepeförderung die Eigentümlichkeit, daß sie dem Dampfbetrieb gut angepaßt ist; der zur Erzielung der nötigen Reibung erforderliche große Durchmesser der Koepescheibe ist außerdem gut in Einklang zu bringen mit der für die Dampfmaschine passenden Umlaufzahl, so daß ein einfacher und harmonischer Aufbau entsteht.
Für größere Teufen ist, wenigstens bei Dampfbetrieb, das Unterseil nicht anwendbar, weil die dann sehr große Masse des Seils unter den unvermeidlichen Geschwindigkeitsschwankungen zu sehr leiden würde, die mit dem Kurbeltrieb unabänderlich verknüpft sind.
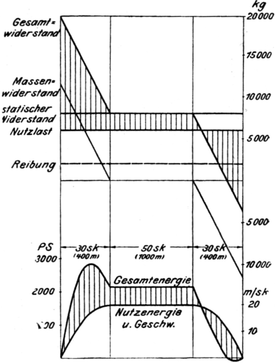
Fig. 37.
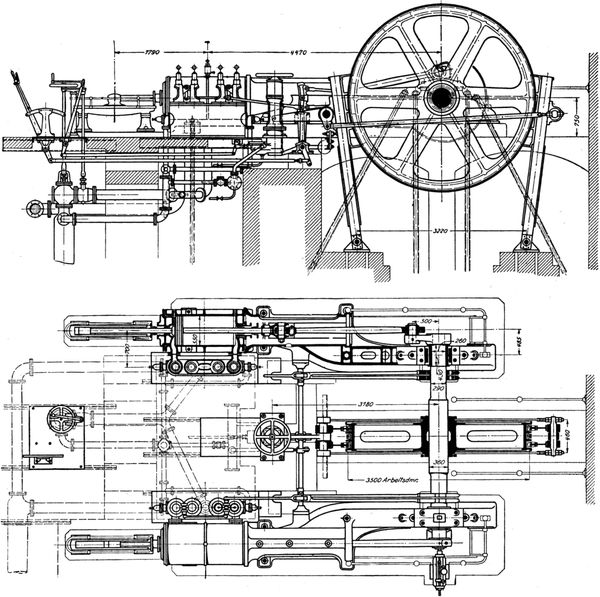
Fig. 38.
Alle diese Bestrebungen bezweckten in erster Linie, die Dampffördermaschine leichter, steuerfähiger und betriebssicherer zu gestalten. Gleichzeitig hatten sie aber das Ziel, den im Verhältnis zu Betriebsdampfmaschinen ungeheuer großen Dampfverbrauch der Fördermaschinen zu vermindern. Der eingeschlagene Weg, den Dampfverbrauch durch Vermeidung allzu sprunghafter Belastungsänderungen zu verringern, war zweifellos grundsätzlich richtig und führte auch zu einem gewissen Erfolg. Aber er konnte nichts daran ändern, daß bei dem Anfahren der Maschine der heiße Dampf in die kalt gewordenen Zylinder stürzt und zum großen Teil kondensiert; ferner war es nicht möglich, zu wirtschaftlichen kleinen Füllungen überzugehen, weil andernfalls das Drehmoment allzu veränderlich und infolgedessen die Geschwindigkeitsschwankungen während einer Umdrehung allzu heftig wurden.
Man hatte schließlich versucht, die ungünstigen thermischen Verhältnisse dadurch zu verbessern, daß man die Verbundwirkung zur Anwendung brachte. Zunächst versuchte man eine zweizylindrige Anordnung, bei der ganz wie bei der Zwillingsmaschine der Hochdruckzylinder auf die eine Kurbel und der Niederdruckzylinder auf die andere Kurbel wirkte. Das Anfahren war bei dieser Anordnung so schwierig, daß dieses System bald wieder aufgegeben wurde.
Dann versuchte man eine vierzylindrige Anordnung, bei der auf jede der beiden Kurbeln ein Hochdruckzylinder und ein Niederdruckzylinder hintereinander liegend arbeiteten, also eine Zwillingsmaschine, die durch zwei angekuppelte Niederdruckzylinder ergänzt war. Dieses System erwies sich als steuerfähig, führte aber naturgemäß zu einer sehr verwickelten Maschine mit zahlreichen Organen. Es kam daher dieses System nur für sehr große Teufen vereinzelt zur Anwendung. Man kam zuletzt dazu, den großen Dampfverbrauch als ein notwendiges Übel zu betrachten: die einfache Zwillingsmaschine blieb der Normaltyp.
Die stetige Erweiterung des Bergbaubetriebes führte zu immer größeren Abmessungen und Geschwindigkeiten der Fördermaschine. Man war schließlich dazu gekommen, bis zu acht Wagen gleichzeitig zu fördern und hatte zuletzt die Fördergeschwindigkeit bei sehr großen Teufen bis zu 20 sekm gesteigert. Die größte bisher angeführte Fördermaschine, die in Fig. 33 bereits dargestellte Maschine der Tamarack-Mining Co. am Oberen See, arbeitet mit einer vierzylindrigen Zwillingsmaschine von insgesamt 5000 PS und fördert bei jedem Hub 6000 kg Nutzlast aus 1800 m Teufe mit 20 sekm Höchstgeschwindigkeit.
Die zunehmenden Abmessungen sowohl wie die gesteigerten Geschwindigkeiten stellten an den Steuermann immer größere Ansprüche. Man mußte bereits dazu übergehen, die Steuerung durch einen Dampfvorspannzylinder zu bewegen, um dem Steuermann die Arbeit zu erleichtern; selbst das Absperrventil wurde bei sehr großen Maschinen mit Dampfvorspann betätigt. Infolge der schwierigen Steuerung kam es immer häufiger vor, daß der Maschinenführer es versäumte, rechtzeitig abzustellen, und daß infolgedessen das Gerippe mit solcher Wucht über die Hängebank hinaus gegen die Seilscheiben fuhr, daß Seilbrüche und Zertrümmerungen die Folge waren. Bei Menschenförderungen führten derartige Zufälle wiederholt zu schweren Unglücksfällen.
Zahlreich waren die Vorschläge für Sicherheitsvorkehrungen, die nun auftauchten. Nach vielerlei mehr oder weniger mißglückten Versuchen glaubte man das Übel an der Wurzel fassen zu können durch Einführung sog. Retardierapparate, d. h. Einrichtungen, welche selbsttätig und rechtzeitig die Geschwindigkeit der Maschine so weit verzögern, daß die Hängebank nur um ein Geringes überfahren wird. Die Absicht ist durchaus richtig; die Ausführung scheitert aber an dem Umstand, daß die Geschwindigkeit einer Dampffördermaschine keineswegs von der Stellung des Steuerhebels allein abhängig ist, sondern außerdem auch noch von der Größe der Belastung und von der Kurbelstellung. Der selbsttätige Eingriff muß sich daher auf Absperrung des Dampfes und auf plötzliches Anziehen der Bremse beschränken. Es kann demnach keine wirkliche Verzögerung, sondern nur ein mehr oder weniger ruckweises Anhalten eintreten; man wird sich daher hüten, diese Vorkehrung im normalen Betriebe wirken zu lassen. Außerdem sind diese Apparate sehr verwickelt und unübersichtlich; erfahrungsgemäß haben sie nur selten genutzt, in einzelnen Fällen sogar geschadet.
Diese Erfahrungen lassen, zusammengefaßt, erkennen, daß der Dampfbetrieb für geringe Teufen zwar einfach ist, für große Teufen aber zu recht verwickelten und betriebsunsicheren Maschinen führt. Ein schlagendes Bild hierfür zeigten die Fördermaschinen der Düsseldorfer Ausstellung vom Jahre 1902. Von den beiden Dampffördermaschinen für große Teufen war die eine nach dem Tandem-Zwillingssystem gebaut und besaß dementsprechend 4 Dampfzylinder mit 16 Ventilen und 24 Stopfbüchsen, die andere war als Verbundmaschine mit Kunstkreuzübertragung ausgeführt und war mit 8 festen Lagern und 12 Zapfenlagern im Kurbeltriebwerk ausgerüstet; beide hatten außerdem Dampfvorspann für die Umsteuerung. Diese Maschinen waren in ihrer Einzelkonstruktion und ihrer Werkstättenausführung zweifellos bewundernswert; als Ganzes genommen aber waren sie drastische Zeugnisse dafür, daß die Technik hier in eine Sackgasse geraten war.
3. Von 1900 an: Antrieb durch elektrischen Strom.
In jener Zeit waren bereits Versuche gemacht worden, die Wirtschaftlichkeit des Förderbetriebes dadurch zu verbessern, daß man die Fördermaschine nicht durch eine gesonderte Dampfmaschine betrieb, sondern daß man sie durch elektrische Übertragung an die wirtschaftlich arbeitenden Zentral-Dampfdynamos des Bergwerks anschloß.
Versuche dieser Art wurden gleichfalls in der Düsseldorfer Ausstellung im Leerlauf vorgeführt und ließen erkennen, daß eine brauchbare Lösung damals zwar im Werden, aber noch nicht reif war.
Schwierigkeiten lagen in zwei Richtungen vor: in der Steuerung der Fördermaschine selbst und in der Rückwirkung auf das Kraftwerk.
Für die Steuerung der Fördermaschine war die sonst für Elektromotoren übliche Anlaßmethode mit Vorschaltwiderstand von vornherein unbrauchbar. Ein Versuch dieser Art führte zu einem Ungeheuer von Anlasser, das für den Bergwerksbetrieb nie geeignet gewesen wäre. Bei dieser Anlaßmethode wird der Fördermaschine die für den Anlauf erforderliche niedrige Spannung dadurch zugeführt, daß der überschüssige Teil der Netzspannung in einem Anlaßwiderstand abgedrosselt wird. Die Kontakte des Steuerapparates müssen daher den Hauptstrom führen, d. h. Ströme von 2000 bis 4000 Amp. schließen und unterbrechen.
Diese Schwierigkeit war grundsätzlich nur dadurch zu beheben, daß man Unterbrechungen des Hauptstroms während des Anfahrens überhaupt vermied. Nach einem von Leonard schon früher für andere Zwecke gemachten Vorschlag ging man dazu über, die Fördermaschine nicht unmittelbar aus dem Netz mit Strom zu versorgen, sondern sie von einer besonderen Dynamomaschine aus zu speisen, die ihrerseits durch einen an das Netz geschalteten Elektromotor getrieben wurde. Dadurch wurde freilich eine mehrfache Umwandlung der Energie erforderlich: die Dampfdynamo des Kraftwerks muß zunächst die Wärme-Energie in mechanische Energie und von dieser in elektrische Energie von konstanter Spannung verwandeln. Letztere wird durch das Leitungsnetz dem Anlaßumformer zugeführt, der seinerseits die elektrische Energie von konstanter Spannung zunächst in mechanische Energie zurück verwandelt und aus dieser in elektrische Energie von veränderlicher Spannung umsetzt. Diese erst wird dem Elektromotor der Fördermaschine zugeführt und von diesem schließlich in die für die Förderung erforderliche mechanische Energie umgewandelt. Naturgemäß entsteht bei jeder dieser vier Umsetzungen ein Verlust; der hohe Wirkungsgrad der elektrischen Maschinen gestaltet indessen den Gesamtverlust zu einem verhältnismäßig geringen. Der große Vorteil, der durch diese in der Theorie verwickelte, in der praktischen Ausführung einfache Anordnung entsteht, ist darin zu finden, daß der Hauptstrom während des Betriebes nicht unterbrochen wird; die Regelung wird lediglich durch Veränderung der Feldstärke des Umformers herbeigeführt, der Steuerapparat hat daher nur Ströme zu unterbrechen, die einige Hundertstel des Hauptstroms betragen.
Die zweite Schwierigkeit bot die Rückwirkung auf das Kraftwerk. Bei der Dampffördermaschine wird die große während des Anfahrens erforderliche Energie einfach dem stets vorhandenen Dampfvorrat des Dampfkessels entnommen, es werden also andere Maschinen nicht in Mitleidenschaft gezogen. Anders bei der elektrischen Fördermaschine. Diese würde den großen Anlaufstrom dem Kraftwerk entnehmen, es müßten daher die Dampfdynamomaschinen den ganzen Stoß aushalten, so daß als Kraftspeicher wieder der Dampfvorrat der Kesselanlage herhalten müßte. Bei solch stoßweisem Betrieb würde das Kraftwerk sehr unwirtschaftlich arbeiten und störende Spannungsschwankungen im ganzen Netz hervorrufen. Nur dann, wenn ein sehr großes Kraftwerk eine große Zahl von stetig laufenden Elektromotoren zu versorgen hätte, würde eine mitangeschlossene Fördermaschine ohne Störungen betrieben werden können.
Ein Mittel, um die Belastungsschwankungen von den Dampfdynamos fernzuhalten, würde in der Einschaltung einer Pufferbatterie bestehen, wie sie in den Kraftwerken der Straßenbahnen verwendet werden. Dieses Mittel würde bei den großen Stromstärken aber ein sehr kostspieliges sein und würde außerdem nur bei Gleichstromzentralen anwendbar sein. Für Bergwerke kann der großen Entfernungen wegen aber in der Regel nur Drehstrom verwendet werden.
Ein weit einfacheres Mittel ergab die von Ilgner vorgeschlagene Anwendung eines Schwungrades, welches auf die Welle des Anlaßumformers gekeilt wird — Fig. 39. Während der Förderpausen wird vom Motor des Umformers mechanische Energie in das Schwungrad geleitet, d. h. die Umlaufzahl des Schwungrades allmählich erhöht. Sobald die Fördermaschine anfährt, entnimmt sie durch Vermittlung der Dynamo des Umformers mechanische Energie aus dem Schwungrad, wodurch die Umlaufzahl des Schwungrades sich allmählich vermindert. Die Belastungsschwankungen gehen dann lediglich durch die Dynamo des Umformers, nicht aber durch den Motor desselben und noch weniger in das Kraftwerk. Letzteres läuft vielmehr mit fortwährend gleichbleibender Belastung. Es ist daher gleichgültig, ob das Kraftwerk Drehstrom oder Gleichstrom liefert, da der Netzstrom lediglich in den Motor des Umformers geht, während die Dynamo des Motors stets als Gleichstrommaschine gebaut wird.
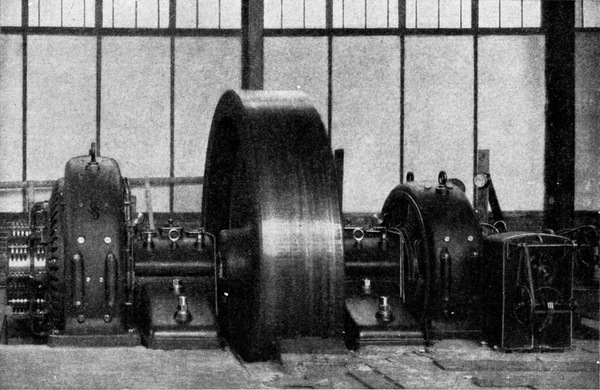
Fig. 39.
Die Energieverluste dieses Systems beschränken sich auf den Verlust, der bei der mehrfachen Energieverwandlung entsteht, und auf den Luftwiderstand und die Lagerreibung des Schwungrades. Würde man das Schwungrad mit der bei Dampfmaschinen üblichen Umfangsgeschwindigkeit von 20 sekm laufen lassen, so würde es außerordentlich schwer und kostspielig werden. Man führt daher diese Schwungräder aus Stahl aus und läßt sie mit 80 sekm Umfangsgeschwindigkeit laufen. Die Folge der hohen Geschwindigkeit ist eine ziemlich große Luftreibung auch dann, wenn das Schwungrad glatt poliert ist.
Dagegen treten keinerlei Energieverluste in Anlaßwiderständen auf; das Kraftwerk kann sehr wirtschaftlich arbeiten, weil seine Belastung eine vollständig gleichbleibende ist.
Die Fördermaschine selbst erhält bei elektrischem Antrieb die denkbar einfachste Gestalt, wie Fig. 40 zeigt: die Welle eines Elektromotors wird einfach mit einer Seiltrommel oder Seilscheibe unmittelbar gekuppelt. Der Motor wird als einfacher Nebenschlußmotor gewickelt, dessen Feld konstant erregt wird, und dessen Anker die regelbare Spannung des Schwungradumformers zugeführt wird.
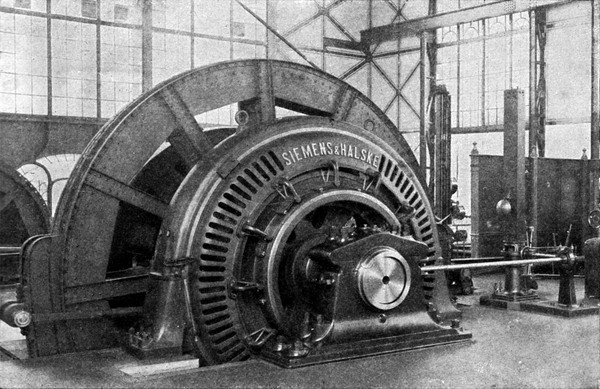
Fig. 40.
Die Fördermaschine hat daher keine hin und her gehenden, sondern nur noch drehbare und starr miteinander gekuppelte Teile. Die Lagerung läßt sich bei geschickter Anordnung auf zwei Lager beschränken. Das Drehmoment schwankt nicht wie bei der Dampfmaschine während einer Umdrehung in weiten Grenzen, sondern ist vollkommen gleichmäßig.
Die Fördermaschine fährt daher ohne Stoß an, treibt die Seile ohne Geschwindigkeitsschwankungen und kann auf beliebig große, bzw. kleine Geschwindigkeit durch Handhabung eines einzigen Hebels eingestellt werden, der die Feldstärke des Umformers regelt.
Überwiegt gegen Ende des Hubes das Seilgewicht, so verwandelt sich die elektrische Fördermaschine ohne Zutun des Führers in eine elektrische Bremse; die abgebremste Arbeit geht nahezu verlustlos in das Schwungrad und wird dort bis zum nächsten Hub aufgespeichert. Die Geschwindigkeit der Seiltrommel ist lediglich von der Stellung des Steuerhebels abhängig, dagegen von der der Größe der Belastung völlig unabhängig.
Dieser Umstand gewährt die Möglichkeit, eine wirkliche Verzögerungs-Vorrichtung einfachster Art anzubringen. Der Teufenzeiger braucht nur so gestaltet zu werden, daß er am Hubende mittels eines Kurvenschubes den Steuerhebel langsam in die Nullstellung zurückschiebt. In genau demselben Verhältnis vermindert sich dann selbsttätig die Geschwindigkeit der Fördermaschine bis auf Null, so daß ein Überfahren der Hängebank vollständig ausgeschlossen ist.
Die elektrische Fördermaschine arbeitet daher nicht nur wirtschaftlicher, sie ist auch viel einfacher und steuerfähiger und gewährt aus beiden Gründen eine wesentlich höhere Betriebssicherheit. Diese Vorzüge kommen um so mehr zur Geltung, je größer Teufe und Geschwindigkeit sind. Dampffördermaschinen werden daher voraussichtlich nur noch für geringe Teufen und Leistungen in solchen Fällen ausgeführt werden, wo nicht die Betriebskosten sondern nur die Anlagekosten ausschlaggebend sind, wie dies bei provisorischen Anlagen vorkommen kann.
Die erste elektrisch betriebene Hauptschachtfördermaschine nach diesem System wurde zu Ende des Jahres 1903 auf der Zeche Zollern II zu Merklinde in Westfalen in Betrieb gesetzt. Sie ist ausgeführt im elektrischen Teil von den Siemens-Schuckert-Werken, im mechanischen Teil von der Friedrich-Wilhelmshütte. Fig. 41 zeigt das Maschinenhaus, in dem die Fördermaschine aufgestellt ist. Die vorhergehenden Figuren 39 und 40 stellten Umformer und Fördermaschine selbst dar.
Die wenigen bisher ausgeführten elektrischen Fördermaschinen sind nahezu ausschließlich mit Koepe-Scheiben ausgerüstet worden. Dieser Vorgang ist natürlich, da die Koepe-Förderung bei den in letzter Zeit ausgeführten Dampffördermaschinen sehr gebräuchlich geworden war. Es liegt nun die Frage nahe, ob die Koepe-Scheibe für den elektrischen Antrieb ebenso zweckmäßig ist wie für den Dampfbetrieb.
Die Anlagekosten einer elektrischen Fördermaschine sind um so geringer, je höher ihre Umlaufzahl ist; von diesem Standpunkt aus ist es erwünscht, den Durchmesser der Koepe-Scheibe nicht größer auszuführen als die Rücksicht auf die Biegungsbeanspruchung des Drahtseils es erfordert. Anderseits ist es zur Erzielung der erforderlichen Reibung zwischen Seil und Scheibe notwendig, den Durchmesser der Scheibe groß zu wählen. Letzteres ist besonders dann nötig, wenn man zur Erzielung hoher Leistung die hohe Anfahrbeschleunigung ausnutzen will, die der elektrische Betrieb mit seinem gleichmäßigen Drehmoment gegenüber dem Dampfbetrieb zuläßt. Man hat sich bisher durch einen Kompromiß zu helfen gesucht, ist dabei aber teilweise in Schwierigkeiten geraten, und hat sich dann durch Auswechslung des Rundseils gegen Bandseil geholfen, was als ein Notbehelf zu betrachten ist.
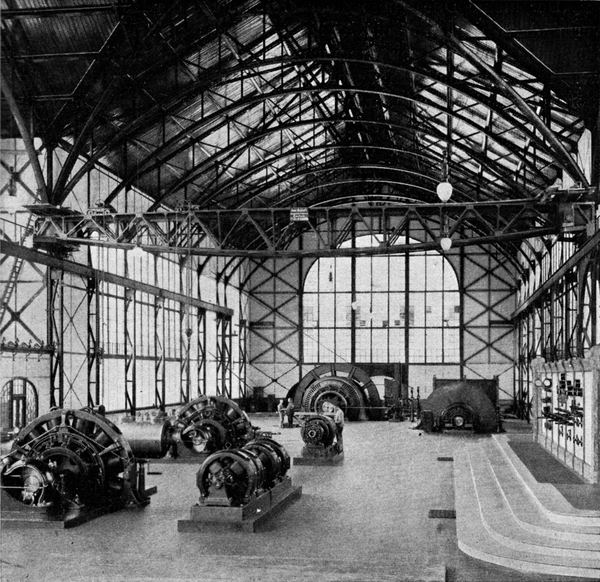
Fig. 41.
Einen Ausweg aus diesem Zwiespalt bietet der Vorschlag Heckels, die Treibscheibe mit zwei Rillen auszuführen und das Seil unter Einschaltung einer Zwischenrolle mit zwei halben Umschlingungen um die Treibscheibe zu legen. Diese Anordnung würde Verminderung des Scheibendurchmessers auf die Hälfte des Durchmessers einer Koepe-Scheibe erlauben, wenn nicht die Biegungsbeanspruchung des Drahtseils zur Einhaltung eines Mittelwertes nötigen würde.
Der kleine Durchmesser der Treibscheibe der Heckelanordnung vermindert nicht nur die Anlagekosten des elektrischen Teils der Fördermaschine, er gewährt auch einen organischen Zusammenbau, weil Treibscheibendurchmesser und Ankerdurchmesser des Elektromotors sich einander nähern, infolgedessen eine unmittelbare starre Verbindung zulassen und gleichzeitig den Maschinenrahmen einfach gestalten. Endlich hat die Heckel-Treibscheibe den Vorteil, daß durch Verstellung der Zwischenrolle eine Kürzung des Drahtseils ermöglicht wird, welche ein periodisches Abschneiden der Seilenden behufs Festigkeitsprüfung gestattet.
Diesen Vorzügen steht der Nachteil gegenüber, daß die Zwischenrolle mit ihrer Unterstützung schon bei mittelgroßen Fördermaschinen ein Mehrgewicht von 12000 bis 14000 kg und einen entsprechenden Mehrpreis von 7000 bis 8000 M. für den mechanischen Teil erfordert. Dazu kommt, daß das Maschinenhaus wesentlich größer ausgeführt werden muß, was wiederum Mehrkosten im Betrag von 6000 bis 8000 M. erfordert. Durch diesen Mehraufwand wird die Ersparnis im elektrischen Teil mehr als aufgewogen.
Die Gründe, welche bei der Dampfförderung für die Anwendung des Unterseils sprachen — Vermeidung negativer Drehmomente behufs Steuerfähigkeit und Konstanthaltung der Belastung behufs Wirtschaftlichkeit — gelten nicht in gleichem Maß für den elektrischen Betrieb. Die elektrische Fördermaschine ist bei negativem Drehmoment ebenso steuerfähig wie bei positivem, und die Ungleichheit der Belastung wird durch das Schwungrad vollständig ausgeglichen. Das Unterseil bringt zudem eine Reihe von Nachteilen mit sich: es vermehrt die zu beschleunigenden Massen, es hindert die Förderung aus verschiedenen Sohlen, es beansprucht die Fördergerippe und die Gehänge sehr stark, es erschwert die Tätigkeit der Fangvorrichtung, es verhindert die Anwendung verjüngter Seile, und es ist schließlich für große Teufen von mehr als 1000 m seiner Schwankungen wegen überhaupt nicht anwendbar.
Es ist daher wohl möglich, daß die elektrische Förderung die Anwendung der Treibscheibe — die für sie nicht wie für den Dampfbetrieb eine Notwendigkeit ist — wieder aufgibt und zur Anwendung von zylindrischen oder kegelförmigen Trommeln zurückkehrt, die mit dem Durchmesser gewählt werden können, der für die Anlagekosten des elektrischen Teils und für einen organischen Zusammenbau wünschenswert erscheint. Bei geschickter Einzelkonstruktion der Seiltrommel und ihrer Kupplung mit dem Anker des Elektromotors läßt sich eine Bauart finden, die mit geringen Anlagekosten ausführbar ist und den konstruktiven Nachteil vermeidet, der der Trommel-Dampffördermaschine anhaftet, nämlich die schwere, hoch beanspruchte und kostspielige Welle.
Ein Rückblick auf die Entwicklung der Fördermaschine von der Göpelfördermaschine aus dem Jahre 1500 über die Wasserradfördermaschine und die Dampffördermaschine zur Elektrofördermaschine aus dem Jahre 1903 zeigt, daß die Beherrschung der Naturkraft das entscheidende Moment für die Gesamtanordnung bildet.
Die Aufgabe der nächsten Zeit wird darin bestehen, die Fördermaschine für große Teufen von 1000 bis 2000 m zweckmäßig zu gestalten. In Südafrika und Nordamerika sind Teufen von 1500 bzw. 1800 m bereits erreicht, in Europa werden sie in absehbarer Zeit erschlossen werden.
Auf die Entwicklung der Einzelheiten der Fördermaschine hat nebenher noch eine Reihe von anderen Einflüssen eingewirkt, in erster Linie das Bestreben, die Leistung im Verhältnis zum Schachtquerschnitt möglichst zu steigern.
Die Leistungsfähigkeit eines Bergwerks ist unmittelbar abhängig von der Förderleistung seiner Schächte. Da die Abteufung der Schächte den Hauptanteil der Anlagekosten der Gesamtanlage beansprucht, so ist man bei Neuanlagen durchweg bestrebt, die Zahl der Schächte auf zwei zu beschränken: den Förderschacht, der gleichzeitig zur Wettereinführung dient und den Wetterschacht, der die ausziehenden Wetter zu führen hat und gleichzeitig die Reserveförderanlage aufnimmt. Es liegt also die Aufgabe stets so, daß die Förderleistung des Schachtes auf das Höchste zu steigern gesucht wird. Den Querschnitt des Schachtes sucht man aus technischen und wirtschaftlichen Gründen ebenfalls möglichst zu beschränken. Es kommt also schließlich darauf an, die Förderleistung für den Quadratmeter-Schachtquerschnitt auf einen Höchstwert zu bringen.
Bei Schächten, die lediglich zur geologischen Untersuchung dienen — Schurfschächten — und die aus Ersparnisrücksichten mit allerengstem Querschnitt hergestellt werden müssen, läßt sich nur die eintrümige Förderung anwenden. Bei dieser wird nur ein einziges Seil und nur ein einziger Kübel verwendet. Der Nachteil dieses Systems liegt darin, daß die ganze Zeit, die zum Niedergang des leeren Kübels erforderlich ist, nicht ausgenutzt wird. Außerdem muß die Totlast des Kübels stets nutzlos gehoben werden.
Steht etwas mehr Schachtquerschnitt zur Verfügung, so läßt sich ein Gegengewicht anwenden, welches die Totlast des Kübels ausgleicht; allerdings ist für das Gegengewicht der Einbau von besonderen Spurlatten erforderlich.
Sehr bald kam man darauf, die Förderleistung des Schachtes durch die Anwendung von zweitrümiger Förderung zu steigern, d. h. zwei Seile in gegenläufiger Wicklung auf die Seiltrommel zu legen. Bei Niedergang des einen leeren Kübels steigt gleichzeitig der andere Kübel gefüllt empor. Die zweitrümige Förderung gewährt weiter den Vorteil, daß die Totlasten der Kübel ausgeglichen sind, so daß nur Nutzlast und überschießendes Seilgewicht zu heben sind. Auf den Bildern von Agricola (Fig. 20 und 22) wird bereits zweitrümig gefördert. Diese Anordnung verdoppelt die Gesamtleistung des Schachtes, erfordert aber auch doppelt so großen Querschnitt des letzteren.
Für die Steigerung der Schachtleistung stehen drei Wege offen: Vergrößerung der Nutzlast, Verkleinerung der für Beladen und Entladen erforderlichen Zeit, der sog. Sturzpause, und Steigerung der Hubgeschwindigkeit.
Zunahme der Nutzlast setzt Steigerung der Zahl der Fördergefäße voraus. Als Fördergefäße benutzte man ursprünglich Kübel aus Leder, sog. »Bulgen«, wie sie auf Agricolas Bildern dargestellt sind. Der Inhalt dieser Kübel war naturgemäß nur gering, etwa 500 kg. Hätte man die Kübel so groß ausgeführt, daß sie 2000 bis 4000 kg aufnehmen könnten, dann würde die Beladung und Entladung viel Zeit in Anspruch genommen haben. Man ging daher dazu über, die zum Horizontaltransport benutzten Wagen, die sog. Hunte, auch für die Vertikalförderung ohne Umladung zu benutzen, indem man an das Förderseil ein Gestell aus Walzeisen, das sog. Gerippe, hing, auf welches die Wagen aufgeschoben wurden. Mit dieser Einrichtung ließ sich die Sturzpause auf 30 Sek. beschränken; die Totlast wird allerdings wesentlich größer und damit auch die Seilbelastung.
Die Zahl der bei einem Hub geförderten Wagen ist von 1 allmählich bis auf 8 gesteigert worden. Ursprünglich stellte man die Wagen nebeneinander auf das Gerippe, gab dieses Verfahren aber bald auf, weil es einen sehr großen Schachtquerschnitt erforderte. Dann ging man dazu über, die Gerippe mit mehreren Stockwerken auszuführen, so daß die Wagen nicht nebeneinander sondern übereinander stehen. Die Förderleistung für den Quadratmeter Schachtquerschnitt wird durch diese Anordnung naturgemäß sehr gesteigert, aber nur dann, wenn die Wagen aus allen Stockwerken gleichzeitig abgezogen werden, was viel Hilfsmannschaft verlangt. Zieht man die Wagen nacheinander auf nur einer Bühne ab, so muß die Fördermaschine das Gerippe mehrmals einstellen, wodurch die Sturzpause vergrößert, die Leistung also verkleinert wird.
Neben Steigerung der Nutzlast und Verkleinerung der Sturzpause steht noch die Erhöhung der Hubgeschwindigkeit als drittes Mittel zur Vermehrung der Leistung zur Verfügung. Die Geschwindigkeit steigt von Null allmählich auf einen Höchstwert, behält diesen einige Zeit bei und sinkt wieder auf Null. Die Durchschnittsgeschwindigkeit kann nun in zweierlei Weise vergrößert werden: entweder durch Steigerung der Höchstgeschwindigkeit oder durch schnelleres Ansteigen der Geschwindigkeit, d. h. durch Erhöhung der Beschleunigung. Die Höchstgeschwindigkeit ist von 2 sekm zu Beginn des 19. Jahrhunderts allmählich auf 20 sekm zu Ende des Jahrhunderts gesteigert worden. Die Durchschnittsgeschwindigkeit steigt natürlich nicht in gleichem Verhältnis mit der Höchstgeschwindigkeit, sondern weit langsamer.
Der angegebene Wert von 20 sekm für die Höchstgeschwindigkeit, der eine sehr starke Maschine erfordert, ist daher wirtschaftlich gerechtfertigt nur bei großen Teufen von mehr als 800 m.
Die Steigerung der Beschleunigung findet bei Dampfbetrieb sehr bald eine Grenze, weil das gerade beim Anfahren sehr wechselnde Drehmoment hinderlich im Wege steht. Ebenfalls niedrig liegt die Grenze bei Anwendung von Koepescheiben, weil der geringe Reibungsschluß der halben Umschlingung nur ein begrenztes Drehmoment zuläßt. Dagegen gestattet der elektrische Betrieb in Verbindung mit einer ganzen Umschlingung eine wesentliche Steigerung der Beschleunigung bis etwa zu dem Wert von 1 in Geschwindigkeitszunahme in jeder Sekunde, so daß nach 20 Sek. eine Geschwindigkeit von 20 sekm erreicht werden kann.
Da die Sturzpause etwa ein Drittel bis die Hälfte der Fahrzeit in Anspruch nimmt, so erscheint als wirksamstes und daher aussichtsreichstes Mittel die weitere Verkürzung der Sturzpause. Tatsächlich geht neuerdings das Bestreben dahin, die Sturzpause durch Einführung selbsttätiger Beladungs- und Entladungseinrichtungen zu verkürzen. Eine Lösung dieser Aufgabe ergibt sich dadurch, daß die Wagen durch Maschinenkraft auf das Gerippe hinauf- und heruntergeschoben werden. Ein anderes Mittel ist die in Südafrika übliche Anwendung von Kübeln, die aus Trichtern selbsttätig gefüllt und durch Kippvorrichtungen entleert werden.
Das wichtigste Maschinenelement der Fördermaschine, das Seil, hat im Laufe der Zeit mannigfache Wandlungen durchgemacht. Auf den Bildern von Agricola finden wir noch Ketten dargestellt, ebenso auf der Skizze von Borgnis; für die geringen Teufen und Geschwindigkeiten des 15. Jahrhunderts, die 100 m bzw. 1 sekm wohl kaum überschritten haben, reichten Ketten noch aus. Darüber hinaus sind sie nicht mehr anwendbar, weil das Eigengewicht der Ketten im Verhältnis zu ihrer Tragfähigkeit außerordentlich groß ist.
In Fig. 42 ist das Verhältnis EigengewichtAngehängte Last für verschiedene Teufen zunächst für Ketten aufgetragen. Man sieht, daß bei siebenfacher Sicherheit und bei 150 m Teufe das Eigengewicht bereits größer als die getragene Last wird, und daß bei 200 m Teufe das Eigengewicht schon auf das Zweieinhalbfache der Last steigt. Bei 280 m Teufe würde das Eigengewicht unendlich groß werden.
Außerdem haben Ketten den Nachteil, daß sie sehr unelastisch sind, und daß man nicht erkennen kann, ob die Kette Schweißfehler besitzt und ob sie durch die unvermeidlichen Stöße hart und spröde geworden ist. Aus diesen Gründen sind Ketten sehr betriebsunsicher. Für Geschwindigkeiten von mehr als 1 sekm sind sie überhaupt nicht verwendbar.
Man ist daher sehr bald zur Verwendung von Hanfseilen übergegangen, wie sie auf den Zeichnungen von Langsdorf sichtbar sind. Da ihr Eigengewicht sehr gering ist, so sind mit Hanfseilen wesentlich größere Teufen erreichbar; wie aus Fig. 42 ersichtlich ist, würde bei achtfacher Sicherheit die Grenzteufe, d. h. die Teufe, bei der das Eigengewicht unendlich groß wird, erst bei 850 m liegen.
Wesentlich günstiger als Hanfseile sind Aloëseile, d. h. Seile, die aus den Fasern der Agave hergestellt werden. Hanfseile müssen geteert werden, um der in Schächten stets vorhandenen Feuchtigkeit zu widerstehen, werden dadurch aber schwerer, weniger biegsam und minder tragfähig. Ungeteerte Aloëseile hingegen nehmen in feuchtem Zustande an Festigkeit zu, sind leicht und biegsam. Ihre Grenzteufe beträgt bei siebenfacher Sicherheit 1700 m. In der Regel werden sie nur bis zu 300 m Teufe mit gleichbleibendem Querschnitt, für größere Teufen mit nach unten verjüngtem Querschnitt dargestellt, wodurch sie bei gleicher Tragfähigkeit leichter werden. Die Grenzteufe von verjüngten Seilen ist daher wesentlich größer. Aus dem Jahre 1838 stammt eine Mitteilung in Dinglers Journal, wonach um diese Zeit bereits Aloëbandseile in den Kohlengruben des Herrn Braconier bei Lüttich in Betrieb waren. In Belgien wird heutzutage noch größtenteils mit Aloëflachseilen gefördert.
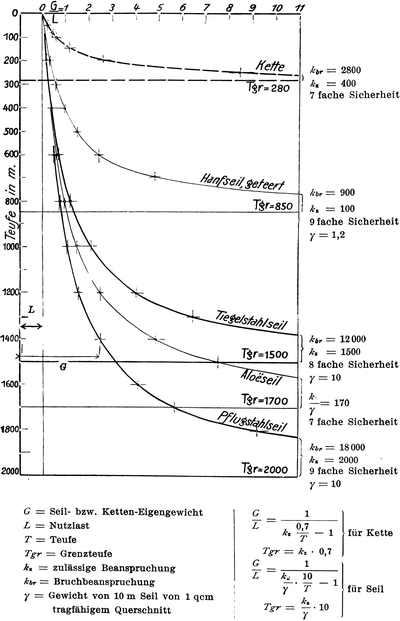
Fig. 42.
Versuche mit Drahtseilen wurden zuerst vom Oberbergrat Albert im Jahre 1834 (nach O. Hoppe) in den tiefen Schächten des Oberharzer Bergbaues gemacht. Die ersten Seile waren aus wenigen und sehr dicken Drähten (3 Litzen aus je 4 Drähten von mehr als 3 mm Stärke) von weichem Eisen (6000 kg-qcm Bruchfestigkeit) hergestellt, und zwar ohne Hanfseele. Sie waren daher nur in geringem Grade biegsam.
In den rund 300 m tiefen Schächten von Falun in Schweden wurde der erste Versuch mit Drahtseilen in der Stora-Kopparbergsgrube im Jahre 1835 gemacht, nachdem die Kunde von den Versuchen im Harz dorthin gelangt war. Auch dort wurden zuerst Seile aus weichem Eisendraht von über 3 mm Stärke verwendet.
Aus dem Jahre 1845 liegt bereits ein Bericht vor (Dinglers Journal, Bd. 95, S. 72), wonach um diese Zeit Drahtseile mit Hanfseelen in Deutschland und England bereits vielfache Verbreitung gefunden haben.
Bis zu Ende der 60er Jahre behielt man den weichen Eisendraht von 6000 kg-qcm Bruchfestigkeit bei, stellte aber die Seile aus einer größeren Zahl dünnerer Drähte her (6 Litzen aus je 6 Drähten von 1–2 mm Stärke). In der von Redtenbacher im Jahre 1865 mitgeteilten Tabelle finden wir bereits die Drahtseile in überwiegender Anzahl gegenüber den Hanfseilen.
Um das Jahr 1867 (nach Hraback) gelang es der Firma Felten & Guilleaume in Köln, Drahtseile aus Tiegelgußstahl herzustellen, die eine doppelt so große Festigkeit besaßen als die Eisenseile (12000 kg-qcm Bruchfestigkeit).
In neuester Zeit ist es gelungen, durchaus betriebssichere Förderseile aus Extrastahldraht bis zu 18000 kg-qcm Bruchfestigkeit herzustellen und mit solchen Seilen aus Teufen bis 1800 m zu fördern.
Aus Fig. 42 ist deutlich zu entnehmen, daß mit festerem Seilmaterial wesentlich größere Teufen erreicht werden können. Verwendet man Stahldraht von 120 kg-qmm Bruchfestigkeit mit achtfacher Sicherheit, also mit einer Beanspruchung von 120008 = 1500 kg-qcm, so wird die Grenzteufe 1500 m; für Stahl von 180 kg-qmm Bruchfestigkeit und für neunfache Sicherheit, also für eine Beanspruchung von 180009 = 2000 kg-qcm wird die Grenzteufe 2000 m.
Hierbei war vorausgesetzt, daß die Seile mit gleichem Querschnitt über die ganze Länge ausgeführt wurden. Bei Anwendung von Trommeln können die Seile mit nach unten verjüngtem Querschnitt hergestellt werden. Bei gleicher Tragfähigkeit werden die Seile dann entsprechend leichter. Die Meinungen über die Berechtigung dieser Konstruktion sind noch geteilt, da der Einfluß der Schwingungen des Seils auf die Beanspruchung noch nicht genügend geklärt ist. Ausführungen von verjüngten Drahtseilen liegen bislang nur in geringer Zahl vor. Bestätigt längere Erfahrung ihre Anwendbarkeit, so gestatten sie die Erreichung von wesentlich größeren Teufen.
Für die Entscheidung dieser Frage sind noch die Betriebsergebnisse der elektrischen Fördermaschinen hinsichtlich der Drahtseile abzuwarten. Es ist zu vermuten, daß die Lebensdauer der Seile eine größere sein wird, weil einmal die durch das periodisch wechselnde Drehmoment hervorgerufenen Schwingungen wegfallen, und weil das Stauchen des Seils beim Anhalten infolge sanfteren Einfahrens vermieden wird. Es ist daher möglich, daß den verjüngten Seilen in Verbindung mit Spiralkörben, die unmittelbar mit den Ankern der Elektromotoren zusammengebaut sind, für größere Teufen die Zukunft gehören wird.
Ein kennzeichnendes Bild über die Entwicklung der Schachtförderseile gibt die Statistik des Oberbergamtsbezirks Dortmund, die in Fig. 43 graphisch dargestellt ist. Im Jahre 1872 waren hauptsächlich eiserne Seile in Gebrauch; auch Aloëseile wurden damals noch vielfach verwendet, während Stahlseile noch wenig vertreten waren. Die Zahl der Seilbrüche war damals im Verhältnis zur Zahl der überhaupt abgelegten Seile sehr groß. Vom Jahre 1877 an verschwanden die Hanfseile, von 1884 an die Aloëseile und von 1896 an die Eisenseile. Von da an finden sich nur noch Stahlseile, und zwar überwiegen weitaus die Rundseile über die Bandseile. Die Zahl der Seilbrüche nimmt fortwährend ab; namentlich das Verhältnis der gebrochenen zu den abgelegten Seilen wird immer günstiger. Das Schaubild ist somit ein ausgezeichnetes Zeugnis für die rasche Entwicklung der Seilindustrie.
Eine durchgreifende Wandlung hat sich im Laufe der Entwicklung hinsichtlich des Baumaterials und der Herstellung der Fördermaschinen vollzogen.
Die Göpel- und Wasserrad-Fördermaschinen vom 15. bis zum Beginn des 19. Jahrhunderts waren in fast allen ihren Teilen aus Holz ausgeführt; Schmiedeeisen wurde nur zu Klammern und Zapfen verwendet, Gußeisen kam überhaupt nicht vor. Die Maschinen wurden nicht in einer Maschinenfabrik sondern an der Baustelle hergestellt und lediglich örtlichen Verhältnissen angepaßt. Die primitive Formgebung entsprach den rohen Herstellungsmitteln.
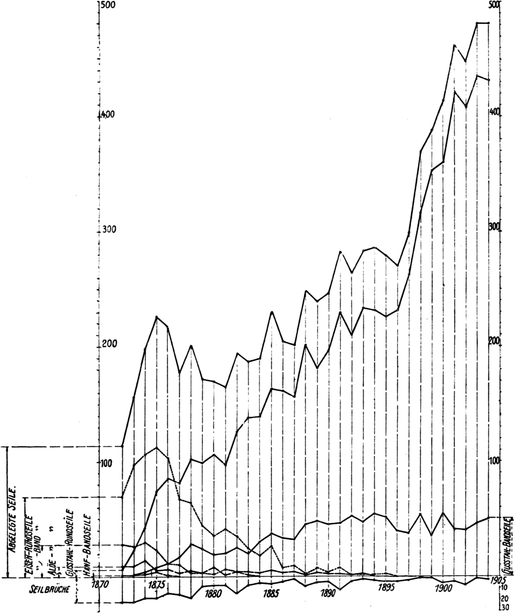
Fig. 43.
Bei den Dampffördermaschinen verschwand bald Holz vollständig, Gußeisen wurde in großem Umfang verwendet. Die Herstellung wurde in die Maschinenfabrik verlegt.
Die Formgebung wurde eine sehr vollkommene: sie entsprach nicht nur der Herstellung und dem allgemeinen Gebrauchszweck, sondern sie ging im einzelnen auch darauf aus, die Instandhaltung und Reinhaltung der Maschine möglichst zu erleichtern, wodurch die Maschinen ein sauberes und demgemäß elegantes Aussehen gewannen.
Aber noch war jede Maschine eine Einzelkonstruktion, für die höchstens einzelne vorhandene Modelle von Zylindern u. dgl. verwendet wurden, die im übrigen aber meist für jeden Einzelfall besonders entworfen wurde unter weitgehendster Berücksichtigung der Sonderwünsche des Bestellers. Manche Bergbaureviere hatten geradezu ihren Sondertyp.
Kennzeichnend für diese Maschinen war auch, daß viele Teile, namentlich die Bremsteile, die Steuerungsteile, die Sicherungselemente nicht starr mit der Maschine verbunden waren, sondern für sich auf das Fundament geschraubt wurden. Es war daher nicht möglich, die Maschine in der Fabrik vollständig zu montieren; es blieb vielmehr dem Monteur an der Baustelle ein großer Teil der Anpaßarbeit und der Verantwortung.
Dabei blieb es bis zur Einführung des elektrischen Betriebes. Bei diesem tritt das Bestreben in den Vordergrund, Walzeisen in umfangreichstem Maße zu verwenden, nicht nur für die Seilscheiben und Trommeln, sondern auch für die Lagerrahmen der Maschine. Der Einfluß der Elektrotechnik macht sich auch bereits in dem Bestreben bemerkbar, eine Normalisierung der Maschinen herbeizuführen, d. h. die Maschine nicht mehr für jeden Einzelfall besonders zu entwerfen, sondern sie nach Normen mit modernen Herstellungsmethoden zu bauen und dadurch an Herstellungskosten zu sparen, genauere Arbeit zu erzielen und geringere Lieferzeiten zu ermöglichen. Dieses Bestreben macht sich namentlich in den Einzelheiten bemerkbar: Steuerstand, Teufenzeiger und Bremsen erhalten typische Gestalt. Die Maschine wird von vornherein so entworfen, daß sie allen örtlichen Verschiedenheiten gerecht wird, so daß eine Anpassung für jede Einzelausführung entbehrlich wird. Sondertypen für Reviere sind bei dem heutigen Aktionsradius der großen Werke unmöglich. Neuerdings macht sich auch das Bestreben bemerkbar, die Fördermaschine ebenso wie andere durchgebildete Maschinen als in sich geschlossene Maschinen zu bauen, d. h. Einzelteile zu vermeiden, die für sich auf das Fundament geschraubt werden müssen. Zweck dieser Bestrebung ist Verlegung aller Anpaßarbeit in die Maschinenfabrik, wo sie viel genauer und billiger hergestellt und sicherer geprüft werden kann als auf der Baustelle. Die Formgebung strebt äußerste Zweckmäßigkeit in Herstellung und Gebrauch sowie möglichst ruhige und übersichtliche Erscheinung an.
In jüngster Zeit sind mehrfache Vorschläge gemacht worden, die Förderung dadurch leistungsfähiger zu gestalten, daß zahlreiche, stetig bewegte Fördergefäße angewendet werden. Dies wäre erreichbar entweder durch Becherwerke oder durch Kletteraufzüge. Diese Vorschläge sehen verlockend aus, führen in der Einzelkonstruktion aber auf zahlreiche Schwierigkeiten; zu einer Ausführung ist es bisher nie gekommen.
Der wirtschaftliche Einfluß der Fördermaschine auf den Bergbaubetrieb ergibt sich am deutlichsten, wenn man die Göpelmaschine aus dem Jahre 1500 mit der Elektrofördermaschine aus dem Jahre 1903 vergleicht hinsichtlich ihrer Abmessungen, Leistungen, Anlagekosten und Betriebskosten. Dieser Vergleich ergibt sich aus folgender Gegenüberstellung:
Göpelförder- maschine 1800
Elektroförder- maschine 1903
Teufe
200 m
560 m
Nutzlast
550 kg
2200 kg
Höchstgeschwindigkeit
0,27 sekm
16 sekm
Höchste Leistung im Schacht gemessen
2 PS
470 PS
Höchste Leistung an der Welle gemessen
3 PS
ca. 1000 PS
Stündliche Lieferung
2,2 t
132 t
Anlagekosten der Fördermaschine
4000 M.
300000 M.
Gesamtbetriebskosten der Fördermaschine für die Tonne geförderte Kohle
0,25 M.
0,08 M.
Gesamtbetriebskosten für die Kilometer-Tonne
1,25 M.
0,14 M.
Verkaufspreis für die Tonne Kohle
34 M.
15 M.
Die Leistungsfähigkeit eines Bergwerks ist stets begrenzt durch die Leistung der Fördermaschine, es ist also die Fördermaschine das entscheidende Lebenselement für den Bergbaubetrieb. Die Schächte mit ihren Fördermaschinen haben für das Bergwerk dieselbe Bedeutung wie die Arterien und das Herz für den animalischen Körper. Bei größeren Teufen machen die Gesamtförderkosten, bestehend aus den Betriebskosten der Fördermaschine, aus den Besitzkosten des Schachtes und seines Zubehörs und aus den Kosten für die Wasserhebung, den Hauptanteil der Gestehungskosten der Kohle aus; man bezeichnet als »abbauwürdige Teufe« diejenige, bei der die Förderkosten im Verhältnis zu den Gesamtkosten noch nicht Übermäßig sind. Jede Vervollkommnung der Fördermaschinen in bezug auf die Gesamtförderkosten ist daher von unmittelbarer Bedeutung für den Verkaufspreis der Kohle.
Wenn man anderseits bedenkt, daß unsere gesamte moderne wirtschaftliche Entwicklung, und damit mittelbar die geistige auf der Ausnutzung der in der Kohle aufgespeicherten Sonnenenergie früherer Jahrtausende beruht, so wird die Bedeutung der Fördermaschine für die Volkswirtschaft deutlich sichtbar.
Im Jahre 1900 wurden in Deutschland insgesamt 149000 t gefördert. Würde die durchschnittliche Teufe, aus der diese Kohlen gefördert werden, 500 m betragen haben, so würde unter Annahme von 6000 Förderstunden im Jahre hierzu dies einer Arbeitsleistung entsprechen von
149788000000 kg × 500 m6000 Std. × 3600 Sek. × 75 = 46250 PS.
Unter Voraussetzung von täglich 8 Arbeitsstunden würden für diese Leistung rd. 150000 Pferde oder rd. 1500000 Menschen, also rd. ein Vierzigstel der Gesamtbevölkerung Deutschlands erforderlich gewesen sein.
B. Die Hebemaschinen im Hüttenwerk.
Die ersten Kulturstufen der Menschheit wurden nach dem Material, dessen Bearbeitung man damals verstand, als Steinzeit, Bronzezeit und Eisenzeit bezeichnet, weil sinnfällig mit dem vollkommenen Material auch die Kulturstufe eine höhere wurde. Im Grunde genommen gilt für das 19. Jahrhundert das Gleiche, wenn auch nur wenige sich dessen bewußt sind. Man könnte unbedenklich dieses Jahrhundert als das Zeitalter der Kohle und des Stahls bezeichnen; denn die Kohle bot dem 19. Jahrhundert die für seine Entwickelung kennzeichnende Maschinenkraft, und der Stahl bildete den unentbehrlichen Baustoff für die Maschinen, Eisenbahnen, Brücken, Dampfschiffe, Waffen und Werkzeuge dieses Jahrhunderts.
Zu Anfang des 19. Jahrhunderts unterschied sich die Gewinnung des Eisens noch wenig von dem Verfahren der Zeit um 1500: Hochöfen von geringen Abmessungen und primitivster Ausrüstung erzeugten das Roheisen; die Stahlbereitung besorgten zum größten Teil noch Herdfrischen, die nur mit kostspieligen Holzkohlen betrieben werden können; die Stahlerzeugung mit Steinkohlen in Puddelöfen wurde erst 1784 von Henry Cort erfunden. Für die Bearbeitung des schmiedbaren Eisens stand nur der einfache, vom Wasserrad getriebene Schwanzhammer zur Verfügung. Die sonstigen maschinentechnischen Hilfsmittel beschränkten sich auf Blasebälge und primitive Zylindergebläse, die ebenfalls durch Wasserräder betrieben wurden; die Hebemaschinen der damaligen Zeit bestanden aus Gichtaufzügen und aus Drehkranen allereinfachster Art.
Im 19. Jahrhundert tritt eine vollständige Umwandlung der Eisenerzeugung ein; der Hochofen nimmt in seinen Abmessungen fortwährend zu und wird vollkommener ausgerüstet; die Stahlerzeugung erhält durch die Einführung des Flußstahls an Stelle des Schweißstahls eine ungeahnte Ausdehnung; an Stelle des Schwanzhammers tritt das Walzwerk. Eine Fülle der verschiedenartigsten Hebemaschinen wird geschaffen, die allen Besonderheiten des Hüttenbetriebes angepaßt sind. All das zusammen führt zu einer gewaltigen Entwicklung der Eisenerzeugung, die in nachstehenden Zahlen ihren Ausdruck findet:
Roheisenerzeugung der Erde
Roheisenerzeugung Deutschlands
Anteil Deutschlands
im Jahre 1807
760000 t
25000 t
1⁄30
im Jahre 1899
40611000 t
9521000 t
1⁄5
Während also die Roheisenerzeugung der Erde im 19. Jahrhundert auf das 50fache gestiegen ist, ist in derselben Zeit der Anteil Deutschlands auf das mehr als 300fache gewachsen: die glänzende wirtschaftliche Entwicklung Deutschlands in diesem Jahrhundert findet in diesen Zahlen einen beredten Ausdruck.
Die Bedeutung des Eisens für den Volkshaushalt ergibt sich aus der Tatsache, daß der Verbrauch an Eisen auf den Kopf der Bevölkerung in Deutschland
im Jahre 1861
25 kg
im Jahre 1900
132 kg
betragen hat.
Mit dieser Ausdehnung der Eisenerzeugung geht eine Entwickelung ihrer Hebemaschinen Hand in Hand, die so vielgestaltig ist, daß eine Gliederung, entsprechend den einzelnen Stufen der Eisenerzeugung — Hochofen — Stahlwerk — Walzwerk — Verladung — erforderlich ist.
a) Die Hebemaschinen des Hochofens.
Aus der Zeit von 1500 bis 1800 sind uns keine Nachrichten über die damals gebräuchlichen Hilfsmittel bekannt. Da die Hochöfen jener Zeit in Gebirgsgegenden lagen, so bot sich als einfachstes Mittel die Anlage des Hochofens an einem Berghang, so daß die Erze aus dem Stollen über eine Brücke unmittelbar zur Gicht gefahren werden konnten, wie es heute noch bei Kalköfen gebräuchlich ist.
1. 1803 bis 1900: Antrieb durch Druckluft und Dampf.
Das Bild der St. Antonihütte — dem Anfang der heutigen Gutehoffnungshütte — aus dem Jahre 1835 (Fig. 44, entnommen aus Frölich »Die Werke der Gutehoffnungshütte«) zeigt uns die typische Erscheinung eines Hochofens aus dem Anfang des 19. Jahrhunderts. Die Abmessungen sind sehr bescheidene, die Höhe des Hochofens beträgt etwa 10 m. Aus dem Bild ist ersichtlich, daß der Ofen mit einem Gichtaufzug ausgerüstet ist.
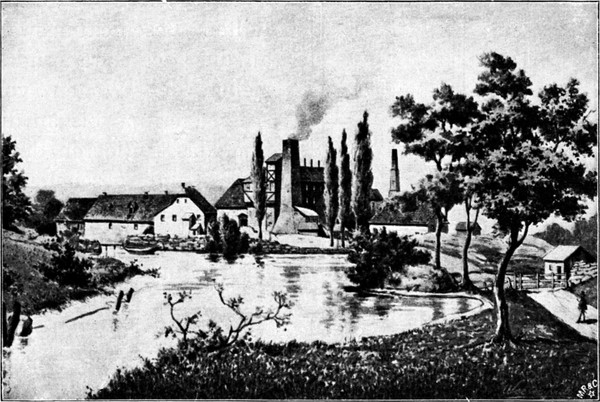
Fig. 44.
Es lag nahe, für den Betrieb der Gichtaufzüge die stets vorhandene Gebläseluft zu benutzen.
Fig. 45 (entnommen aus Hülße »Enzyklopädie« 1. Bd.) stellt einen derartigen mit Luftdruck betriebenen Gichtaufzug dar, der zu Chatlinot im Jahre 1839 in Betrieb war und in den Einzelheiten bereits eine gute Durchbildung erkennen läßt.
Diese Druckluftaufzüge fanden sowohl in Europa wie in den Vereinigten Staaten große Verbreitung. Sie waren sehr leistungsfähig, ließen aber hinsichtlich der Betriebskosten und der Betriebssicherheit zu wünschen übrig.
Als die Dampfmaschine in ihrer Steuerfähigkeit hinreichend durchgebildet war, um für schnellgehende Gichtaufzüge die erforderliche Sicherheit zu bieten, trat sie allenthalben an Stelle der Druckluftaufzüge, denen sie an Leistungsfähigkeit gleichkam, an Betriebssicherheit und Wirtschaftlichkeit überlegen war.
Mit der zunehmenden Höhe der Hochöfen — die bis zu 40 m stieg — nahm auch die Hubgeschwindigkeit der Gichtaufzüge zu, bis zu 2 sekm. Eine weitere Steigerung der Geschwindigkeit würde die Leistungsfähigkeit so verschwindend wenig steigern, daß sie zwecklos wäre.
Dagegen trat bald das Bedürfnis nach einer Vervollkommnung in anderer Hinsicht auf. Die einfachen Gichtaufzüge förderten lediglich die gefüllten Beschickungswagen bis an die Gicht, während das Abziehen der Wagen von dem Aufzuggerippe bis an die Gicht und das Entleeren der Wagen von Hand geschehen mußte. Diese Arbeit erforderte eine beträchtliche Zahl von Arbeitskräften und war wegen der ausströmenden Gichtgase zudem mit Gefahr verbunden. In den Vereinigten Staaten machte sich zuerst das Bestreben geltend, die Gichtaufzüge so zu gestalten, daß die Beschickungswagen selbsttätig in die Gicht entleert werden, so daß auf der Gicht keinerlei Bedienungsmannschaft gebraucht wird. Gleichzeitig ging man dazu über, die Dampfmaschine des Aufzuges durch den steuerfähigeren und sparsameren Elektromotor zu ersetzen.
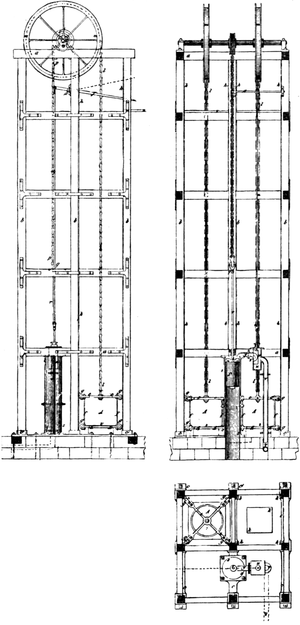
Fig. 45.
2. Von 1900 an: Elektrischer Betrieb.
Fig. 46 und 47 stellen einen sogenannten Schrägaufzug nach amerikanischer Bauart vor.
Die Schräglage des Aufzuggerüstes gewährt den Vorteil, daß der Beschickungswagen unmittelbar über die Gicht gelangt. Durch geeignete Gestaltung der Führungsschienen ist dafür gesorgt, daß der Wagen umkippt, sobald er in seine höchste Stellung gelangt ist. Neuerdings hat man zu weiterer Vereinfachung der Bedienung den Aufzug so gestaltet, daß in dem Augenblick des Umkippens gleichzeitig der Gichtverschluß selbsttätig geöffnet wird, so daß eine besondere Steuerung des letzteren nicht erforderlich ist. Fig. 48 zeigt eine derartige Ausführung der Firma Pohlig in Köln.
Die Schräglage des Aufzuges ist nicht unbedingt erforderlich; sie kann ersetzt werden durch ein Gerüst, welches vom Boden an zunächst lotrecht aufsteigt und dann in schlanker Krümmung über die Gicht führt. Diese Anordnung gewährt den Vorteil, daß sie eine geringere Grundfläche benötigt als der Schrägaufzug.
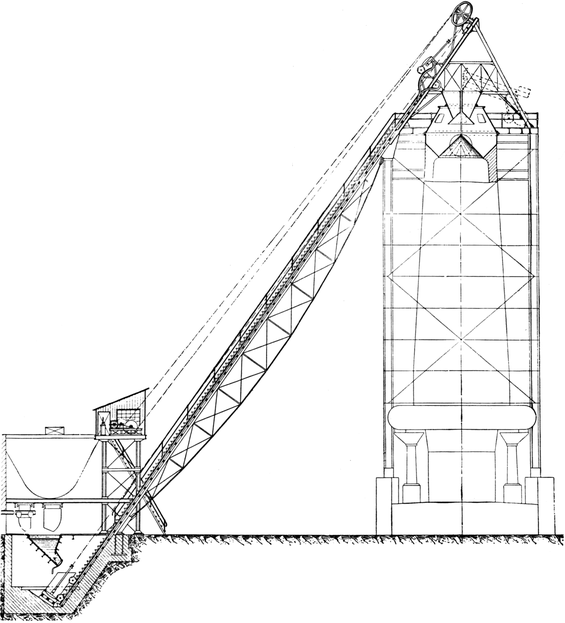
Fig. 46.
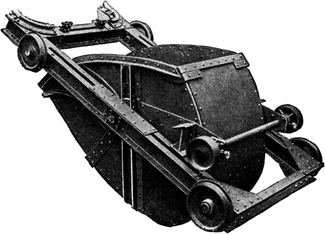
Fig. 47.
Der erzielte Fortschritt ergibt sich aus folgenden Vergleichswerten:
Druckluftaufzug mit Entleerung von Hand 1839
Elektrischer Schräg- aufzug mit selbst- tätiger Entleerung 1900
Hubhöhe
12 m
40 m
Nutzlast
200 kg
4000 kg
Hubgeschwindigkeit
1 sekm
1 sekm
Leistung, am Seil gemessen
3 PS
50 PS
Stündliche Förderung
2 t
80 t
Bedienungsmannschaft
7 Mann
3 Mann
Stündlich erzeugtes Roheisen
0,4 t
40 t
Verkaufspreis von 1 t Roheisen
160 M.
60 M.
b) Die Hebemaschinen des Stahlwerks.
Aus der Zeit von 1500 bis 1800 ist wenig zu berichten, weil die Stahlerzeugung damals auf das Verfahren des Herdfrischens sich beschränkte, das nur sehr kleine Mengen lieferte und darum Transportmittel für schwere Lasten nicht erforderte. Es lag einzig und allein die Aufgabe vor, die Deckel der Triebherde abzuheben. Da hiefür nur eine ganz kleine Geschwindigkeit notwendig war, so genügte ein Drehkran mit Handbetrieb vollständig für diesen Zweck.
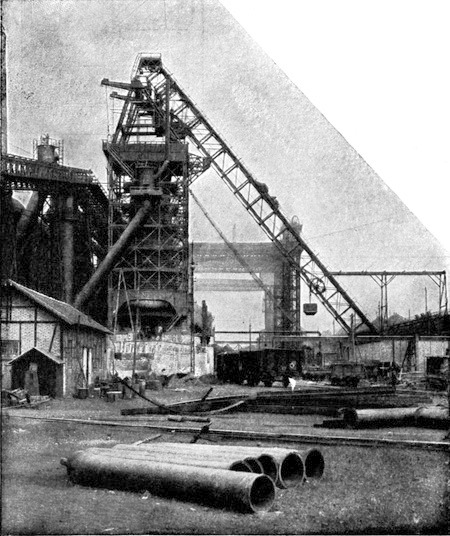
Fig. 48.
Das schon genannte Werk von Agricola aus der Zeit um 1550 überliefert uns eine deutliche Darstellung eines Drehkrans Fig. 49.
Der Kran ist mit Fuß- und Halszapfen auf dem Boden und an der Decke der Gießhalle gelagert. Gegenüber älteren Ausführungen zeigt er zum erstenmal die Anordnung einer verschiebbaren Laufkatze auf dem Ausleger. Die Verschiebung der Laufkatze kann jedoch nur vor dem Anheben der Last vorgenommen werden; solange der Kran arbeitet, ist die Laufkatze durch eine Sperrklinke festgestellt. Das Gerüst des Krans ist vollständig aus Holz unter sparsamer Verwendung von schmiedeeisernen Bändern zusammengefügt; die Triebwerkswellen sind aus Vierkanteisen, die Stirnräder aus Holz hergestellt.
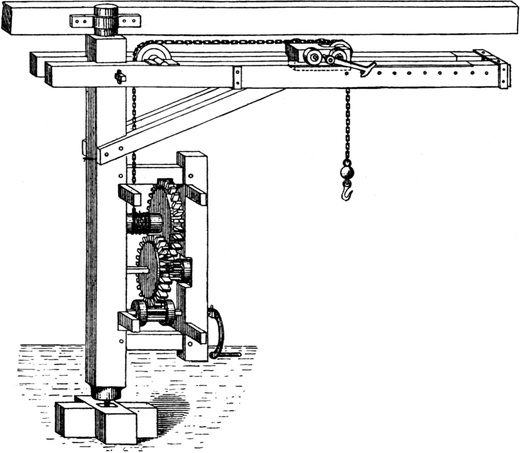
Fig. 49.
Die hier dargestellte Anordnung wurde in den folgenden drei Jahrzehnten für Gießereien eine so typische, daß diese Kranform geradezu als Gießkran bezeichnet wurde.
Fig. 50 zeigt einen Kran, der im Jahre 1827 in der Gießerei der Herren Manby und Wilson zu Charenton in Betrieb war (entnommen aus Dinglers Journal 1827, Bd. 23, Taf. 6). Er zeigt im wesentlichen den gleichen Aufbau wie der Kran von Agricola, nur ist das Krangerüst nicht aus Holz sondern aus Gußeisen hergestellt. Er verfügt bereits über eine Tragkraft von 6 t bei einer größten Ausladung von 6,5 m. Ein wesentlicher Fortschritt ist darin zu finden, daß die Laufkatze bei angehängter Last verschoben werden kann, was dadurch erreicht wurde, daß das feste Ende der Lastkette nicht an der Laufkatze, sondern am äußeren Ende des Auslegers befestigt wurde. Die Verschiebung wurde durch Zahnstange und Haspelrad bewirkt.
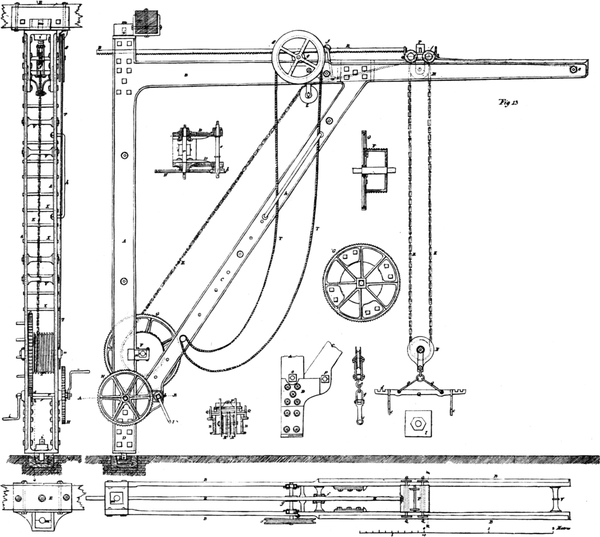
Fig. 50.
Neben derartigen Gußeisenkonstruktionen wurden auch noch hölzerne Krangerüste mit gußeisernen Verbindungsstücken bis über die Mitte des 19. Jahrhunderts hinaus ausgeführt. Im letzten Drittel des Jahrhunderts trat Walzeisen an die Stelle von Gußeisen und Holz; die typische Gestalt des Gießereidrehkrans wurde aber immer noch beibehalten, bis schließlich der elektrische Betrieb dem Laufkran die Überlegenheit verschaffte.
1. 1840 bis 1900: Antrieb durch Druckwasser.
Die im Jahre 1784 durch Cort erfundene Stahlerzeugung durch das Puddelverfahren erforderte keine maschinentechnischen Hilfsmittel, führte daher auch zu keiner weiteren Entwickelung dieser Mittel. Eine großzügige Gestaltung erhielt die Stahlerzeugung erst durch das Verfahren von Bessemer, das von diesem im Jahre 1855 erfunden wurde, und das nach Einführung der basischen Auskleidung durch Thomas und Gilchist im Jahre 1878 auch in Deutschland sich allgemein einbürgerte. Die Anforderungen, welche das Bessemerverfahren an die Transportmittel stellt, werden sofort erkennbar, wenn man die Anordnung eines Bessemerwerks sich vor Augen hält.
Fig. 51 (entnommen aus Frölich S. 25) stellt einen Schnitt durch das Bessemerwerk der Gutenhoffnungshütte dar. Man erblickt rechts die drehbare Birne, die ausgezogen in der Blasstellung, gestrichelt in der Gießstellung gezeichnet ist. Die Zufuhr des flüssigen Roheisens zur Birne wird durch fahrbare Gießkübel auf dem Geleis der Roheisenbühne bewirkt. In der Mitte der Halle ist das Geleis für den Gießkran angeordnet, in dessen Kübel die Birne nach Beendigung des Prozesses den flüssigen Stahl ausgießt. Unbedingtes Erfordernis für die erfolgreiche Durchführung des Verfahrens sind rasch arbeitende und betriebssichere Gießkrane. Die Stahlwerks-Gießkrane haben mannigfache Wandlungen durchgemacht; ihre Gestaltung war maßgebend für die Anordnung des Stahlwerks.
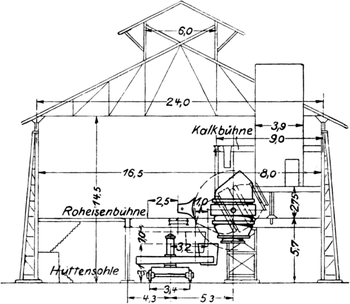
Fig. 51.
Neben schneller und sicherer Bewegung des Gießkübels in lotrechter und wagrechter Richtung sind größte Einfachheit und Unempfindlichkeit gegen Staub unerläßliche Betriebsbedingungen für Gießkrane. Der Dampfbetrieb mit seinen mehrfachen Getrieben und seiner umständlichen Bedienung ist für diesen Zweck kaum geeignet.
Um so mehr kam der einfache und sichere Druckwasserantrieb den Anforderungen des Stahlwerkbetriebs entgegen.
Den Vorläufer des Druckwasserkrans bildet die hydraulische Presse, die von Bramah im Jahre 1796 erfunden wurde. Aus dem Jahre 1826 liegt eine Veröffentlichung vor, aus welcher hervorgeht, daß Bramah bereits einen Kran mit Druckwasserantrieb konstruiert hat, wenn auch zunächst in einer Form, die dem gewöhnlichen Handantrieb gegenüber kaum einen Vorteil bot.
Fig. 52 (entnommen aus Nicholson »Der praktische Mechaniker«, Fig. 386) stellt diesen ersten Versuch dar. Durch eine Handpumpe wird Druckwasser in einen Treibzylinder gepreßt, dessen Kolben mit einer Zahnstange gekuppelt ist, die ihrerseits die Seiltrommel durch ein Stirnrad in Umdrehung versetzt.
Im Jahre 1846 setzte Armstrong in Newcastle einen Kran in Betrieb, der durch das der städtischen Leitung entnommene Druckwasser gespeist wurde.
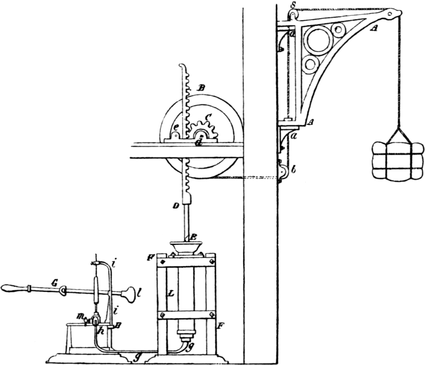
Fig. 52.
Das Grundsätzliche dieses Betriebes ist aus Fig. 53 zu erkennen. Das Wasserwerk pumpt Wasser aus einem Brunnen in einen Hochbehälter. Von diesem strömt das Wasser in das Leitungsnetz und zwar mit einem Druck, welcher der Höhenlage des Behälters über den Verbrauchsstellen abzüglich der Reibungswiderstände im Leitungsnetz entspricht. Durch eine geeignete Steuerung — Schieber oder Ventil — wird entweder das Druckwasser in den Treibzylinder geleitet, um die Last zu heben, oder es wird der Treibzylinder abgesperrt, um die Last in gehobener Stellung festzuhalten, oder es wird schließlich der Treibzylinder in die Abwasserleitung entleert, um die Last zu senken.
Da die Wasserpressung in der städtischen Wasserleitung wegen der unregelmäßigen Entnahme stark schwankt, so stellte Armstrong später in Grimsby einen besonderen Wasserturm auf.
Der Einfachheit des Hochbehältersystems steht der Nachteil gegenüber, daß der Wasserdruck von der Höhenlage abhängig ist, daher meist nicht größer als zwei Atmosphären sein kann, daß infolgedessen große Querschnitte des Treibzylinders und der Leitungen erforderlich sind, und daß hierdurch die Anlagekosten außerordentlich hoch werden. Infolge der hohen Besitzkosten wird der Preis des Druckwassers aus städtischen Leitungen in den meisten Fällen so hoch, daß die Verwendung desselben zu Kraftzwecken unwirtschaftlich erscheint.
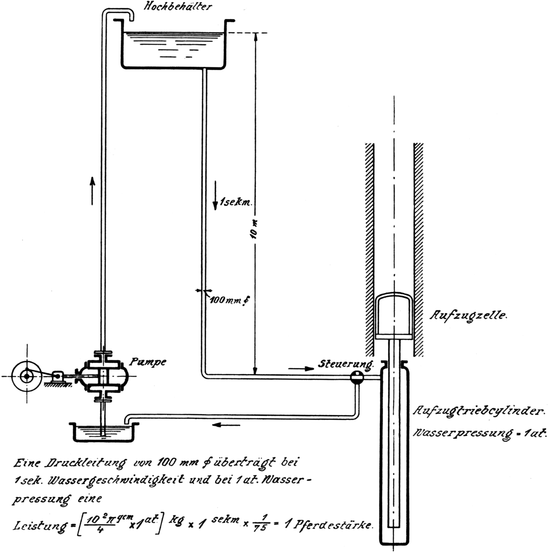
Fig. 53.
Armstrong suchte nun die Wirtschaftlichkeit dadurch zu verbessern, daß er den offenen Hochbehälter durch einen geschlossenen Windkessel ersetzte, in den durch die Pumpe Wasser gepreßt wird, Fig. 54. Da bei diesem System der Wasserdruck nicht durch das Eigengewicht des Wassers, sondern durch die Spannkraft der eingeschlossenen und zusammengepreßten Luft erzeugt wird, so muß naturgemäß mit steigendem Wasserstand im Windkessel die Pressung zunehmen, mit fallendem Wasserstand abnehmen. Der Wasserdruck wird daher um so veränderlicher sein, je kleiner der Windkessel ist.
Dieses System gestattet, Pressungen bis zu 10 Atm. anzuwenden, ermöglicht daher eine weitgehende Verkleinerung der Leitungsquerschnitte und der Treibzylinder, so daß die Anlagekosten wesentlich verringert werden. Für noch höhere Pressungen ist das System nicht verwendbar, weil bei höherem Druck die Luft im Windkessel sehr bald vom Wasser absorbiert wird.
Armstrong gab den Versuch mit Windkessel sehr bald auf, weil er den Wasserdruck allzu veränderlich fand; vermutlich war der Windkessel zu klein ausgeführt. Dagegen wurde dieses System später in Amerika für den Betrieb von Aufzügen sorgfältig durchgebildet und viel verbreitet.
Fig. 54.
Im Jahre 1851 kam Armstrong auf den Gedanken, den Wasserdruck dadurch zu erhöhen, daß an Stelle des Hochbehälters ein Treibzylinder verwendet wurde, dessen Kolben durch ein Gewicht belastet war. Es entsteht dann eine Anordnung, wie sie in Fig. 55 schematisch dargestellt ist. Ein Pumpwerk preßt Wasser aus einem Vorratsbehälter in einen Akkumulator, d. h. in einen Zylinder mit gewichtsbelastetem Kolben. Der Wasserdruck entspricht dem Querschnitt und der Belastung dieses Kolbens. Aus dem Akkumulatorzylinder strömt das Druckwasser in das Leitungsnetz und wird aus diesem den Kranen durch geeignete Steuerungen zugeführt. Sind alle Krane abgesperrt, so steigt der gewichtsbelastete Kolben des Akkumulators unter der Einwirkung des Pumpwerks. Sobald ein Kran dem Leitungsnetz Druckwasser entnimmt, sinkt der Kolben des Akkumulators wieder herab; das Wasser steht stets unter gleicher Pressung. Eine besondere Vorkehrung sorgt dafür, daß bei höchster Stellung des Akkumulatorkolbens die Pumpe selbständig stillgesetzt wird, damit der Kolben nicht aus dem Zylinder herausgetrieben wird; sobald der Kolben wieder sinkt, setzt sich die Pumpe selbsttätig wieder in Gang. Die Belastung des Akkumulators wird in der Regel so bemessen, daß die Wasserpressung 50 Atm. beträgt; ausnahmsweise steigert man die Pressung bis auf 100 Atm.
Fig. 55.
Für Stahlwerke fand der Druckwasserantrieb mit Akkumulator schon vor der Mitte des 19. Jahrhunderts Anwendung. Die Gießkrane erhielten durch Cockerill in Seraing eine eigenartige Gestaltung, die allgemein Verbreitung fand.
Fig. 56 (entnommen aus Ernst »Hebezeuge«, Taf. 82) stellt diesen Typ dar, der dadurch gekennzeichnet ist, daß der Treibzylinder gleichzeitig als Krangerüst dient. Der Zylinder ist im Boden verankert; der Tauchkolben führt sich in dem Grundring der Stopfbüchse und in einem zweiten in Zylindermitte eingefügten Halsring und ist dadurch befähigt, in jeder Hubstellung ein Biegungsmoment auf den Zylinder zu übertragen. Starr mit dem Tauchkolben verbunden ist ein Ausleger, der auf der einen Seite den Gießkübel von 11 t Inhalt, auf der andern ein Gegengewicht trägt, welches das Moment der Nutzlast zur Hälfte ausgleicht. Durch Einleiten von Druckwasser in den Zylinder wird der Tauchkolben mit Ausleger und Kübel gehoben; die Schwenkung des Auslegers wird durch ein Handtriebwerk bewirkt, die Entleerung des Kübels wird ebenfalls von Hand besorgt. Die Anordnung ist durch ihre außerordentliche Einfachheit bemerkenswert.
Der Druckwasserzuleitung wegen mußten die Gießkrane stets feststehend angeordnet werden. Der Gießkübel konnte daher nur die Ringfläche bestreichen, in deren Mittelpunkt der Kran gestellt war. Die Gießformen mußten infolgedessen in dieser Ringfläche angeordnet werden, die Bessemerbirne am Rande der Ringfläche. Die Eigenart des Krans bedingte daher die Anordnung des Stahlwerks. Naturgemäß entstanden zwischen den Ringflächen tote Ecken, die nicht ausgenutzt werden konnten.
Fig. 56. ❏ GRÖSSERES BILD
Fig. 56 (linker Teil).
Fig. 56 (rechter Teil).
Fig. 57.
Diesem Nachteil suchte man später in der Weise abzuhelfen, daß man den flüssigen Stahl aus der Birne nicht unmittelbar dem Gießkran übergab, sondern daß man zwischen den Birnen und den Gießkranen ein Geleise anordnete. Auf diesem Geleise lief ein Gießwagen mit Dampfbetrieb, der den Stahl von den Birnen zu den einzelnen Gießkranen förderte; der Gießwagen goß den Stahl in die Kübel der Gießkrane aus, es war ein zweimaliges Ausgießen erforderlich. Die Gießkrane selbst wurden nun so gestaltet, daß sie die Grundfläche so viel wie irgend möglich freiließen, und daß sie anderseits eine möglichst breite Ringfläche bestrichen. Diese Forderungen führten zu der in Fig. 57 dargestellten Anordnung von Stuckenholz in Wetter a. Ruhr, bei welcher der Treibzylinder von dem Krangerüst getrennt ist. Das Gerüst ist aus Walzeisen so gebildet, daß möglichst wenig Raum verloren geht. In einem feststehenden, aus Walzeisen genieteten Unterbau ist drehbar die Kransäule gelagert, die als Kastenträger ausgebildet ist. Hinter ihr ist der Hubzylinder stehend montiert, der mittels Drahtseilflaschenzugs den Gießkübel hebt. Liegend auf dem Ausleger ist ein doppelt wirkender Treibzylinder angeordnet, dessen Kolbenstange die Laufkatze verschiebt. Neben ihm liegt ein dritter Zylinder, dessen gleichfalls doppelt wirkende Kolbenstange als Zahnstange ausgebildet ist und vermittelst Ritzel und Zahnkranz die Schwenkbewegung des Auslegers herbeiführt. Alle Triebwerksteile liegen frei zugänglich und so hoch, daß sie dem Einfluß des Staubes möglichst entzogen sind.
2. Von 1900 an: Elektrischer Betrieb.
Völlige Freiheit in der Anordnung des Stahlwerks konnte nur dann gewonnen werden, wenn es gelang, die Gießkrane selbst fahrbar einzurichten. Der Druckwasserbetrieb schloß diese Möglichkeit aus, der Zuleitung wegen.
Der Dampfkran war für den anstrengenden Gießbetrieb zu verwickelt in seinem Getriebe und zu umständlich in seiner Steuerung. Lösbar wurde die Aufgabe erst nach Einführung des elektrischen Betriebes, der durch die Kontaktleitung die notwendige freie Beweglichkeit und durch seine Steuerfähigkeit die erforderliche Betriebseinfachheit und Sicherheit gewährte. Sobald die Einzelheiten des elektrischen Kranbetriebes genügend dem derben Hüttenbetrieb angepaßt waren, entstanden in rascher Folge neue Gestalten von Gießkranen.
Fig. 58.
Fig. 58 stellt zunächst eine Ausführung der Union-E.-G. dar, die dem Dampfkran nachgebildet ist. Der Kran läuft auf einem Breitspurgeleise und trägt einen Ausleger, der gehoben und geschwenkt werden kann, und auf dem die fahrbare und kippbare Gießpfanne ruht. Fünf Elektromotoren betätigen die genannten fünf Bewegungen des Kübels bzw. des Krans. Die Anordnung befriedigt alle Anforderungen des Hüttenbetriebes: sie ist frei beweglich, betriebssicher und vollkommen steuerfähig. Eine Vervollkommnung war jedoch insofern möglich, als der von dem Breitspurgeleise beanspruchte Raum einen beträchtlichen Teil des Hallenquerschnitts in Anspruch nahm. Dieser Raum konnte gewonnen werden dadurch, daß man die beiden Schienen auf Konsolen an den Hallenwänden lagerte und den Kranwagen als eine Brücke ausbildete, welche die ganze Halle überspannte. Dadurch wurde gleichzeitig die Möglichkeit gewonnen, dem Gießkübel noch eine Bewegung quer zur Halle zu erteilen und so ein breites Rechteck zu bestreichen.
Fig. 59. ❏ GRÖSSERES BILD
Fig. 59 zeigt eine Ausführung dieser Art von Stuckenholz, die über eine Tragkraft von 15 t verfügt. Derartige Laufkrane mit großen Geschwindigkeiten wurden erst durch die Einführung des elektrischen Betriebes möglich, denn einen Dampfkessel hätte man auf einem so hoch gelegenen Kran kaum in einwandsfreier Weise aufstellen können; die mechanische Zuführung der Energie durch Wellen oder Seile hingegen erlaubte die Anwendung von nur sehr kleinen Geschwindigkeiten, die für ein Stahlwerk nicht im entferntesten ausgereicht hätten.
Von der Notwendigkeit schnellarbeitender Hebemaschinen für ein modernes Stahlwerk kann man sich eine Vorstellung machen, wenn man sich den Umfang und die Schnelligkeit des Betriebes vergegenwärtigt. Ein modernes Bessemerwerk leistet mit zwei Birnen von je 10 t Inhalt 2000 t Stahl im Tag; dementsprechend muß alle 15 Min. eine Birne entleert werden. Hiervon entfallen 4 Min. auf das Füllen und Aufrichten der Birne, 9 Min. auf das eigentliche Blasen, die übrigen 2 Min. stehen zur Verfügung für das Senken der Birne, das Ausgießen des Stahls und der Schlacke und das Aufrichten in die Füllstellung. Das flüssige Roheisen wird durch einen Gießwagen von 20 t Inhalt mit einer Fahrgeschwindigkeit von 2 m in der Sekunde zugeführt, der flüssige Stahl durch einen Gießkran von 10 t Kübelinhalt, also 15 t Tragkraft in die Kokillen gegossen. Für diesen ganzen Betrieb sind an Mannschaft erforderlich: ein Gießmeister und ein Birnensteurer auf der Steuerbühne, ein Steuermann auf dem Gießwagen und ein zweiter auf dem Gießkran. Trotz der Geschwindigkeit, mit der die gewaltigen Massen bewegt werden, vollzieht sich alles mit größter Ruhe: ein überzeugender Beweis dafür, daß bei einem vollkommenen Maschinenbetrieb alle menschliche Handlangerarbeit ausgeschaltet ist, so daß der Mensch das Getriebe nur steuert und beherrscht, nicht ihm dient.
Neben dem Bessemerverfahren gewann für hochwertigen Stahl das Siemens-Martin-Verfahren bald eine solche Verbreitung, daß auch hierfür Maschinenkraft den Transport übernehmen mußte. Die Ansprüche, welche an diesen gestellt wurden, lassen sich aus dem Querschnitt eines Martin-Werks sofort herauslesen.
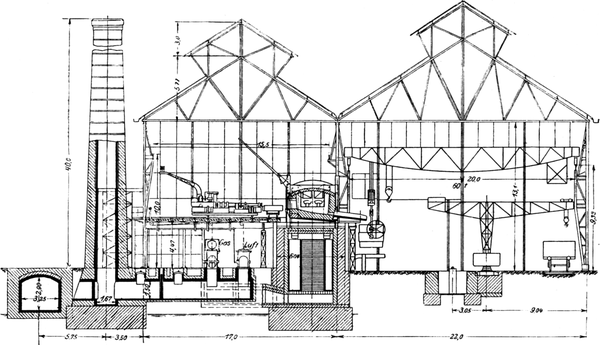
Fig. 60.
Fig. 60 (entnommen aus Fröhlich S. 34) stellt einen solchen Querschnitt dar, und zwar den des Stahlwerks der Gutenhoffnungshütte in Oberhausen. Die Roheisenmasseln und Eisenpackete werden auf der Bühne links oben durch einen sog. Chargierkran in den Siemens-Martin-Ofen eingeführt; der fertige Stahl läuft in den Gießkübel auf der rechten Seite, der von einem elektrischen Laufkran transportiert wird. Die erkalteten Stahlblöcke werden schließlich durch einen feststehenden Drehkran in die Eisenbahnwagen verladen.
Der in diesem Schnitt dargestellte Chargierkran läuft auf einem Breitspurgeleise und wird durch eine Kontaktleitung mit elektrischem Strom versorgt. Ein seitlich vorragender Arm trägt die Mulde, die außerhalb der Halle mit Roheisen gefüllt wird. Der Kran fährt in die Halle vor den zu ladenden Ofen, schiebt seinen Arm soweit seitlich heraus, daß die Mulde in den Ofen gelangt, senkt den Arm bis nahe an die Sohle des Ofens, dreht dann den Arm um seine Längsachse, so daß das Roheisen aus der Mulde in den Ofen fällt, und zieht schließlich den Arm leer zurück. Zuweilen kann auch der Arm noch nach der Seite um einen kleinen Winkel geschwenkt werden. Sämtliche Bewegungen werden durch einen einzigen Steuermann ausgeführt.
Fig. 61 (entnommen aus der Zeitschrift »Elektrische Bahnen und Betriebe«) zeigt eine gleichartige Ausführung. Auch hier ist die Chargiermaschine als Breitspurkran ausgeführt.
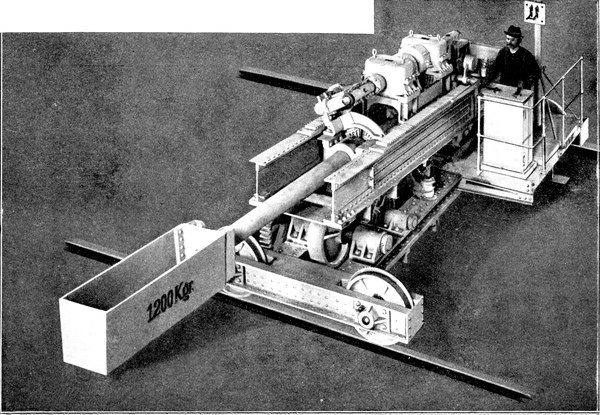
Fig. 61. ❏ GRÖSSERES BILD
Fig. 62 läßt erkennen, daß bei dieser Ausführung der Duisburger M. A. G. der Kranwagen als weitgespannte fahrbare Brücke ausgeführt ist, deren Laufkatze in der Querrichtung beweglich ist und an ihrem unteren Ende den Ladearm trägt. Der Steuermann beherrscht von seinem Standplatze aus sämtliche Bewegungen: Längsfahrt und Querfahrt der Laufkatze, Heben und Schwenken des Arms, Entleeren der Mulde. Diese Ladekrane werden bis zu 3 t Tragkraft der Mulde ausgeführt.
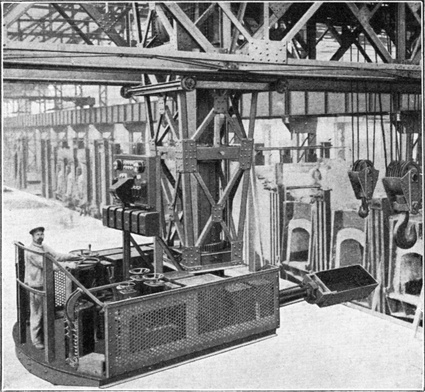
Fig. 62.
c) Die Hebemaschinen des Walzwerks.
Bis zu der Zeit um 1800 wurde das schmiedbare Eisen nur mit dem vom Wasserrad getriebenen Schwanzhammer bearbeitet; es konnten daher nur Stücke von geringen Abmessungen hergestellt werden, die von Hand transportiert wurden. Auch nach Einführung der Walzwerke begnügte man sich lange Zeit mit Hilfsvorrichtungen allereinfachster Art, die von Hand betätigt wurden.
Der Betrieb eines solchen einfachen Walzwerks, wie es um die Mitte des 19. Jahrhunderts typisch war, ist erkennbar aus einer durchaus treuen Urkunde, nämlich aus dem berühmten Bilde Adolf Menzels: »Eisenwalzwerk« aus der Nationalgalerie, das im Jahre 1875 entstanden ist.
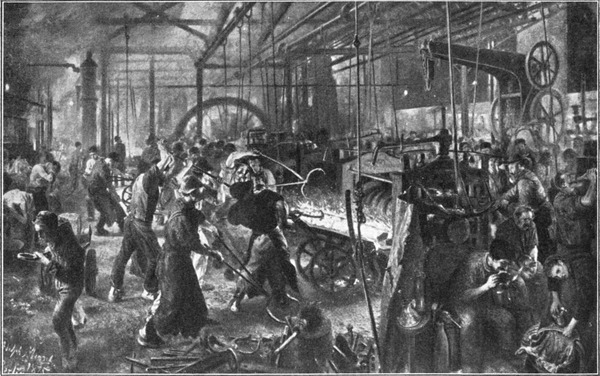
Fig. 63 (Mit Genehmigung der Photographischen Gesellschaft Berlin.)
Fig. 63. Aus diesem Bild ist deutlich zu entnehmen, wie der aus den Walzen kommende Block von den Arbeitern mit Zangen aufgefangen und auf die sog. Blockkarre geladen wird, die von Hand geschoben den Block zu dem nächsten Walzengerüst bringt. Irgendwelche Hebe- oder Transportvorrichtungen sind nicht vorhanden. Im Hintergrund ist wohl ein eiserner Handdrehkran sichtbar, er dient aber nicht zum Transport der Walzstücke, sondern lediglich zum Auswechseln der Walzen. Kennzeichnend für die damaligen Verhältnisse sind der beengte Raum, die dürftige Beleuchtung, die große Arbeiterzahl im Vergleich zu den geringen Abmessungen des Walzwerks, die mangelnde Fürsorge für die Unterbringung der abgelösten Arbeiter. Eine ausführliche Beschreibung könnte nicht im entferntesten die damalige Zeit so scharf beleuchten, wie dieses in allen Einzelheiten treue, im Gesamteindruck packende Bild.
Als allmählich die Abmessungen der Walzwerke und der verarbeiteten Stücke sich steigerten, führte man einfache Hebe- und Transportvorrichtungen mit Dampfbetrieb ein: feststehende Rollgänge, bestehend aus einer großen Zahl in einem Rahmen hintereinander angeordneten, stetig gedrehten Rollen, welche die Blöcke in wagrechter Richtung fortschoben. Ferner Hebetische und Dachwippen, die den aus dem unteren Walzenpaar kommenden Block so weit hoben, daß er zwischen das obere Paar gelangen konnte, und die durch einen einfachen Dampfzylinder betrieben wurden.
Von 1900 an: Elektrischer Antrieb.
Bei den genannten einfachen Dampfhebevorrichtungen blieb es, bis eine Energieform zur Verfügung stand, die nicht wie der Dampfzylinder und die Dampfmaschine an einen festen Standplatz gebannt war, sondern die eine freie Beweglichkeit der Hebemaschinen gewährte und dadurch völlig neue Arbeitsmöglichkeiten schuf.
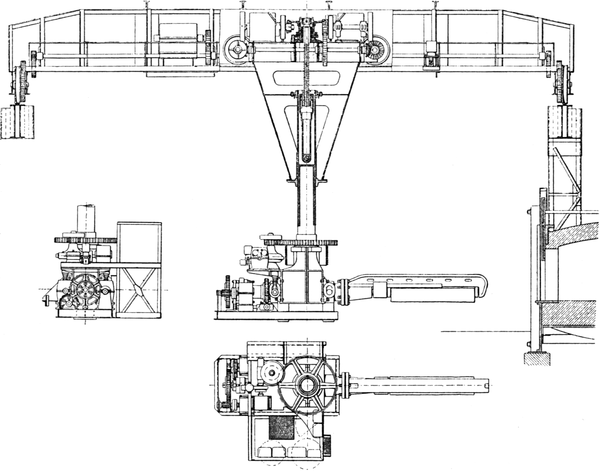
Fig. 64a.
Für den Transport von dem Blocklager nach dem Wärmeofen und von diesem nach dem Walzwerk wurden zunächst besondere Krane geschaffen, die gewissermaßen eine ins Riesenhafte vergrößerte Schmiedezange vorstellen, die, von einem Manne gesteuert, nach allen Seiten beweglich ist und durch Elektromotoren betrieben wird. Eine Kontaktleitung führt dem Kran an allen Stellen seiner Laufbahn den elektrischen Strom zu, so daß er nicht nur innerhalb der Walzwerkshalle, sondern unter Umständen auch außerhalb derselben sich bewegen kann. Je nach der Örtlichkeit wird der Kran als Deckenlaufkran oder als Breitspurkran ausgeführt.
64a, b, c zeigen einen derartigen Blockeinsetzkran, ausgeführt von Stuckenholz, der als Deckenlaufkran ausgebildet ist und Blöcke bis zu 2 t Gewicht fassen kann. Auf dem Bild ist deutlich der zangenartige Arm zu erkennen, der den Block an beiden Enden faßt. Der Arm selbst kann gehoben, geschwenkt und quer und längs gefahren werden.
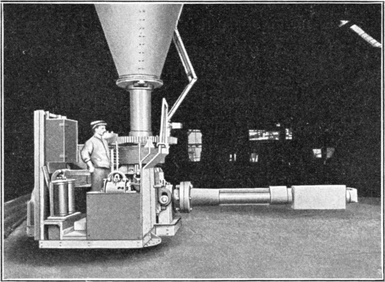
Fig. 64b.
Fig. 65 stellt ebenfalls einen Blockeinsetzkran dar, der indessen Blöcke bis zu 20 t Gewicht zu tragen vermag. Da er auch außerhalb der Walzwerkshalle arbeiten muß, ist er als Breitspurkran gebaut. Um ein umfangreiches Netz von Kontaktdrähten zu vermeiden, ist hier noch der Dampfbetrieb beibehalten worden. Der Block ruht auf einem Schnabel, der mit Tragrollen ausgerüstet ist. Ein verschiebbarer Schuh schiebt den Block von dem Schnabel herunter in den Ofen bzw. zwischen die Walzen, und ein über den Block gelegter Bügel zieht den Block aus dem Ofen auf den Schnabel. Der Kran läuft mit einer Geschwindigkeit von 2 m in der Sekunde auf seinem Geleise.
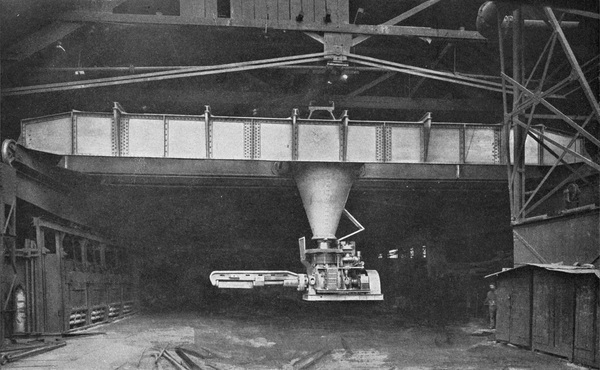
Fig. 64c. ❏ GRÖSSERES BILD
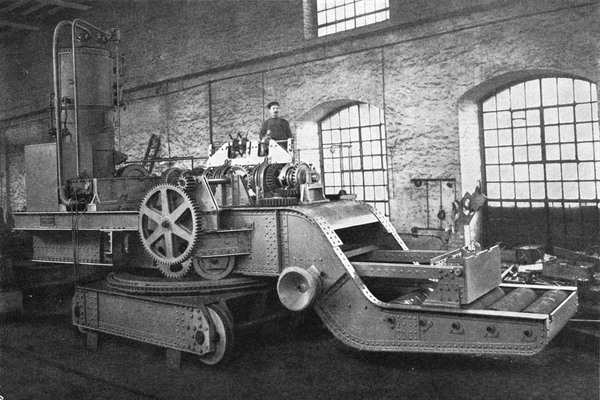
Fig. 65. ❏ GRÖSSERES BILD
Fig. 66 ist die Darstellung eines von Stuckenholz ausgeführten Blockeinsetzkrans von 6 t Tragkraft, der für Tieföfen bestimmt und demgemäß so eingerichtet ist, daß er den Block von oben fassen kann. Bei früheren Ausführungen war die hierzu dienende Zange an Seilen aufgehangen; es war dann ein Hilfsarbeiter erforderlich, der die Zange so über den Block streifte, daß sie den Block zu fassen vermochte. Die hier dargestellte neuere Ausführung macht den beschwerlichen und nicht ungefährlichen Handlangerdienst entbehrlich: die Zange hängt nicht an Seilen, sondern ist an einer starren Stange befestigt, die in einer Führung lotrecht verschoben und gedreht werden kann. Der im Steuerhaus befindliche Steuermann fährt mit dem Kran über den Block, stellt die Zange so, daß sie den Block ergreifen kann, hebt den Block heraus und fährt ihn zum Walzwerk. Die vier Bewegungen des Längsfahrens, Querfahrens, Hebens und Drehens werden durch ebensoviele Elektromotoren bewirkt, die der Kranführer von seinem Platz aus steuert. Zum Schutz gegen die von unten heraufstrahlende Wärme ist der Steuerstand mit wärmeisolierenden Platten bekleidet.
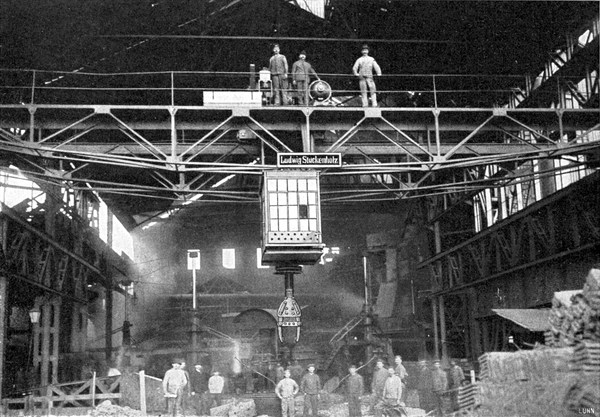
Fig. 66. ❏ GRÖSSERES BILD
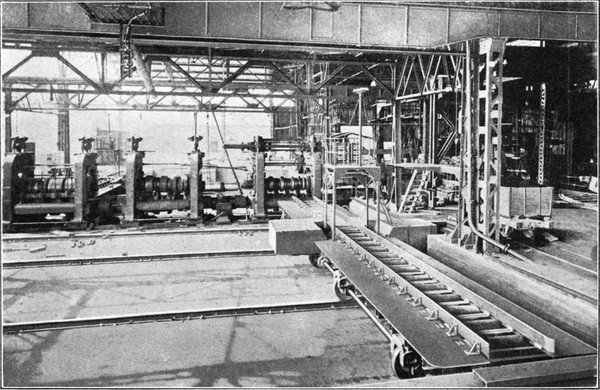
Fig. 67.
Den Transport von einem Walzengerüst zu einem zweiten hat man dadurch außerordentlich vereinfacht, daß man die Rollgänge fahrbar eingerichtet hat. Eine derartige Anordnung war unmöglich, solange man auf den Dampfantrieb angewiesen war; der elektrische Antrieb löste diese Aufgabe ohne Schwierigkeit. Es war nur notwendig, den Rollgangsrahmen mit Laufrädern auszurüsten und diese durch einen Elektromotor anzutreiben, während ein zweiter die Rollen selbst drehte. Der aus den Walzen schießende Block wird von den drehenden Rollen weitergeführt, dann durch Stillsetzen der Rollen festgehalten; nun wird der Rollgang quer bis vor das zweite Walzengerüst verschoben; die Rollen werden umgesteuert und der Block dadurch in der umgekehrten Richtung zwischen die Walzen geführt. Besondere Wendevorrichtungen gestatten außerdem ein Kanten des Blockes. Der höchst beschwerliche und gefahrvolle Handlangerdienst wird durch diese Hilfsvorrichtungen vollständig ausgeschaltet: ein neben dem Walzwerkssteuerer stehender Hilfssteuermann genügt für die Leitung des gesamten Triebwerks.
Fig. 67 läßt die Anordnung eines fahrbaren Rollgangs in der Friedenshütte zu Morgenroth in Oberschlesien erkennen, wo diese Konstruktion die erste Anwendung in Europa gefunden hat. Der Rollgang ist mit zwei Elektromotoren ausgerüstet, von denen der eine die Rollen mit 1,5 sekm, der andere das Fahrwerk mit 1–2 sekm Geschwindigkeit antreibt, und von denen jeder bis zu 60 PS leisten kann. Der Rollgang ist ausgeführt von der Duisburger Maschinenbaugesellschaft, der elektrische Antrieb von den Siemens-Schuckert-Werken.
Die gesteigerte Betriebsdichtigkeit stellte sehr bald die Forderung, die für das Auswechseln der Walzen erforderliche Zeit abzukürzen. Der alte Drehkran oder Bockkran mit Handbetrieb konnte dieser Forderung um so weniger genügen, als mit den zunehmenden Abmessungen auch die Walzen immer schwerer wurden und schließlich Gewichte bis zu 20 t erreichten.
Der fahrbare Dampfkran war aus wirtschaftlichen Gründen wenig geeignet für diese Aufgabe, weil die Fahrbarkeit einen eigenen Dampfkessel erforderte, der stetig unter Dampf gehalten werden mußte, aber nur während der Auswechslung tatsächlich Arbeit leisten konnte.
Um so besser konnte der elektrische Betrieb der gestellten Forderung entsprechen. Da Elektromotoren außerdem eine weit größere Freiheit in der Anordnung des Krangerüstes gewähren als der schwerfällige Dampfkessel, so läßt sich dieses ohne Schwierigkeit so gestalten, daß es möglichst wenig Grundfläche in Anspruch nimmt.
Fig. 68 stellt einen Kran dar, der diesem Bestreben entsprechend gestaltet ist. Der Kranwagen hat die Gestalt eines Portals, das den darunter liegenden Raum frei überspannt. Das Portal trägt eine Laufwinde, die besonders zum Auswechseln von Walzen bis zu 20 t Gewicht bestimmt ist, aber nebenher natürlich auch für allgemeinen Verladedienst benutzt werden kann.
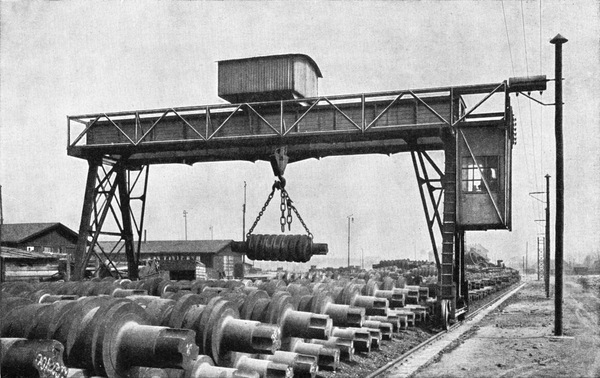
Fig. 68. ❏ GRÖSSERES BILD
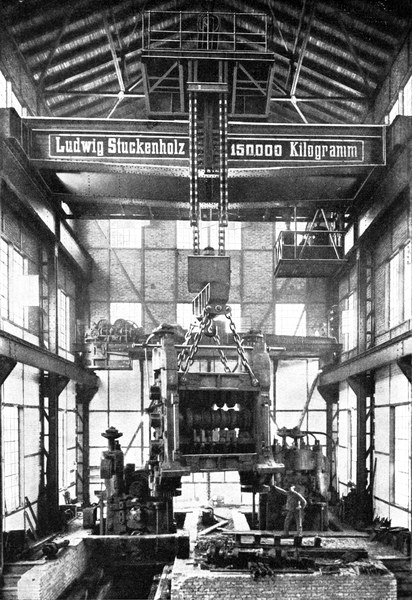
Fig. 69. ❏ GRÖSSERES BILD
Aber selbst diese vollkommene Lösung der Aufgabe entspricht noch nicht allen Betriebsverhältnissen. Dort, wo ein häufiger Wechsel der gewalzten Profile und damit der Walzen erforderlich ist, nimmt das Herausheben und Wiedereinlegen der Walzen trotz der rasch arbeitenden Krane immer noch einen unverhältnismäßig großen Teil der Zeit in Anspruch. Man ist daher neuerdings in den Rheinischen Stahlwerken in Meiderich dazu übergegangen, nicht mehr die Walzen aus ihrem Ständer zu heben, sondern das ganze Walzengerüst in einem Stück hochzunehmen, auf die Seite zu setzen und ein anderes, schon zusammengestelltes Walzengerüst an die Stelle des ersten zu heben. Während des Walzens wird dann das beiseite gestellte Gerüst mit den Walzen für die nächste Schicht versehen. Durch dieses Verfahren wird die für das Auswechseln des Gerüstes erforderliche Zeit bis auf 1½ Std. verkürzt. Allerdings muß der Kran nun so tragfähig sein, daß er das ganze Walzengerüst im Gewicht von 150 t zu heben vermag.
Fig. 69 zeigt eine derartige Ausführung von Stuckenholz. Da der Kran als Deckenlaufkran gebaut ist, so nimmt er keinerlei Grundfläche in Anspruch. Der Kran ist so bemessen, daß er mit einer Probelast bis zu 200 t geprüft werden konnte.
Die wirtschaftliche Bedeutung dieser Hilfsmittel wird deutlich erkennbar, wenn man die Betriebskosten eines alten Walzwerks mit Handlangerdienst vergleicht mit den Betriebskosten eines Walzwerks, das mit modernen Hebemaschinen ausgerüstet ist. (Nach »Stahl und Eisen« vom 1. Januar 1905.)
Altes Walzwerk mit Handlangerdienst:
Modernes Walzwerk mit Hebemaschinen:
Die Blöcke werden durch Handlanger in den Wärmofen eingesetzt und herausgezogen. Hierzu sind erforderlich:
Die Blöcke werden mit einem Einsetzkran in den Wärmofen eingesetzt und herausgezogen. Hierzu sind erforderlich:
1 Vorarbeiter und
1 Steuermann,
5 Taglöhner.
1 Einsetzkran. Anlagekosten = 12500 M.
Die Blöcke werden durch Handlanger zwischen die Walzen geschoben, mit Zangen und Blockkarre aufgefangen und seitwärts transportiert. Hierzu sind notwendig:
Die Blöcke werden durch zwei fahrbare Rollgänge zwischen die Walzen geschoben, aufgefangen und seitwärts transportiert. Hierzu werden gebraucht:
2 Vorarbeiter und
2 Steuerleute,
8 Taglöhner.
2 Rollgänge. Anlagekosten = 30000 M.
Die Walzen werden mit einem Handkran in 4 Stunden ausgewechselt und von Hand fortgerollt. Für diese Arbeit sind erforderlich:
Die Walzen werden durch einen Deckenlaufkran in 2 Stunden ausgewechselt und transportiert. Erforderlich:
1 Vorarbeiter und
1 Steuermann,
3 Taglöhner.
1 Laufkran. Anlagekosten = 8000 M.
Zur Bedienung der Walzenzugmaschine werden außerdem benötigt:
Bedienung der Walzenzugmaschine erfordert auch hier:
1 Maschinist und
1 Maschinisten und
2 Hilfsmaschinisten.
2 Hilfsmaschinisten.
Insgesamt sind erforderlich:
Im ganzen werden gebraucht:
23 Mann.
7 Mann
Der Handlangerdienst erfordert Mehrkosten an Löhnen für 23 − 7 = 16 Mann, entsprechend einem Jahresbetrag von rund
und Hebemaschinen im Werte von 50000 M. Diesen Anlagekosten entspricht ein Jahresbetrag für Zinsen und Tilgung von rund
27000 M.
10000 M.
Die Zeitersparnis bei Walzenwechsel beträgt 4 − 2 = 2 Stunden. Im ganzen Jahr werden rund 1100 Stunden erspart, die mit je 5 M. Gewinn zu berechnen sind, entsprechend einem Jahresbetrag von rund
5500 M.
Insgesamt ergibt sich für das Walzwerk mit Hebemaschinen ein Mehrgewinn von 27000 + 5500 − 10000 = 22500 M.
Verglichen mit den Anlagekosten der Hebemaschinen — 50500 M. — beträgt der Mehrgewinn 45% dieses Werts; die Hebemaschinen machen sich also in zwei Jahren bezahlt.
d) Die Hebemaschinen des Lagerplatzes.
War es im Stahlwerk und im Walzwerk eine technische Notwendigkeit, für die moderne Stahlerzeugung und Verarbeitung rasch arbeitende Hebemaschinen zu schaffen, so war es bei der Verladung der wirtschaftliche Zwang, der zur stetigen Vervollkommnung der Hebemaschinen und zur entsprechenden Verminderung des Handlangerdienstes führte. Auch hier wurden zuerst feststehende Druckwasserkrane, dann selbstfahrende Dampfkrane und schließlich die sparsam arbeitenden elektrischen Krane zur Dienstleistung herangezogen.
Bei der Durchbildung dieser Krane machte sich die Forderung geltend, möglichst ausgedehnte Lagerplätze zu bestreichen. Dieses Bestreben führte dazu, den Bocklaufkran in immer größeren Spannweiten auszuführen, so daß schließlich der moderne Brückenlaufkran von 50–100 m Spannweite entstand. Gleichzeitig wurden die Fahrgeschwindigkeiten immer mehr gesteigert, um große Leistung zu erzielen.
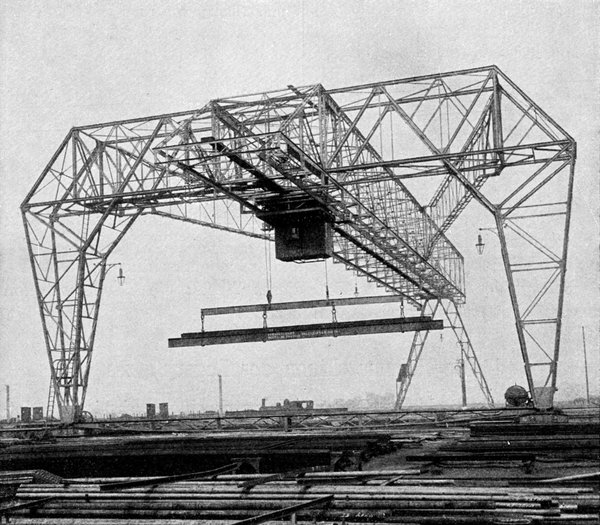
Fig. 70.
Fig. 70 gibt ein typisches Bild eines derartigen von Stuckenholz ausgeführten Brückenkrans, der eine Last von 7,5 t zu heben und auf der Brücke von 67 m Spannweite mit 1 m in der Sekunde zu fahren vermag, während die Brücke selbst mit einer Geschwindigkeit von 1,5 m in der Sekunde auf ihrem Gleise fährt. Zwei Elektromotoren von zusammen 140 PS dienen zur Kranfahrt, zwei weitere zur Querfahrt und zum Heben der Last. Fig. 71 stellt eine Ausführung der Duisburger Maschinenbau-A.-G. dar, die eine Spannweite von 86 m besitzt.
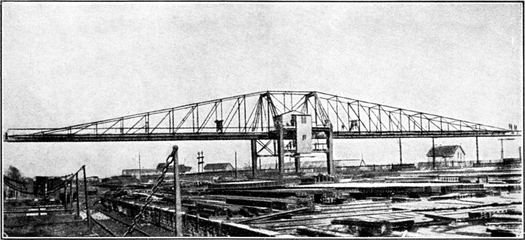
Fig. 71.
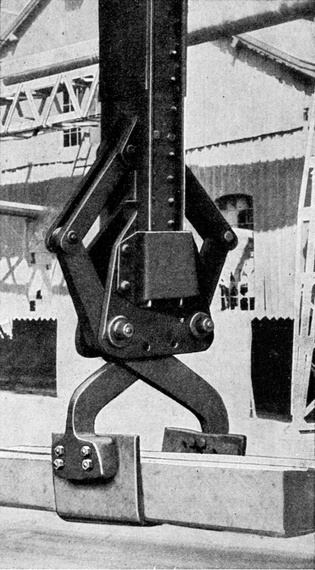
Fig. 72.
Die Einzelgestaltung dieser Brückenkrane für Lagerplätze — auch Hochbahnkrane genannt — hat in den letzten Jahren eine sehr vielfache Durchbildung erfahren: Gerüstform und Triebwerk haben die verschiedensten Formen angenommen. Während anfangs das amerikanische Vorbild — Hubwerk feststehend, Laufkatze durch Drahtseile bewegt — nachgeahmt wurde, ist neuerdings die deutsche Laufkrankonstruktion — Hubwerk und Fahrmotor auf der Katze — den hohen Geschwindigkeiten angepaßt worden, die bei Brückenkranen notwendig sind. Es würde aber zu weit führen, auf diese Einzelheiten in dieser Darstellung einzugehen, die einem weiteren Kreis nur die Leitmotive der Entwickelung der Hebemaschinen vorführen soll, nicht aber die Einzelheiten der Ausführung.
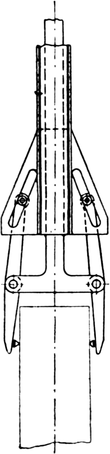
Fig. 73.
Fig. 74a.
Fig. 75.
Dagegen ist auf ein neues Bestreben aufmerksam zu machen, das neuerdings in den Vordergrund getreten ist und voraussichtlich maßgebend für die zukünftige Entwickelung sein wird.
Die vor kurzem gebräuchlichen Krane waren stets mit einem Lasthaken ausgerüstet, an den beliebige Lasten in der Weise angehangen werden konnten, daß letztere mit Schlingketten oder Hanfseilen umschlungen wurden. Diese Maßnahme erfordert Handlangerdienst und Zeitaufwand. Beides kann erspart werden, wenn der Kran statt des Lasthakens ein Greiforgan trägt, welches — gesteuert vom Kranführer — ohne Handlangerhilfe die Last zu ergreifen vermag. Derartige Organe sind bei den Stahlwerkskranen bereits dargestellt worden: für die Stahlblöcke hatten diese Greiforgane die Form von Zangen.
Ähnliche Greifer sind auch bei Verladekranen bereits verwendet worden.
Fig. 72 zeigt eine von der Duisburger Maschinenbau-A.-G. ausgeführte Zange zum Erfassen von Trägern, Schienen u. dgl. Fig. 73 stellt die Zange zu dem von Stuckenholz ausgeführten Tiefofenkran Fig. 66 dar.
Fig. 74b.
Für eiserne Lasten erscheint als einfachstes Greiforgan der Elektromagnet, dessen Wickelung unter Strom steht, so lange die Last gehalten werden soll, und ausgeschaltet wird, wenn die Last niedergelegt wird.
Fig. 76.
Fig. 74a und b und 75 (entnommen aus der Zeitschrift »Elektrische Bahnen und Betriebe«) stellen derartige Tragelektromagnete vor.
Da indessen der Magnet seine Tragkraft verliert, wenn eine zufällige Stromunterbrechung — z. B. infolge Durchschmelzens einer Sicherung — eintritt, so wird man derartige Magnete nur dort verwenden, wo unter der Last keine Arbeiter sich befinden, wie dies auf Lagerplätzen zumeist der Fall ist.
Neuere Ausführungen vereinigen den Magneten mit einer Greifzange. Der Magnet hebt zunächst das Eisenstück hoch, dann schließt sich die Greifzange und gestattet nun, die Last mit vollkommener Sicherheit zu transportieren. Fig. 76 zeigt eine Konstruktion nach diesem Grundsatz, ausgeführt von Stuckenholz.
Während die Fördermaschinen der Bergwerke in ihren Anfängen bis auf den Ausgang des Mittelalters zurückreichen, gehört die Entwickelung der Hüttenwerkshebemaschinen nahezu ausschließlich der zweiten Hälfte des 19. Jahrhunderts an. Die Behandlung dieses Gebietes mußte sich daher im wesentlichen auf eine Darstellung des heutigen Zustandes beschränken.
C. Massentransport in Hafenanlagen.
Lange ehe die Landfahrzeuge so weit entwickelt waren, daß sie schwere Lasten befördern konnten, wurden Schiffe zum Transport von Schwerlasten benutzt. Wohl ebenso alt wie die Schiffahrt dürften die einfachsten Hebevorrichtungen zum Beladen und Entladen der Schiffe sein. Das Bedürfnis nach solchen Vorkehrungen bestand aber lange Zeit nur für Lasten, die so schwer waren, daß sie nicht unmittelbar getragen werden konnten; tragbare Lasten wurden nahezu zwei Jahrtausende lang von Handlangern aus- und eingeladen, ehe die Notwendigkeit auftrat, sie durch Anwendung von Maschinenkraft in möglichst kurzer Zeit zu entladen.
Der erste Kaikran, von dem uns eine Nachricht vorliegt, ist in der Handschrift des Jakobus von Siena aus dem Jahre 1440 dargestellt (Fig. 12). Weitere Darstellungen finden sich in den Werken von Leonardo da Vinci (Fig. 16), die um die Zeit von 1500 entstanden sind.
1. 1500 bis 1850: Antrieb durch Tretrad und Kurbel.
In Deutschland erhielt der Kaikran eine typische Gestalt, der wir auf alten Städtebildern wiederholt begegnen.
Fig. 77 (entnommen aus Steinhausen »Geschichte der deutschen Kultur« S. 365 a) zeigt ein Städtebild aus dem 15. Jahrhundert mit einem Kaikran im Vordergrund. Der ganze sichtbare Teil des Krans ist um eine feststehende Säule drehbar. Die Seile werden auf eine Welle gewickelt, an der zwei Treträder angebracht sind. Diese Anordnung macht alle Zahnräder entbehrlich und erzielt einen hohen Wirkungsgrad, ist also für die damaligen Herstellungsmittel als durchaus zweckmäßig zu bezeichnen. Das Krangerüst besteht ganz aus Holz.